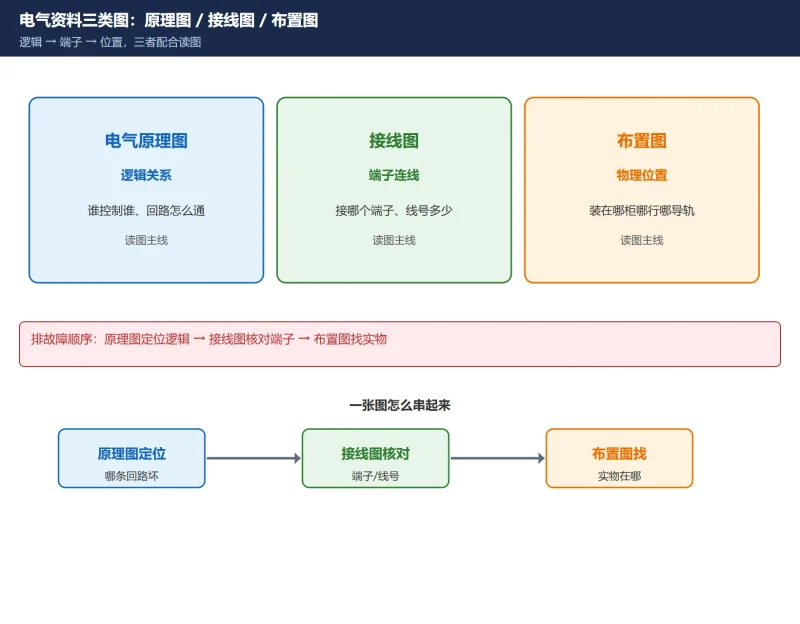



很多电工和刚入行的调试员一拿到数控机床的电气原理图就头大:满纸都是圈圈叉叉、密密麻麻的线号和页次,不知道从哪下手。其实电气原理图有一套通用的”读图语言”——只要先认符号、再认线号、按”主回路→控制回路→梯形图”的顺序走,一张图很快就能读顺。
本文不讲某一台具体机床的图纸(每家厂的图例会有差异),而是讲通用的读图方法和坐标系统,让你拿到任意一张 CNC 电气图都能按同样的套路读下去,最后还能顺着报警号反查到图纸上的那根线。
一句话总结读法:横着看回路、竖着看连线;先找电源和接地,再读主回路(谁给电机供电),然后读控制回路(谁让接触器吸合),最后把梯形图里的 PMC 地址对应回图纸上的 IO 点和线号。 线号和页次就是图纸的”GPS 坐标”。
一、电气原理图到底是什么(和接线图、布置图的区别)
数控机床的电气资料通常有三张图,新手最容易搞混:
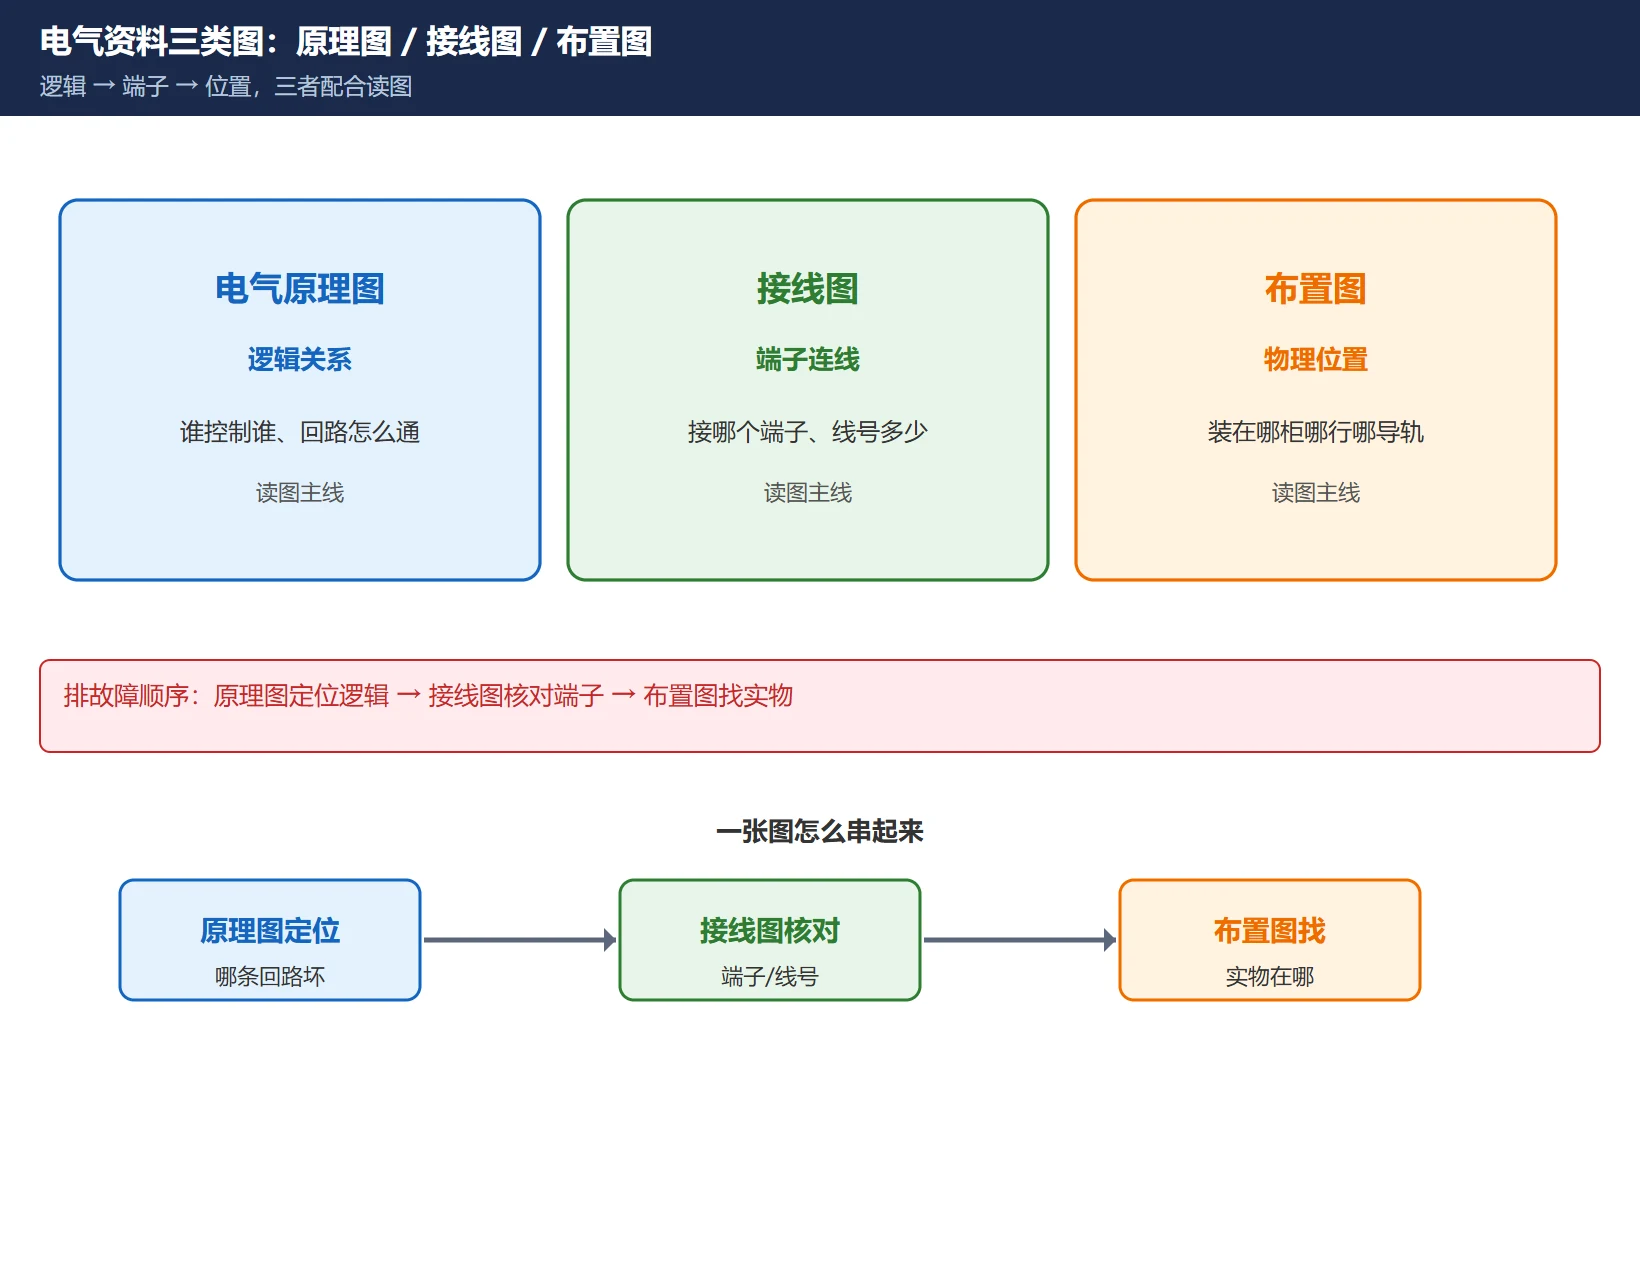
- 电气原理图(电路图):只画电气逻辑关系,不关心线实际怎么走、元件装在哪。它是读图的主线。
- 接线图(端子图):画每个元件的端子号和实际连线,用来施工和查线,但不体现逻辑。
- 布置图(安装位置图):画元件装在哪个电柜、哪一行、哪个导轨,用来找实物。
排查故障时,正确的顺序是:先用原理图定位”逻辑上哪条回路有问题”,再用接线图核对端子,最后用布置图去电柜里找那个实物。
表 1:原理图 / 接线图 / 布置图 的区别
| 图种 | 回答的问题 | 画了什么 | 不画什么 |
|---|---|---|---|
| 电气原理图 | 电路逻辑怎么通 | 符号 + 线号 + 逻辑关系 | 实际走线、物理位置 |
| 接线图 | 这条线接哪个端子 | 端子号 + 线缆号 | 控制逻辑 |
| 布置图 | 元件装在哪 | 电柜行列 + 导轨位置 | 电路关系 |
二、先认符号:常用电气图形符号与文字代号
原理图里每个元件都是一个标准图形符号,旁边用文字代号标注它是谁。国标(GB/T 4728)和国际电工委员会(IEC 60617)的符号基本一致,先记住下面这批最高频的:
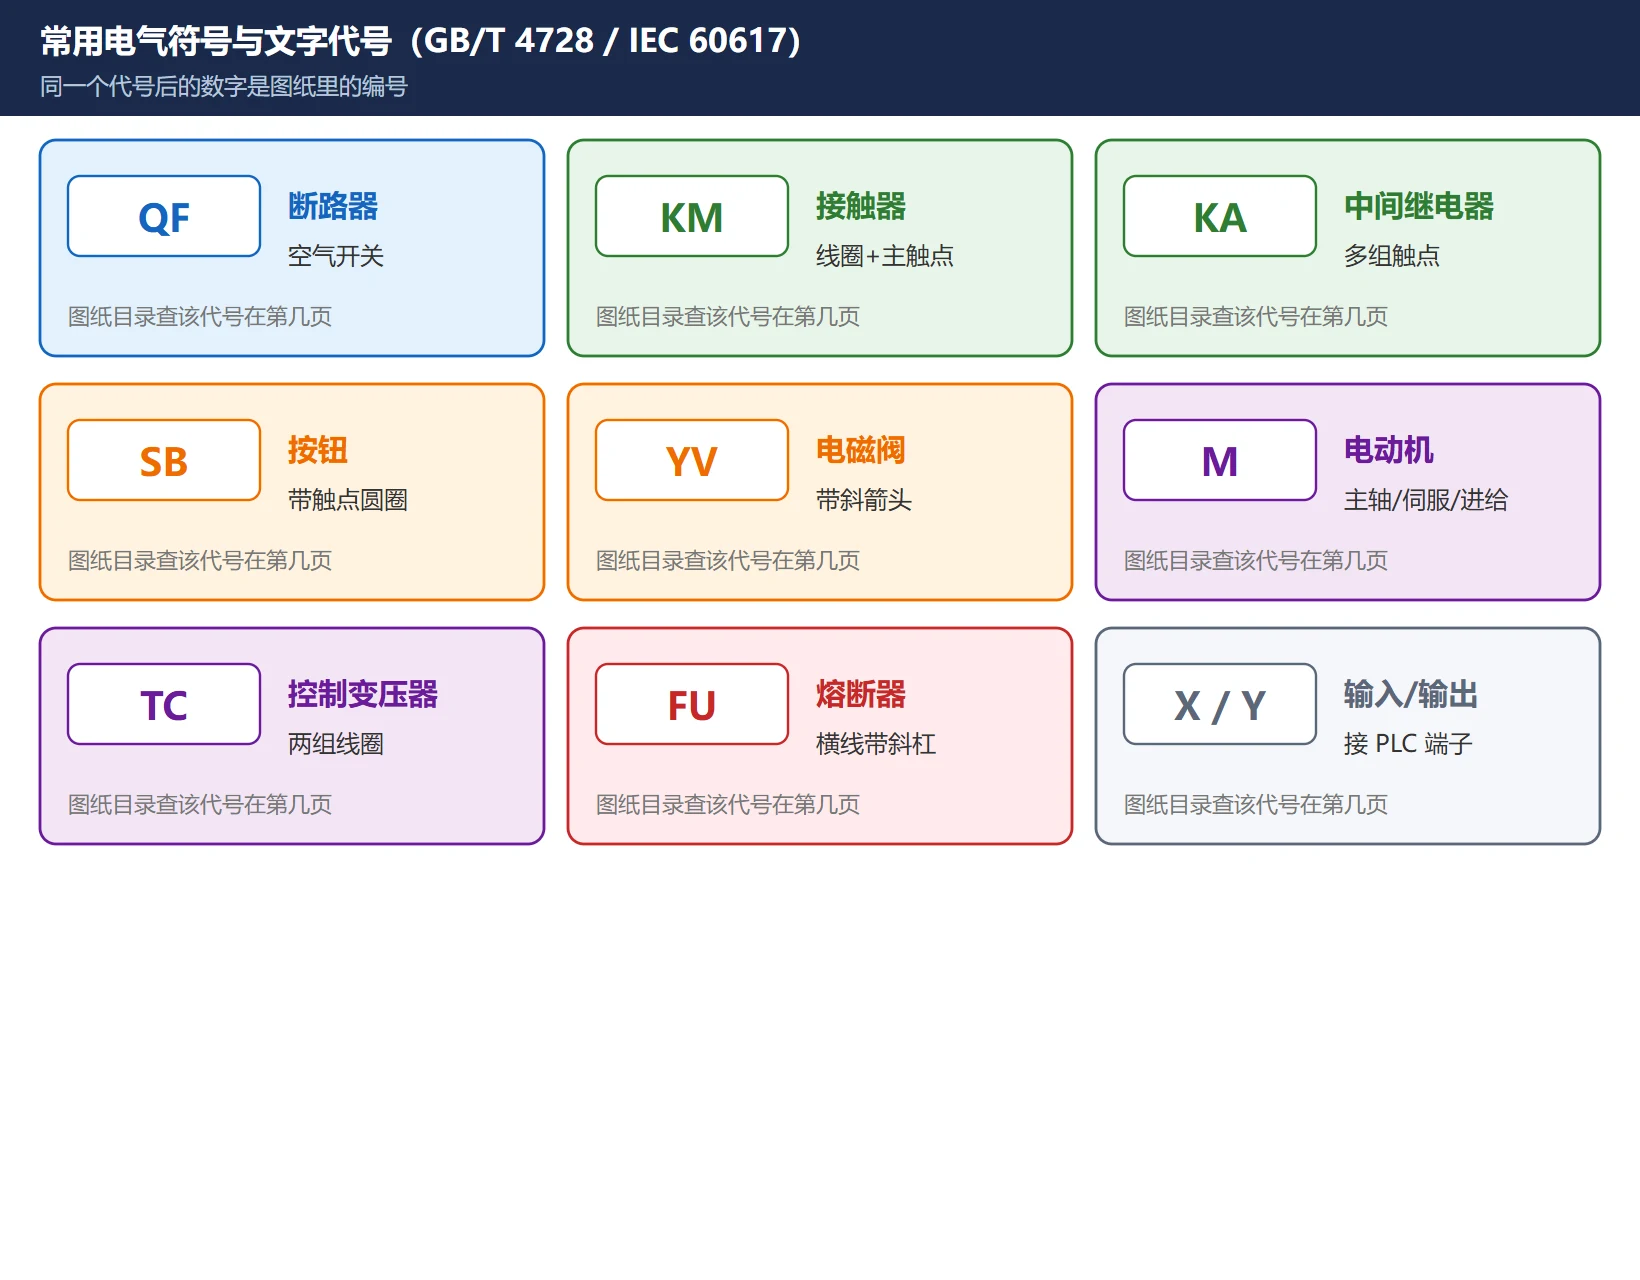
表 2:常见电气元件的文字代号(GB/T 7159)
| 文字代号 | 元件 | 在图里长什么样(典型) |
|---|---|---|
| QF | 断路器 / 空气开关 | 方框内带 X 或开关刃 |
| KM | 交流接触器 | 线圈 + 主触点 + 辅助触点 |
| KA | 中间继电器 | 小矩形线圈 + 多组触点 |
| SB | 按钮 | 圆圈内带触点符号 |
| YV | 电磁阀 / 阀用电磁铁 | 方框 + 斜箭头 |
| M | 电动机(主轴/伺服/进给) | 圆圈内 M |
| TC | 控制变压器 | 两组线圈 |
| FU | 熔断器 | 横线带斜杠 |
| X / Y | 输入 / 输出点(接 PLC) | 端子方块 |
读图诀窍:同一个文字代号后面跟的数字,是它在图纸里的”编号”。比如 KM1 是 1 号接触器、KA3 是 3 号中间继电器。图纸目录(标题栏旁的索引表)通常会把这些代号列出来,并标明它们各自在哪一页。
三、线号与页次:图纸的”坐标系统”
这是读图最关键的一步,也是最容易被忽略的。原理图往往有几十页,靠两样东西定位:
- 页次(图号):每张图右上角或底部的页码,如
页 12 / 共 40。交叉引用会写”见页 18″。 - 线号(导线号):每一根导线都有一个编号,如
W1、201、X10.3。同一根线在多处出现时,线号相同——你在线号两端都能找到它,就等于把断开的图”接”起来了。
经验:看到一条线中途断掉、末尾标着 → 页 18 / 线号 305,就翻到 18 页找线号 305 继续读,那才是这根线的另一头。很多”读不懂图”其实只是没顺着线号翻页。
四、主回路怎么读:电源 → 断路器 → 驱动器 → 电机
主回路是”大电流那条道”:从进线总电源,经总断路器、滤波器,到伺服驱动器 / 主轴驱动器,最后到电机。读主回路就顺着这一条线走:
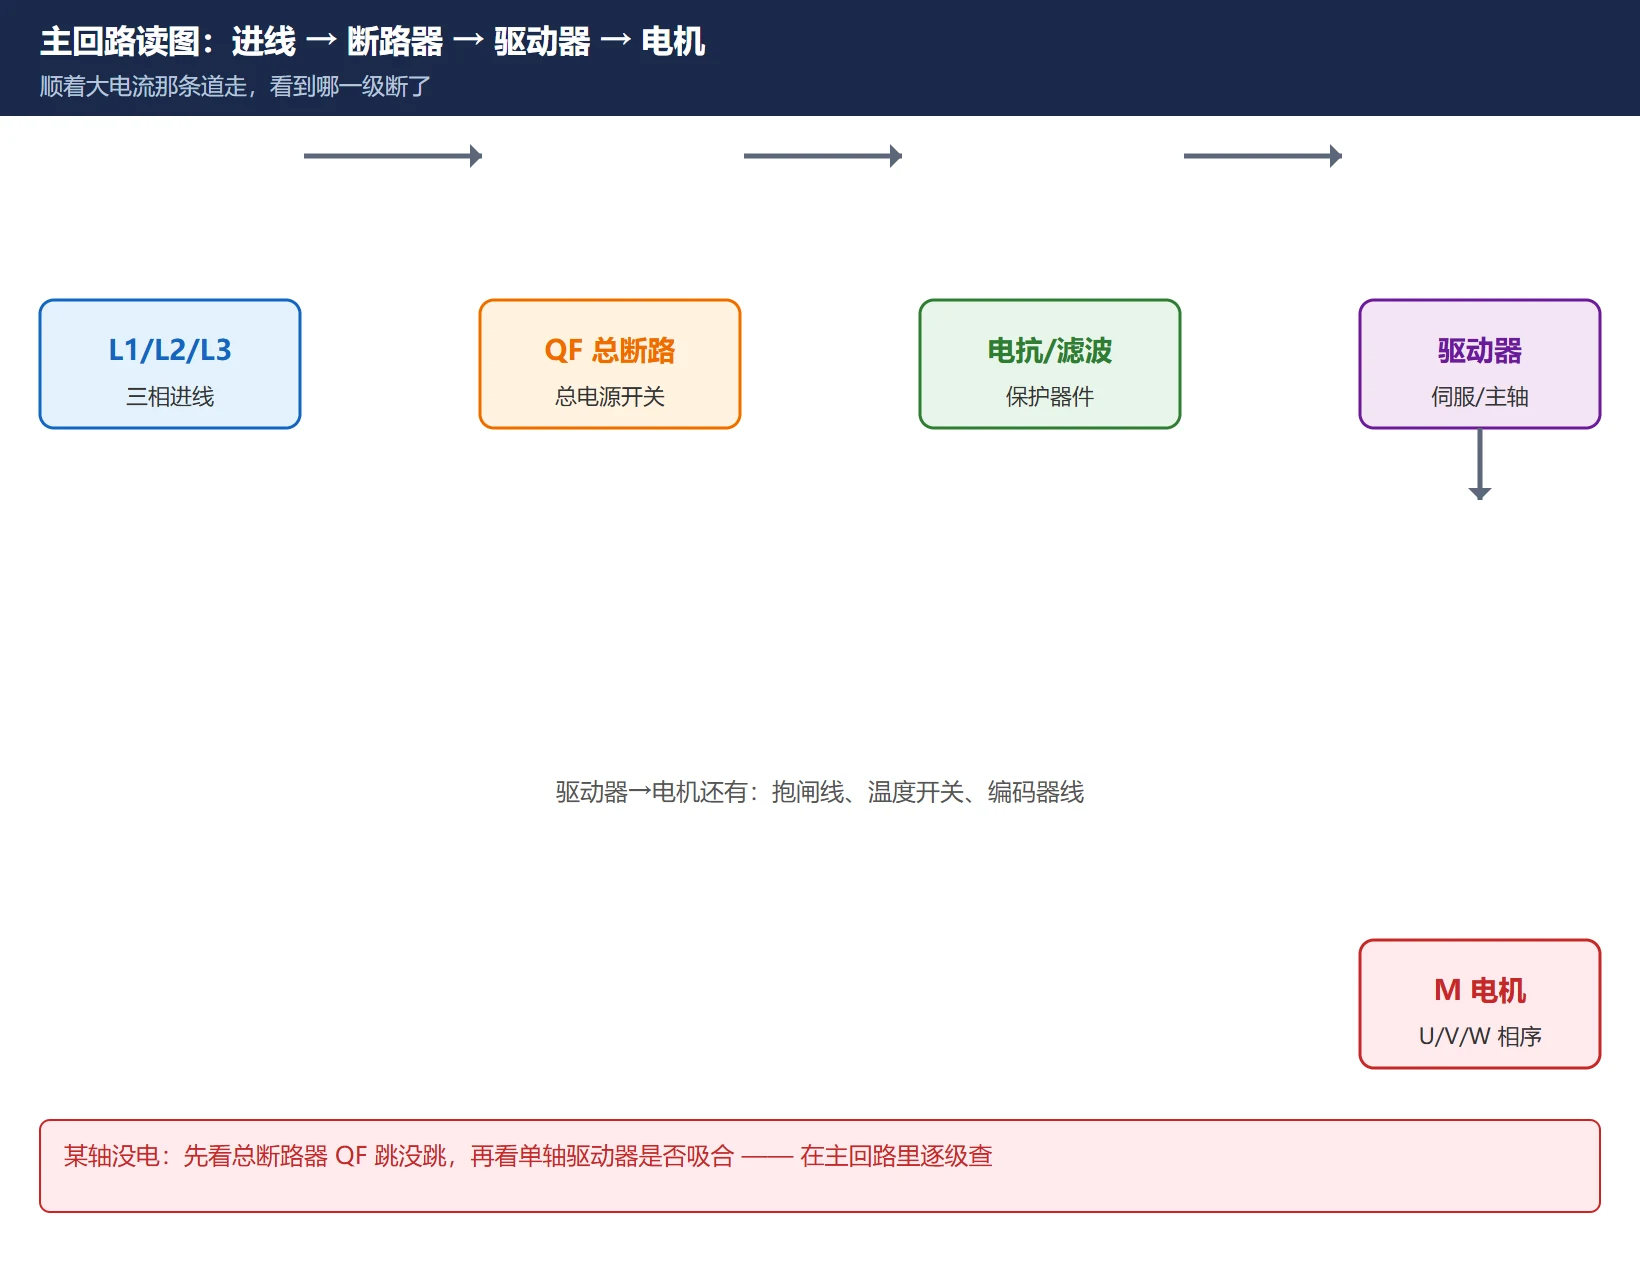
- 找到三相进线 L1/L2/L3 和总电源断路器
QF。 - 往下看经过哪些保护器件(断路器、熔断器、电抗器)。
- 找到伺服 / 主轴驱动器的电源输入端和输出端。
- 输出端连到电机 M;注意驱动器到电机的 U/V/W 相序,以及抱闸、温度开关等附属线。
主回路读通了,你就知道”电从哪来、断在哪一级”——某某轴没电,先在主回路里看是总断路器跳了、还是单轴驱动器没吸合。
五、控制回路怎么读:线圈与触点的因果
控制回路是”谁让主回路动起来”的低电压回路。它的核心规律是:线圈得电 → 对应触点动作。
- 接触器
KM1的线圈画在控制回路里,它控制的是主回路里KM1的主触点。 - 一个线圈可以由多个触点串联/并联控制(如”急停没拍下 且 门没开 且 准备好”才吸合)。
- 继电器的辅助触点常常去点亮指示灯、或送给 PLC 当一个状态信号。
读控制回路时养成习惯:先找你要控制的那个线圈,再逆着往上找”是什么条件让它吸合”。这一串条件就是故障排查的嫌疑清单。
六、PMC 地址 ↔ 实际 IO 点 ↔ 图纸的对应
数控机床的”大脑”是 CNC + PMC(可编程机床控制器)。梯形图里用的 X/Y 地址,必须能对应回电气图上的真实 IO 点,否则你改了梯形图也找不到实物:
- X 地址(输入):来自外部元件,如限位开关、按钮、继电器触点。图纸上这些元件的另一端通常接到 +24V 或 0V(COM),X 点读到电平变化。
- Y 地址(输出):去驱动外部负载,如继电器线圈、电磁阀、指示灯。Y 点动作 → 图纸上对应的
KA/YV得电。 - R 地址(内部继电器):梯形图内部用的中间变量,图纸上没有实物,只在梯形图里存在。
排查时套路是:报警说”某轴限位”,先查梯形图里那个限位对应的 X 地址,再到电气图搜这个 X 点连的是哪个限位开关、线号多少、装在哪个位置——逻辑(梯形图)和实物(电气图)就对上了。
七、实战:从一个报警信号反查到图纸上的那根线
把前面几步串起来,做一次完整反查。假设系统报”刀库门未关(报警 XXX)”:
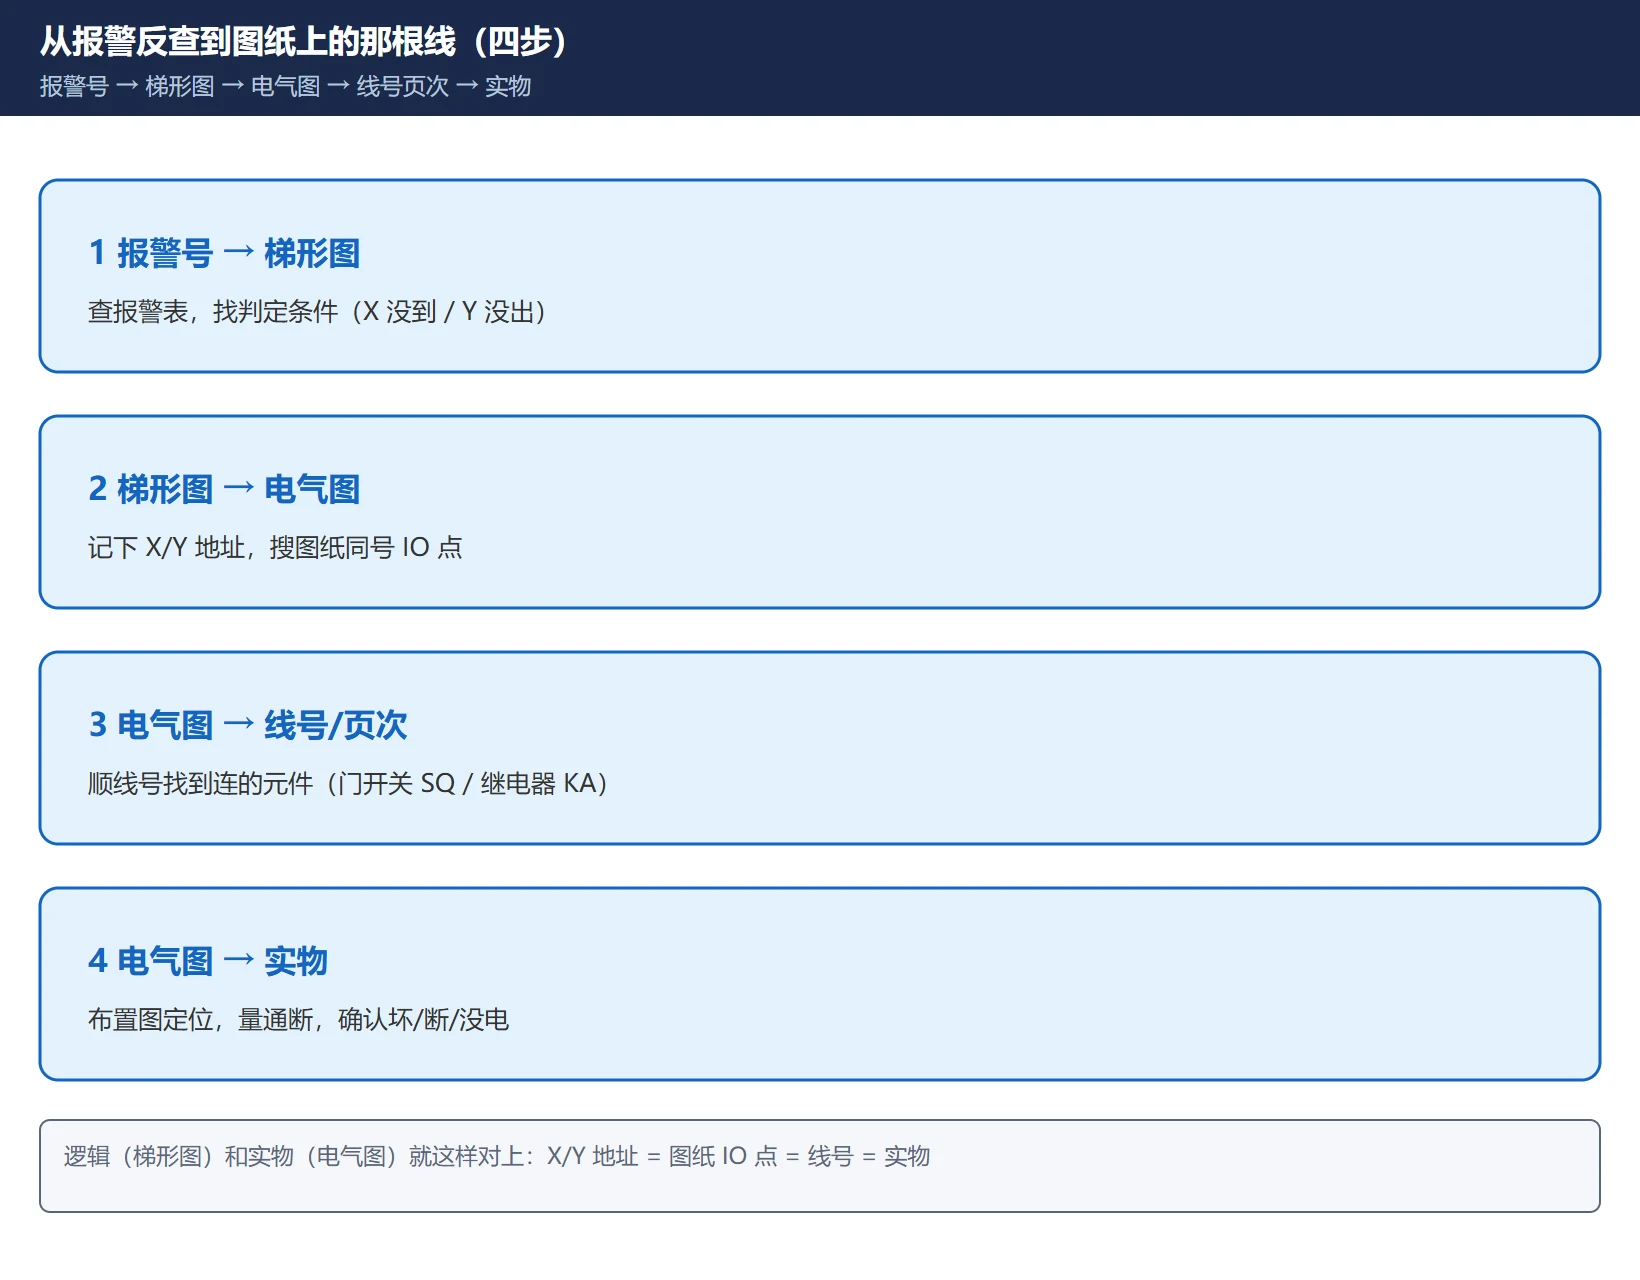
- 报警号 → 梯形图:查报警表,找到对应梯形图里的判定条件(通常是某个
X输入没到位,或某个Y没输出)。 - 梯形图 → 电气图:记下那个
X/Y地址,去电气图里搜同号 IO 点。 - 电气图 → 线号/页次:顺着该点的线号找到它连的元件(如门开关
SQ、中间继电器KA)。 - 电气图 → 实物:用布置图去电柜/机床上找那个开关,量通断,确认是开关坏了、线断了,还是 PLC 没给电。
这样一圈下来,故障点就从”一个看不懂的报警”变成了”图纸第几页、哪根线、哪个开关”。
常见问题
电气原理图和接线图到底有什么区别?
原理图只画逻辑关系(谁控制谁、回路怎么通),不画实际走线和元件位置,是读图的主线;接线图标端子号和实际连线,用来施工查线;布置图标物理安装位置,用来找实物。排故障顺序是:原理图定位逻辑 → 接线图核对端子 → 布置图找实物。三者配合使用,缺一不可。
线号和页次看不懂怎么办?
线号和页次就是图纸的”坐标”。每张图有页次(如”页 12/40″),交叉引用写”见页 18″;每根导线有线号(如 305),同一根线在多处出现时线号相同,顺着线号就能把断开的图接起来。看不懂先翻图纸目录/标题栏旁的元件索引表,那里列了每个文字代号在第几页。
梯形图里的 X/Y 地址怎么对应到实际电气元件?
X 是输入(来自限位开关、按钮等外部元件),Y 是输出(去驱动继电器、电磁阀、指示灯),R 是梯形图内部中间继电器、图纸上没有实物。排故时:报警 → 梯形图里对应的 X/Y 地址 → 电气图搜同号 IO 点 → 顺着线号找到实际元件 → 布置图定位实物。逻辑(梯形图)和实物(电气图)就这样对上了。
最后更新:2026-10-29
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容