


换刀卡死是加工中心最让人头疼的一类停机:报警灯亮着、机械手停在半空、刀套倒着下不来,而订单还在等着。现场最常见的做法是「先按 RESET,不行就盘电机,再不行就叫维修」——这一套确实能把刀弄下来,但顺序错了会伤机床,甚至伤人。
本文只讲一件事:刀已经卡住了,怎么把它安全地强制解开。至于「为什么会卡」「换刀超时怎么查信号」,那是排查问题,请看换刀流程六阶段信号对照;本文从头到尾是救援动作,不是诊断流程。
需要先说清楚一件事:本文里出现的任何 X/Y 地址(X8.2、Y5.1 之类)都只是示意。刀库的到位开关、松刀阀、机械手电磁阀的地址,全部由机床厂(MTB)在自己的梯形图里定义,同一家厂不同机型都可能不一样。照抄别人的地址去强制,是本文最想避免的事——所以第二节讲判断方法,第三节以后讲动作路径,每一处都标注了「以你本机的地址表为准」。
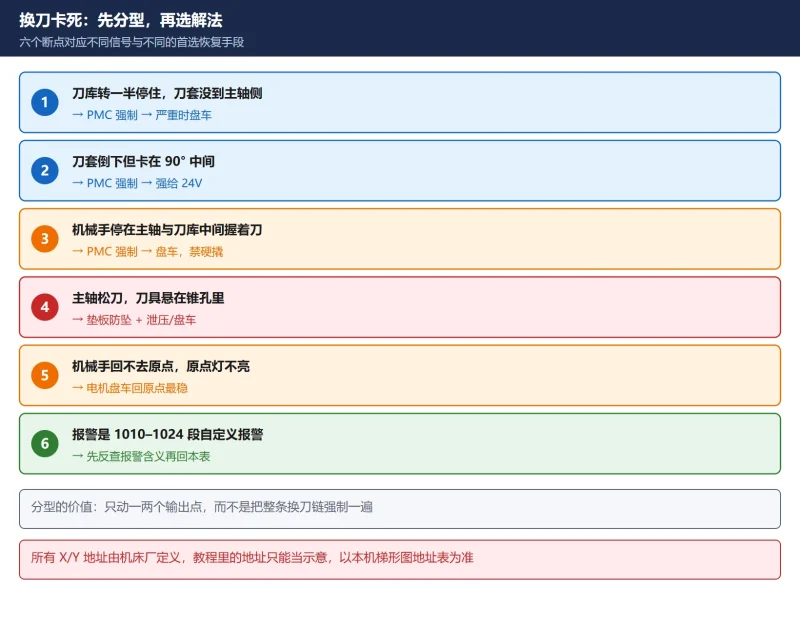
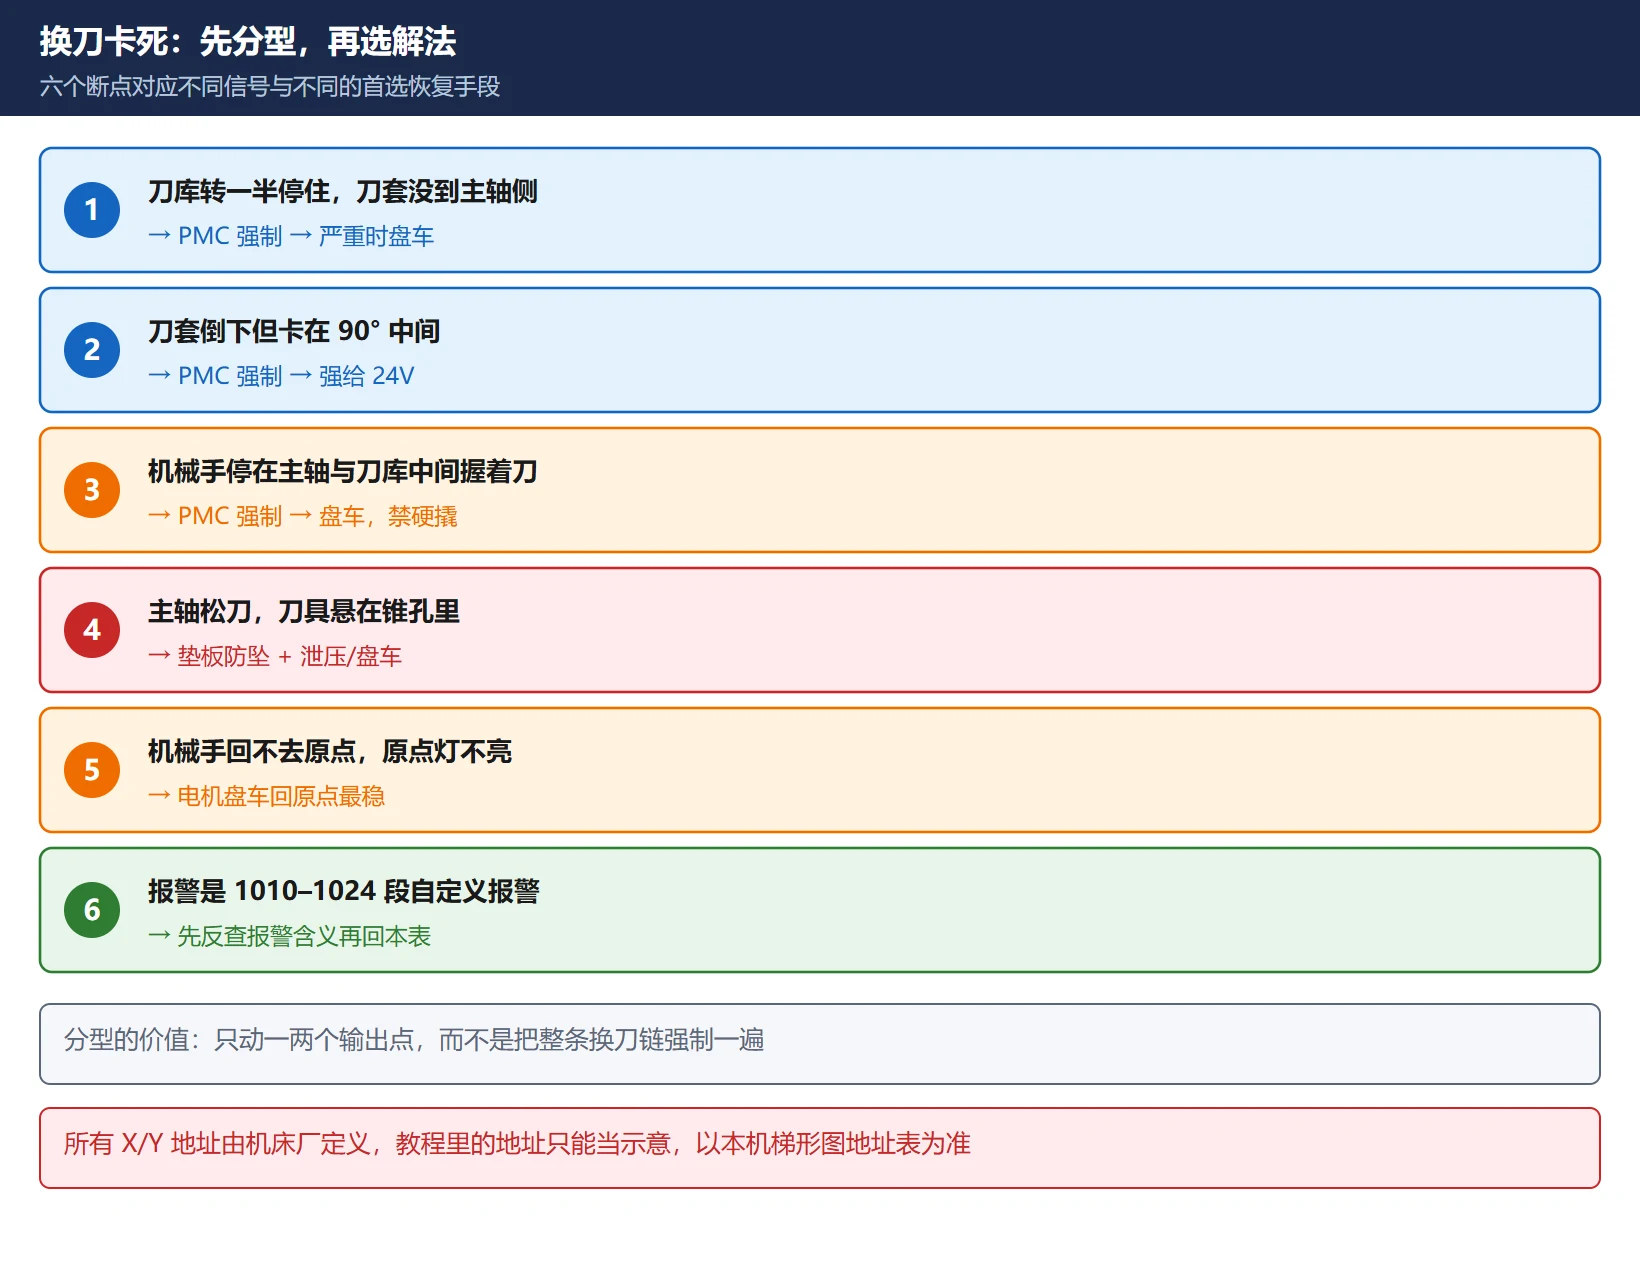
一、先分型:卡在哪一步,决定了该用哪种解法
同样是「卡住了」,卡在刀库旋转阶段和卡在机械手抓刀阶段,处理手法完全不同。先花两分钟看清楚现场机械位置,再决定动哪一步。
表1:6 个卡刀断点与对应的首选解法
看清楚落在哪一行,再往下走。分型的价值在于:你只需要动一两个输出点,而不是把整条换刀链强制一遍。
二、动手前的安全前提(这一段不读别动手)
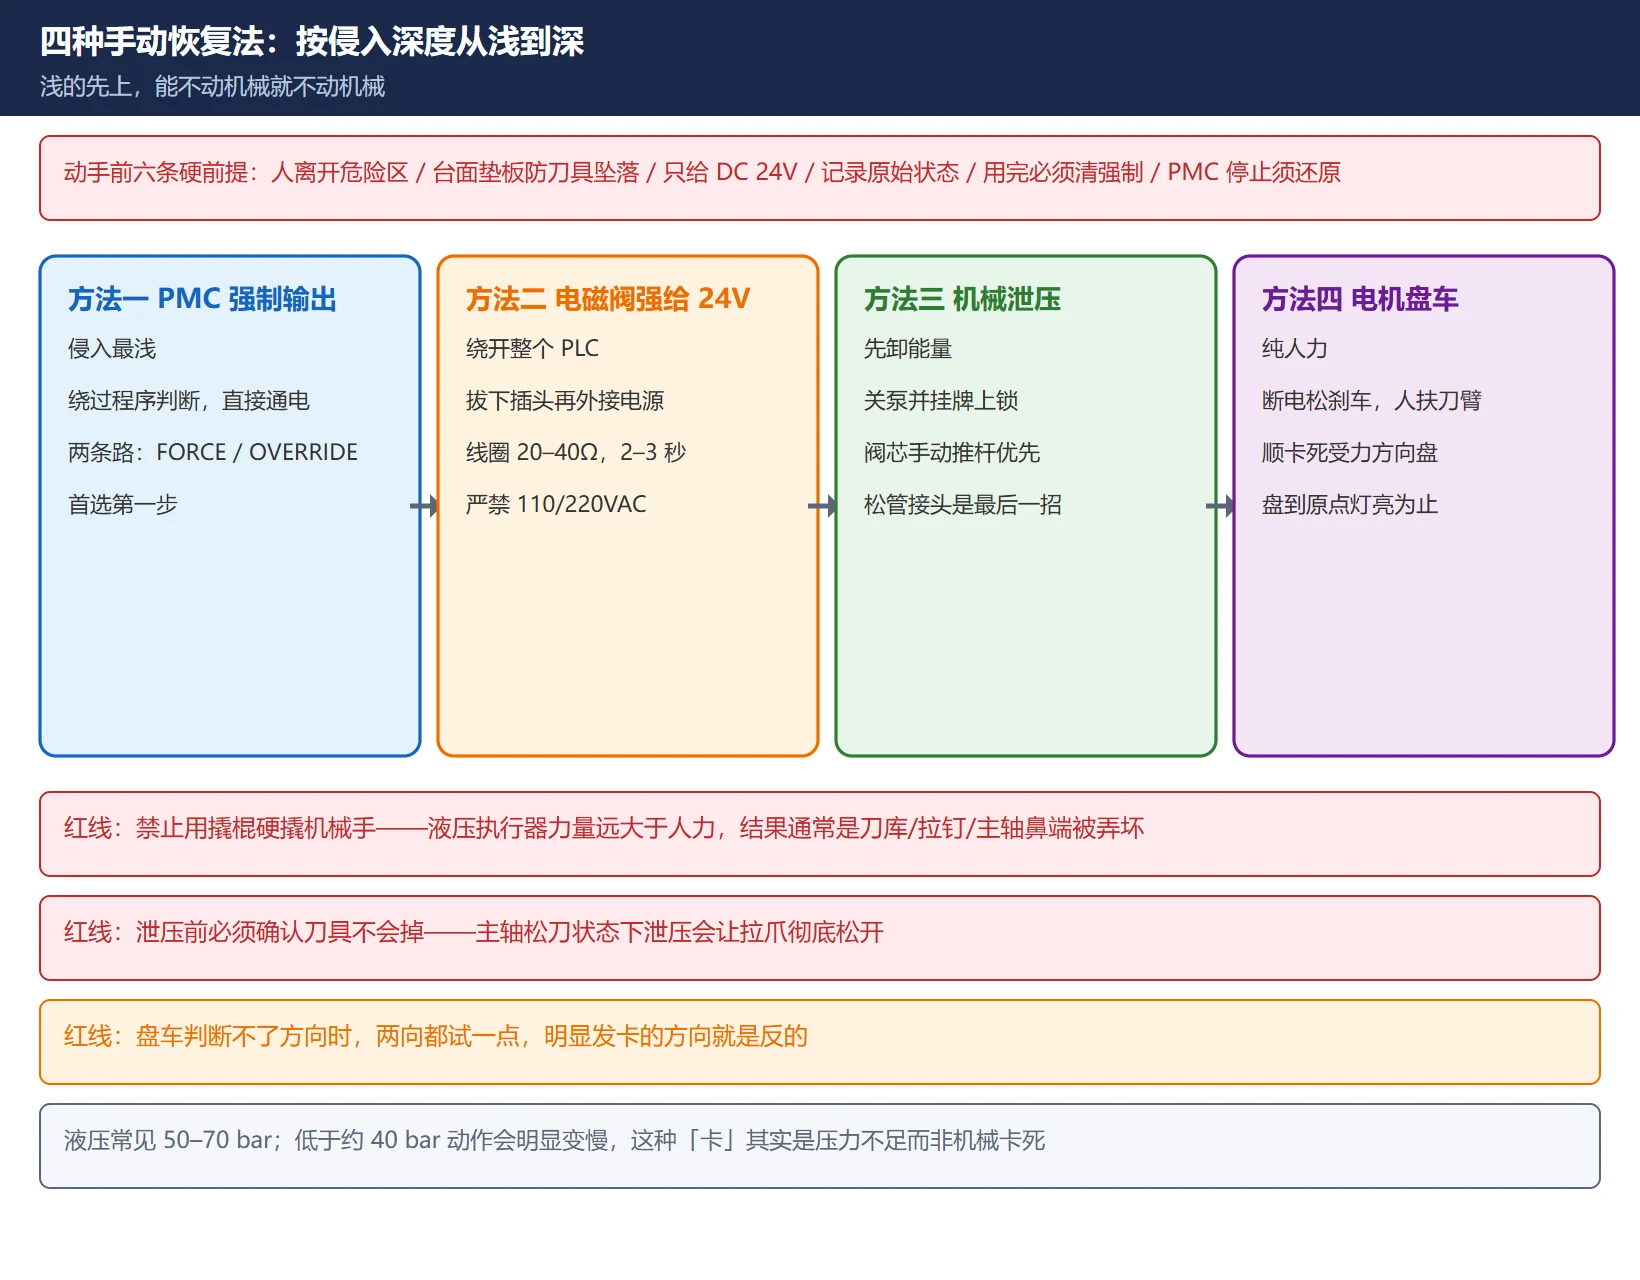
强制输出的含义是:绕过程序的判断,直接让某个执行件通电动作。它解决的是「程序没让动」的问题,代价是机床不再做任何安全校验。以下六条是硬前提,逐条确认再往下走。
- 确认人的位置:强制电磁阀 / 松刀会让机械手、刀套、主轴夹紧机构立刻动作。动手前确认无人把身体或手伸进刀库与主轴之间的空间,护罩能关的关上。
- 刀具坠落防护:主轴一旦处于松刀状态(能听到锥孔吹气的漏气声),刀具随时可能掉下来。先在工装台面垫木板或胶皮,并安排一个人用手托住刀柄,再去做松开动作。
- 确认强给的是直流 24V,不是交流:刀库 / 机械手电磁阀绝大多数是 DC 24V 线圈,线圈阻值通常在 20–40 Ω 量级。接到 110VAC 或 220VAC 上会瞬间烧毁线圈,这是本操作最大的单点风险。给电前用万用表确认电源电压和线圈阻值。
- 先记下原始状态:把当前报警号、各轴机械坐标、主轴上当前刀号、刀库当前刀位拍照或抄下来。恢复后要逐条核对。
- 强制值用完必须清:PMC 的强制值不会因为你「用完就忘了」而自动消失。清不掉的话,下次开机现场会表现为「开机就报警」或「莫名其妙自己动一下」。第八节专门讲怎么清。
- PMC 停止是最后手段,且必须还原:普通 FORCE 强制梯形图正在使用的输出点时,需要先停 PMC。而 PMC 一停,整台机床失去全部动作能力,急停、润滑、冷却全都不受控。停之前想清楚,用完立刻恢复运行并改回设定。
三、方法一:PMC 强制输出(两条完全不同的路)
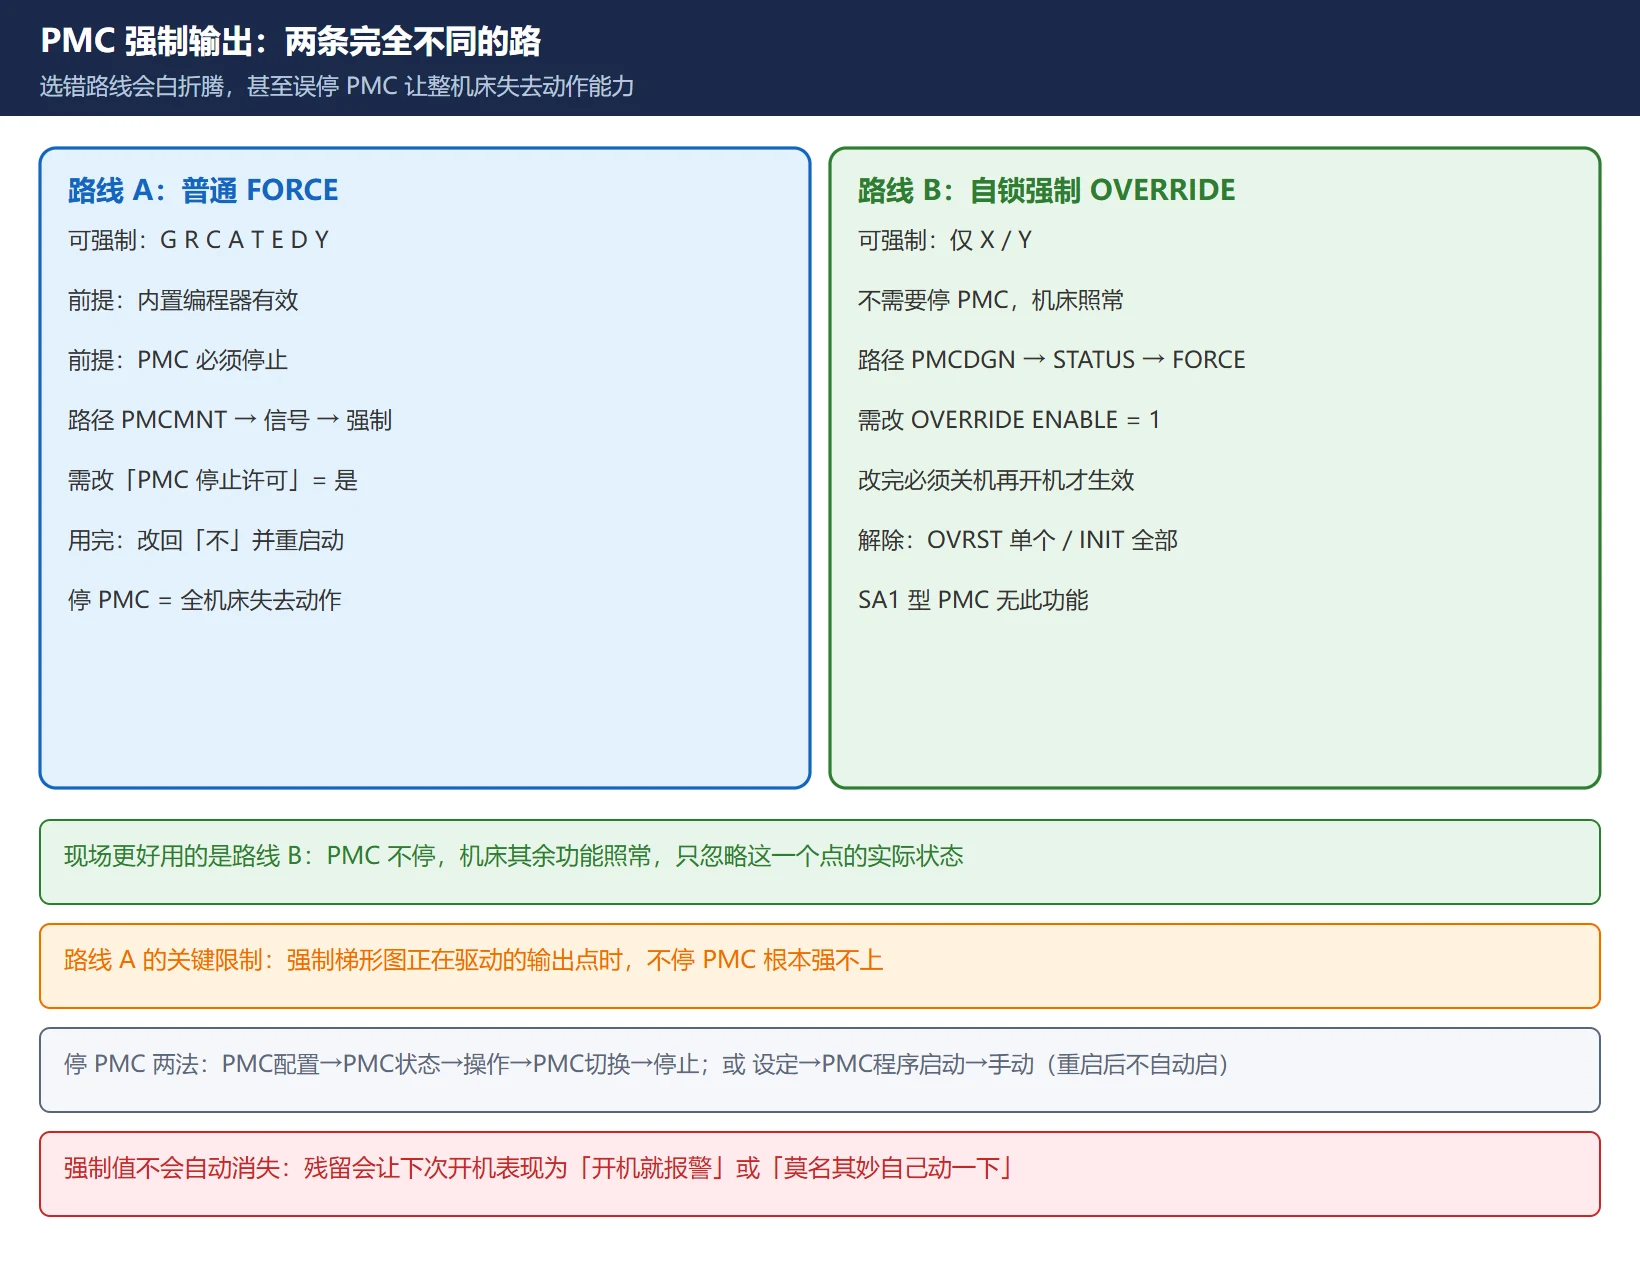
这是侵入最浅、最推荐的第一步。但很多资料只写了「进 PMCDGN 按 FORCE」,漏掉了最关键的一条限制——FANUC 有两种强制,适用对象和前提完全不同。
3.1 路线 A:普通强制 FORCE(G / R / C / A / T / E / D / Y 可强制)
操作路径:
SYSTEM→PMC→PMCMNT→信号- 输入要强制的地址(如
Y5),按SEARCH定位 操作→强制→►→开/关- 观察现场执行件动作,到位后立刻
关
前提(缺一不可):内置编程器功能有效,且 PMC 必须处于停止状态。如果强制的是梯形图里正在被驱动的输出信号(比如松刀阀所在的线圈),不停 PMC 是强不上的。
停 PMC 的方法(两种,用完必须还原):
- 方法 1:
PMC 配置→PMC 状态→操作→PMC 切换→停止 - 方法 2:
PMC 配置→设定→PMC 程序启动→ 改为「手动」,重启后 PMC 不再自动启动
🚨 两种方法都要求先把 PMC 设定 画面里的 「PMC 停止许可」由「不」改为「是」 才可用,默认是屏蔽的。用完改回「不」,并把 PMC 重新启动起来。
3.2 路线 B:自锁强制 OVERRIDE(只对 X / Y 有效,不需要停 PMC)
这条路线在现场更实用,因为它不需要停 PMC——机床其余功能照常,只忽略这一个点的实际状态。
操作路径:
- 开功能:
PMC→PMCPAM→SETING→PREV,找到 OVERRIDE ENABLE,由0:NO改为1:YES - 关机 → 再开机(这一步不能省,不开机不生效)
PMCDGN→STATUS→FORCE,光标移到目标地址- 按
OVRSET(地址前出现>号)→ON/OFF - 解除:按
OVRST(清单个地址)或INIT(清全部强制);关机再开机也能解除
⚠️ 两个限制要记住:SA1 型 PMC 没有这个功能;另外它只对 X/Y 有效,对 G / R / D 这些内部地址无效。
表2:PMC 两种强制方式对照
| 对比项 | 路线 A:普通 FORCE | 路线 B:自锁强制 OVERRIDE |
|---|---|---|
| 可强制的地址 | G、R、C、A、T、E、D、Y | 仅 X / Y |
| 是否需要停 PMC | 需要(强制梯形图在用的输出点时) | 不需要 |
| 是否需要改 PMC 设定 | 需要「PMC 停止许可」= 是 | 需要 OVERRIDE ENABLE = 1 |
| 是否需要关机开机 | 不需要 | 需要(改设定后必须重启一次) |
| 解除方式 | 关掉强制位 / 重启 PMC | OVRST 单个、INIT 全部、关机开机 |
| 机型限制 | 无 | SA1 型 PMC 无此功能 |
| 典型用途 | 逐点试输出、查未知地址 | 现场强制某个到位信号或输出点 |
四、方法二:电磁阀脱离 PLC 直接强给 24V
当 PMC 强制这条路走不通(PMC 处于报警锁定、输出模块坏了、或者你根本不知道对应 Y 地址)时,可以绕开整个 PLC,直接让电磁阀动作。
操作步骤:
- 找到刀库 / 机械手的液压或气动阀组(通常在刀库侧或电柜内,阀体上贴着 SOL1 / SOL2 / SOL3 之类标号)
- 拔下目标电磁阀的电气插头
- 用外部直流 24V 电源,直接接到线圈两端,通电 2–3 秒
- 观察机械手 / 刀套是否动作;一旦到位立刻断电
- 反复点动直到回到安全位置
参数口径:
- 线圈阻值:标准 ATC 换向阀线圈通常在 20–40 Ω 量级;用万用表确认后再给电
- 电压:只允许 DC 24V。110VAC / 220VAC 会直接烧毁线圈
- 单次通电时间:2–3 秒足够,长时间通电线圈会发热
- 液压系统压力:常见 50–70 bar;压力低于约 40 bar 时动作会明显变慢,这一类「卡」其实是压力不足,不是机械卡死
⚠️ 这个方法完全绕过了 PMC 的全部互锁。通电前必须确认该动作不会带着刀具撞到工件或夹具。
五、方法三:机械泄压(关液压 / 气源后再释放)
电气手段都失效时的下一步。核心是先把能量卸掉,再让机构靠自重或手动回到位。
按这个顺序来,不要跳步:
- 关掉液压泵 / 气源,并执行挂牌上锁(lockout)——只关开关不算,要确认泵真的停了
- 在换向阀上找手动 override:多数方向阀阀体上有一个手动推杆或一个小按钮(常标
MANUAL或一个凹进去的销子) - 用小螺丝刀缓慢推动阀芯,同时观察机械手位置——机械卡滞有时在压力换向的瞬间就自己松开了
- 阀上没有手动 override 时,才轮到最后一招:微松油缸伸出侧的管接头泄压。下面垫接油盘,残压会把油喷出来,脸和手避开
- 让油缸缓慢退回一段,然后立刻拧紧接头
- 恢复液压 / 气源,再回到方法一用 PMC 强制走完动作
🚨 两条红线:
- 禁止用撬棍、加力杆硬撬机械手。液压执行器的输出力远大于人的力量,硬撬的结果通常是刀库、拉钉或主轴鼻端被弄坏,而不是卡滞被解开。
- 泄压前必须确认刀具不会掉。主轴松刀状态下,泄压会让拉爪彻底松开。
六、方法四:机械手电机盘车(现场最常用的那招)
这是中文车间里用得最多、但写得最少的一招。断电后靠人力把机械手电机盘回原点。
操作步骤:
- 整机断电(不只是急停),打开刀臂电机的防护盖板
- 松开电机尾部的刹车锁紧螺母 / 刹车扳把
- 下方先站一个人扶住刀臂——刹车一松,刀臂可能直接滑落
- 用活动扳手卡住电机外六角,顺着刀臂卡死的受力方向缓慢旋转,让刀臂脱离主轴位置
- 如果主轴正在松刀(能听到漏气声),刀具有掉落风险,台面必须先垫好
- 持续盘动,直到刀臂完成一个完整换刀循环、回到机械原点——刀库面板上有三个指示灯,通常中间那个常亮代表刀臂在原点
- 扳回刹车扳把锁定电机,装回盖板
- 通电,切到 MDI 方式,单段执行
M06做空载测试
⚠️ 判断不了该正转还是反转时,试着两个方向都盘一点,观察哪个方向是「顺」的,感觉明显发卡的方向就是反的。硬往反方向盘会把凸轮或刀爪顶坏。
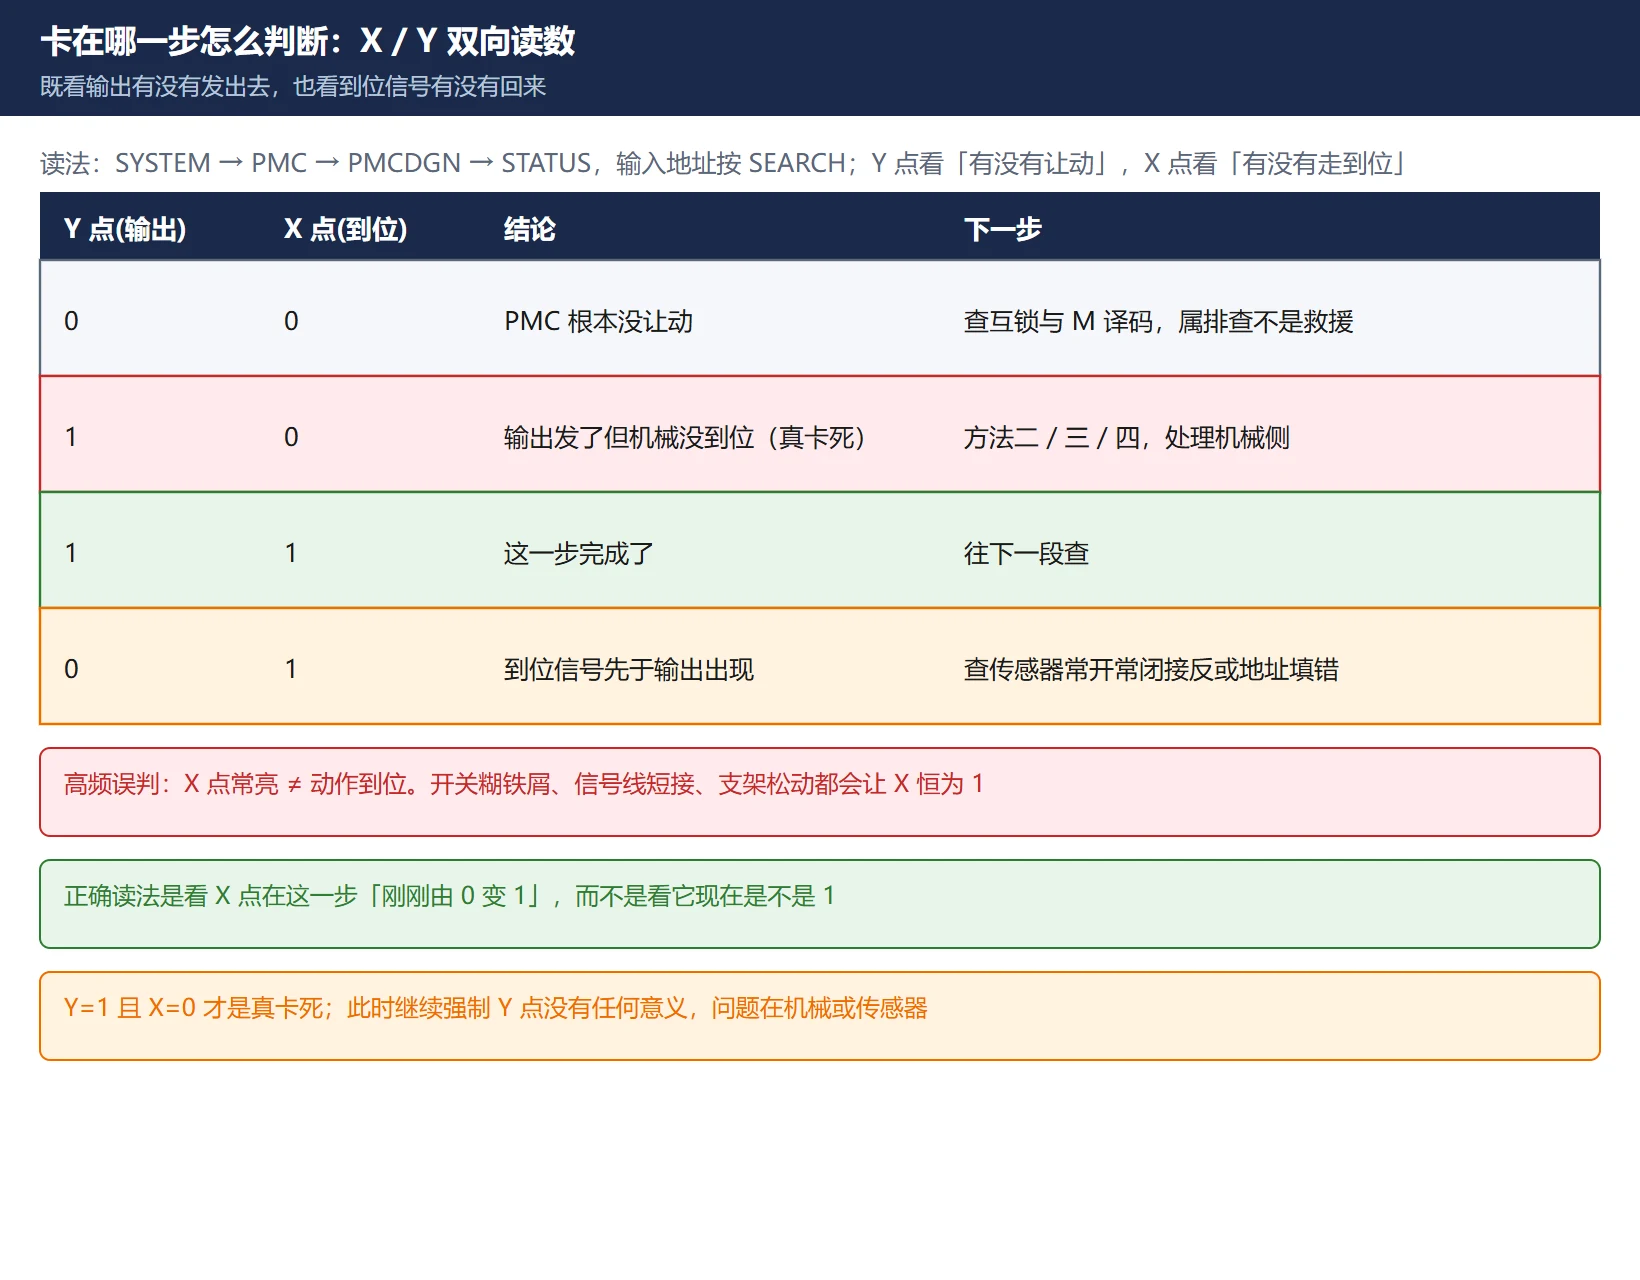
七、卡在哪一步怎么判断:X/Y 状态位 + 诊断画面双向读数
前面六种方法都要建立在一个前提上:你知道该动哪一个点。判断方法是在诊断画面里做「双向读数」——既看输出有没有发出去,也看输入有没有回来。
读法:
SYSTEM→PMC→PMCDGN→STATUS,输入地址(如X8)按SEARCH- 读 Y 点(输出):动作执行的那一步,对应 Y 点应当出现 1。一直是 0 → PMC 没让动,问题在程序侧或互锁条件没满足
- 读 X 点(输入):动作到位后,对应 X 点应当回到 1。Y 已经为 1 但 X 一直是 0 → 输出发了,但机械没走到位,这才是「卡死」
- 两个方向对不上时,问题在机械或传感器侧,继续强制 Y 点没有意义
表3:双向读数判据表
| Y 点(输出) | X 点(到位) | 结论 | 下一步 |
|---|---|---|---|
| 0 | 0 | PMC 根本没让动 | 查互锁条件、查 M 译码,回到排查而不是救援 |
| 1 | 0 | 输出发了但机械没到位(真卡死) | 方法二 / 三 / 四,处理机械侧 |
| 1 | 1 | 这一步完成了 | 往下一段查 |
| 0 | 1 | 到位信号先于输出出现 | 查传感器常闭/常开接反,或地址填错 |
🚨 一个高频误判:X 点常亮不等于动作到位。到位开关卡在感应状态、信号线短接、或者开关被铁屑糊住,都会让 X 点一直为 1,程序以为到位了就往下走——结果就是机械手在没到位的情况下开始旋转,这才是「卡在中间」最常见的成因。判断时要看 X 点是不是在这一步刚刚由 0 变 1,而不是只看它现在是不是 1。
八、恢复后必须做的 4 项验证
刀弄下来不等于完事。跳过验证直接投产,是二次停机的主要来源。
- 清强制:
OVRST清单个地址、INIT清全部;走路线 A 的还要确认 PMC 已恢复运行、「PMC 停止许可」已改回「不」。做完后关机开机一次,确认没有复位不了的残留强制值。 - 原点确认:机械手回到原点(刀库面板原点灯常亮),主轴回到换刀位 / 第二参考点。用
G30 P2或回参考点操作确认,参数 1240 / 1241 的值没被改动过。 - 单次空载换刀:MDI 方式下单段执行
M06 T01,完整看一遍:刀库转 → 刀套倒 → 机械手抓 → 旋转 → 夹紧 → 回原点。中途任何一步迟疑就立刻停。 - 刀号与刀补核对:逐把核对刀库里每把刀的刀号和长度补偿。强制解开的过程里刀套号可能被手动拨乱了,不核对就加工,下一刀可能用错刀。
九、三个别踩的坑
坑一:把 X 点常亮当成动作到位。 见第七节。到位开关被铁屑糊住、线短接、支架松动都会让 X 点恒为 1。判断「到位」要看信号在这一步的跳变,不是看它的静态值。
坑二:一边改梯形图一边跑生产。 强制输出只是临时救命。真正要解决「为什么卡」,要么修机械(拉钉、凸轮、密封圈、油缸),要么修传感器(间隙、清洁、接线),要么修参数(压力、定时器)。在没查清根因前就改梯形图里的定时器或互锁条件,等于把报警屏蔽掉,问题只会以更严重的形式回来。
坑三:漏掉第八节的刀号核对。 这是最容易被跳过的最后一步,也是最容易出批量废品的一步。手动盘车时刀套位置很可能已经和系统的刀号表对不上了。
一句话总结:换刀卡死的处理顺序是「先分型定点 → 最浅的手段先上(PMC 强制)→ 逐步加深(强给 24V → 机械泄压 → 电机盘车)→ 恢复后四项验证必做」。地址随机床厂而变,任何教程里的 X/Y 都只能当示意,真正能动哪个点,只能从你本机的梯形图地址表里读出来。
常见问题
换刀卡住能不能直接按 RESET 恢复?
要分情况。RESET 只能清除 CNC 侧的报警状态和正在执行的程序段,不能让已经停在半空的机械手自己回去。如果卡的原因是信号瞬时抖动、报警是误触发,RESET 之后重发一次换刀指令有时能过;但只要机械位置确实卡住了(比如刀爪握着刀停在主轴与刀库之间、原点灯不亮),RESET 一百次也没用,必须按本文的方法把机构先弄回安全位置。判断标准很简单:RESET 之后看机械手原点灯亮不亮、主轴上有没有刀。灯不亮或刀还悬着,就别再按 RESET 了。
手动给电磁阀加 24V 会不会烧线圈?
只要电压对、时间对就不会。三点必须确认:① 用万用表量线圈阻值,标准 ATC 换向阀通常在 20–40 Ω 量级,如果量出来是开路或几欧,说明线圈本身已经坏了,别再给电;② 只能用直流 24V,接到 110VAC / 220VAC 上会瞬间烧毁;③ 单次通电 2–3 秒足够,到位立刻断电,不要长时间通电让线圈发热。另外通电前必须拔下原来的电气插头,避免外部电源反灌回 PLC 输出模块。
强制输出 Y 点恢复后,为什么第一次换刀还会报警?
三种最常见的原因。一是强制值没清干净:PMC 强制位不会因为你的操作结束而自动消失,走 OVERRIDE 路线的要用 OVRST 或 INIT 清掉、或者关机开机一次,残留的强制值会让下一步的互锁条件永远不满足。二是机械位置还没真正回原点:刀套拨回去了但没到位、机械手原点灯没亮,程序一走就再次超时。三是根因没消除:到位开关还是脏的、液压压力还是低、拉钉还是变形的,第一次换刀只是把报警重新触发了一遍。按第八节的四项验证逐条过一遍,一般能定位到是哪一种。
最后更新:2026-10-28
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容