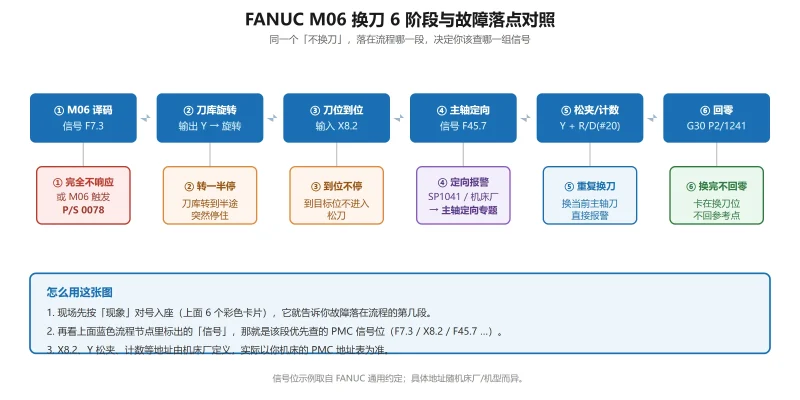



换刀(ATC)是加工中心停机率最高的环节之一。现场最常见的误区是:一不换刀就通查整条 PMC——既慢又容易改坏。本文换一个更有用的角度:同一个”不换刀”,发生在换刀流程的”哪个阶段”,决定了完全不同的信号链位置和排查入口。把 M06 拆成 6 个阶段,每个阶段对应一组特定的 PMC 信号(M 译码 / 刀位到位 / 主轴定向 / 松夹 / 计数 / 回零),按”阶段 → 信号”去查,半小时和一下午的区别就在这一步。
说明:本文以 FANUC 0i 系列加工中心为基准。刀库到位、松夹、计数等输入/输出地址(X/Y)由机床厂(MTB)定义,不同厂家、甚至同厂家不同机型都不相同;文中的 X8.2、F45.7 等是典型示例地址,实际以你机床的 PMC 地址表 / 梯形图为准。M 译码(F7.x)、宏调用参数(6071/6080–6089)、主轴定向完成(F45.7)、第二参考点(1241 / G30 P2)等是 FANUC 通用约定。
一、先分清 6 种”不换刀”——按发生的换刀阶段分流
不是所有”不换刀”都一样。先按现象归类,再进对应章节,能少走大量弯路:
| 序号 | 现象(现场第一眼) | 落在换刀流程的哪一段 | 优先查的信号 / 入口 |
|---|---|---|---|
| ① | 执行 M06 完全不动,无任何报警 | 阶段一:M 译码之前 | F7.3 译码位、参数 6071、换刀宏程序 O9020 是否存在 |
| ② | 刀库转起来,转到一半突然停 | 阶段二:刀库旋转 → 到位确认 | 刀位到位信号 X8.x(常是 X8.2)恒为 0、接近开关 / 信号线 |
| ③ | 刀库转到目标位,但停不住 / 不进入松刀 | 阶段二末~阶段三:到位确认 ↔ 主轴定向 | X8.x 抖动、主轴定向 F45.7、PMC 顺序互锁 |
| ④ | 换完刀主轴/刀臂不回参考点,卡在换刀位 | 阶段六:换刀完成回零 | 参数 1240/1241、G30 P2、回零相关 PMC |
| ⑤ | 程序要换”当前已在主轴上的刀”直接报警 | 阶段五:T 号比对(重合检查) | T 号与主轴当前刀号比对逻辑、宏变量 #20 |
| ⑥ | M06 触发 P/S 0078 报警 | 阶段一变种:宏程序丢失 | 换刀宏 O9020 不在内存、参数 6071 指向错误 |
这 6 类覆盖了 90% 以上的”换刀类停机”。下面第二节先讲清楚正常流程里每个阶段该出现什么信号,这才是后面分流排查的”标尺”。
二、标准换刀流程与关键信号位
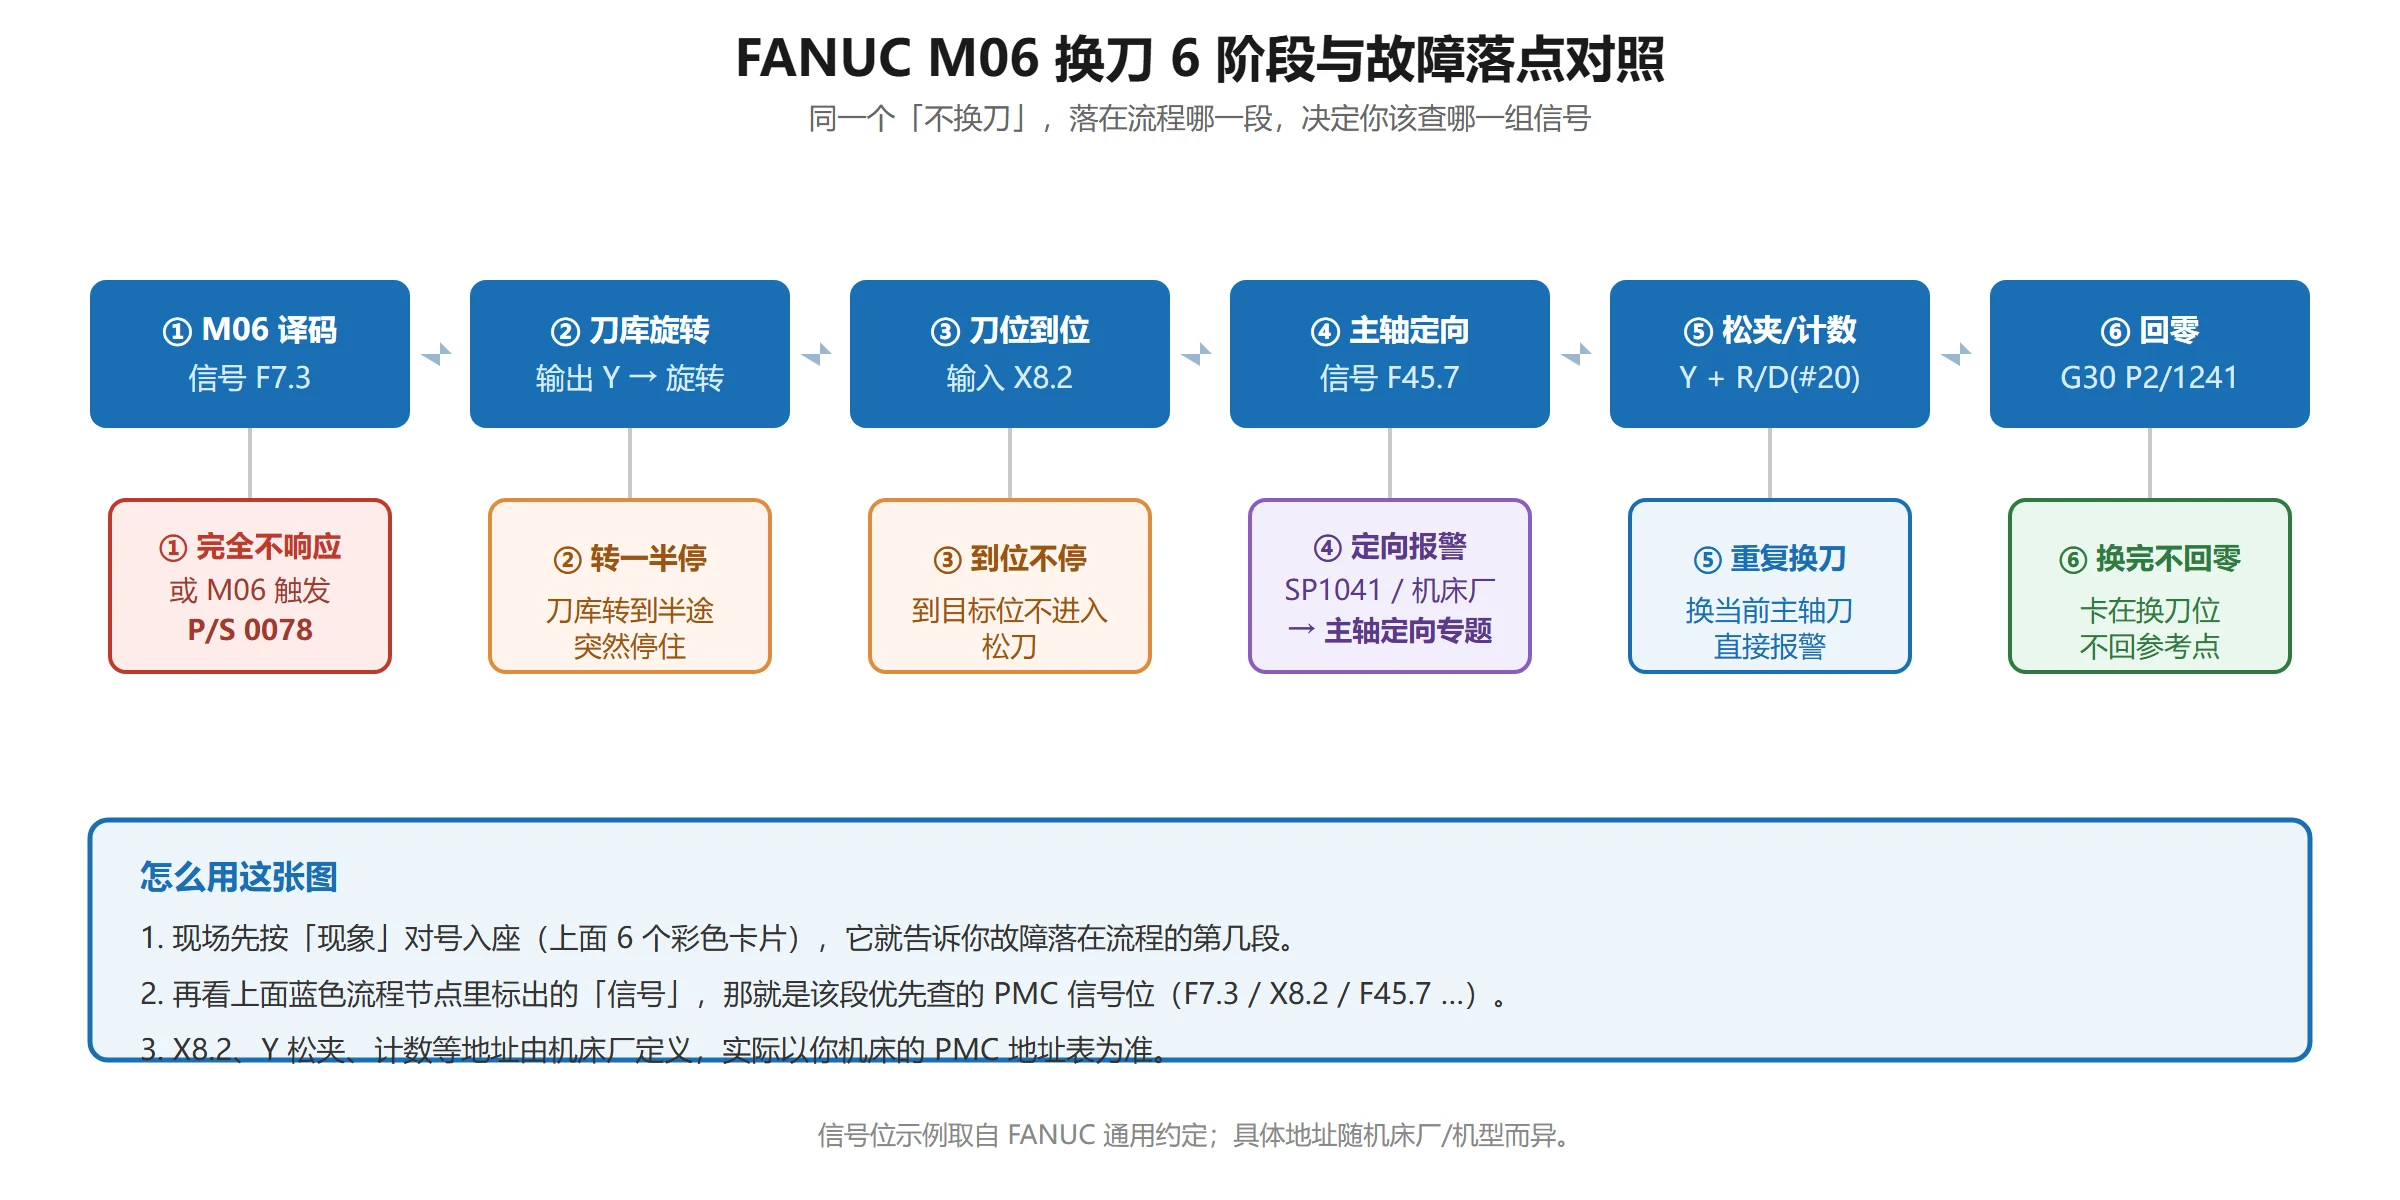
以最常见的”机械手(arm)式 ATC”为例,一次完整 M06 的信号链条大致是:
- M06 译码:CNC 执行到 M06,在 F 信号里给出 M 译码位。标准约定 F7.3 = M06 换刀指令(F7.0–F7.3 是 M00/M01/M02·M30/M98·M99/M06 这组译码输出)。
- 刀库选刀 / 旋转:PMC 收到 F7.3 后,按目标 T 号驱动刀库旋转选刀;旋转到位后,刀位到位信号(典型 X8.2 / X8.x 组,MTB 定义)变 1。
- 主轴定向:换刀前主轴必须转到固定角度(M19)。定向完成由 F45.7(主轴定向完成 ORAR) 反馈为 1。
- 松刀 / 夹紧:PMC 输出松刀信号(Y 点,MTB 定义),气缸/弹簧松开拉钉;换完再输出夹紧。
- 计数 / 刀号更新:换刀完成后,PMC 把新刀号写入”主轴当前刀号”数据(常是 R 继电器区或 D 数据表),完成 T 号更新。
- 回参考点:换刀动作结束,主轴/刀臂回到换刀位或第二参考点(G30 P2 / 参数 1241)。
把这 6 步的信号位记牢,后面每一阶段的故障,本质都是”这一步该到的信号没到 / 早到 / 抖动”。
三、阶段一 M06 完全不响应——译码位与宏程序调用
特征:MDI 或程序里执行 M06,主轴/刀库毫无动作,有的连报警都没有;有的给个 P/S 0078。
3.1 F7.0–F7.3 译码信号有没有出
先确认 CNC 到底有没有把 M06″翻译”出来:
- 进 PMC 信号监视(PMCDGN)→ 看 F7.3。执行 M06 的瞬间,F7.3 应当出现一个扫描周期的 1。
- F7.3 完全不出 → 问题在 CNC 侧译码前:检查 M06 是不是被后面的 G 代码或模态状态”吃掉”(比如前面有未结束的刚性格式、或单段/进给保持卡住);确认程序确实执行到了 M06 那一段(看 CNC 当前执行到的程序段号)。
- F7.3 出了、但后面不动 → 问题在 PMC:PMC 有没有用这个 F7.3 去启动换刀时序(梯形图里 F7.3 有没有被接到换刀启动条件)。这类”时序逻辑错”要进梯形图核对,顺序是逻辑错改代码、时序错改行序(详见 FANUC PMC 梯形图入门)。
3.2 参数 6071 与 6080–6089(宏程序号)
FANUC 把”M 代码调用子程序/宏”做成可配参数:
- 参数 6071:M06 要调用的子程序号。例如设为 9020,则执行 M06 时 CNC 自动调用 O9020 作为换刀宏。
- 参数 6080–6089:分别对应 M80–M89 的宏调用子程序号(M80→6080,M81→6081,……,M89→6089)。
关键点:如果 6071 设成了某个号,但那个号对应的换刀宏程序(典型 O9020)不在内存里,M06 一执行就会报 P/S 0078″顺序号未找到”——这就是第六节说的”⑥ M06 触发 PS0078″。
排查顺序:
- 看 6071 现在是多少;确认那个号的程序(如 O9020)在内存目录里。
- 程序不在 → 多半是 9000 级宏程序被清掉(常见于带电关机等),需恢复 O9020 并核对参数写保护(PWE)与电池。
- 读梯形图 / 用 FAPT-LADDER-3 跟踪 F7.3 → 换刀宏触发这条链路是否打通。
四、阶段二 刀库转到一半停——旋转到位与原点信号
特征:刀库转起来了,转到某把刀(常见是中间几号)突然停住不走了,或来回晃一下停。
4.1 X8.2(刀位到位)恒为 0 的三类根因
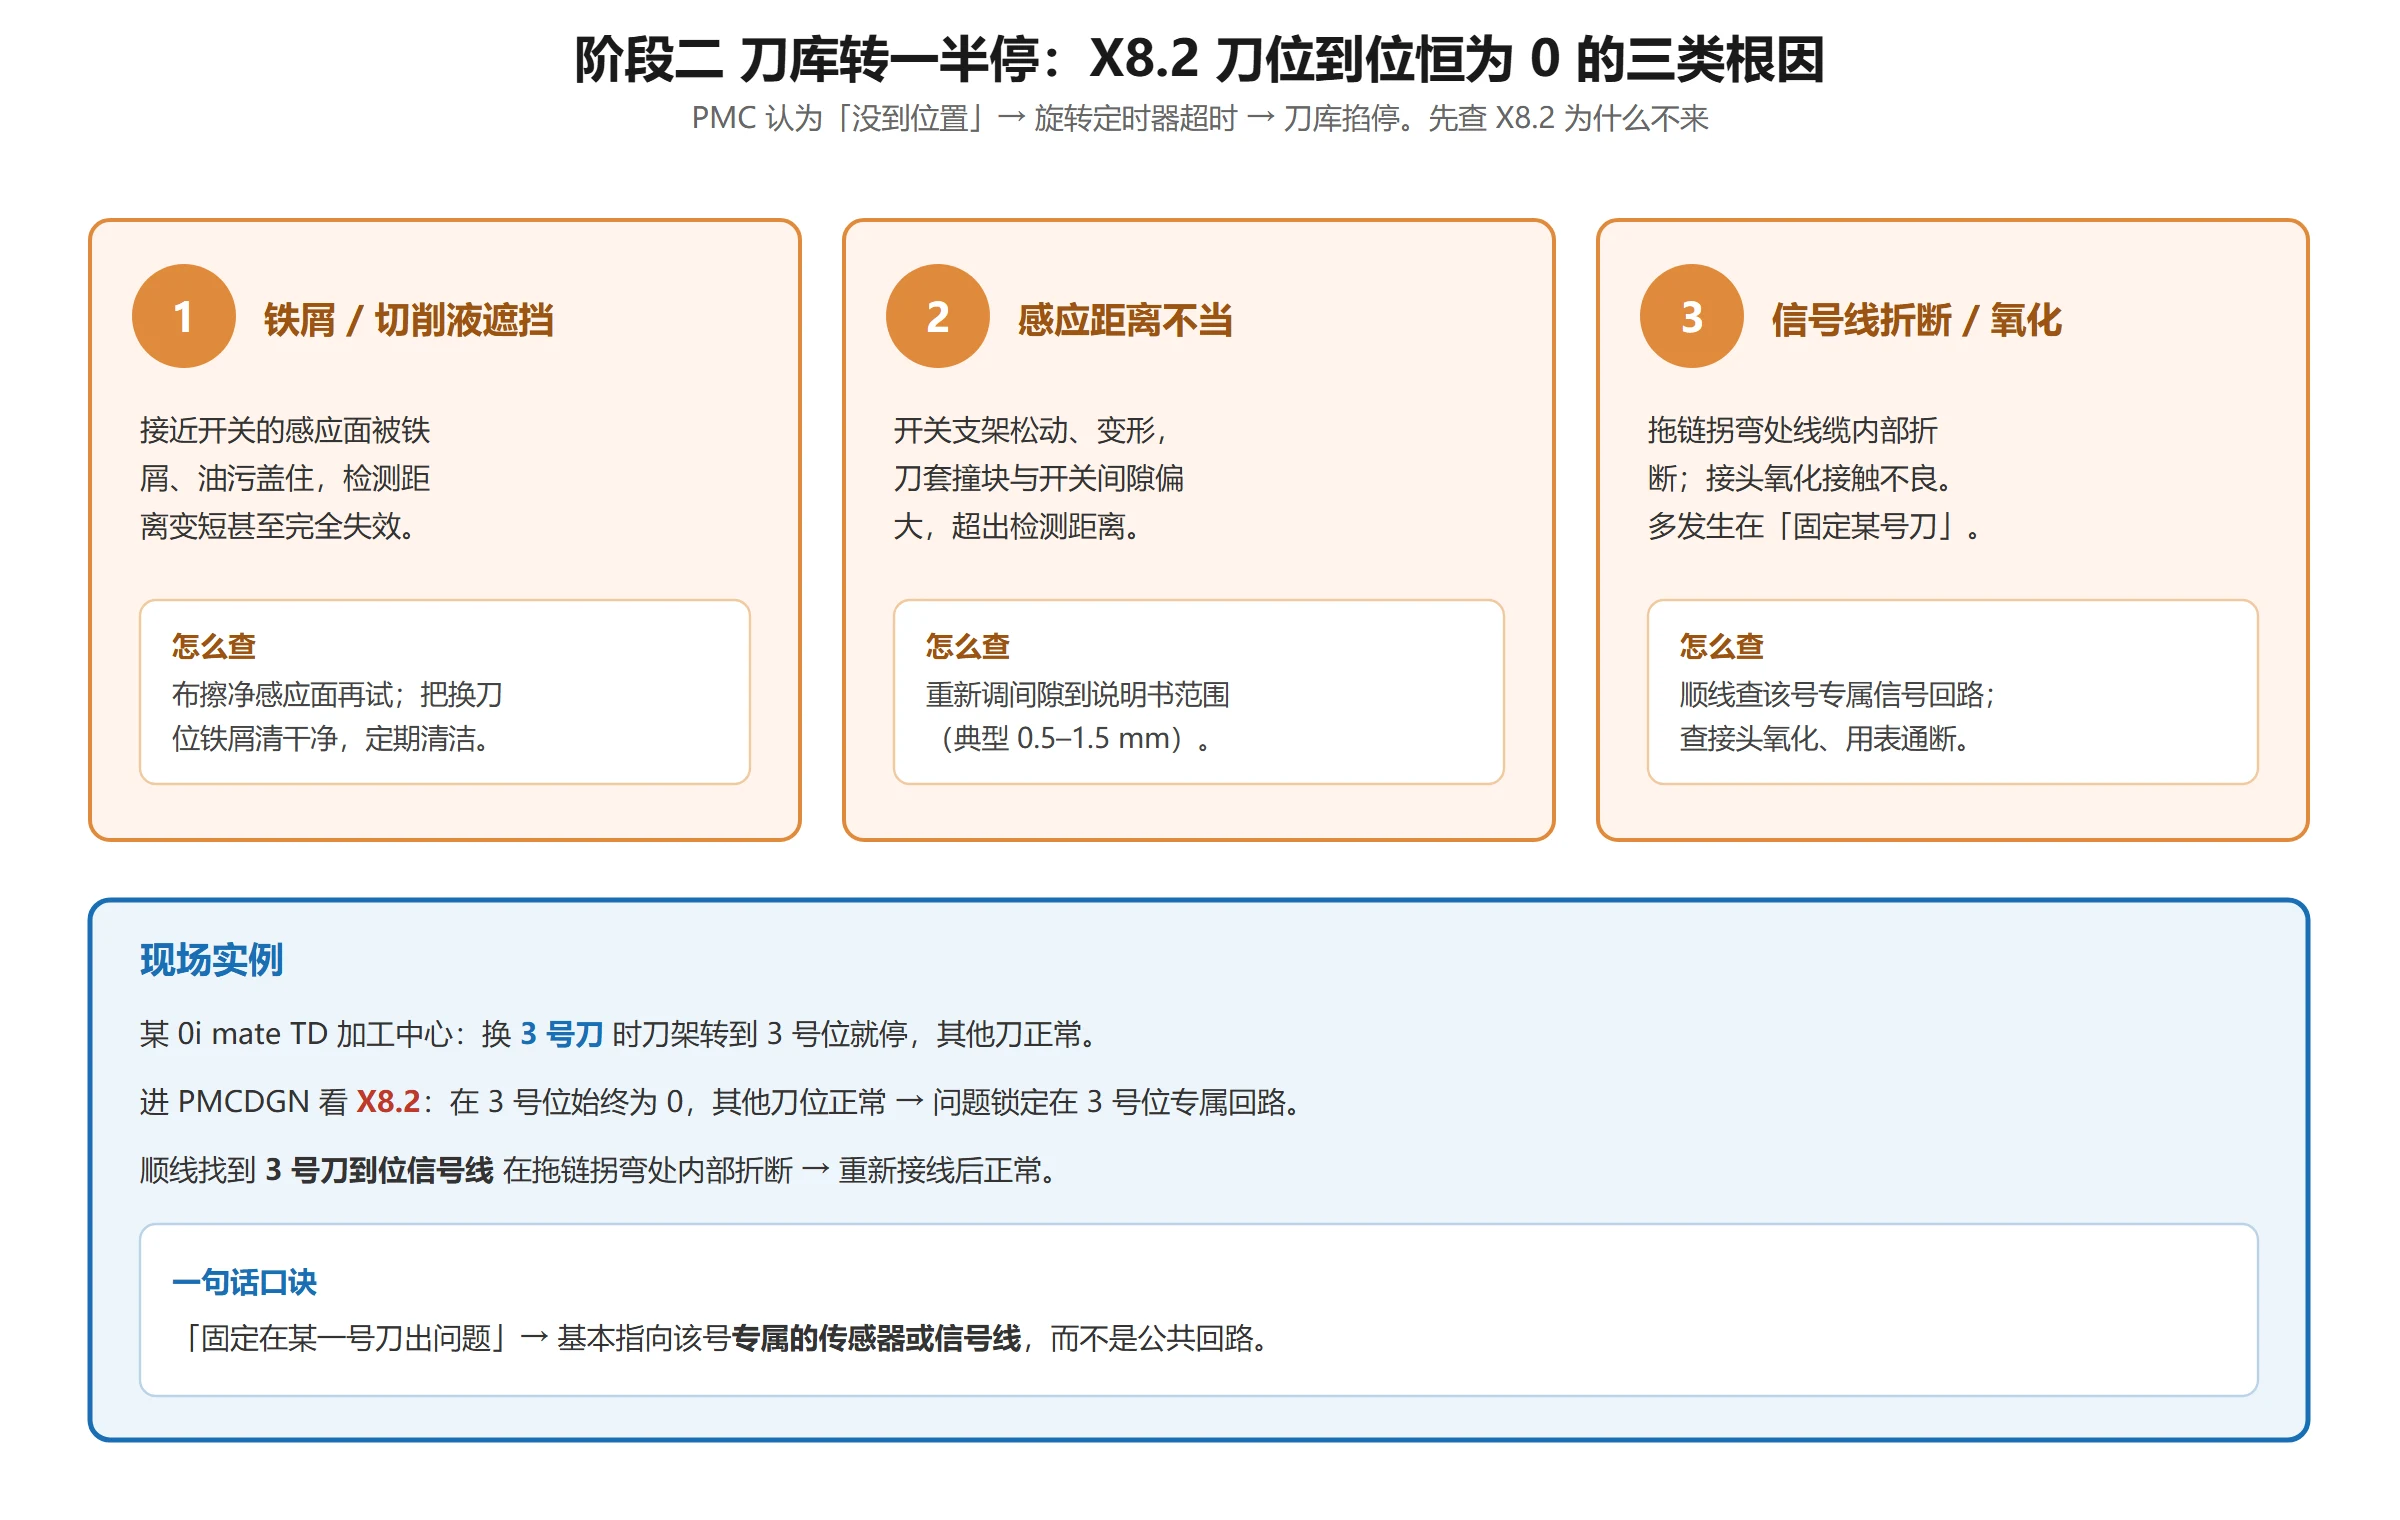
刀库每到一个刀位,接近开关应给出”到位”信号(典型 X8.2)。这个信号恒为 0 时,PMC 认为”没到位置”,刀库旋转定时器一超时就把动作掐了。三类最常见原因:
- 铁屑 / 切削液遮挡:接近开关感应面被铁屑、油污盖住,检测距离变短甚至失效。用布擦净后再试。
- 感应距离不当:刀套/撞块与开关间隙偏大(开关松动、支架变形),超出检测距离。重新调间隙到说明书范围。
- 信号线折断 / 接头氧化:尤其”转一半停”且固定在某一号刀——往往是那一号的到位信号线在拖链里折断了。重点查该刀位对应的信号回路。
实例:某 0i mate TD 加工中心,换 3 号刀时刀架转到 3 号位就停、其他刀正常。查 X8.2 在 3 号位始终为 0,顺线找到 3 号刀到位信号线在拖链拐弯处内部折断,重新接线后正常。“固定在某一号出问题”基本指向该号专属的传感器或信号线,而不是公共回路。
4.2 顺带:抖动与”到位不停”的区分
- 信号恒 0 → 上节三类(硬件/线路)。
- 信号到 1 又立刻掉 0(抖动)→ 多是开关支架松动、间隙临界,或 PMC 没做防抖延时。
- 信号一直为 1 却不停 → 不是到位信号问题,往阶段三(主轴定向 / 顺序互锁)查。
五、阶段三 换刀超时(ATC Time Over)
特征:刀库、机械手在动,但整套换刀动作没在限定时间内完成,到点就报”换刀超时 / ATC TIME OVER”类报警然后回退或停。
这类报警号由机床厂定义,没有统一的 FANUC 标准 P/S 号——它本质是 PMC 用定时器监控”每一步的确认信号是否在窗口内到达”,超时即触发机床厂写的报警(常见表现为 ATC TIME OVER / 换刀超时 文本,部分厂家走 PMC 报警 600 区段)。排查围绕”哪一步慢了”:
5.1 气路:0.5 MPa 气压、电磁阀、push-lock 管路老化
- 松刀/吹气/刀臂动作大量依赖压缩空气。气压低于阈值(常见要求约 0.5 MPa / 5 bar 以上,具体看铭牌)时,松刀气缸推力不足、动作迟缓,直接拖慢整 cycle。
- 查气源压力、电磁阀是否卡滞、push-lock 快插接头是否老化漏气(尤其用了几年的机床,管路发硬、微漏最常见)。
5.2 刀库索引电机与分度机构(Geneva / 凸轮)
- 刀库旋转靠索引电机 + 分度机构(常见蜗轮蜗杆 / 马氏机构 Geneva)。机构磨损、润滑不足、凸轮 follower 磨损会让旋转变慢、卡顿。
- 听声音、看动作是否一顿一顿;定期润滑刀库导轨与分度机构是治本(见第十节)。
经验:把”一次正常换刀的耗时”记下来(健康通常几秒级)。某天换刀明显变慢、偶尔超时,往往是机构磨损或气压下滑的早期信号,比等它彻底卡死好修得多。
六、阶段四 主轴定向未完成联动报警 → 转到”主轴定向”专题
特征:刀库/机械手准备扣刀,但主轴没定向好,系统直接报定向相关报警,换刀中断。
换刀前主轴必须完成定向(M19,转到固定角度以便扣刀/拔刀)。定向没完成就进换刀,会触发定向类报警——典型如 SP1041 主轴定向超时,以及机床厂自定义的”定向未完成”报警(不同厂家号不同,常见沿 PMC/主轴报警区段,请以本机报警表为准;部分厂家沿用 1067 这类号,但标准 FANUC 中 1041 才是定向超时,请勿混用)。
这部分与”主轴定向失败”是同一类根因(编码器、皮带、定向参数),属另一个专题。定向相关的 SP1041/SP1042 处理与报警履历判读见 FANUC 主轴 SP 报警四段分流排查;定向涉及的 PMC 互锁与抱闸时序需结合机床厂梯形图核对。
七、阶段五 重复换当前刀号报警(T 号重合检查)
特征:程序要换的刀,恰好就是当前已经在主轴上的那把,一执行就报警(”重复换刀 / 刀号重合”类)。
7.1 根因:MTB 的 PMC 缺”重合检查”
正常换刀逻辑会先做一件事:把”目标 T 号”和”主轴当前刀号”比一下。如果两者相同,说明不用换,跳过或直接完成即可。很多机床厂梯形图里这一”重合检查(coincidence check)”要么没做、要么做错了,于是”换当前刀”被当成异常,触发报警。
7.2 变通方案:用宏变量做重合检查
如果本机 PMC 没有这个判断,可在换刀宏(O9020 这类)开头加一段:用宏变量读入目标刀号(M06 调用时 T 号会作为宏参数传入,典型进 #20),再去和”主轴当前刀号”接口(MTB 定义的 R/D 区,或 G54.x 类接口)比对:
(简化示意,地址随 MTB 而变,务必按本机梯形图改)
IF [#20 EQ #500] GOTO 99   (目标刀号 == 主轴当前刀号 → 跳过换刀)
... 正常换刀体 ...
N99 M99报警号提醒:这类”重复换刀”报警由机床厂 PMC 或宏程序(#3000 宏报警)触发,号随机床厂而变,不要去套某个固定的 P/S 号;重点是把”T 号 = 主轴当前刀号”这条判断补上。
八、阶段六 换完不回参考点
特征:刀换完了,但主轴/刀臂卡在换刀位不回,或回零报错。
换刀收尾一般是回到第二参考点(换刀点):指令 G30 P2(第二参考点),其坐标由 参数 1241 设定;第一参考点对应 G30 P1 / 参数 1240。常见卡点:
- 1241(或 1240)被改小/清零:回零目标位不对,刀臂回不到位或撞限位。
- G30 P2 没执行 / 被跳过:换刀宏尾部少了 G91 G30 P2(或 G30 P2 被注释),动作停在中间。
- 回零相关 PMC(第二参考点到达信号、轴互锁)异常。
处理:核对 1240/1241 是否与机床厂随机参数表一致;确认换刀宏结尾有 G91 G30 P2 这类回零指令;必要时对照随机《参数说明书》恢复。参数号随系统版本可能微调,一切以你机床实际装载版本的屏幕显示为准。
九、无报警但换刀动作缺失的动态跟踪法
有些故障”不报警、但某个动作就是不做”——静态看信号都正常,一跑就丢。这类最适合动态跟踪,而不是逐行读梯形图:
- LADDER III Signal Trace(信号追踪):用 FAPT-LADDER-3 连机,对关键信号设触发条件(如 F7.3 上升沿触发),抓一整段换刀过程的 F7.3 → PMC 内部继电器 → X8.2 → F45.7 → Y 松夹 的时序波形。哪一段”该来没来 / 早来”,一眼看出。
- 面板 PMCDGN 强制 / 监视:现场没有笔记本时,用系统面板进 PMC 信号画面,手动强制/监视各点:强制 F7.3 看 PMC 是否进换刀流程;监视 X8.2 看实际到位;监视 F45.7 看定向完成。强制信号要先确认安全、用完即解除,避免误动作伤机。
- 追踪清单(按流程顺序):M06 执行 → F7.3 → 换刀启动 R 继电器 → 刀库旋转 Y → X8.2 到位 → F45.7 定向 → 松夹 Y → 计数更新 → G30 P2 回零。哪一步断,就在那一步前后找信号。
动态跟踪的本质是”把顺序程序跑一遍、用时间轴看信号”,比纯读梯形图快得多,尤其适合”偶发 / 一跑才出”的故障。
十、换刀故障预防性维护清单
换刀系统机械复杂、动作频繁,预防性维护比坏了再修划算:
| 周期 | 维护项 | 要点 |
|---|---|---|
| 每班 / 每天 | 气源压力与清洁 | 确认气压 ≥ 铭牌要求(约 0.5 MPa 级),吹净换刀位铁屑 |
| 约 500 h | 刀库导轨润滑 | 按 OEM 给的油品/周期润滑刀库与分度机构,记一次换刀耗时做趋势 |
| 每周 / 月 | 接近开关间隙与清洁 | 查 X8.x 组到位开关间隙(典型 0.5–1.5 mm)、感应面无铁屑油污 |
| 每月 | 刀具夹紧力 | 用拉钉拉力计测夹紧力(依主轴锥度,常见目标上千 kgf 级),掉太多查碟簧 |
| 每月 | 机械手扣刀爪磨损 | 看 gripper 有无开裂/磨损,凸轮 follower 有无麻点 |
| 换型 / 检修 | 螺栓紧固与对心 | 刀臂、刀库安装螺栓紧固;刀库 pot 与主轴中心对心(臂式 ±0.2 mm 级) |
把”单次换刀耗时”做成日常记录,缓慢变长就是磨损前兆——这是很多厂忽略、却最能提前发现隐患的一条。
常见问题 FAQ
1. FANUC 加工中心执行 M06 完全不动作,没有报警,怎么查?
先确认 CNC 有没有把 M06 译码出来:进 PMC 信号监视看 F7.3(M06 译码位) 在执行 M06 的瞬间是否为 1。F7.3 不出 → 查 CNC 侧(程序是否真执行到 M06、有无模态/G 代码把它”吃掉”);F7.3 出了但后面不动 → 进梯形图查 F7.3 有没有接上换刀启动条件。再看参数 6071 指向的换刀宏(如 O9020)是否在内存——程序不在会报 P/S 0078。
2. 换刀超时(ATC Time Over)最常见的原因是什么?
绝大多数是”某一步动作慢了、没在 PMC 定时器窗口内完成”。最高频两类:① 气路——压缩空气压力不足(低于约 0.5 MPa)、电磁阀卡滞、push-lock 快插接头老化漏气,导致松刀/刀臂动作迟缓;② 刀库分度机构——索引电机、蜗轮/马氏机构磨损或润滑不足,旋转卡顿。先量气源压力、听机构有无一顿一顿,比直接翻梯形图更高效。
3. 程序要换当前已经在主轴上的刀就报警,是什么问题?
根因是机床厂 PMC 缺”刀号重合检查”:正常逻辑应把”目标 T 号”和”主轴当前刀号”比对,相同就跳过换刀;没做或做错就会把”换当前刀”当异常报警。该报警号由机床厂 PMC / 宏程序(#3000)定义,随机床厂而变。可在换刀宏里用宏变量(目标刀号进 #20)与”主轴当前刀号”接口比对,相同则跳到 M99 收尾。
4. 换刀时 Z 轴不在换刀点就报警,应该怎么处理?
换刀前 Z 轴必须到达换刀高度(换刀点),这个位置由第二参考点参数 1241 / G30 P2 决定。报警说明当前 Z 位置没满足换刀点条件(参数 1241 被改、G30 P2 没执行、或相关 PMC 互锁没解除)。核对 1240/1241 是否与随机参数表一致,确认换刀宏结尾有 G91 G30 P2 回零指令;参数号随系统版本可能微调,以本机屏幕显示为准。
*本文基于 FANUC 加工中心换刀(ATC)公开资料与现场案例整理。刀库/松夹/计数等 X、Y 地址由机床厂定义,文中示例地址(如 X8.2)需以你机床的 PMC 地址表为准;参数与报警号随系统软件版本、机床厂定制可能不同,实操请以随机手册与屏幕实际显示为准。引用或转载请保留来源。*

















暂无评论内容