

本文讲一件具体的事:怎么把 FANUC 机床里的 PMC 梯形图拿到电脑上、改完再传回去。这是现场最实用但也最容易卡住的一环——卡点通常不在”会不会画梯形图”,而在通信怎么配、参数怎么设、传完之后机床为什么不动了。
先看这一段:关于软件获取(重要)
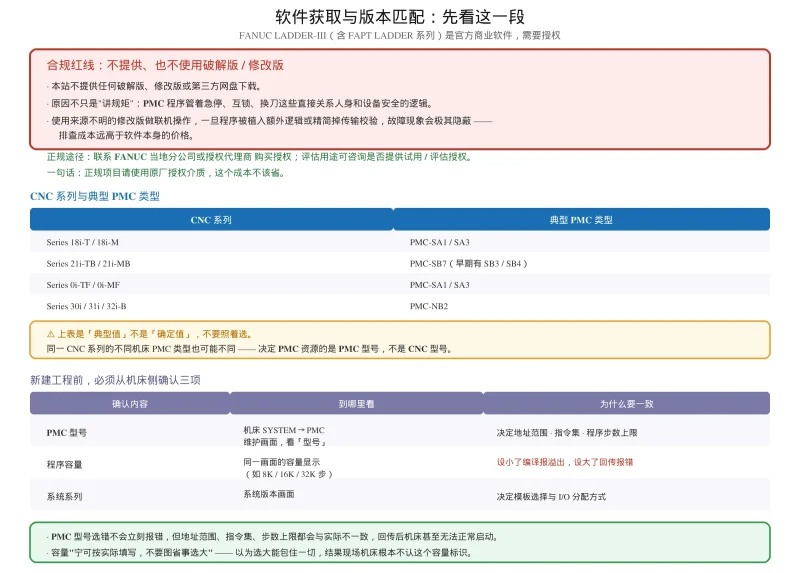
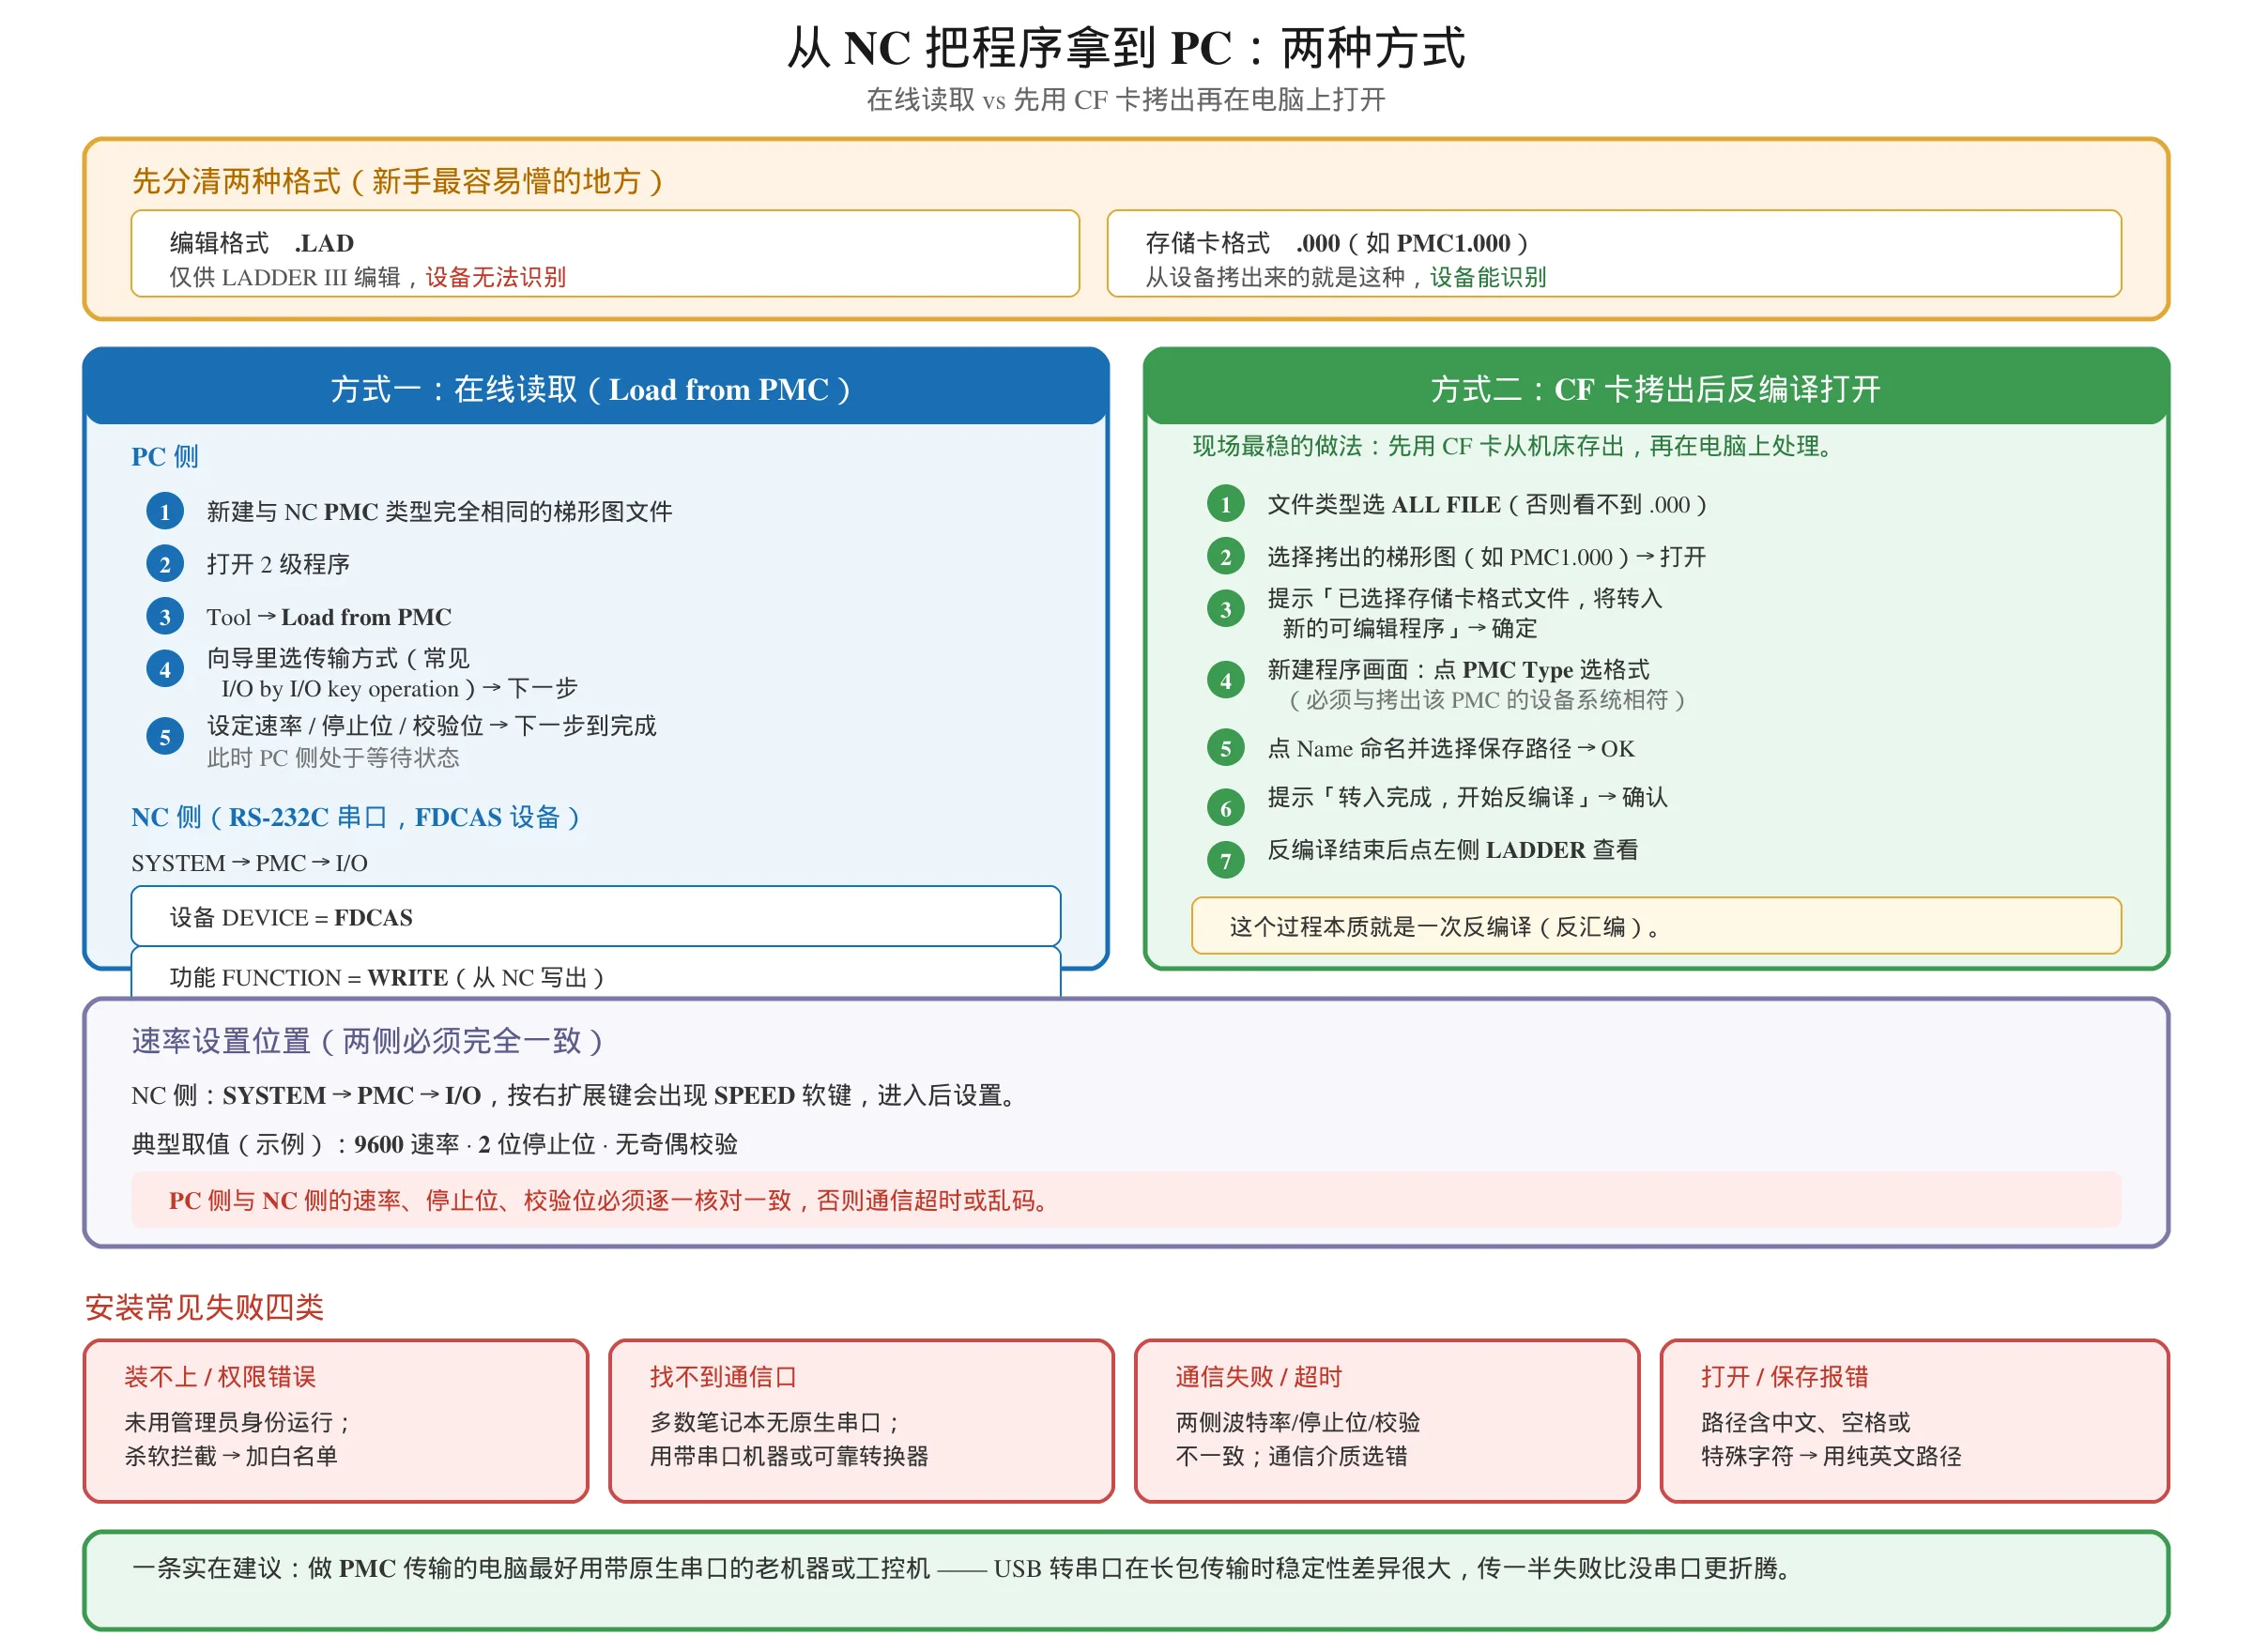
FANUC LADDER-III(含 FAPT LADDER 系列)是 FANUC 官方的商业软件,需要授权。
- 本文不提供、也不会提供任何破解版、修改版或第三方网盘下载。
- 这不是”讲规矩”而已:PMC 程序管着急停、互锁、换刀这些直接关系人身和设备安全的逻辑。使用来源不明的修改版做联机操作,一旦程序被植入额外逻辑或精简掉传输校验,故障现象会极其隐蔽——排查成本远高于软件本身的价格。
正规获取途径:联系 FANUC 当地分公司或授权代理商购买授权。若只是评估用途,可咨询当地 FANUC 是否提供试用/评估授权。部分地区 FANUC 也会面向客户提供培训用的教学版本。
一句话:正规项目请使用原厂授权介质,这个成本不该省。
安全提示:PMC 程序涉及急停与互锁逻辑。任何上传操作前必须完成当前程序的完整备份,并在非生产时段执行;上传后必须逐项验证安全相关逻辑。本文的步骤以具体软件版本与机床型号为准,菜单名称可能存在差异。
一、软件获取与版本匹配
版本与系统的对应关系
软件侧要注意的是:不同代的软件对应不同代的 PMC,而真正决定你该选哪个 PMC 类型的,是机床本身,不是软件版本。
| CNC 系列 | 典型 PMC 类型 |
|---|---|
| Series 18i-T / 18i-M | PMC-SA1 / SA3 |
| Series 21i-TB / 21i-MB | PMC-SB7(早期有 SB3 / SB4) |
| Series 0i-TF / 0i-MF | PMC-SA1 / SA3 |
| Series 30i / 31i / 32i-B | PMC-NB2 |
上表是”典型值”,不是”确定值”,不要照着选。 同一 CNC 系列的不同机床,PMC 类型也可能不同——决定 PMC 资源的是 PMC 型号,不是 CNC 型号(这一点在 FANUC 0i-MD / 0i-MF PMC 差异对比 里也强调过)。
必须从机床侧确认的三项
新建工程前,先到机床上看清楚这三项,不要凭系统型号猜:
| 确认内容 | 到哪里看 | 为什么要一致 |
|---|---|---|
| PMC 型号 | 机床 SYSTEM → PMC 维护画面,看「型号」 | 决定地址范围、指令集、程序步数上限 |
| 程序容量 | 同一画面的容量显示(如 8K / 16K / 32K 步) | 设小了编译报溢出,设大了回传报错 |
| 系统系列 | 系统版本画面 | 决定模板选择与 I/O 分配方式 |
两条经验:
- PMC 型号选错不会立刻报错,但地址范围、指令集、程序步数上限都会与实际不一致,编译时可能报地址溢出,回传后机床甚至无法正常启动。
- 容量”宁可按实际填写,不要图省事选大”。以为选大就能包住一切,结果现场机床根本不认这个容量标识——这是很常见的栽跟头点。
一个必须先分清的概念:编辑格式 vs 存储卡格式
这是新手最容易懵的地方,两种格式不是一回事:
| 格式 | 扩展名 | 谁能用 |
|---|---|---|
| 编辑格式 | .LAD | 仅供 LADDER III 打开编辑。此格式设备无法识别,需转换为存储卡格式后设备才能读 |
| 存储卡格式 | .000(如 PMC1.000) | 从设备拷贝出来的就是这种。设备能识别 |
所以:你从机床 CF 卡拷出来的 .000 文件,用 LADDER III 直接打开是识别不了的——需要先”转入/反编译”成可编辑程序。具体做法见第三节。
二、安装常见失败
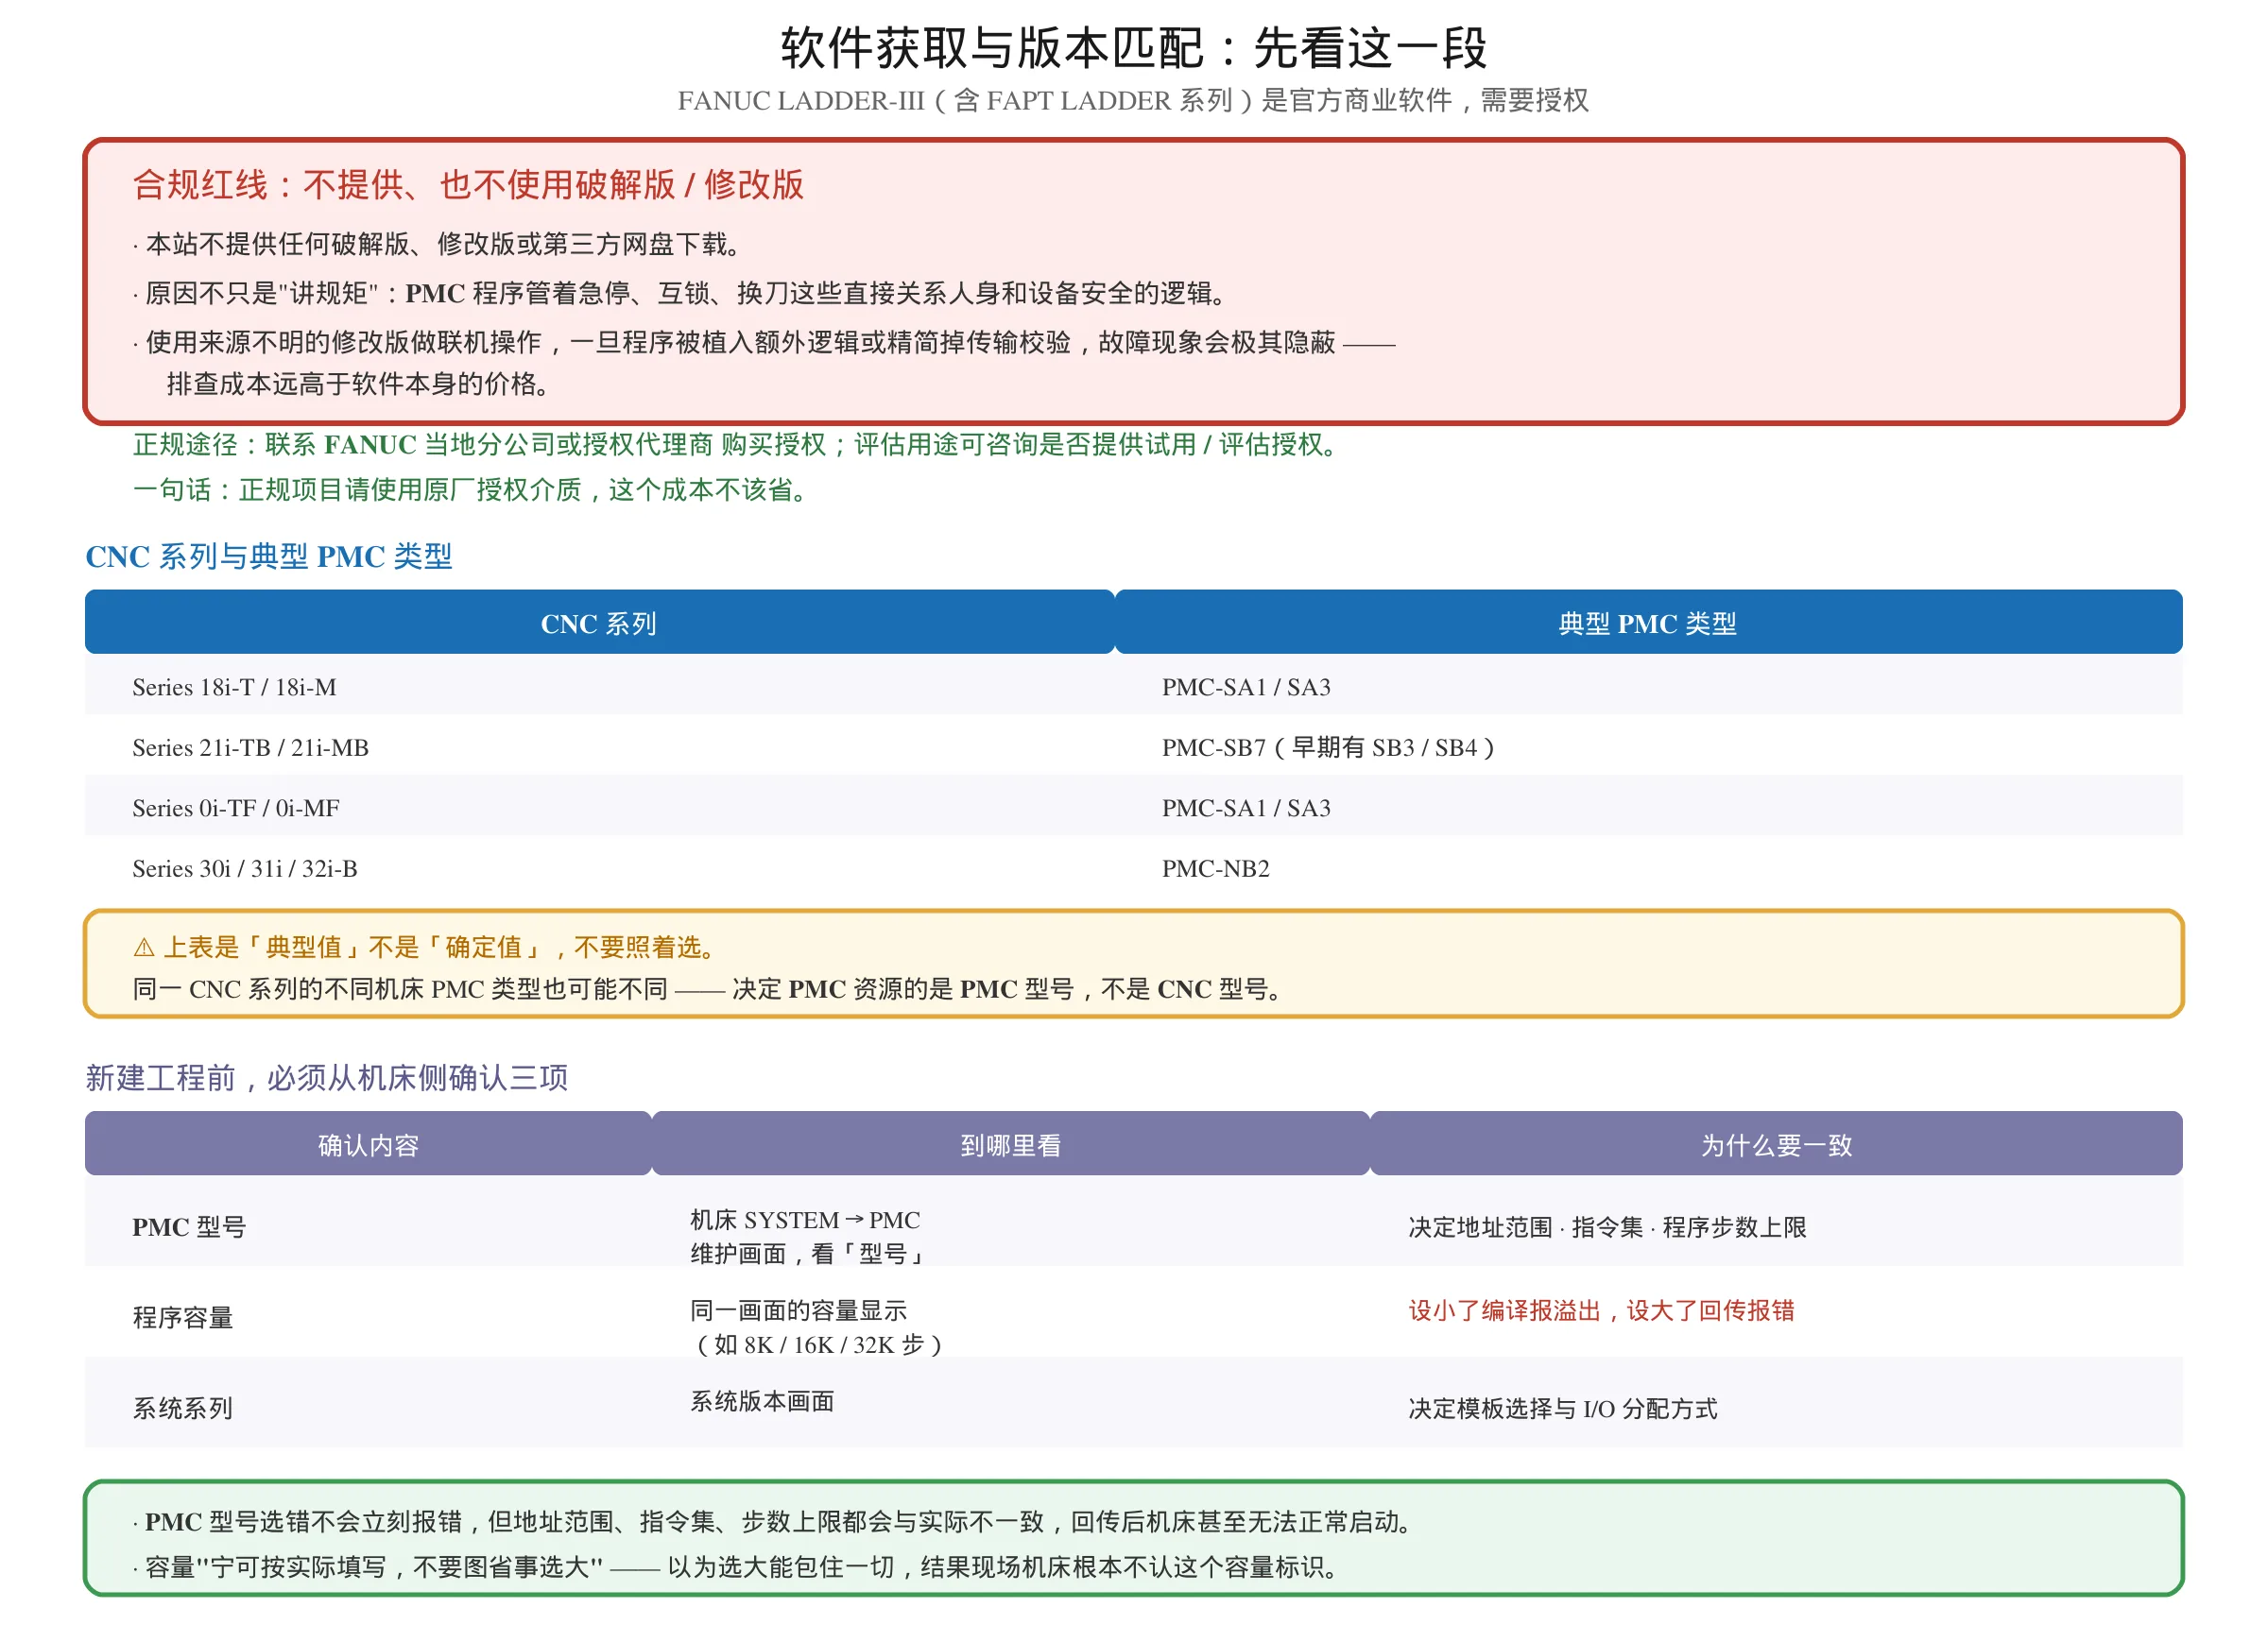
软件装不上或装完连不通,多半是下面四类原因。
| 症状 | 常见原因 | 处理 |
|---|---|---|
| 装不上 / 报权限错误 | 未以管理员身份运行;杀软拦截 | 用管理员权限运行安装程序;临时关闭或加白名单 |
| 找不到通信口 | 现在多数笔记本没有原生串口 | 用带原生串口的电脑,或使用质量可靠的 USB 转串口适配器(需能稳定枚举出 COM 口) |
| 通信失败 / 超时 | PC 侧与 NC 侧波特率、停止位、校验位不一致;通信介质选错 | 两侧参数逐一核对(速率、停止位、奇偶校验) |
| 打开/保存报错 | 安装路径或工程路径含中文、空格或特殊字符 | 路径一律用纯英文,且尽量短 |
一条很实在的建议:做 PMC 传输的电脑,最好用一台带原生串口的老机器或工控机。USB 转串口在长包传输时的稳定性差异很大,现场传一半失败比没串口更折腾。
三、从 NC 把程序拿到 PC(读取侧)
方式一:在线读取(Load from PMC)
PC 侧:
- 新建一个与 NC 的 PMC 类型完全相同的梯形图文件。
- 打开 2 级程序。
Tool→Load from PMC。- 在弹出的向导里选择传输方式(常见为
I/O by I/O key operation,即”两边各自按键配合”模式),下一步。 - 依次设定速率、停止位、奇偶校验位,下一步,直到完成。此时 PC 侧处于等待状态。
NC 侧(以 RS-232C 串口、FDCAS 设备为例):
SYSTEM → PMC → I/O,设置:
| 项目 | 值 |
|---|---|
| 设备(DEVICE) | FDCAS |
| 功能(FUNCTION) | WRITE(从 NC 写出) |
| 数据类型(DATA KIND) | LADDER |
然后按 [执行]。
速率设置位置:SYSTEM → PMC → I/O,按右扩展键会出现 SPEED 软键,进入后可设为例如 9600、2 位停止位、无奇偶校验(必须与 PC 侧完全一致)。
方式二:用 CF 卡拷出来再在 PC 打开(更常用)
现场最稳的做法其实是先用 CF 卡从机床把梯形图存出来,再在电脑上处理。
PC 侧打开 .000 存储卡格式文件的完整步骤:
- 打开 LADDER III,在打开对话框里把文件类型选成
ALL FILE(所有文件格式)—— 否则看不到.000文件。 - 选择拷出来的梯形图(如
PMC1.000),点「打开」。 - 系统提示「已选择存储卡格式文件,存储卡格式文件将会转入到一个新的可编辑程序中」→ 点「确定」。
- 弹出新建程序画面。
- 点
PMC Type选择 PMC 格式 —— 必须与拷出该 PMC 的设备系统相符。 - 点
Name为新程序命名并选择保存路径。 - 点
OK。 - 系统提示「转入完成,开始进行程序反编译」→ 点「确认」。
- 反编译结束后程序新建完成,点左侧
LADDER即可查看梯形图。
这个过程本质上就是一次反编译(反编译/反汇编)。相关背景见 深度解析 FANUC LADDER-III:编译、反编译与程序保护。
四、在 PC 上编辑梯形图
打开后的主界面通常分为四块:
| 区域 | 内容 |
|---|---|
| 项目树(左) | 程序本体、符号表、注释文件、I/O 分配表 |
| 编辑区(中) | 梯形图,按行显示逻辑网络 |
| 注释栏(下) | 当前选中地址在符号表里被命名成了什么 |
| 消息行(底) | 编译结果与错误信息 |
子程序按 END1 / END2 / END3 划分等级。绝大多数 PMC 上,第一级每 8 ms 执行一次,第二级为 8×N ms,第三级为后台扫描。分级结构的完整说明见 FANUC PMC 顺序程序 END1 END2 END3 详解。
改图前的三条纪律:
- 改之前先另存一份,不要在原文件上直接改。
- 改完必须编译,编译通过才能回传。
- 改安全相关逻辑(急停、互锁、门开关)要加倍谨慎,改完必须逐项验证,且电气终端互锁不能省。
关于在线编辑:有些场合可以直接在线改,但常会遇到”在线编辑失效”的提示——通常是保护或运行权限问题,见 发那科梯形图在线编辑失效 4 种解除方法。
五、上传回 NC(回传侧)
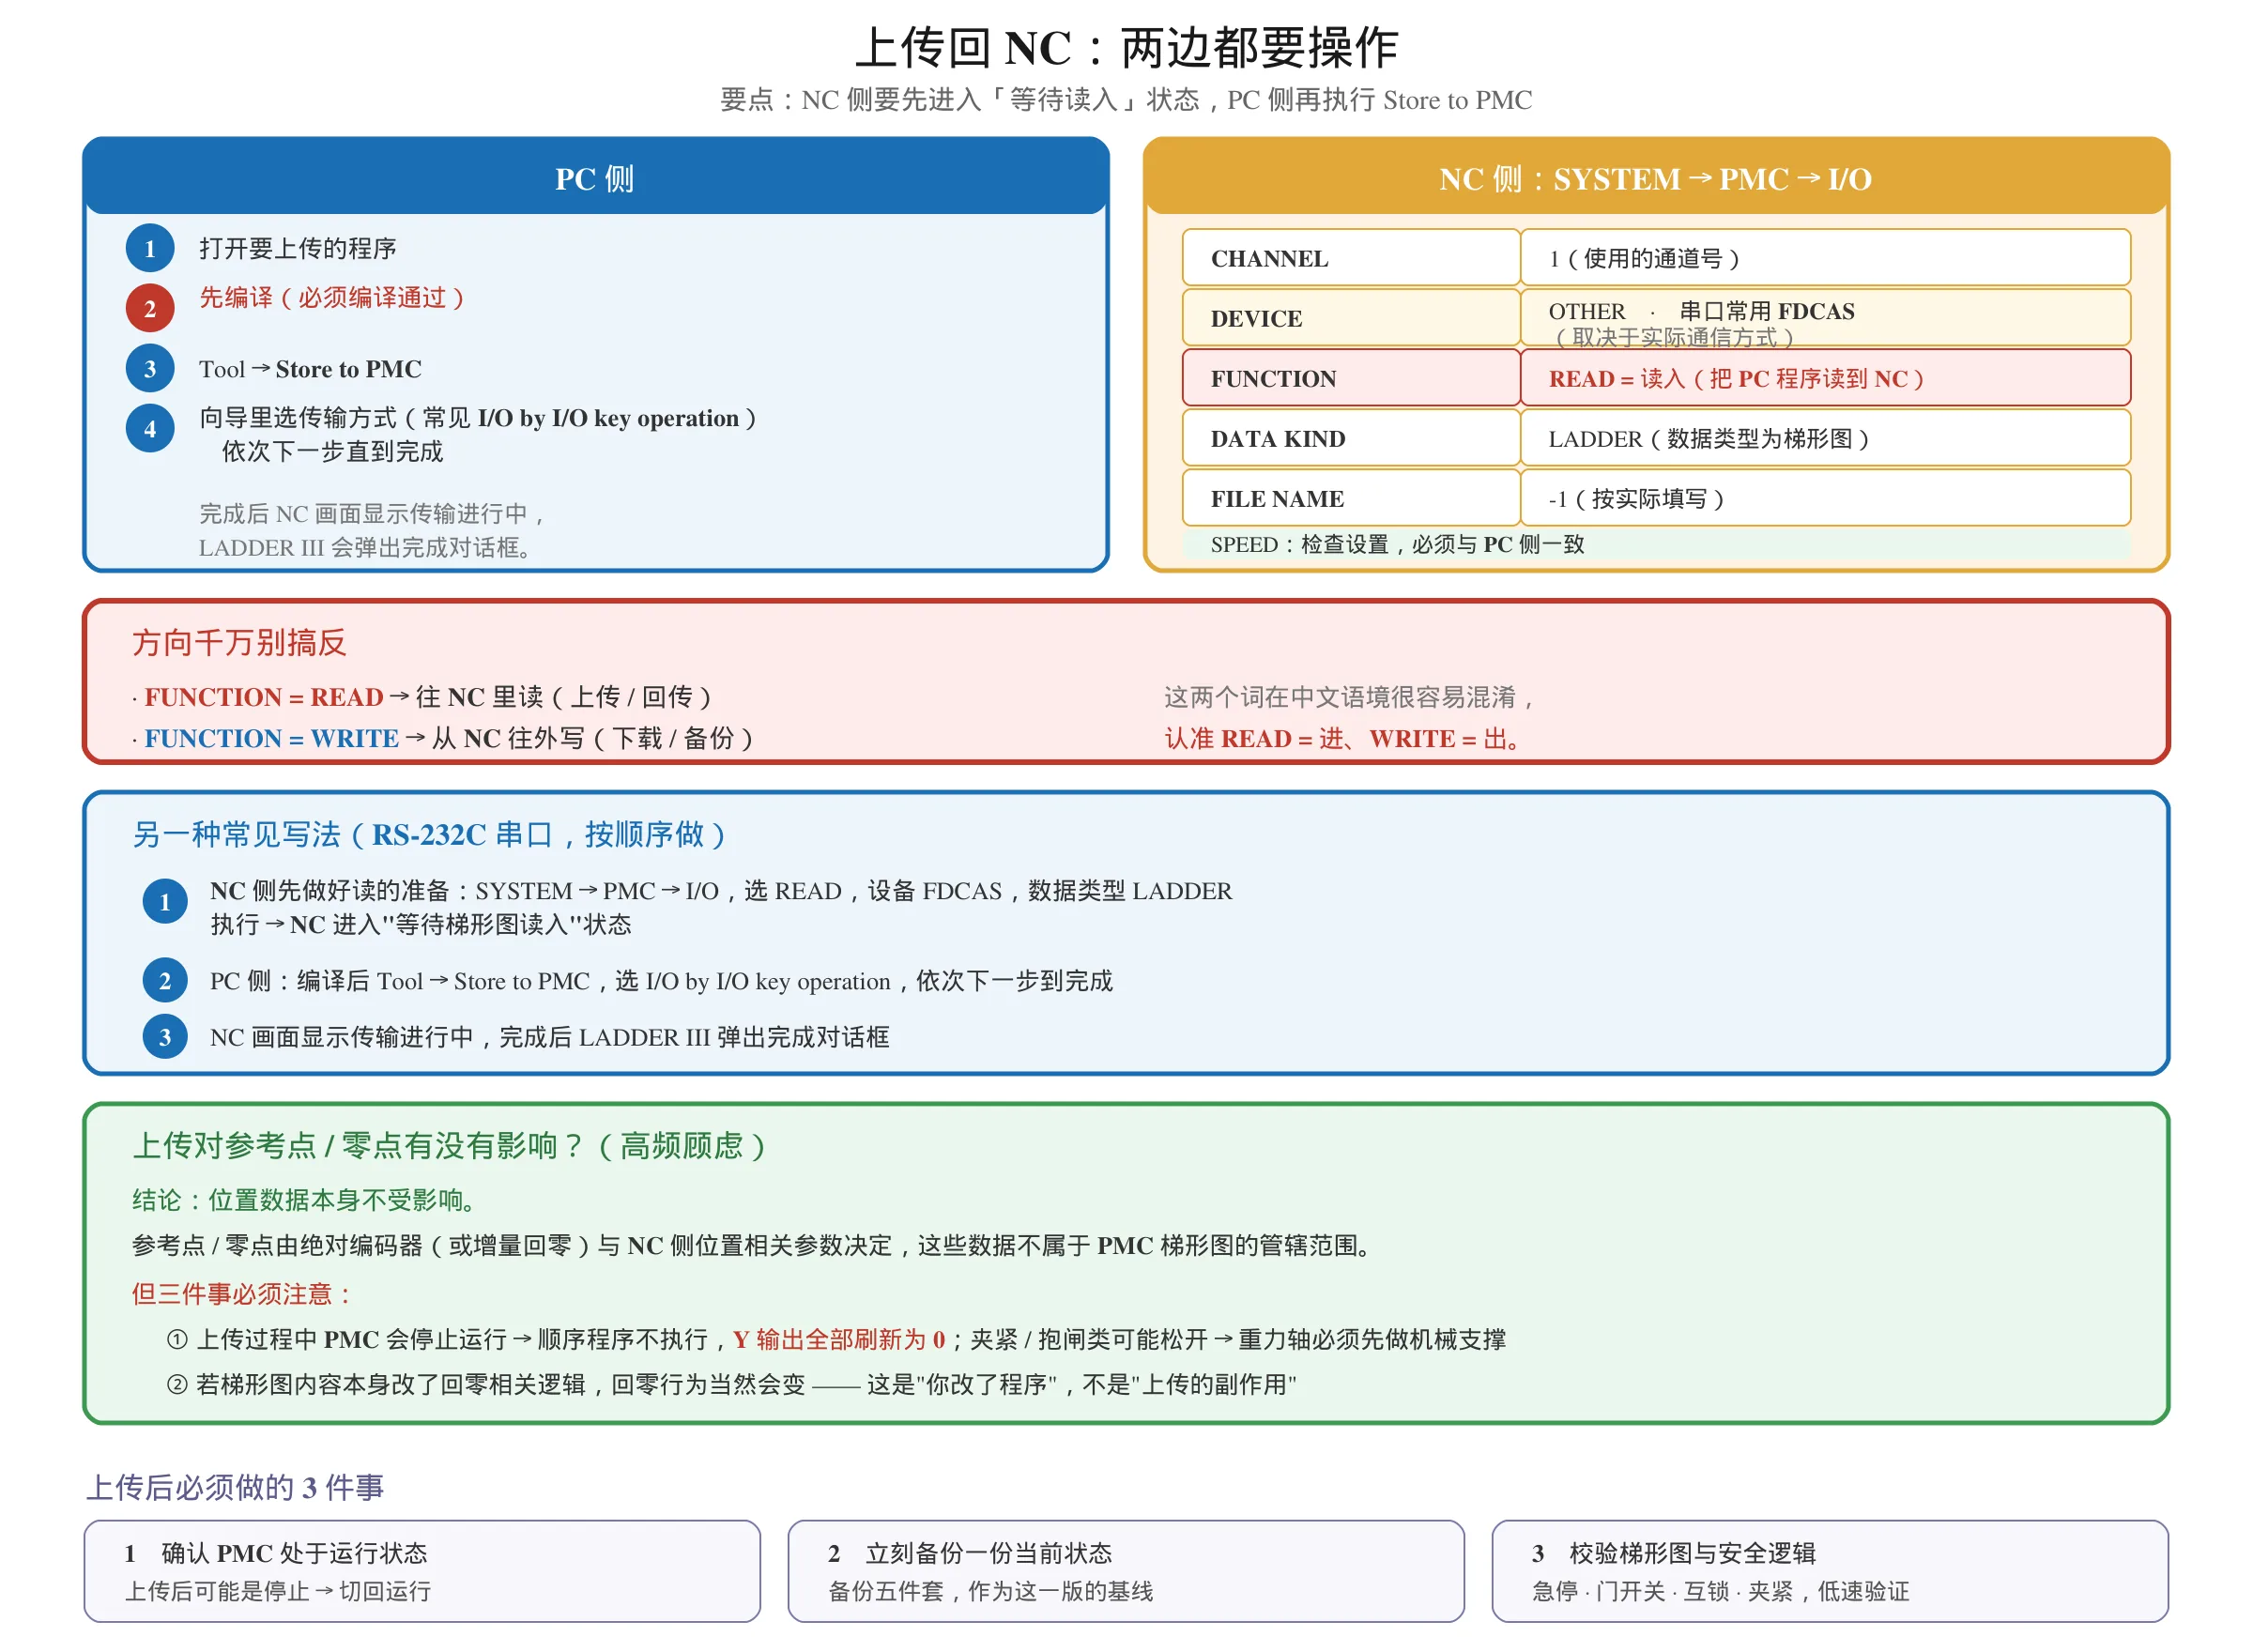
这是本文的核心。要点是:两边都要操作,且 NC 侧要先进入”等待读入”状态。
PC 侧
- 打开要上传的程序。
- 先编译(必须编译通过)。
Tool→Store to PMC。- 向导里选择传输方式(如
I/O by I/O key operation),依次下一步直到完成。
NC 侧(以兰生数控技术答疑给出的串口配置为例)
SYSTEM → PMC → I/O,设置:
| 参数 | 值 | 含义 |
|---|---|---|
| CHANNEL | 1 | 使用的通道号 |
| DEVICE | OTHER | 设备类型。选择取决于实际通信方式——串口常用 FDCAS,其它方式设为 OTHER |
| FUNCTION | READ | READ = 读入(把 PC 的程序读到 NC);WRITE = 写出(从 NC 写到外部) |
| DATA KIND | LADDER | 数据类型为梯形图(区别于参数、补偿等其它数据) |
| FILE NAME | -1 | 文件名(按实际填写) |
| SPEED | 检查设置 | 必须与 PC 侧一致 |
设置完成后按 [EXEC] 执行。
方向千万别搞反:FUNCTION=READ 是往 NC 里读(上传/回传);FUNCTION=WRITE 是从 NC 往外写(下载/备份)。这两个词在中文语境里很容易混淆,认准 READ=进、WRITE=出。
另一种常见写法(RS-232C 串口)
按前述 mejxw 的连接教程,读入流程为:
- NC 侧先做好读的准备:
SYSTEM→PMC→I/O,选READ,设备FDCAS,数据类型LADDER,执行 → NC 进入等待梯形图读入的状态。 - PC 侧:编译后
Tool→Store to PMC,选I/O by I/O key operation,依次下一步到完成。 - NC 画面显示传输进行中,完成后 LADDER III 弹出完成对话框。
六、上传对参考点 / 零点有没有影响?
这是最高频的顾虑,明确回答:
位置数据本身不受影响。 机床的参考点/零点由绝对编码器(或增量回零)与 NC 侧的位置相关参数决定,这些数据不属于 PMC 梯形图的管辖范围。上传梯形图是替换顺序程序,不会改写位置记忆。
但有三件事必须注意,否则”理论上不影响”会变成”实际上出问题”:
- 上传过程中 PMC 会停止运行 —— 停止状态下顺序程序不执行,Y 输出会全部刷新为 0。如果机床有依赖 Y 保持的夹紧、抱闸类动作,上传期间可能松开。涉及重力轴、夹紧的场合必须先做机械支撑。
- 如果梯形图内容本身改了回零相关逻辑,回零行为当然会变。这不是”上传的副作用”,而是”你改了程序”。
- 上传后必须重新验证 —— 尤其是绝对位置机床,回零后要确认机械坐标、软限位、坐标系是否正常。
结论:单纯”上传”这个动作不会动你的参考点;但上传过程会让机床输出清零、且上传后必须验证,这两点不能省。相关排查见 FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点 与 发那科梯形图 Y 输出上电全为 0 排查。
七、上传后必须做的 3 件事
1. 确认 PMC 处于运行状态
上传完成后,PMC 可能处于停止状态。必须确认并切回运行:
- 到 PMC 维护/运行画面查看状态。
- 若为停止,切换为运行。
- 运行中拒绝写入是”保护”不是故障(见 发那科梯形图在线编辑失效 4 种解除方法)。
2. 立刻备份一份当前状态
上传完成后马上再备份一次,作为”这一版”的基线。备份必须是五件套完整的,见 FANUC PMC 备份与恢复:
梯形图主程序 / PMC 参数 / Option 选项表 / 报警信息与标题 / 注释符号表,必须来自同一台机器。
3. 校验梯形图与安全逻辑
- 对照检查:改动的部分是否按预期生效。
- 安全逻辑逐项验证:急停、门开关、互锁、夹紧/抱闸。
- 非生产时段低速验证,不要一上来就自动加工。
八、没有 PC,能在面板上直接编辑吗?
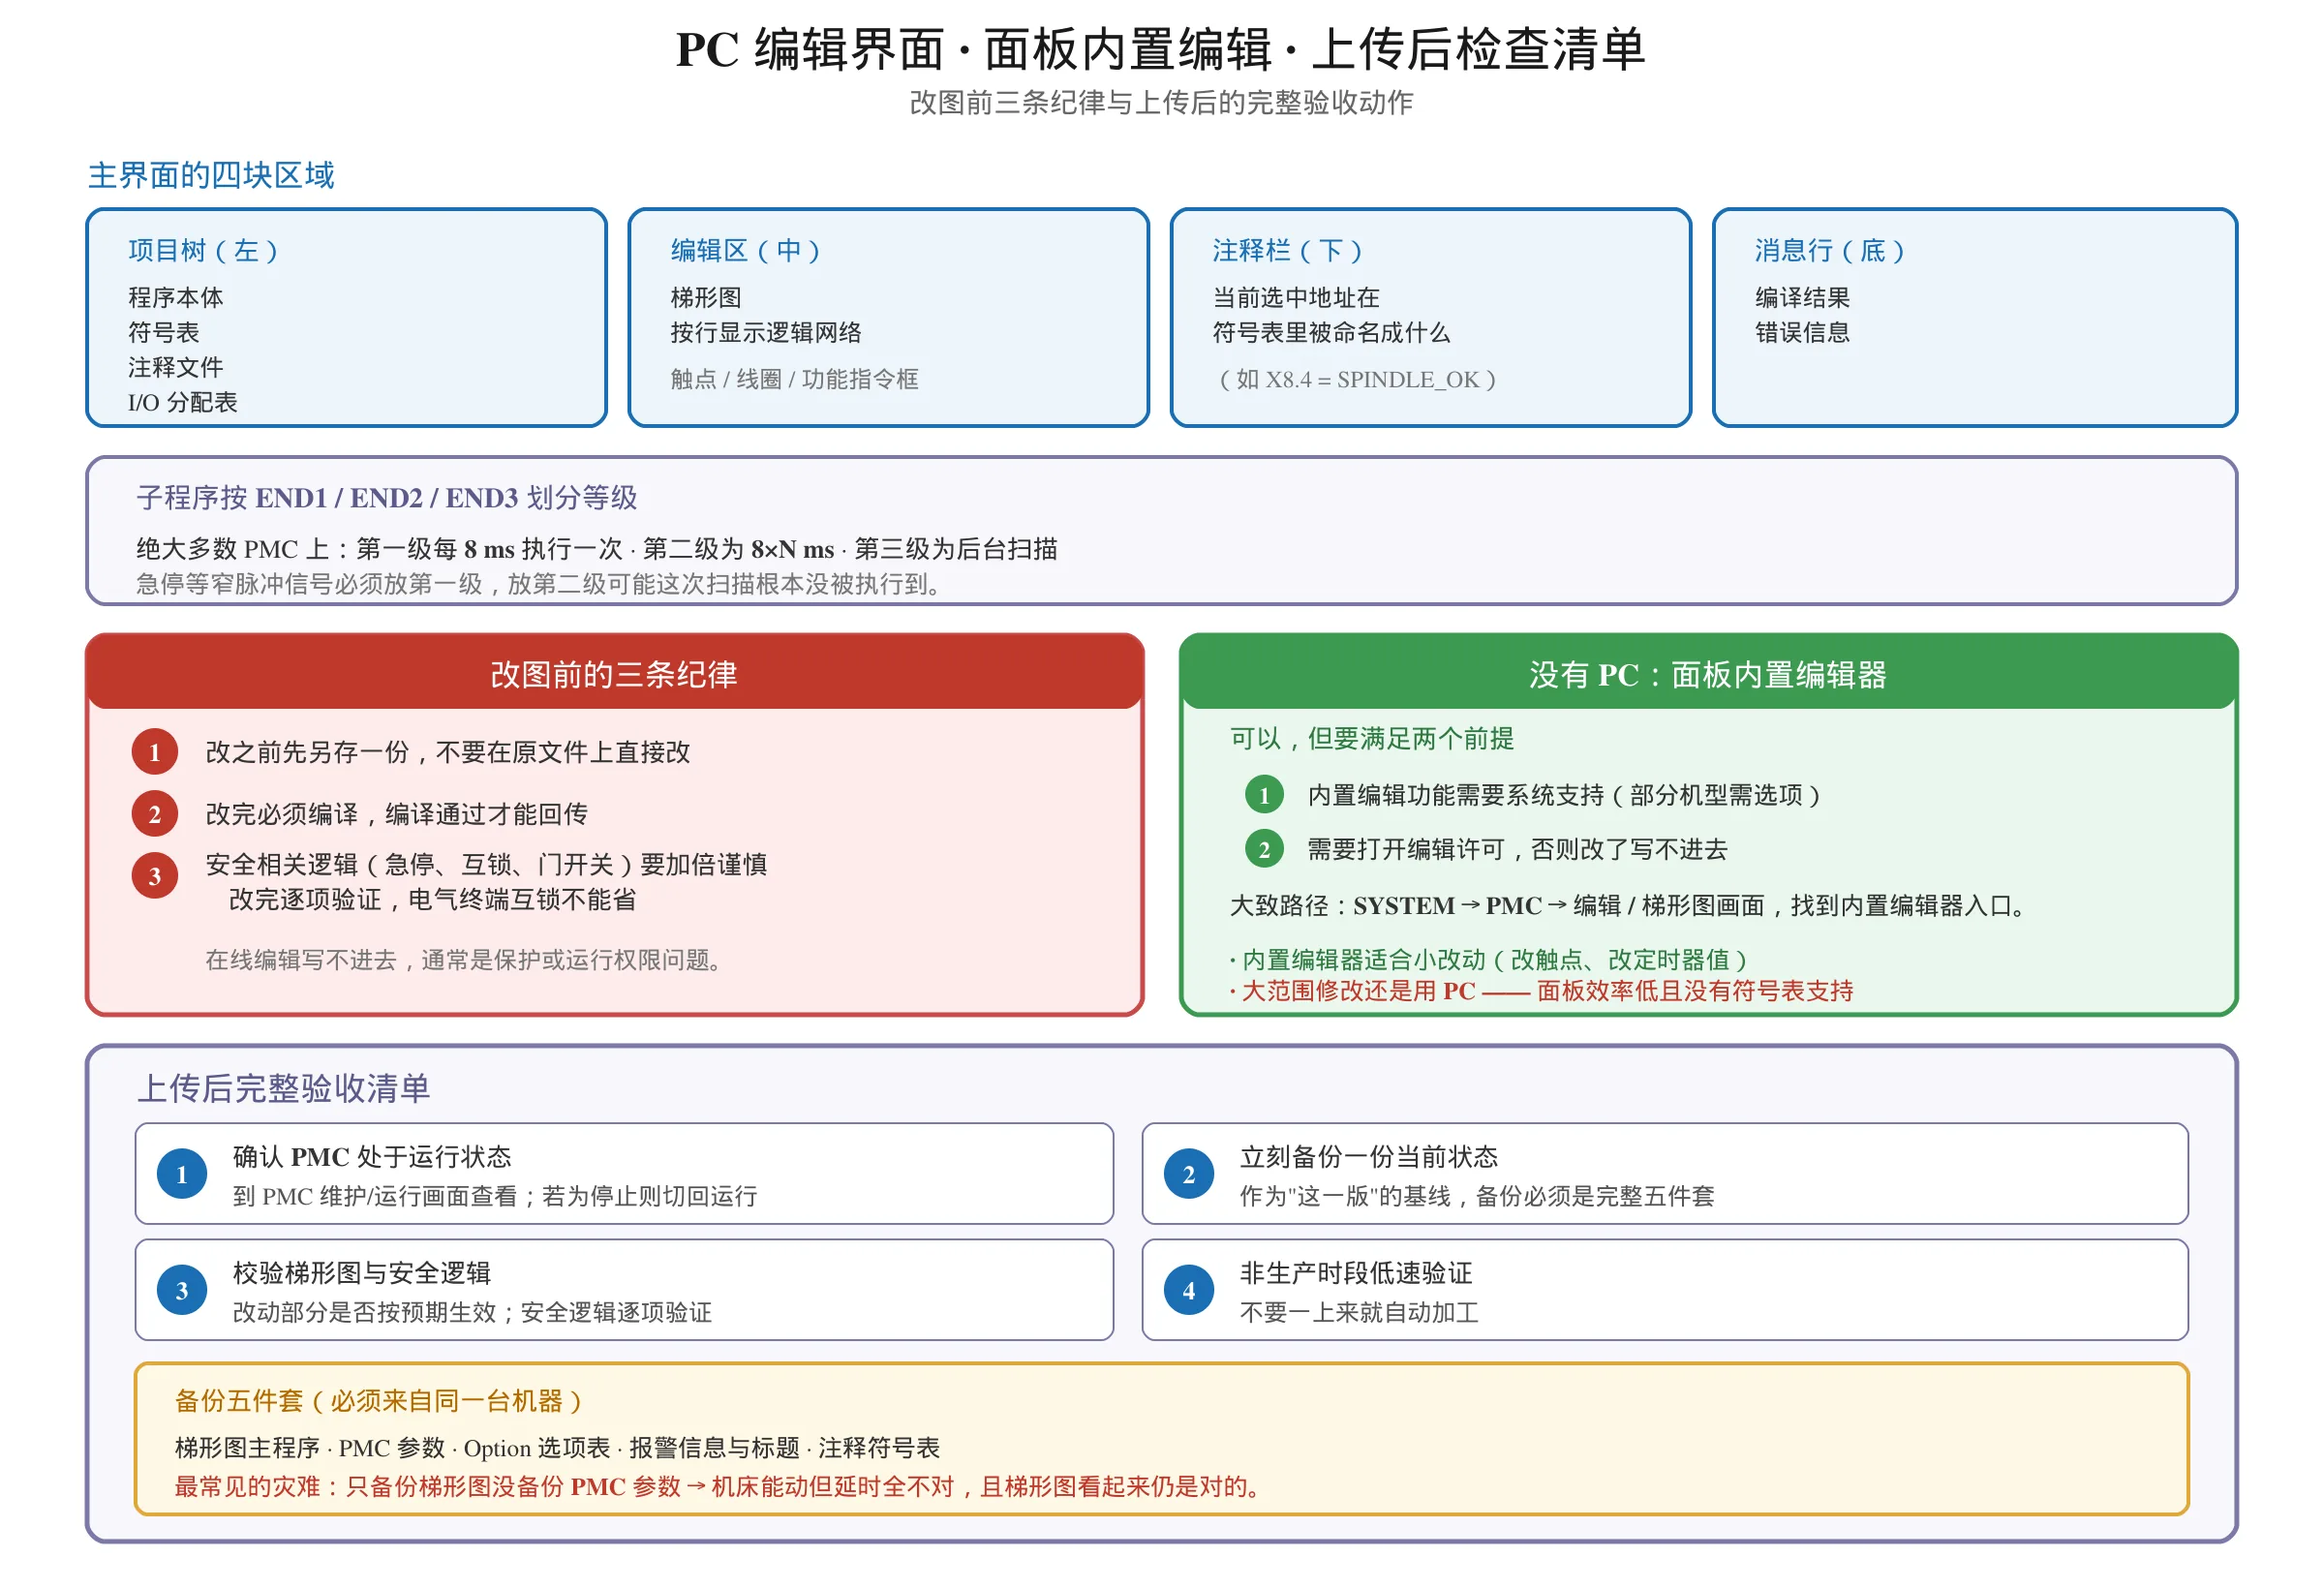
可以。 机床内置有 PMC 编辑器,可以不依赖电脑直接改梯形图。
前提条件(两个都要满足):
- 内置编辑功能需要系统支持(部分机型需要相应选项)。
- 需要打开编辑许可 —— 否则改了写不进去。
大致路径:SYSTEM → PMC → 进入编辑/梯形图画面,找到内置编辑器入口。
实务建议:
- 内置编辑器适合小改动(改一个触点、改一个定时器值之类)。
- 大范围修改还是用 PC —— 面板操作的效率低,且没有符号表和注释的支持,容易改错。
- 内置编辑同样受程序保护限制,遇到写不进去先查保护与运行许可,见 发那科梯形图在线编辑失效 4 种解除方法。
写在最后
把顺序记住:
- 软件走官方授权,不要用来源不明的修改版 —— PMC 管的是急停和互锁,风险不值当。
- PMC 型号和容量从机床侧确认,不要凭系统型号猜;容量按实际填,不要图省事选大。
- 分清
.LAD(编辑格式,设备不认)和.000(存储卡格式,设备认),从机床拷出来的要先反编译才能在电脑上编辑。 - 回传时
READ=进、WRITE=出,DATA KIND=LADDER,两侧速率必须一致。 - 上传不会动参考点,但上传过程会让 Y 输出清零 —— 夹紧/抱闸/重力轴要提前防护。
- 上传完三件事:确认 PMC 在运行 → 立刻备份 → 校验安全逻辑。
免责声明:本文为个人技术经验整理,不提供任何软件的破解版、修改版或第三方下载。菜单名称、参数项与操作步骤随软件版本与机床型号而异,请以你手上的实际软件与机床手册为准。PMC 程序涉及急停与互锁等安全逻辑,任何上传操作前必须完成完整备份并在非生产时段执行,上传后须逐项验证安全功能。
相关阅读
- FANUC 0i-MD / 0i-MF PMC 差异对比 —— 地址数量、机型限制与移植注意事项
- FANUC PMC 备份与恢复 —— 备份五件套,上传前后都该看
- 深度解析 FANUC LADDER-III:编译、反编译与程序保护 —— .000 反编译的背景
- 发那科梯形图在线编辑失效 4 种解除方法 —— 写不进去怎么排查
- FANUC PMC 顺序程序 END1 END2 END3 详解 —— 分级结构与执行顺序
- 发那科梯形图 Y 输出上电全为 0 排查 —— 停止/运行切换导致输出清零
- FANUC PMC 梯形图入门教程:基本指令 + 功能指令对照 —— 指令与助记符对照
零基础系统学习入口:PMC 梯形图视频教程从零开始




暂无评论内容