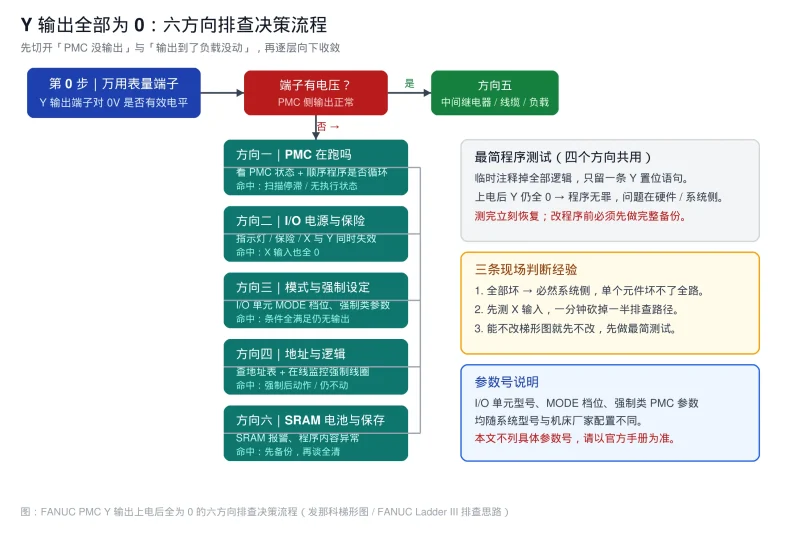


对做发那科梯形图的人来说,机床一上电,PLC 面板上的 Y 输出指示灯一个都不亮,电磁阀、接触器、冷却泵全没动作。有人会说「梯形图丢了」,也有人说「I/O 板坏了」——其实这两种判断都跳步了。
作为 FANUC PMC 调试里最典型的整机不动作故障之一,「上电后 Y 输出全部为 0」是一个症状,不是一个原因。它可能来自 PMC 根本没在跑、I/O 模块没上电、模式开关被拨错、梯形图逻辑条件不成立,也可能梯形图完全正常、只是外部中间继电器掉了。这篇文章按现场维修的真实顺序,把排查拆成 6 个方向,每一步都告诉你该看哪个画面、用什么工具、看到什么现象就可以往下走或者停下来。
说明:本文讨论的是 0i/30i 等常见 FANUC 系统 + I/O 模块构型的通用排查路径。不同型号的 PMC 参数号、I/O 单元型号、诊断画面的具体位置差异较大,文中不列具体参数号,涉及具体地址与画面位置的部分请以随机发那科官方手册与现场实测为准。
一、先分清:PMC 没输出,还是输出了负载没动
现场最容易犯的错,是一看到 Y 输出全 0 就直奔发那科梯形图。正确的第一步是把故障切两半。
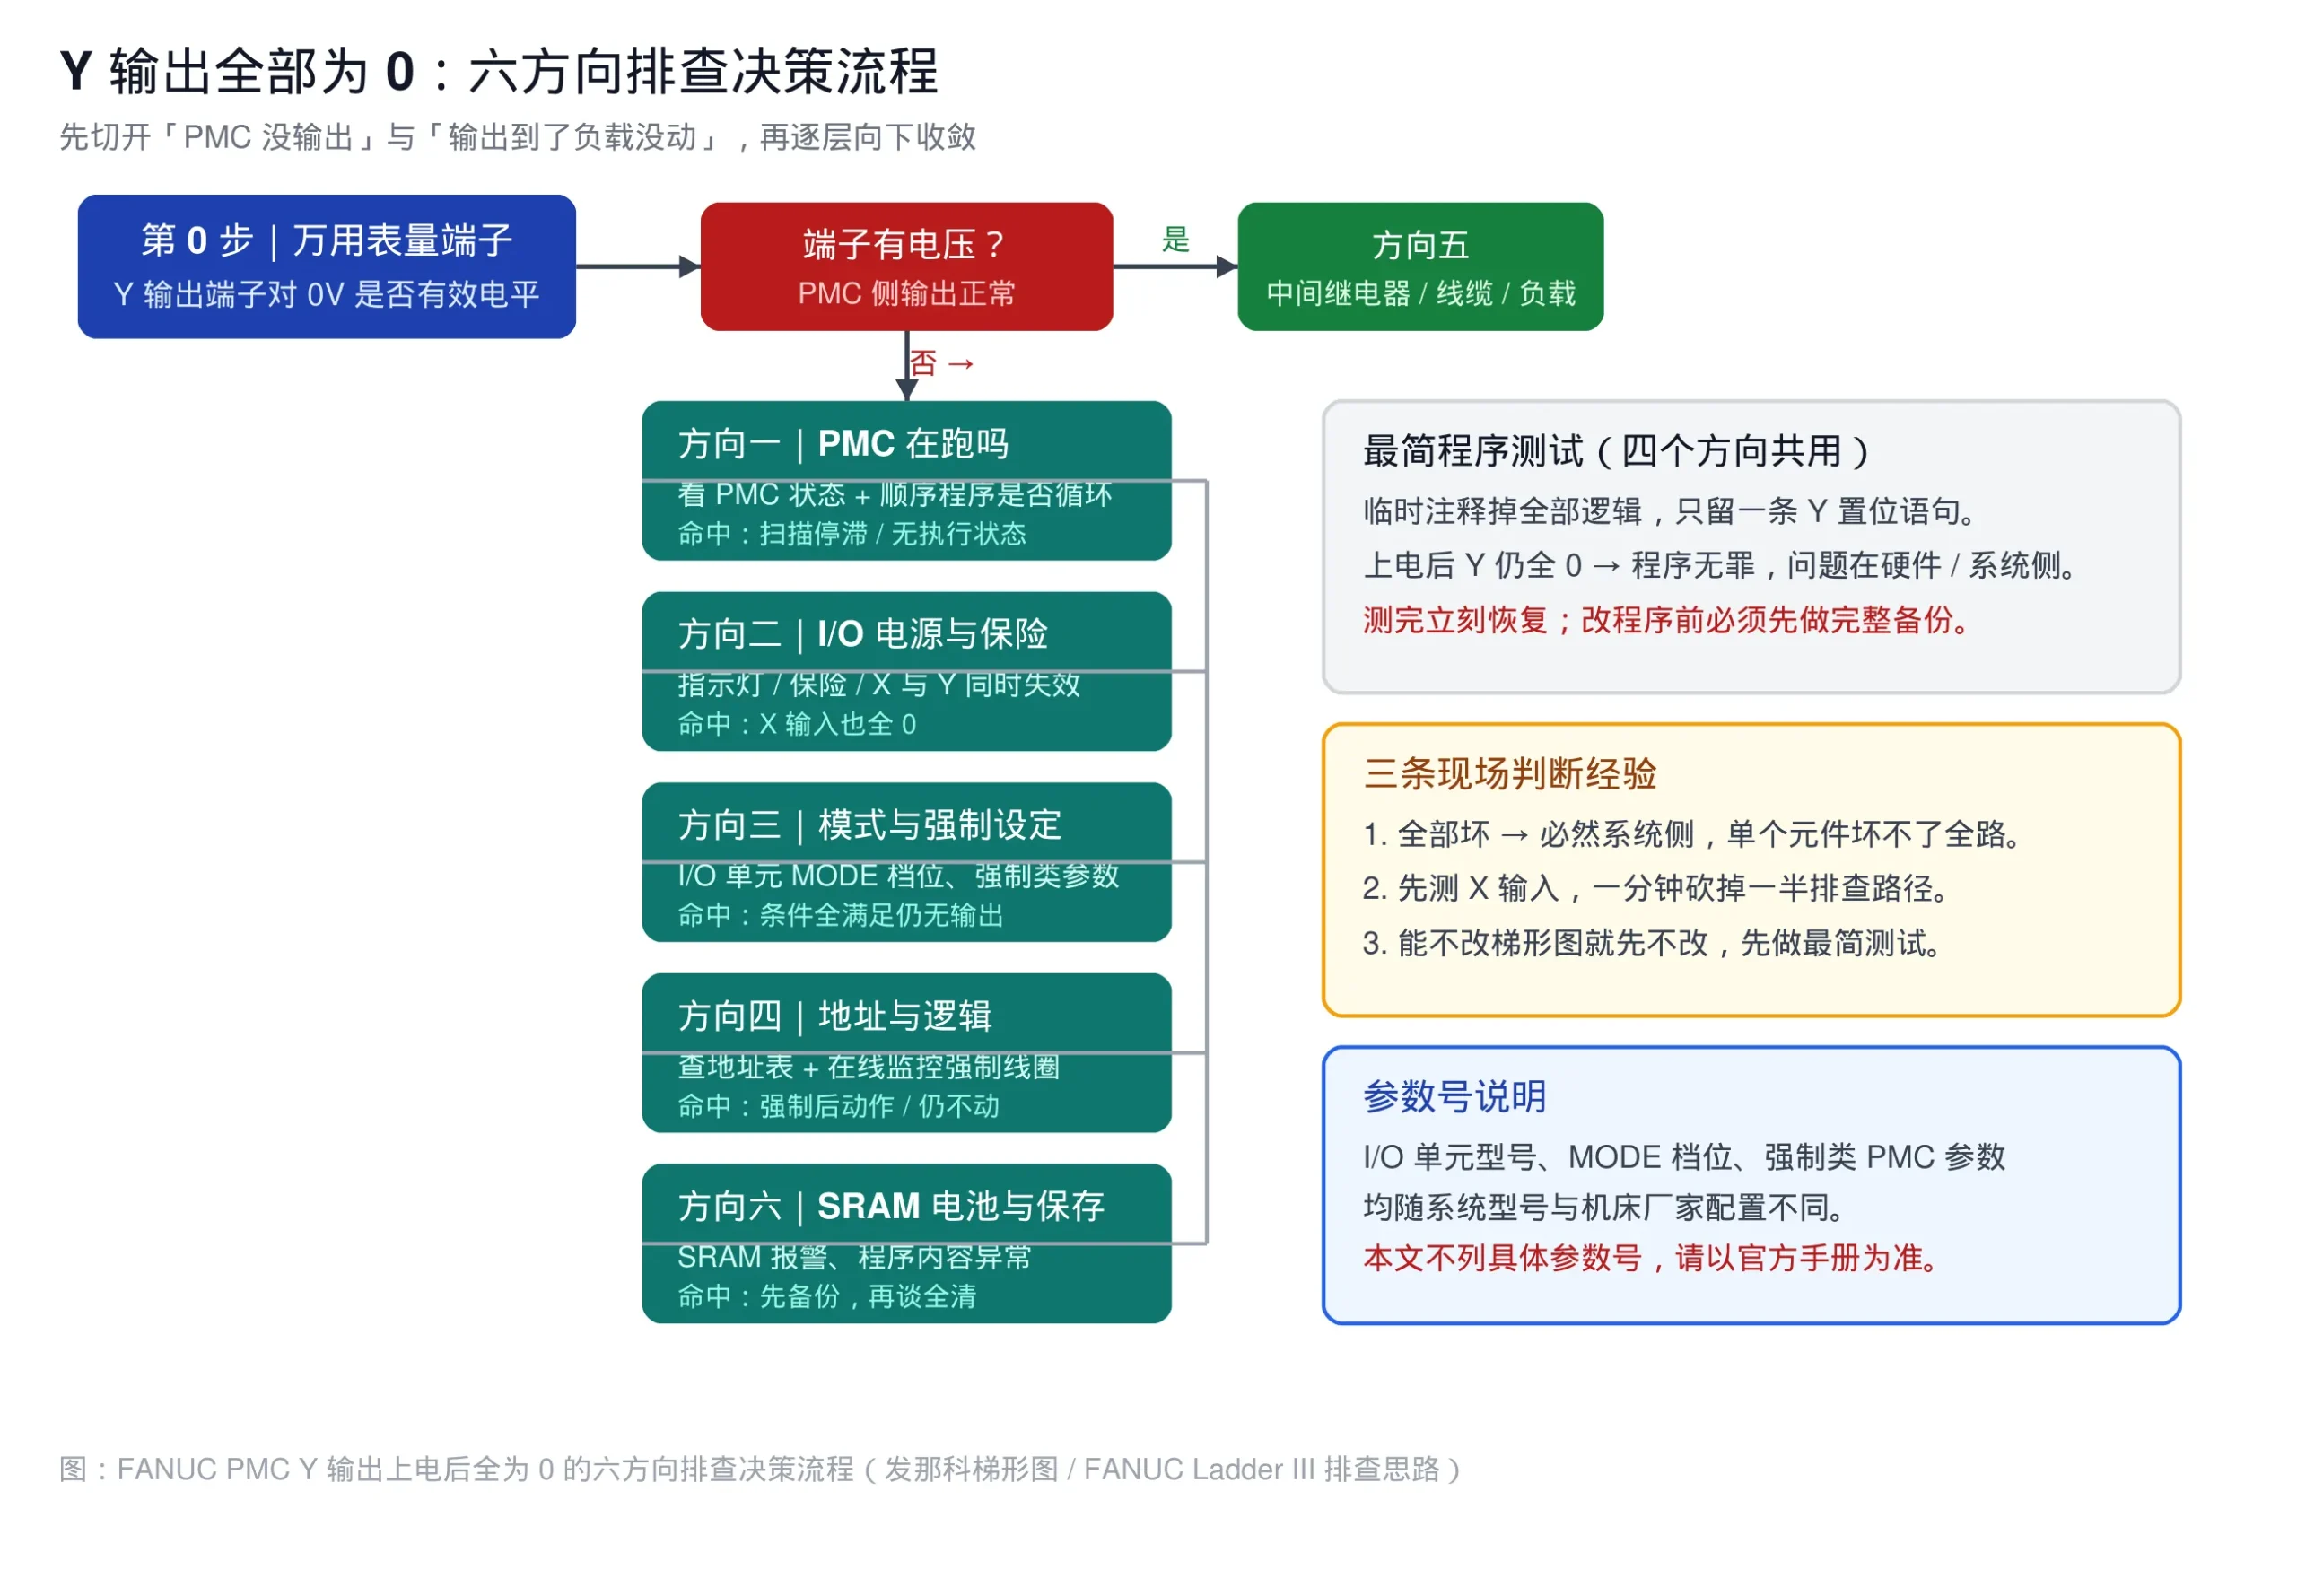
拿一只万用表,量任意一路 Y 输出端子对 0V 侧的电压(注意用安全电压档、不要短接任何端子):
| 测量结果 | 结论 | 下一步去哪个方向 |
|---|---|---|
| 端子有电压(通常为 +24V 有效电平,具体看配置) | PMC 侧输出正常,故障在 PLC 外部回路 | 方向五 |
| 端子无电压 | PMC 侧未输出 | 方向一 / 二 / 三 / 四 |
| 多路同时测量,只有一路异常 | 单点故障,范围大幅缩小 | 直接查该路的中间继电器与线缆 |
这一刀切下去,六个方向里有一半可以直接排除。没有这一步,后面所有排查都是在猜。
二、方向一:发那科 PMC 调试先看 PMC 到底有没有在运行
这是最容易被忽略、也最常见的原因。梯形图写得再对,顺序程序不执行,Y 输出永远是 0。
要看两样东西:
- PMC 运行状态。在系统画面(SYSTEM 下)中确认 PMC 相关状态是否正常。梯形图编辑环境里能看到顺序程序的执行状态信息,参考官方手册确认本机型的具体入口名称。
- 顺序程序是否在正常循环。正常的顺序程序应当是
END1 → END2 → END3 → 回到 END1持续扫描。一旦在 END1 之前出现死循环、或者某一段长时间挂住,整个扫描周期就会卡死,Y 输出自然全部停在初始状态。
如果你手边有本系列前面的文章,可以直接对照:
FANUC PMC 跳转指令 JMP / LBL 怎么用?条件跳转与循环控制的 4 种写法 里讲清了死循环的四种成因和超次数保护;FANUC PMC 顺序程序 END1 / END2 / END3 有什么区别? 讲了三级顺序程序的执行顺序与响应速度——这两篇合起来,基本能覆盖「PMC 卡住」这一类问题。
判断依据:把顺序程序整体临时注释掉(仅保留一条最短的 Y 输出置位语句做测试)后重新上电。如果 Y 仍然全 0,问题一定不在梯形图逻辑,而在硬件或系统侧。这个动作必须做完并恢复,否则会把现场改乱。
【安全警示】修改或下载顺序程序前,必须先做 PMC 程序的完整备份(系统 → PMC → 相关备份项,或通过编程软件整段导出)。梯形图一旦被覆盖且无备份,几十行 IO 逻辑可能再也回不来。现场操作前请确认机床处于安全状态,勿在运行中下载。
三、方向二:I/O 模块电源与保险
PMC 逻辑跑得再正常,没有 I/O 电源,模块内部的输出驱动也不会动作。
按这个顺序查:
- I/O 模块上的电源指示灯、状态指示灯是否正常点亮(灯的含义看本机型的 I/O 单元手册)
- I/O 单元的保险(熔断器)是否熔断,熔断后必须先查清下游短路原因再换,不要换上同规格保险试完就算完
- 24V / 5V 电源是否正常,是否被其他设备拖垮
- I/O 模块是否插接到位、是否有报警
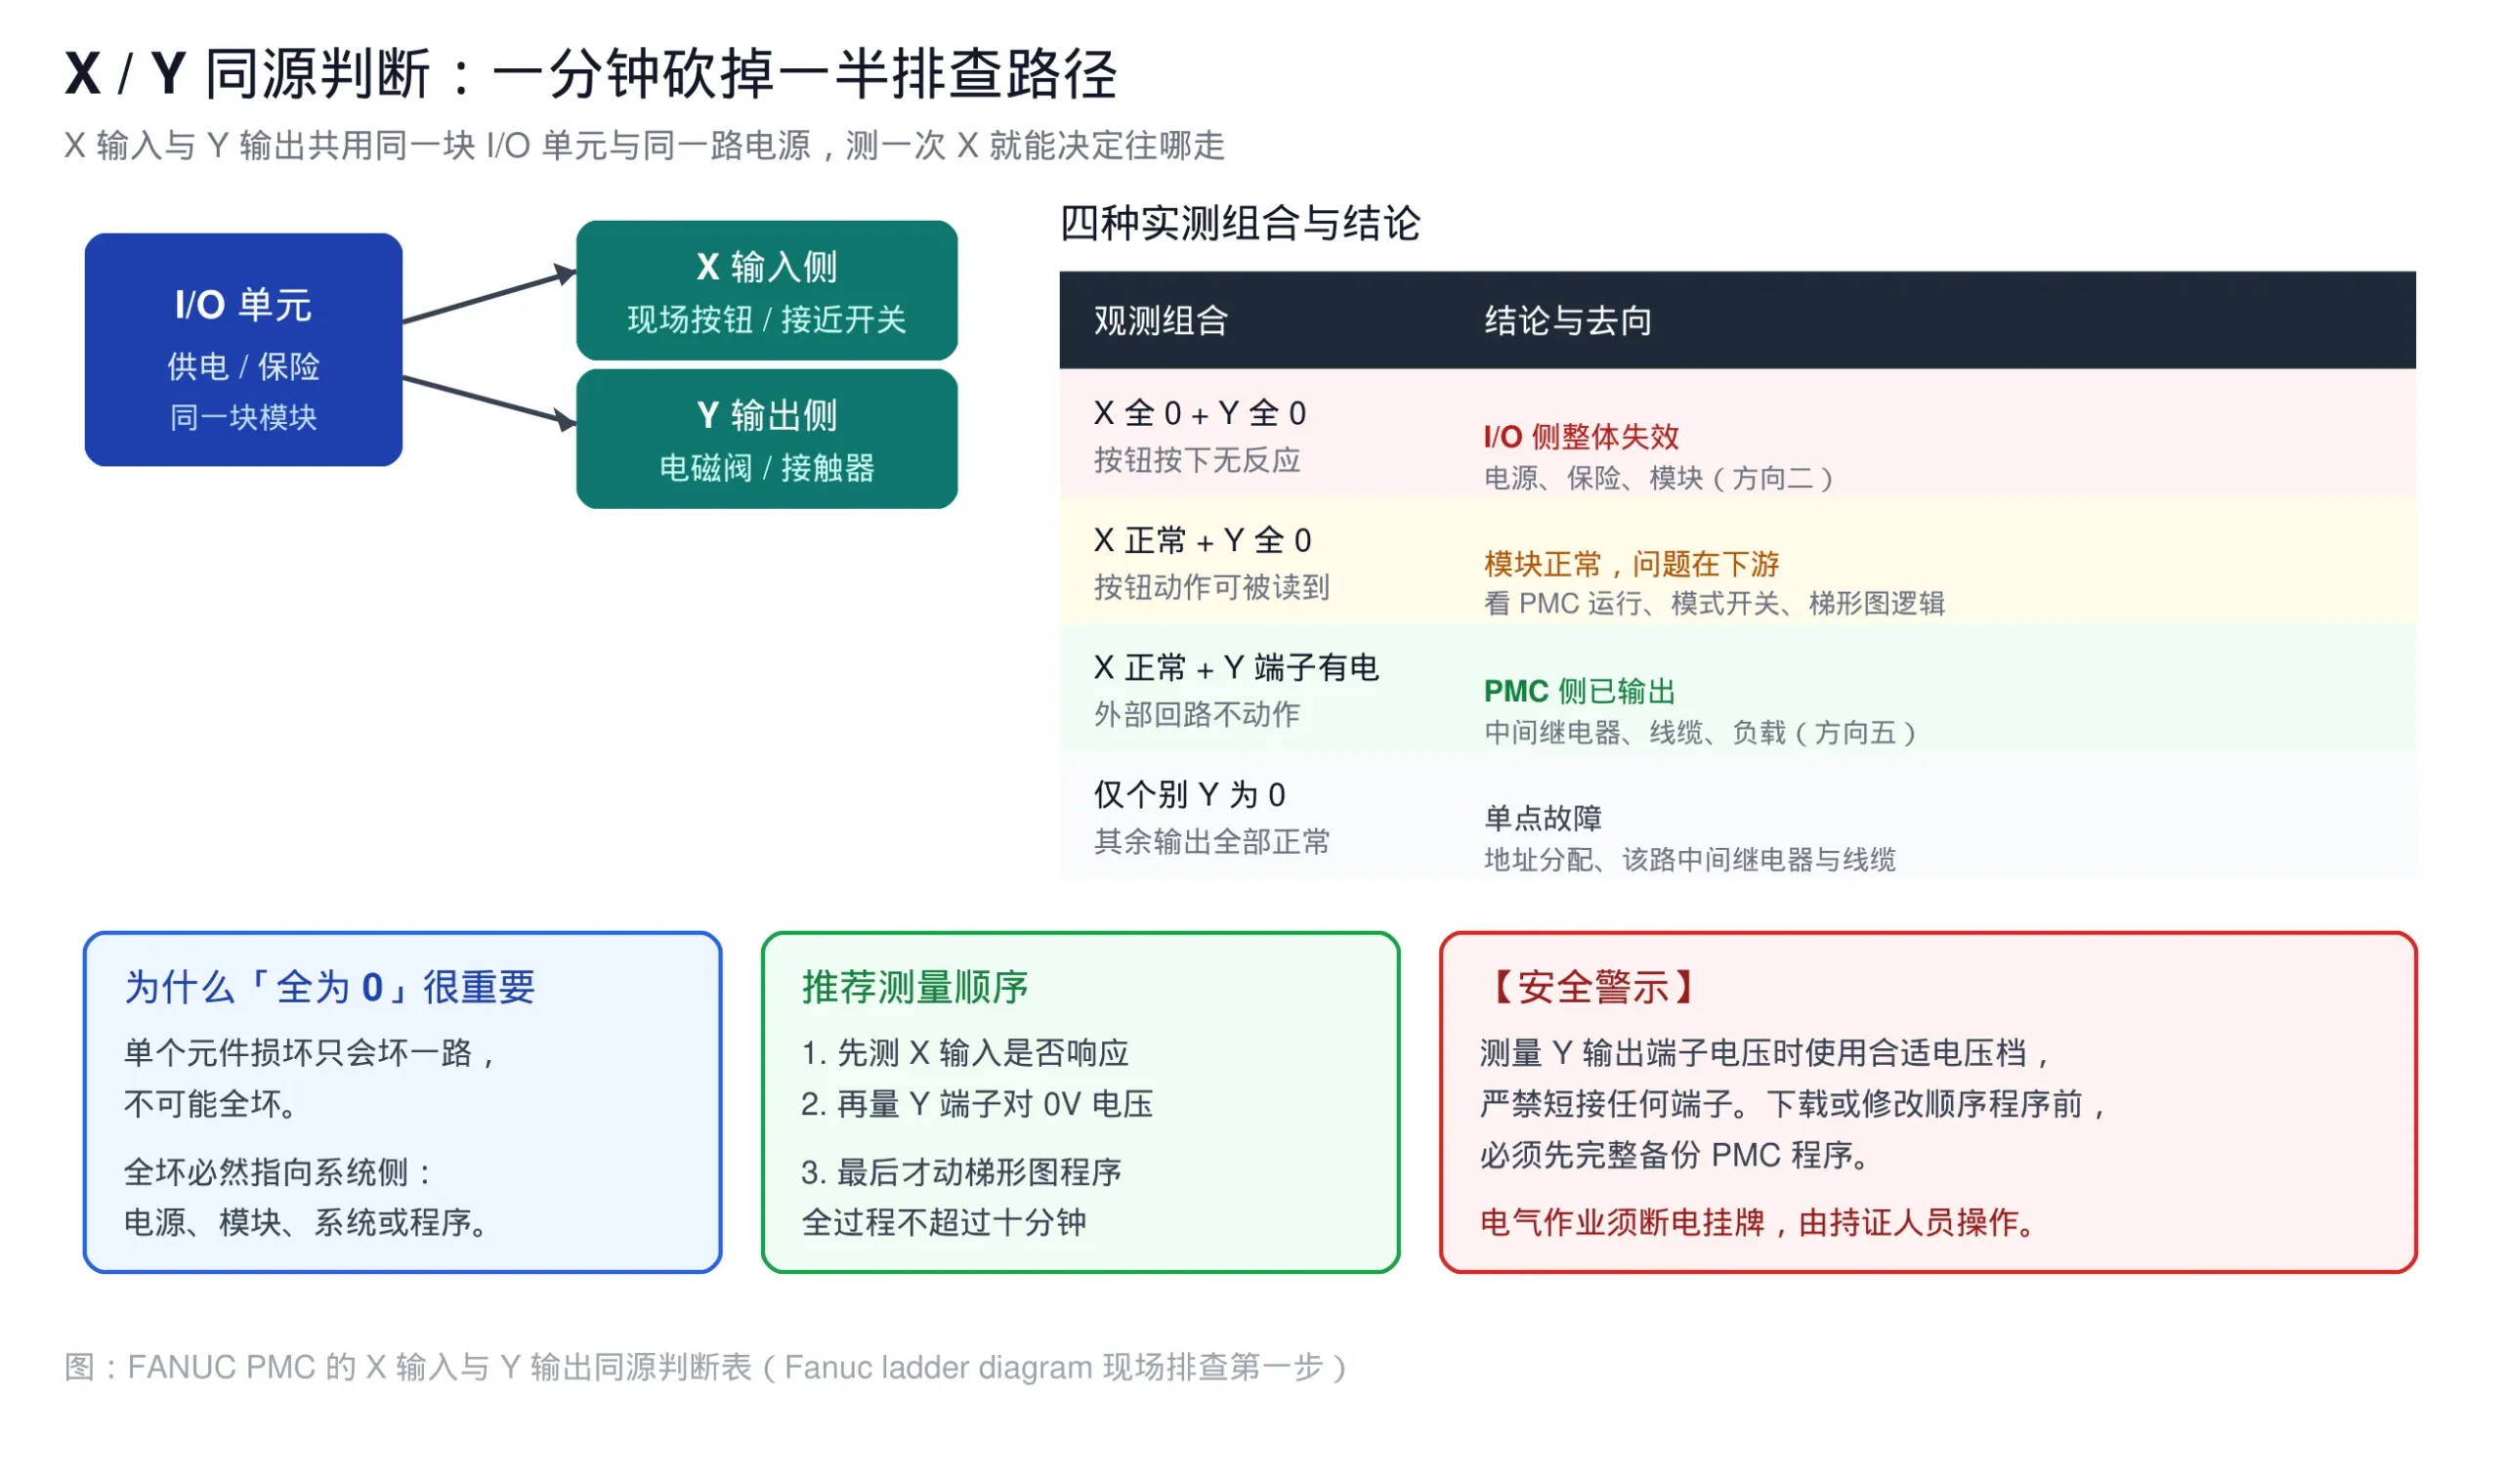
这一层有个很实用的判断技巧,做 FANUC CNC 梯形图调试时人人都能用上,一分钟就能砍掉一半路径:如果 X 输入也不响应,问题大概率在这一层,而不是梯形图。 X 和 Y 走的是同一块 I/O 单元、同一个电源,X 全 0、Y 也全 0,指向电源或模块本身;X 正常而只有 Y 全 0,才往梯形图方向查。
如果伴随黑屏或 SRAM 类报警,可以看站内这篇:发那科 FANUC Series 0i 系统 ALM_500 FROM/SRAM MODULE 黑屏报警原因分析与维修方案。
四、方向三:I/O 单元模式开关与强制设定
这一条最隐蔽,现场经常一整天找不到原因。
FANUC I/O 单元上的 MODE(模式)开关决定了外部信号能不能真正驱动输出。开关处于不同档位时,输出信号的处理方式完全不同——具体档位含义请参考本机型 I/O 单元官方手册确认,不要凭印象套用其它型号的规则。
常见的两种错误现场表现:
- 上电调试期间为了安全,把模式开关拨到了保持档,结果外部条件全满足但输出就是不动作
- 维修过程中模式开关位置被无意拨动,且没有任何记录
处理方法:对照手册确认模式开关应在的档位 → 断电 → 拨到正确位置 → 重新上电 → 观察 Y 输出。
同时检查 PMC 参数里的强制/设定类项目。这一类参数决定了某些信号是否被固定、是否允许外部条件驱动,同样是机型相关,必须查手册,这里不列具体参数号。
五、方向四:地址冲突与梯形图逻辑条件
排除了以上三层,才轮到真正的 PMC 程序逻辑,也就是 FANUC PMC programming 里真正该管的那部分。这一层要拆成两个小问题。
5.1 梯形图地址表里的 Y 地址是不是被别的东西占用了
同一个 Y 地址可能被 NC 侧、机床厂家侧、或者顺序程序里另一段重复使用。地址重复分配是长期存在的通病,也是 PMC 梯形图编程中最难自查的一类错误,尤其在多次改造、多次追加功能的机床上。
排查动作:在 FANUC Ladder III 或梯形图编辑环境里打开地址分配表(Address Table),逐个核对可疑 Y 地址的用途标注是否唯一、是否与实际接线一致。用 FANUC Ladder III 打开地址表的读法可以参考站内这篇:FANUC PMC 编程核心:深度解析顺序程序的 8 大数据构成。
5.2 发那科梯形图里的逻辑条件是不是真的不成立
即使地址没错,输出线圈上挂的前置条件也可能不满足。用梯形图编辑软件的在线监控功能,在程序运行状态下强制让线圈前的条件成立,看 Y 输出是否动作:
- 强制后立刻动作 → 条件判断逻辑正确,去查实际条件信号为什么没到
- 强制后依然不动 → 回到方向一(PMC 没跑)或方向二(三、四层硬件问题)
这一步的判断价值在于把「梯形图写错了」和「梯形图没错但条件没到」彻底分开,避免盲目改程序。
六、方向五:外部中间继电器与负载回路
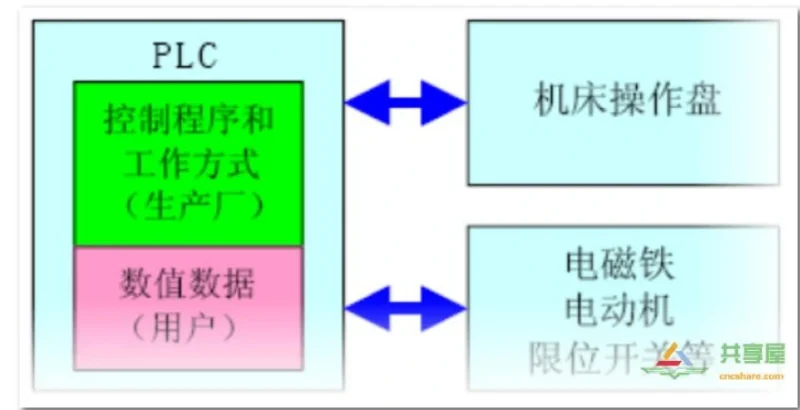
PMC 输出正常、端子有电,机器还是不动,这时候问题其实已经离开发那科梯形图的地界了,问题就在 PLC 之外了。这部分不属于发那科梯形图的范畴,但现场排查必须跨过去。
- 中间继电器线圈是否得电、触点是否吸合
- 继电器到电磁阀 / 接触器之间的线缆是否松脱、断芯
- 电磁阀、接触器本身是否损坏(线圈开路、触点烧蚀)
- 负载侧的电源与地是否正常
「全部为 0」这个症状特征,恰恰排除了负载侧的可能性。 因为如果是某个接触器坏了,那只会坏一路,不会全坏。全坏永远是系统侧、电源侧或程序侧的问题——这是排查 Y 输出全 0 时最有价值的一条经验。
七、方向六:SRAM 电池与顺序程序保存状态
很多发那科 PMC 调试案例的最后,根子都落在电池上:如果电池失效导致 SRAM 内容丢失,系统上电后梯形图可能处于空白、错误或被复位状态,Y 输出自然全为 0。
判断依据:上电后是否有 SRAM 相关报警、梯形图内容是否与备份一致、是否出现异常的画面提示。具体报警号请以本机系统手册为准,站内这篇对这一类报警有专门分析:发那科 FANUC Series 0i 系统 ALM_500 FROM/SRAM MODULE 黑屏报警原因分析与维修方案。
处理原则:先备份现有内容 → 确认电池是新换且电压正常 → 再执行 SRAM 全清/ALL CLEAR 类操作。顺序绝对不能反,先清后备份等于把最后的线索也销毁了。
【安全警示】执行 SRAM 全清、系统全清或更换电池后,PMC 程序、参数、刀补、坐标系等可能全部恢复出厂值。必须在确认已有完整备份的前提下操作,否则会造成不可逆的数据丢失。
八、发那科梯形图排查:六个方向的顺序速查表
| 序号 | 排查方向 | 关键动作 | 命中信号 |
|---|---|---|---|
| 0 | 切割判断 | 万用表量 Y 端子电压 | 有电 → 跳到方向五 |
| 1 | PMC 是否在跑 | 看 PMC 状态、顺序程序是否循环 | 扫描停滞 / 无执行状态 |
| 2 | I/O 电源与保险 | 看指示灯、查保险、X/Y 同时失效 | X、Y 同时全 0 |
| 3 | 模式开关与强制设定 | 对照手册确认 MODE 档位与相关参数 | 外部条件全满足仍无输出 |
| 4 | 地址与逻辑 | 查地址表 + 在线监控强制线圈 | 强制后动作 / 不动作 |
| 5 | 外部回路 | 查中间继电器、线缆、负载 | 单点失效(非全部) |
| 6 | SRAM 电池与保存 | 查报警、比对备份、先备份后全清 | SRAM 报警 / 程序内容异常 |
九、关于「全部为 0」这个症状的三个判断经验
这是发那科 PMC 调试里最值钱的三条经验。第一,全坏必然在系统侧。 单个负载坏只会坏一路。全部 Y 输出同时失效,故障源一定在电源、模块、系统或程序层面,不可能是外部元件。
第二,先确认 X 输入是否正常。 X 与 Y 共用同一 I/O 单元与电源,一分钟就能测出方向,直接砍掉一半排查路径。
第三,能改梯形图之前先做一次「最简程序测试」。 临时注释掉全部逻辑,只留一条 Y 置位语句。这是最快把「程序问题」和「硬件问题」切割开的手段,测完立刻恢复。
十、零基础学习发那科梯形图的路径
如果你对 FANUC PMC 梯形图编程还不熟悉,建议按这个顺序补基础:
- 先理解 PMC 到底是什么、扫描周期怎么跑 —— FANUC PMC 是什么?工作原理与应用详解
- 再认识顺序程序的数据构成与地址表 —— FANUC PMC 编程核心:深度解析顺序程序的 8 大数据构成
- 学延时 —— FANUC PMC 定时器 TMR 指令详解:时基选择与梯形图接法
- 学计数 —— FANUC PMC 计数器 CTR 指令详解:加计数与断电保持
- 学流程控制与单脉冲处理 —— JMP / LBL 跳转指令的 4 种写法、上升沿/下降沿检测与 DIF 微分指令
- 硬件侧配合 —— 数控机床 I/O 模块全解析:六大系统功能、原理、选型指南、PLC 信息交换全解析:CNC 侧与 MT 侧的四大信号流
- 工具准备 —— FANUC Ladder III 编程与调试必备软件全解析
- 遇到具体报警再查 —— FANUC PMC 故障排查实战 | 5 个经典案例详解、FANUC 基本报警代码大全(PS/BG/SR 报警号速查表)
如果English readers searching for Fanuc ladder diagram troubleshooting will find the same logic on FANUC’s official product and support pages, which remain the authoritative source,可用于核对 I/O 单元型号、模式开关档位与 PMC 参数的官方定义:FANUC America 。
零基础学习发那科梯形图:数控机床 PMC 视频教程全攻略 | 从看不懂梯形图到独立调试
免责声明
本文内容来自 CNCShare 站点维护团队与一线维修工程师的实战经验整理,仅供技术学习与故障排查参考。FANUC PMC 参数号、地址分配、诊断画面位置随系统型号与机床厂家配置差异较大,本文未列出具体参数号,任何操作前请以随机官方手册和现场实测为准。文中涉及 SRAM 全清、系统全清、程序下载等操作存在数据丢失风险,请在完整备份后进行。涉及电气作业的排查请由具备资质的人员在断电挂牌条件下操作,由此产生的后果由操作者自行承担。




暂无评论内容