FANUC PMC编程核心:深度解析顺序程序的8大数据构成

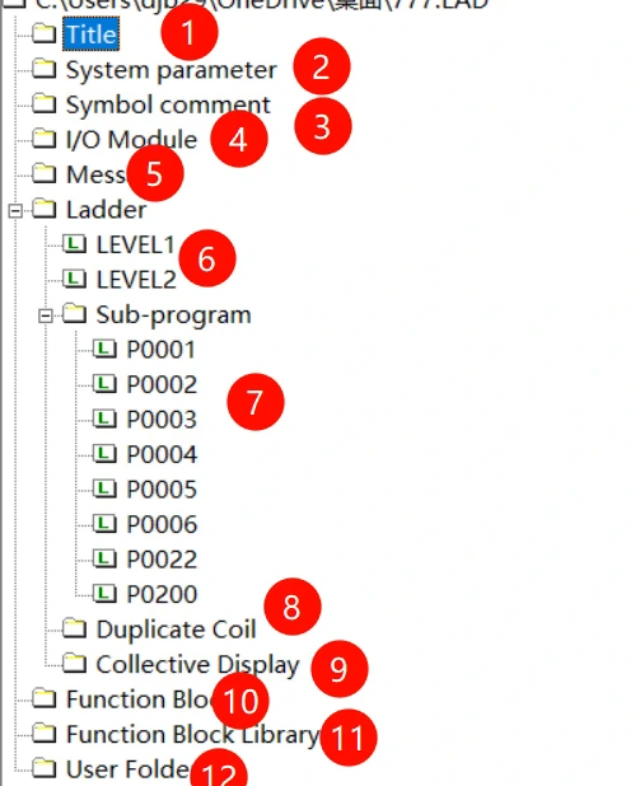
一句话答案:FANUC PMC 顺序程序不只是梯形图,而是由标题、系统参数、符号与注释、信息数据、I/O 模块、I/O 配置数据、梯形图和步进顺序程序八大数据构成;建立全局视角才能高效编程与维护,符号注释的完整度直接决定后期排障效率。

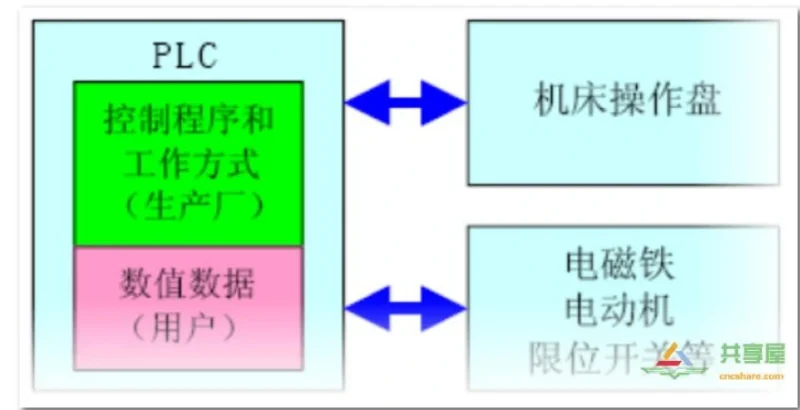
在数控机床的“大脑”中,CNC负责轨迹控制,而PMC(可编程机床控制器)则掌控着逻辑动作。对于从事数控调试与维护的工程师而言,PMC程序不仅仅是一堆代码,它是一个精密组织的数据集合。

很多初学者往往只盯着“梯形图”看,却忽略了支撑整个系统运行的其他数据模块。今天,我们就来深度拆解FANUC PMC顺序程序的8大核心数据构成,帮你建立起全局视角的编程思维。
🏷️

1. 标题 (Title):程序的“身份证”

不要小看这个看似不起眼的标题。它是程序的元数据,也是版本控制的基石。

  • 核心作用: 标识程序的归属与版本。
  • 实际内容: 通常包含机床制造商(MTB)名称、程序版本号、修订日期及修改人。
  • 为什么重要: 在工厂拥有数十台同型号机床时,规范的标题管理能让你在几秒钟内确认当前加载的程序是否为最新版,避免因版本混乱导致的误操作。

2. 系统参数 (System Parameters):底层的“游戏规则”

这是PMC软件运行的环境配置文件,它决定了PMC如何处理数据。

  • 核心作用: 定义PMC的基础运行规则。
  • 关键设置: 比如设定计数器(Counter)的数据长度(是16位还是32位)、定时器的精度等级等。
  • 技术点拨: 修改这些参数会直接影响底层逻辑的运算方式,通常在项目初始化时设定,后期极少改动。
广告

📖 3. 符号与注释 (Symbols/Comments):人机交互的“翻译官”

如果说梯形图是机器的语言,那么符号与注释就是工程师的语言。

  • 核心作用: 将晦涩的地址(如X1.0, R200.5)转化为可读的文本(如“启动按钮”, “刀库旋转中”)。
  • 调试价值: 它是故障排查的“地图”。一个优秀的PMC程序,其符号注释的完整度决定了后期维护的效率。没有注释的程序,就是天书。

💬 4. 信息数据 (Message):机床的“发声筒”

这是PMC与操作者沟通的窗口,实现了从代码到文本的交互。

  • 核心作用: 定义在CNC屏幕上显示的报警文本和操作提示。
  • 应用场景: 当传感器信号异常时,通过信息数据配置,屏幕不再只显示枯燥的“ALM 1001”,而是直接提示“刀具寿命到期,请更换”。这极大地降低了操作门槛。

🔌 5. I/O模块 (I/O Module):传统硬件的“映射表”

这是连接物理世界的桥梁,主要针对传统的I/O硬件。

  • 核心作用: 管理标准I/O Link总线上的设备地址。
  • 配置内容: 定义连接到机床侧的物理输入/输出设备(如按钮、行程开关、接触器)的地址分配,确保软件地址与硬件接线一一对应。

6. I/O配置数据 (I/O Configuration Data):高速通信的“调度员”

随着技术发展,FANUC引入了更高效的通信方式。

  • 核心作用: 专门针对 I/O Link i(高性能串行总线)进行配置。
  • 区别: 相比传统I/O模块,这里负责管理分布式、高速响应的I/O节点。在现代高端机床中,这一部分的配置越来越重要,它决定了大量传感器数据的传输效率。
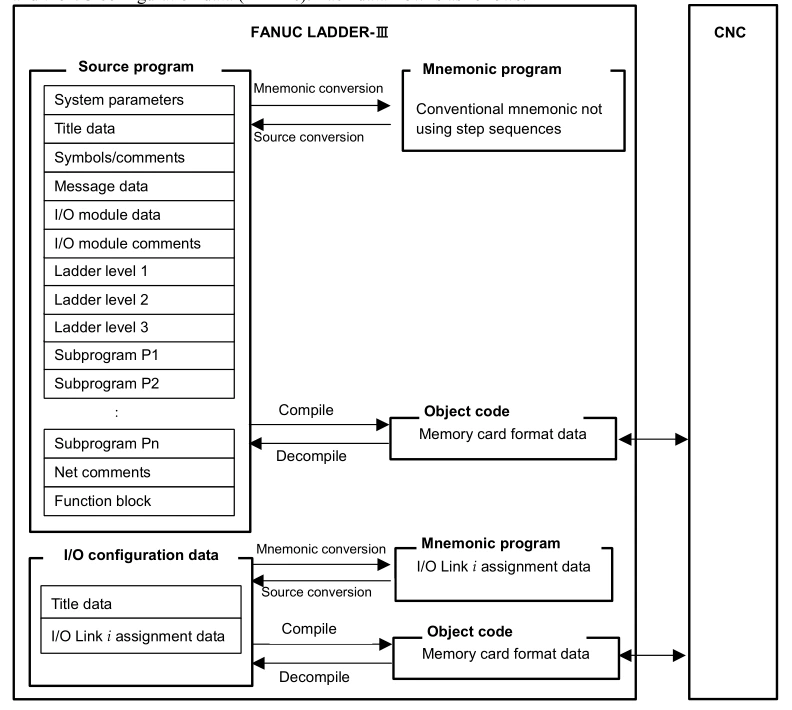
7. 梯形图 (Ladder):逻辑控制的“心脏”

这是工程师最熟悉的部分,也是PMC控制逻辑的核心载体。

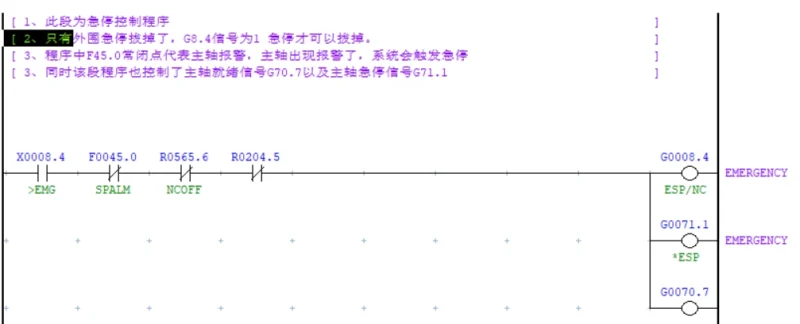
  • 核心作用: 编写机床的动作逻辑、互锁保护、时序控制。
  • 结构层次: 包含主程序(通常分为Level 1/2/3,对应不同的扫描周期优先级)和子程序。
  • 工作流: 从急停处理(高优先级)到普通辅助动作(低优先级),梯形图通过扫描循环,实时指挥着机床的一举一动。

🔄 8. 步进顺序程序 (Step Sequence):复杂流程的“指挥官”

当机床动作具有明显的阶段性(如自动换刀、托盘交换)时,梯形图可能会变得极其复杂,这时就需要步进顺序程序。

  • 核心作用: 基于“步(Step)”和“转移条件(Transition)”的编程方式(类似SFC)。
  • 优势: 将复杂的逻辑拆解为一个个清晰的阶段。它不仅逻辑清晰,而且易于监控——你可以清楚地看到程序卡在哪一步,从而快速定位故障。

总结

这八大要素共同构建了一个完整的FANUC PMC控制项目。在实际的机床调试与维护中,我们大部分时间可能都在与梯形图(写逻辑)、符号注释(查地址)以及I/O配置(对硬件)打交道。

广告

但请记住,理解系统参数和**步进顺序

下载图标
FANUC PMC维修学习资料

常见问题

常开和常闭怎么区分?

看斜线是否接触右侧竖线。不接触是常开,斜线穿过竖线是常闭。用法上互锁用常闭,动作触发用常开。

置位 S 和普通线圈的根本区别是什么?

置位具有记忆功能,ON 之后锁住,条件消失也不复位。必须与复位成对出现且使用同一地址,置位条件也不能是持续信号。

为什么置位之后关不掉?

最经典的错误是置位和复位不是同一个地址,导致该位永远无法复位。

常见问题(FAQ)

FANUC PMC 顺序程序的数据有哪几类?

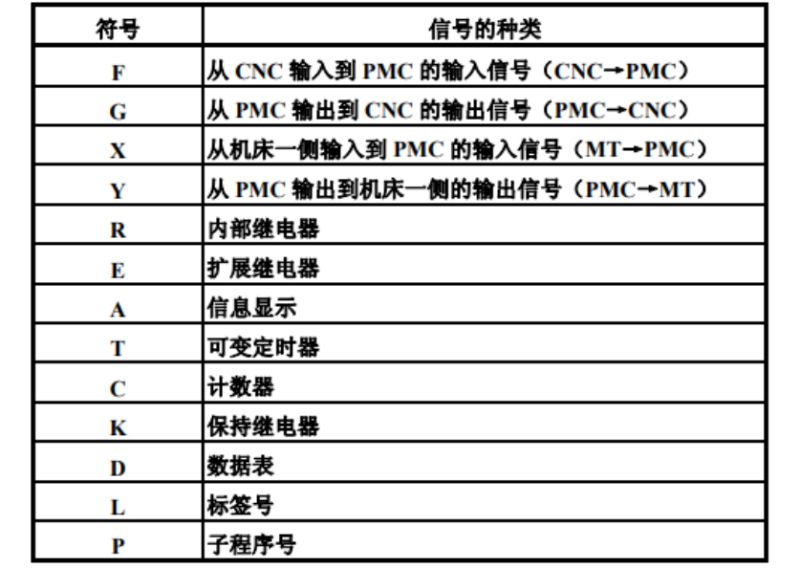
按谁驱动、活多久、能不能被打断三个维度可以分成八类:输入信号 X、输出信号 Y、内部继电器 M、保持继电器 K、定时器 T 与计数器 C、扩展保持继电器、系统保留的公共继电器 M1000 以后、以及参数存储区。

内部继电器 M 和保持继电器 K 的区别是什么?

M 是 PMC 内部的中间记忆位,每个扫描周期刷新一次,不保持,只能用于同一个扫描周期内传递信息。K 是保持继电器,断电也保持,用于记录上一次的决策和状态。跨扫描周期或跨上电传递信息必须用 K,这是新手最常见的错误来源。

X 和 Y 分别代表什么?

X 是输入信号,来自机床侧的状态,外部驱动,可信度取决于信号源本身。Y 是输出信号,PMC 输出到机床侧,改动会直接影响机床动作,修改前必须确认互锁保护是否有效。

M1000 以后的公共继电器可以往里写吗?

不建议。M1000 以后的公共继电器属于系统保留区,写入值容易引发现象与原因完全对不上的疑难杂症,是最难排查的一类故障来源。

写 PMC 时怎么快速判断该用哪个区?

用决策口诀:只在本次扫描内用的信息用 M;需要记住、需要断电保持的用 K;需要定时或计数的用 T 和 C;与机床侧交互的用 X 和 Y。参数存储区掉电不丢,但改写有延迟,不是立即生效。

© 版权声明
THE END
喜欢就支持一下吧
点赞13赞赏 分享
评论 抢沙发

请登录后发表评论

    暂无评论内容

CNC电气调试问题解答 | 数控机床电气工程师资料共享屋
图片-CNCShare | 数控电气技术中心
FANUC 0i-B / 0i-C 老系统报警速查:同号异义 + 920/930/950 换板还是查线-CNCShare | 数控电气技术中心
数控报警号形态与号段总索引:FANUC / 西门子 / 三菱 / 海德汉 / 华中 / 广数 / 新代 / 科德 八品牌对照 + 这条报警该找谁-CNCShare | 数控电气技术中心
Fanuc Alarm, Parameter and Diagnostic Cross-Reference Table: Verified SV / PS / OH Anchors and the Two Numbering Generations-CNCShare | 数控电气技术中心
FANUC 报警号 ↔ 参数号 ↔ 诊断号 三向反查总表:SV / PS / OH 段已核实锚点 + 新老两代编号体系-CNCShare | 数控电气技术中心
FANUC CNC Simulation Software: the Official CNC Guide Family, Hardware-Key Licensing and the Free-Version Myth-CNCShare | 数控电气技术中心
FANUC 仿真软件怎么选?官方 CNC Guide 四件套、授权方式与「免费版」的合规边界-CNCShare | 数控电气技术中心
HEIDENHAIN iTNC 530 Manuals: NC Software Numbers versus Document IDs, the TNCguide Help System and FCL Function Limits-CNCShare | 数控电气技术中心
海德汉 iTNC 530 手册哪里找?NC 软件号与文档号是两套体系 + TNCguide 帮助系统装进机床 + FCL 功能边界-CNCShare | 数控电气技术中心
Spindle Runout: Four-Layer Diagnosis, the Two-Point Test Arbor Split and Taper Contact Pattern Checking-CNCShare | 数控电气技术中心
主轴跳动太大怎么调?四层排查(轴承预紧 / 锥孔接触率 / 刀柄夹紧 / 联轴器同轴度)+ 两点法分流判据与判据来源纪律-CNCShare | 数控电气技术中心
机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层-CNCShare | 数控电气技术中心
Machine Geometric Accuracy Check and Adjustment Framework: ISO 230-1 vs ISO 230-2, Error Families, Instruments, Tolerance Provenance and Adjustment Locations-CNCShare | 数控电气技术中心
文章精选
专心做好一件事
打造更优雅的WordPress主题-CNCShare | 数控电气技术中心
专心做好一件事
打造更优雅的WordPress主题