


一句话答案:AI 正在把数控维修人员从被动「救火」推向主动预防的「数字专家」:用 AI 整合手册、案例与经验构建个人知识库实现智能检索,靠传感器数据做预测性维护提前预警,并把个人经验沉淀为组织知识,文末给出进阶起步路径。
AI赋能数控维修:从“救火队员”到“数字专家”的进阶指南?
你是否经历过这样的场景:深夜接到产线紧急停机电话,面对陌生的报警代码,翻遍厚重的纸质手册也找不到头绪?或是看着老师傅凭“听声音、摸温度”就能精准定位故障,而自己却只能望尘莫及?
在智能制造浪潮下,数控维修人员的角色正经历着前所未有的转变。我们不再是单纯的“救火队员”,而是需要成为驾驭数据与知识的“数字专家”。而人工智能(AI),正是实现这一华丽转身的关键钥匙。
告别信息孤岛:构建你的专属“数字导师”
过去,我们的知识来源是碎片化的:设备手册、维修日志、老师傅的经验,它们散落在不同的角落,形成一个个信息孤岛。当故障发生时,我们需要耗费大量时间在各个“岛屿”间穿梭,拼凑线索。
现在,借助AI技术,我们可以将这些分散的知识整合起来,构建一个强大的个人知识库。
- 知识沉淀: 将你多年积累的维修案例、故障现象、解决方案,以及从各种PDF手册、技术文档中提炼的关键信息,通过AI工具进行整理和结构化。例如,使用像ABB Ability™工业知识库这样的系统,可以将核心知识体系化存储,并通过自然语言轻松访问。
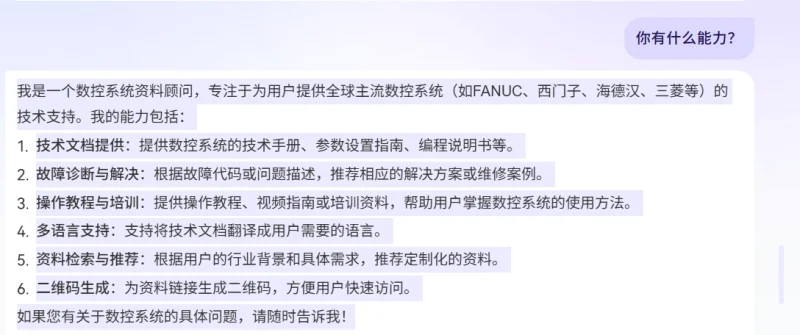
- 智能检索: 当设备报警时,你不再需要手动翻阅。只需向AI助手描述故障现象或输入报警代码,它就能在几秒钟内从海量资料中检索出最相关的维修方案、历史案例和安全规范。研华iFactory.AI Agent平台上的“产线小智”就能做到这一点,它能结合实时数据和历史知识,给出精准的诊断建议。
- 动态指导: 更先进的系统甚至能提供动态交互式的工作指导。想象一下,通过AR眼镜,AI能将拆装步骤、关键扭矩、内部结构3D模型直接叠加在真实设备上,让每一次维修都清晰明了,如同有资深专家在旁指导。

从被动响应到主动预防:让设备“开口说话”
传统的维修模式是“坏了再修”,而AI让我们能够预见未来,实现预测性维护(Predictive Maintenance)。
- 数据驱动洞察: 通过在关键设备上部署传感器,AI可以持续监控振动、温度、电流等运行数据。它会学习设备的“健康基线”,一旦发现细微的异常波动,就能提前预警潜在故障。
- 精准定位根因: AI不仅能告诉你“将要出问题”,更能分析出“哪里会出问题”以及“为什么”。例如,它能判断出主轴的异常振动是由于轴承磨损还是动平衡失衡,并给出包含具体零件号和预计工时的维修方案。
- 优化维护计划: 基于AI的预测,你可以将维护工作安排在计划停机时间,避免非计划停机带来的巨大损失。数据显示,AI预测性维护可将非计划停机时间减少70-80%,维护成本降低25-35%。
从个人经验到组织智慧:成为知识的“创造者”
AI不仅是你的学习工具,更是你价值的放大器。你不再仅仅是知识的消费者,更是知识的生产者和贡献者。
- 经验数字化: 当你解决了一个复杂的、从未遇到过的故障后,可以通过AI系统记录下你的诊断思路、操作步骤和关键发现。这些宝贵的“隐性知识”将被转化为标准化的、可供全团队复用的“显性知识”。
- 知识闭环进化: 你的每一次维修实践,都会成为AI学习的养料。系统会根据你的反馈不断优化知识库,让下一次诊断更精准。这形成了一个“实践-沉淀-优化-再实践”的良性循环,让整个团队的能力螺旋式上升。
如何开始你的AI进阶之路?
- 从构建个人知识库开始: 利用现有工具,将你手头的维修手册、案例报告电子化,并尝试用AI进行归类和摘要。
- 拥抱数据思维: 开始关注设备的运行数据,思考哪些参数与设备健康度相关,并尝试用简单的工具进行分析。
- 积极参与企业数字化项目: 主动了解并参与到公司引入的AI维修系统中,成为第一批“吃螃蟹”的人,在实践中学习和成长。

AI时代,数控维修人员的核心竞争力不再是记住多少故障代码,而是能否高效地获取、整合并创造知识。拥抱AI,就是拥抱一个更高效、更智能、也更具价值的职业未来。
更多有关数控维修方面的知识库,参见文章;共享屋数控知识库使用说明书
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体地址,最后用梯形图逐条核对执行时序。
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,不要套用理论结论。






































暂无评论内容