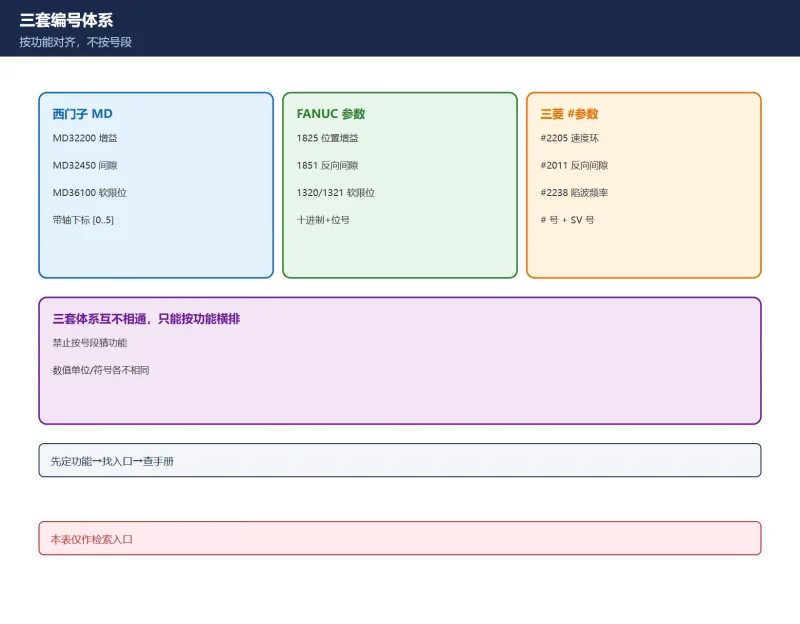



表头声明(务必先读):本表各参数含义、单位、生效条件以对应机型的官方手册为准;同一功能在不同系统版本、不同机床厂的默认配置可能不同。本表仅作功能对照与检索入口,不是参数手册,不能当作可照抄的设定值表。三方参数号只是”实现同一功能的入口”,数值单位、符号、量纲都不同,绝不能把一家的数值直接填进另一家。
姊妹篇:828D↔FANUC↔三菱参数三方对照总表(英文版);三篇单品牌素材:828D 常用 MD 速查、FANUC 参数号段总表、三菱 M80 伺服参数。
28.1 为什么按”功能”对齐,而不是按”号段”
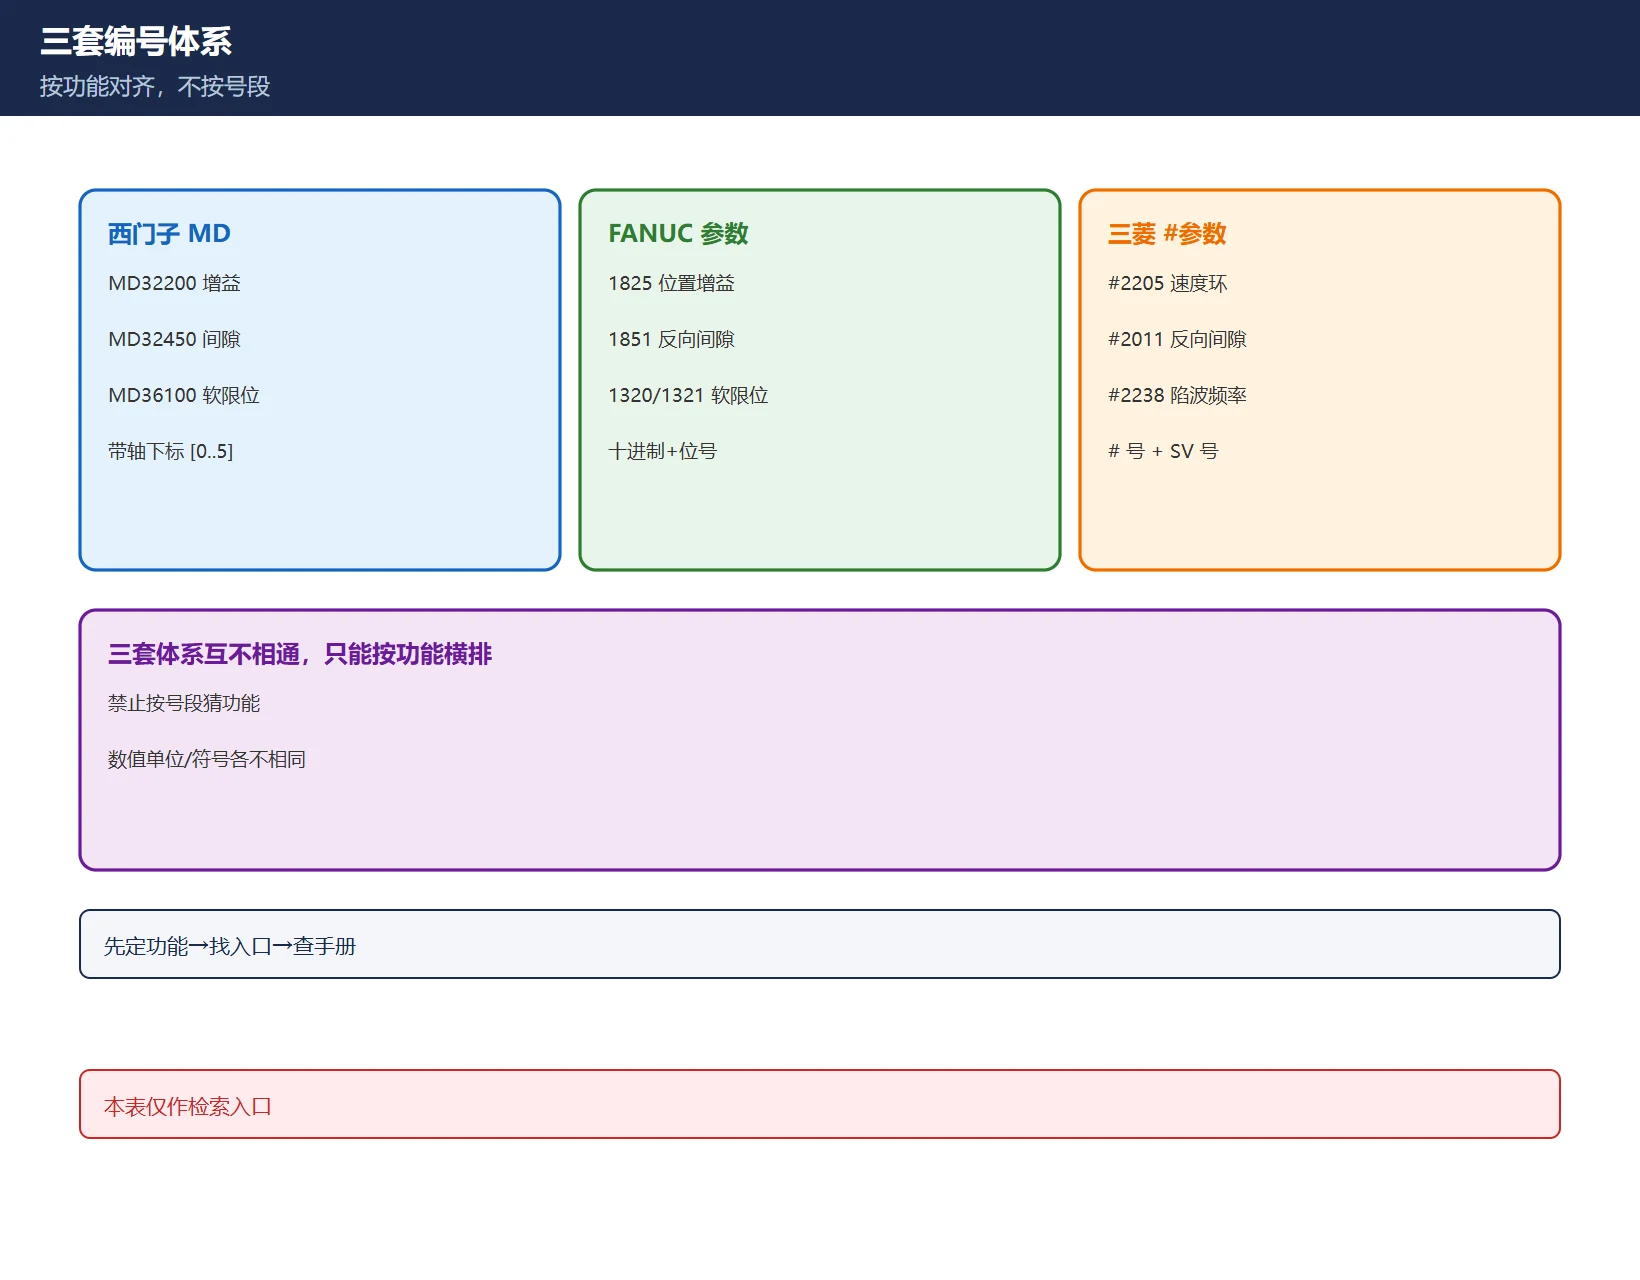
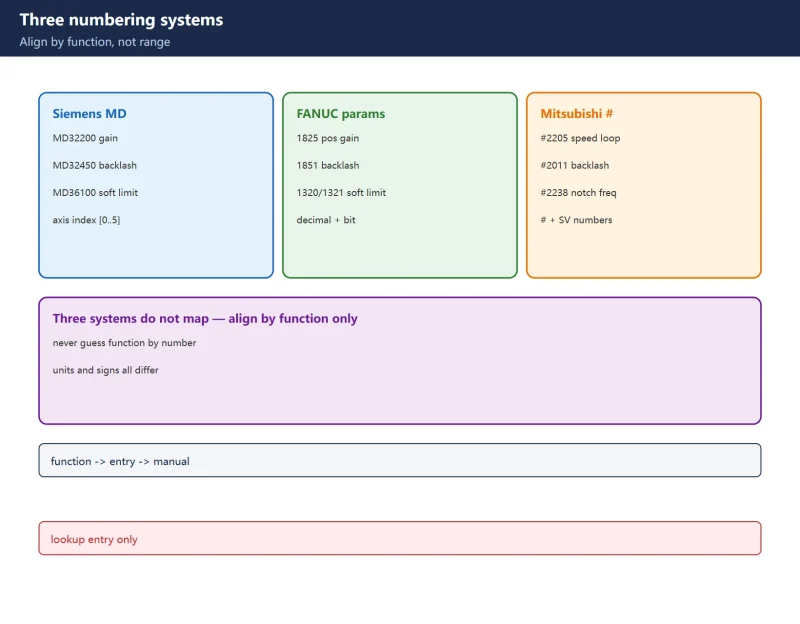
表 1 三套编号体系对照(体系不同,无法按号互推)
| 系统 | 参数命名 | 示例 | 单位/量纲特点 |
|---|---|---|---|
| SINUMERIK 828D / 840D sl | MDxxxxx 机床数据、SDxxxxx 设定数据 | MD32200 位置环增益 | 带轴下标 [0..5],按通道/轴索引 |
| FANUC 0i/3x 系 | 十进制参数号 + 位号 # | 1825 位置环增益、2021 惯量比 | 单位随参数,多为 0.01 为单位 |
| 三菱 M80 / M800S | #xxxx 参数号 + SV 号 | #2205 速度环增益、#2238 陷波频率 | 十六进制/十进制混用,SV 号与 NC 号并存 |
唯一正确的用法:先确定”我要调的是什么功能”(例如反向间隙),再在对应列找到本机的参数入口,最后查本机手册确认含义与单位。不要反过来按号段猜功能——三家的号段划分逻辑完全不同。
28.2 轴与运动参数:软限位 / 反向间隙 / 加速度 / 快速速度
轴类参数是换型对照中使用频率最高的一组。下表把四家(含 840D sl)常用入口横排。
表 2 轴与运动参数三方对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
| 反向间隙补偿 | MD32450 BACKLASH | 1851(快速另见 1852) | #2011(G00)/#2012(G01,单位 0.5μm) | 单位各异:西门子 mm、三菱 0.5μm,不可直接抄数值 |
| 正向软限位 | MD36110 POS_LIMIT_PLUS | 1320 存储行程检测正边界 | 软限位参数按 M80 手册核对 | FANUC 1320/1321 为各轴存储式行程边界 |
| 负向软限位 | MD36100 POS_LIMIT_MINUS | 1321 负边界 | 按 M80 手册核对 | 软限位须比硬限位留安全行程 |
| 最大轴加速度 | MD32300 MAX_AX_ACCEL | 1620/1622 加减速时间常数 | 加减速时间常数按 M80 手册 | 西门子是加速度值,FANUC 多为时间常数,量纲不同 |
| 快速速度 | MD32000 MAX_AX_VELO | 1420 各轴快速速度 | 快速速度按 M80 手册 | 数值单位与设定范围按各自手册 |
| 最大切削进给 | SD43200 等(视模式) | 1422 最大切削进给速度 | 按 M80 手册核对 | — |
读表要点:反向间隙是最容易”抄错数值”的一项——西门子 MD32450 通常以 mm 计,三菱 #2011/#2012 以 0.5μm 为单位,同一个 0.05 mm 的间隙,在两家的参数里写法完全不同。软限位三家都要比硬限位预留安全行程,具体数值以本机实测与手册为准。
28.3 主轴参数:转速限制 / 齿轮换挡 / 定向 / 恒线速
表 3 主轴参数三方对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
| 主轴档位最高/最低转速 | MD35140 GEAR_STEP_MAX/MIN_VELO_LIMIT | 各档转速参数按 0i/3x 手册 | 按 M80 手册核对 | 多档主轴按档位索引 |
| 主轴定向角度 | 定向位置相关 MD/SD 按手册 | 4077 定向停止位置(常见) | 按 M80 手册核对 | 定向角与 PMC/PLC 配合 |
| 恒线速控制 | G96 相关设定数据 | G96 相关参数按手册 | G96 相关按手册 | 属 G 代码功能,参数项各异 |
| 主轴同步 | 主轴同步相关 MD(如 MD35xxx 系列) | 同步/刚性攻丝相关参数 | 按 M80 手册核对 | 因机型/选项差异大,列入口不列值 |
纪律:主轴参数与机床厂 PLC/PMC 逻辑强耦合(换挡、定向、同步都要看梯形图),换型时不能只搬参数号,必须连同 PLC/PMC 侧一起评估。无法在本机手册中直接核实的项,本表只写”按手册核对”,不填猜测值。
28.4 零点与坐标系参数:G54–G59 / 附加工件坐标系 / 零点偏置写入
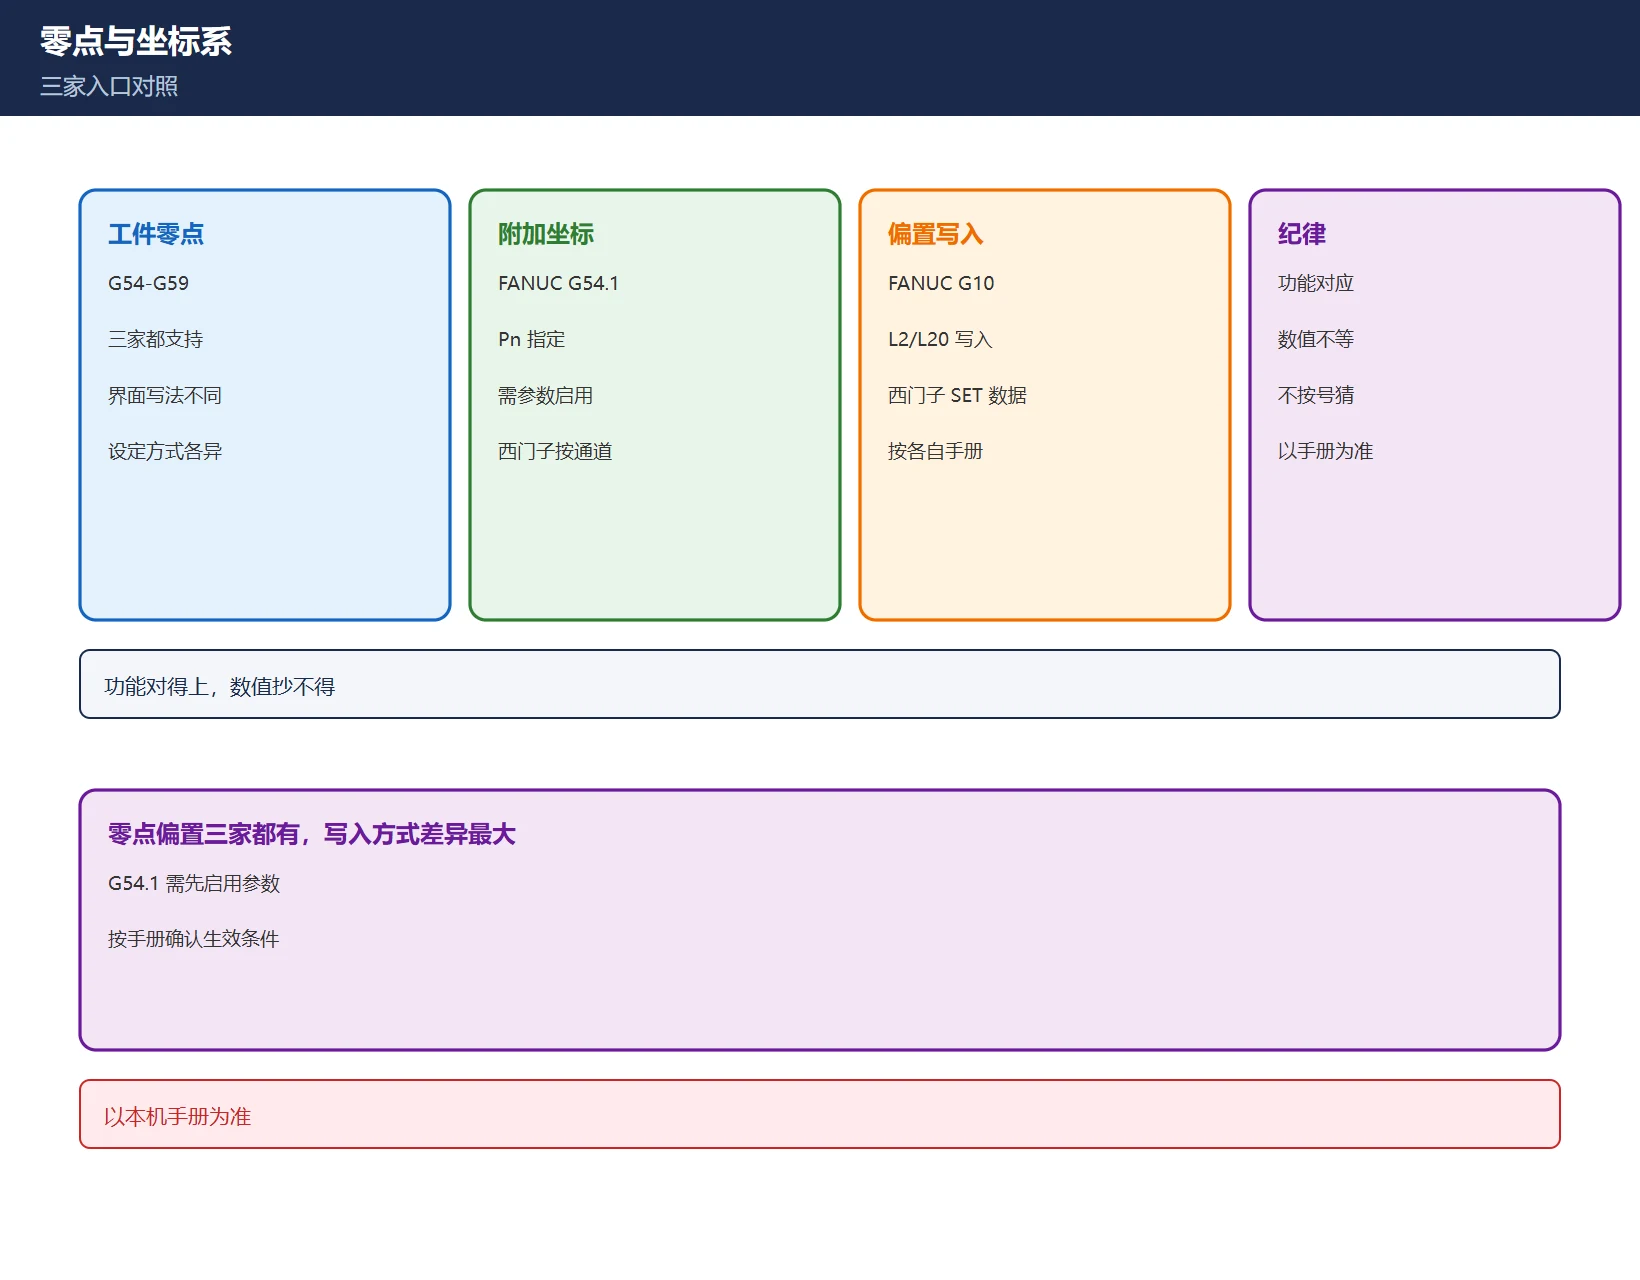
表 4 零点与坐标系入口对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
| 工件零点偏置 | G54–G59 可设定零点偏置 | G54–G59 工件坐标系 | G54–G59 工件坐标系 | 三家都支持,界面/ writes 方式不同 |
| 附加工件坐标系 | 附加零点偏置按通道数设定 | G54.1 Pn 附加工件坐标系 | 附加坐标系按 M80 手册 | FANUC G54.1 需配合参数启用 |
| 零点偏置写入 | 通过 SET/设定数据或程序写 | G10 L2/L20 写入偏置 | 偏置写入指令按 M80 手册 | 写入方式差异大,按手册 |
28.5 报警/看门狗与电池相关参数
表 5 报警与监控相关入口对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
| 跟随误差监控阈值 | MD32210 POSCTRL_MONITOR 等 | 1828 移动偏差极限 / 1829 停止偏差极限 | 按 M80 手册核对 | 三家阈值含义不同,按手册 |
| 到位宽度 | 定位窗口相关 MD | 1826 各轴到位宽度 | 按 M80 手册核对 | — |
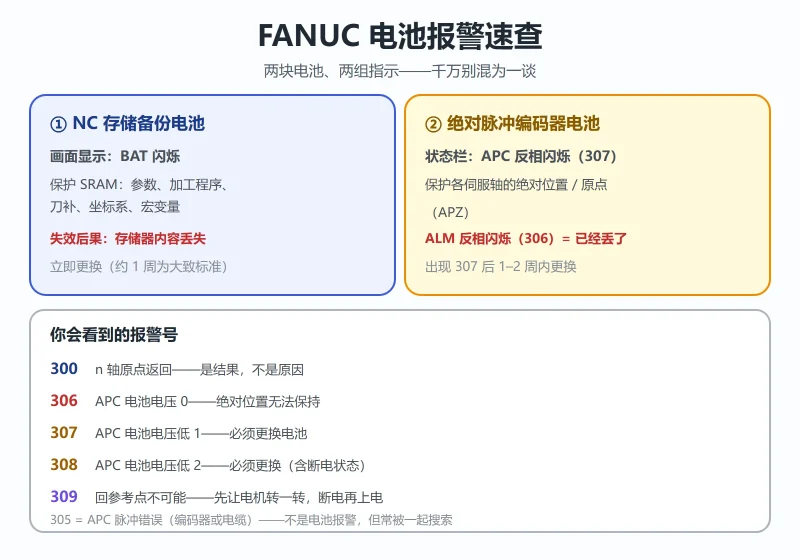
| 电池电压/数据保持 | 电池报警相关 MD/PLC 位 | 电池报警与绝对位置相关参数 | 按 M80 手册核对 | 属系统级,见各品牌电池专文 |
28.6 润滑 / 冷却 / 气压相关(脉冲周期 / 压力开关延时)
表 6 润滑/冷却/气压入口对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
| 润滑脉冲周期 | 由 PLC 程序与机床数据配合设定 | 由 PMC 梯形图与定时器/数据表设定 | 由 PLC 程序设定 | 三家都不靠单一参数,靠 PLC/PMC 逻辑 |
| 压力开关延时 | PLC 定时器 | PMC 定时器/D 数据表 | PLC 定时器 | 现场延时值以工艺与手册为准 |
| 冷却控制 | PLC/M 功能 | PMC/M 功能 | PLC/M 功能 | 无统一参数号 |
关键认知:润滑、冷却、气压这类辅助动作在三家都是 PLC/PMC 侧实现,不存在”跨品牌同号参数”。任何声称”某参数号对应润滑周期”的说法都要先确认是哪家、哪个机床厂的 PLC 版本。站内梯形图专题见 FANUC PMC 学习路径。
28.7 压缩与滤波:MD32400 系列 ↔ FANUC 陷波 ↔ 三菱 #2233/#2238
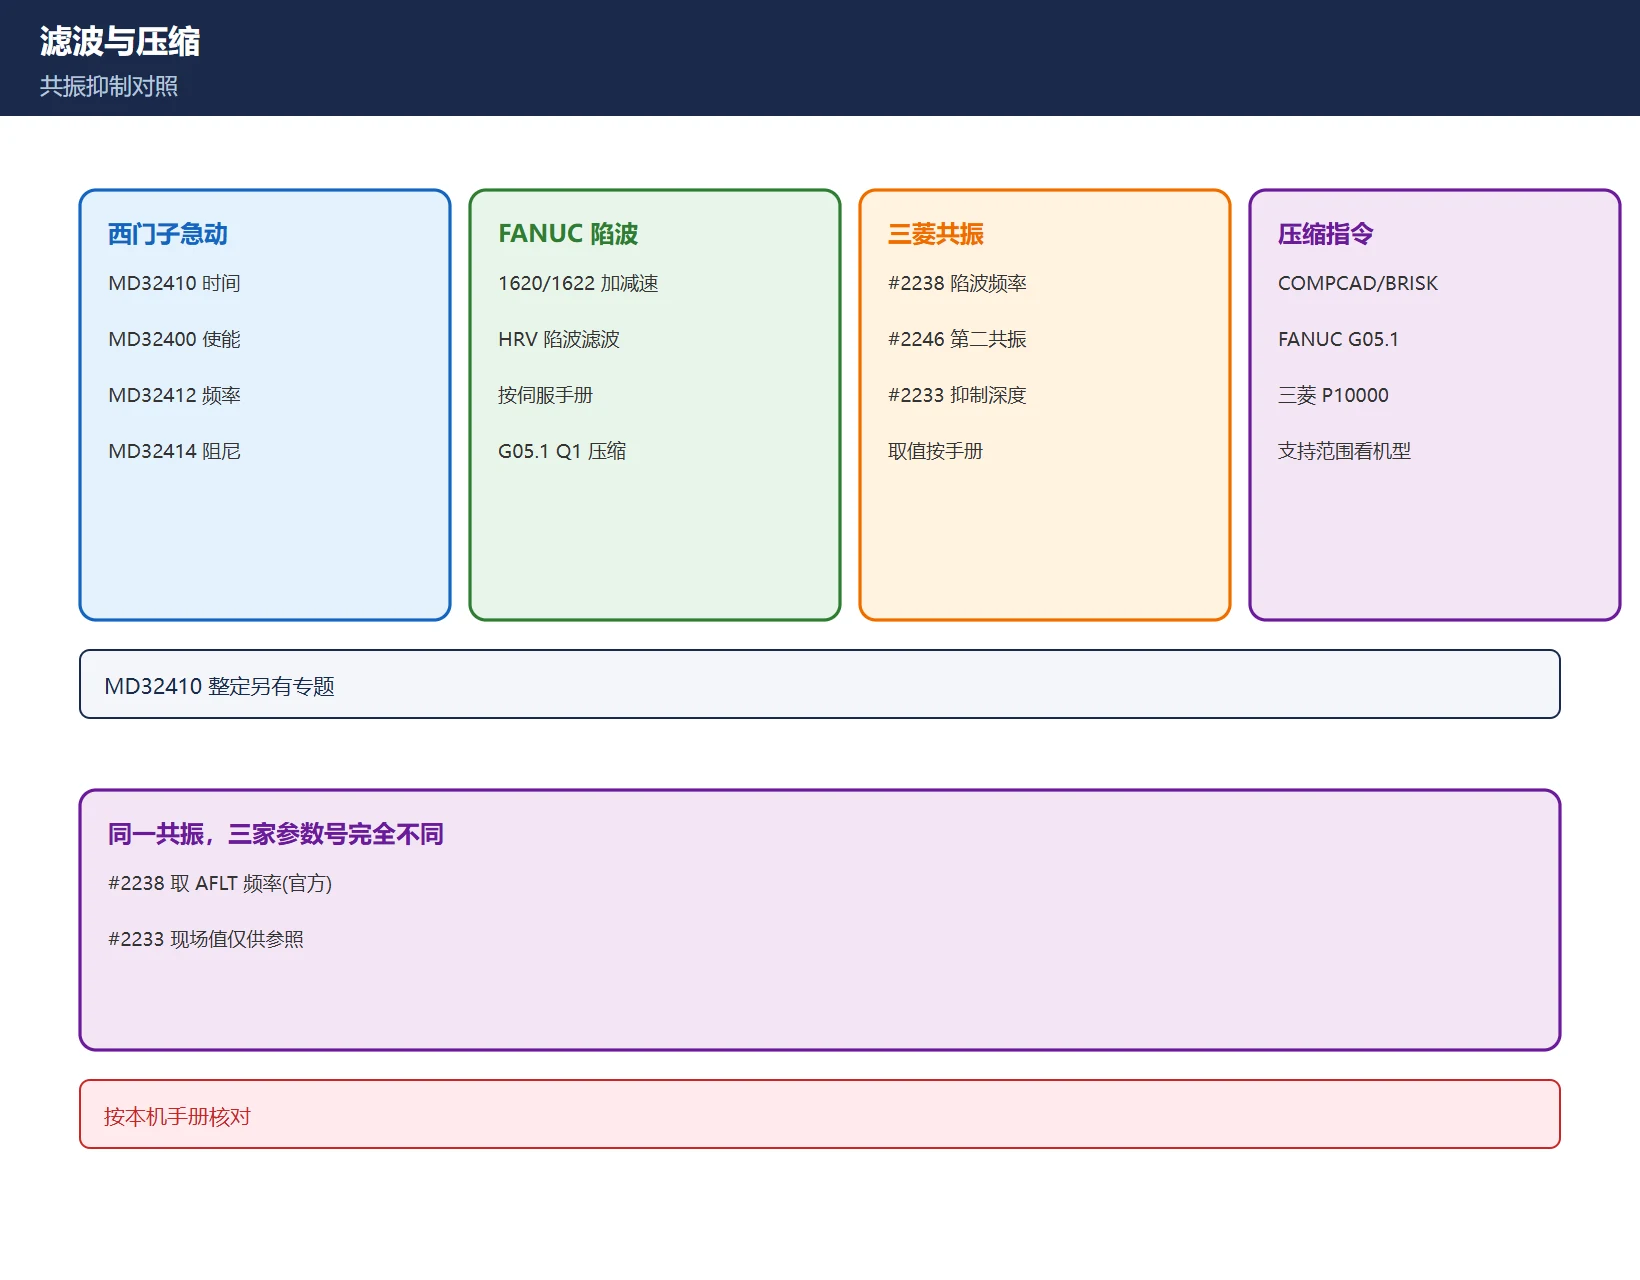
表 7 滤波/压缩/共振抑制三方对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
| 加加速度(急动)滤波时间 | MD32410 AX_JERK_TIME、MD32400 AX_JERK_ENABLE | 加减速时间常数 1620/1622、FAD 相关 | 加减速时间常数按手册 | 西门子 jerk 是独立机制 |
| 振动滤波器抑制频率 | MD32412 抑制频率、MD32414 阻尼 | 陷波滤波参数按 HRV/伺服手册 | #2238 SV038 FHz1 陷波频率1、#2246 第二共振频率 | 三菱官方手册明确 #2238 取 AFLT 频率 |
| 陷波深度/共振抑制深度 | 按 MD 阻尼项设定 | 按伺服手册 | #2233 共振抑制深度(现场常用 0090/00A0/00B0,按手册) | #2233 具体取值以官方手册为准 |
| 程序压缩 | COMPCAD、BRISK 等(840D sl/828D 支持范围不同) | AI 轮廓控制 G05.1 Q1 相关参数 | 高精度模式 G05 P10000 相关参数 | 指令名不同,支持范围因机型/选项而异 |
专门的加加速度滤波 MD32410 整定(含 1/f 法则)属 SINUMERIK 轮廓误差诊断专题,本站另有单独讲解;本表只给入口,不展开整定方法。
28.8 伺服整定族:Kv / 位置环增益 / 惯量辨识
表 8 伺服整定核心参数三方对照
| 功能 | SINUMERIK 828D/840D sl | FANUC | 三菱 M80 | 备注 |
|---|---|---|---|---|
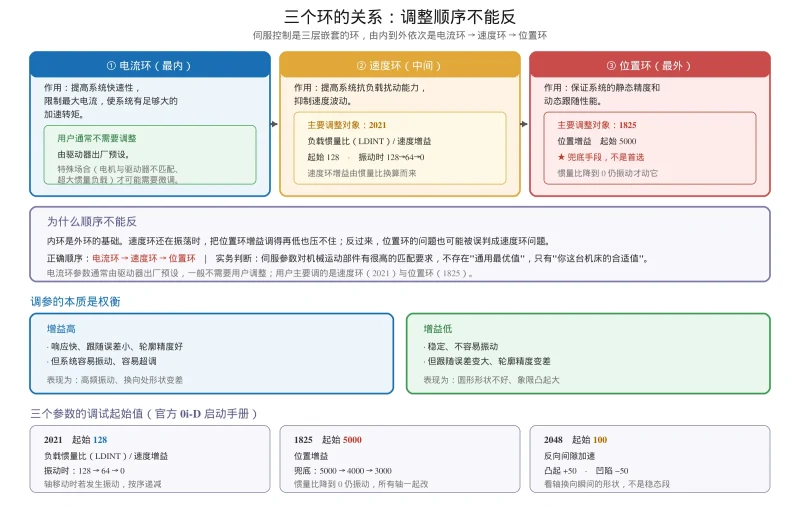
| 位置环增益(Kv) | MD32200 POSCTRL_GAIN(带轴下标) | 1825 位置环增益(单位 0.01/s) | #2203/#2204 位置环相关(按手册) | 三家单位不同,数值不可互换 |
| 速度环增益 | MD32810 速度环等效时间常数等 | 2021 负载惯量比(速度环增益倍乘) | #2205 速度环增益(现场约 200,按手册) | FANUC 2021 是惯量比不是速度环增益本体 |
| 惯量比/惯量辨识 | 伺服优化含负载惯量识别 | 2021 负载惯量比 | #2235 惯量辨识相关(按手册) | 现场数值以实测辨识为准 |
| 前馈 | MD32620 FFW_MODE、MD32610 | 2005#1 前馈有效、2069 速度前馈系数 | 2010 前馈增益(现场约 40,按手册) | 位号/参数号各异 |
★ 纠错提醒:网上常把 FANUC 2021 说成”速度环增益”、”2083/2085 说成位置环增益”——按官方与多源资料,2021 是负载惯量比、1825 才是位置环增益、速度反馈脉冲数是 2023。换型对照时这里的口径错了,后面整定全错。
28.9 使用纪律与表头声明复述
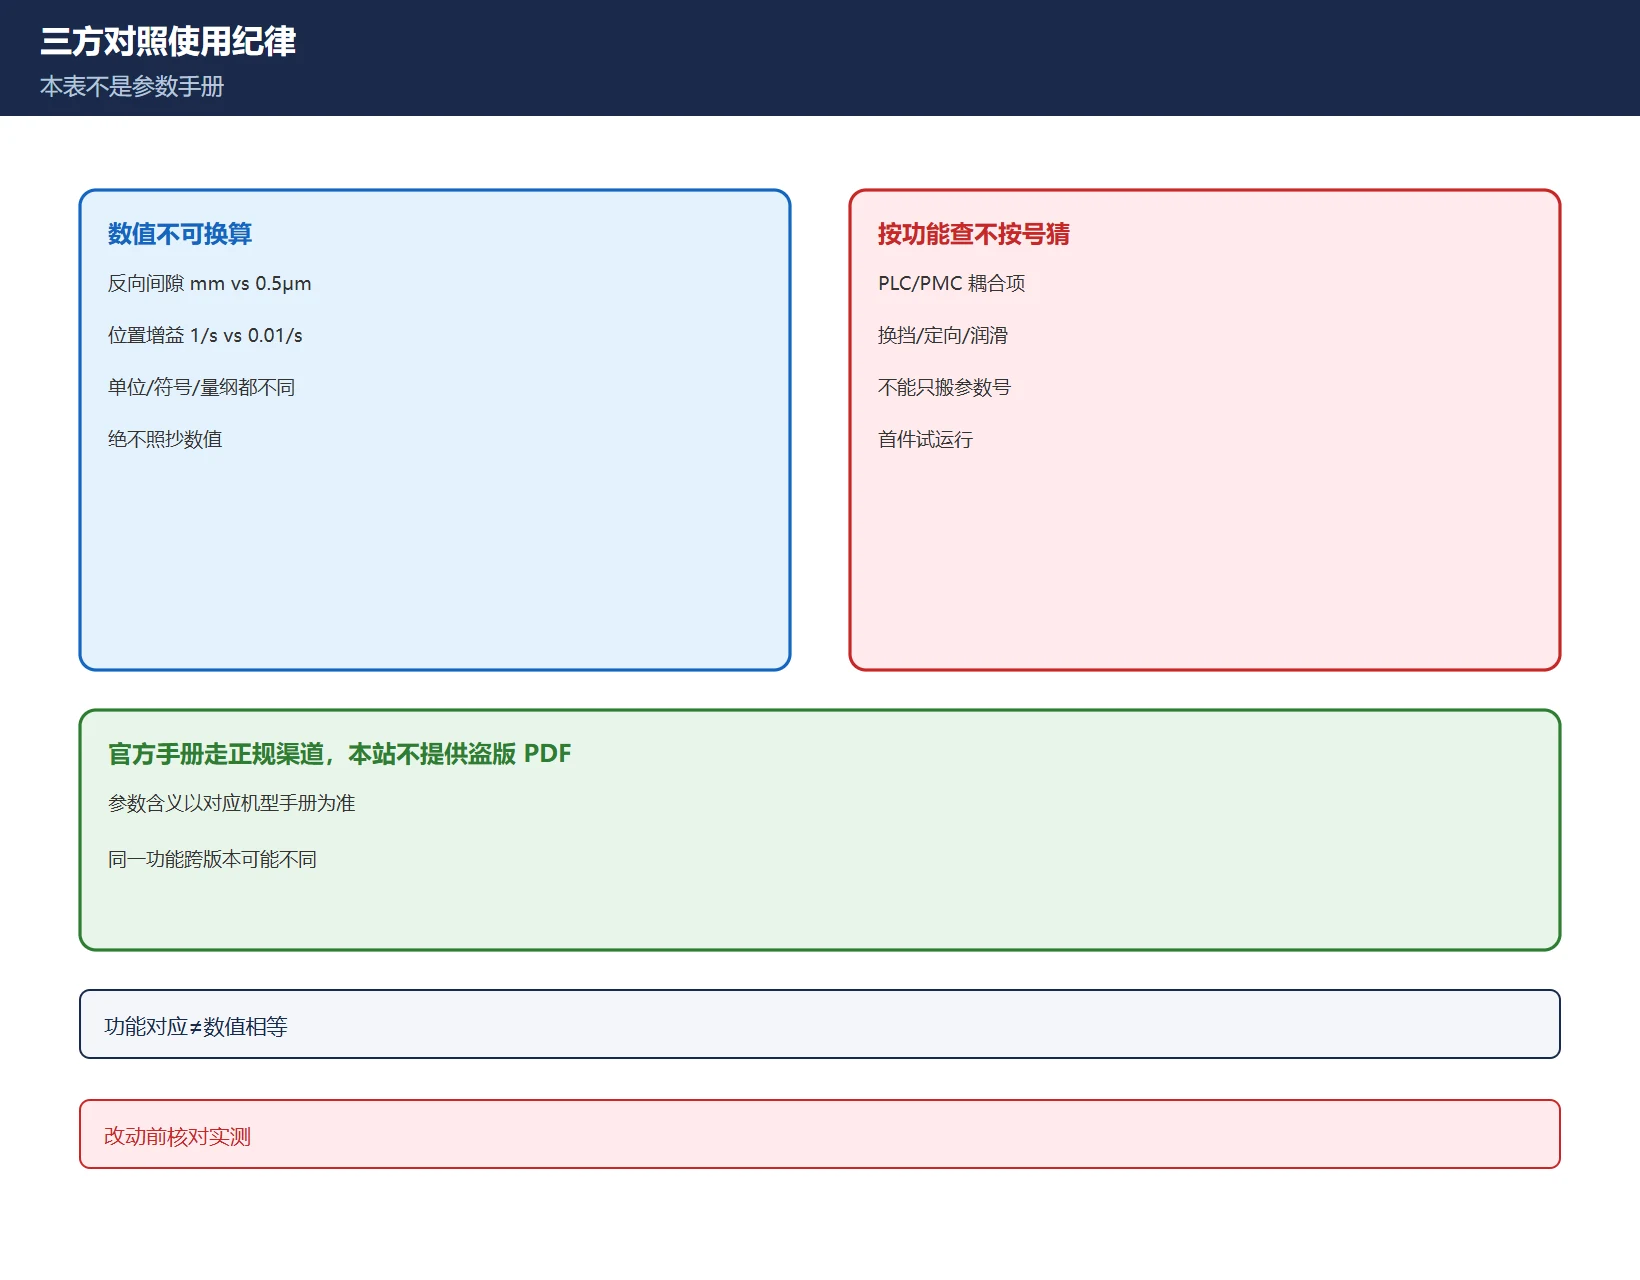
- 本表仅作功能对照与检索入口,参数含义/单位/生效条件以对应机型官方手册为准。
- 数值不可直接换算:同一功能三家单位、符号、量纲不同(如反向间隙 mm vs 0.5μm、位置增益 1/s vs 0.01/s)。
- 按功能查,不按号猜:先定功能,再找本机参数入口,最后查手册确认。
- PLC/PMC 耦合项(换挡、定向、润滑、气压)不能只搬参数号,要连同梯形图一起评估。
- 官方手册走正规渠道:本站不提供、不转载、不链接盗版手册 PDF。
- 后台内链:单品牌深入阅读见 828D MD 速查、FANUC 参数号段总表、三菱 M80 伺服参数。
常见问题
828D 的软限位参数对应 FANUC 的哪个参数号?
按功能对照:828D/840D sl 第一软限位负向是 MD36100 POS_LIMIT_MINUS、正向是 MD36110 POS_LIMIT_PLUS;FANUC 对应的是存储式行程检测 1 的边界参数 1320(正向)与 1321(负向)。但两者数值单位、设定方式不同,且都要比硬限位预留安全行程——只能说”功能对应”,不能说”数值相等”,以各自手册为准。
换型时西门子 MD 和 FANUC 参数怎么一一对应?
没有按号的一一对应,只有按功能的对应。正确步骤:①列出要迁移的功能清单(反向间隙、增益、软限位、加减速……);②在本表按功能找到两家的参数入口;③查两本官方手册确认各自单位/符号/生效条件;④按实测重新整定,不照搬数值。三套编号体系的划分逻辑完全不同,禁止按号段猜测。
这张表能当参数手册用吗,参数含义以什么为准?
不能。本表是功能对照与检索入口,不是参数手册,也没有给统一的”正确设定值”。每个参数的含义、单位、取值范围、生效条件以对应机型的官方手册为准;同一功能在不同系统版本、不同机床厂默认配置可能不同。现场改动前务必核对本机手册与实测,首件试运行。
最后更新:2026-11-20































暂无评论内容