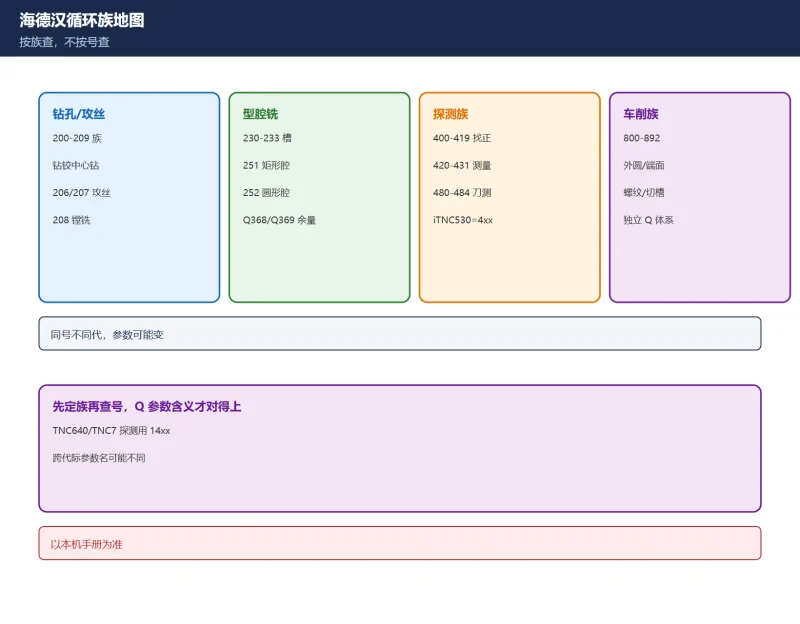



一处必须先纠正的高频错写:网上多处把 Q212 写成”精加工余量”、Q213 写成”清角余量”——按官方 TNCguide,Q212 是切深递减量(DECREMENT)、Q213 是退刀前的断屑次数(NR OF BREAKS BEFORE RETRACTING);真正的侧面/底面精加工余量是 Q368 / Q369。照错表填会让深孔钻循环行为完全变形。所有参数名按 iTNC530 / TNC620 / TNC640 / TNC7 各自手册核对,同一循环在不同代际参数名可能不同,以本机手册为准。
姊妹篇:海德汉 TNC 固定循环参数速查表(英文版);相关:海德汉测头标定与在机测量参数:iTNC530 走 MP、TNC640/TNC7 走 Cfg、海德汉 iTNC530/TNC620/TNC640/TNC7 型号区分与迁移、SINUMERIK 828D 固定循环参数速查 CYCLE81/82/83/84。
26.1 先按族查,不要按号查:循环体系地图
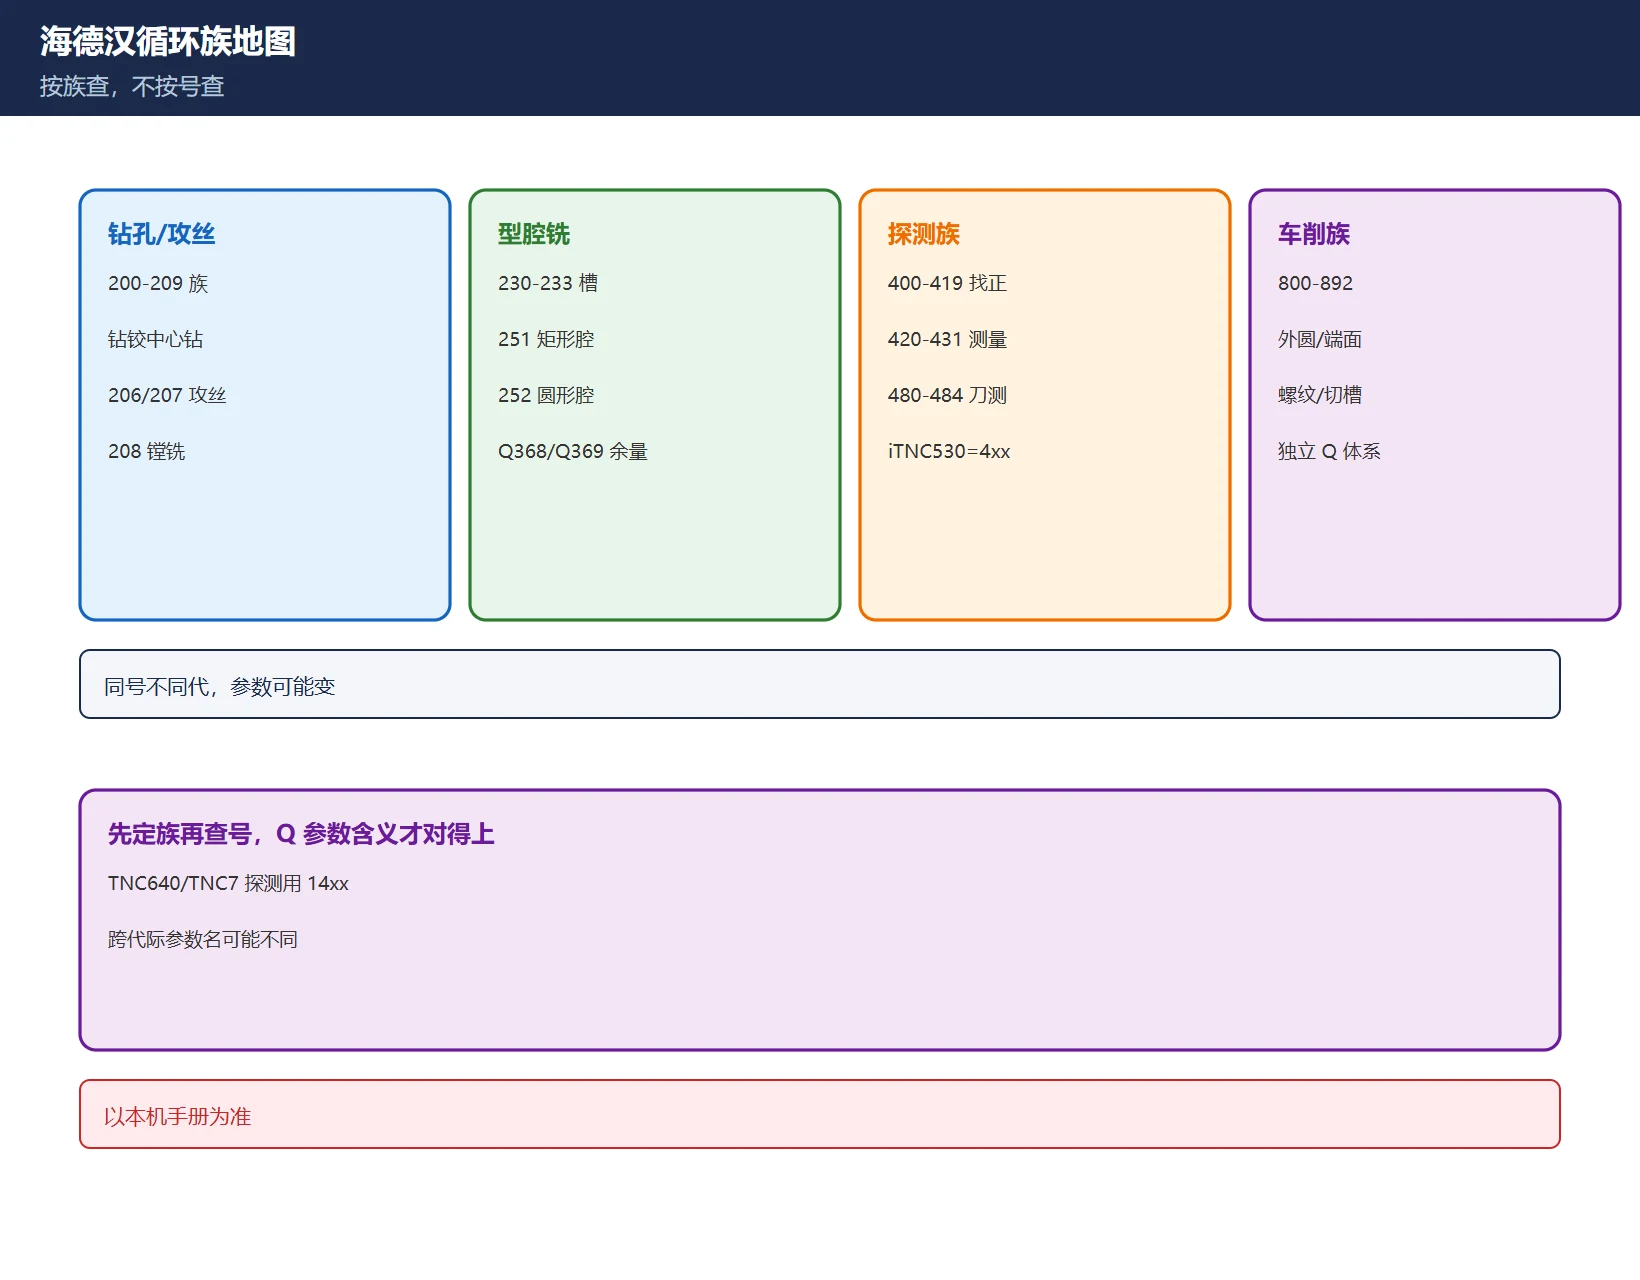
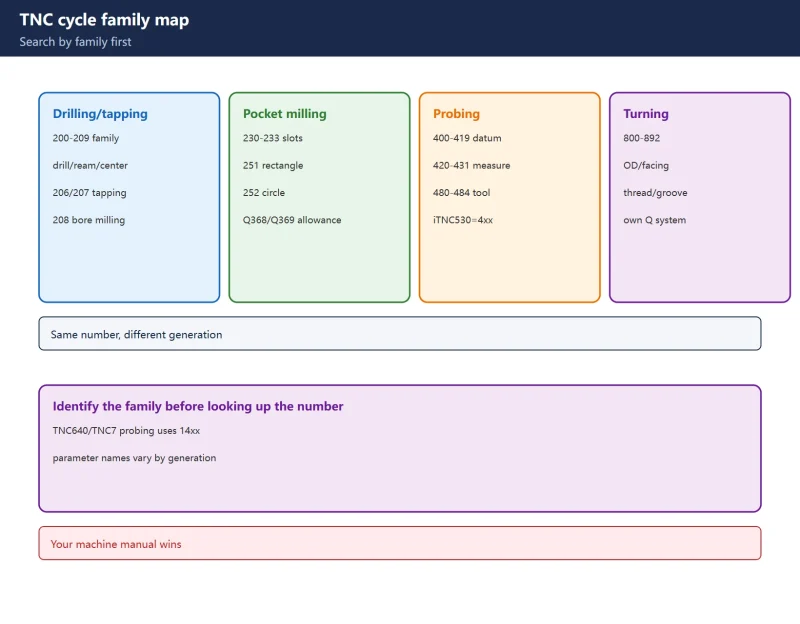
海德汉的固定循环不是散号,而是按族分布。查参数前先确定它属于哪一族,Q 参数的含义才对得上。
表 1 海德汉固定循环族分布(循环号段随代际略有差异,按本机手册)
| 族 | 循环号段 | 干什么 | 参数主要落在哪 |
|---|---|---|---|
| 钻孔/攻丝族 | 200–209、240、241、262–267 | 钻、铰、中心钻、攻丝、镗铣 | Q200/Q201/Q202/Q203/Q204/Q206/Q210/Q211 |
| 型腔铣族 | 230–233、251–258、262–265、271–277 | 铣槽、矩形/圆形型腔、岛屿 | Q215/Q218/Q219/Q368/Q369/Q370/Q351 |
| 轮廓族 | 20、24、25、27–29、39、276 | 轮廓铣削 | Q2/Q6/Q7/Q9(GLOBAL DEF 110/111) |
| 工件探测族 | 400–419(找正)、420–431(测量) | 测头找正、测孔测平面 | Q260/Q261/Q320/Q321-Q324/Q303 |
| 刀具测量族 | 480–485(新)/31–33(旧) | 对刀仪测长测径 | TOOL.T 的 CUT/DIRECT/R-OFFS/L-OFFS |
| 车削族 | 800–892 | 车外圆、端面、螺纹、切槽 | 各车削循环专用 Q 参数 |
读表纪律:iTNC530 用 4xx 探测循环,较新的 TNC640 / TNC7 是 14xx 系列(两套体系不能互相套号);刀具测量 480–483 与旧号 31–33 功能对应,但状态参数位置不同——详见 海德汉测头标定与在机测量参数 与 TNC 型号区分与迁移。
26.2 通用 Q 参数前置:先弄清这几个,再查具体循环
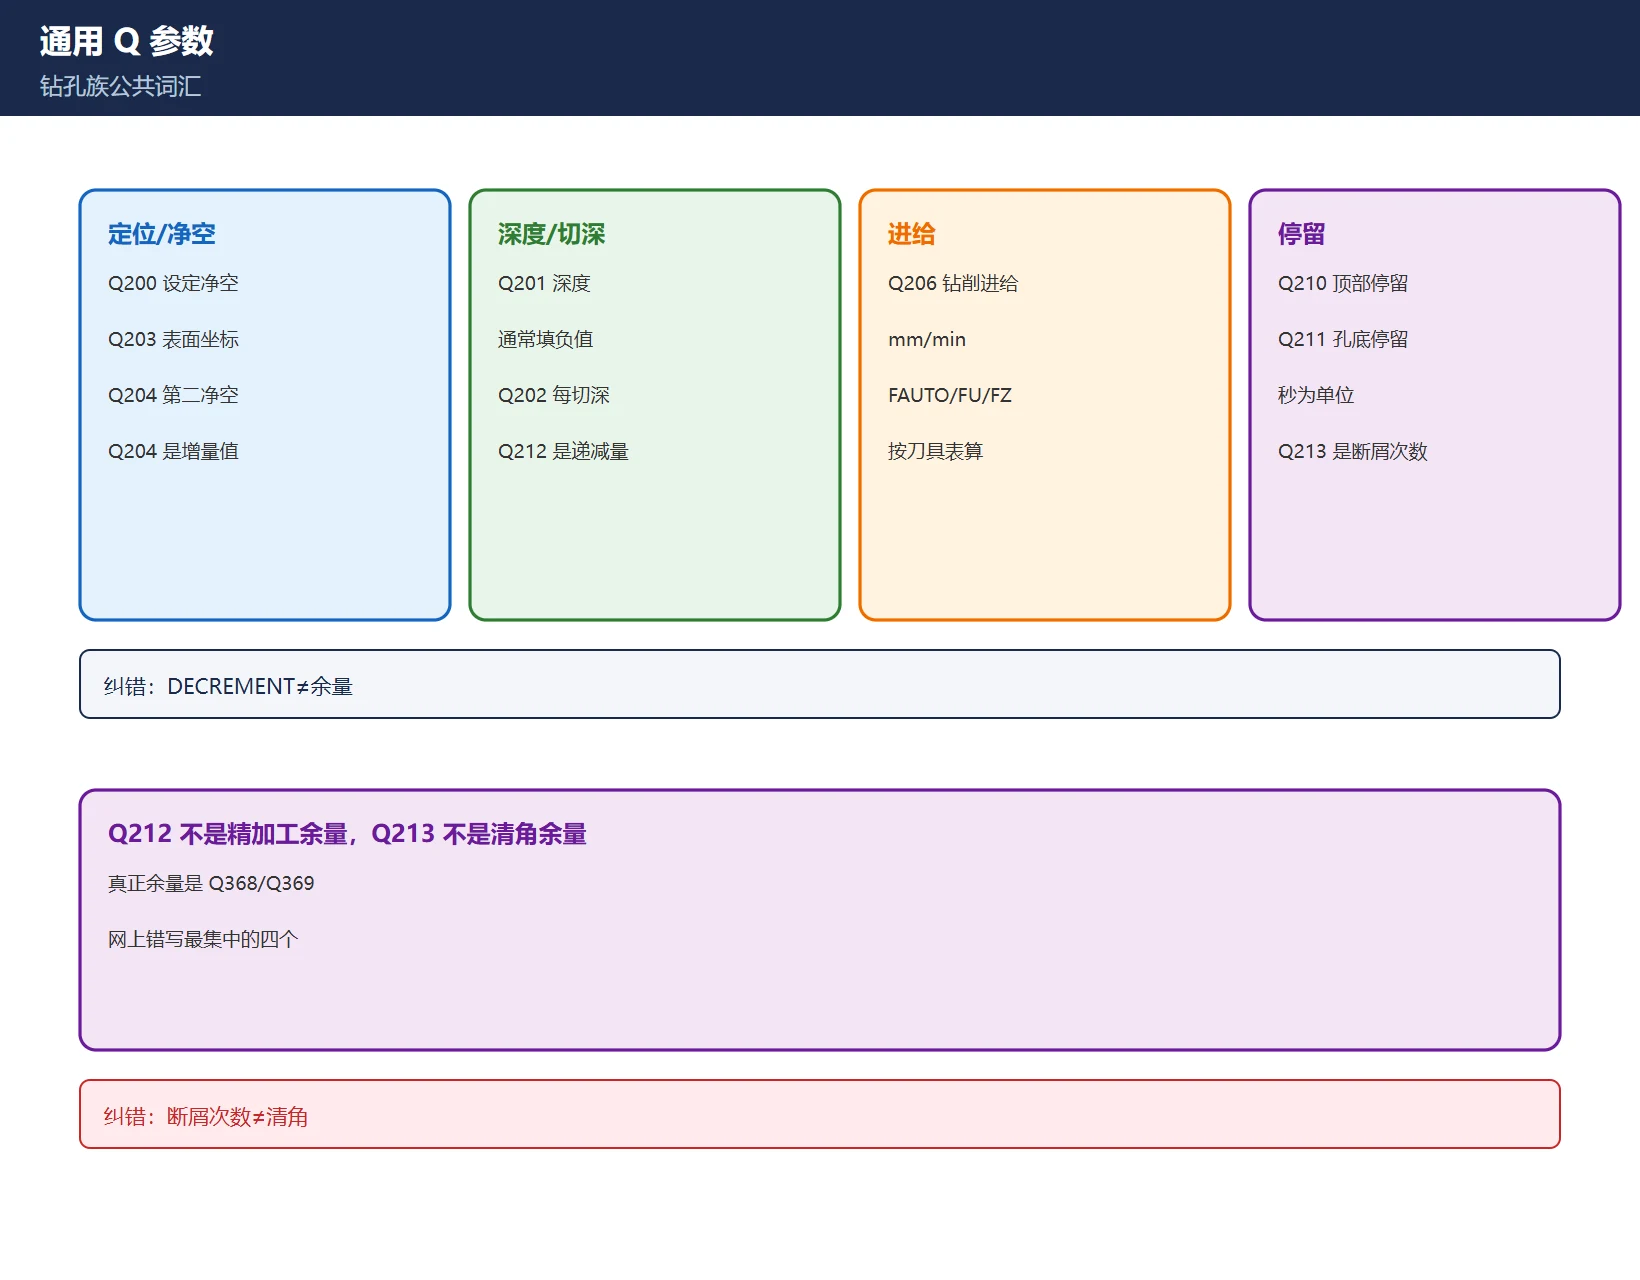
钻孔族和型腔铣族共用一组 Q 参数。先记住这组”公共词汇”,后面逐条循环就不用重复解释。
表 2 钻孔族通用 Q 参数(按官方 TNCguide,增量/绝对属性以本机手册核对)
| 参数 | 官方名称 | 属性 | 含义 |
|---|---|---|---|
Q200 | SET-UP CLEARANCE 设定净空 | 增量 | 刀尖到工件表面的距离,输入正值 |
Q201 | DEPTH 深度 | 增量 | 工件表面到孔底的距离,通常输入负值;符号决定加工方向,=0 不执行 |
Q202 | PLUNGING DEPTH 每切深 | 增量 | 每次进刀的深度;不等于总深也能整除 |
Q203 | SURFACE COORDINATE 工件表面坐标 | 绝对 | 工件表面在主轴轴的坐标 |
Q204 | 2ND SET-UP CLEARANCE 第二净空 | 增量 | 退刀时不会与工件/夹具碰撞的高度 |
Q206 | FEED RATE FOR PLUNGING 钻削进给 | — | mm/min,也可用 FAUTO / FU / FZ |
Q210 | DWELL TIME AT THE TOP 顶部停留 | — | 排屑退刀后在净空停留的秒数 |
Q211 | DWELL TIME AT DEPTH 孔底停留 | — | 在孔底停留的秒数 |
★ 纠错区(网上错写最集中的四个)
Q212= DECREMENT 切深递减量(每次进刀后把 Q202 减小的值),不是”精加工余量”;配合Q205最小切深使用。Q213= NR OF BREAKS BEFORE RETRACTING 退刀前断屑次数,不是”清角余量”;配合Q256断屑退刀量、Q257断屑深度。- 侧面/底面精加工余量是
Q368(侧面)/Q369(底面),属型腔铣族,不是 Q212/Q213。 Q204官方标注为增量值(相对 Q203 的表面净空高度),部分第三方资料写成”绝对第二安全高度”,以本机手册为准,两种写法在程序里表现为不同的数值。
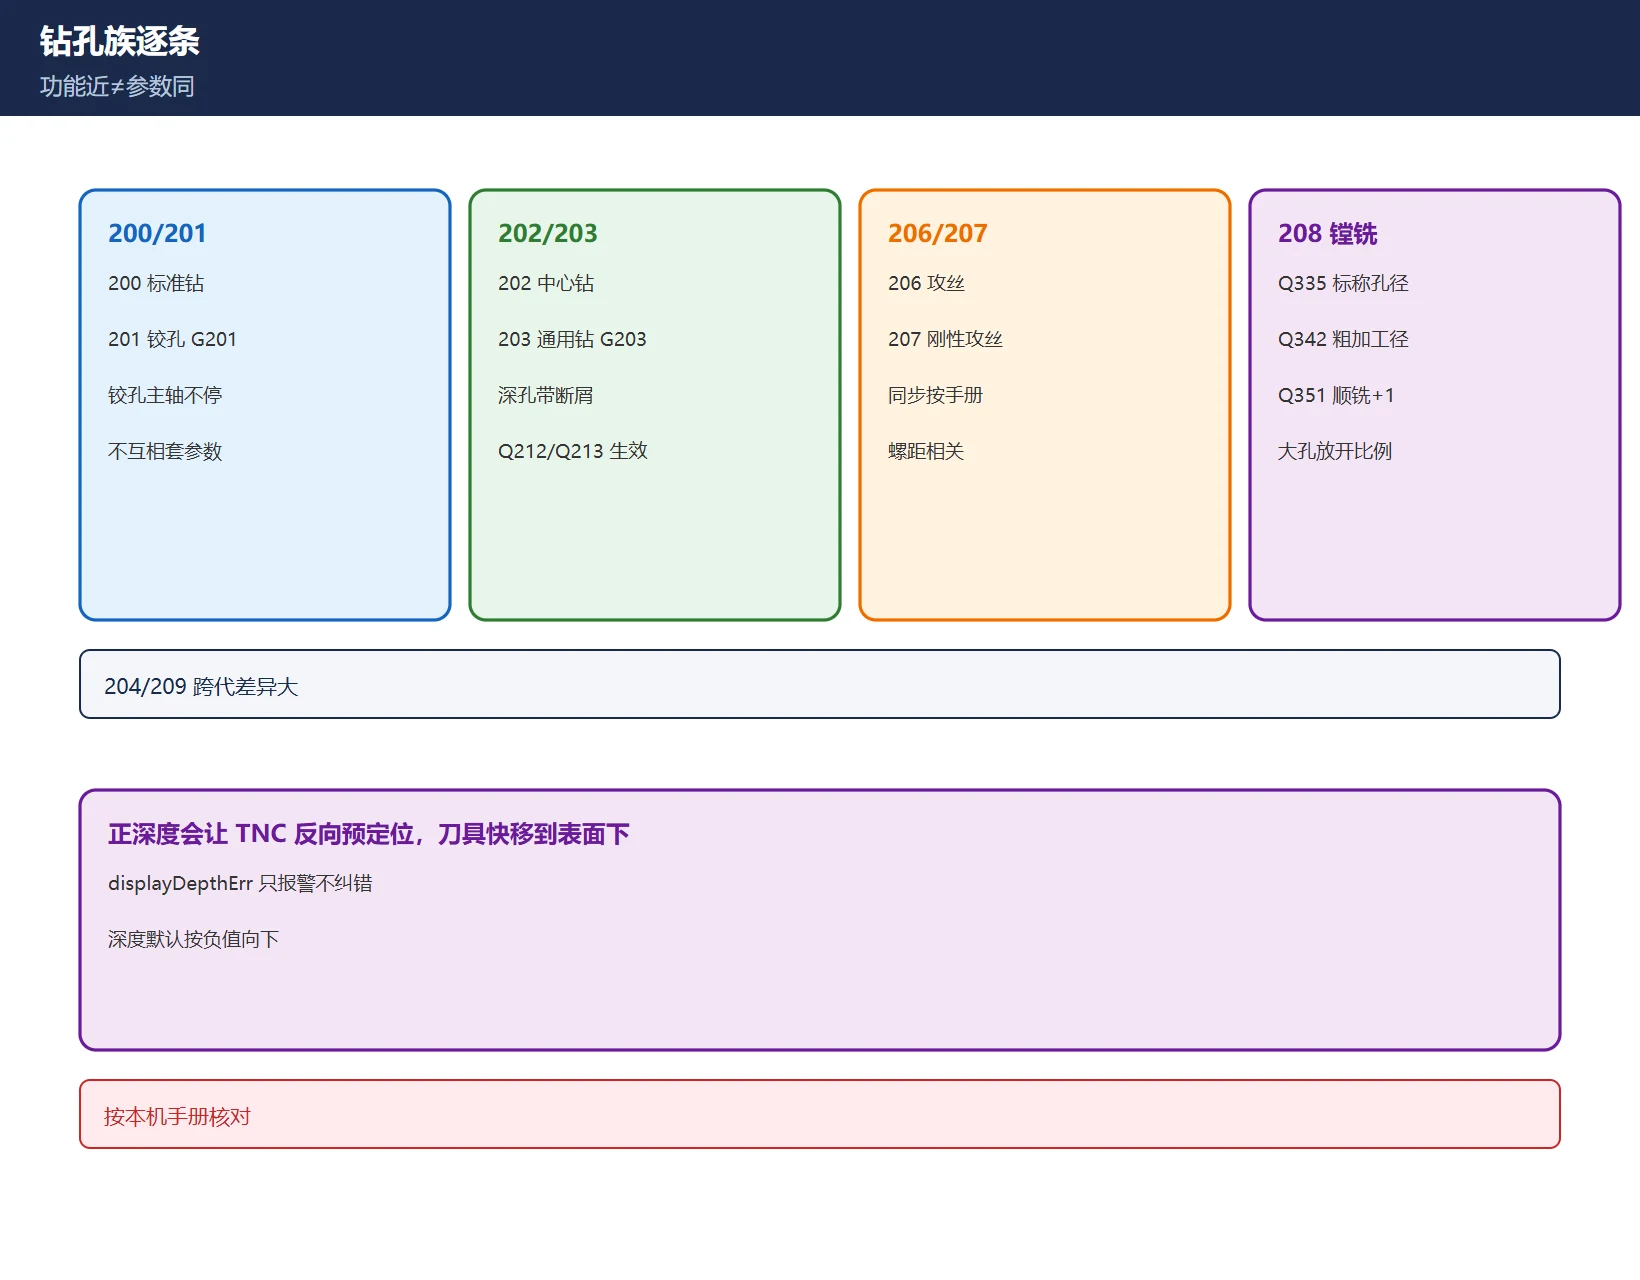
displayDepthErr 碰撞陷阱:官方手册明确——用机床参数 displayDepthErr 决定输入正深度时 TNC 是否报警;若输入正深度,TNC 会反向计算预定位,刀具快速移动到工件表面”以下”的净空位置。所以深度符号不要凭感觉翻正,默认按负值向下写。
26.3 钻孔族逐条:200 / 201 / 202 / 203 / 204 / 206 / 207 / 208 / 209
钻孔族是查询量最大的一族。功能相近不代表 Q 参数相同:201 铰孔靠进给退出、203 通用钻靠断屑、206/207 是攻丝,切不能互相套参数。
表 3 钻孔/攻丝族循环定位(Q 参数含义见 26.2,具体号段按本机手册)
| 循环 | 官方名称 | 关键差异 | 主要 Q 参数 |
|---|---|---|---|
CYCL DEF 200 | DRILLING 钻孔 | 标准钻,可多次进刀到深度 | Q200/Q201/Q202/Q203/Q204/Q206/Q210/Q211 |
CYCL DEF 201 | REAMING 铰孔(G201) | 铰刀按进给进退,主轴不停转退出 | Q200/Q201/Q206/Q211 |
CYCL DEF 202 | CENTER DRILLING 中心钻 | 打定心孔,深度浅 | Q200/Q201/Q203/Q204/Q206 |
CYCL DEF 203 | UNIVERSAL DRILLING 通用钻(G203) | 带断屑/退刀,深孔首选 | 在 200 基础上加 Q212/Q213/Q205/Q208/Q256/Q395 |
CYCL DEF 204 | 深孔类(代际差异大) | 不同手册定义不一,按本机手册核对,不要跨机照抄 | 按本机手册 |
CYCL DEF 206 | TAPPING 攻丝 | 带退刀的攻丝循环 | Q200/Q201/Q203/Q204/Q206 + 螺距相关 |
CYCL DEF 207 | RIGID TAPPING 刚性攻丝 | 主轴与进给同步 | 同步参数按本机手册 |
CYCL DEF 208 | BORE MILLING 镗铣(G208) | 螺旋插补镗大孔 | Q335 标称直径 / Q342 粗加工直径 / Q351 方向 / Q334 每转进给 |
CYCL DEF 209 | 螺纹铣类(代际差异) | 按本机手册核对 | 按本机手册 |
Q335 / Q342 的分工(Cycle 208 最容易混的一对):Q335 是标称孔径,若标称孔径与刀具直径相同,TNC 直接镗到深度不做螺旋插补;Q342 是粗加工直径,填入大于 0 的值后 TNC 不再检查孔径与刀径的比例,允许粗铣直径超过刀径两倍的孔。Q351 = +1 顺铣、-1 逆铣(填 0 也按顺铣处理)。
26.4 铣削型腔族:230 / 231 / 251 / 252 / 256 / 257 的 Q2xx 复用规则
型腔铣族的 Q 参数数量多,但重复率高:同一组 Q200/Q201/Q203/Q204 定位参数在族内复用,真正区分各循环的是”形状参数 + 余量参数 + 路径参数”。
表 4 型腔/槽铣族循环与专用 Q 参数
| 循环 | 官方名称 | 形状/专用参数 | 说明 |
|---|---|---|---|
CYCL DEF 230 | SLOT MILLING 铣槽 | 槽长/槽宽/方向 | 长槽一次铣出 |
CYCL DEF 231 | 铣槽(多段/代际差异) | 按本机手册 | 高速深孔/槽类,与 FANUC G73 功能近似 |
CYCL DEF 251 | RECTANGULAR POCKET 矩形型腔 | Q218 第一边长 / Q219 第二边长 / Q220 角半径 / Q224 旋转角 | 矩形腔,Q215 定加工方式(粗/精) |
CYCL DEF 252 | CIRCULAR POCKET 圆形型腔(G252) | Q223 圆直径 | 圆腔,Q215 定加工方式 |
CYCL DEF 256 | 矩形/圆形腔(代际差异) | 按本机手册 | TNC640 手册将其列入型腔族通配参数范围 |
CYCL DEF 257 | 型腔类(代际差异) | 按本机手册 | 同上,跨机不要照抄 |
族内复用规则:Q368(侧面精加工余量)、Q369(底面精加工余量)只在定义了精加工时才生效;Q370 是路径重叠系数(Q370 × 刀半径 = 行间距 k,范围 0.1–1.9999);Q351 顺铣 +1 / 逆铣 -1;Q366 下刀策略(0 垂直、1 螺旋、2 往复摆线)。这些是 GLOBAL DEF 105/110/111 的公共数据,写进对应循环即可族内复用。
26.5 探测族 400–431 与刀具测量 480–484:改参数别改错地方
探测族分两段:400–419 找正(建坐标系)、420–431 测量(测尺寸);刀具测量是 480–484(新)/ 31–33(旧)。三段的参数落点完全不同,最常见的坑是”找正循环里改了测量循环的参数”。
表 5 探测族与刀具测量族(iTNC530 的 4xx 体系;TNC640/TNC7 部分为 14xx)
| 号段 | 用途 | 典型循环 | 关键 Q 参数 |
|---|---|---|---|
| 400–419 | 工件找正、设零点 | 410 矩形内找正、411 矩形外找正 | Q321/Q322 中心、Q323/Q324 边长、Q260 净空、Q261 测量高度、Q305 表内编号 |
| 420–431 | 工件尺寸测量 | 420 测角、421 测孔、422 测外圆、423/424 测矩形、430 孔圆、431 测平面 | Q260 净空、Q261 测量高度、Q303 测量值传递 |
| 480–484 | 刀具测量 | 480 标定 TT、481 测长、482 测径、483 长径同测、484 红外 TT 标定 | 状态写 TOOL.T 列(CUT/DIRECT/R-OFFS/L-OFFS),Q199 报状态(新号) |
改参数的落点差异(最容易改错的地方):iTNC530 的测头全局行为(进给、预定位、最大行程、安全距离)落在机床参数 MP6120 / MP6130 / MP6140 / MP6150 / MP6151 等;TNC640 / TNC7 移到 Cfg 配置表——这就是 海德汉测头标定与在机测量参数 反复强调的”iTNC530 走 MP、TNC640/TNC7 走 Cfg,别改错地方“。在找正循环里调了安全距离却发现没生效,多半是改错了代际对应的位置。
26.6 车削族 800–892:单独一套,别和铣削族混
车削族 800–892 是 TNC 的车削循环(外圆/端面/螺纹/切槽/钻中心孔等),与铣削族 Q 参数体系不同,通常出现在带 C/Y 轴的车铣复合机上。查参数时先确认机床处于车削模式、循环号是 8xx 段,再按本机车削手册逐条核对——本页不展开车削族的 Q 参数表,避免跨机型照抄造成误填。
26.7 与 FANUC G 循环迁移对照:一行一对,参数不能直接换算
从 FANUC 转到海德汉,最常见的问题是”我原来用 G83,现在填哪个 Cycle”。下表给功能近似映射——注意这是”功能类比”,FANUC 的 G + 地址字与海德汉的 CYCL DEF + Q 参数不是一套体系,参数不能逐个换算。
表 6 FANUC G 循环 ↔ 海德汉 Cycle 功能近似对照(不可直接换算)
| FANUC | 功能 | 海德汉近似 | 不能换算的点 |
|---|---|---|---|
G81 | 标准钻孔 | Cycle 200 | G98/G99 返回模式 vs Q204 第二净空 |
G82 | 锪孔(孔底停留) | Cycle 201 / 200 + Q211 | 201 是铰孔语义,停留用 Q211 表达 |
G83 | 深孔啄钻 | Cycle 203 | R 点 vs Q203/Q200,断屑参数体系不同 |
G73 | 高速深孔钻 | Cycle 231 类 | 退刀量定义不同 |
G84 | 攻丝 | Cycle 206 / 207 | 刚性攻丝同步参数按本机手册 |
G85 | 镗孔(进给进退) | Cycle 230 / 231 类 | 镗铣 208 是螺旋插补,语义不同 |
G86 | 镗孔(快速退刀) | Cycle 22x 类 | 号段跨代际差异大 |
G87 / G88 | 反镗/手动镗 | Cycle 241 类 | 后者为螺纹铣类,仅功能靠近 |
迁移纪律:先对齐”这个循环要实现的动作”,再逐条把 Q 参数按本机手册填一遍;不要拿 FANUC 的 R 点、Z 值、K 值直接除以某个系数套海德汉。FANUC 侧的循环参数体系见站内中文 FANUC 固定循环速查表:G73/G81/G82/G83/G84/G85/G86。
26.8 常见坑:符号、进给语义、直径分工、顺逆铣
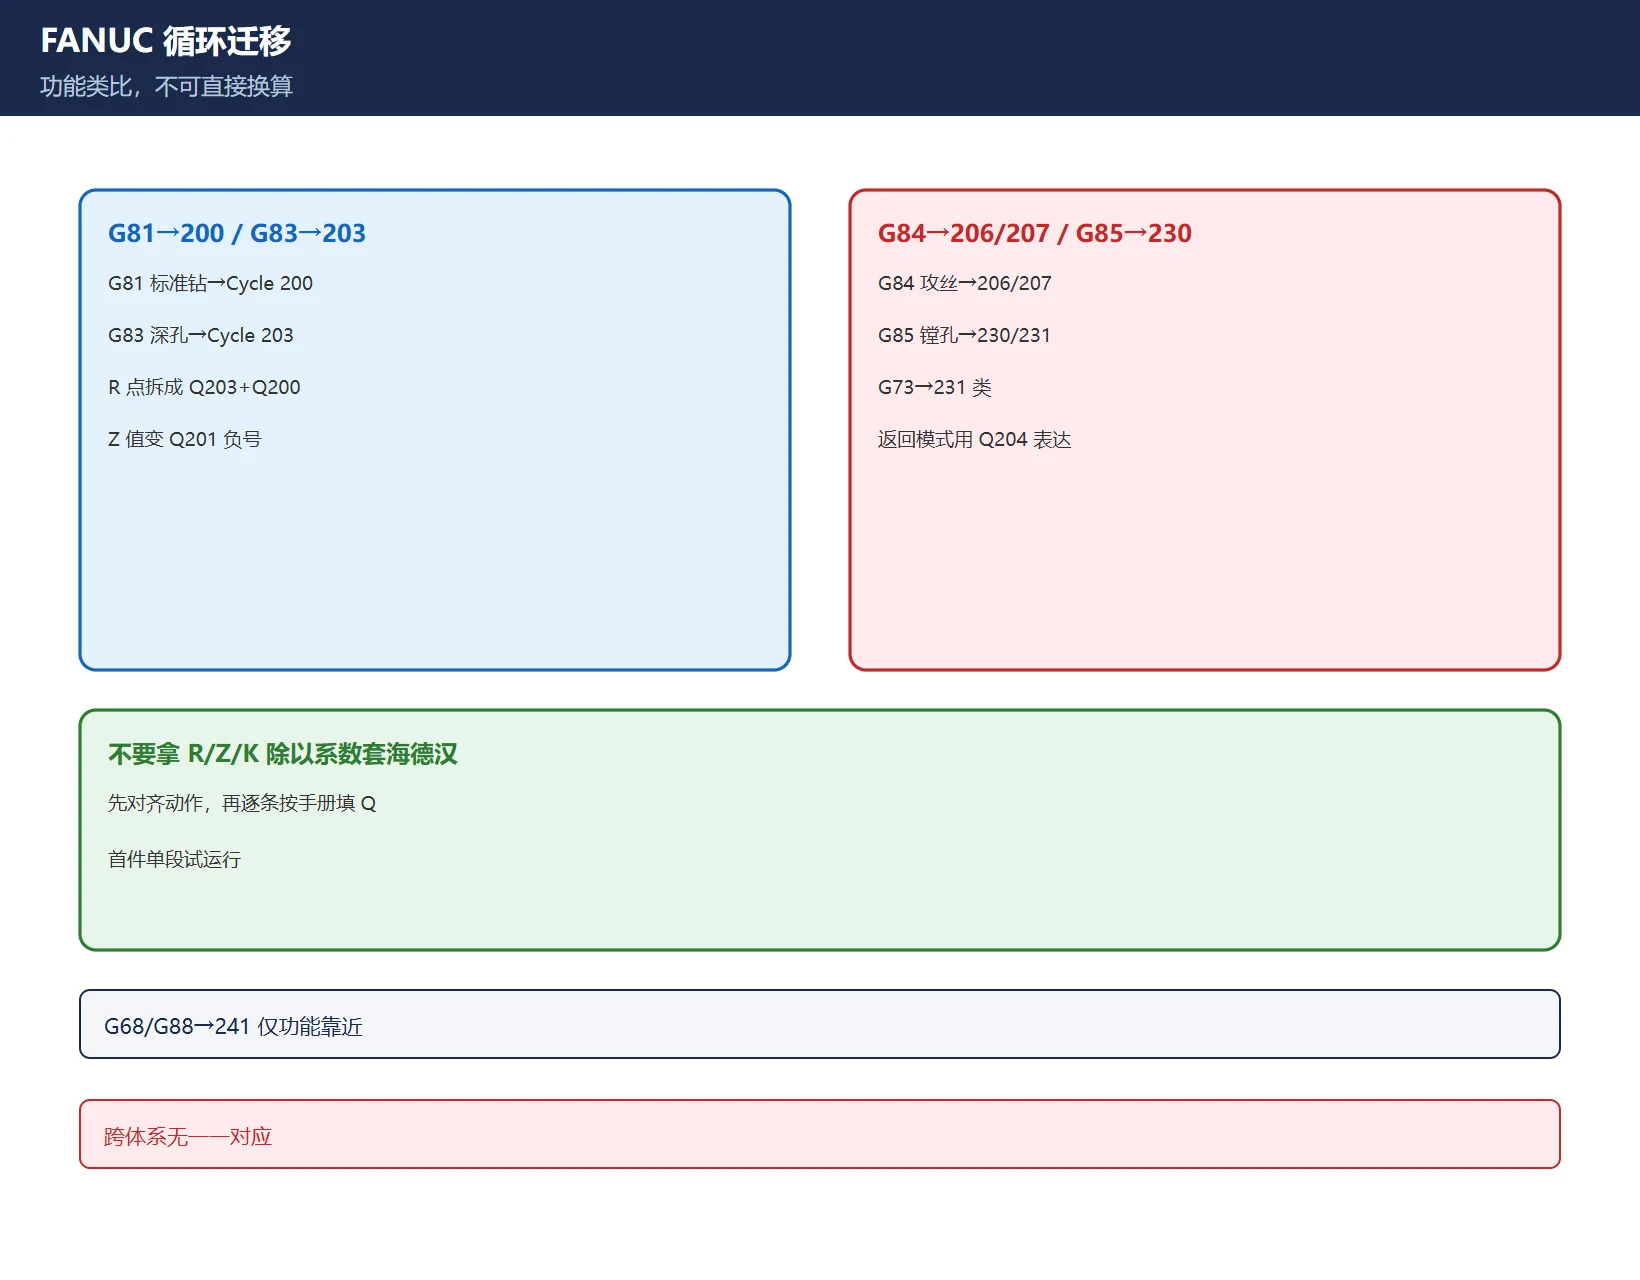
表 7 四类高频填错与correct做法
| 坑 | 现象 | 正确做法 |
|---|---|---|
| 深度符号反转 | 正深度让 TNC 反向预定位,刀具快移到表面以下 | 深度按负值向下写,displayDepthErr 只管报警不管纠错 |
| FAUTO / FU 语义 | 把 FAUTO 当成固定进给值 | FAUTO/FU/FZ 是”按刀具表自动算进给”,具体算法按本机手册 |
| Q335 / Q342 分工 | 大孔镗铣时孔径超过刀径两倍就报错 | 填 Q342 粗加工直径,让 TNC 放开比例检查 |
| Q351 顺逆铣 | 逆铣填成 -1 或填 0 以为是逆铣 | +1 顺铣、-1 逆铣,填 0 按顺铣处理 |
26.9 表头声明与使用纪律
表头声明:本表参数含义按 iTNC530 / TNC620 / TNC640 / TNC7 各自手册核对,同一循环在不同代际参数名可能不同;本文列出的数值范围与示例均以本机手册和现场试切为准。循环号段、Q 参数定义以随机手册为准——本页只做查找入口,不替代手册。
使用纪律:① 先按族定位,再按号查参数;② 下载/传播官方手册请走海德汉官网与随机文档,本站不提供手册 PDF;③ CAM 后处理生成的循环与本表对照时,以后处理实际输出与本机手册为准;④ 深孔、镗铣、探测首件必须单段试运行,确认净空与深度符号再批量。
常见问题
海德汉 Cycle 200 和 Cycle 201 到底差在哪?
Cycle 200 是标准钻孔,可多次进刀到深度,用 Q202 控制每切深、Q210/Q211 控制停留;Cycle 201 是铰孔(G201),铰刀按进给进退、主轴不停转,没有多次进刀的断屑逻辑。所以铰孔不能用 200 的参数直接套,进给和退刀语义不同。
Q200 和 Q204 两个安全高度什么时候不一样?
Q200 是”刀尖到工件表面”的设定净空,是循环开始前的接近高度;Q204 是”第二净空”,是退刀时保证不与工件/夹具碰撞的高度,官方标注为增量值(相对工件表面)。夹具高、有压板时 Q204 要明显高于 Q200;简单平面钻孔两者可拉开但不必相等。两者都按本机手册核对。
海德汉的钻孔循环能直接照着 FANUC G81 用吗,参数怎么换?
不能直接照抄。G81 是 G 代码 + R 点/Z 值地址字体系,Cycle 200 是 CYCL DEF + Q 参数体系;功能上 G81 对应 Cycle 200,但 FANUC 的 R 点要拆成海德汉的 Q203(工件表面坐标)+ Q200(净空),Z 深度变成 Q201(注意负号),返回模式要用 Q204 表达。逐条按本机手册重填,首件单段试运行。
最后更新:2026-11-20
另一张跨品牌速查:海德汉 TNC 固定循环 Q 参数与 FANUC G 循环迁移
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

































暂无评论内容