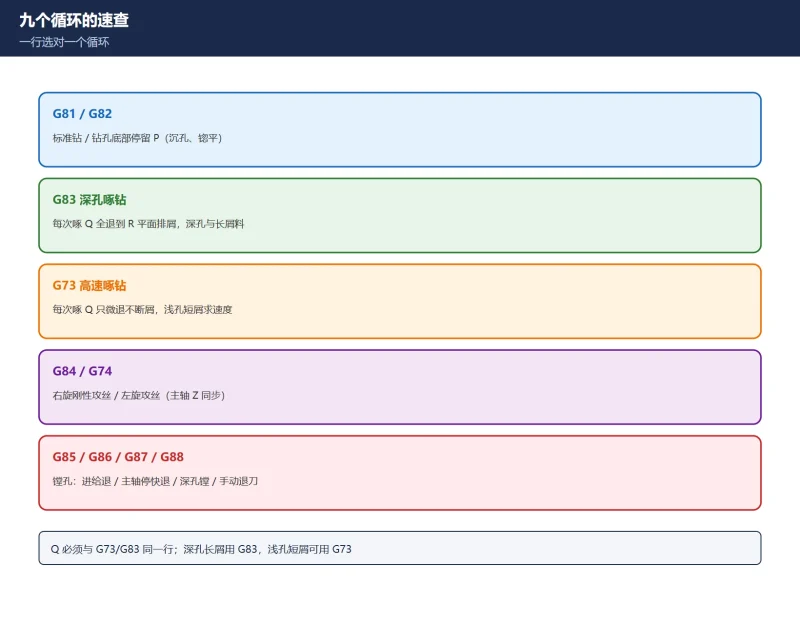



这是一张可直接引用的 FANUC 固定循环速查表:九个循环 × 地址字 × 参数 × 报警四向对照,每行带锚点,做工艺卡、写钻孔程序模板、给新人做速查卡时可链接到具体条目。讲解版见 FANUC 固定循环怎么用。本页整理的是通用口径,各机型的 5200–5209 定义可能不同,以本机手册为准;Q 值按材料与钻头直径折算、以试切为准,不给死数。
姊妹篇:Fanuc Canned Cycle Parameter Table: Address Words, 5121/5213 and Related Alarms;相关:828D 固定循环 CYCLE 参数与 FANUC G 迁移对照、FANUC 刚性攻丝 5200–5294、FANUC M 代码汇总。
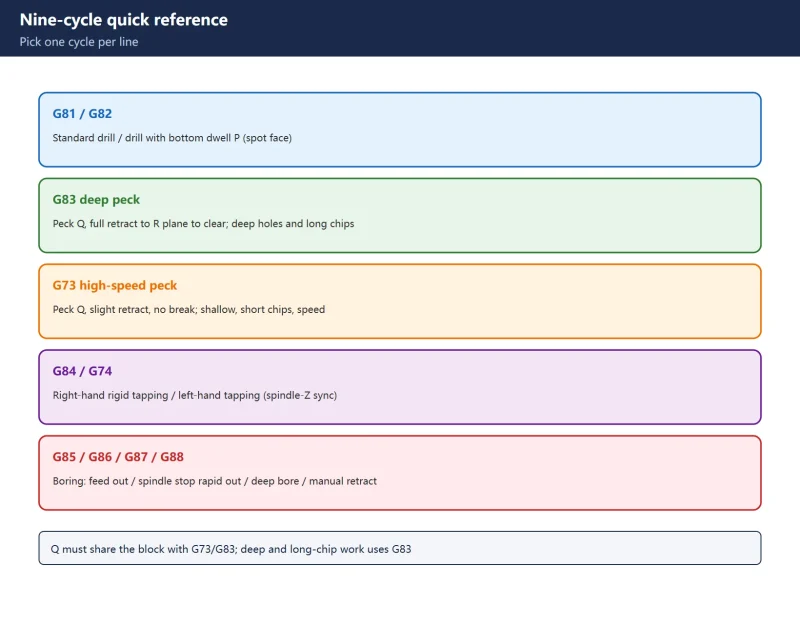
15.1 九个循环主表
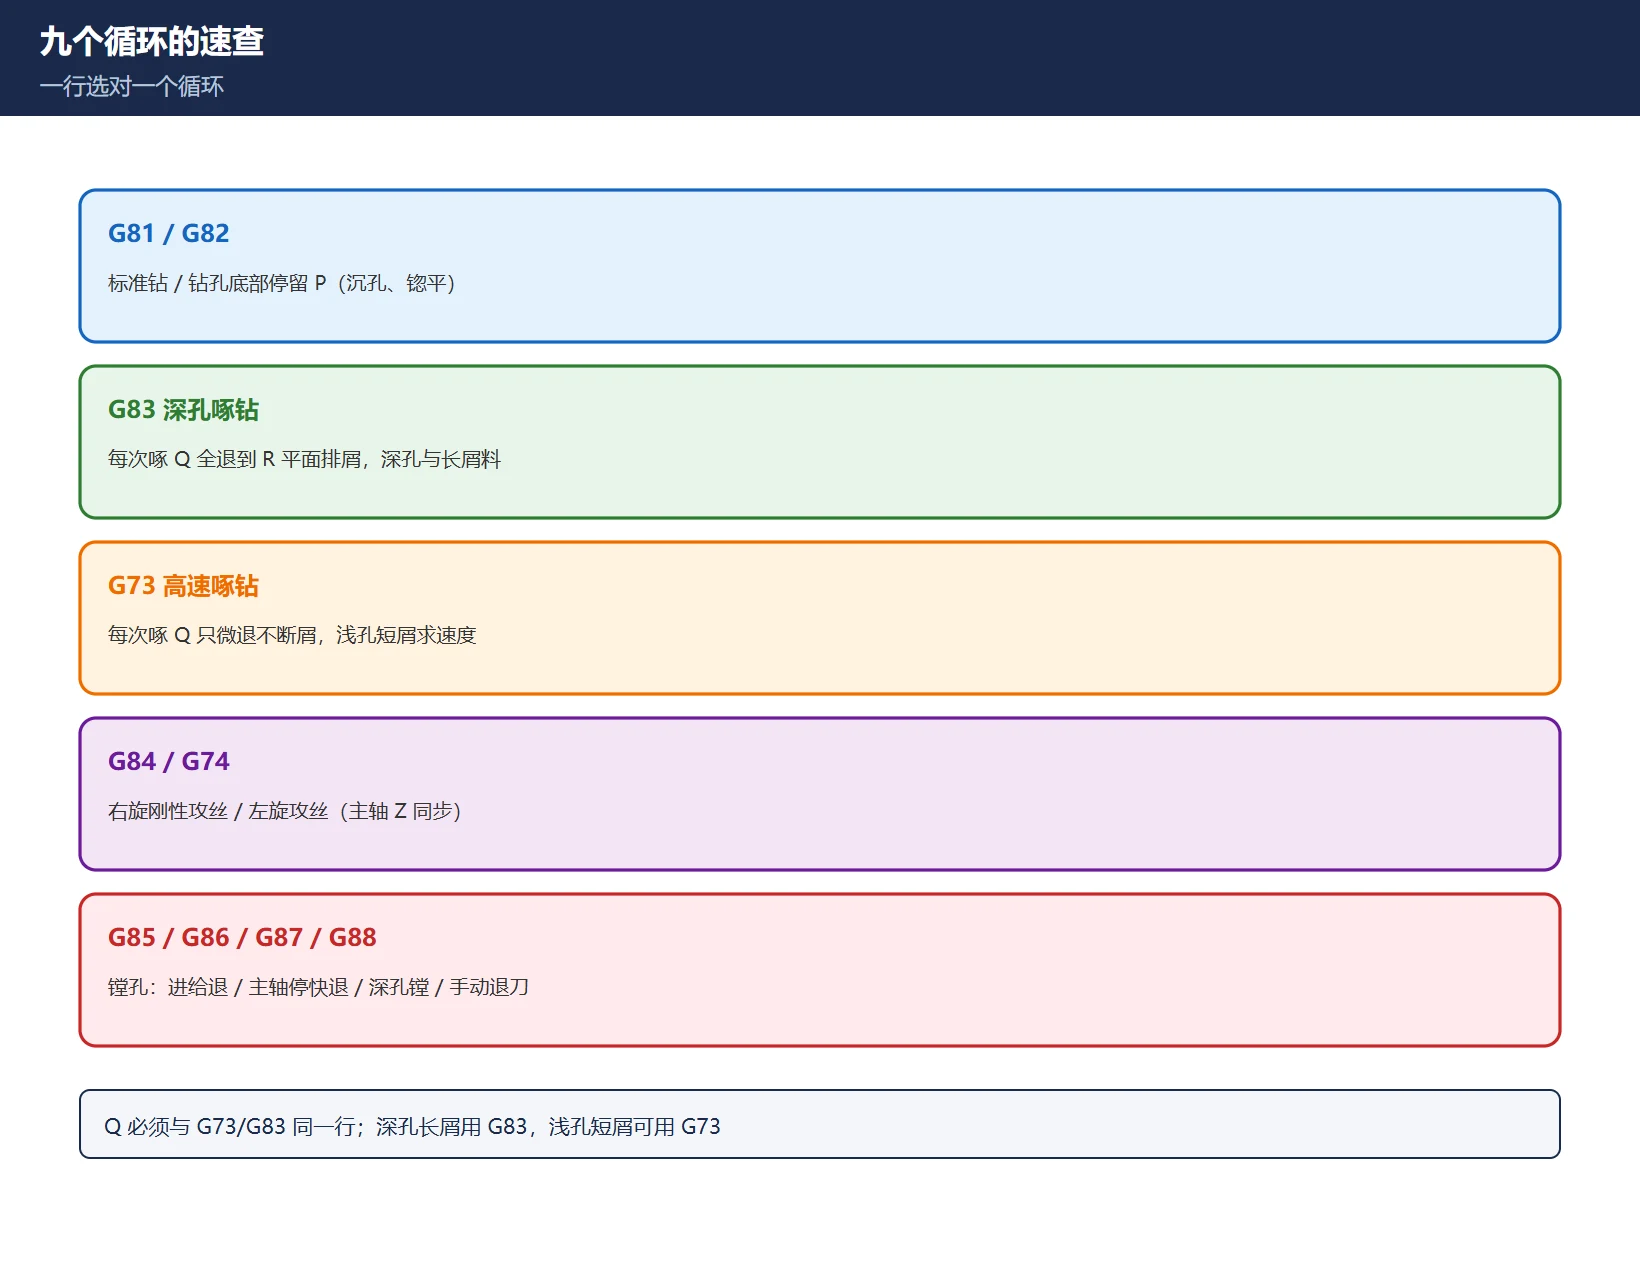
| 循环 | 用途 | 孔底行为 | 退刀平面 | 必需地址 | 相关参数 | 相关报警 |
|---|---|---|---|---|---|---|
| G81 | 标准钻孔 | 进给到孔底 | 快速退 R 平面 | X Y Z R F | 5200 段 | 045(缺 Q 不适用) |
| G82 | 钻孔 + 停留 | 孔底暂停 P | 快速退 R 平面 | X Y Z R P F | 5204(P 单位) | — |
| G83 | 深孔啄钻 | 每次啄 Q、全退排屑 | 退到 R 平面 | X Y Z R Q F | 5213 | 045 |
| G73 | 高速啄钻 | 每次啄 Q、微退不断屑 | 微退 | X Y Z R Q F | 5121 | 045 |
| G84 | 右旋刚性攻丝 | 主轴 Z 同步、反转退 | 按攻丝方式 | X Y Z R F | 5200–5209 | 045 / SP0741 |
| G74 | 左旋攻丝 | 反向攻丝 | 按攻丝方式 | X Y Z R F | 5200–5209 | 045 |
| G85 | 镗孔 | 进给进、进给退 | 进给退 | X Y Z R F | 5200 段 | — |
| G86 | 镗孔 | 进给进、主轴停、快退 | 快速退 | X Y Z R F | 5200 段 | — |
| G87 / G88 | 深孔镗 / 手动退刀镗 | 需主轴定向 / 手动退 | 特殊 | X Y Z R F | 主轴定向参数 | — |
表 1 九循环主表(动作细节以本机手册为准)
15.2 地址字全表
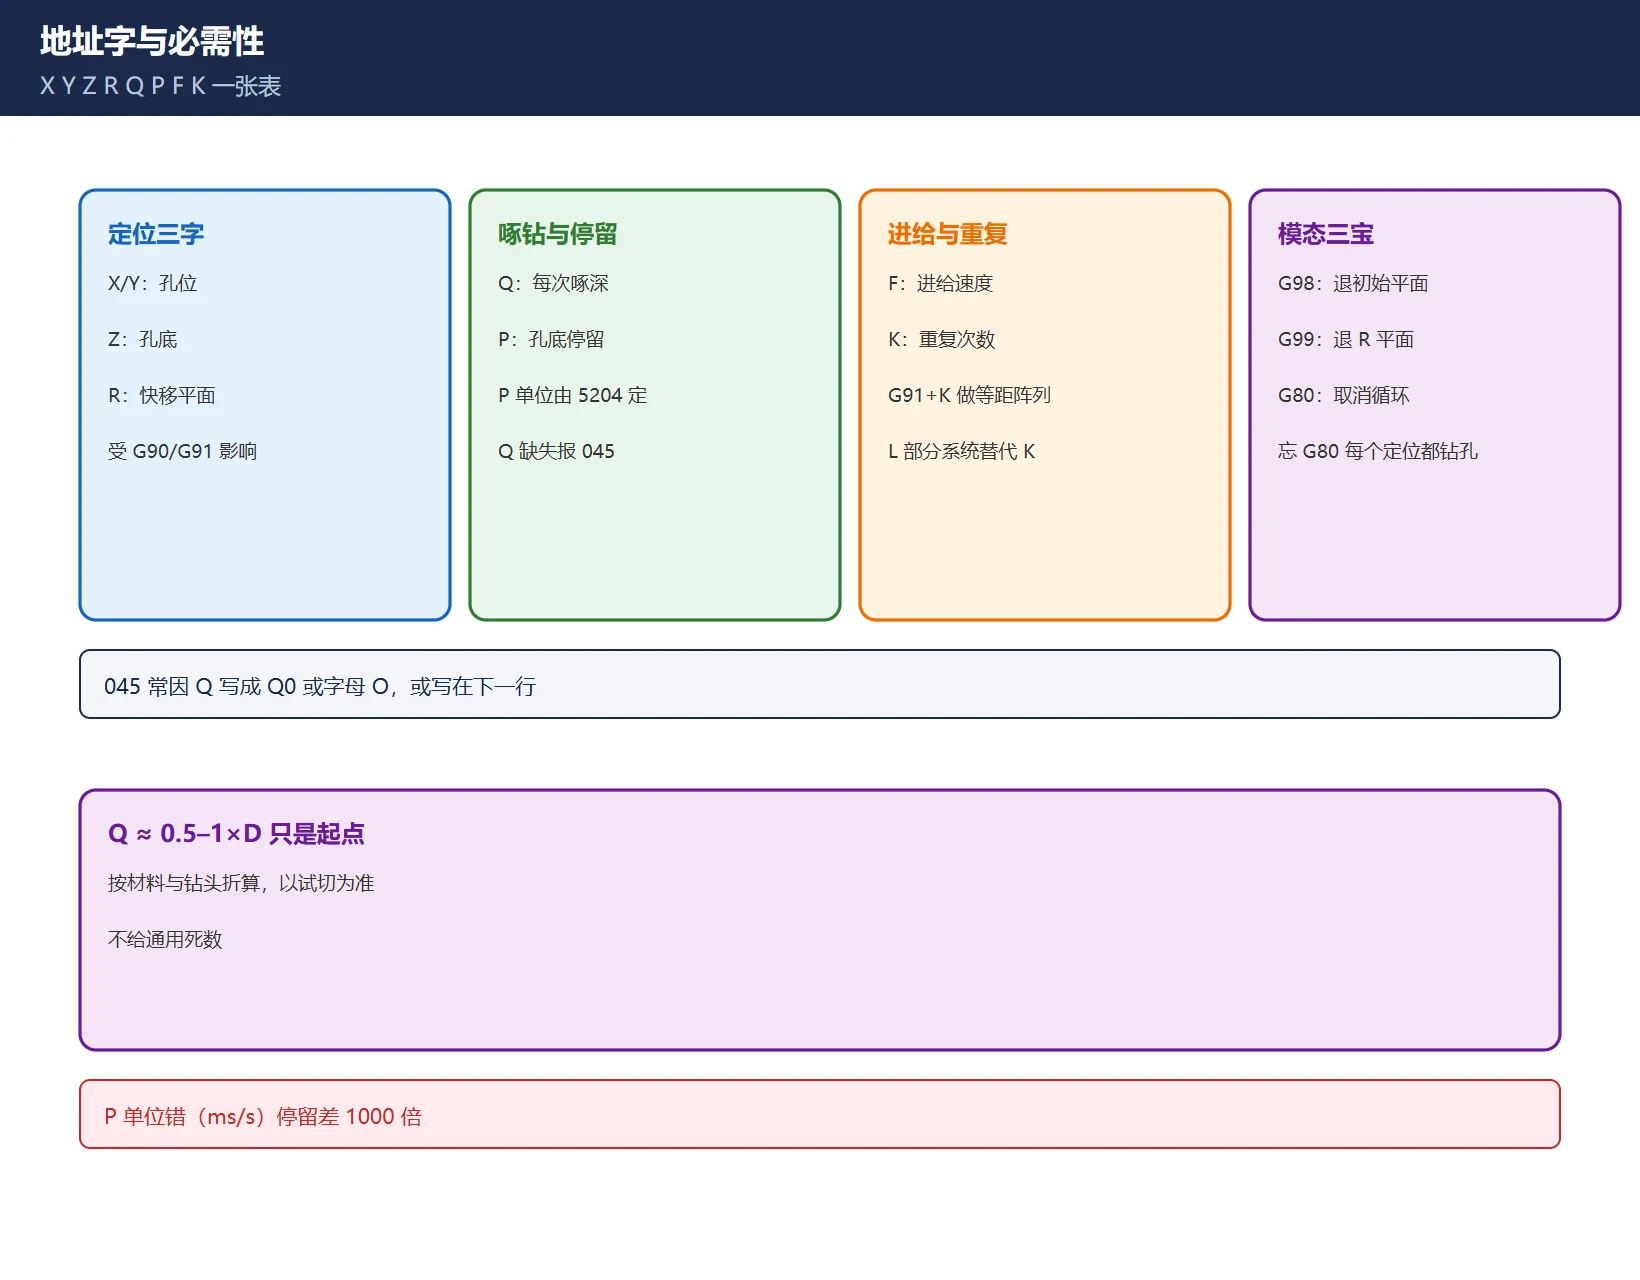
| 地址 | 含义 | 单位 | 必需性 | 缺了会怎样 |
|---|---|---|---|---|
| X / Y | 孔位 | 按 G90/G91 | 必需 | 无孔位,循环不执行 |
| Z | 孔底 | mm/inch,按 G90/G91 | 必需 | 孔深错误 |
| R | 快速进给平面 | mm/inch | 必需 | 快移与切削分界不清 |
| Q | 每次啄钻深度 | mm/inch | G73/G83 必需 | 045(ADDRESS Q NOT FOUND) |
| P | 孔底停留 | ms 或 s(由 5204 定) | G82 按需 | 无停留 |
| F | 进给速度 | mm/min | 必需 | 进给异常 |
| K | 重复次数 | 次数 | 可选 | 只执行一次 |
| L | 部分系统替代 K | 次数 | 视系统 | 与 K 混用出错 |
表 2 地址字全表(单位与必需性以本机手册为准)
15.3 参数区段
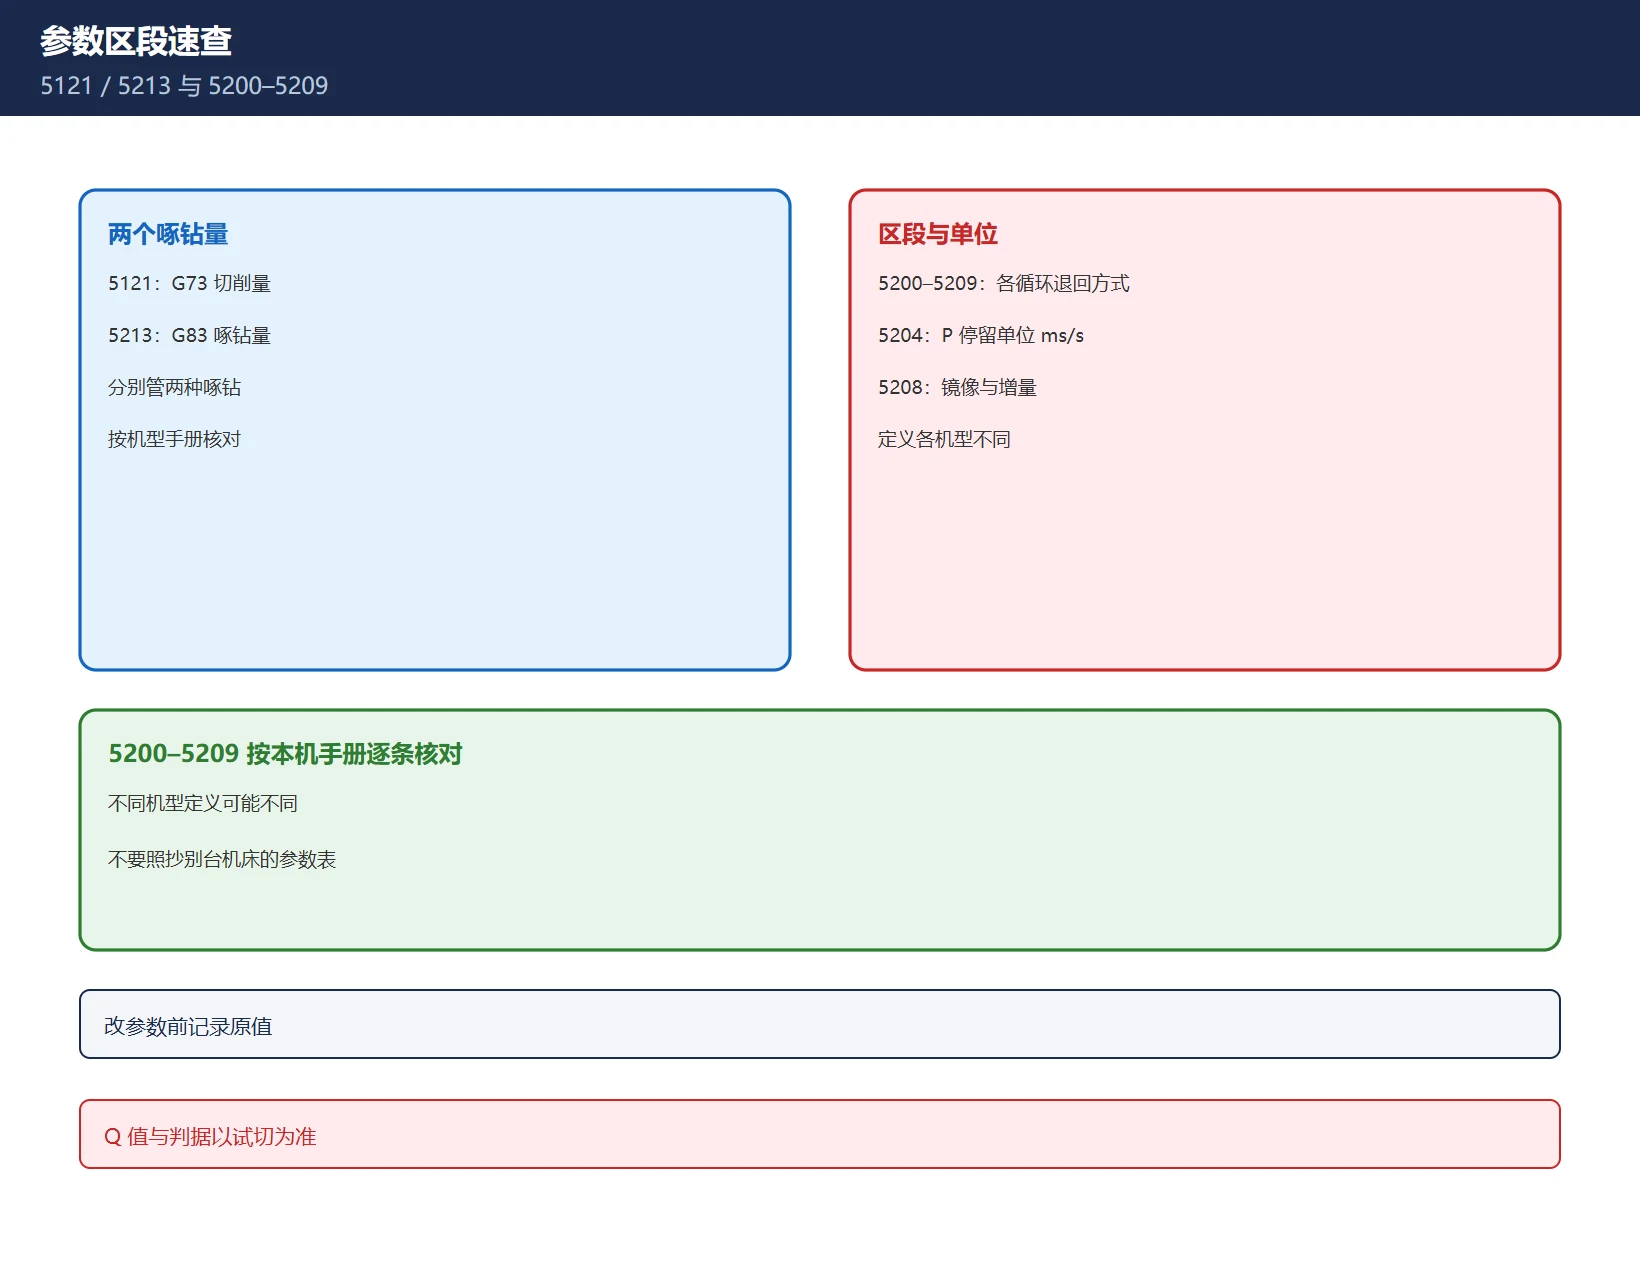
| 参数 | 作用 | 备注 |
|---|---|---|
| 5121 | G73 切削量 | 高速啄钻每次切削 |
| 5213 | G83 啄钻量 | 深孔啄钻 Q 基准 |
| 5200–5209 | 各循环 Z/R/退回与增量方式 | ⚠️ 各机型定义不同,按本机手册 |
| 5204 | P 停留单位(1 ms / 1 s) | 单位搞错差 1000 倍 |
| 5208 | 镜像与增量 | 视机型 |
表 3 参数区段
15.4 报警反查
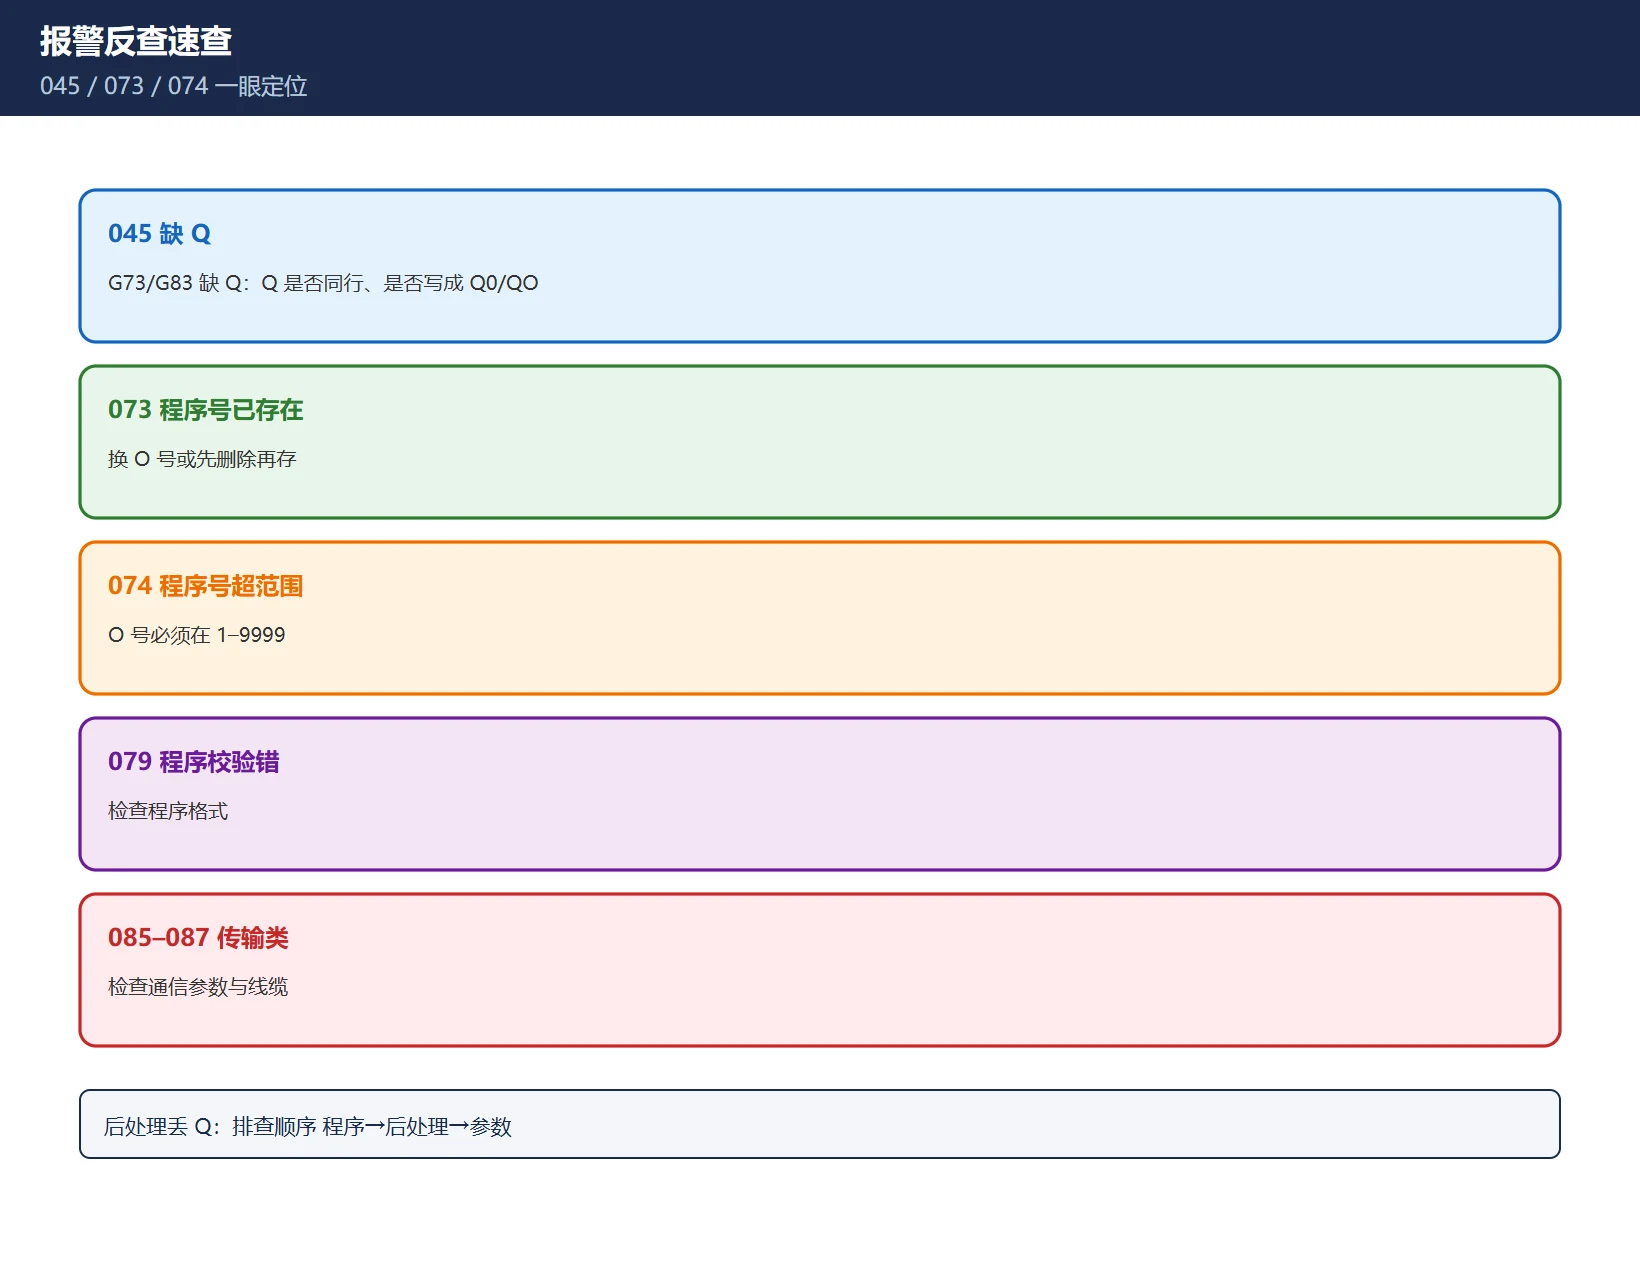
| 报警 | 英文原文 | 含义 | 首选检查 |
|---|---|---|---|
| 045 | ADDRESS Q NOT FOUND | G73/G83 缺 Q | Q 是否与 G 同行、是否写成 Q0/QO |
| 073 | PROGRAM NUMBER ALREADY EXISTS | 程序号已存在 | 换 O 号或先删除 |
| 074 | PROGRAM NUMBER OUT OF RANGE | 程序号超范围 | O 号须在 1–9999 |
| 079 | PROGRAM CHECK ERROR | 程序校验错 | 检查程序格式 |
| 085–087 | 传输类报警 | 数据输入输出异常 | 检查通信参数与线缆 |
表 4 报警反查
15.5 G98 / G99 / G80 模态速查条
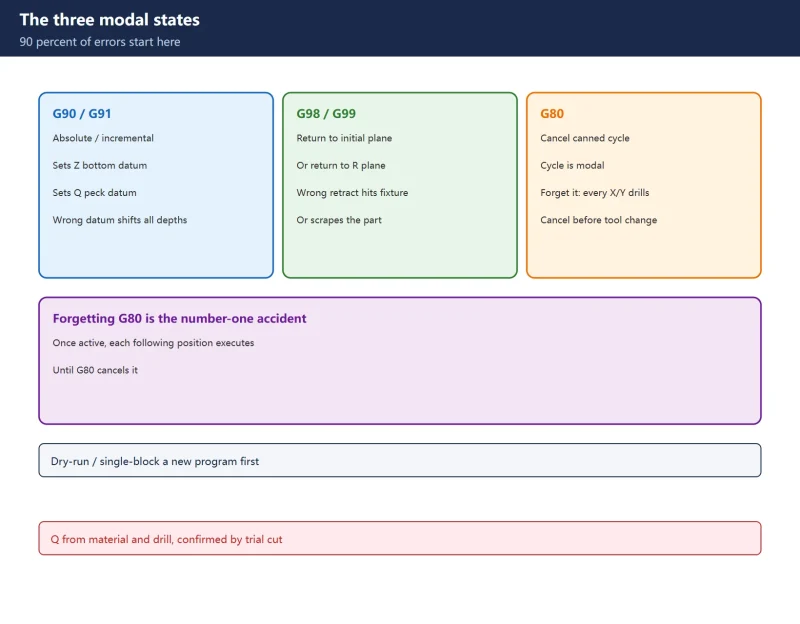
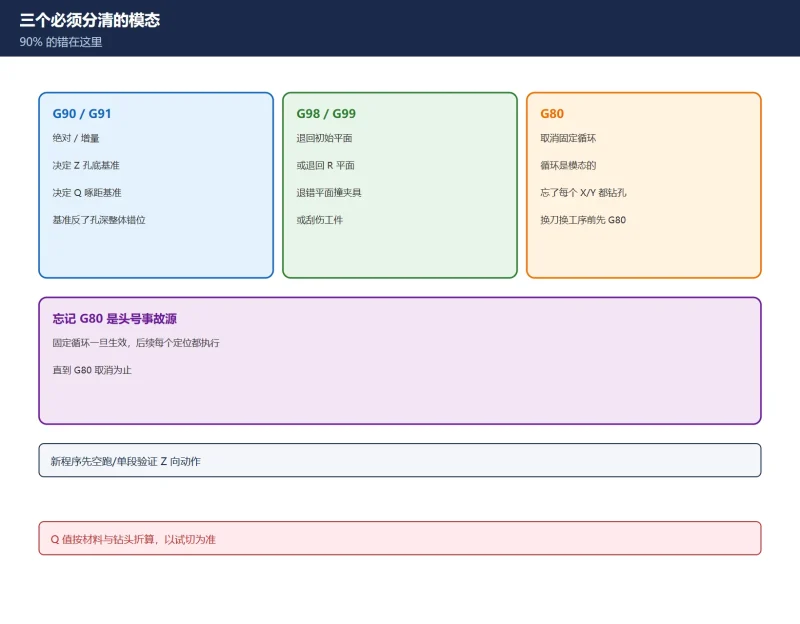
- G98(单行):固定循环结束后退回到初始平面。
- G99(单行):固定循环结束后退回到 R 点平面。
- G80(单行):取消固定循环。循环是模态的,忘写则后续每个定位都钻孔。
15.6 Q 值取法口径
Q ≈ 0.5–1×D(钻头直径)是起点:钢件取小、铝件取大。按材料与刀具折算、以试切为准,不给通用死数。深孔(>5×D)与长屑料用 G83 全退排屑,浅孔短屑可用 G73 微退提速。
15.7 来源与版本标注
本页只做速查表,不转载 FANUC 操作手册正文。码号、地址字与参数区段取自通用 FANUC 固定循环框架,整理时间 2026-11-19。各机型的 5200–5209 定义可能不同,以本机随机手册为准;Q 值与判据以试切为准。需要逐条讲解见 FANUC 固定循环怎么用。
常见问题
FANUC 固定循环的参数在哪一页查?5121 和 5213 分别管什么?
参数区段以本机随机手册「固定循环」章节为准。通用口径下 5121 管 G73 高速啄钻切削量,5213 管 G83 深孔啄钻量;5200–5209 定义各机型不同,须按本机手册逐条核对。
固定循环报错 045 时该先查程序还是查参数?
先查程序:045 是 ADDRESS Q NOT FOUND,绝大多数是 Q 没和 G73/G83 写在同一行,或写成了 Q0 / 字母 O。排查顺序是程序 → 后处理 → 参数。
G73 和 G83 的 Q 值算法一样吗?
口径相同(Q ≈ 0.5–1×D,按材料与刀具折算),但退刀行为不同:G73 微退不断屑、适合浅孔短屑;G83 全退排屑、用于深孔长屑。具体数值以试切为准。
最后更新:2026-11-19
本文有英文版:Fanuc Canned Cycle Parameter Table: Address Words, Parameters 5121/5213 and Related Alarms
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
© 版权声明
文章版权归作者所有,未经允许请勿转载,本资源仅供学习交流,请于下载后24小时内删除,严禁商用。
THE END





























暂无评论内容