


姊妹篇:Sinumerik Drive Faults Explained: F30020, F30021, F30011, F07011 and A30010;相关:828D 报警一览表 F 代码三区、840D sl 报警五区号段、24V / 5V 控制电源故障排查。
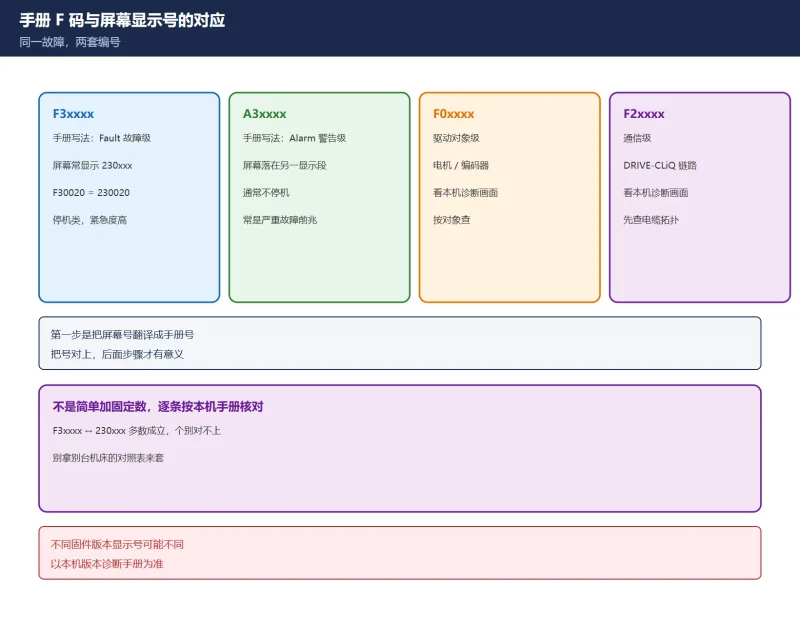
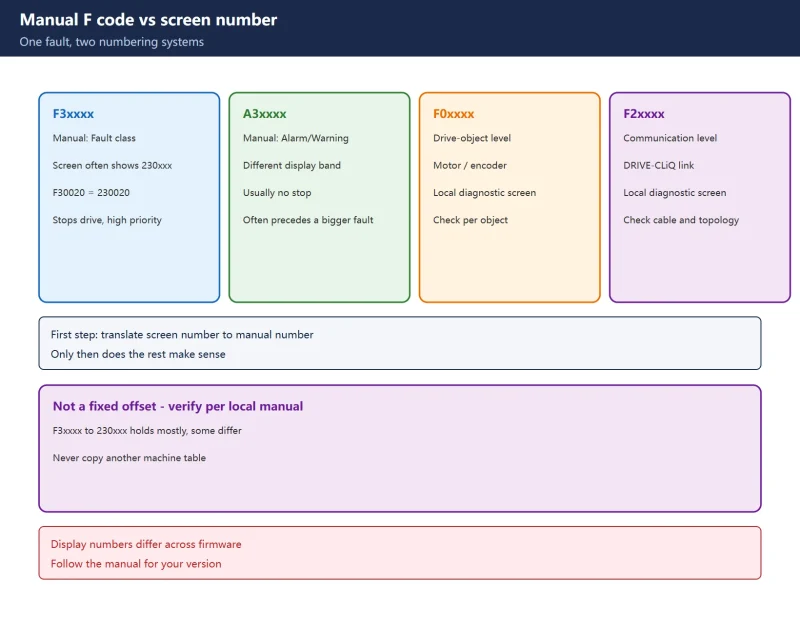
12.1 先把两个编号对上号:同一故障,两套编号
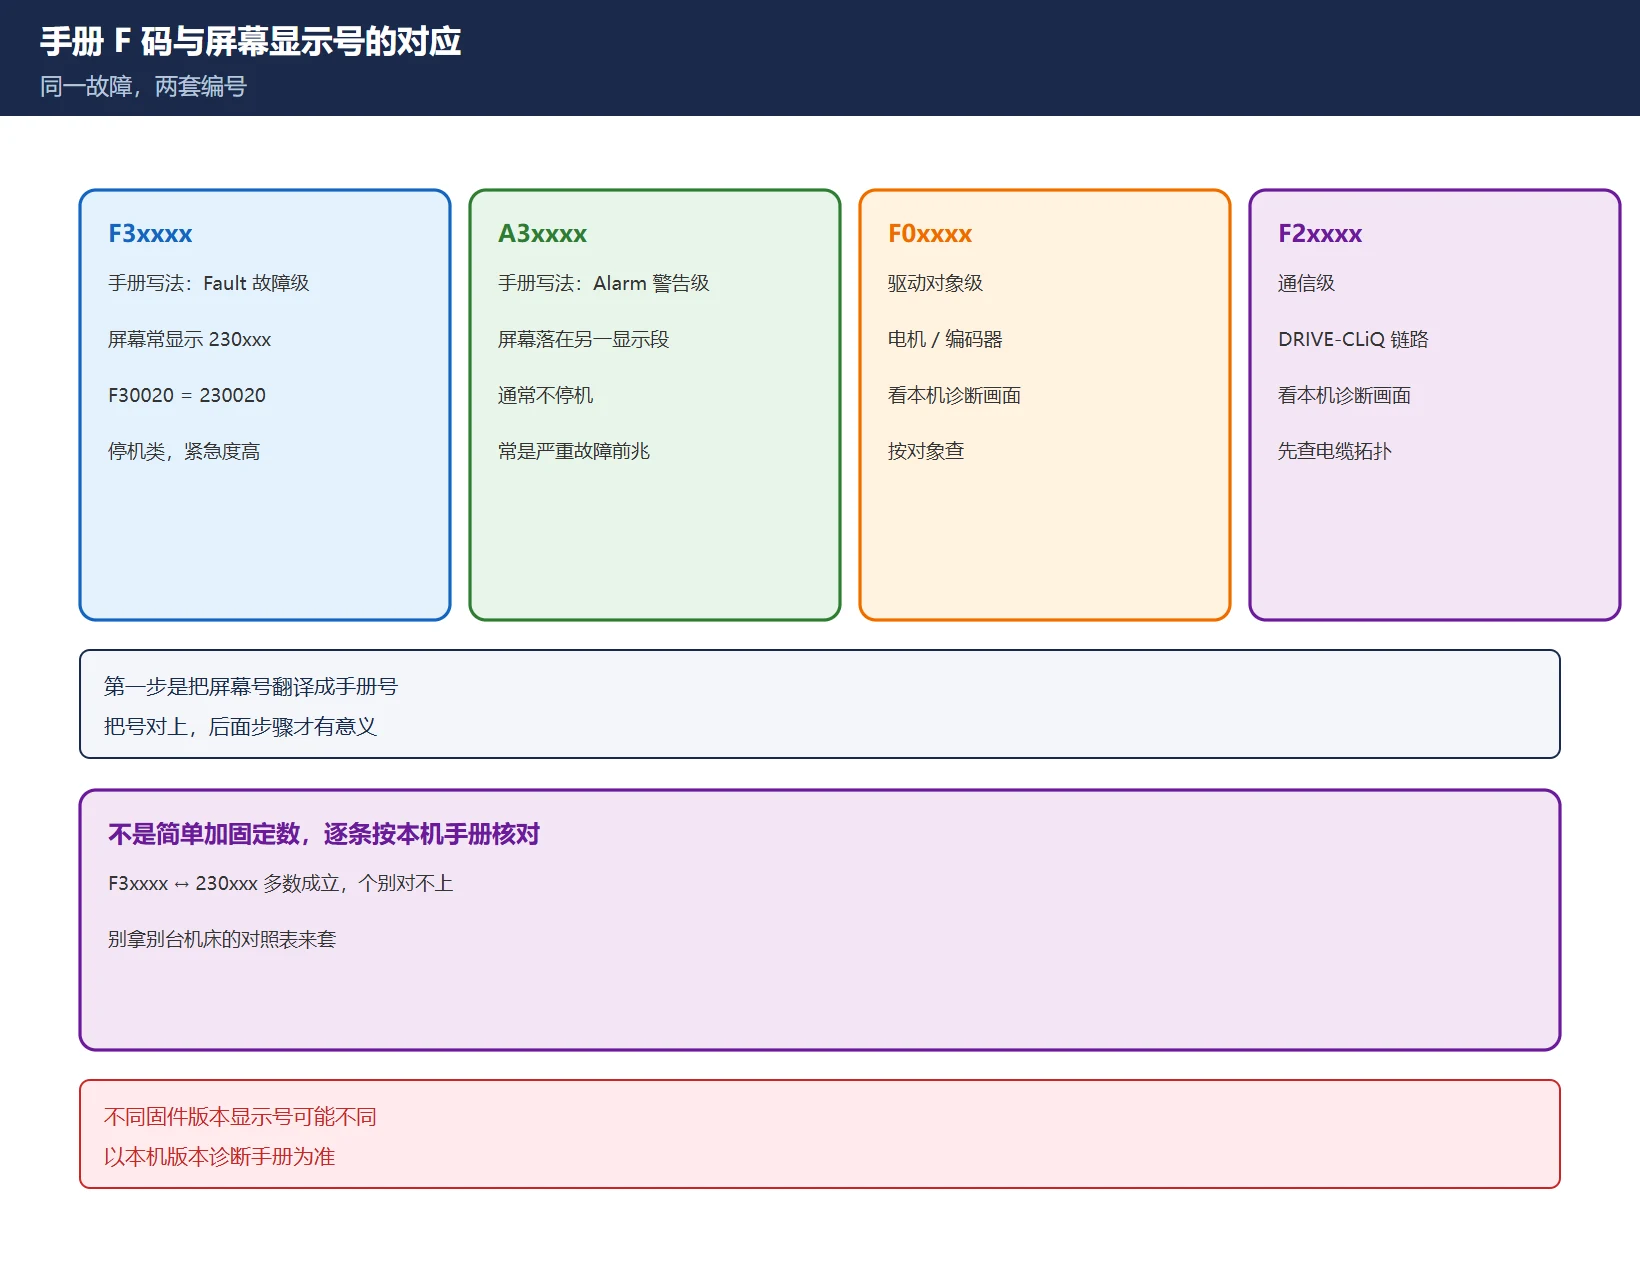
查 F 码的第一步,不是翻手册,而是把屏幕上的号翻译成手册里的号:
- 手册写
F3xxxx(F 是 Fault 故障级),828D 屏上常显示230xxx六位号——如F30020 ↔ 230020、F30021 ↔ 230021; A3xxxx(A 是 Alarm/Warning 警告级)通常不停机,屏幕显示号落在另一段;F0xxxx是驱动对象级(电机、编码器),F2xxxx是通信级(DRIVE-CLiQ)。
⚠️ 关键纪律:F3xxxx → 230xxx 在多数 828D 上成立,但不是简单加一个固定数,个别码、个别版本对不上。必须以本机版本诊断手册逐条核对,不要拿别台机床的对照表来套。把号对上,后面所有步骤才有意义。
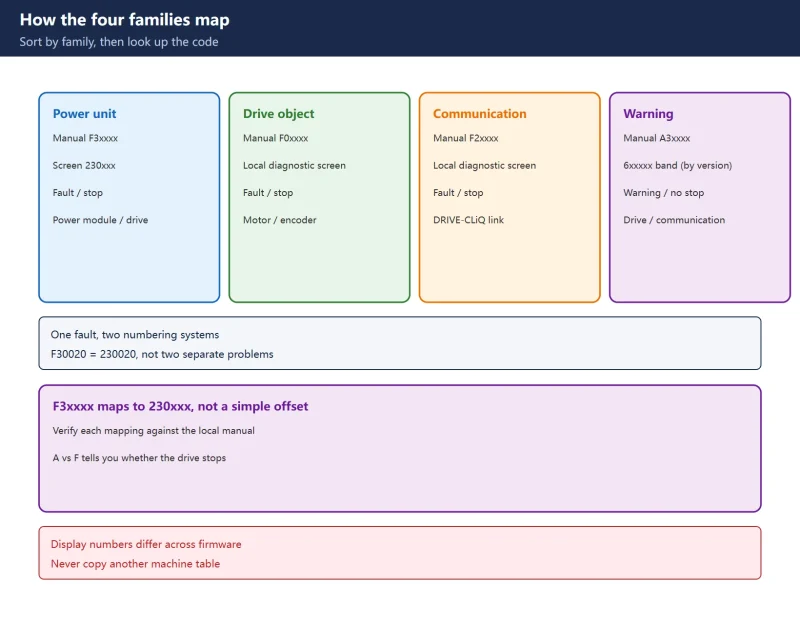
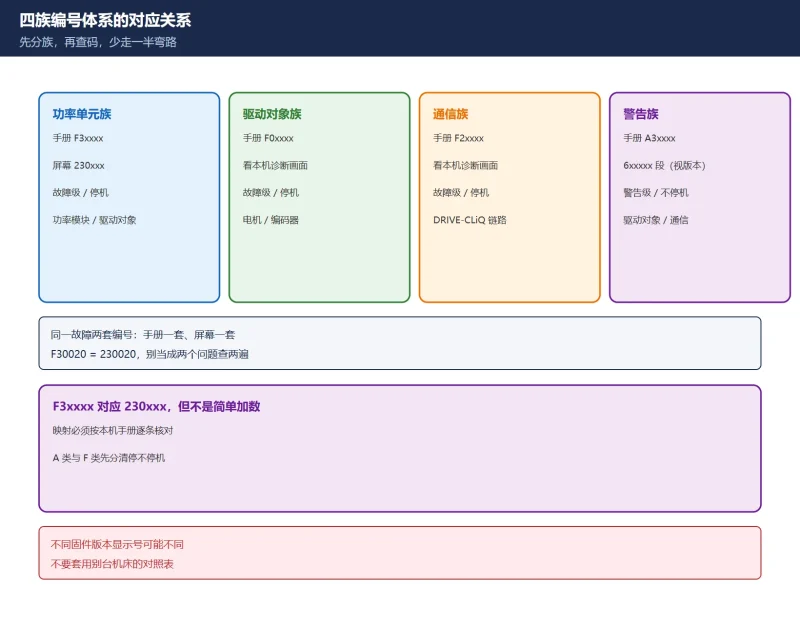
12.2 四族报警先定位:功率单元 / 驱动 / 电机 / 通信
拿到 F 码后,先判断它属于哪一族,再查具体条:
| 族 | 典型码 | 归属对象 | 第一落点 |
|---|---|---|---|
| 功率单元族 | F30001 / F30011 / F30020 / F30021 | 功率模块、直流回路 | 查接线、配置、母线 |
| 驱动族 | F07011 / F07012 | 驱动器本体 | 查散热、过流、参数 |
| 电机 / 编码器族 | F31100 / F31110 | 电机、编码器 | 查编码器电缆、拓扑 |
| 通信族 | A30010 / F2xxxx | DRIVE-CLiQ 链路 | 查电缆、接头、24V |
表 1 先分族再查码,能砍掉一半无效排查
分族的意义在于决定先查什么:功率单元族先查接线与配置,通信族先查电缆与拓扑,驱动族先查散热与负载。族判断错了,后面越查越远。
12.3 F30020 配置不支持:处置是改配置,不是换件
F30020(屏上 230020)报的是”这个功能请求当前配置不支持”,本质是配置问题,不是硬件坏。故障值低四位(0–6)指向不同原因:自主运行请求、DRIVE-CLiQ 时序不允许、PM260 与 PS-ASIC 版本组合、初始化未完成、请求电流环动态过高、固件不兼容等。
现场路径:读完故障值 → 判断是配置/时序/固件哪一类 → 改对应配置 → 做 POWER ON(配置类改完必须 POWER ON,单纯复位不生效)。不要一上来就换功率模块——这是这条报警最典型的误判。
12.4 F30021 接地故障:r0949 决定查线还是查模块
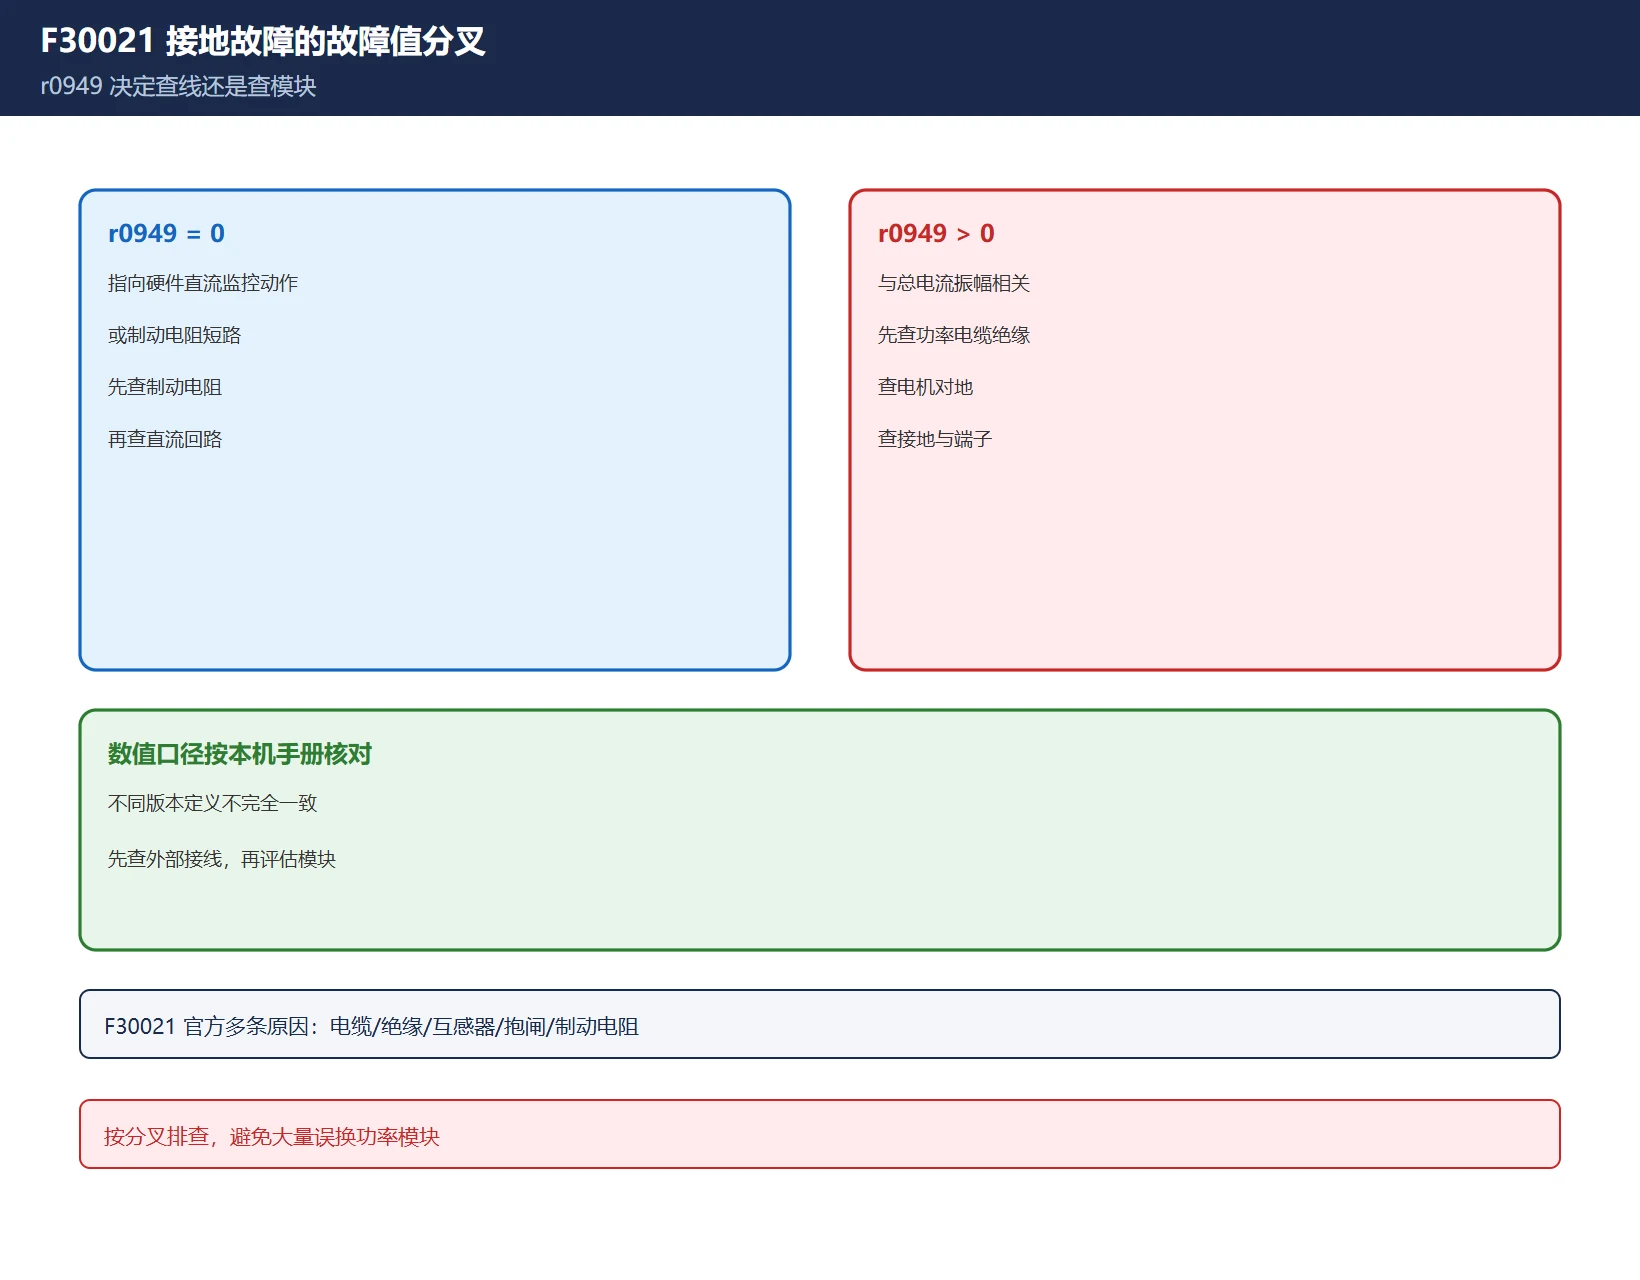
F30021 有官方列出的多条原因:功率电缆对地/相间短路、电机绝缘不良、电流互感器异常、抱闸闭合瞬间的冲击、制动电阻短路。r0949 是这条报警的分水岭:
r0949 = 0:多指向硬件直流监控动作或制动电阻短路 → 先查制动电阻与直流回路;r0949 > 0:与总电流振幅相关 → 先查电缆、电机绝缘、接地。
⚠️ 这个分叉的具体数值口径按本机手册核对,不同版本定义不完全一致。先按分叉查外部接线,确认无短路后再评估功率模块,能避免大量误换。
12.5 F30011 主回路缺相:最容易误判为模块坏的一条
F30011 查三样:熔断器(先量有没有熔断)、动力电缆(相间/对地、接头)、线路电抗器。
⚠️ 一个高频陷阱:星-三角接法残留的星点片(短接片没拆或拆错)会呈现与主回路缺相完全相同的现象。查这条之前先确认电机接线方式,别直接判功率模块坏。
12.6 F07011 电机过温:三条路径,故障值指向不同
F07011 的过温信号可能来自三条路径:KTY84 / PT1000 温度传感器、PTC 常闭触点、附加过载保护。故障值能区分指向哪条(例如某些版本 200 = I²t 模型通道号,400 = 附加过载保护动作)——两者的处置完全不同:一个是热模型参数与负载问题,一个是外部保护回路。
务必先读本机版本的故障值定义再动手;只凭”电机过温”四个字就去换电机,是最常见的浪费。
12.7 A30010 生命信号丢失:换线看报警跟不跟走
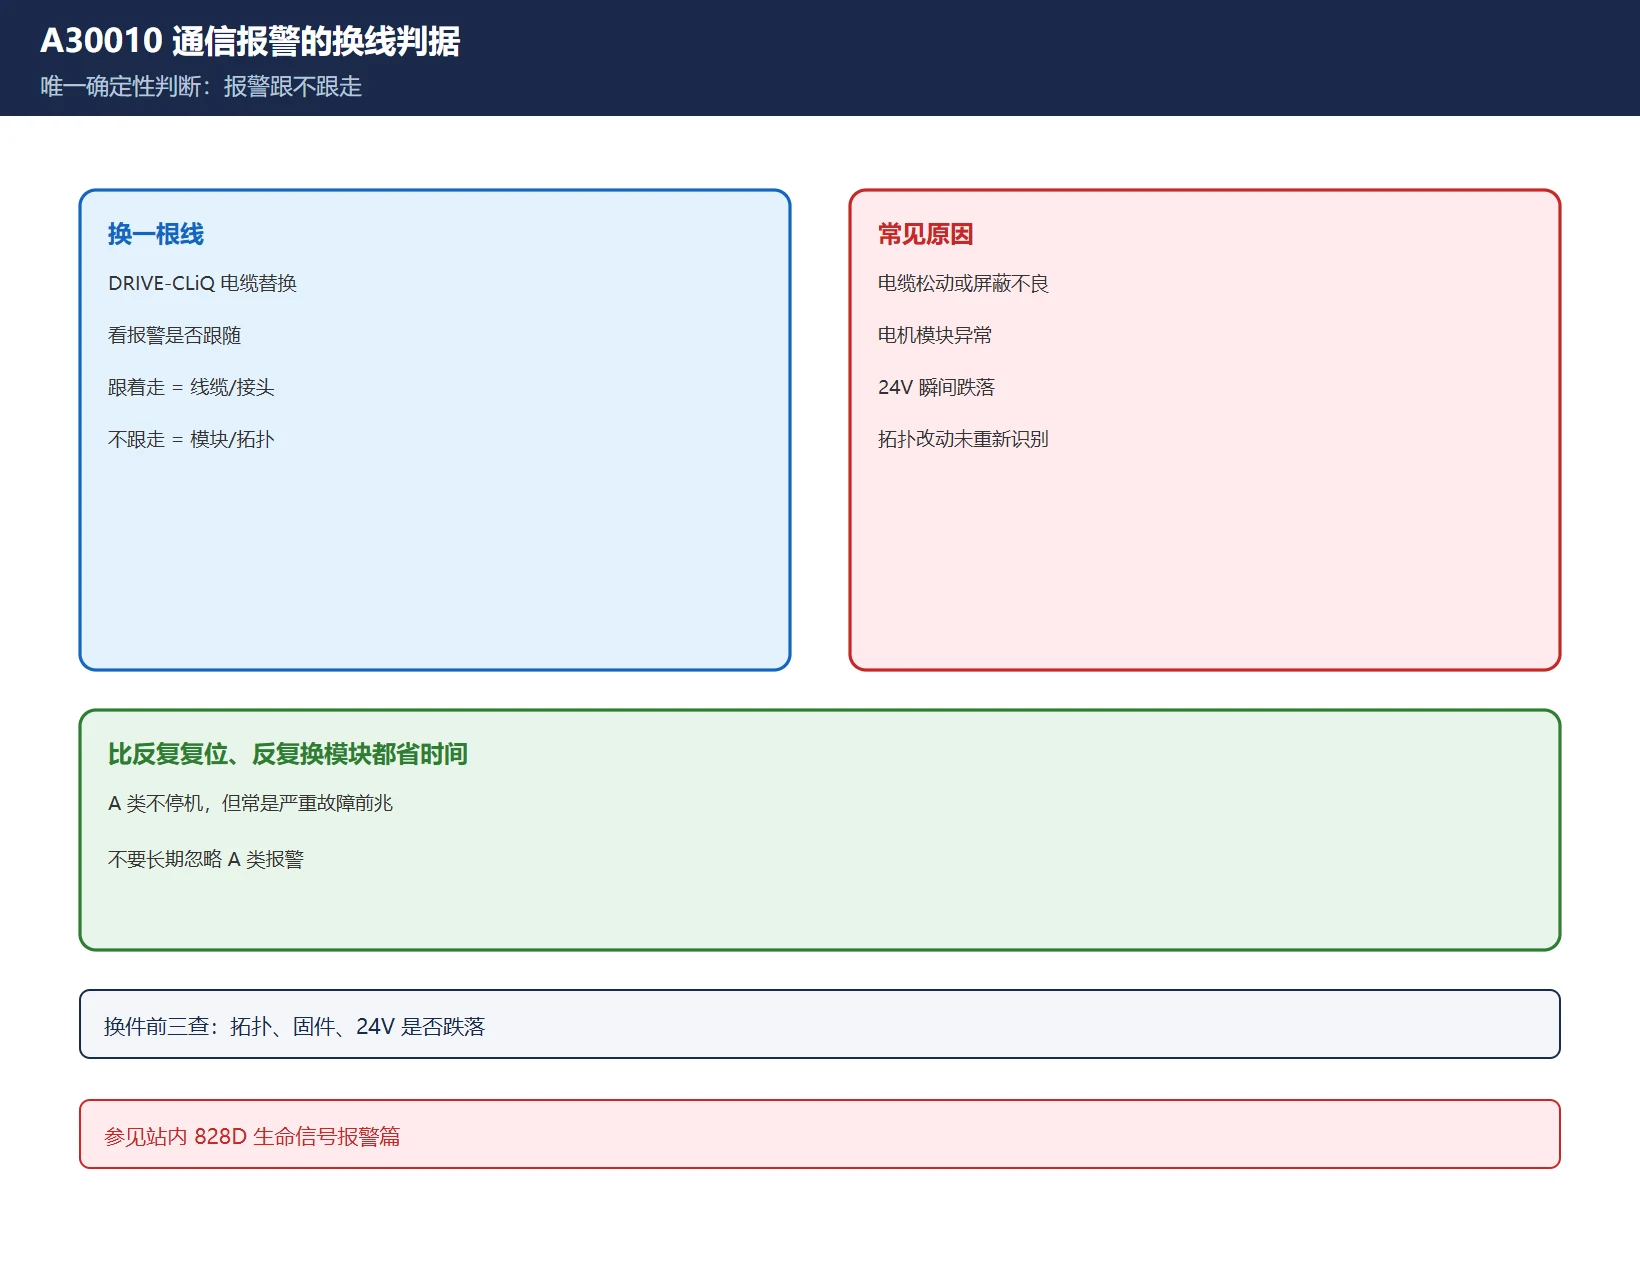
A30010(生命信号丢失)是通信警告,常见原因:DRIVE-CLiQ 电缆松动或屏蔽不良、电机模块异常、24V 跌落、拓扑改动后未重新识别。
唯一确定性判据:换一根线,看报警跟不跟走——跟着走是线缆/接头问题,不跟走是模块或拓扑配置问题。这一招比反复复位、反复换模块都省时间。A 类报警不停机,但常是更严重故障的前兆,不要长期忽略。24V 相关的供电问题可参照 24V / 5V 控制电源故障排查。
12.8 F31xxx 编码器类:查电缆与拓扑先于换件
F31100 / F31110 等编码器与测量系统故障,排查入口是:编码器电缆与接头 → DRIVE-CLiQ 拓扑是否与实际一致 → 读数头/编码器本体 → 24V 在故障瞬间是否跌落。编码器类报警极易被误判成”编码器坏了”,但现场统计里电缆与拓扑问题的比例远高于编码器本体。换编码器之前,先把这几步走完。具体码号清单以本机诊断手册为准。
12.9 通用五步法:任何 F 码都能照这个顺序走
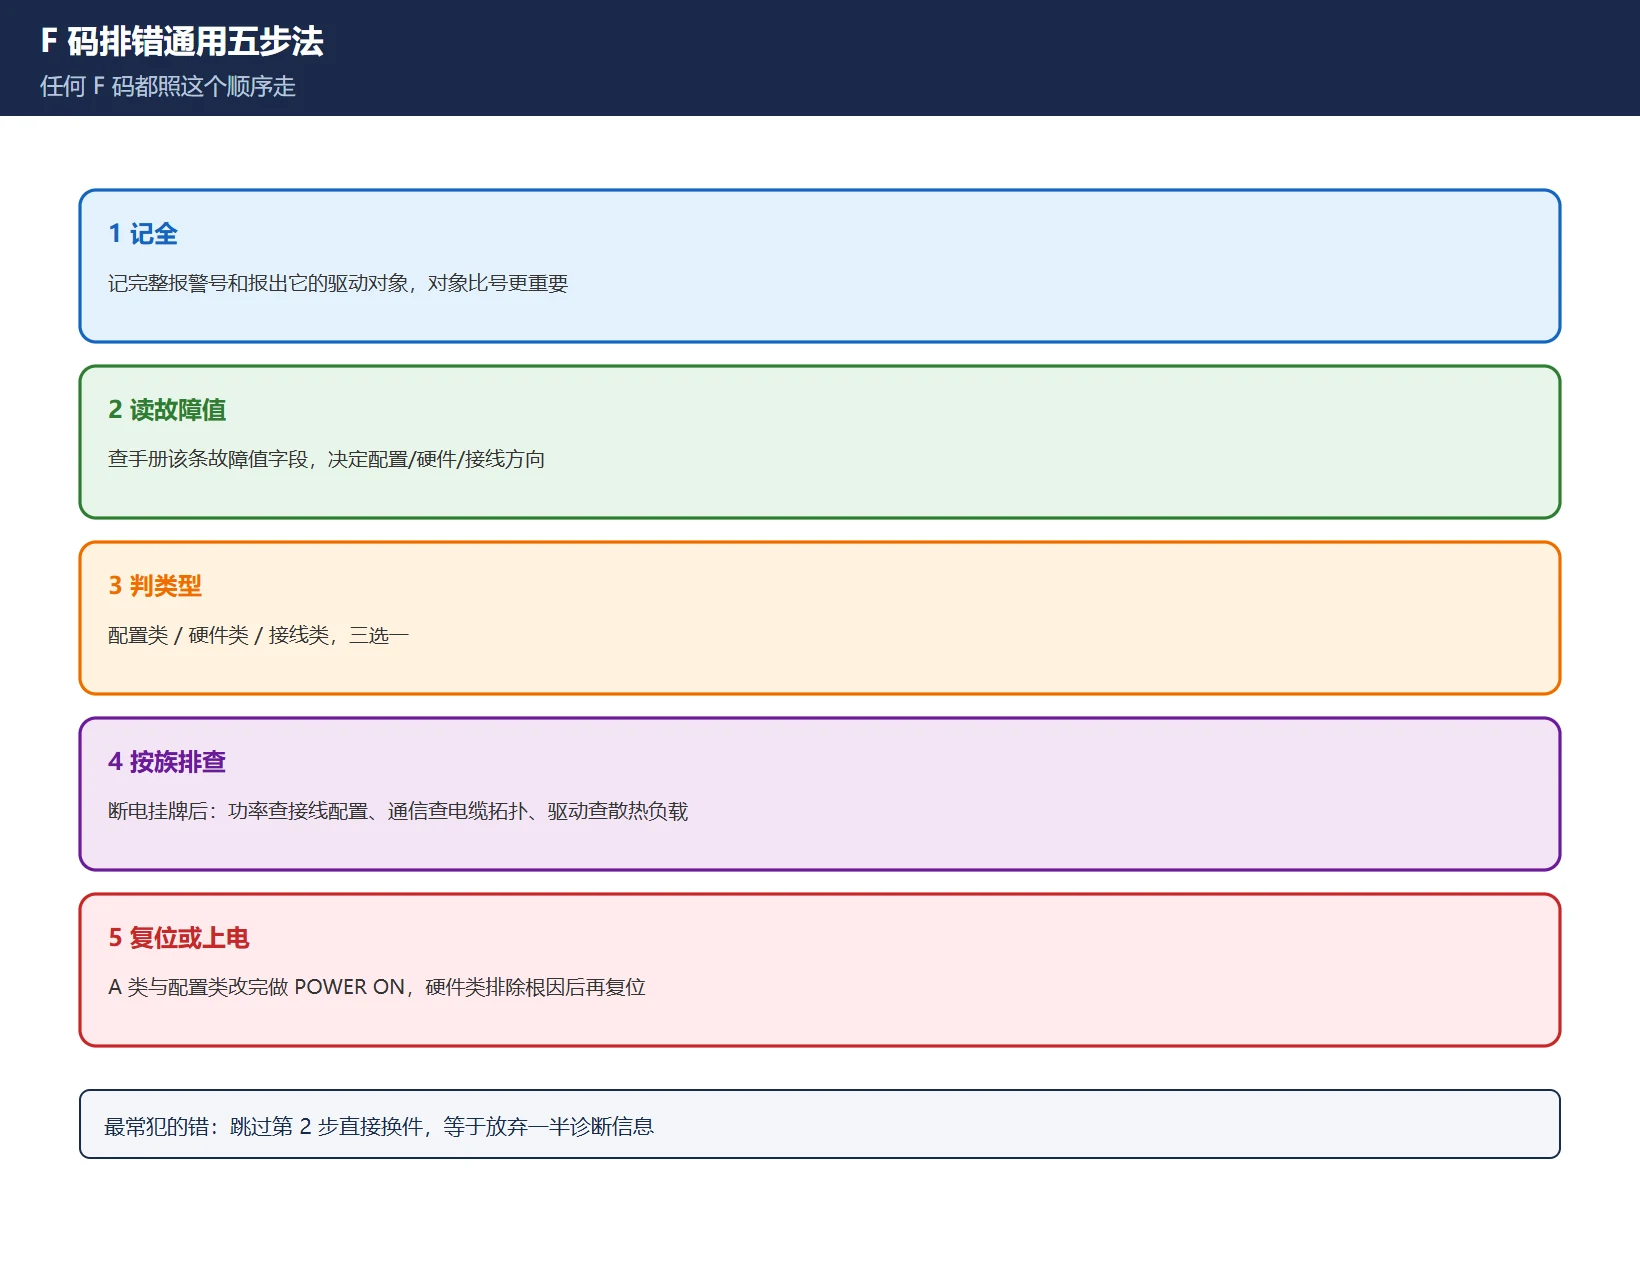
把上面各条抽象成一套通用流程:
- 记全报警号与故障对象:哪个驱动对象报的,比报警号本身更重要;
- 查手册该条的故障值字段:故障值决定配置/硬件/接线方向,是诊断信息的一半;
- 判类型:配置类 / 硬件类 / 接线类,三选一;
- 断电挂牌后按族排查:功率单元查接线配置、通信查电缆拓扑、驱动查散热负载;
- 复位或 POWER ON:A 类与配置类改完要 POWER ON,硬件类排除根因后再复位。
表 2 F 码排错通用五步法(顺序不可颠倒)
最常犯的错是跳过第 2 步直接换件——不读故障值,等于放弃了一半诊断信息。
12.10 换件前的三个必查
决定换模块之前,先确认三件事:DRIVE-CLiQ 拓扑与实际硬件是否一致(改过拓扑没重新识别会报一堆假故障)、模块固件版本(版本不匹配会导致”配置不支持”类报警)、24V 在故障瞬间是否跌落(电压跌落会诱发一串看似无关的报警)。三项排完再换件,能避免大量无谓停机与备件浪费。
常见问题
828D 报警 230020 和 SINAMICS F30020 是同一个故障吗?
是同一个故障的两种写法——手册写 F30020,828D 屏上显示 230020。但 F3xxxx → 230xxx 不是简单加固定数,个别码和版本对不上,逐条以本机版本诊断手册核对。
F30021 接地故障怎么查?故障值 r0949 的数字是什么意思?
先读 r0949:= 0 多指向硬件直流监控动作或制动电阻短路,先查制动电阻与直流回路;> 0 与总电流振幅相关,先查功率电缆、电机绝缘与接地。具体数值口径按本机手册核对。
F07011 电机过温和 F30011 缺相,分别先查哪三样东西?
F07011 先分清温度信号来自哪条路径(KTY84/PT1000、PTC 常闭、附加过载),读故障值定位;F30011 先查熔断器、动力电缆、线路电抗器,还要排除星-三角接法残留星点片。两条都不要先判模块坏。
最后更新:2026-11-19



























暂无评论内容