


姊妹篇:Replacing a FANUC Servo Motor: Parameters, Inertia and Verification;相关:FANUC 伺服放大器更换实操、伺服惯量比怎么测怎么算、FANUC 反向间隙补偿 1851、重力轴抱闸怎么查、回零失败分类排查。
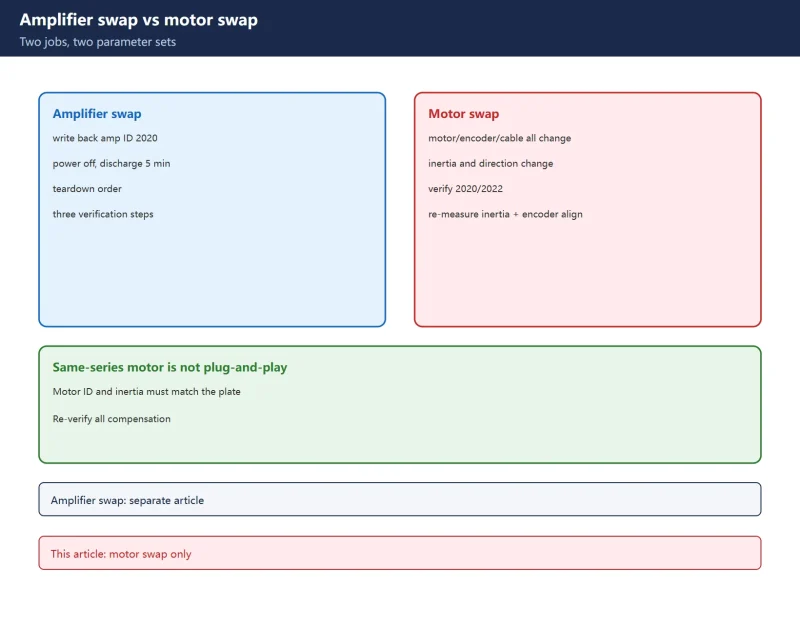
23.1 先分清:换放大器 vs 换电机
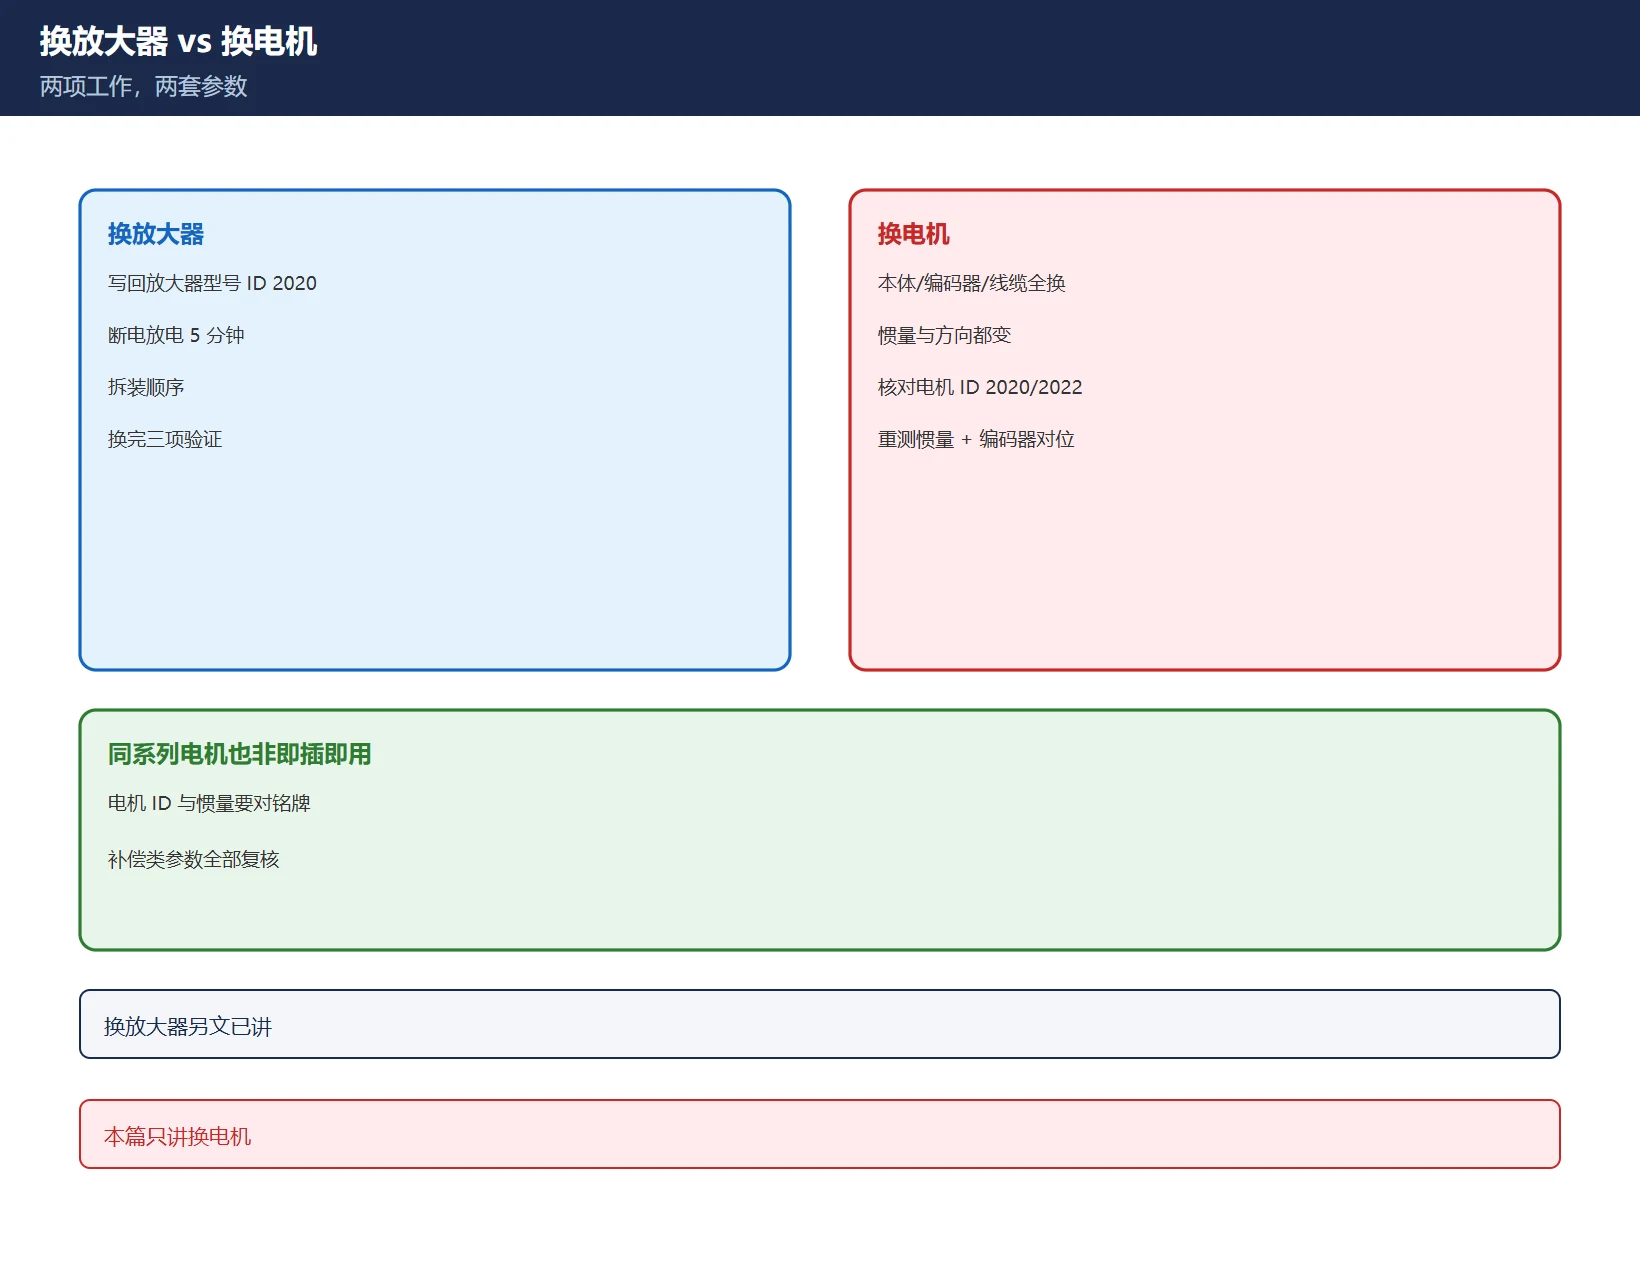
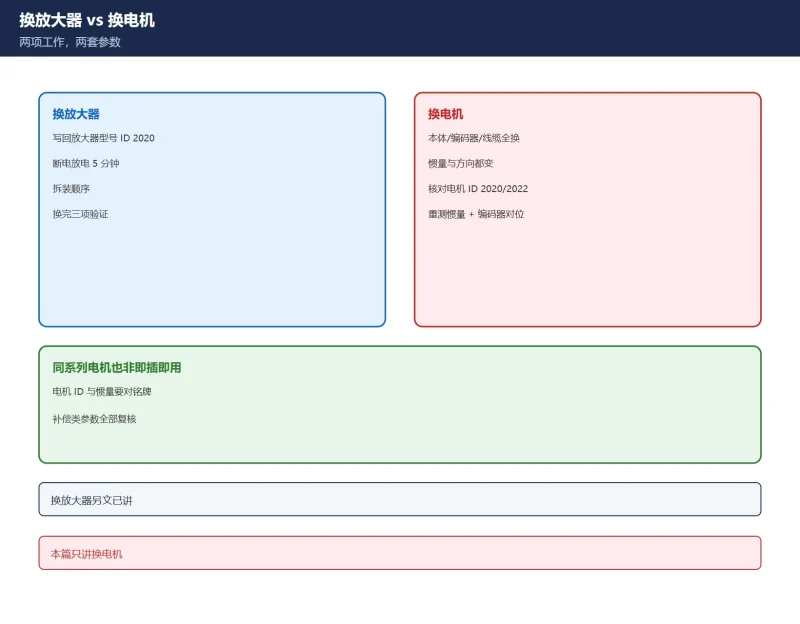
- 换放大器(另文已讲):写回放大器型号 ID 2020、断电放电 5 分钟、换完三项验证;
- 换电机(本篇):电机本体、编码器、线缆、惯量、方向全变——必须核对电机 ID、旋转方向、惯量比与编码器对位,并复核补偿类参数。
别以为”同系列电机即插即用”——即便同系列替换,电机 ID 与惯量也要对照铭牌确认。
23.2 ★ 电机侧关键参数:正确的号
表 1 电机侧关键参数(纠错版,以本机手册为准)
| 参数 | 是什么 | 换电机后怎么处理 |
|---|---|---|
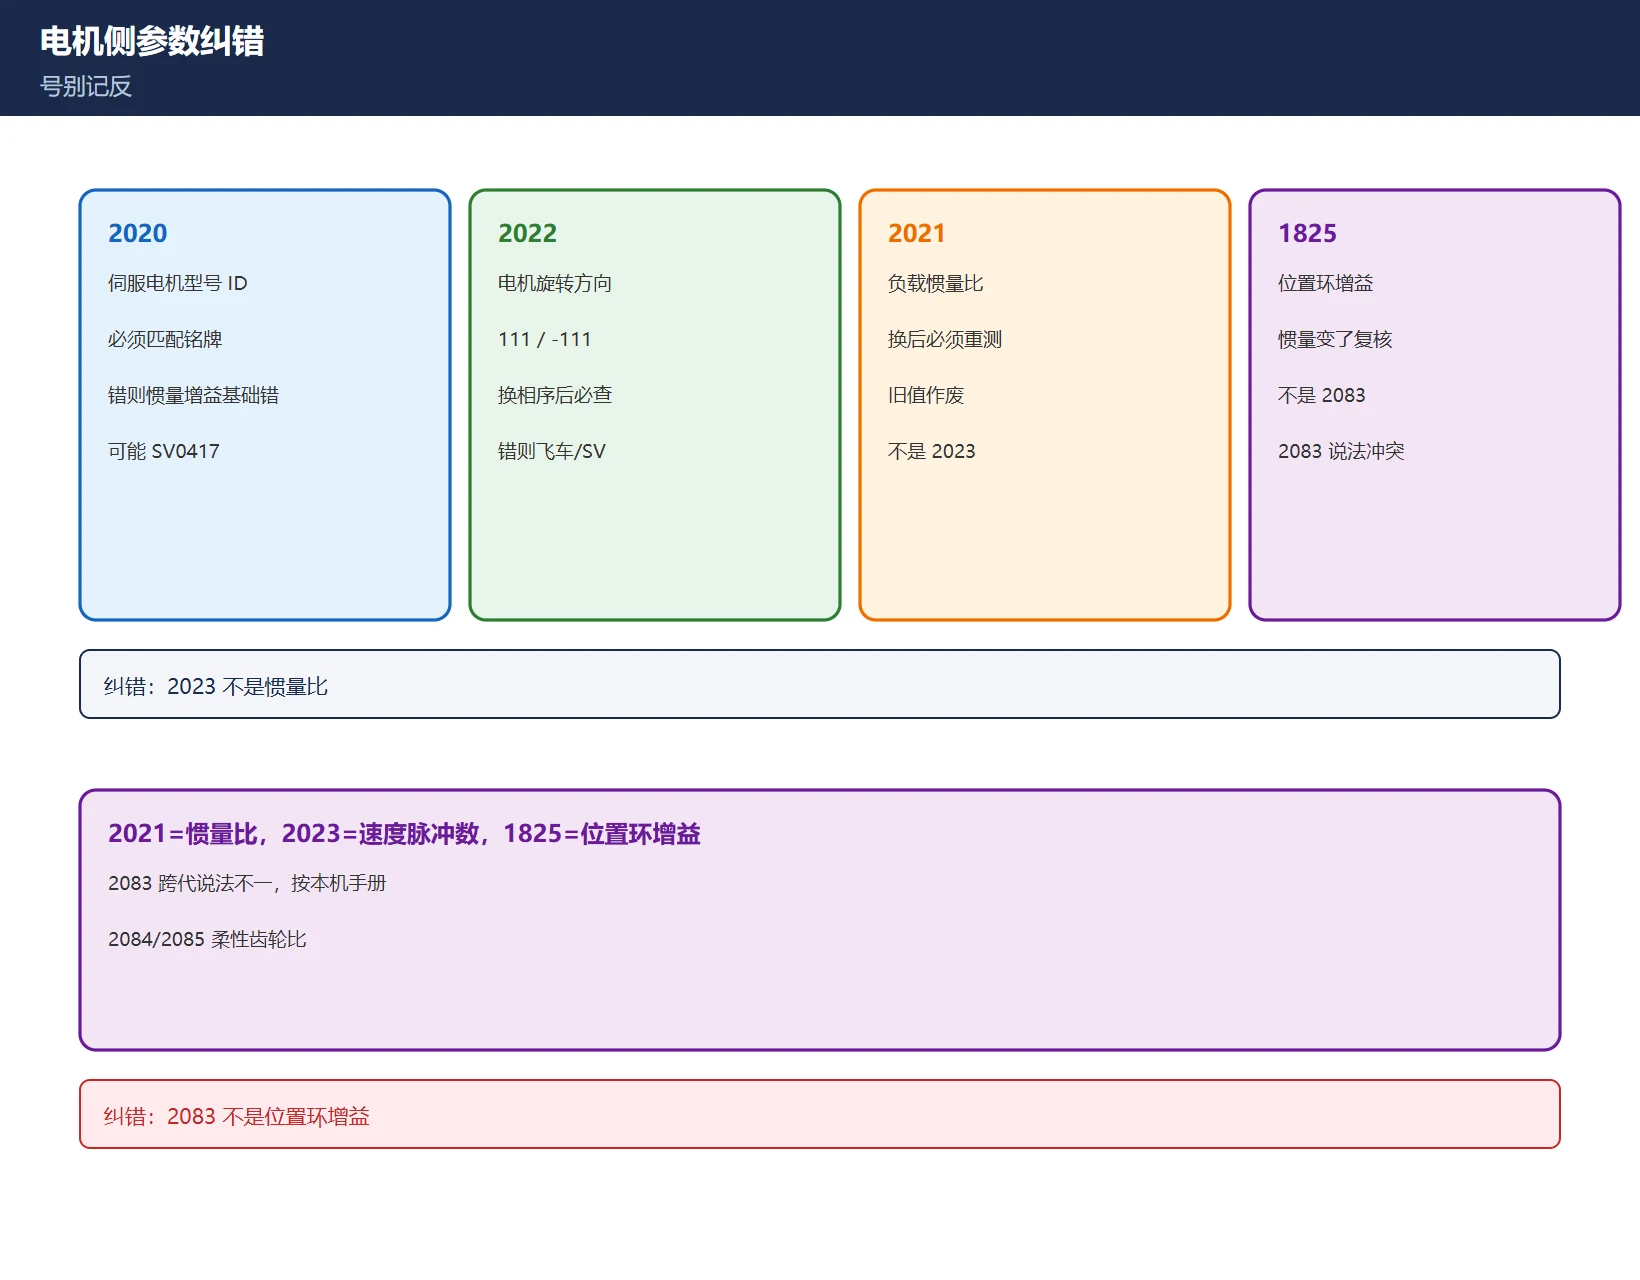
| 2020 | 伺服电机型号 ID(电机号) | 必须与实际电机铭牌匹配;ID 错则惯量与增益基础全错,可能拒绝使能(SV0417) |
| 2022 | 电机旋转方向(如 111 / -111) | 换相序/动力线后必查;方向错→一给进给就飞车或报 SV |
| 2021 | 负载惯量比 | 换电机后必须重测——旧值作废 |
| 1825 | 位置环增益(1/s) | 惯量变了要复核;这才是位置环增益 |
| 2023 | 速度反馈脉冲数(因系列 819/8192 等) | 不是惯量比——现场最常被误标 |
| 2084 / 2085 | 柔性进给齿轮比(分子/分母) | 电机/编码器或传动比变了要复核 |
⚠️ 纠正一份流传清单:有文章写”2023 = 惯量比””2083 = 位置环增益”——两处都错。FANUC 官方伺服设定里 2021 = 负载惯量比、2023 = 速度反馈脉冲数、1825 = 位置环增益。2083 在不同代系统里说法不一(软件热/电流环相关),不要当成位置环增益,按本机手册。
23.3 惯量比重测
电机变了,负载惯量比就变了,旧值必须作废:
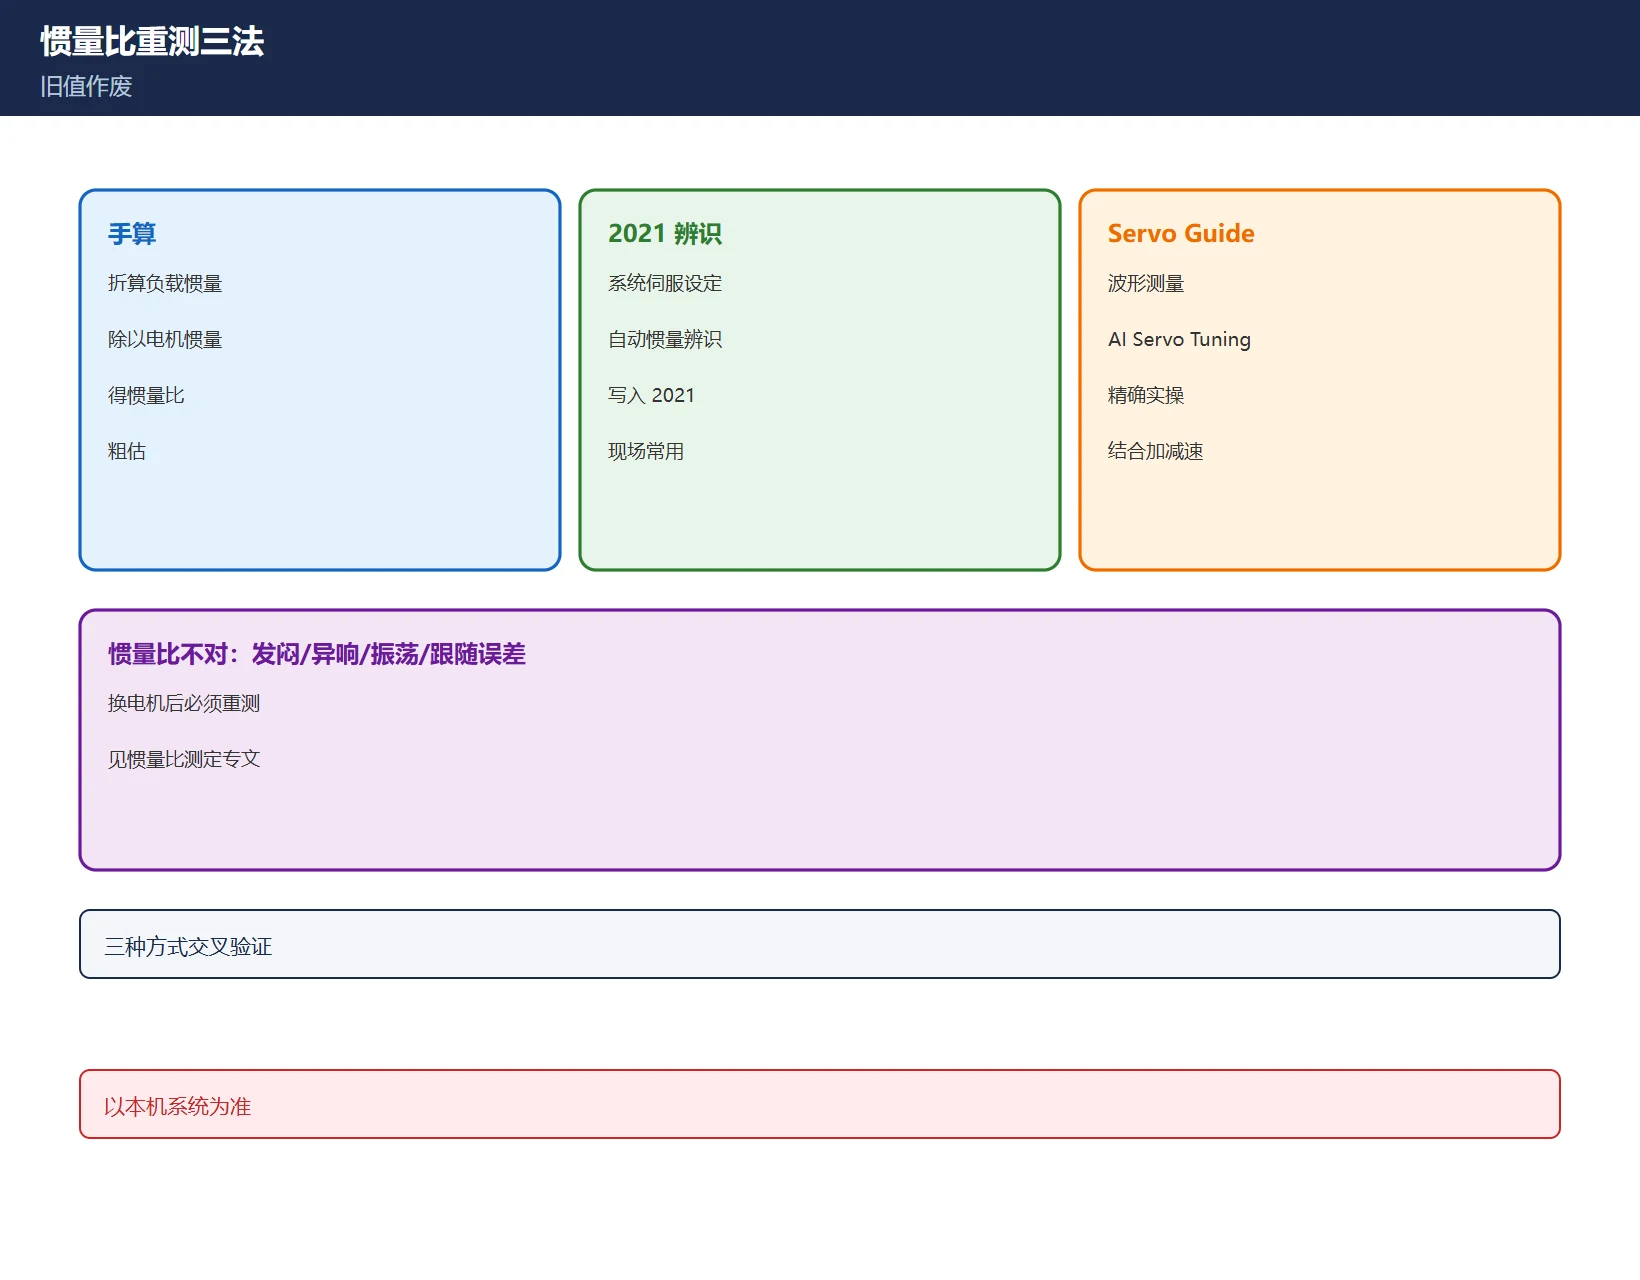
- 手算:按机床数据(折算到电机的负载惯量 / 电机自身惯量);
- 参数 2021 辨识:用系统伺服设定/自动惯量辨识功能;
- Servo Guide / AI Servo Tuning 实操:见 惯量比测定 与 伺服调整软件。
表 2 惯量比的三种确定方式(以本机系统为准)
别跳过:惯量比不对,轴会发闷、异响、振荡,或快移时报跟随误差。
23.4 编码器对位与方向
- 增量编码器:换装后确认 Z 相/零位脉冲,重新回参考点——位置基准丢失;
- 绝对值编码器(APC 电池):写电机 ID 并确认零位电池状态——电池没电或丢基准则需重回参考点(电池本身见相关电池篇,这里是”换电机”场景,不是单独换电池);
- 方向:低速 JOG 先验证 2022,再谈快移与切削。
23.5 换装机械侧
- 联轴器对中:同轴度偏差直接进伺服环;
- 电机法兰止口与轴伸长度:电机要装到位;
- 制动器(抱闸)与摩擦片间隙:重力轴尤其要查,见 重力轴抱闸;
- 动力线与编码器线分开走线:避免噪声耦合。
23.6 换装电气侧
- 动力线相序 U/V/W:相序错则旋转方向反;
- 编码器电缆屏蔽与接地;
- 抱闸 24V 释放时序:确认使能与松闸时序正确。
23.7 三步验收
- 空载点动(JOG 低速):听有无异响、看有无 SV 报警;
- 单段低速走一个循环:确认定位与反向间隙(见 反向间隙 1851);
- 试切一件:测尺寸与表面。
表 3 验收顺序(判据按本机手册)
23.8 换后必须复测的补偿参数
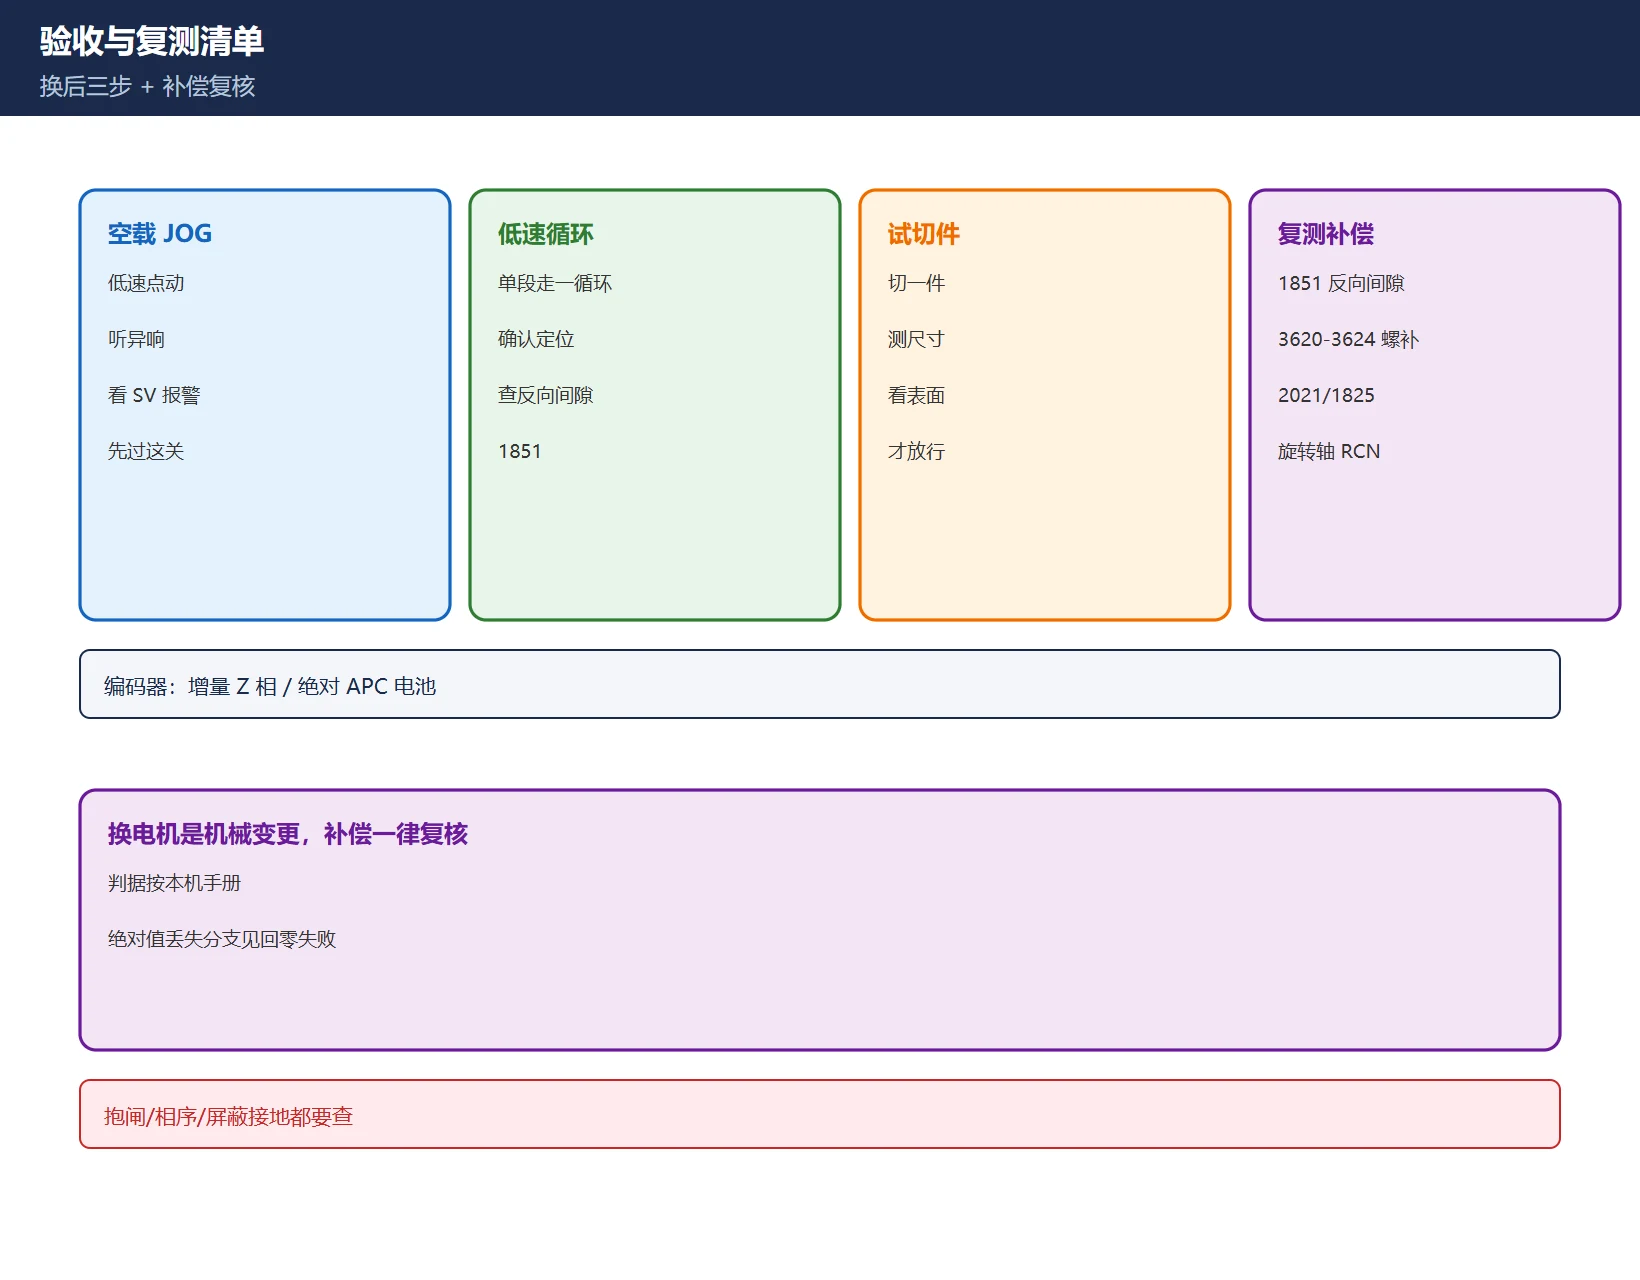
换电机是机械变更,补偿类参数一律重新核对:
- 反向间隙 1851:重新实测写入(见 反向间隙补偿);
- 螺距补偿 3620–3624:复核;
- 2021 惯量比 / 速度环、1825 位置环增益:复核;
- 旋转轴 RCN / 检测单位:旋转轴要复核。
复测清单见下表;具体数值按本机手册。
表 4 换电机后复测清单
23.9 绝对值位置丢失的分支
若换电机时绝对值位置未保全(未做 APC 电池处理),可能出现位置丢失、需重回参考点——按 回零失败分类排查 处理。这与”换放大器主要写回型号 ID”的情形不同。
常见问题
FANUC 换伺服电机后必须改哪几个参数?2020 是什么?
2020 是伺服电机型号 ID,必须与实际电机铭牌匹配;再核对 2022(旋转方向)、2021(惯量比,重测)、1825(位置环增益)、2084/2085(柔性齿轮比)。2023 是速度反馈脉冲数,不是惯量比。
换电机后需要重新测惯量比吗?2023 参数怎么处理?
需要——旧值作废,因为电机与负载惯量都变了。用手算、系统的 2021 自动辨识,或 Servo Guide / AI Servo Tuning 测量。2023 是速度反馈脉冲数,不是惯量比,不要往里写惯量。
换电机后反向间隙和螺补要不要重新做?
要。换电机是机械变更——反向间隙 1851、螺距补偿 3620–3624、2021 惯量、1825 位置增益、旋转轴检测单位都要按本机手册复核。
最后更新:2026-11-19
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
































暂无评论内容