


反向间隙是数控机床上”最贵的一小段空行程”:加工圆不圆、往返尺寸对不上、轮廓换向处有台阶,十有八九和它有关。FANUC 系统用参数 1851(切削进给)和 1852(快速移动)补偿它——但网上教程大多只甩一个参数号,怎么测、怎么换算、写错一个单位会怎样、做完怎么验证全都缺环。
这篇文章把完整闭环走一遍:千分表实测 → 检测单位换算 → 参数写入 → 双向验证。全部按 FANUC 官方手册口径写,并把几个流传很广的错误说法标出来(包括”NE9#1 是参数写入权限”这个以讹传讹的说法)。
动手前先看这篇的姊妹篇:FANUC 伺服增益参数调整教程——反向间隙补偿前必须先把位置环增益 1825 设合理,否则测出来的数是被伺服性能扭曲的。
一、反向间隙到底是什么:一次”电机转了工作台没动”的空行程
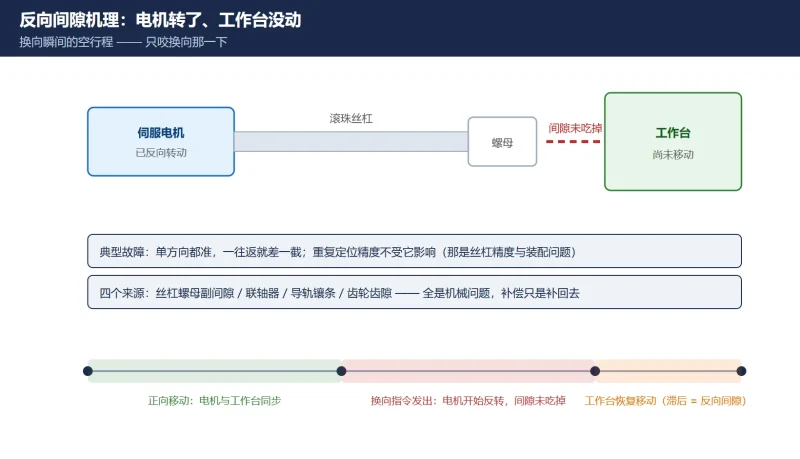
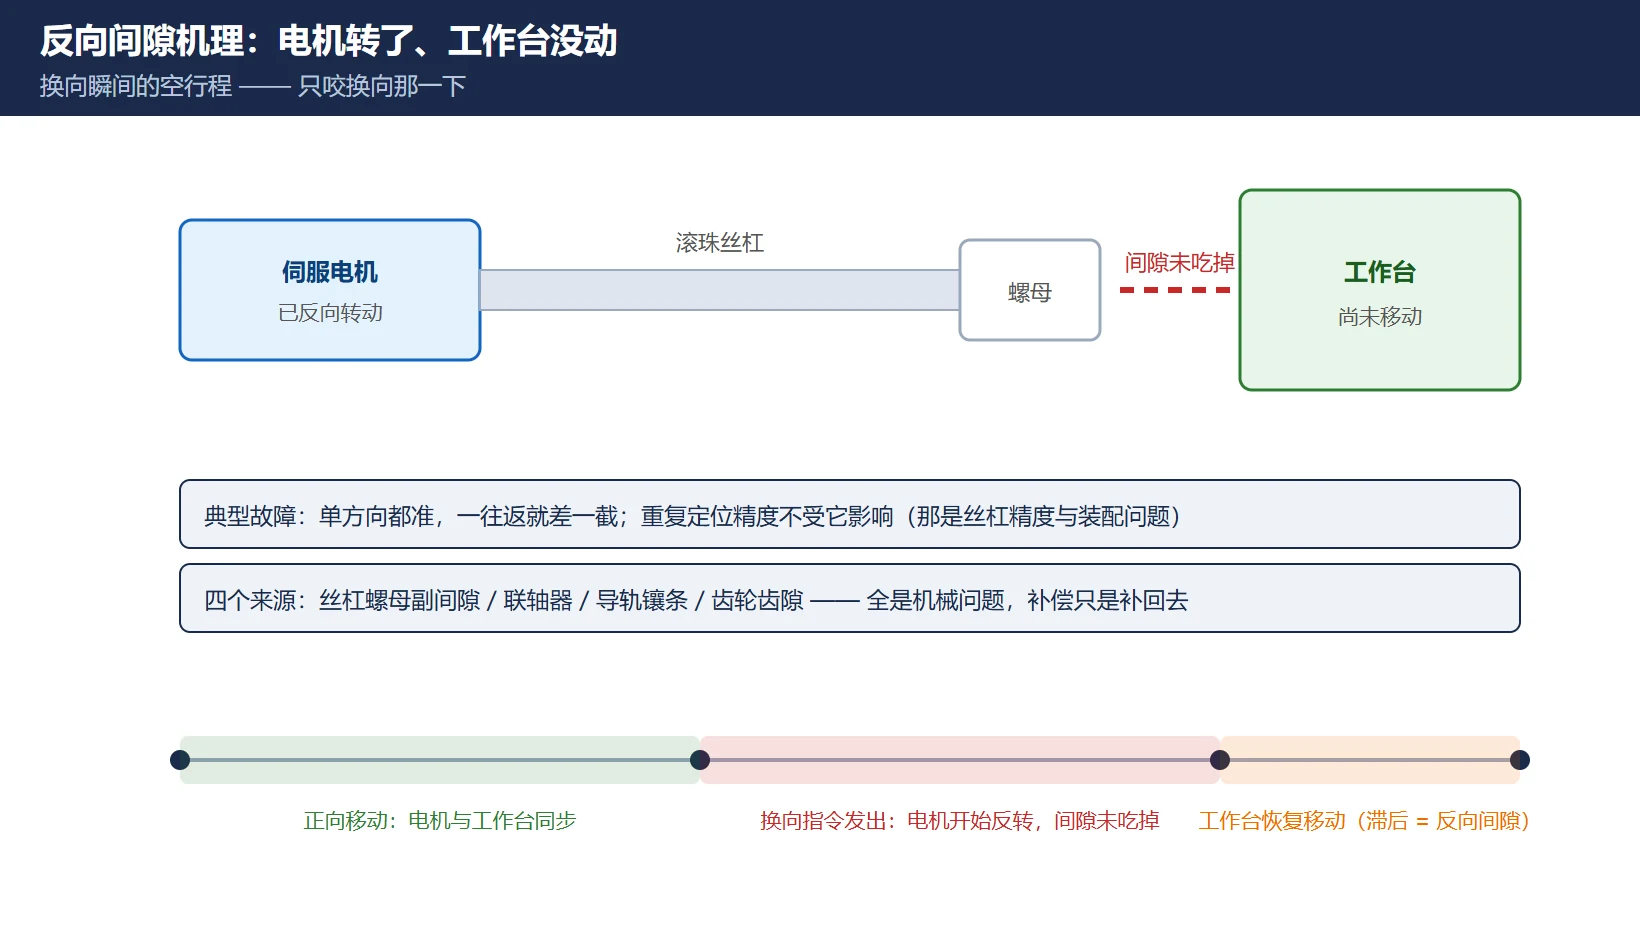
方向反转的瞬间,伺服电机已经转了、丝杠螺母之间那一段间隙还没吃掉,工作台不动——这段”指令发出了、位移没产生”的距离就是反向间隙(backlash / lost motion)。
它的来源是纯机械的:滚珠丝杠螺母副间隙、联轴器间隙、导轨镶条间隙、齿轮传动齿隙。注意一个关键事实:重复定位精度不受它影响(那是丝杠精度和装配的问题,只能靠螺距误差补偿或动机械),反向间隙只在你换向的那一瞬间咬你一口——所以它的典型故障是”单方向都准,一往返就差一截”。
二、先分清:是机械间隙,还是电气补偿能解决的
补偿前必须先做四步机械预判。电气补偿是”把误差补回去”,机械问题是”源头还在继续变”,顺序反了就是白干:
表 1 补偿前的四步机械预判
| 步骤 | 查什么 | 发现问题的信号 | 处置 |
|---|---|---|---|
| ① 丝杠预紧 | 双螺母预紧力是否衰减 | 手推主轴/工作台有可感知旷量 | 重新调整预紧力 |
| ② 联轴器 | 螺钉是否松动、膜片是否疲劳 | 换向瞬间有”咯噔”感 | 重新拧紧/更换联轴器 |
| ③ 导轨镶条 | 镶条磨损、导轨间隙 | 表测反向间隙随位置明显变化 | 调整或更换镶条 |
| ④ 导轨磨损 | 导轨面拉伤、润滑不良 | 全程移动有卡滞、负载电流波动大 | 修/换导轨,先别补偿 |
判据:补偿前必须让机床达到热平衡(连续空运行 30 分钟左右),并确认位置环增益 1825 已按机型设好(βi 系列 3000–5000、αi 系列 3000–7000,且插补轴必须设相同值)。增益不统一时测出来的间隙值是假的。
三、千分表实测法:正向对零 → 反向走 1mm 读差值
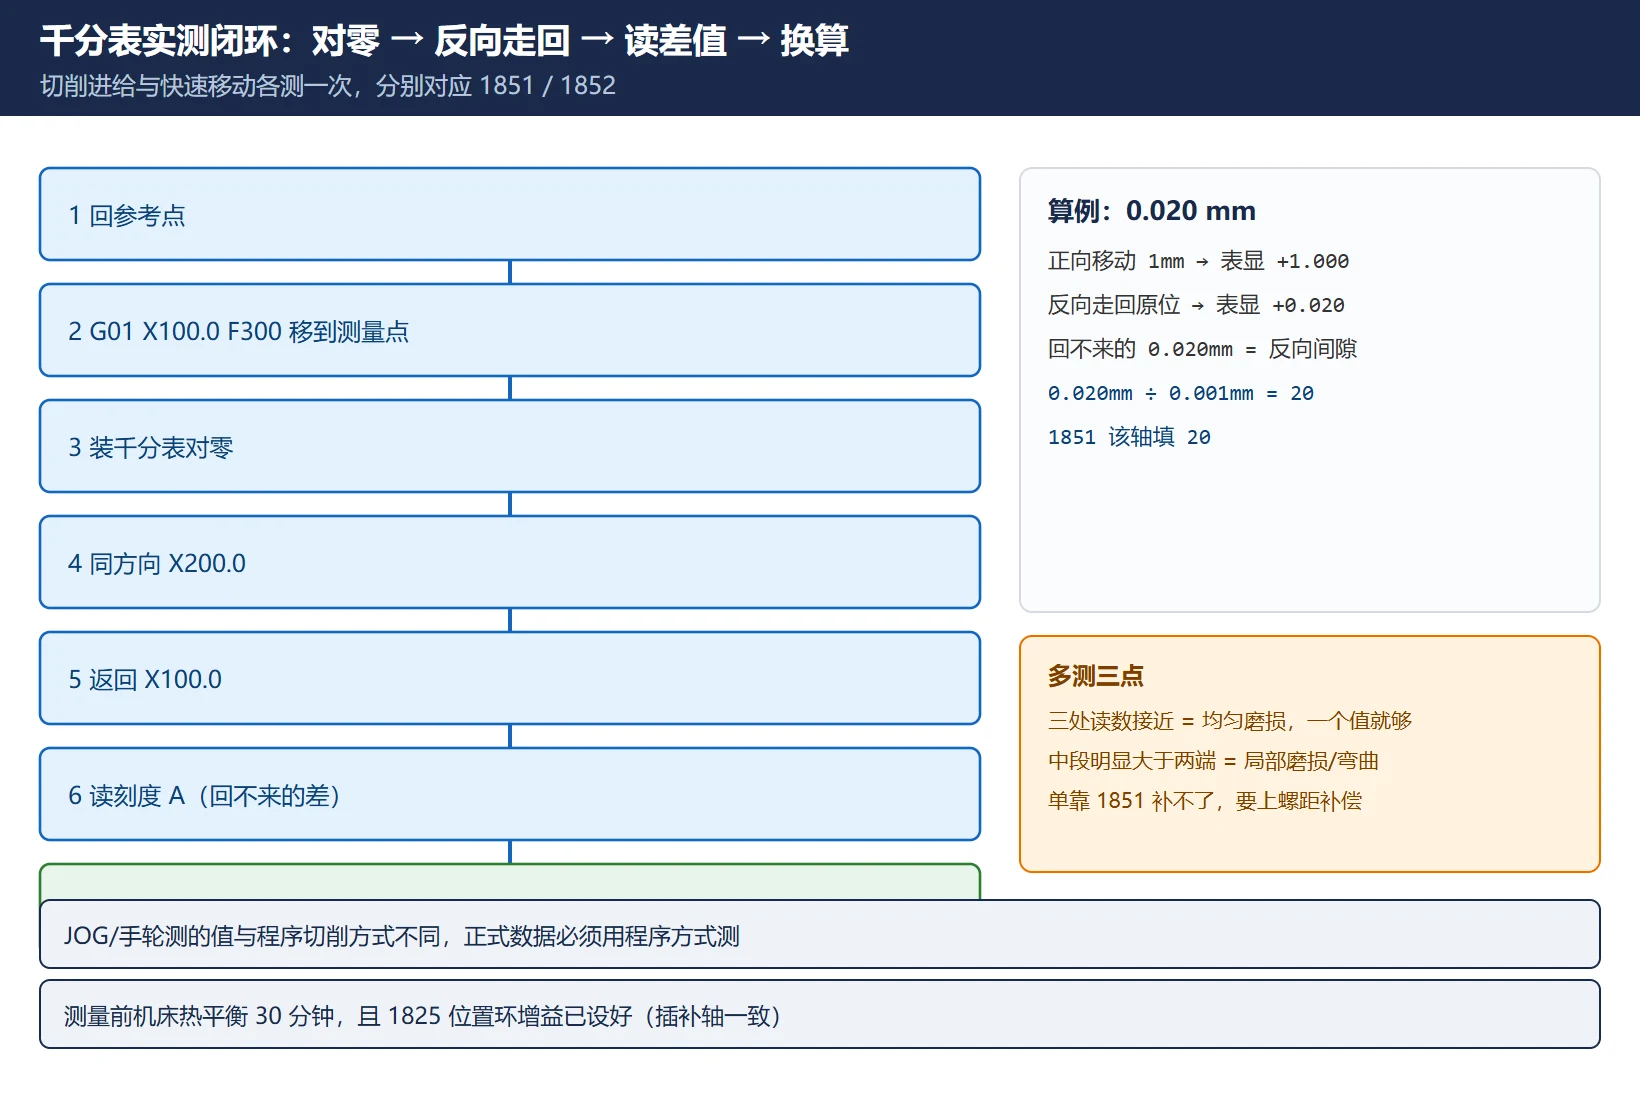
工具:千分表(0.001mm)+ 磁性表座。以下按 FANUC 官方手册的流程,切削进给和快速移动各测一次,分别对应 1851 和 1852。
表 2 官方测量流程(切削进给 / 快速移动各走一遍)
| 步骤 | 切削进给(测 1851) | 快速移动(测 1852) |
|---|---|---|
| 1 | 回参考点 | 回参考点 |
| 2 | 切削进给移到测量点 G01 X100.0 F300 | 快速移动移到测量点 G00 X100.0 |
| 3 | 装千分表,触头对零 | 装千分表,触头对零 |
| 4 | 同方向继续移动 X200.0 | 同方向继续移动 X200.0 |
| 5 | 返回测量点 X100.0 | 返回测量点 X100.0 |
| 6 | 读千分表刻度 A | 读千分表刻度 B |
| 7 | A 换算成检测单位 → 1851 | B 换算成检测单位 → 1852 |
完整算例:千分表初始对零后,正向移动 1mm 表显 +1.000;反向走回原位时表显停在 +0.020(回不到零)。这段回不来的 0.020mm 就是该轴该方向的反向间隙。注意 JOG/手轮方式测的值与程序切削方式不同,正式数据必须以表 2 的程序方式测。
另一个实测经验:在同一行程上多测几个位置(比如行程前段、中段、后段)。如果三处读数接近,说明是均匀磨损,一个补偿值就够;如果中段明显大于两端,说明丝杠局部磨损/弯曲,单靠 1851 补不了(这种情况要上螺距误差补偿,见第五节)。
四、单位换算这一步最容易错:检测单位,不是毫米
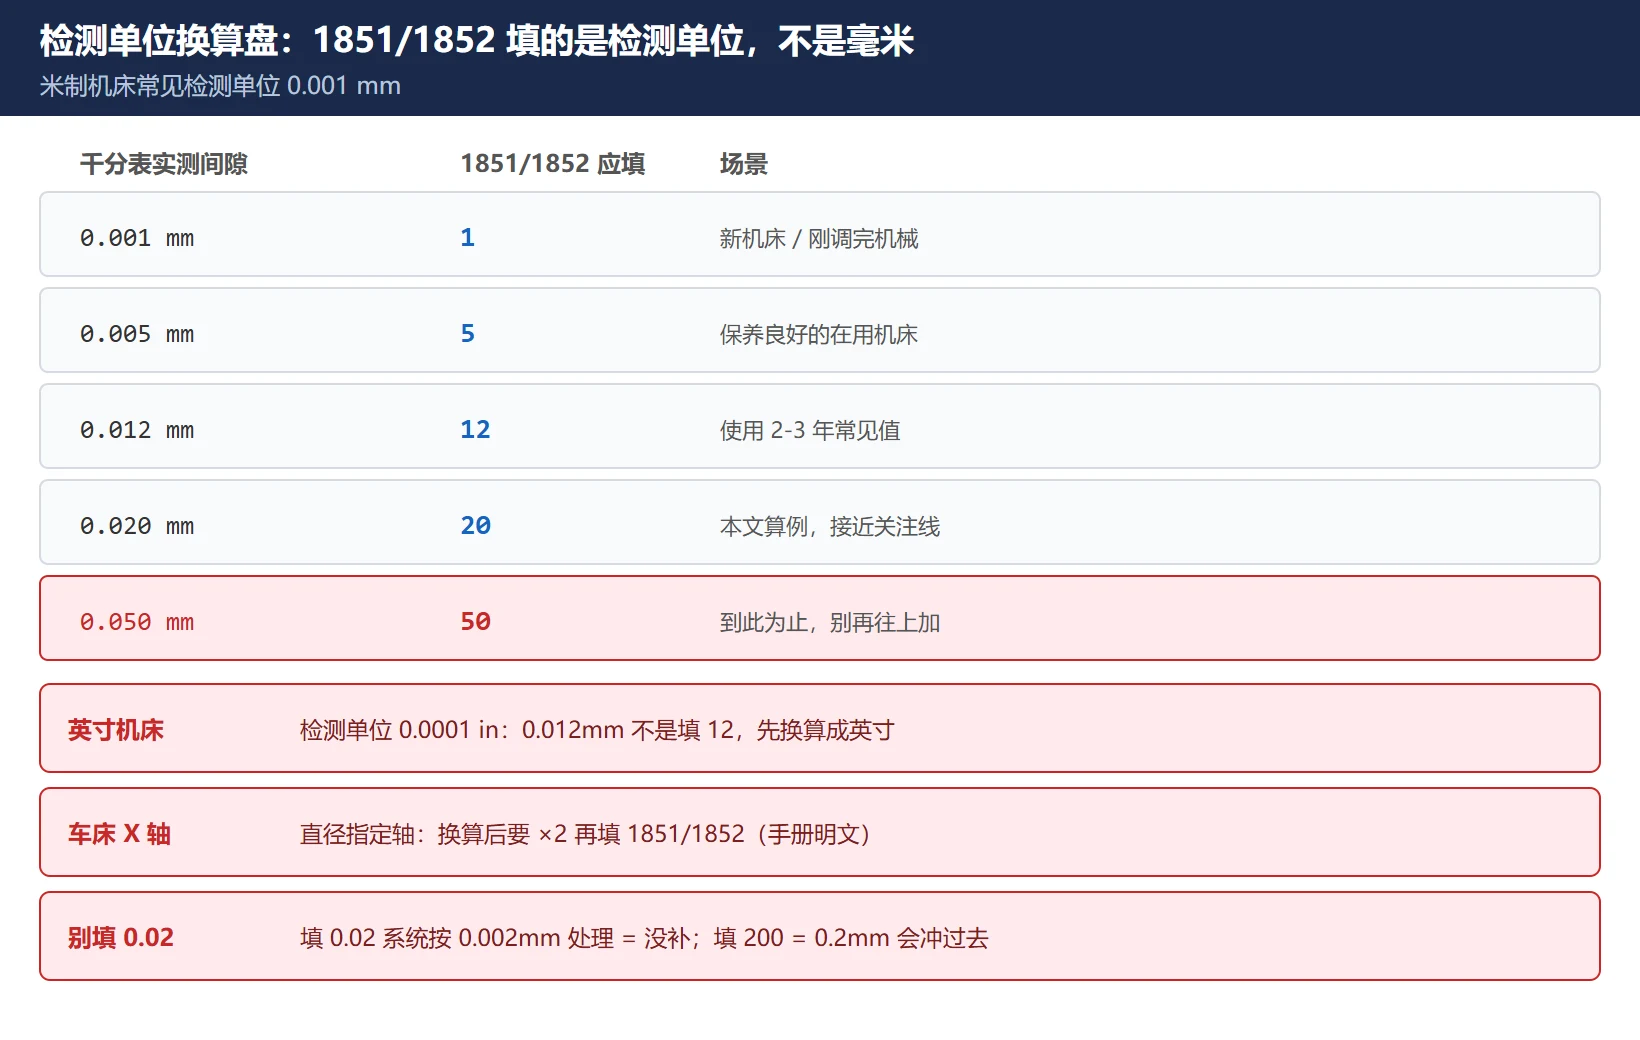
1851/1852 填的是检测单位(detection unit),不是你测出来的毫米值。米制机床常见检测单位是 0.001mm,这时:
表 3 检测单位换算表(0.001mm 检测单位的米制机床)
| 千分表实测间隙 | 1851/1852 应填 | 常见场景 |
|---|---|---|
| 0.001 mm | 1 | 新机床/刚调整完机械 |
| 0.005 mm | 5 | 保养良好的在用机床 |
| 0.012 mm | 12 | 使用 2–3 年的常见值 |
| 0.020 mm | 20 | 本文算例,已接近需要关注的上限 |
| 0.050 mm | 50 | 到此为止,别再往上加 |
三个最容易踩的坑:
- 英寸机床:检测单位是 0.0001 英寸,0.012mm 的间隙要填的是按英寸换算后的数(约 47),不是 12。先确认本机单位制(参数画面头部会显示当前单位)。
- 车床 X 轴要 ×2:车床 X 轴是直径指定轴,检测单位与其他轴不同,实测值换算后要乘以 2 再写入 1851/1852——这是官方手册明文提醒的,漏掉它补偿量直接减半。
- 别把 0.020 直接填进去:填 0.02 系统按 0.002mm 处理,等于没补;填 20 才是 0.020mm。同理填 200 就是 0.2mm,会直接让伺服在换向时冲过去。
五、参数落位:1851 和 1852 到底该填哪个
表 4 反向间隙补偿相关参数速查
| 参数 | 含义 | 设定范围 | 说明 |
|---|---|---|---|
| 1851 | 各轴切削进给时的反向间隙补偿量 | −9999 ~ +9999(检测单位) | G01/G02/G03/JOG 都用这个值 |
| 1852 | 各轴快速移动时的反向间隙补偿量 | 同 1851 | 只有 1800#4=1 时才生效 |
| 1800#4(RBK) | 切削/快移是否分开补偿 | 0:不分开(1851 管两种);1:分开 | 见第六节 |
| 1817#2 | 平滑反向间隙补偿 | 0:无效;1:有效 | 见第七节 |
| 2010#5(HBBL) | 反向间隙补偿值是否加到误差计数器 | 0:半闭环标准设定 | 全闭环机床才需考虑 |
取值规则(官方口径):1851 填切削进给(如 500–1000mm/min)下测得的间隙 A;1852 填快速(如 10000mm/min)下测得的间隙 B。快速下的间隙通常比切削下大(惯量wind-up、预紧变形),所以两个数经常不一样。
符号问题:1851/1852 按大小(正值)填,控制器会在检测到换向时自动按正确方向注入补偿,不需要你手动判正负。如果算出来是负数,先怀疑测量或诊断错了,而不是去填负数。
六、1800#4:切削与快移要不要分开补偿(填 1 的代价)
1800#4(RBK)= 0 时,1852 被完全忽略,切削和快移都用 1851;= 1 时,两个值分别生效。
为什么值得分开:切削进给速度低、惯量小,换向空行程主要是丝杠螺母间隙;快移时大质量工作台带动丝杠”松一下再紧”,有效死区明显更大。机床厂出厂时常见配置是 1851 小(如 0–20μm)、1852 大(如 30–80μm),重载机床 1852 可能是 1851 的 3–5 倍。
填 1 的代价:① 必须分别测两个速度下的间隙,工作量翻倍,只测一个就填两个值是自欺欺人;② 填错会造成快移换向处”鼓包”;③ 部分机型该位变更后需要断电重启才生效。轻载、预紧良好的机床维持 0 也完全可接受——先看出厂值,别为分开而分开。
七、1817#2 平滑反向间隙补偿:什么时候该开,什么时候会掩盖问题
1817#2 = 1 时开启平滑反向间隙补偿:系统在换向时不再”一脚补上”,而是把补偿量平滑输出,好处是减小冲击、异响和伺服电流尖峰,对补偿量偏大、换向有异响的机床观感改善明显。
但它掩盖问题:平滑处理把换向瞬间的真实磨损信号抹掉了,千分表/DGN360-363 复测时你看到的是”系统表现”而不是”机械真实间隙”,不利于跟踪间隙是否在恶化。建议:机械正常、仅观感差时开;诊断期间、间隙明显增长时关掉它再测,否则数据不可比。(具体行为各版本略有差异,现场以本机手册为准。)
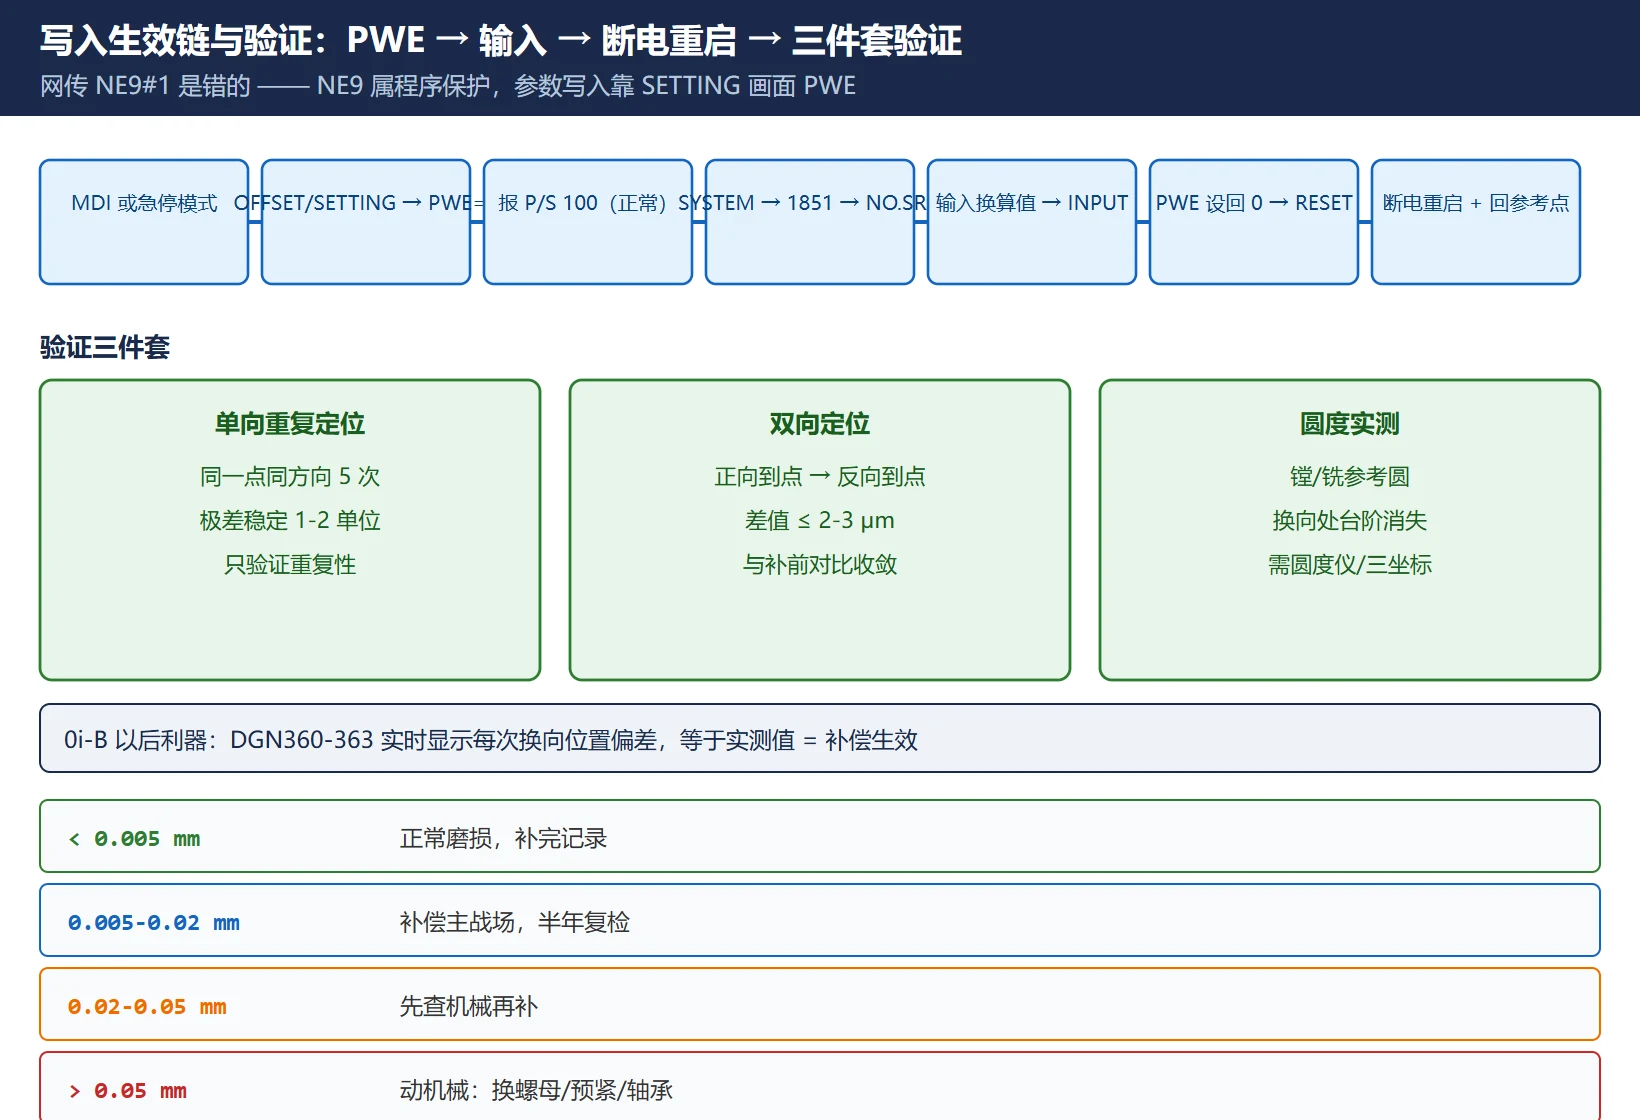
八、写入与生效:MDI 路径、PWE 权限、断电重启
- 模式选 MDI 或急停状态(非这两种状态参数写不进去);
- 按
OFFSET/SETTING→ 软键SETTING→ 光标移到 PARAMETER WRITE → 输 1 →INPUT。此时 CNC 报 P/S 100 报警(参数写入已打开),这是正常现象; - 按
SYSTEM→PARAM→ 输参数号 1851 →NO.SRH定位,把光标移到对应轴那一行,输换算好的值 →INPUT; - 1852(如需)同法写入;改 1800#4 / 1817#2 这类位参数时,先把原值拍照记录,用位输入方式改,别整值重填;
- 把 PARAMETER WRITE 设回 0,按 RESET 解除 P/S 100。
纠错:网传”NE9#1 权限”是错的。 NE9 是参数 3202 的第 9 位,管的是”O9 开头程序(O9000 系列宏程序)的编辑保护”,和参数写入权限毫无关系。参数写入权限就是 SETTING 画面的 PWE(PARAMETER WRITE);老机型是主板上的物理 PWE 开关。按 NE9 去找”写入开关”,找到的只会是程序保护。
生效时机:稳妥做法是写完后断电重启一次,让伺服参数被完整重新读取,重启后重新回参考点。部分 0i-B 以后的机型复位即可生效,但断电重启没有副作用,还能顺手验证数据没有丢——这一条也是维修站的标准动作。
九、验证:单向重复定位 + 双向定位 + 圆度实测三件套
不验证的补偿等于没做。三件套按成本从低到高:
表 5 补偿效果验证三件套
| 方法 | 怎么做 | 判据 | 局限 |
|---|---|---|---|
| ① 单向重复定位 | 同一点同方向走 5 次,千分表读极差 | 极差应稳定在 1–2 个检测单位 | 只验证重复性,不暴露间隙 |
| ② 双向定位 | 正向到点读数 → 反向到点读数,取差值 | 差值应 ≤ 2–3μm,补偿前/后对比明显收敛 | 只测单点 |
| ③ 圆度实测 | 铣/镗一个标准圆(如 Φ50),测圆度 | 圆度误差收敛、换向处台阶消失 | 需要圆度仪或三坐标 |
0i-B 以后还有一个”作弊级”工具:诊断号 DGN360–363(分别对应第 1–4 轴)实时显示每次换向时的位置偏差。往复运动时盯这个数,如果它稳定等于你测的间隙值,说明补偿正在正确工作;如果恒为 0,说明 1851 被忽略或没生效(回头查 1800 系列位参数和生效条件)。0i-A 没有这组诊断号,只能回到千分表多测几点。
十、什么时候不该用电气补偿:补偿量超过 0.05mm 说明丝杠该换了
表 6 补偿量与处置对照(滚珠丝杠机床的实用分档)
| 实测间隙 | 判断 | 处置 |
|---|---|---|
| < 0.005 mm | 正常磨损 | 可补,补完记录进机床精度档案 |
| 0.005–0.02 mm | 电气补偿的主战场 | 按本文流程补,半年复检 |
| 0.02–0.05 mm | 偏大,先查机械再补 | 四步预判(第二节)优先,补后加密复检 |
| > 0.05 mm | 电气补偿到此为止 | 动机械:换丝杠螺母/重调预紧/换轴承;硬补会 SV0411/0413 跟停误差报警,换向电流尖峰还会让驱动器过载 |
再强调三条边界:① 补偿量超过 0.05–0.06mm 后,G02/G03 圆弧插补时每次换向都是一次大阶跃,SV0411(停止时跟停误差)/ SV0413(移动中跟停误差)会开始报;② 随位置变化的间隙补不了——中段大两端小说明丝杠磨损不均,那是螺距误差补偿(3620 系列)加机械的活;③ 补偿不会提高重复定位精度,它只治换向滞后。
常见问题(FAQ)
FANUC 1851 补偿量应该填什么单位?
填检测单位,不是毫米。米制机床检测单位通常是 0.001mm,所以实测 0.020mm 要填 20、0.001mm 填 1;英寸机床检测单位是 0.0001 英寸,需先把毫米值换算成英寸再数单位。两个特殊坑:车床 X 轴是直径指定轴,换算后要 ×2 再填;别把”0.02″直接输进去——系统会按 0.002mm 处理,等于没补。
反向间隙补偿做了以后机床定位精度就准了吗?
不一定。反向间隙补偿只治”换向滞后”这一种误差,定位不准的另外三大来源它一概不管:丝杠螺距误差(要螺距误差补偿 3620 系列)、重复定位精度(丝杠精度与装配,只能动机械)、热变形(需热平衡后测)。如果补完双向定位差值没收敛,说明你的问题不在这——先做表 1 的四步机械预判,再看 FANUC 无报警信息故障排查 里的诊断号分组法。
1851 和 1852 分别在什么时候起作用?为什么有的机床要填两个不同的值?
1851 管切削进给(G01/G02/G03/JOG),1852 管快速移动(G00);但只有 1800#4(RBK)= 1 时 1852 才生效,= 0 时 1852 被忽略、两种速度都用 1851。要填两个不同值的原因是:快移时大质量工作台会带着丝杠”松再紧”,有效死区比切削时大(重载机床常达 3–5 倍),一个值顾不了两头。轻载预紧好的机床用 1851 单值也够,先看出厂配置再决定。
最后更新:2026-10-24
延伸阅读:FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

















暂无评论内容