


做机床维修和电气调试的人,接到 828D 的活儿,最怕的不是不会编程,而是分不清”程序问题”还是”机床问题”。操作人员一句”程序跑不起来”,你到场一看可能是 25050 轮廓监控,也可能是零点偏置被清了,还可能是 U 盘拷进来的程序丢了文件头。
这篇文章不讲工艺、不讲切削参数,只讲三件维修电工绕不开的事:828D 的坐标系是怎么来的(零点偏置)、刀具补偿三类值分别动哪个、以及现场最高频的那几条报警到底在说什么。看完你能独立判断”这是操作问题还是电气问题”。
提示:828D 的报警号分段规则和”这条报警该找谁”的完整索引,见 SINUMERIK 828D 报警号分段速查表;固定循环参数(CYCLE81/83/84)见 828D 固定循环参数速查。
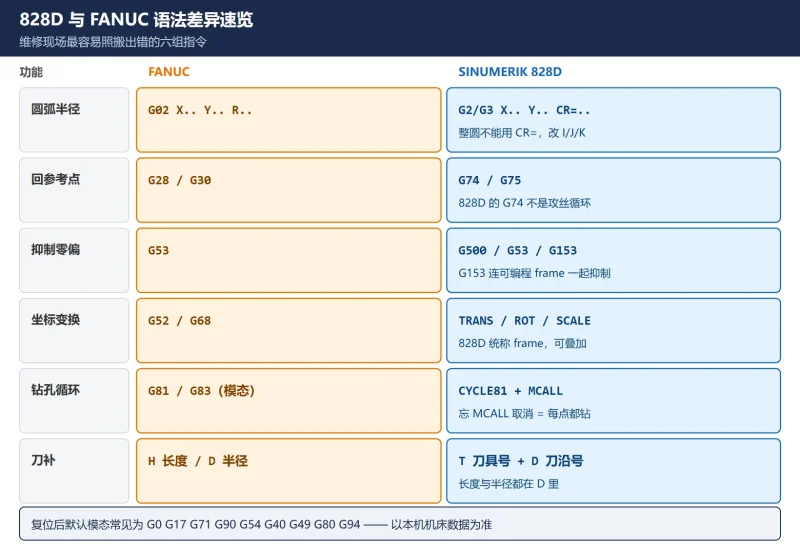
一、828D 与 FANUC 的语法差异:先别照搬 FANUC 写法
表 1 828D 与 FANUC 常用指令对照(维修现场最常搞混的 10 组)
| 功能 | FANUC(0i/0i-MF) | SINUMERIK 828D | 现场易错点 |
|---|---|---|---|
| 圆弧半径 | G02 X.. Y.. R.. | G2/G3 X.. Y.. CR=.. | 828D 用 CR=;整圆不能用 CR=(半径无唯一解),改 I/J/K 或 CIP |
| 回参考点 | G28 / G30 | G74 / G75 | 828D 的 G74/G75 是回参考点/固定点,不是 FANUC 的攻丝循环 |
| 抑制零点偏置 | G53 | G500(取消可设定零偏)、G53/G153(逐段抑制) | G153 连可编程 frame 一起抑制,G53 只抑制可设定零偏 |
| 工件坐标变换 | G52/G68 局部坐标/旋转 | TRANS/ATRANS(平移)、ROT/AROT(旋转)、SCALE/ASCALE、MIRROR/AMIRROR | 828D 统称 frame(工作变换),可叠加生效 |
| 绝对/增量混写 | G90/G91 切换 | G90 下用 IC(X..) 单段增量 | 不用反复切 G91,减少忘切回来的事故 |
| 钻孔循环 | G81/G83 模态 | CYCLE81/CYCLE83 必须用 MCALL 模态调用,MCALL 无参数取消 | 忘了 MCALL 取消 → 后面每个定位点都钻一次 |
| 进给单位 | G94(mm/min) / G95(mm/rev) | G94(mm/min) / G95(mm/rev) | 同名同义,可放心沿用 |
| 刀补号 | H(长度)/ D(半径,部分机型) | T 刀具号 + D 刀沿号(长度、半径都在 D 里) | 828D 一个 D 号同时装长度与半径,改错一个全错 |
| 主轴定位 | M19/SPOS | SPOS= / M19 | 828D 的 M19 位置由机床数据定,需现场核对 |
| 程序结构 | Oxxxx 单文件 | 主程序 *.MPF、子程序 *.SPF,分目录存放 | 子程序路径不对 = 调用时找不到 |
复位后的默认模态(常见配置):G0 G17 G71 G90 G54 G40 G49 G80 G94。具体以本机机床数据配置为准,进入”加工 → 实际值 → G 功能”可实时看到当前生效的全部模态组。维修时判故障前先看这一屏,比猜快得多。
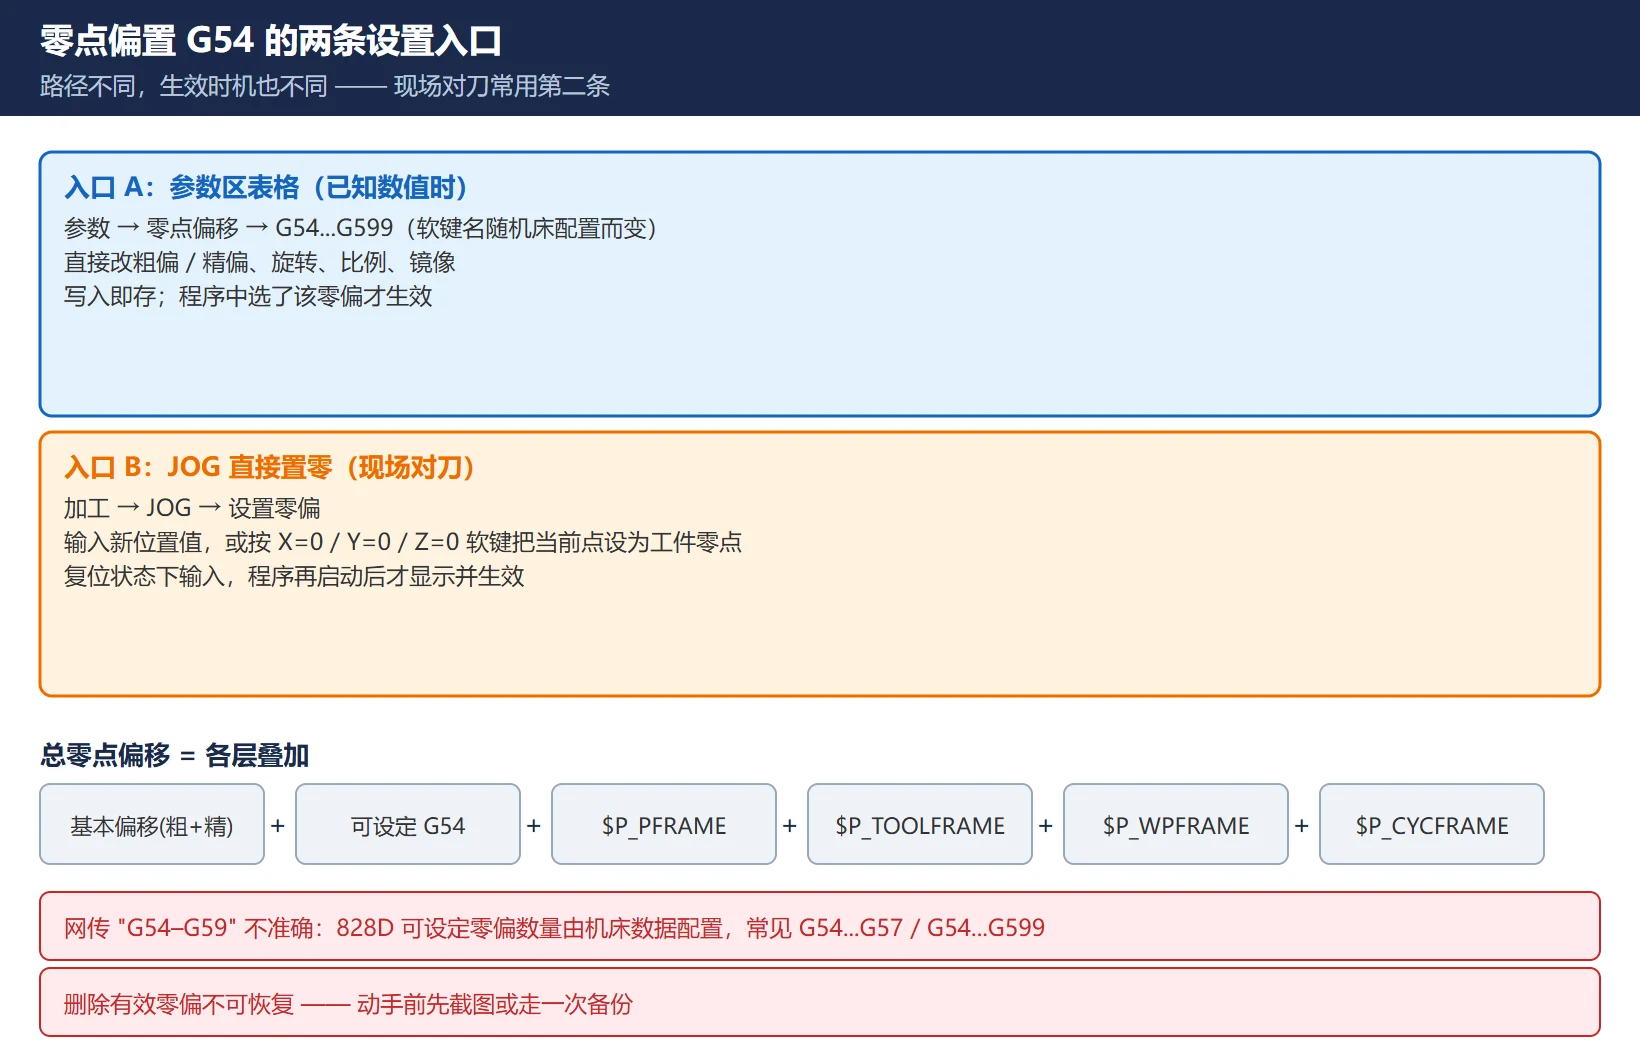
二、零点偏置 G54 怎么设:两条入口,生效条件不同
表 2 828D 零点偏置的两条设置入口(路径与生效时机)
| 入口 | 路径 | 写入内容 | 生效时机 | 适用 |
|---|---|---|---|---|
| 参数区表格 | 参数 → 零点偏移 → G54…G599 | 直接改粗偏/精偏、旋转、比例、镜像 | 立即写入;程序中选了该零偏才生效 | 已知机床坐标值、批量改数值、查看全部零偏 |
| JOG 直接置零 | 加工 → JOG → 设置零偏 | 输入新位置值(或按 X=0/Y=0/Z=0 软键) | 复位状态下输入,程序再启动后才显示并生效 | 现场对刀:边找正边把当前点设成工件零点 |
几个必须记住的点:
- 软键上的范围是随机床变的:官方手册明确写”可设定零点偏移软键名称会有变化”,可能是
G54...G57、G54...G505或G54...G599。网上教程一律写”G54–G59″是不准确的,828D 可设定零点偏置的数量由机床数据配置,别照着输 G58/G59,本机可能根本没有。 - “总零点偏移”是叠加结果:基本偏移(粗偏+精偏)+ 可设定零偏 +
$P_PFRAME(可编程 TRANS/ROT)+$P_TOOLFRAME+$P_WPFRAME+$P_CYCFRAME(循环内部)相加才是实际生效值。现场”数值对了但位置不对”,八成是其中某一层没算进去。 - 删了不可恢复:
删除有效零偏软键执行后不可恢复(官方手册原文)。动手前先把当前零偏截图或走一次备份——备份方法见 828D 参数与程序备份恢复教程。
三、刀具补偿三类值:几何 / 磨损 / 半径,分别什么时候改
表 3 828D 刀具补偿三类值的用途与误改后果
| 类型 | 英文 | 装什么 | 什么时候改 | 误改后果 |
|---|---|---|---|---|
| 几何值(长度/半径) | Geometry | 刀具的实测长度、半径 | 换刀、重新对刀、换刀柄后 | 直接撞刀或过切,误差量=错填量 |
| 磨损值 | Wear | 加工尺寸微调量 | 尺寸偏差微调、刀具正常磨损补偿 | 只影响尺寸,一般不撞刀;但累积后掩盖真实磨损 |
| 半径值 | Radius | 刀具实际半径(含刀尖半径) | 换不同直径刀具、重磨后 | 轮廓尺寸整体偏大/偏小,圆弧过渡异常 |
车削还有 刀尖位置编码(Tip code 1–9),填错会让刀尖方位判断错误,锥面和圆弧段直接报废——换车刀后务必确认这一项。
维修视角的判断口诀:几何值错 = 立刻报警或撞刀(量级大);磨损值错 = 尺寸慢慢漂(量级小、难发现);半径值错 = 轮廓形状不对(圆弧和拐角最明显)。操作人员报”尺寸不对”,先问是突然不对还是慢慢不对,就能定位到改了哪一类。
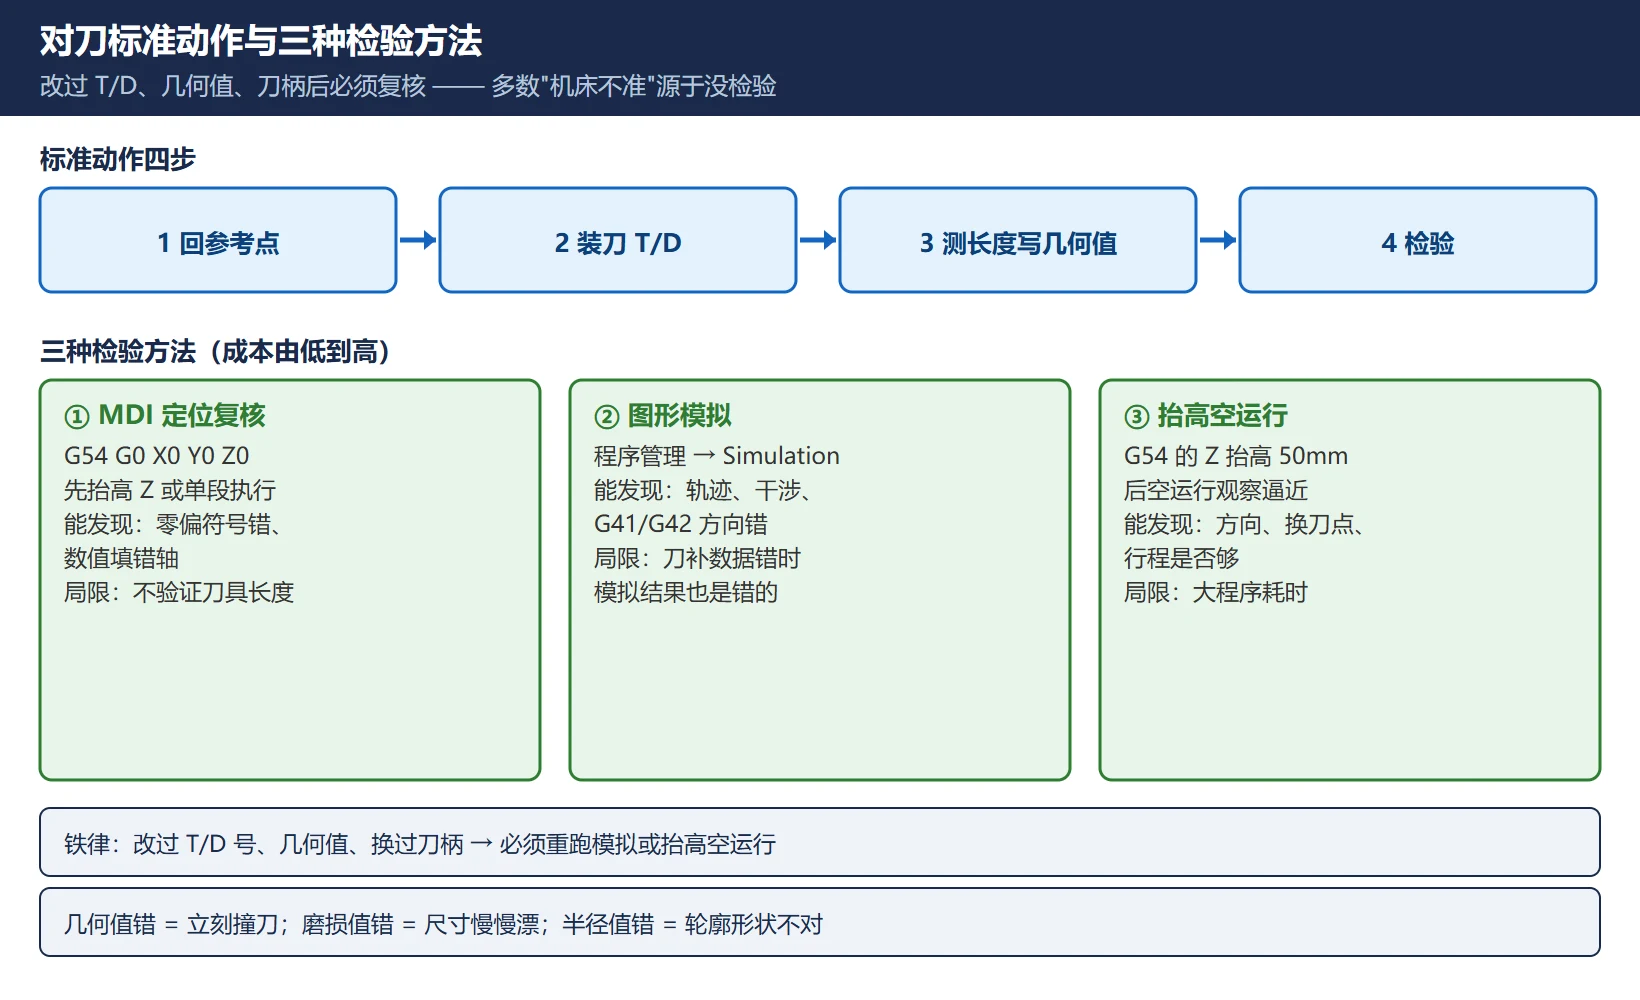
四、对刀标准动作与”对完刀必须检验”的三种方法
对刀不是操作工的私事——大部分”机床不准”的报修,根子在于对刀后没检验。标准动作分四步:回参考点(确认 10203 已消除)→ 装刀并输入刀具号/刀沿号 → 用对刀仪或 Z 轴设定器测长度写入几何值 → 检验。
表 4 对完刀的三种检验方法(按成本从低到高)
| 方法 | 怎么做 | 能发现什么 | 局限 |
|---|---|---|---|
| ① MDI 定位复核 | MDI 输入 G54 G0 X0 Y0 Z0(先抬高 Z 或单段执行) | 零点偏置方向/符号错、数值填错轴 | 只验证坐标系,不验证刀具长度 |
| ② 图形模拟 | 程序管理 → 模拟(Simulation)跑一遍 | 轨迹、干涉、刀补方向(G41/G42)错 | 依赖刀补数据正确,数据错则模拟也对 |
| ③ 抬高空运行 | 把 G54 的 Z 抬高 50mm(或设 Z0+50)后空运行,观察接近动作 | 逼近方向、换刀点、行程是否够 | 耗时,模具类大程序不现实 |
铁律:改过 T/D 号、改过几何值、换过刀柄之后,必须重跑一次模拟或抬高空运行。现场九成”程序没改过却撞了”,都是这几项动过但没复核。
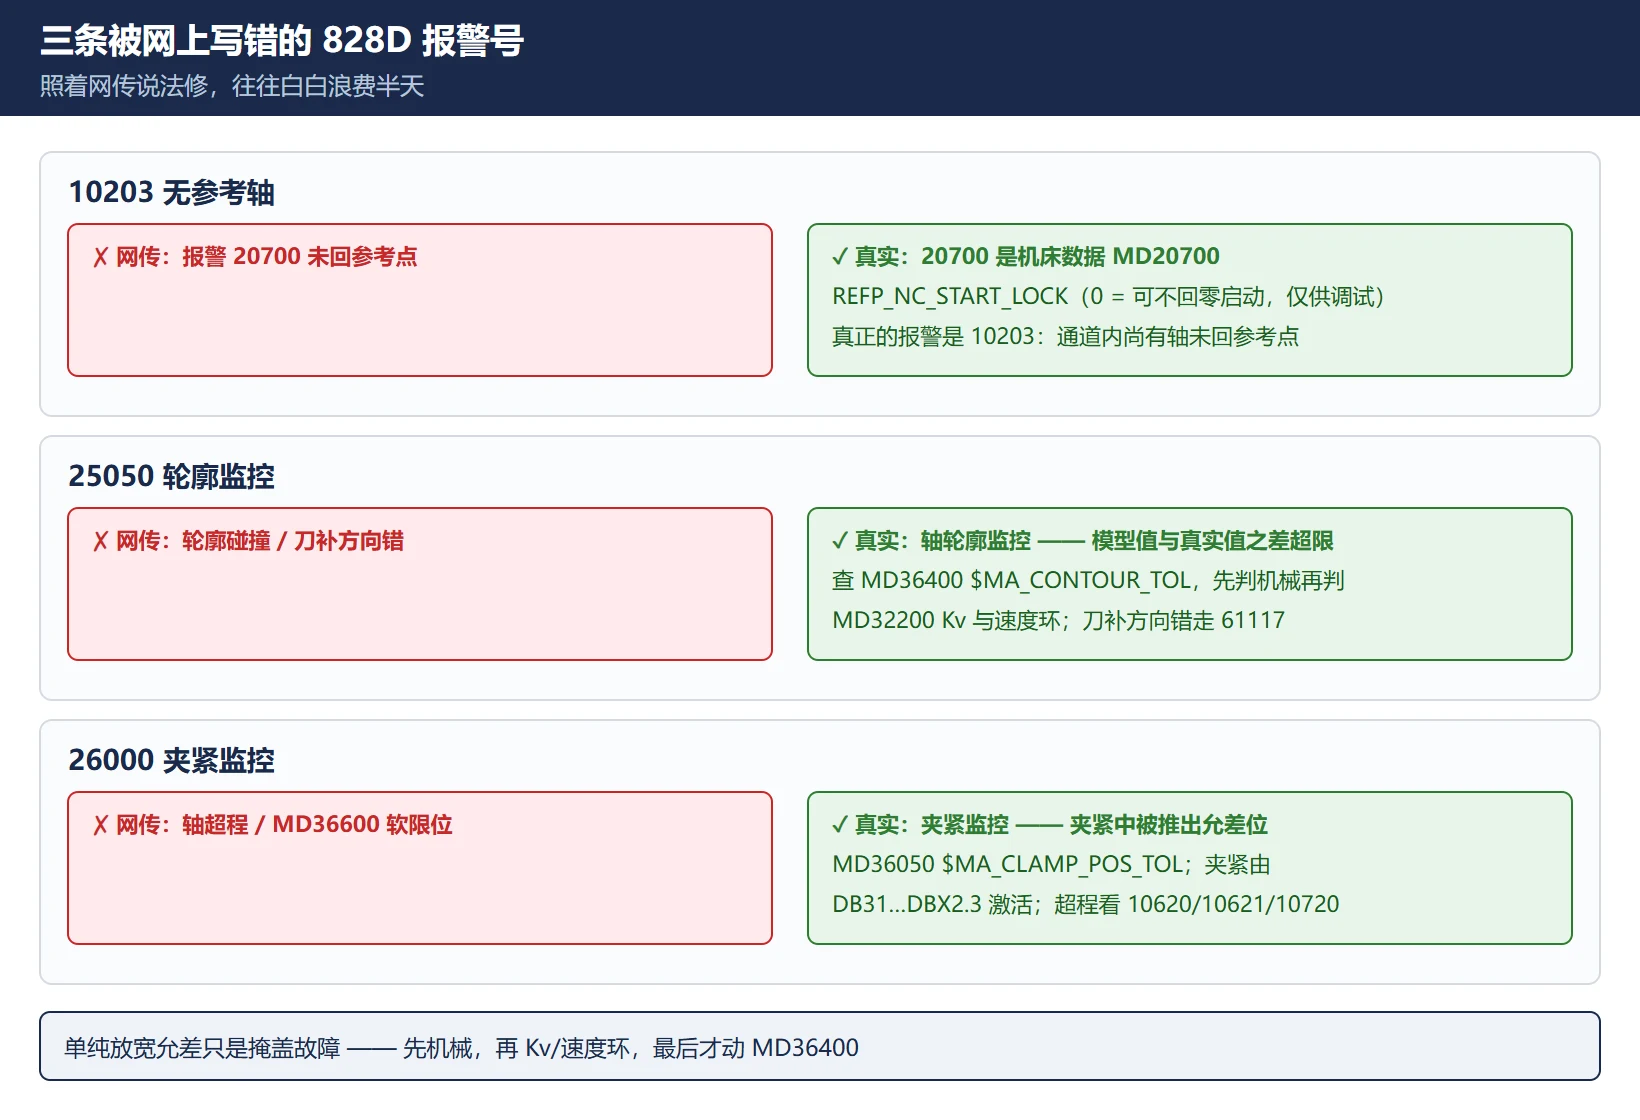
五、高频报警:三条被网上写错的号,别照着修
表 5 828D 现场高频报警的真实含义(含网传错误纠正)
| 报警号 | 真实含义 | 关键机床数据 | 处置 | 网传错误 |
|---|---|---|---|---|
| 10203 | [通道 %1:] 无参考轴(有轴没回参考点就 NC 启动) | MD20700 $MC_REFP_NC_START_LOCK | 回参考点;20700 是机床数据不是报警号,设 0 可临时不回零启动(仅供调试,不可长期) | 常被写成”报警 20700 未回参考点” |
| 25050 | 轴 %1 轮廓监控(内部模型算出的应有实际值与真实实际值之差超限) | MD36400 $MA_CONTOUR_TOL;排查 MD32200 $MA_POSCTRL_GAIN(Kv)、速度环、机械卡滞/惯量 | 先判机械(卡滞、光栅尺),再判 Kv 与速度环,最后才动允差 | 常被写成”轮廓碰撞/刀补方向错”——它不是 G41/G42 方向问题 |
| 26000 | 轴 %1 夹紧监控(夹紧状态下被推出允差位) | MD36050 $MA_CLAMP_POS_TOL;夹紧由 DB31…DBX2.3 激活 | 查夹紧压力/机械,或按结果调允差 | 常被写成”轴超程/MD36600″——错 |
| 10620 / 10621 | 运行中越软限位 / 已停在软限位 | MD36100/36110 正负软限位 | 移回行程内或核对限位值 | 真正的”轴超程”在这,不在 26000 |
| 10720 | 编程轨迹与软限位碰撞 | 同上 | 改程序或限位 | — |
| 61117 | 循环报警:刀补半径 ≤ 0 | 刀补表半径值 | 填半径 | 属循环报警段 61000–62999 |
再强调一遍与刀补方向相关的两类现象区分:G41/G42 侧别选错或半径填 0,走的是循环报警 61117 或明显的过切/让刀;而 25050 是跟随性能/机械问题,跟补偿方向无关。把 25050 当”刀补方向错”去查,会白白浪费半天。
六、U 盘 / CF 卡传程序:FAT32 与 .MPF/.SPF 的坑
表 6 828D 程序传入方式与常见坑
| 项 | 要求 / 说明 | 踩坑后果 |
|---|---|---|
| U 盘 / CF 卡文件系统 | FAT32(NTFS、exFAT 不识别) | 系统读不到盘,报”无法识别” |
| 主程序 | 文件名 NAME.MPF,首行 %_N_NAME_MPF,第二行 ;$PATH=/_N_MPF_DIR | 缺头部 → 拷进去打不开或程序名乱码 |
| 子程序 | NAME.SPF,;$PATH=/_N_SPF_DIR | 目录错 → 主程序调用时找不到子程序 |
| 文件名/路径 | 不能有中文、空格和特殊字符,建议只用字母数字下划线 | 导入报格式错误、乱码 |
| 访问等级 | 需”用户级”以上 | 传不进去、软键灰色 |
| RS232 | 只传程序,不支持 DNC 在线加工 | 大程序会超时/丢包 |
| 大程序/模具 | 走网口(面板 X127 或背面 X130)+ Access MyMachine / RCS | U 盘跑大程序易中断 |
拷完同样要先模拟再上机——U 盘传输出过一次乱行,代价就是一件工件。
七、官方学习路径:1847 平台与手册(引用,不转抄)
表 7 828D 官方学习资源与对应查什么(均为引用,正文不转抄内容)
合规提醒:以上仅为资源指引,本文不转载手册原文内容。手册请通过西门子官方渠道获取。
延伸阅读
如果你是从报警查过来的:先看 828D 报警号分段速查表 定号段,报警代码一览表 查具体号,PLC 侧用户报警看 840D PLC 用户报警详解(注意 828D 是软 PLC,程序不能与 840D sl 互套),PLC 生命信号类看 828D 报警 2000/2001。数据类问题走 备份恢复教程。
常见问题(FAQ)
828D 怎么设工件零点 G54?
两条路:一是参数 → 零点偏移 → G54…G599 表格里直接填各轴的机床坐标值(立即写入,程序中选了该零偏才生效);二是 JOG 方式下加工 → 设置零偏,把刀具当前位置直接设成工件零点(复位状态下输入,程序再启动后生效)。注意软键上显示的范围(G54…G57 / G54…G599)随机床配置而变,网上常见的”G54–G59″并不通用;删零偏不可恢复,动手前先备份。
828D 和 FANUC 编程语法主要区别是什么?
最易踩的有五处:圆弧半径用 CR= 而不是 R(且整圆不能用 CR=);回参考点是 G74/G75 而不是 G28/G30;坐标变换用 frame 指令 TRANS/ROT/SCALE/MIRROR 而不是 G52/G68;钻孔循环是 CYCLE81/83 且必须用 MCALL 模态调用、用不带参数的 MCALL 取消;刀补是 T + D 刀沿号(长度和半径都在 D 里),不是 FANUC 的 H。另外 828D 可在 G90 下用 IC(X..) 写单段增量。
828D 报警 25050 轮廓碰撞怎么解决?
先纠正:25050 是”轴轮廓监控”,不是”轮廓碰撞”,也不是刀补方向错。含义是 NCK 内部模型算出的应有实际值与真实实际值之差超过 MD36400 $MA_CONTOUR_TOL。排查顺序:①机械(导轨/丝杠卡滞、惯量变化、新挂光栅尺后最常触发)②MD32200 $MA_POSCTRL_GAIN(Kv) 与速度环是否过冲 ③最后才考虑放宽 MD36400。单纯放大允差只是掩盖故障。若是刀补方向/半径值填 0 的问题,走的是循环报警 61117,与 25050 无关。
最后更新:2026-10-24

















暂无评论内容