


24.1 先给结论:热特性占精度近一半,但要看”相对位移”
加工中心的误差来源里,热特性常常占到相当可观的比重——这不是玄学,是轴承、丝杠、导轨在升温后发生的真实位移。但现场最容易搞错的一点是:真正影响加工精度的,是主轴与 XYZ 运动轴相对工作台的位移,不是某一个部件的绝对膨胀量。整台机床一起均匀升温,尺寸未必跑;主轴相对工作台伸长了,Z 向尺寸立刻变。
所以判断热变形,永远问一句”谁相对谁动了”,而不是”这里烫不烫”。
24.2 三处热源地图:第三处最常被忽略
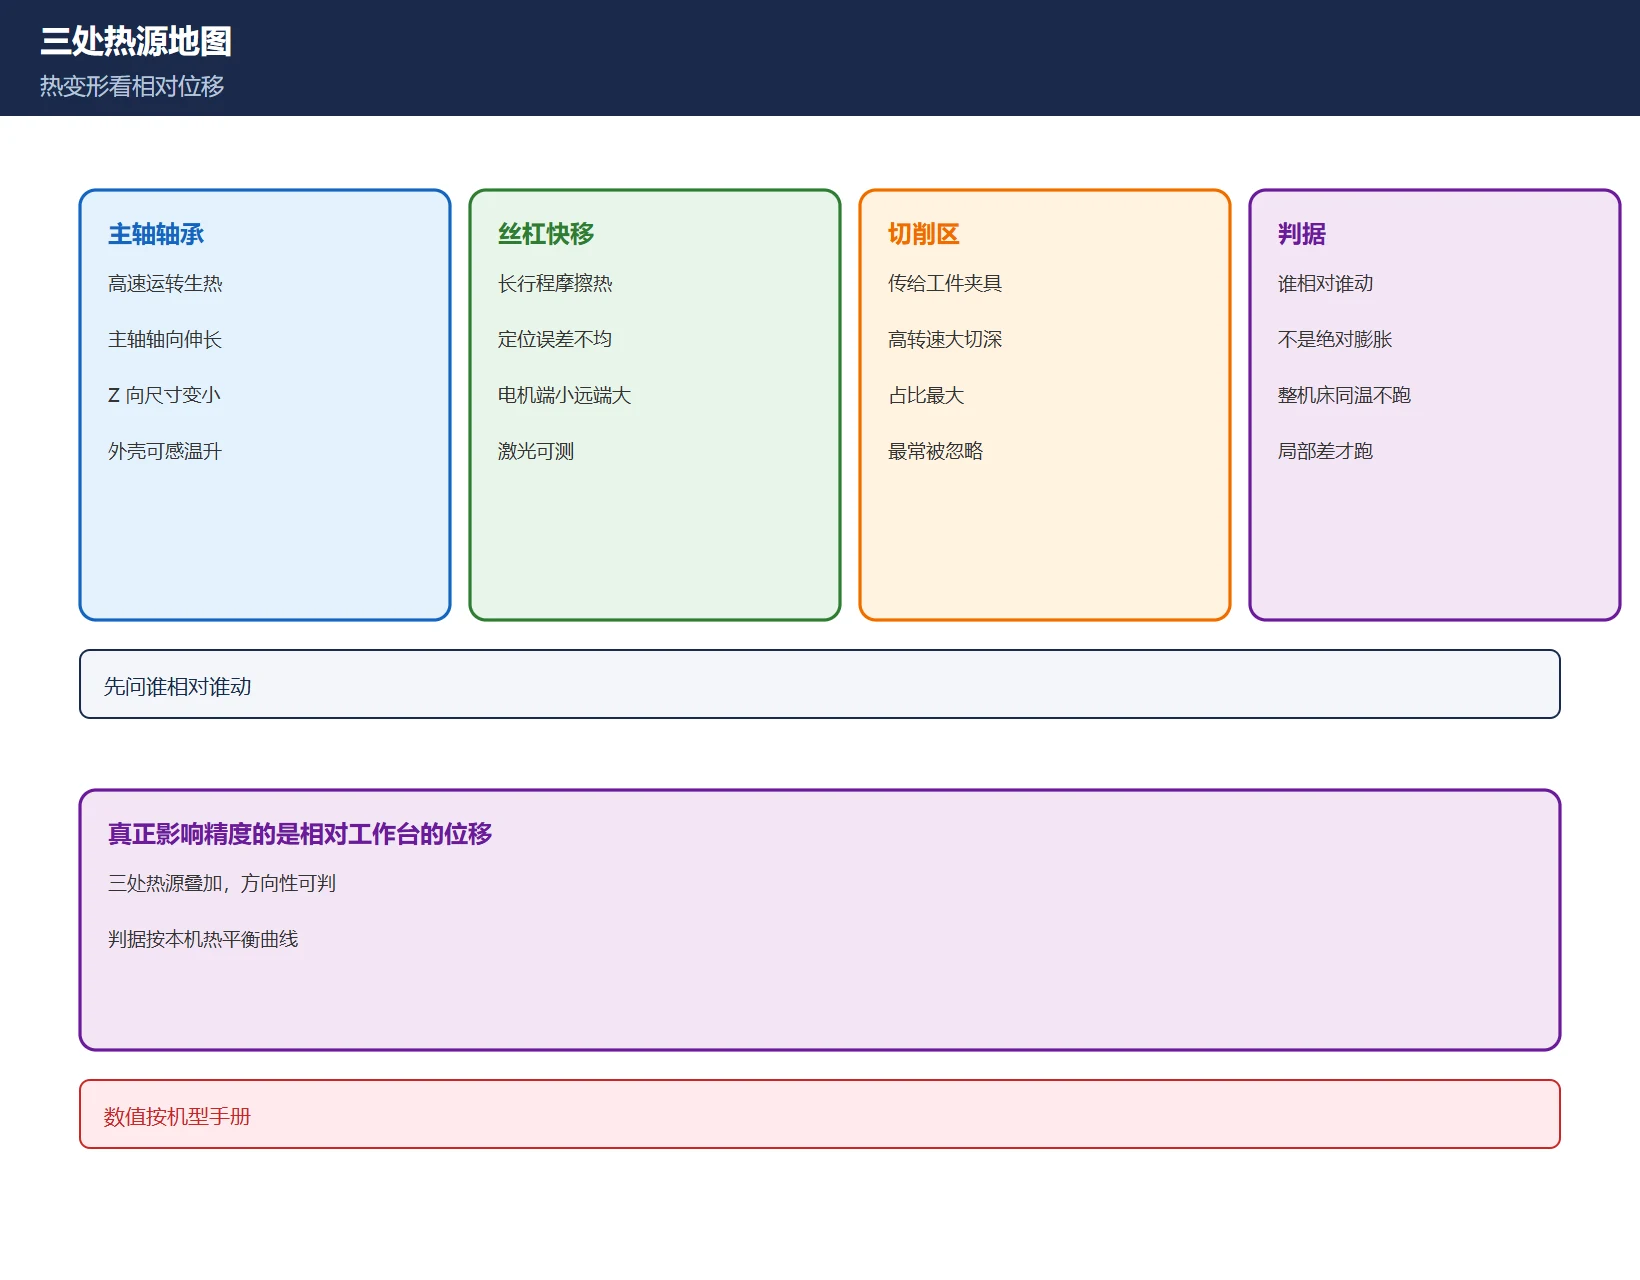
| 热源 | 触发条件 | 主要后果 | 现场可感知 |
|---|---|---|---|
| 主轴轴承高速运转 | 转速越高、持续时间越长 | 主轴轴向伸长、Z 向尺寸变小 | 主轴箱外壳温升 |
| 丝杠长行程快移摩擦热 | 快移频繁、行程长 | 定位误差沿行程分布不均 | 远端尺寸偏差大 |
| 切削区传给工件与夹具的热 | 高转速 + 大切深、连续加工 | 工件本身膨胀、夹具变形 | 工件手感温度上升 |
第三项是高转速、大切深工况下占比最大的一块,却最少被纳入预热考虑。前两项靠空跑就能分担,第三项要靠工艺安排(粗精分开、让工件回温)来解决。
24.3 两个方向性判据:尺寸怎么跑,决定你查哪里
热变形不是随机乱跑,它有方向性。抓住下面两条判据,能直接把排查范围砍掉一半:
- 主轴轴向伸长 → Z 向尺寸变小。主轴相对工作台向下”长”了一点,刀具实际位置比设定更深,铣出来的深度、镗出来的孔深就往一个方向偏。
- 丝杠伸长 → 定位误差沿行程分布不均。靠近电机的一端温升小、偏差小;远端累积伸长,偏差大。如果激光干涉测出来误差随行程单调增大,优先怀疑丝杠热伸长,而不是反向间隙。
这与故障发生后的溯源方法不同:那套”四条线分离法”处理的是已经出问题的波动源(见 加工尺寸忽大忽小四条线分离法),本篇讲的是出问题之前的预防。
24.4 ★ 20 分钟分档预热协议(现场通行做法,按本机手册折算)
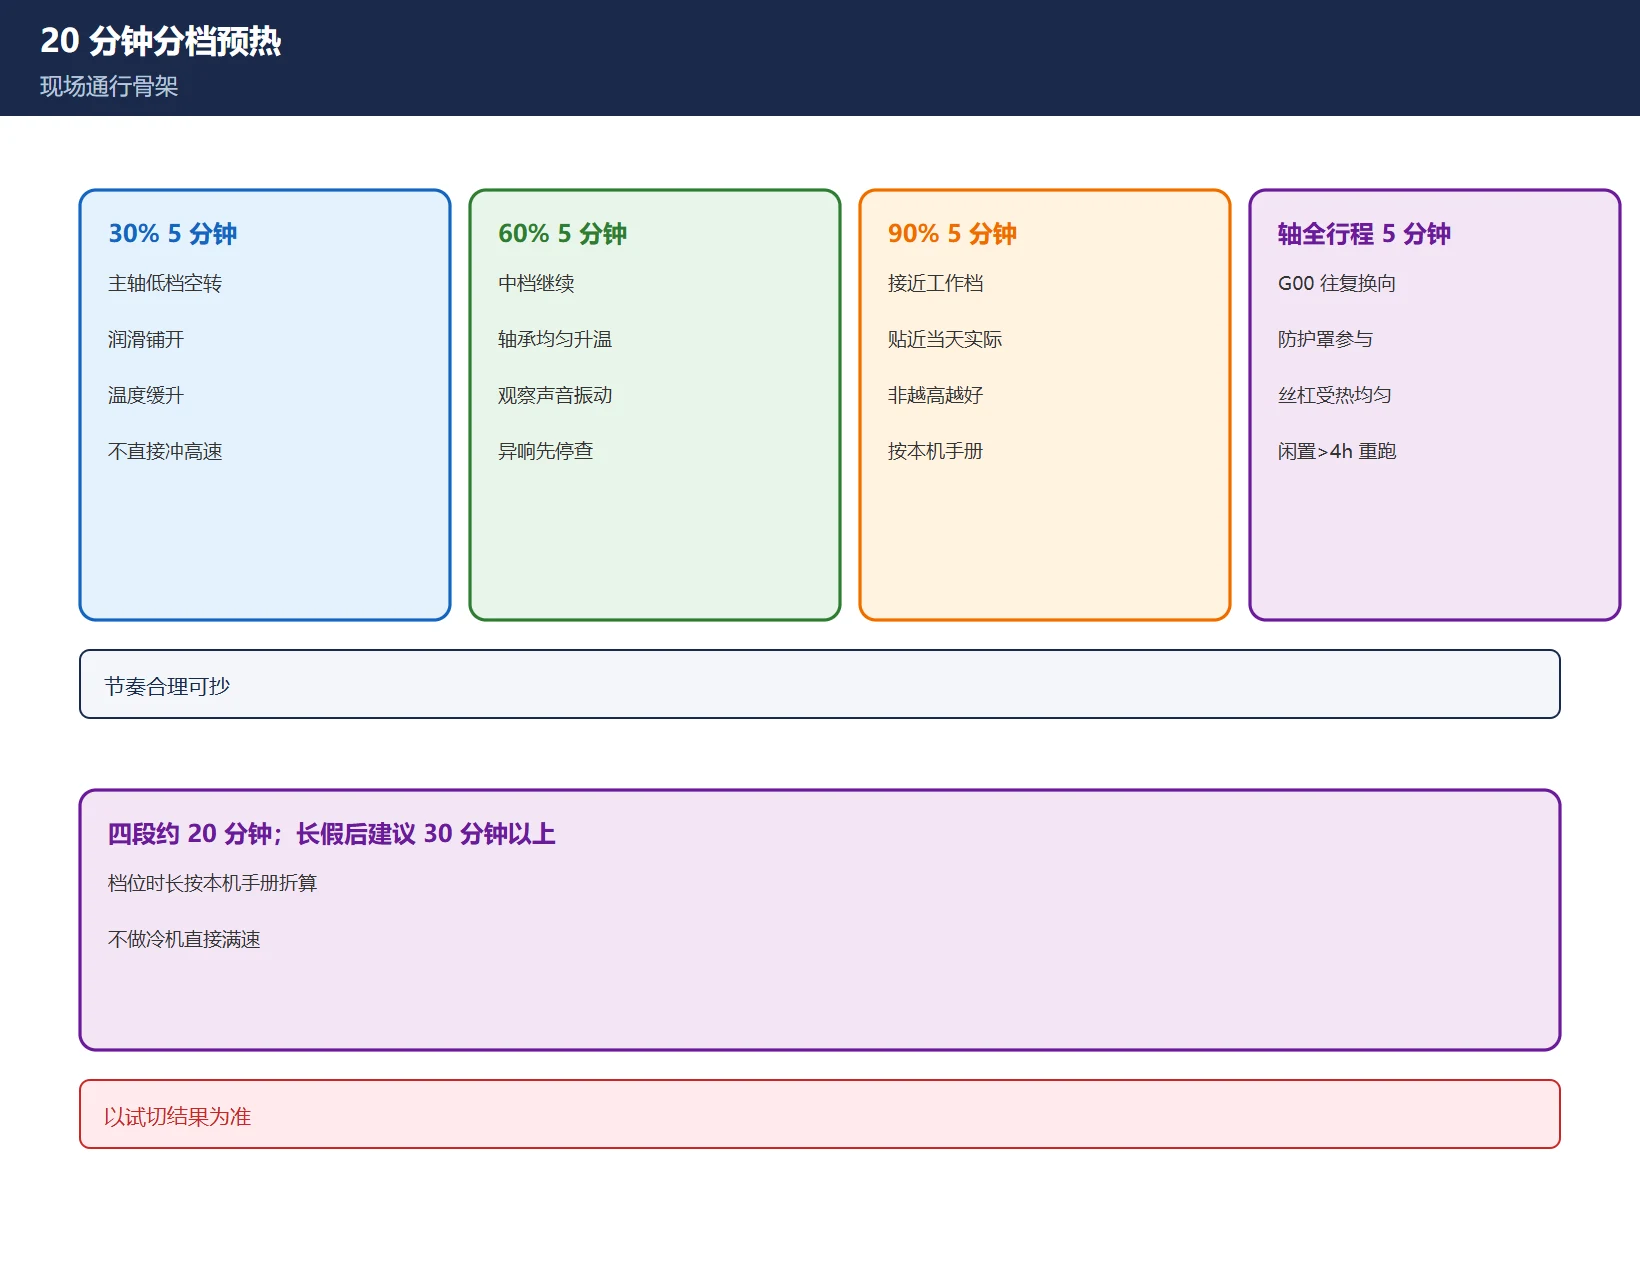
下面这套分档协议是现场流传较广的做法,节奏合理、可直接抄:主轴 30% 最高转速 5 分钟 → 60% 5 分钟 → 90% 5 分钟;随后 X/Y/Z 三轴 G00 全行程往复 5 分钟(含反复换向,让防护罩与滚珠丝杠都参与进来)。四段合计约 20 分钟。
配合时机纪律:闲置超过 4 小时、或长假后开机,必须重跑;停机几天的机床建议 30 分钟以上。
需要强调的边界:
- 各厂家热特性不同,具体转速档位、每档时长、是否需要更高档,一律以本机手册与现场热平衡曲线为准;这里给的是通行骨架,不是通用常数。
- 分档升速的目的是让润滑均匀铺开、温度平缓上升,不是冷机直接冲最高转速。
- 一天只做 3000 转的钢件活,没必要为预热在 12000 转档耗十分钟;当天的高档位要贴近当天实际工作转速。
24.5 热平衡判定:用千分表画一条曲线,而不是凭手感
预热多久够?不要拍脑袋,用自己的机床测一次:
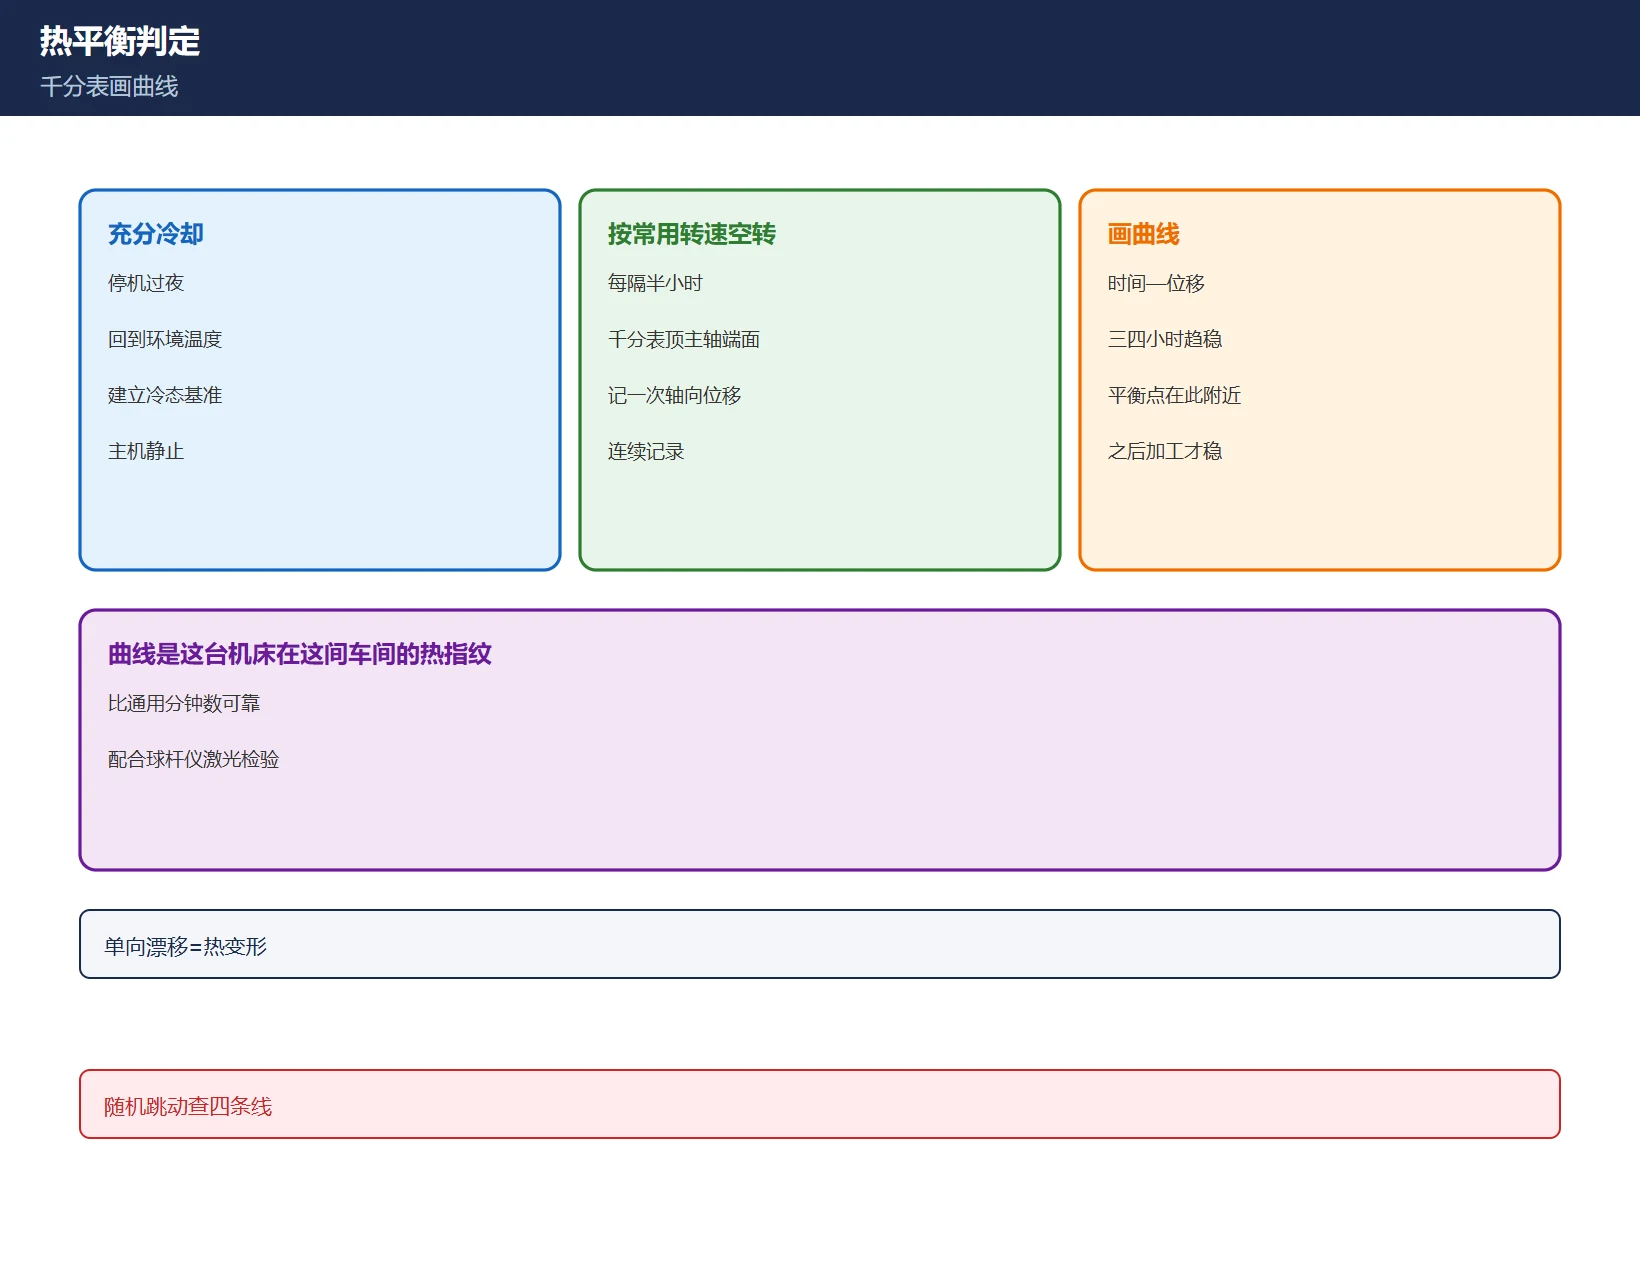
- 让机床充分冷却(例如停机过夜)。
- 开机后主轴按常用转速空转。
- 每半小时用千分表顶住主轴端面,测一次轴向位移并记录。
- 把读数画成时间—位移曲线。
曲线在三四个小时后趋于平缓,说明热平衡点就在附近;之后开始的加工才真正稳定。这条曲线是这台机床在这间车间的”热指纹”,比任何通用分钟数都可靠。圆度、定位精度的基准检验可配合 机床精度检验:球杆仪与激光判据 一起做。
24.6 主轴油冷机设定:低 2–3 ℃ 是起点,不是教条
主轴油冷机的油温设定,现场通行做法是比车间环境温度低 2–3 ℃。这个设定值让主轴在升温时有散热梯度,避免温度一路爬。
但设得过低会出问题:环境湿度大时,主轴箱表面会结露,水滴进电气与轴承区域,反而伤精度、伤寿命。所以:
- 油温设定要跟着车间实际温度走,夏天与冬天不是一个值;
- 结露迹象(表面凝水、壳体潮湿)出现时,先上调油温设定,再查密封与湿度;
- 具体设定区间、允许的环境温度范围,按本机手册与油冷机说明书执行。
24.7 环境温度:门口与阳光是热平衡的敌人
热平衡最怕”反复被打破”:
- 车间大门频繁开关,冷热气流直接扫过机床;
- 阳光直射机床某一侧,造成单面受热、立柱弯曲。
对策很朴素:机床避开直吹与直射,门口加挡风措施,车间温度尽量稳。空调出风口不要对着机床吹——局部温差比整体偏热更麻烦。恒温车间里的机床本身就接近平衡,预热可以短到象征性几分钟;忽冷忽热的环境里,再长的预热也会被一次开门毁掉。
24.8 长行程丝杠预拉伸与光栅尺:硬件层面的对冲
- 丝杠预拉伸能在装配阶段抵消一部分热伸长,是长行程机床的常规手段。
- 配了光栅尺的机床走全闭环,位置反馈直接读尺,丝杠热伸长对定位的影响较小;但尺身自身也会膨胀,安装方式(一端固定、一端浮动、温度补偿)决定了残余误差。
- 补偿参数是”平均值”层面的修正,不能替代机械层面的合理安装。螺距误差补偿的测量与填写流程见 FANUC 螺距误差补偿 3620–3624 全流程。
24.9 ⚠️ 软件补偿不能替代预热
这是最需要说清的一条:热补偿模型建立在平均热特性上,覆盖不了重切削时的局部热峰,也覆盖不了车间温度的临时波动。在 ±0.0002 英寸(约 5 μm)这一级公差上,纯靠软件补偿往往不够。
正确姿势是两条腿走路:预热让机床进入可重复的稳定状态,补偿负责修正这个状态下的系统性偏差。顺序不能反——机床本身还在漂移时叠加补偿,只会把漂移固化进补偿表。
24.10 台账化:把”今天热了多少”变成可沉淀的数据
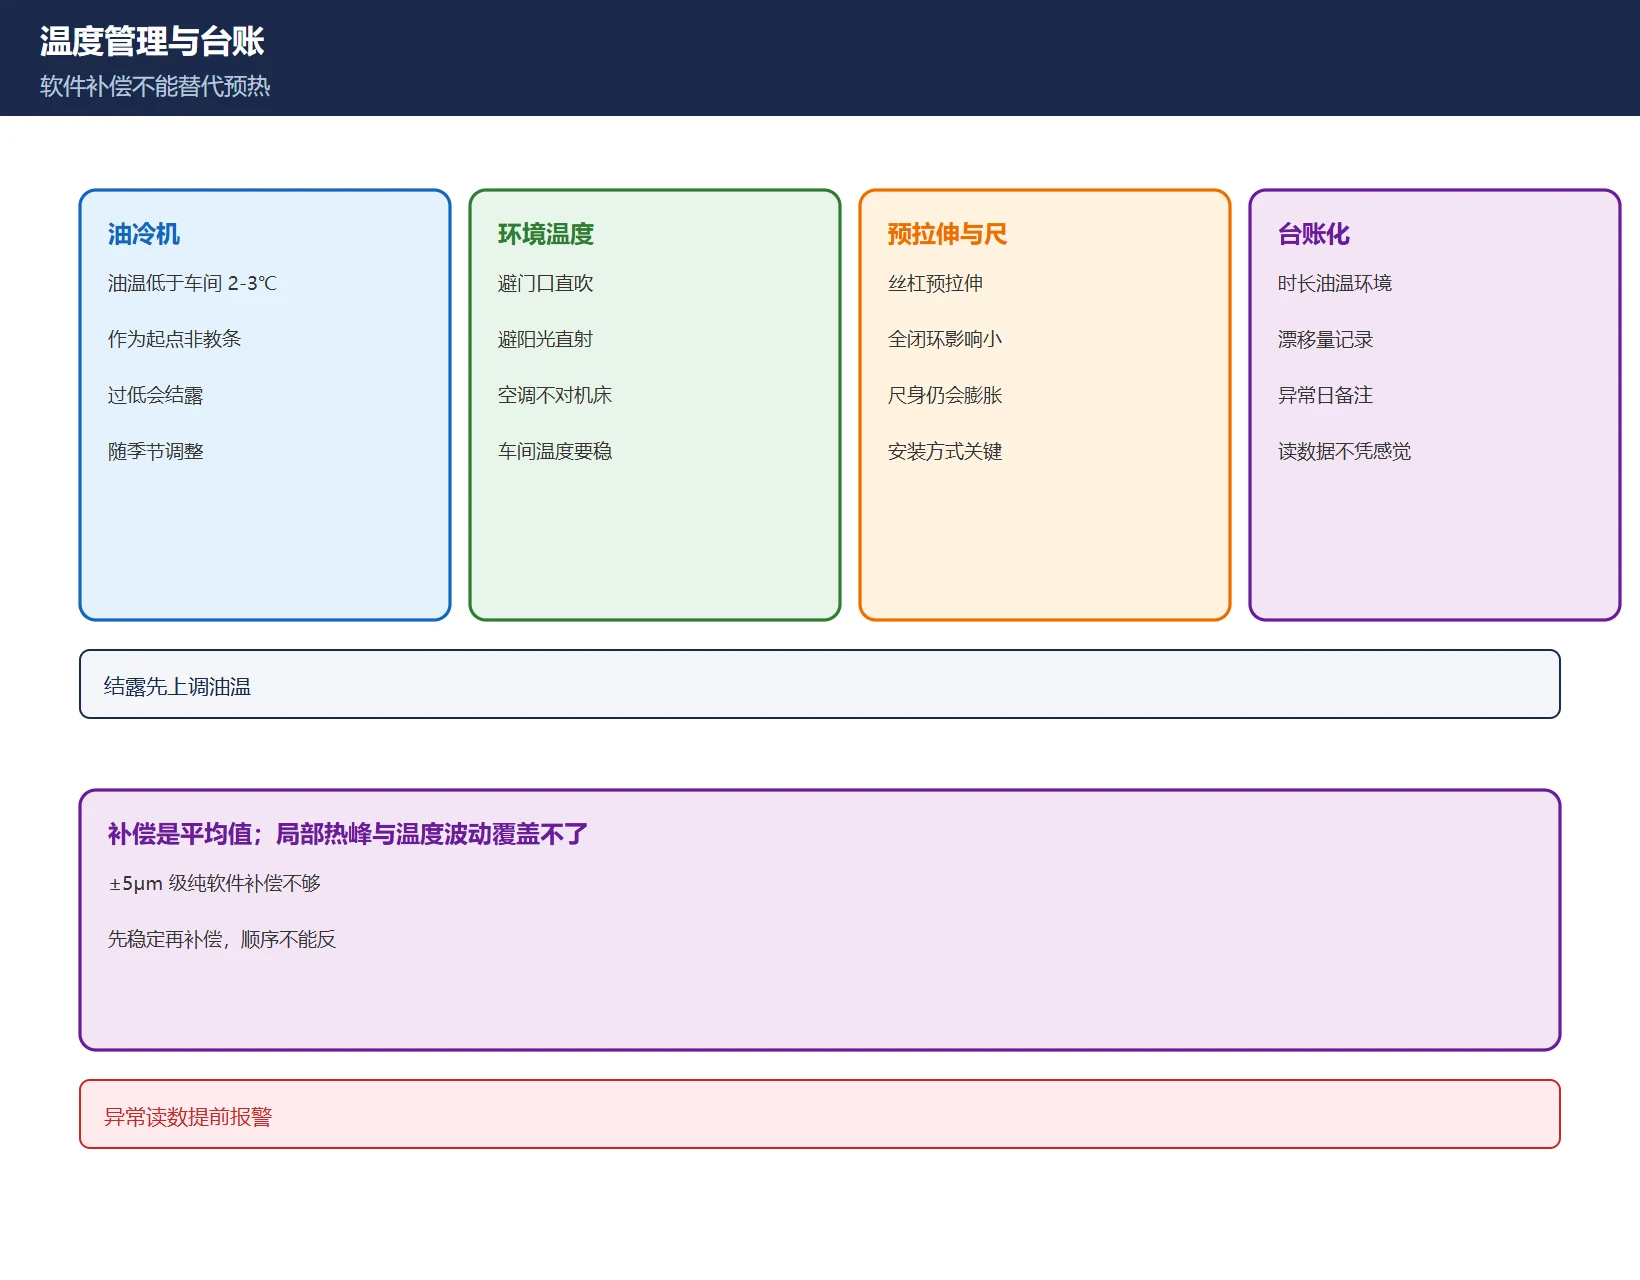
预热这件事最怕”每天凭感觉做”。把它写进设备台账,工艺才能沉淀:
- 预热时长与实际起止时间;
- 油温设定值与环境温度;
- 首件与复检的关键尺寸漂移量;
- 异常日(结露、开门频繁、长假后)的备注。
几周下来,台账会显示这台机床的冷热漂移规律;某天读数跑出历史区间,往往能在废品出现之前就提示油冷机故障或轴承异常。
24.11 与”尺寸忽大忽小”的分工:预防在前,溯源在后
两篇是前后手关系:本篇是发生前的预防(怎么让机床进入稳定状态),尺寸忽大忽小四条线分离法 是发生后的溯源(波动已经出现,怎么把机械线、检测反馈线、工艺刀具线、数据基准线分开)。几何精度的检验项、检具与判据框架见 机床几何精度对照框架。
日常顺序:先按本协议预热 → 首件确认 → 出问题时再按四条线分离法定位。
口径与合规声明
本文的转速档位、时长、油温差值均为现场通行做法的示例骨架,不是任何机型的规定值;不同机型、主轴结构、车间环境差异很大,具体数值一律按本机手册、按实测热平衡曲线、以试切结果为准。文中涉及的判据用于现场诊断与工艺管理,不构成维修或安全操作的替代;涉及电气与旋转部件的操作须由具备资质的人员按厂家规程执行。本文不提供、不链接任何破解资料或盗版手册,技术参数以随机手册与厂家公开资料为准。
常见问题
加工中心为什么要预热?预热多久、怎么预热?
因为冷机的主轴、丝杠、导轨温度不均,加工中持续升温会带来尺寸漂移。现场通行做法是主轴 30%/60%/90% 最高转速各 5 分钟,随后三轴 G00 全行程往复约 5 分钟;闲置超过 4 小时或长假后要重跑。具体档位与时长按本机手册和自己的热平衡曲线定。
早上首件合格、中午复检超差,是热变形吗?怎么确认?
有这个可能,但要先排除其他波动源。确认方法:让机床充分冷却后开机,主轴按常用转速空转,每半小时用千分表顶主轴端面记一次位移,画成曲线;若读数随时间单向漂移并在数小时后趋稳,热变形的可能性就很大。若尺寸是随机跳动而非单向漂移,优先按四条线分离法查机械、反馈、刀具与基准。
主轴油冷机温度应该设多少?设低了会怎样?
现场通行做法是油温比车间温度低 2–3 ℃,作为起点而非教条。设得过低,在湿度大时主轴箱表面会结露,水滴进入电气与轴承区域,反而影响精度与寿命;同时油温要随季节与车间温度调整,具体区间按本机手册和油冷机说明书执行。
最后更新:2026-11-20



































暂无评论内容