


网上流传的「FANUC 恢复出厂设置」教程,至少有一半是错的。最常见的说法是「进系统菜单 → 找恢复出厂设置 → 确认」,而实际上 0i-MD / 0i-MF 上根本没有叫这个名字的菜单项。真正的入口是硬件级的组合键:断电后按住 RESET + DELETE 再上电。
但把路径说对还不够。真正让现场翻车的是另外两件事:一是把「全清」和「恢复出厂设置」当成一回事,二是没搞清全清到底清掉什么、留下什么。本文把这两件事讲透,并给出逐屏的按键时序。
先说结论:全清后参数回到的是 FANUC 的出厂默认参数,不是机床厂交付时给你调好的那套参数。 轴数、轴名、电机型号代码、限位、螺距补偿、PMC 参数、换刀宏,全部归零。所以「全清」不是把机床恢复到能干活的状态,而是把它变成一块需要重新调试的裸板。
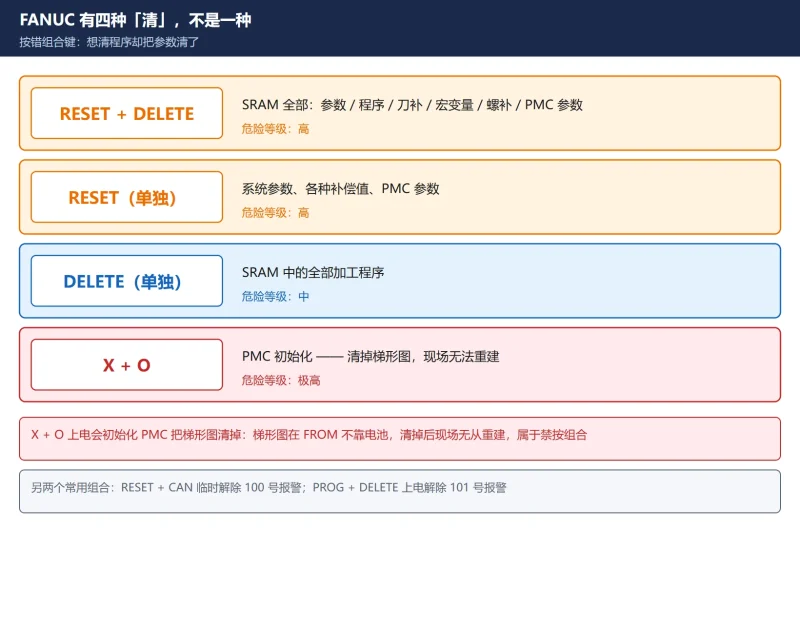
一、先纠正:FANUC 有四种「清」,不是一种
这是本文最需要先讲清的一点。现场很多人以为「清」只有一种,结果想清程序却把参数清了。
表1:四种「清」的组合键与清除范围
| 组合键(上电时按住) | 清掉什么 | 危险等级 |
|---|---|---|
RESET + DELETE | SRAM 全部(参数 / 程序 / 刀补 / 宏变量 / 螺补 / PMC 参数) | 高 |
RESET(单独) | 系统参数、各种补偿值、PMC 参数 | 高 |
DELETE(单独) | SRAM 中的全部加工程序 | 中 |
X + O | PMC 初始化(清梯形图) | 极高 |
🚨 最后一行要单独说一句:X + O 上电会把梯形图初始化掉。梯形图在 FROM 里、不靠电池保持,一旦清掉,现场没有任何办法重建——只能找机床厂或拿同型号机床的备份恢复。这一组键在调试现场应当被视为禁按。
另外两个常用的组合键:
RESET+CAN:临时解除 100 号报警(参数写保护打开)PROG+DELETE上电:解除 101 号报警(编辑程序时系统断电造成)
组合键清单各机型不完全一致,以你本机的维护手册为准;本文列出的是 0i 系列常见约定。
二、全清前必须备份的 4 类数据
全清是不可逆操作。动手前下面四类必须落地,少一类就别动手。
表2:备份清单与存放位置(SRAM / FROM 决定备份方式)
| 数据 | 存在哪 | 丢了会怎样 | 怎么备份 |
|---|---|---|---|
| CNC 参数 | SRAM | 机床直接不能动 | 参数画面输出 / BOOT 的 SRAM BACKUP |
| PMC 参数(定时器、计数器、KEEP 值、数据表) | SRAM | 动作逻辑全乱 | 被 SRAM BACKUP 覆盖;也可 PMC 画面单独输出 |
| 螺距误差补偿量 | SRAM | 精度变差且不报警 | 补偿画面输出 / SRAM BACKUP |
| PMC 梯形图程序 | FROM(Flash) | 动作全无且现场无法重建 | 必须单独导(LADDER-III 或用户文件),SRAM 备份带不出来 |
🚨 表里第四行是最多人踩的坑:梯形图存在 FROM 里,不在 SRAM 里,所以「SRAM 备份」根本不会把它带出来。这就是为什么有人 BOOT 备份做完、恢复完,机床还是不动——参数回来了,梯形图没回来。详见数据备份与恢复完整教程。
备份顺序建议:先做 BOOT 画面的 SRAM BACKUP(一次打包 SRAM 全部),再单独导一次梯形图。两份文件放两个地方,不要只留一份。
BOOT 备份路径(需要在断电状态开始):
- 按住屏幕下方最右边两个软键,然后上电(无软键的机型用 MDI 数字键
6+7) - 进入
SYSTEM MONITOR MAIN MENU后松开 - 选
SRAM DATA BACKUP(编号随机型,见第四节) - 选
1. SRAM BACKUP (CNC → MEMORY CARD) - 等待显示 COMPLETE,断电取卡
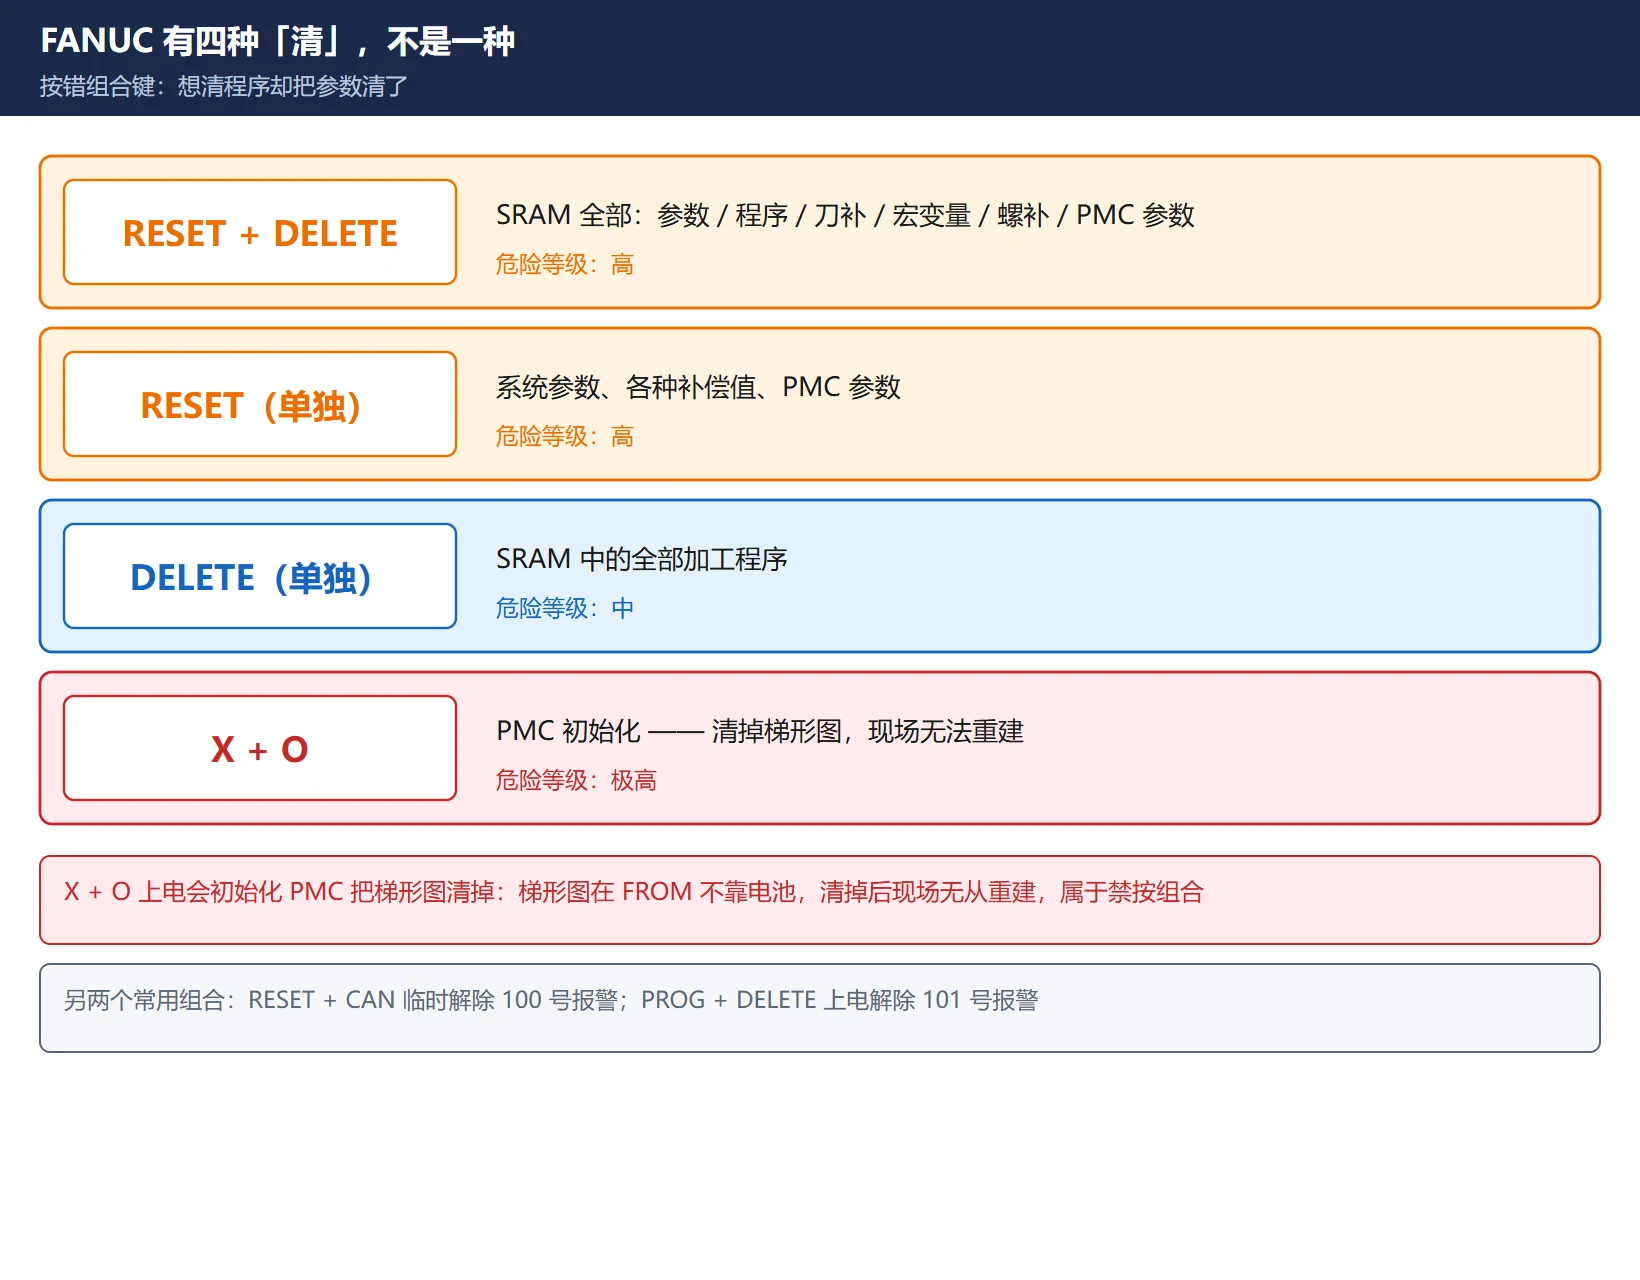
三、完整按键时序:RESET + DELETE 上电全清
逐屏按顺序来,每一屏都要看清再按键。
- 断电(不是急停,是 CNC 电源断开)
- 同时按住
RESET和DELETE,然后上电,一直按住不要松 - 屏幕出现
ALL FILE INITIALIZE OK? (NO=0, YES=1)→ 这时才松开按键
– 输 0 = 不执行,可以直接放弃这次操作(这是唯一的反悔机会)
– 输 1 = 执行全清
- 输入
1,按INPUT→ 屏幕显示ALL FILE INITIALIZING : END,随后出现NC SYSTEM TYPE (0) ? - 这一屏输入
1会进入日期时间设定:ADJUST THE DATE/TIME (**// ::) ? (NO=0, YES=1)
– 输 1:按 年 / 月 / 日 / 时 / 分 / 秒 的顺序输入
– 输 0:跳过(一般建议顺手设好,报警履历的时间戳要靠它)
- 屏幕显示
LOAD SYSTEM LABEL : END,随后出现 IPL MENU - 在 IPL MENU 输入
0(END IPL),按INPUT - NC 启动,出现
DATA FILES RELATED TO CHANGED OPTION MIGHT BE CLEARED. DO YOU COMPLETE TO BACK UP S-RAM ? (NO=0, YES=1)→ 按1
⚠️ 第 3 步的 0 是唯一的反悔机会。第 4 步之后没有回头路。
四、IPL 菜单与 BOOT 菜单:两个容易混的画面
这两个画面名字都带英文菜单,但出现的时机和用途完全不同,混着看会直接误操作。
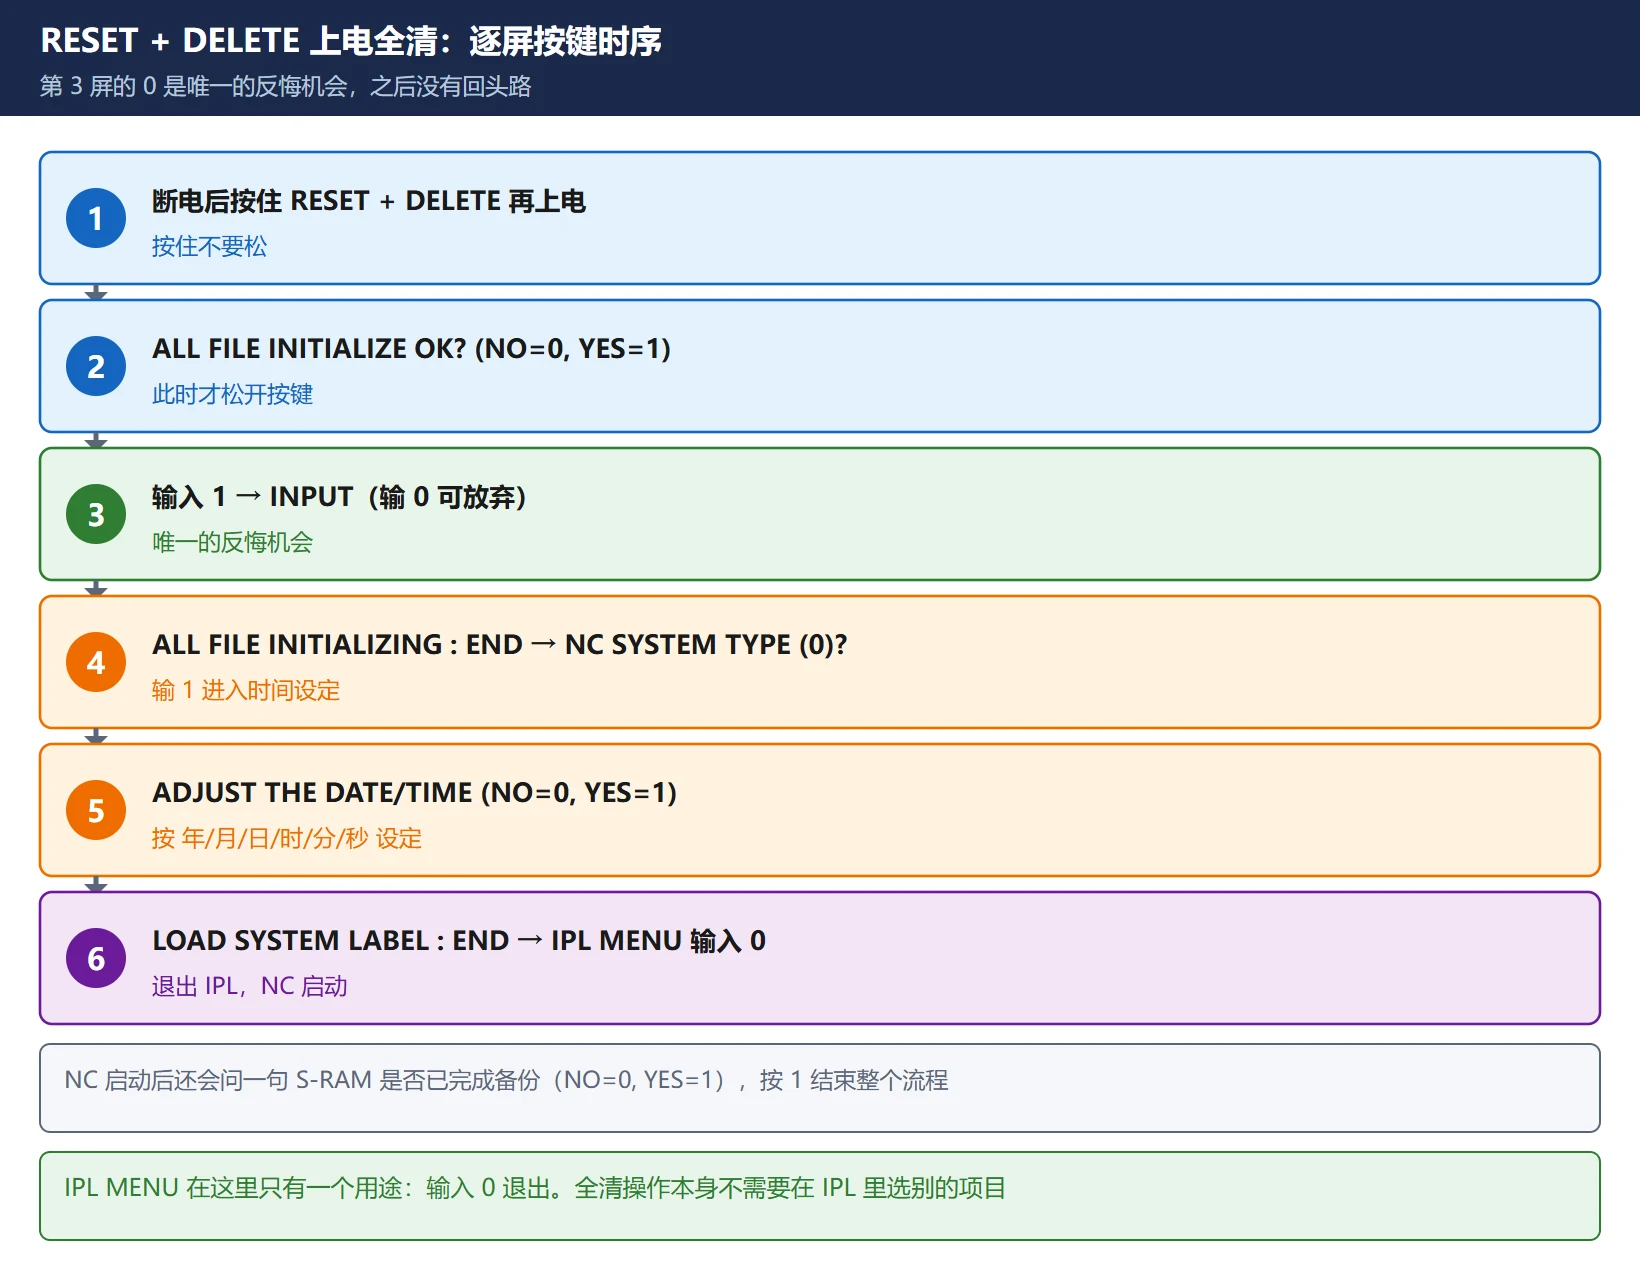
- IPL MENU:全清流程结束后自动出现。它的作用只有一个——输入
0退出,让 NC 正常启动。全清操作在这一步不需要选别的。 - SYSTEM MONITOR MAIN MENU(BOOT 画面):按住最右两个软键上电才出现。这是维护菜单,里面有
SYSTEM DATA LOADING / CHECK / DELETE / SAVE、SRAM DATA BACKUP、MEMORY CARD FORMAT等功能。
表3:BOOT 主菜单常见选项(编号随机型而变)
| 功能 | 作用 | 备注 |
|---|---|---|
| SYSTEM DATA LOADING | 把卡里的文件写入 flash ROM | 换板、升级系统软件时用 |
| SYSTEM DATA CHECK | 检查 flash ROM 里文件的系列与版本 | 只读,安全 |
| SYSTEM DATA DELETE | 从 flash ROM 删除文件 | 🚨 看不懂别按 |
| SYSTEM DATA SAVE | 把 flash ROM 的文件存到存储卡 | 备份 FROM 内容 |
| SRAM DATA BACKUP | SRAM 整体备份 / 恢复 | 全清前必做的一项 |
| MEMORY CARD FILE DELETE | 删除存储卡上的文件 | — |
| MEMORY CARD FORMAT | 格式化存储卡 | — |
| END | 结束 BOOT,启动 CNC | — |
🚨 编号随机型与 boot 版本而变:16i 手册(B-63665EN/01)里 SRAM DATA BACKUP 是第 5 项、END 是第 10 项;另有版本的列表里 END 排在第 1 项。以你屏幕上实际显示的列表为准,不要照抄编号。
SRAM DATA BACKUP 子菜单固定为三项:1. SRAM BACKUP (CNC → MEMORY CARD)、2. RESTORE SRAM (MEMORY CARD → CNC)、END。备份生成的文件名随机型(如 SRAMBAK.001),一张卡只放一份 SRAM 备份,再次备份会提示是否覆盖。
五、清完之后还剩什么、还剩多少
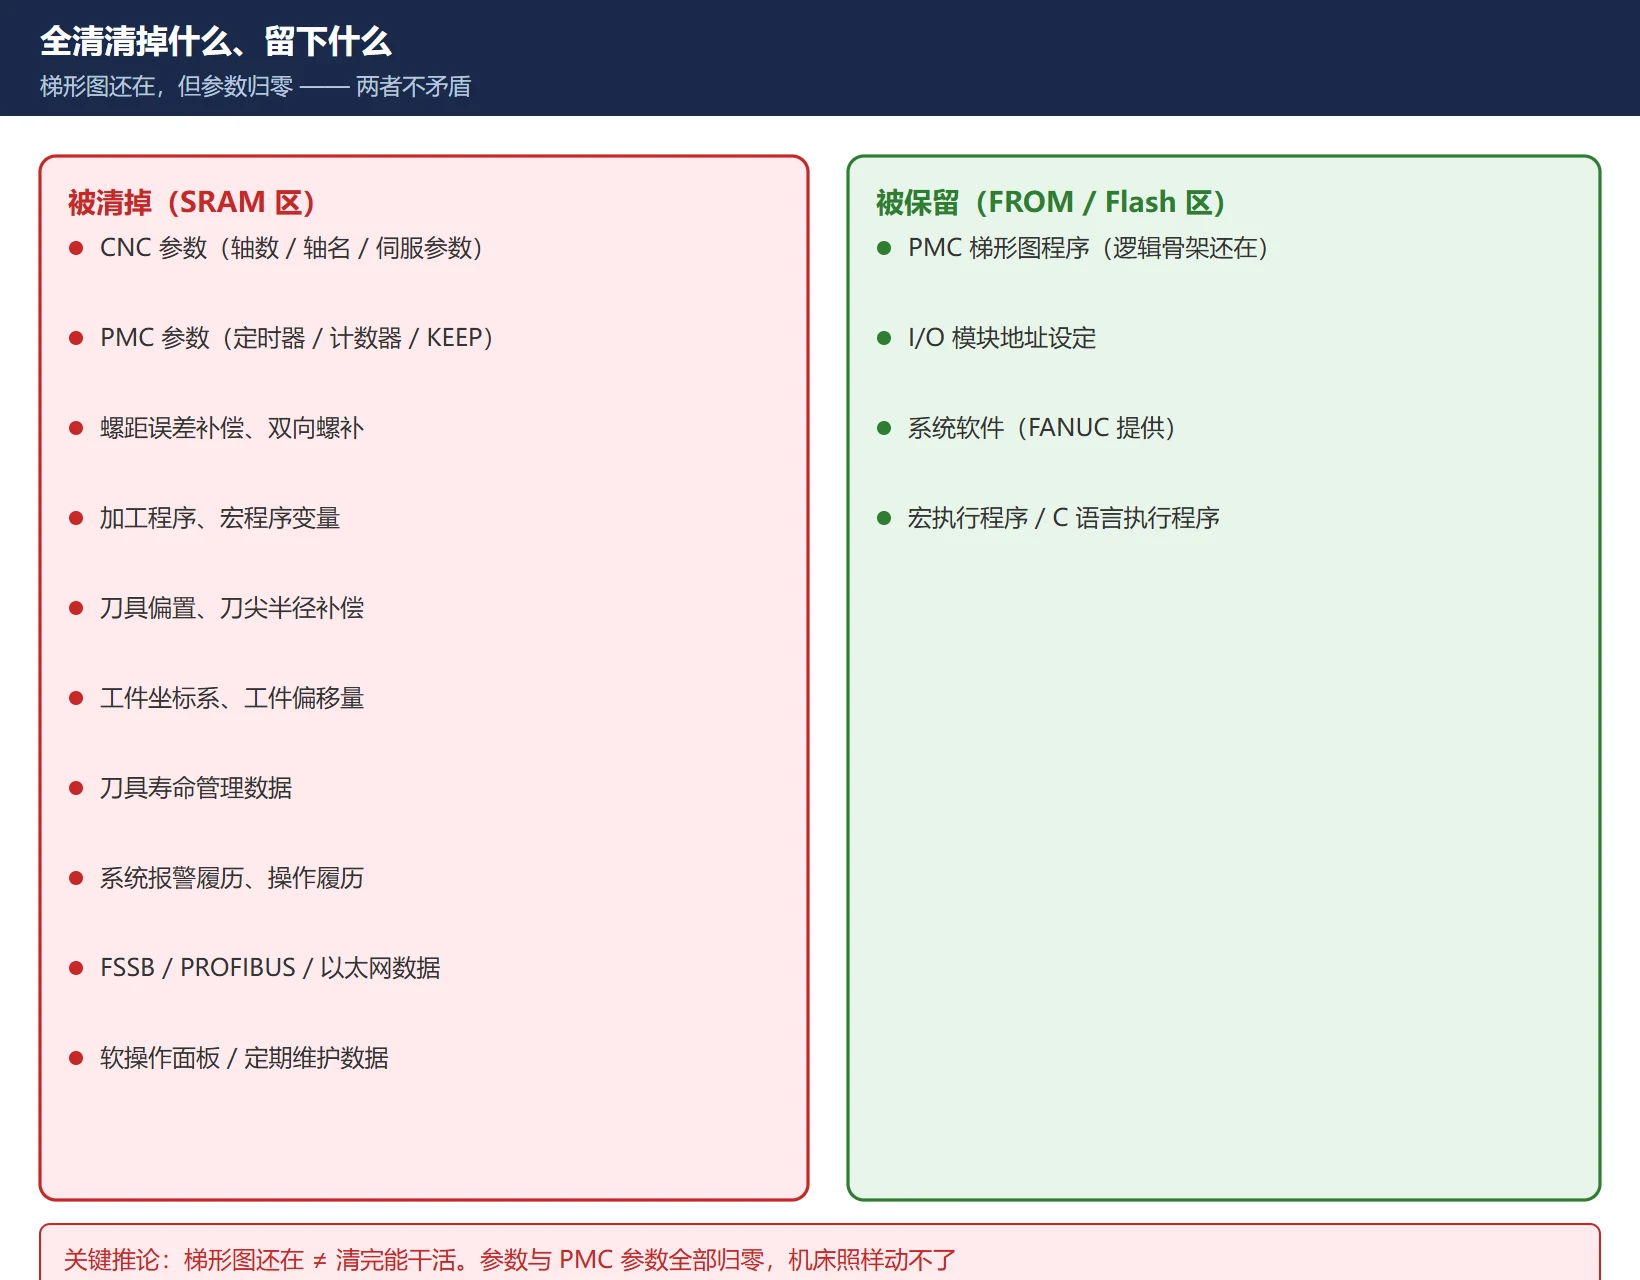
这是「全清 ≠ 恢复出厂设置」的实质所在。
表4:全清后被清掉与被保留的数据
| 被清掉(SRAM 区) | 被保留(FROM / Flash 区) |
|---|---|
| CNC 参数(含轴数、轴名、伺服参数) | PMC 梯形图程序 |
| PMC 参数(定时器、计数器、KEEP 继电器值、数据表) | I/O 模块地址设定 |
| 螺距误差补偿、双向螺补 | 系统软件(FANUC 提供) |
| 加工程序、宏程序变量值与变量名 | 宏执行程序 / C 语言执行程序 |
| 刀具偏置、刀尖/刀具半径补偿 | — |
| 工件坐标系、工件偏移量 | — |
| 刀具寿命管理数据 | — |
| 系统报警履历、操作履历 | — |
| FSSB 数据、PROFIBUS 主从功能数据、嵌入式以太网数据 | — |
| 软操作面板数据、定期维护数据、触摸板数据 | — |
关键推论:梯形图还在,所以 PMC 的逻辑骨架还在;但参数没了,所以轴配置、伺服参数、PMC 参数全部归零,机床照样动不了。这两件事不矛盾——「梯形图没被清掉」不等于「清完能干活」。
还有一个容易忽略的点:9000 段的选项参数(功能选配授权相关)在部分机型存于 SRAM、会被全清清零,在另一些机型存于 FROM、不会被清。这一条以你本机的参数说明书为准,全清前最好把 9000 段单独拍照留档。
六、没有备份怎么办:手写参数法与耗时评估
如果备份确实拿不出来(二手机、机床厂倒闭、卡坏了),只能走手写重装路线。
基本流程:
OFFSET/SETTING→SETTING→ 把 PARAMETER WRITE (PWE) 设为 1(此时会出 SW0100 报警,属正常)- 进参数画面,逐项输入
- 全部输完后 把 PWE 改回 0,按
RESET清掉报警 - 断电重启一次,确认参数没丢(这一步是在验电池)
必设的基础参数(按功能分组,具体数值来自机床厂的出厂参数表,不能猜):
- 轴配置:8130(总轴数)、1010(CNC 控制轴数)、1020(各轴名称)、1022(各轴属性,直线轴 / 旋转轴)、1023(各轴伺服轴号)
- 指令与反馈:1820(指令倍乘比 CMR)、1821(参考计数器容量)
- 伺服:3111#0(SVS)置 1 显示伺服设定画面,进
SV-PRM按电机铭牌输入电机代码后做初始化 - 绝对位置:1815#4(APZ)—— 详见绝对位置丢失怎么办
耗时评估(现场经验值,仅供排产参考):
- 有完整参数表、只需敲键盘:半天到一天
- 需要做伺服初始化 + 螺补重测:1–3 天
- 梯形图也丢了、要找机床厂:一周以上,且大概率要付费
所以:没有备份时的全清,代价远高于「先花 20 分钟做一次 SRAM 备份」。
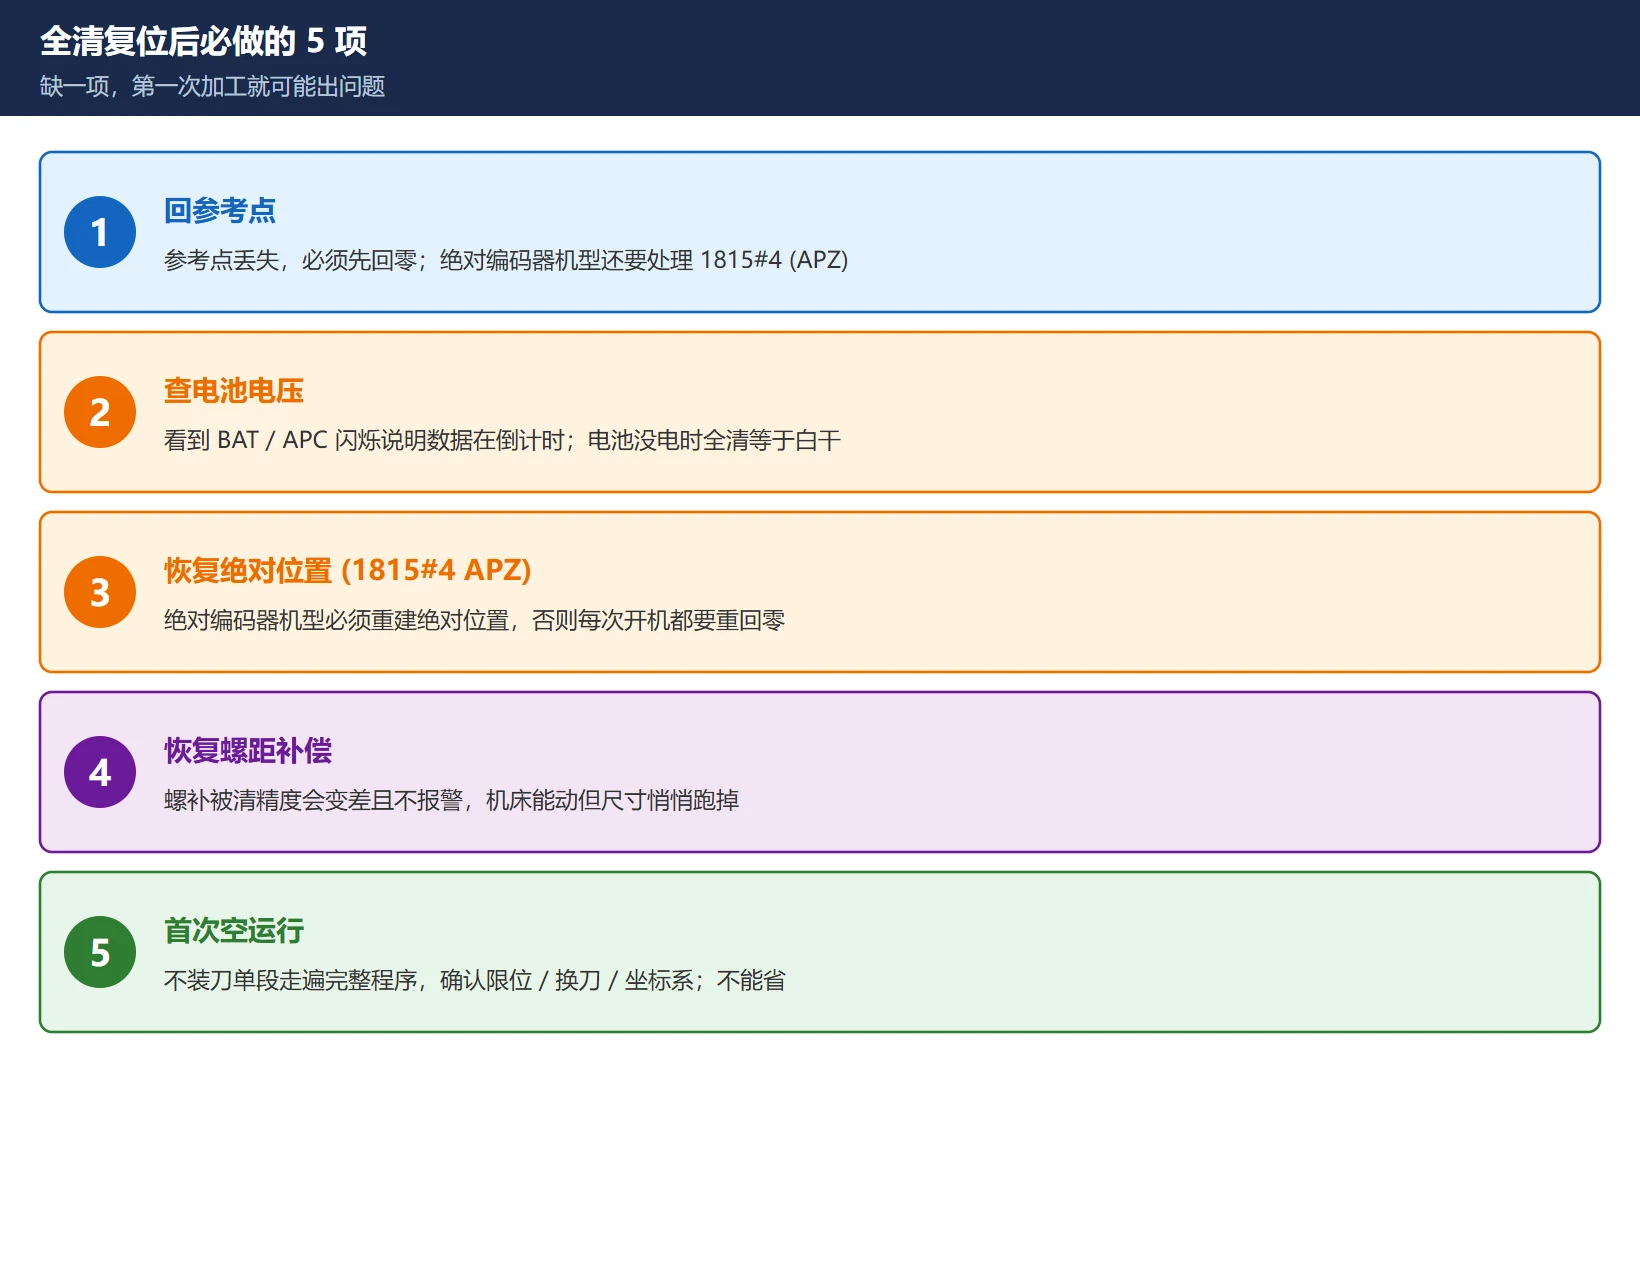
七、复位后必做的 5 项
参数敲完不等于完事。下面五项缺一项,机床就可能在第一次加工时出问题。
- 回参考点:全清后参考点丢失,必须先回零。绝对位置编码器机型还要处理 1815#4(APZ)。
- 查电池电压:全清后写进去的参数靠电池保持。看到
APC(放大器电池低)或BAT(CNC 系统电池低)闪烁,说明数据在倒计时。电池没电时全清,等于白干。 - 恢复绝对位置(1815#4 APZ):绝对编码器机型必须按流程重建绝对位置,否则每次开机都要重回零。
- 恢复螺距补偿:螺补被清了,精度会变差而且不会报警。这是最隐蔽的一项——机床能动、能加工,但尺寸悄悄跑掉。
- 首次空运行:不加工件、不装刀(或用旧刀),单段走一遍完整程序,确认限位、换刀、坐标系都对。这一步不能省,也不能跳到直接加工。
八、三个判断节点
节点一:你要清的到底是哪种数据? 只是程序乱了 → DELETE 单键上电就够,不需要动参数。只是参数乱了 → 先考虑能不能用备份文件覆盖,而不是全清。全清是最后手段,不是常规操作。
节点二:能不能先确认电池有电? 电池没电时做全清,写进去的参数下次断电就丢。全清前先看一眼有没有 BAT / APC 闪烁。
节点三:清完之后有没有能力重建? 参数表、梯形图、螺补数据,三样里缺任何一样都不要动手清。尤其是梯形图——它在 FROM 里不怕掉电,但也正因为如此,清掉之后现场无从重建。
一句话总结:FANUC 没有「恢复出厂设置」按钮;真正的入口是
RESET+DELETE上电,而它清掉的是 SRAM 里机床厂调好的全部参数,只留 FROM 里的梯形图。做完之后机床不是「恢复如初」,而是变成一块需要重新调试的裸板——所以全清前的 20 分钟备份,永远比全清后的三天重建划算。
常见问题
FANUC 有没有「恢复出厂设置」菜单?
没有。0i-MD / 0i-MF 上不存在叫「恢复出厂设置」的菜单项,网上流传的「系统菜单 → 恢复出厂设置」路径是错误教程。真正的入口是硬件级组合键:断电后按住 RESET + DELETE 再上电,屏幕出现 ALL FILE INITIALIZE OK? (NO=0, YES=1),输入 1 执行全清。更重要的是概念上的区别:全清后参数回到的是 FANUC 的出厂默认参数,不是机床厂交付时给你调好的那套。轴数、轴名、电机型号代码、限位、螺补、PMC 参数全部归零,机床需要重新调试才能干活。所以即便路径找对了,「恢复出厂设置」这个说法本身也是误导。
全清参数会不会把 PMC 梯形图一起清掉?
不会,但别因此放松。 PMC 梯形图程序存在 FROM(Flash)里,不靠电池保持,SRAM 全清清不到它。全清能清掉的是 PMC 参数——定时器设定值、计数器设定值、KEEP 继电器值、数据表,这些在 SRAM 里,会被一并清零。所以全清后的真实状态是:梯形图的逻辑骨架还在,但它依赖的所有参数值都归零了,机床照样动不了。反过来,如果用的是 X + O 上电那组键,那是直接初始化 PMC 把梯形图清掉——这个无法现场重建,必须找机床厂或同型号备份,属于禁按操作。
没有备份文件时,重装一台参数要多久?
取决于缺什么。有完整参数表、只需逐项敲进去:约半天到一天。需要重做伺服初始化并按电机铭牌写电机代码、还要重测螺距补偿:1–3 天。如果梯形图也没了:一周以上,而且大概率要付钱给机床厂或找同型号机床的备份。这个对比很能说明问题——做一次 BOOT SRAM 备份只需十几分钟,加一次梯形图导出不到半小时;而全清后重建的代价是几十倍。所以真正该问的不是「重装要多久」,而是「为什么不做备份就动手清」。
最后更新:2026-10-28
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。












暂无评论内容