

同一段控制需求,有人写成 Y 地址,有人写成 G 地址,效果完全不同;中间继电器到底该用 R 还是 K?数据区 D 和计数器 C 有时候看起来一样。做了几年发那科梯形图,还是会在这些地方卡住。这一类问题的根源不是不会写梯形图,而是没分清 PMC 里几组”长得像、用途完全不同”的地址。
本文不重复讲地址表的格式和范围(站内 653 已经讲得很细),专门解决一个问题:G、R、D 这几类地址为什么总被用混,混用之后会发生什么。做发那科 PMC 调试时,把这几组地址分清,能省掉大量无效排查。
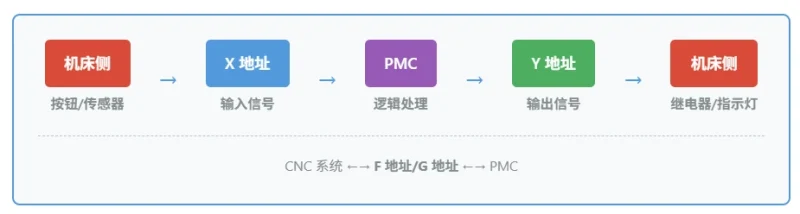
下面这张框架图是全文的基础:PMC 地址按用途只有三大类,分清类别,混淆问题就少一半。
说明:本文讨论的 PMC 地址类型与信号流向,适用于 FANUC 常见系统的通用构型。具体地址号、可用范围与参数设置随机型、PMC 型号与机床厂家配置不同,文中一律不列具体地址号与参数号,请以随机官方手册、实际地址表与现场实测为准。
一、先分清三类”用途不同”的地址
用FANUC Ladder III 打开一份发那科梯形图,字母一排排看过去,很多人的第一印象是”地址就是分类”:X 一类、Y 一类、F 一类。其实 PMC 地址是按用途分的,不是按名称分的。
在讨论易混淆之前,先建立一个基本框架:PMC 的地址不是按”类型”分的,是按用途分的。
| 地址 | 用途分类 | 断电后状态 | 谁在写 |
|---|---|---|---|
| X / Y | 机床侧信号交换 | 丢失 | 硬件 / PMC |
| F / G | CNC 侧信号交换 | 丢失 | CNC / PMC |
| R | 内部中间继电器 | 保持 | PMC |
| K | 保持型存储 | 保持 | PMC |
| D | 数据存储区 | 保持 | PMC |
| T | 定时器当前值 | 丢失 | 指令自动 |
| C | 计数器当前值 | 丢失 | 指令自动 |
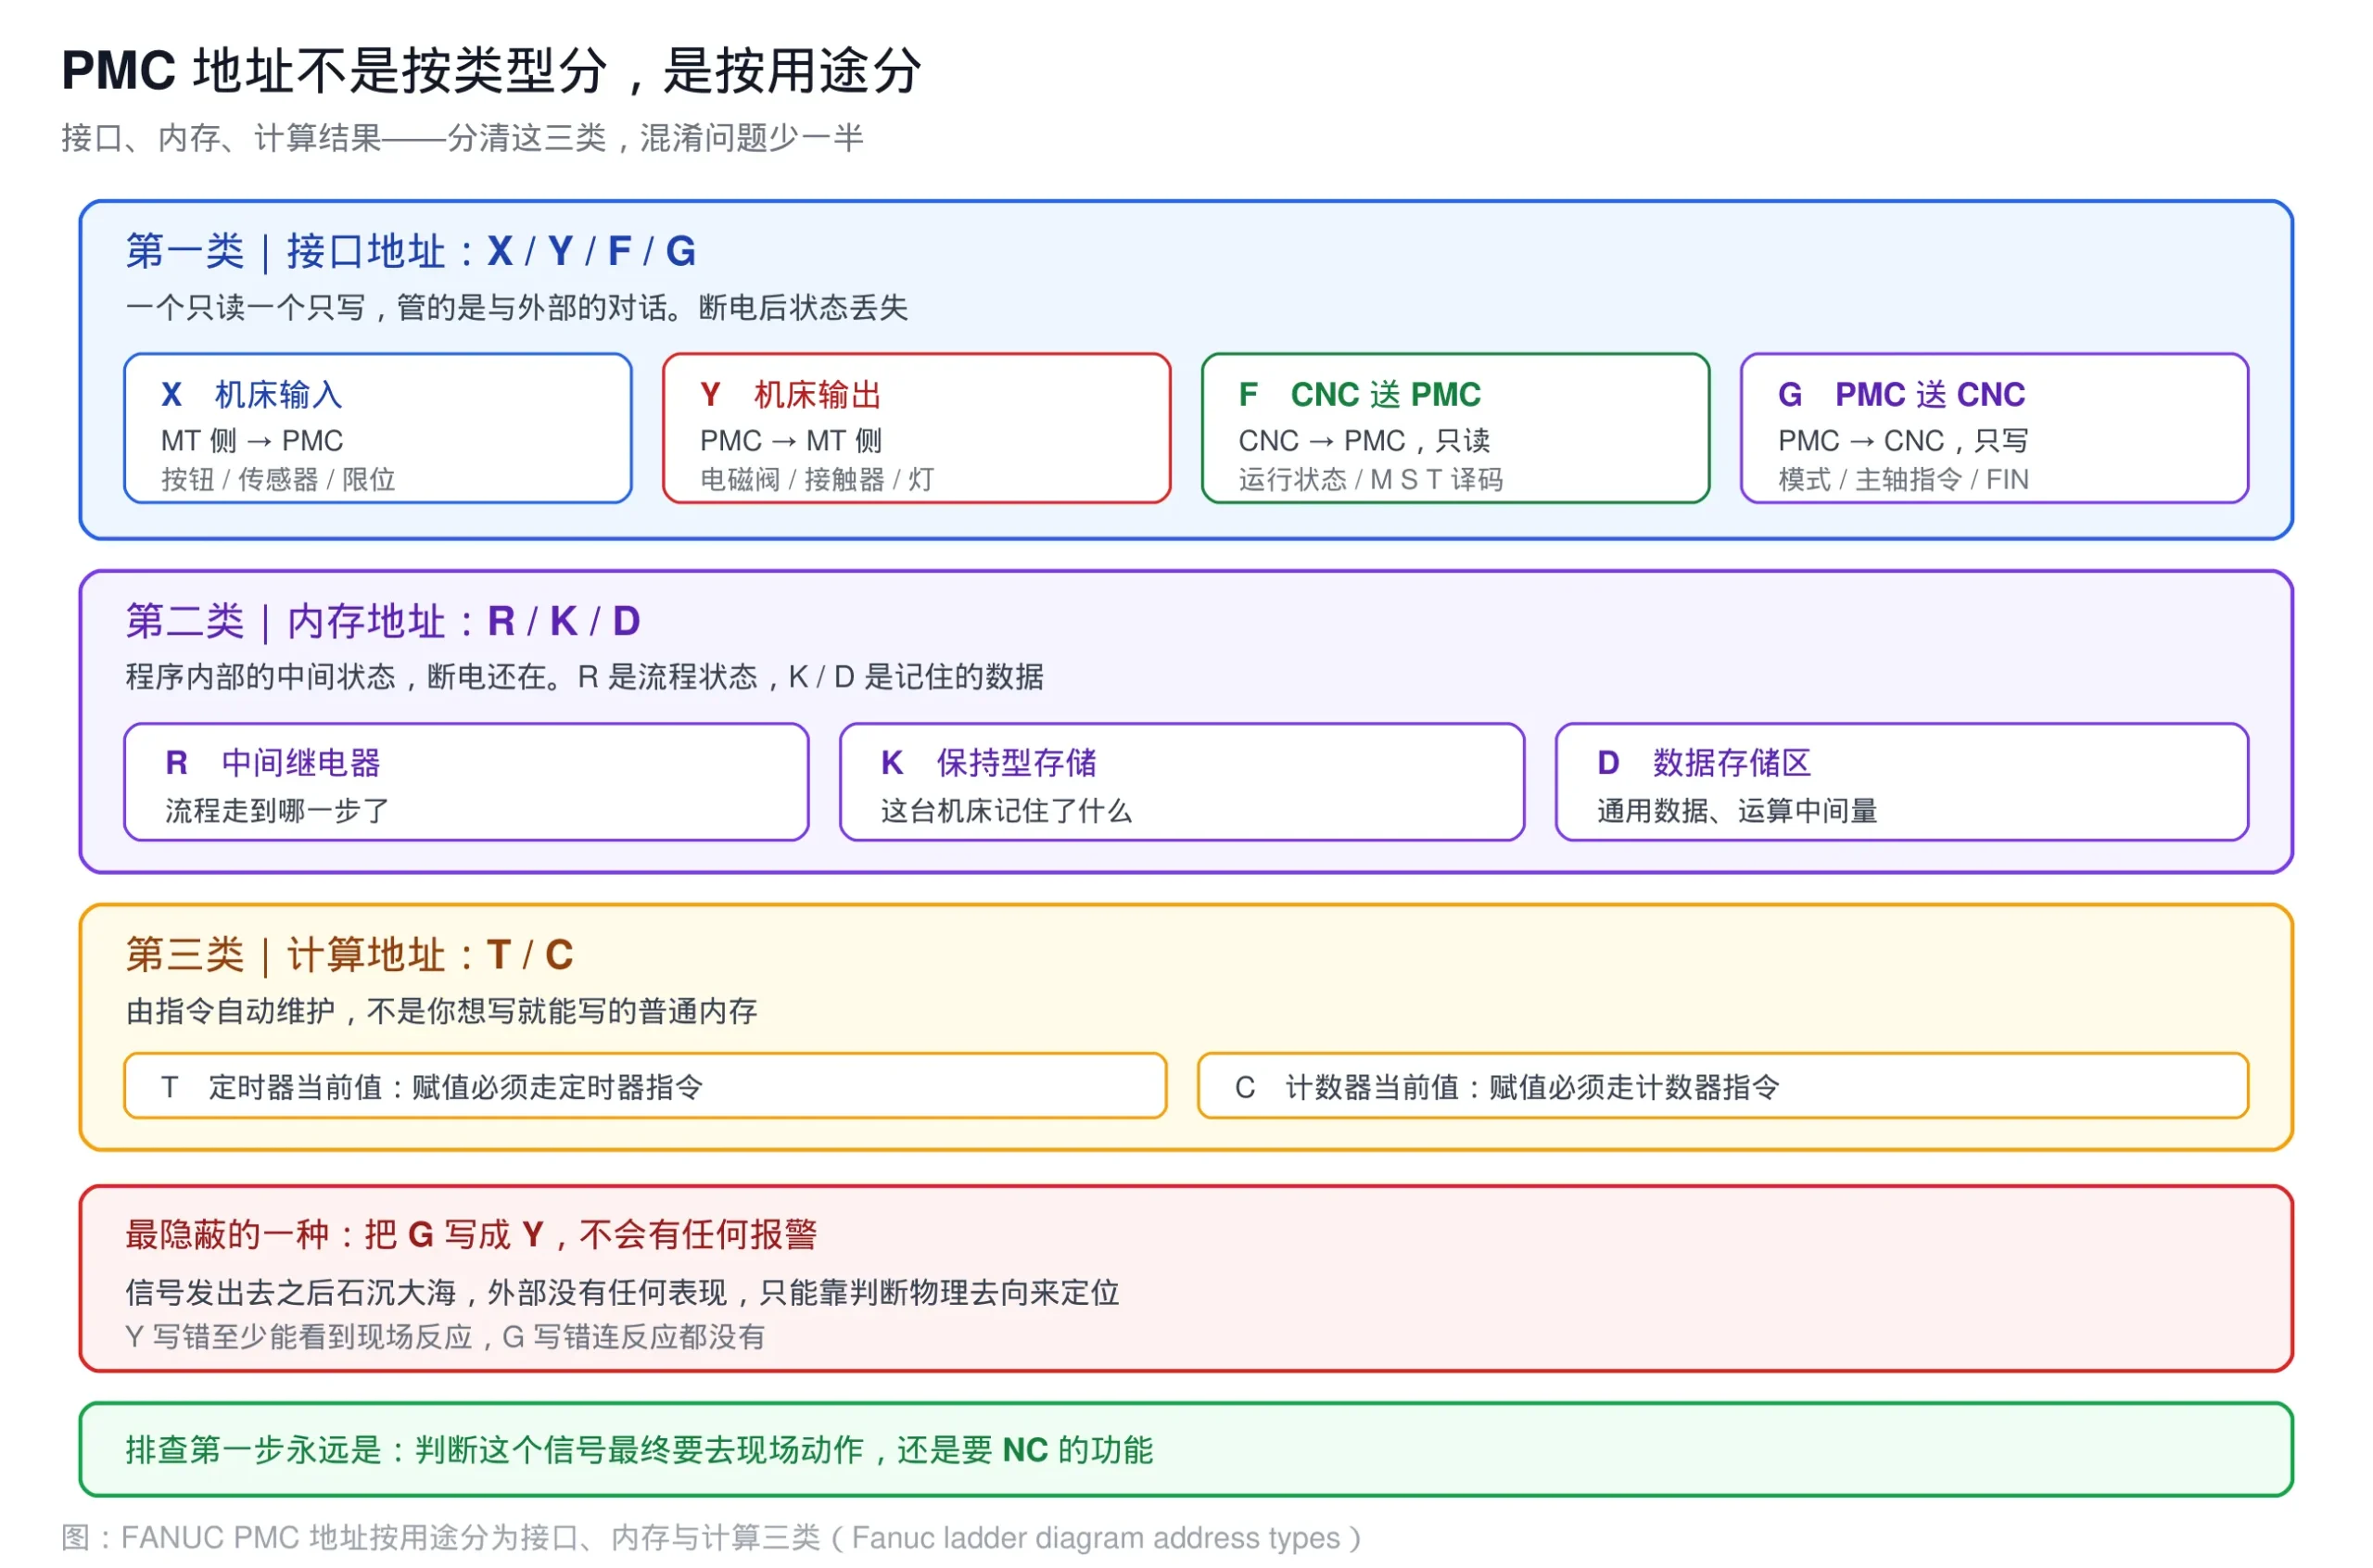
一句话概括:
- F / G 是”接口”,一个只读一个只写,管的是和 CNC 之间的对话
- R / K / D 是”内存”,断电还在,管的是程序内部的中间状态
- T / C 是”计算结果”,由指令自己维护,梯形图里不能直接当普通内存用
分清这三类,后面的混淆问题就少了一大半。
二、发那科梯形图最容易混的一组:G 地址 vs Y 地址
这是新手最高频的错误,而且系统不会报错。
区别在哪
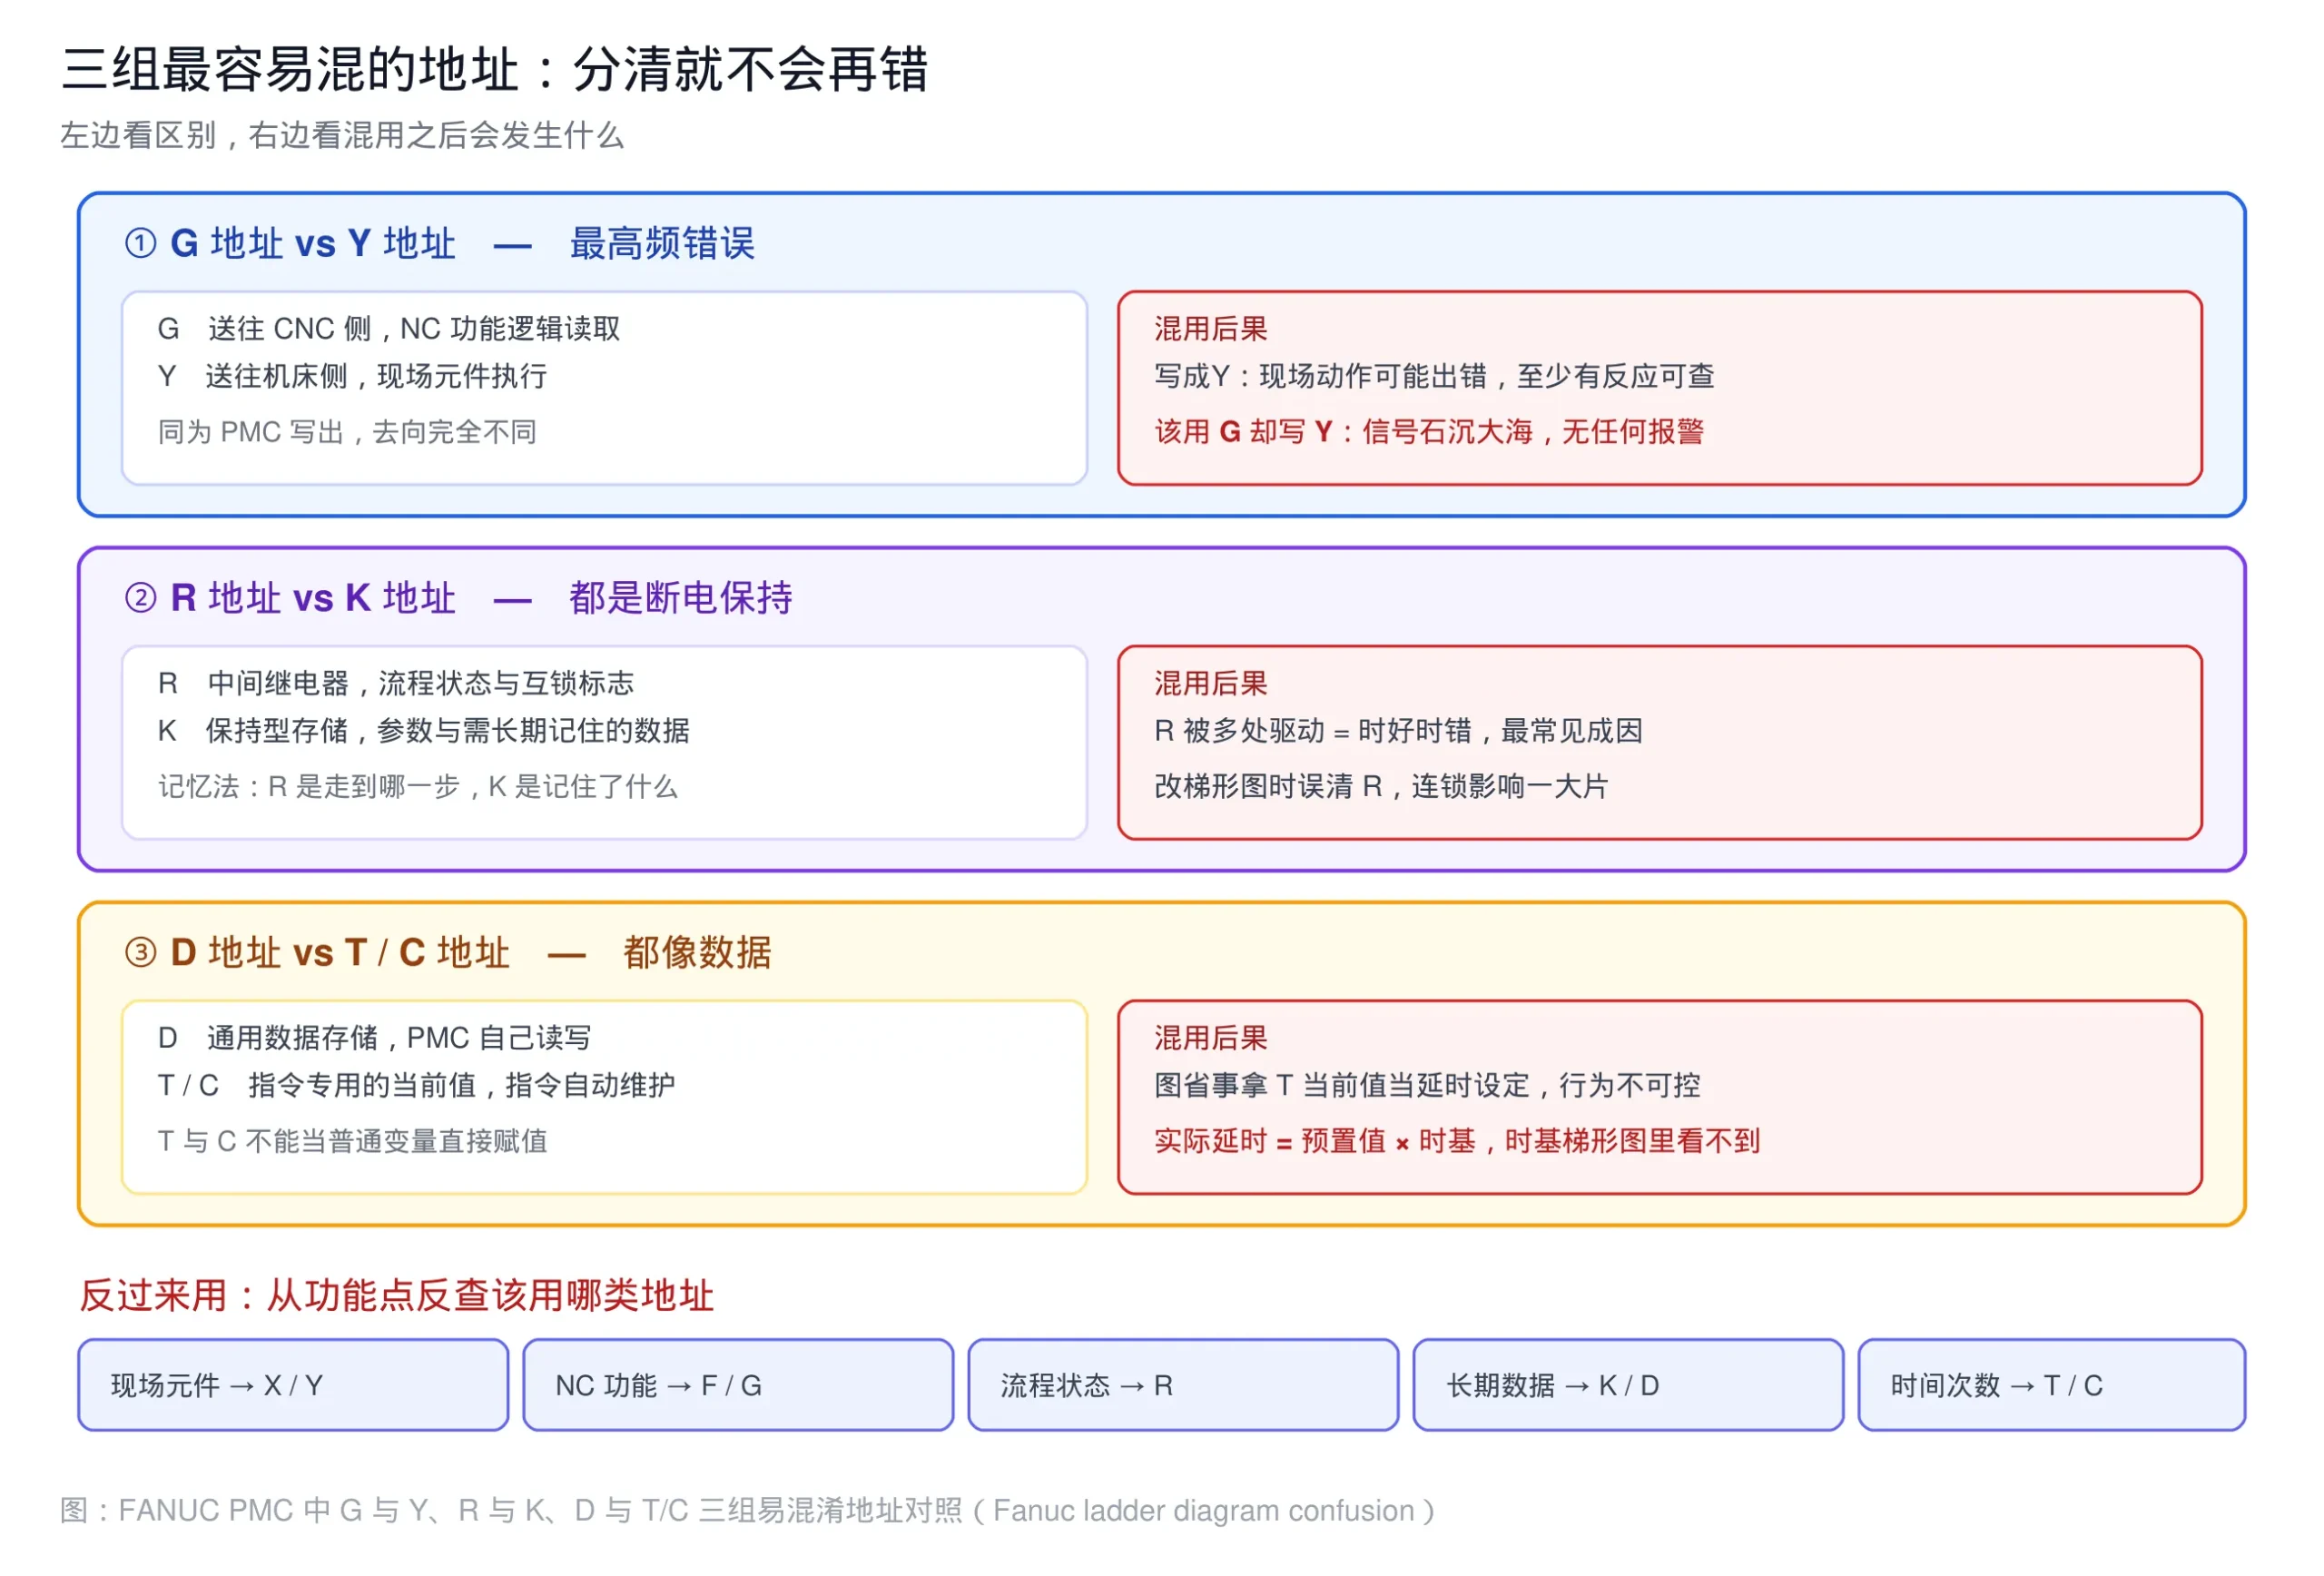
G 和 Y 都是 PMC 写出去,但去向完全不同:
| 对比项 | Y 地址 | G 地址 |
|---|---|---|
| 送往 | 机床侧(MT侧) | CNC 侧(NC 侧) |
| 接收方 | 电磁阀、接触器、指示灯 | NC 的功能逻辑 |
| 典型用途 | 输出动作 | 请求 NC 做某件事 |
| 写错了会怎样 | 现场动作可能出错 | 信号石沉大海,无报警 |
为什么会用错
两种情况:
- 需求理解偏差:以为”让主轴转”是输出动作,写了 Y,实际上要的是请求 CNC 执行
- 段别记混:整个逻辑段该用 G 的地方顺手写成 Y
后果有多严重
最麻烦的是用错段不产生任何报警。Y 地址写错,现场某个输出会有反应(或者没反应),你至少能顺着查;G 地址写成 Y,信号发出去之后没有任何外部表现,PMC 也不会提示。
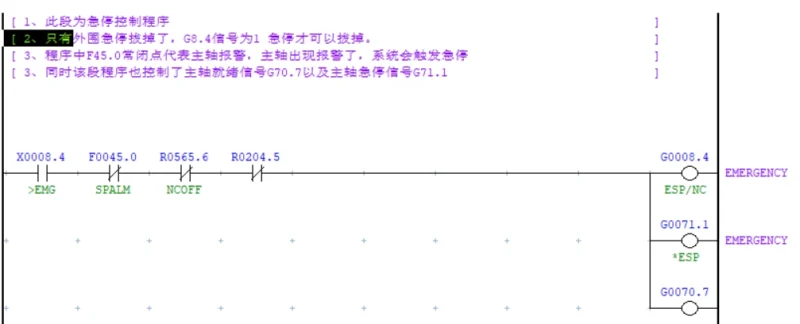
排查这类问题时,正确顺序是先判断这个信号的物理去向,这一步做对,后面就不用在错误的方向上耗时间。:它最终要影响现场动作(查 Y 段),还是要影响 NC 的某个功能(查 G 段)。判断错了方向,后面查再久也白查。信号分段与流向可以看站内这篇:PLC 信息交换全解析:CNC 侧与 MT 侧的四大信号流。
三、第二组:R 地址 vs K 地址
这两个都是断电保持的,区别在定位和用法。在 PMC 梯形图编程里,R 是用得最多的工作区,也是最容易被人随便占用的区域。
区别在哪
| 对比项 | R 地址 | K 地址 |
|---|---|---|
| 定位 | 中间继电器,偏”逻辑中间量” | 存储区,偏”数据” |
| 典型用途 | 状态标志、互锁条件 | 参数设定、计数结果、保持数据 |
| 使用密度 | 用得多 | 用得少但更省着留 |
简单理解:R 是”流程走到哪一步了”,K 是”这台机床记住了什么”。
R 地址在发那科梯形图编程里是最常见的工作区,几乎每一段逻辑都会用到几个 R 做标志位。K 地址一般只在需要跨长时间保持某个数据时才用。
混用的后果
- 把需要保持的流程状态放R:改梯形图时容易误清,改一个逻辑连锁影响一大片
- 把参数类数据放 R:容易和别的段冲突,因为 R 是公用的
- R 地址被多处驱动:这是”时好时错”故障最常见的原因之一。两段逻辑都在写同一个 R,谁后执行谁说了算,动作就飘
关于多处驱动的完整排查方法,站内这篇讲得比较细:FANUC PMC 与 NC 信号交换异常怎么查?X / Y 地址对不上的排查路径。
四、第三组:D 地址 vs T / C 地址
D 是”数据区”,T 和 C 看起来也像数据,但性质不同。FANUC PMC 编程里这两者的区别,是初学者最容易一带而过、后面吃大亏的一处。
区别在哪
| 对比项 | D 地址 | T / C 地址 |
|---|---|---|
| 性质 | 通用数据存储 | 指令专用的当前值 |
| 谁维护 | PMC 程序自己写 | 定时/计数指令自动维护 |
| 能当普通变量用 | 能 | 不能 |
| 溢出表现 | 容量内正常 | 到预置值后按指令逻辑动作 |
T 和 C 的值不是你想写就能写,它们由对应的定时器指令和计数器指令维护。梯形图里能读它们的状态和当前值,但赋值要走对应指令,不能当普通中间量使用。
一个高频错误
有人图省事,把定时器的当前值当成延时设定来用。在 PMC 梯形图编程里,这是新人最常踩的一个坑。记住铁律:实际延时 = 预置值 × 时基,预置值是梯形图里写的数字,本身不是时间;时基由 PMC 参数决定,梯形图里根本看不到。
更麻烦的是,跨机型移植时两台机器时基可能不同,同一个预置值实际动作时间就变了。
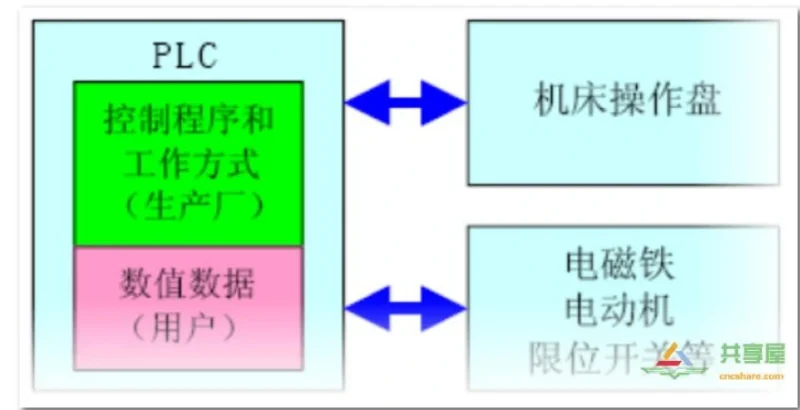
上面三组对照关系和混用后果,汇总在一张图里:详见站内这两篇:FANUC PMC 定时器 TMR 指令详解、FANUC PMC 计数器 CTR 指令详解。
五、看懂 Fanuc ladder diagram 地址注释的三条线索
用FANUC Ladder III 打开别人的程序时,地址注释比地址本身更能帮你判断该怎么改。这三条线索按顺序看:
- 看字母判段别:X/Y 是机床侧,F/G 是 CNC 侧,R/K/D 是程序内部。看到 G 就知道这行是发给 NC 的请求
- 看注释判用途:中文注释或符号注释写着”主轴””刀库””互锁”,比地址号本身更能说明意图
- 看驱动源判风险:地址被几处写,被多处写就是时好时错的候选点
地址表本身的格式、范围、各类的完整定义,站内这篇讲得最细,可以当字典用:FANUC PMC 地址表详解 | X/Y/G/F/R 信号对照表。本篇是它的补充,专门讲容易混的那几类。
六、发那科 PMC 调试:用错地址段的四种典型故障表现
把前面的理论对应到现场现象,排查时可以直接对号入座:
| 现象 | 大概率原因 | 查什么 |
|---|---|---|
| 现场某个输出莫名动作 | Y 地址段别写错 | 地址分配表,看该 Y 有几个驱动源 |
| 现场什么都不动但程序改了 | Y 写成了 G,或反之 | 判断信号该去哪一段 |
| 改了逻辑但行为没变 | R 被多处驱动,或被跳转绕过 | 查驱动源 + 执行顺序 |
| 上次运行正常,重启后状态变了 | 保持型与非保持型用混 | 确认 R/K/D 该不该保持 |
第四种最隐蔽:非保持型地址在重启后是随机的,如果程序里用它当互锁条件,就会出现”昨天好好的,今天不行”的怪现象。
七、发那科 PMC 调试:从符号反查地址类型
现场调试时经常反过来用:不是从地址查含义,而是从功能点反查用哪类地址。这个思路在 FANUC CNC 梯形图排查里非常省时间,也是老手和新手的效率差距所在:
- 涉及现场元件(按钮、传感器、电磁阀)→ X / Y 段
- 涉及NC 功能(模式选择、M/S/T 代码、主轴指令)→ F / G 段
- 涉及流程状态(走到哪一步、是否完成)→ R 段
- 涉及参数或需要长期记住的数据 → K / D 段
- 涉及时间或次数 → T / C 段
五条对完,基本就能确定该用哪类地址。这一步做对了,后面的排查效率差好几倍;在 FANUC Ladder III 里对着程序段逐条比对,比从头查地址表快得多。
八、发那科梯形图零基础学习路径
按这个顺序补,地址这块会自然扎实。FANUC Ladder III 只是工具,工具会变,但地址用途的判断逻辑是通用的:
- PMC 是什么 —— FANUC PMC 是什么?工作原理与应用详解
- 梯形图入门 —— FANUC PMC 梯形图编程入门
- 顺序程序的数据构成 —— FANUC PMC 编程核心:8 大数据构成,FANUC PMC programming 的基本功
- 地址表格式(当字典查) —— FANUC PMC 地址表详解 | X/Y/G/F/R 信号对照表
- 延时与计数 —— TMR 定时器、CTR 计数器
- 流程与边沿 —— JMP / LBL 跳转、DIF 微分指令
- 执行顺序与跨机型 —— END1 / END2 / END3 顺序程序详解、0i-MD 与 0i-MF 的 PMC 差异对比
- 工具准备 —— FANUC LADDER III 软件下载安装教程、数控机床电气调试必备软件全解析
- 实战案例 —— FANUC PMC 故障排查实战 5 案例
如果你需要一份系统的 PMC 维修学习资料作为长期参考,可以看看这篇:
FANUC PMC 维修学习资料 —— 站内 PMC 维修方向的学习资料汇总,适合配合上面的路径系统学。
For Fanuc ladder diagram address types, English readers will find that FANUC PMC programming manuals classify addresses by usage — interface, memory, and counter/timer — which is the same framework used here. Reference pages: FANUC America and FANUC Europe 。
零基础学习发那科梯形图:数控机床 PMC 视频教程全攻略 | 从看不懂梯形图到独立调试
免责声明
本文内容来自 CNCShare 站点维护团队与一线维修工程师的实战经验整理,仅供技术学习与故障排查参考。FANUC PMC 的地址类型划分、可用范围与保持特性随 PMC 型号与配置差异较大,本文未列出具体地址号与参数号,请以随机官方手册与现场实际地址表为唯一依据。对顺序程序进行修改、强制输出或地址重分配属于高风险操作,会真实驱动现场设备,必须在机床处于安全状态、断电挂牌条件下由具备资质的人员执行;修改前必须完成完整备份并保留原程序。地址段别用错可能引发意外动作,由此产生的后果由操作者自行承担。
常见问题
X/Y 和 G/F 地址有什么区别?
X/Y 属于「MT 侧 ↔ PMC」段,G/F 属于「PMC ↔ CNC」段,两段机制不同。按钮无反应先查 X 段,NC 功能不生效才往 G/F 方向想。
该用 G 地址却写成 Y 地址,会有报警吗?
不会报警。信号会石沉大海,这是最隐蔽的一类错误,必须逐地址核对。
同一个地址被多处驱动会有什么现象?
会时好时错,这是最直接的原因。应查地址分配表,确认该地址有几个驱动源。




暂无评论内容