


口径与合规声明:本页的画面名称、软键、字段与地址递增证据,来自公开的 FANUC PMC Ladder Language Programming Manual(
B-61863E/15,第 4 章 PMC PARAMETERS SETTING AND DISPLAY / PMCPRM)与 FANUC Series 0i-MODEL C / 0i Mate-MODEL C Maintenance Manual(B-64115EN/01,4.3.4 PMC Parameter)。本页不转载手册原文表格、逐号地址全表与页码,不提供手册下载、网盘或打包文件;地址范围、定时器时基、保留区边界与画面名称随 PMC 型号(SA1 / SB5 / SB6 / SB7 / NB 等)、CNC 系列与软件版本变化,网上流传的「通用地址全表」彼此矛盾,本页一律不采用,统一以本机 PMCPRM 画面与随机手册为准。不确定处标「需现场验证」。
30 秒速查:你要改的是哪张表
| 现象 / 需求 | 对应画面 | 本文对应小节 |
|---|---|---|
| 打油延时、夹紧确认延时不对 | TIMER(T) | |
| 计数不到、刀库循环数错位 | COUNTR(C) | |
| 断电后刀库计数或偏置清零 | KEEPRL(K)+ 备份 | |
| 刀补、配方数据读到默认值 | DATA(D) | |
| 输入数值后不生效 | PWE / KEY4 与写入六步 | |
| 按画面上的序号搜索找不到 | 官方要求输 ADDRESS 不是 NO. | |
| 不确定某地址能不能用 | 查本机 PMC 型号与随机手册 |
表 0 七类现场需求与 PMCPRM 里的第一个落点
一、PMCPRM 四张表:TIMER / COUNTR / KEEPRL / DATA
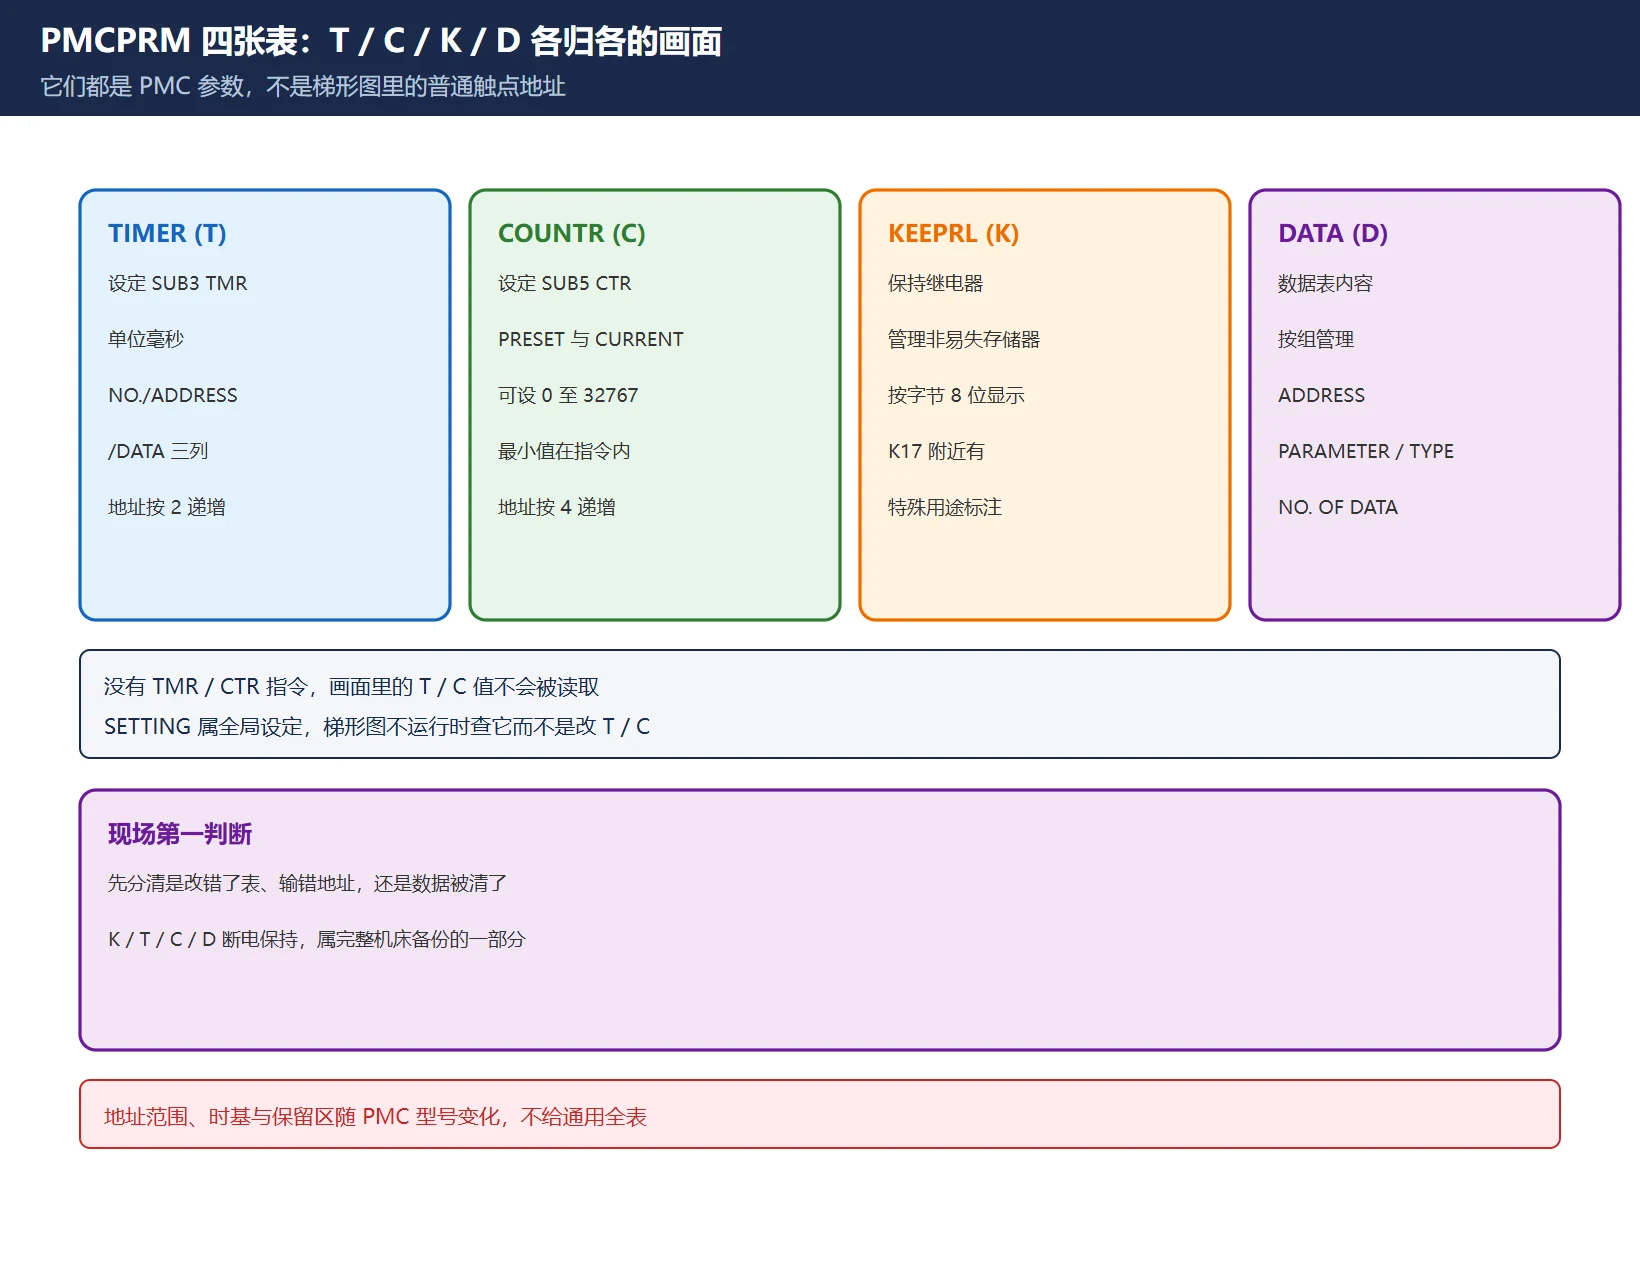
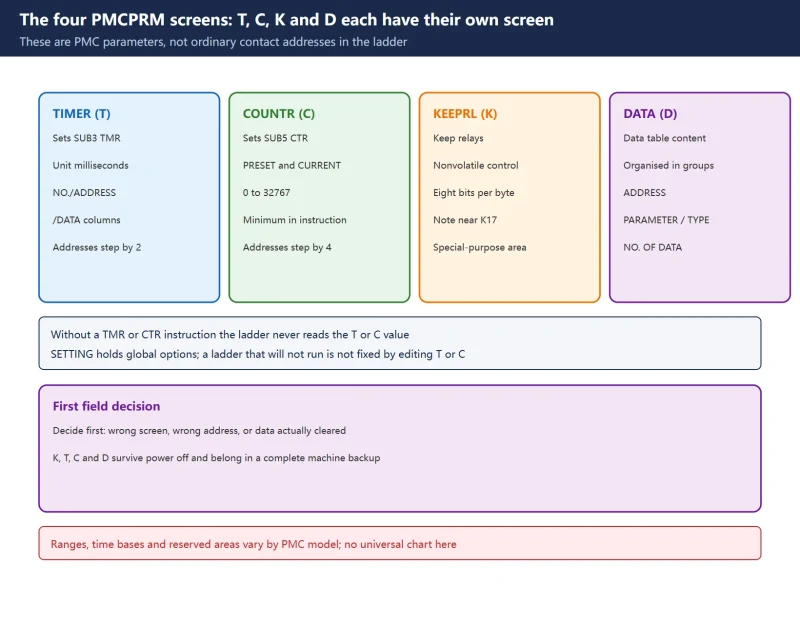
官方手册把 PMCPRM 下的四张表与梯形图里的四类地址一一对应:
| 软键 / 画面 | 对应地址 | 官方职责 | 填错的典型后果 |
|---|---|---|---|
[TIMER] | T | 设定功能指令 TMR(SUB 3)的定时时间,单位为毫秒 | 动作超时判断永远不成立,或一开始就超时 |
[COUNTR] | C | 设定并显示功能指令 CTR(SUB 5)的 PRESET(预置 / 最大值)与 CURRENT(当前值) | 计数永远不到,刀库循环数错位 |
[KEEPRL] | K | 设定并显示保持继电器以及用于管理非易失存储器的控制数据 | 断电后刀库计数清零、回参考点错刀 |
[DATA] | D | 数据表内容与数据表控制数据(按组管理) | 刀补、配方数据读到默认值 |
表 1 PMCPRM 四张表与 T / C / K / D 的对应关系(按官方手册归纳,画面名称以本机显示为准)
三点需要说清:
- 它们与
R内部继电器不是一回事。R是梯形图的中间位存储,而K / T / C / D是 PMC 参数;官方手册把 KEEPRL 画面描述为「保持继电器与管理非易失存储器的数据」,也就是说这四类数据断电保持,属于完整机床备份的一部分。现场通常靠 CNC 的后备电池维持,电池失效、总清或恢复操作都可能让这些值回到缺省,因此改之前先备份,具体保持机制请以随机手册核对(需现场验证)。地址与型号的关系可对照FANUC 0i-MD / 0i-MF PMC 差异 与FANUC-0i PMC 信号地址全集。 T与C是给功能指令用的,不是自己凭空填一个数就能生效。官方画面说明直接写明 TIMER 对应SUB 3、COUNTR 对应SUB 5;梯形图里没有相应的 TMR / CTR 指令,画面里的值就不会被读到。功能指令号与型号适配见FANUC PMC 功能指令(SUB)速查总表,单条指令的接法见计数器 CTR 指令详解 与定时器 TMR 指令详解。- 还有一张
SETTING]属于全局设定(梯形图运行、I/O 分配等),不在本页四张表之列;现场「梯形图不进入运行状态」要去查它,而不是去改 T / C。四个诊断画面的分工见[FANUC 诊断画面速查。
二、字节结构:T 占 2 字节、C 占 4 字节
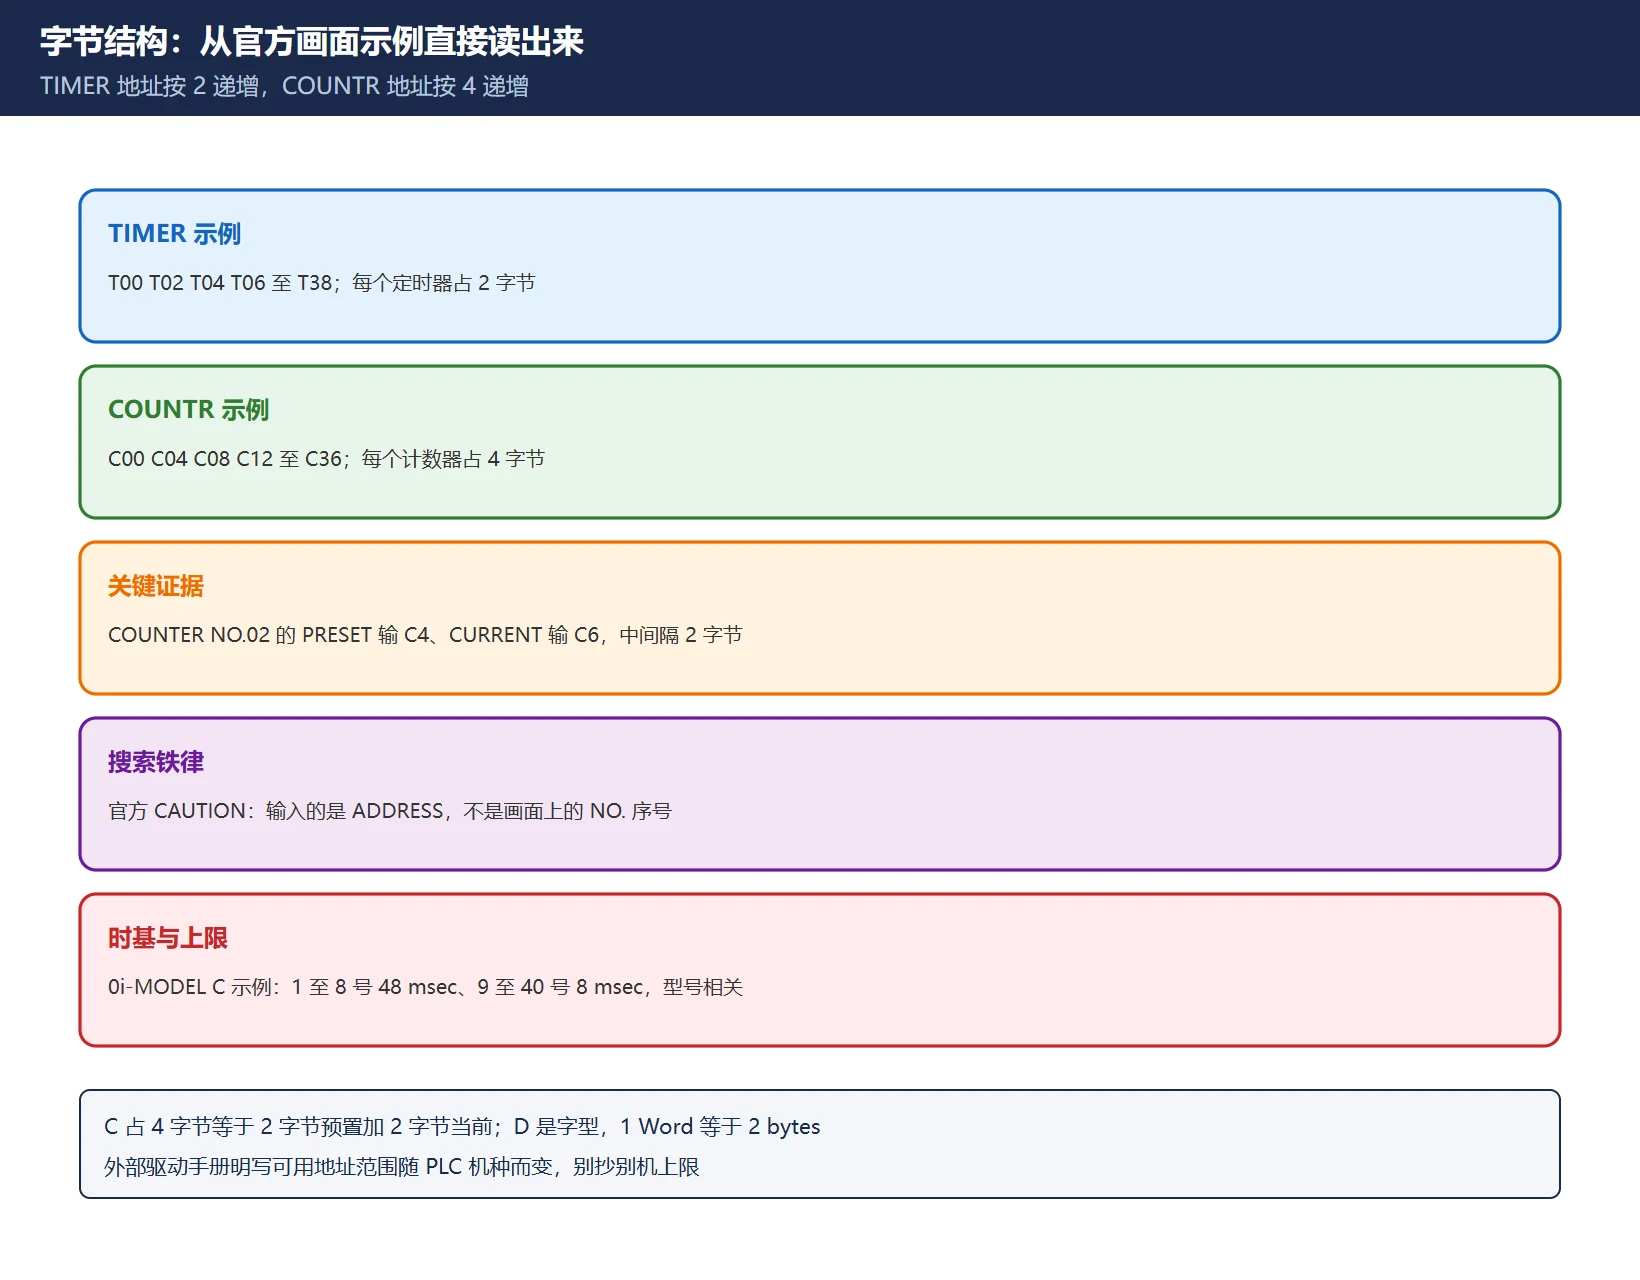
这部分不必背「通用全表」,看官方画面示例里的地址递增规律就够了:
| 画面 | 官方示例里的地址序列 | 可推出的结构 |
|---|---|---|
| TIMER | T00、T02、T04、T06 … T38(每行按 2 递增) | 每个定时器占 2 字节,画面列 NO. / ADDRESS / DATA |
| COUNTR | C00、C04、C08、C12 … C36(每行按 4 递增) | 每个计数器占 4 字节,画面列 NO. / ADDRESS / PRESET / CURRENT |
| COUNTR 取值范围 | 官方注明 PRESET 与 CURRENT 可设 0–32767;最小值在 CTR 指令内指定 | 不要把「计数器号」当成数值上限 |
| TIMER 时基 | 0i-MODEL C 手册示例:1–8 号定时器最大 1572.8 秒、精度 48 msec;9–40 号最大 262.1 秒、精度 8 msec | 型号 / 版本相关,不能套用到 0i-F 或 30i |
表 2 从官方画面示例读出的地址递增与时基(示例值仅用于说明结构,具体范围以本机为准)
🚨 最能说明问题的一条官方操作示例:手册在「如何搜索」一节写明,设定 COUNTER NO.02 时,PRESET 要按 [COUNTR] 后输入 C4,CURRENT 要输入 C6(字母 C 可省略)。也就是说预置值和当前值是两个不同地址,中间隔 2 字节——这正是「C 占 4 字节 = 2 字节预置 + 2 字节当前」的直接证据。同理,设定 TIMER NO.11 时输入的是 ADDRESS T20,而不是序号 11;手册专门加了一句提醒:搜索时输入的是地址(ADDRESS),不是编号(NO.)。
这条坑在外部设备(触摸屏 / 上位机)侧同样存在:Pro-face 的 FANUC 驱动手册给出的字地址表里,1 Word = 2 bytes,并区分 High / Low 字节;同时明确写着「实际可用地址范围随 PLC 机种而变」。所以别把某本机型的 K / T / C / D 上限抄成通用表,也别把位地址与字地址混用。
三、KEEPRL 与保留区:K 是按字节的 8 位二进制
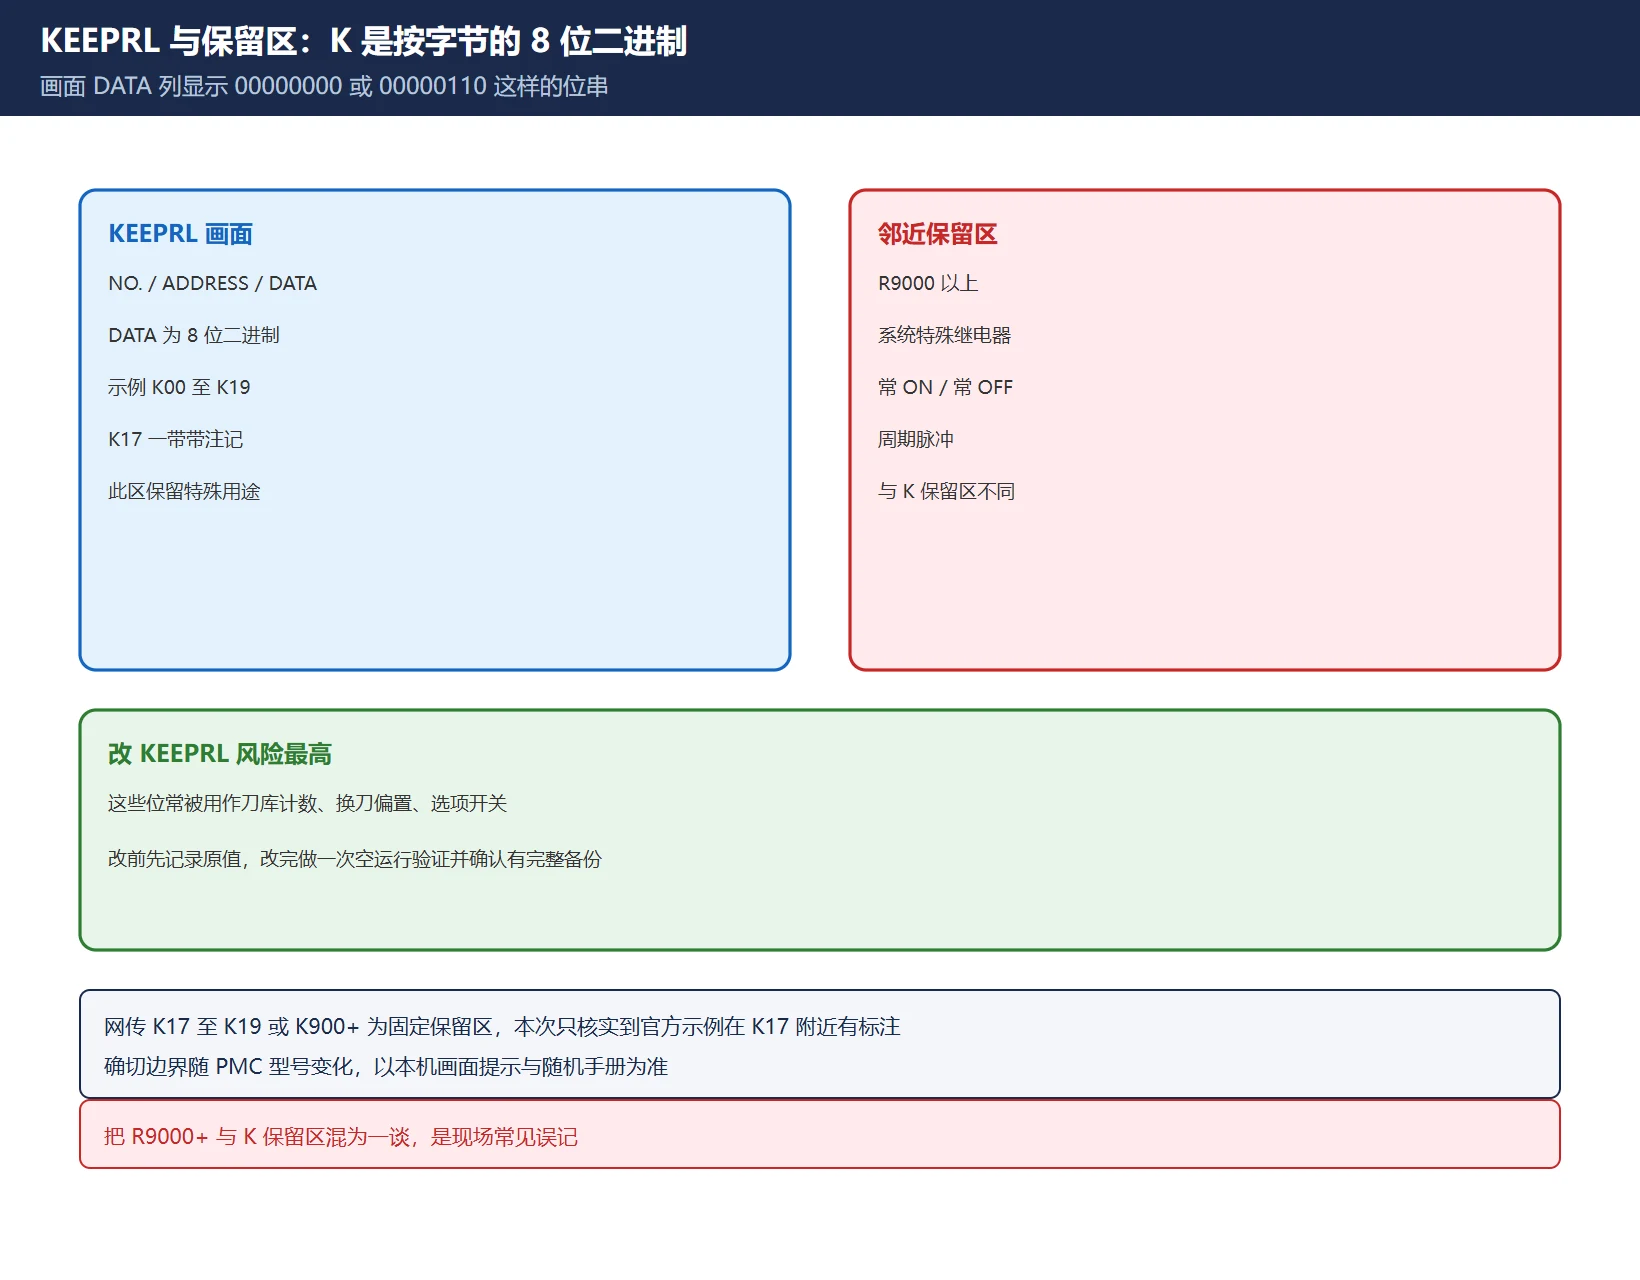
官方 KEEPRL 画面示例是 NO. / ADDRESS / DATA 三列,DATA 显示为 8 位二进制(如 00000000、00000110)——这说明 K 是按字节、按位来读写的,与 D 的字型数据、T / C 的数值型设定根本不是一种用法:
- 画面示例里从
K00一直列到K19,并在K17一带带有一个「此区保留供特殊用途」的注记。网上常把K17–K19或K900+说成固定的系统保留区,本次核实只能确认「手册示例确实在 K17 附近有特殊用途标注」,具体保留范围随 PMC 型号变化,请以本机画面提示和随机手册为准,不要把网传边界当硬口径。 - 与之相邻的另一类保留区是
R9000以上的特殊继电器(系统保留的常 ON / 常 OFF、周期脉冲等),见FANUC PMC R9000 系列特殊继电器全表。R9000+与K保留区是两套东西,别混着记。 - 保持型地址还有
D、E、EP等说法,早期机型的断电保持范围与 0i-F 之后的机型差别较大,见发那科梯形图保持型地址:哪些断电不丢。
表 3 K 与邻近保留区的判定顺序(保留边界一律以本机 PMC 型号核对)
🚨 改 KEEPRL 的风险最高:这类位常被机床厂用作刀库计数、换刀偏置、选项开关。调试阶段改 T / C 设定值只影响动作时序、风险较低;改 KEEPRL 前必须先记录原值,改完做一次空运行验证,并确认已有完整备份(见FANUC 参数表和梯形图怎么导出 / 打印 与FANUC 数据备份与恢复完整教程)。参数写入开关的解除方法见FANUC 参数改不了 / 写不进去怎么解除。
四、DATA 画面按组管理:控制数据四项
[DATA] 不是一张平铺的大表,而是按组(group)管理,官方把「数据表控制数据」列为四项:ADDRESS、PARAMETER、TYPE、NO. OF DATA。手册给出的操作顺序大致是:
- 在控制数据画面输入组号,按
[NO.SRH]把光标移到ADDRESS位置; - 输入起始地址(示例
D20,字母D不可省),按INPUT后光标自动移到PARAMETER,依次把四项填完; - 按
[G.DATA]进入数据表画面,再用[G-SRCH]输入组号调出该组; - 用
[SEARCH]输入要改的地址(示例D22,此处D可省),按INPUT写入数值。
表 4 数据表控制数据四项与对应软键(按官方手册操作示例归纳,画面名称随机型变化)
所以「刀补 / 配方数据读到默认值」时,先分清是控制数据(组号、起始地址、类型、个数)没设对,还是组内数据本身被清了——前者改 DATA] 控制数据,后者才需要恢复备份。把 D 与 R / K 混用的常见错误见[FANUC PMC 地址速查:G / R / D 三类易混辨析。
五、从 MDI 写入的六步与三个坑
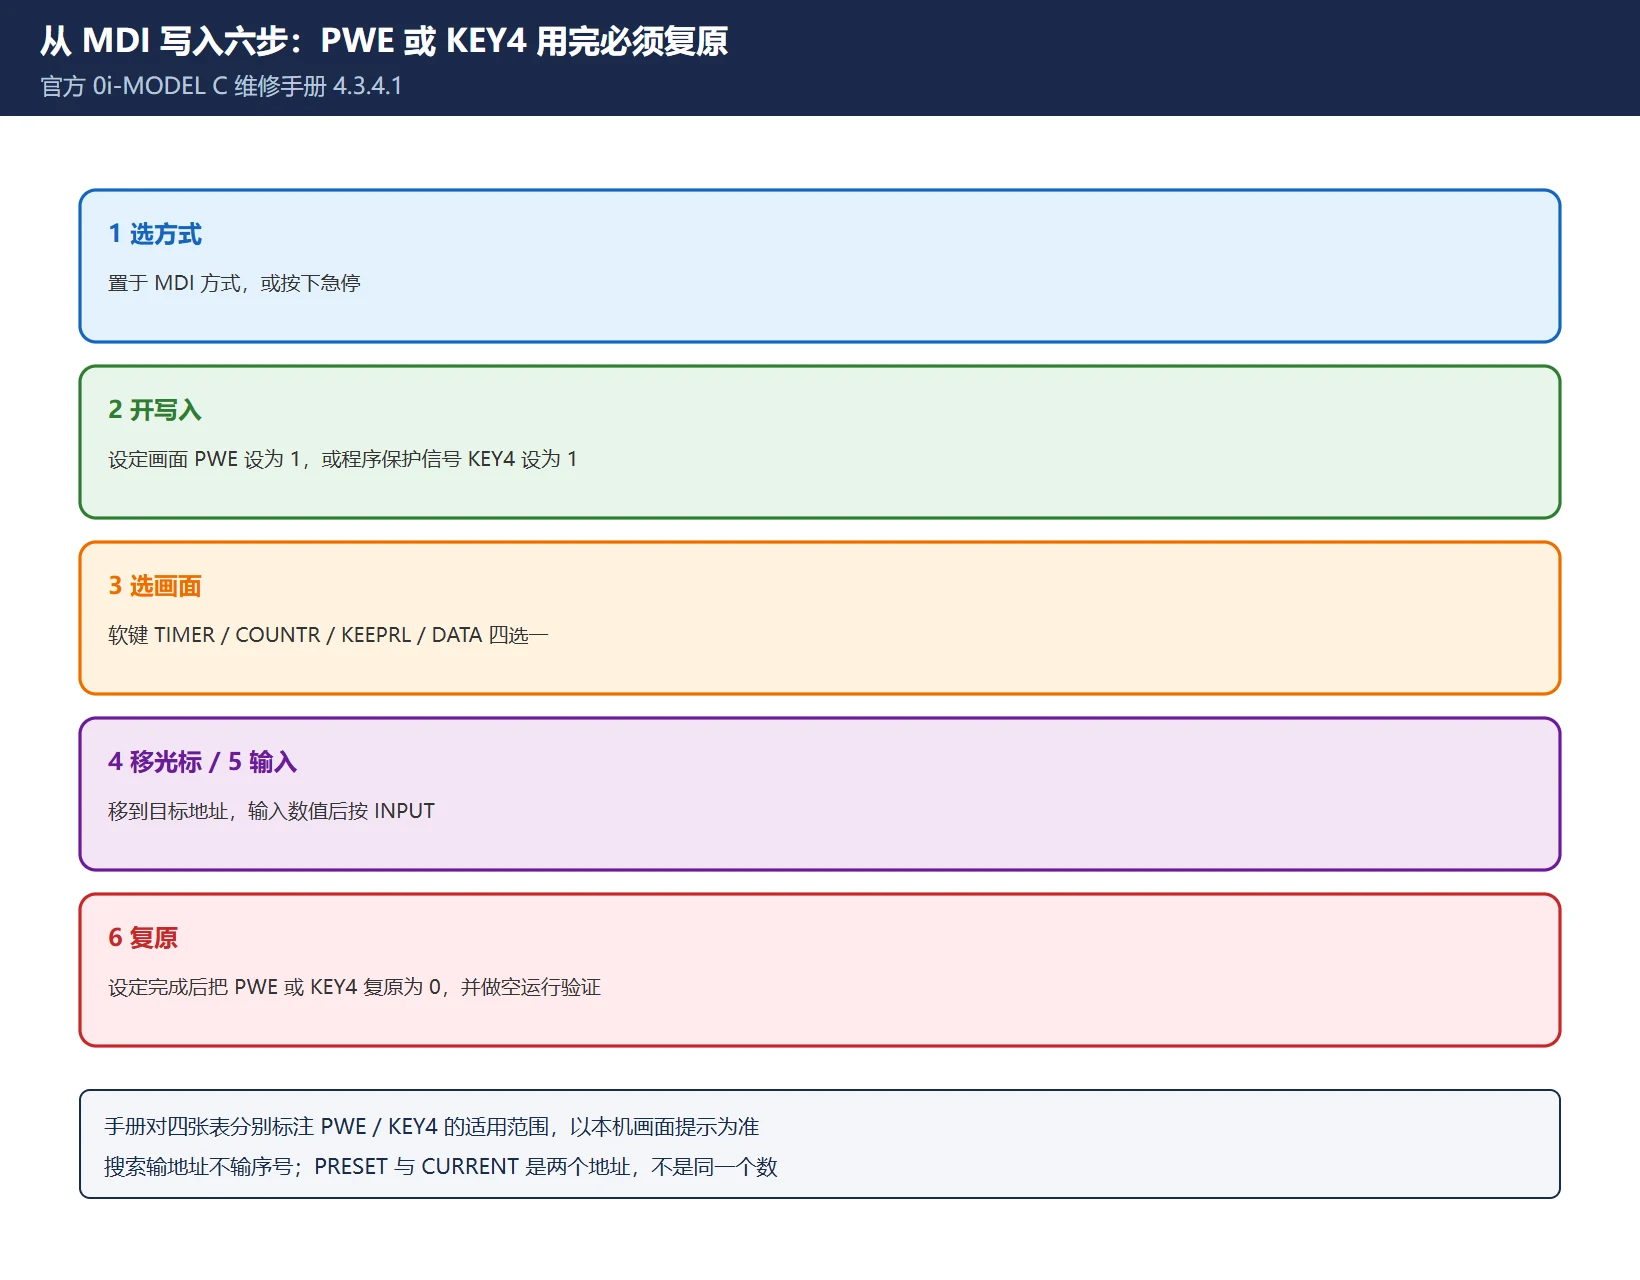
官方 0i-MODEL C 维修手册 4.3.4.1「从 MDI 输入 PMC 参数」给出的六步:
| 步 | 动作 |
|---|---|
| 1 | 置于 MDI 方式,或按下急停 |
| 2 | 把设定画面的 PWE 设为 1,或把程序保护信号 KEY4 设为 1 |
| 3 | 按软键选择画面:[TIMER] / [COUNTR] / [KEEPRL] / [DATA] |
| 4 | 移动光标到目标号 / 地址 |
| 5 | 输入数值后按 INPUT |
| 6 | 设定完成后,把 PWE 或 KEY4 复原为 0 |
表 5 从 MDI 写入 PMC 参数的六步(手册对四张表分别标注 PWE / KEY4 的适用范围,以本机画面提示为准)
三个高频坑:
- 搜索输的是地址,不是画面上的
NO.序号。这是官方手册专门用CAUTION标出来的:TIMER NO.11要输入T20;COUNTER NO.02的 PRESET 输C4、CURRENT 输C6。 - 改完忘记把
PWE/KEY4复原。这不仅让写入状态一直开着,还会影响后续参数操作;手册把它列为第 6 步而不是可选项。 - 改完不验证就继续生产。至少做一次空运行或信号跟踪,确认该定时器 / 计数值在梯形图里被读到,必要时用FANUC PMC 强制输出或信号跟踪辅助定位;在线编辑与 RUN / EDIT 切换的风险见FANUC PMC 项目从零独立调试。
六、口径与合规声明
本页只提供官方可核实的画面职责、字段结构、地址递增证据与写入流程,不提供逐号地址全表、型号对照矩阵或手册页码。原因是 PMC 型号(SA1 / SB5 / SB6 / SB7 / NB 等)、CNC 系列与软件版本会同时改变地址范围、定时器时基、保留区边界与画面名称;网上流传的「K0–K19 / K39」「T0–T79 / T299」「C0–C79 / C199」「D0–D1859 / D7999」等区间来源不一、彼此冲突,写进通用表会直接误导现场。不转载手册原文、不提供手册下载、网盘、打包文件或任何第三方镜像;所有数值请以本机 PMCPRM 实际画面、PMC 型号与随机手册核对,不确定处标「需现场验证」。文中手册编号与章节名仅作检索键,不按页码引用。
七、站内索引
- PMC 参数与画面:FANUC PMC 功能指令(SUB)速查总表 · FANUC 诊断画面速查 · FANUC-0i PMC 信号地址全集 · G / R / D 三类易混地址辨析
- 保持与保留区:R9000 系列特殊继电器全表 · 保持型地址哪些断电不丢 · 0i-MD / 0i-MF PMC 差异
- 指令与实操:计数器 CTR 指令详解 · 定时器 TMR 指令详解 · PMC 强制输出怎么用 · I/O Link 地址分配速查
- 写入与备份:参数改不了 / 写不进去怎么解除 · 参数表和梯形图导出 / 打印 · 数据备份与恢复完整教程 · PMC 项目从零独立调试
常见问题
T / C / K / D 断电后一定会保持吗?
官方手册把 KEEPRL 画面描述为「保持继电器与管理非易失存储器的数据」,也就是这四类 PMC 参数设计上是非易失、断电保持的;但现场能否保持取决于后备电池、是否做过总清 / 恢复、以及该 PMC 型号的具体实现。电池失效、SRAM 备份丢失或恢复缺省数据都可能让它们回到缺省值,所以本页的建议是:改前记录原值并做完整备份,改后空运行验证,具体保持机制以随机手册与本机实测为准(需现场验证)。
为什么在 COUNTR 画面按画面上的序号搜索找不到?
因为官方要求输入的是地址(ADDRESS)而不是编号(NO.)。手册的操作示例写明:设定 COUNTER NO.02 的 PRESET 要输入 C4、CURRENT 要输入 C6;设定 TIMER NO.11 要输入 T20。这个差别背后是字节结构——T 每号占 2 字节、C 每号占 4 字节(预置值与当前值各占 2 字节),地址按 2 / 4 递增,与画面上的行号并不同步。
能直接给一张 K / T / C / D 的通用地址范围表吗?
不能,也不应该。官方资料与驱动手册都明确写着「实际可用地址范围随 PLC / PMC 机种而变」;不同 PMC 型号(SA1、SB5、SB6、SB7、NB 等)和不同 CNC 系列的区间差别很大,网传区间互相矛盾。本页只给可从官方画面示例直接验证的结构(T 按 2 递增、C 按 4 递增、K 按字节 8 位显示、D 按组管理),具体上限请在本机 PMCPRM 画面与随机手册上核对。
最后更新:2026-11-11
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容