


口径与合规声明:本页的模块名与字节数、
组.基板.槽表达式、手轮 16 字节规则、11933#0分界与写入生效顺序,来自公开的 FANUC I/O 模块设置资料与现场调试资料,并与本站机械手轮不灵怎么查的口径一致。具体点数、地址上限、参数号与画面名称随机床 PMC 型号、系统代次与 I/O 模块型号而变,本页只给分配规则与判定顺序,不转载梯形图手册原文、不提供手册下载、网盘或打包文件;所有数值以本机 PMCDGN / PMC 配置画面与随机手册为准。
30 秒速查:你要解决的是哪一类
| 你手上有什么 / 想干什么 | 第一落点 | 本文对应小节 |
|---|---|---|
画面里一串 2.0.1.OC01I/12 看不懂 | 四段表达式读法 | |
| 不知道该填 12 还是 16 字节 | 模块名与字节数对照 | |
| 手轮插上了但完全不动 | 手轮 16 字节铁律 | |
| 分不清 I/O Link 与 I/O Link i | 11933#0 与系统代次 | |
| 要新增一个 I/O 模块 | 四套分配思路框架 | |
| 改完分配没生效 | 写 ROM + 断电上电 | |
| 改完地址整体错位 | 组序 / 首地址漂移 |
表 0 七类现场需求与第一个落点
一、四段表达式怎么读:组.基板.槽.模块名 / 字节数
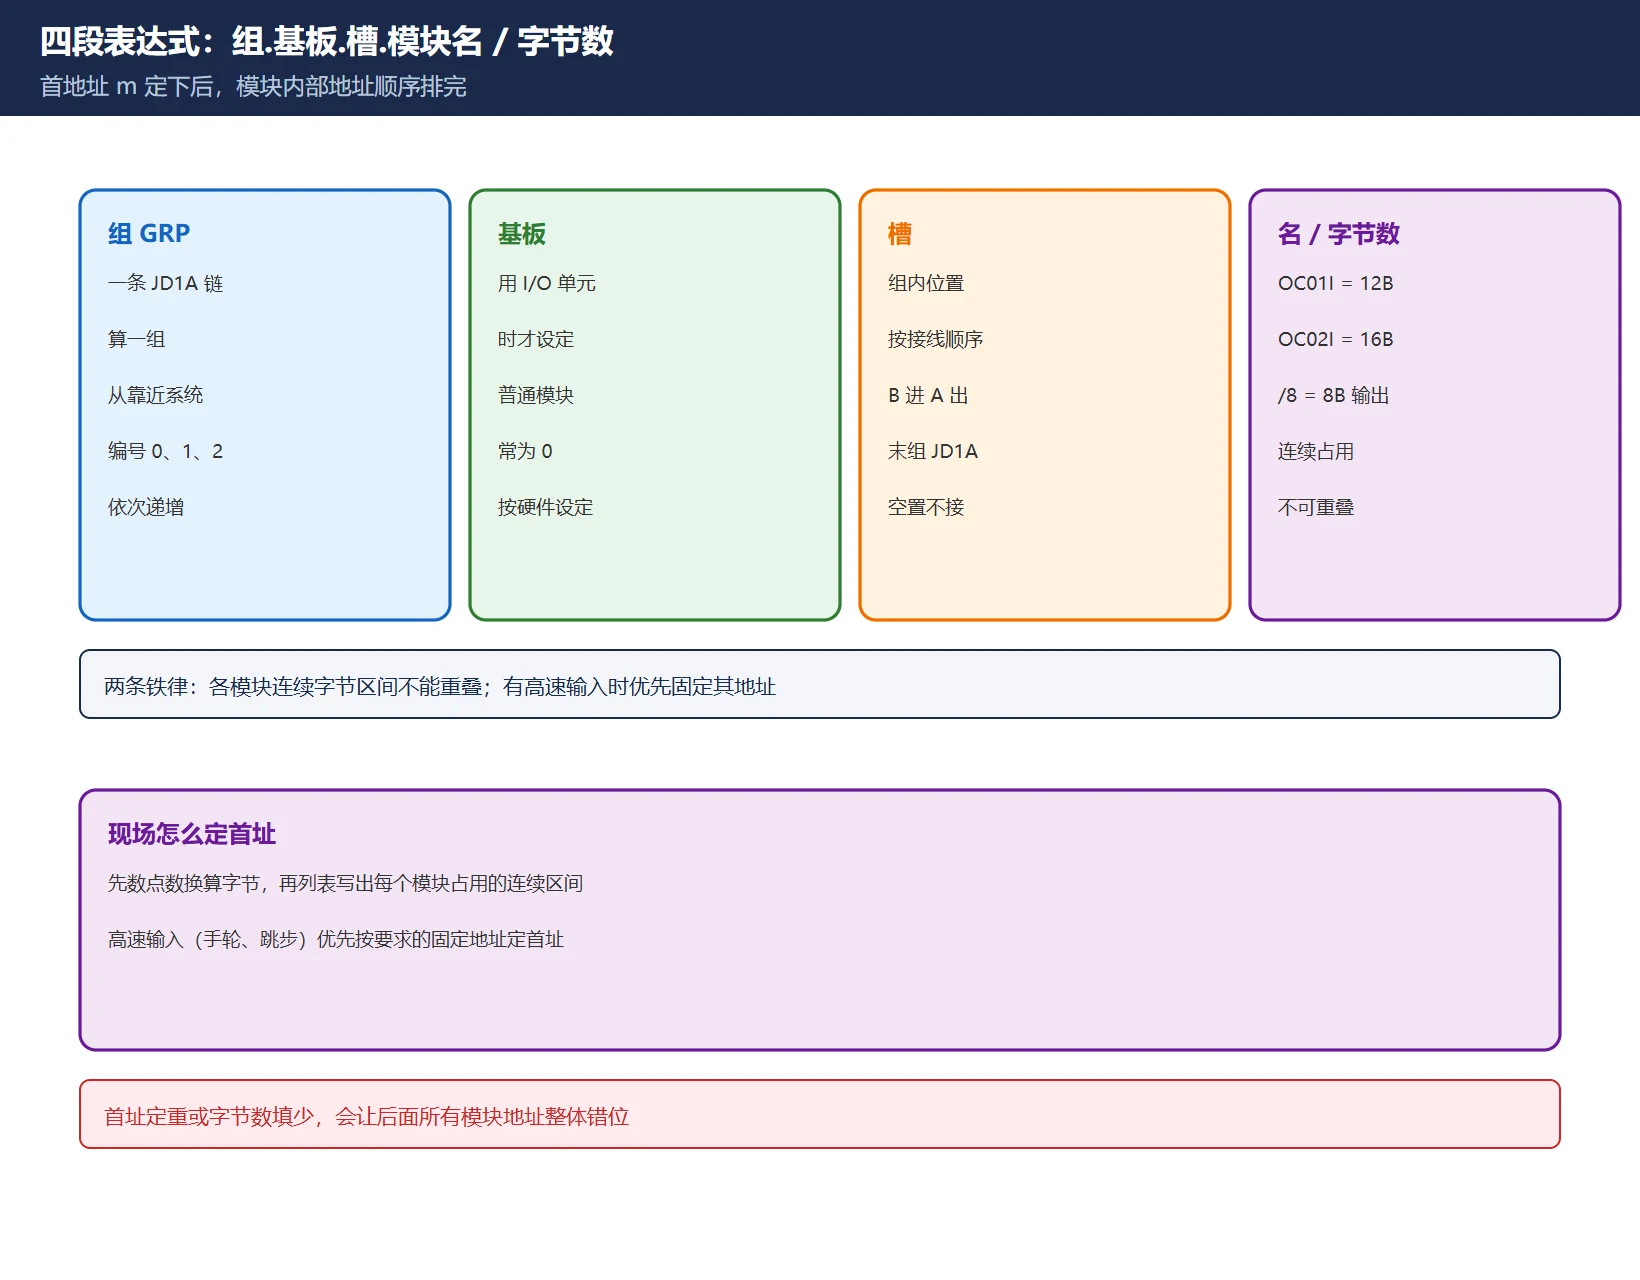
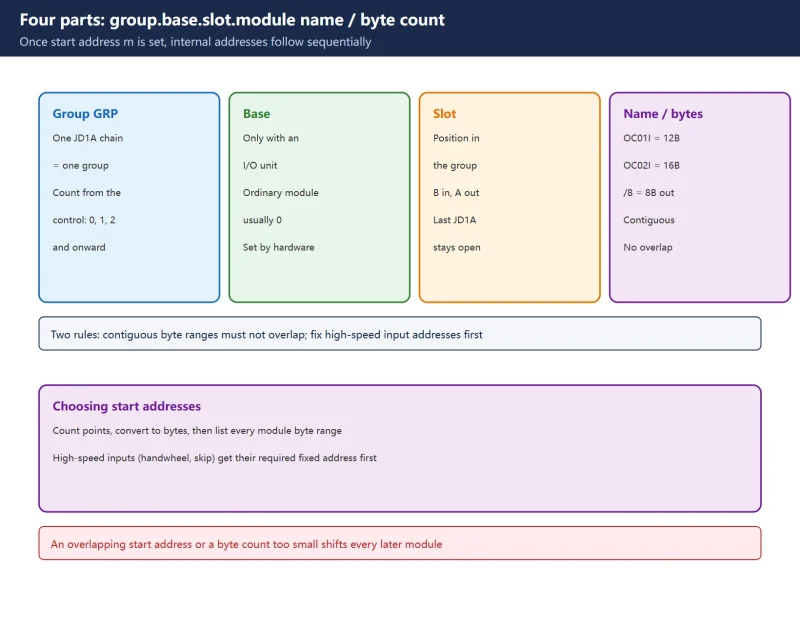
在 I/O Link 的「模块」画面里,一个模块的位置与规格写成类似 2.0.1.OC01I/12 的形式,四段的含义是:
| 段 | 含义 | 现场怎么定 |
|---|---|---|
组(GRP) | 从某条 JD1A 引出的那一串模块算一组 | 从靠近系统的那组开始编号 0、1、2… 依次递增 |
| 基板 | 使用 I/O 单元时才需要设定的基座号 | 用 I/O 单元时按硬件设定,普通模块常为 0 |
| 槽 | 模块在基板 / 组内的位置 | 按硬件连接顺序 |
| 模块名 / 字节数 | 该模块的类型与占用字节数 | 如 OC01I 为 12 字节输入、/8 为 8 字节输出 |
表 1 四段表达式的含义与现场判定(画面写法随系统代次变化)
接线方向也有硬规矩:电缆从系统的 JD1A(或 JD51A)出来,接到下一个模块的 JD1B,再从这个模块的 JD1A 接到下一个 JD1B——现场叫「B 进 A 出」,最后一组模块的 JD1A 空着不接。组号就是顺着这条链,从离系统最近的开始数。
🚨 两条铁律:① 首地址 m / n 原则上可在规定范围内自定义,但每个模块占用的是连续字节,多个模块的首地址绝不能重叠;② 有高速输入信号(如手轮、跳步)时,优先按高速信号要求的固定地址定首地址,其余模块按「不冲突」原则排。
二、模块名与字节数对照
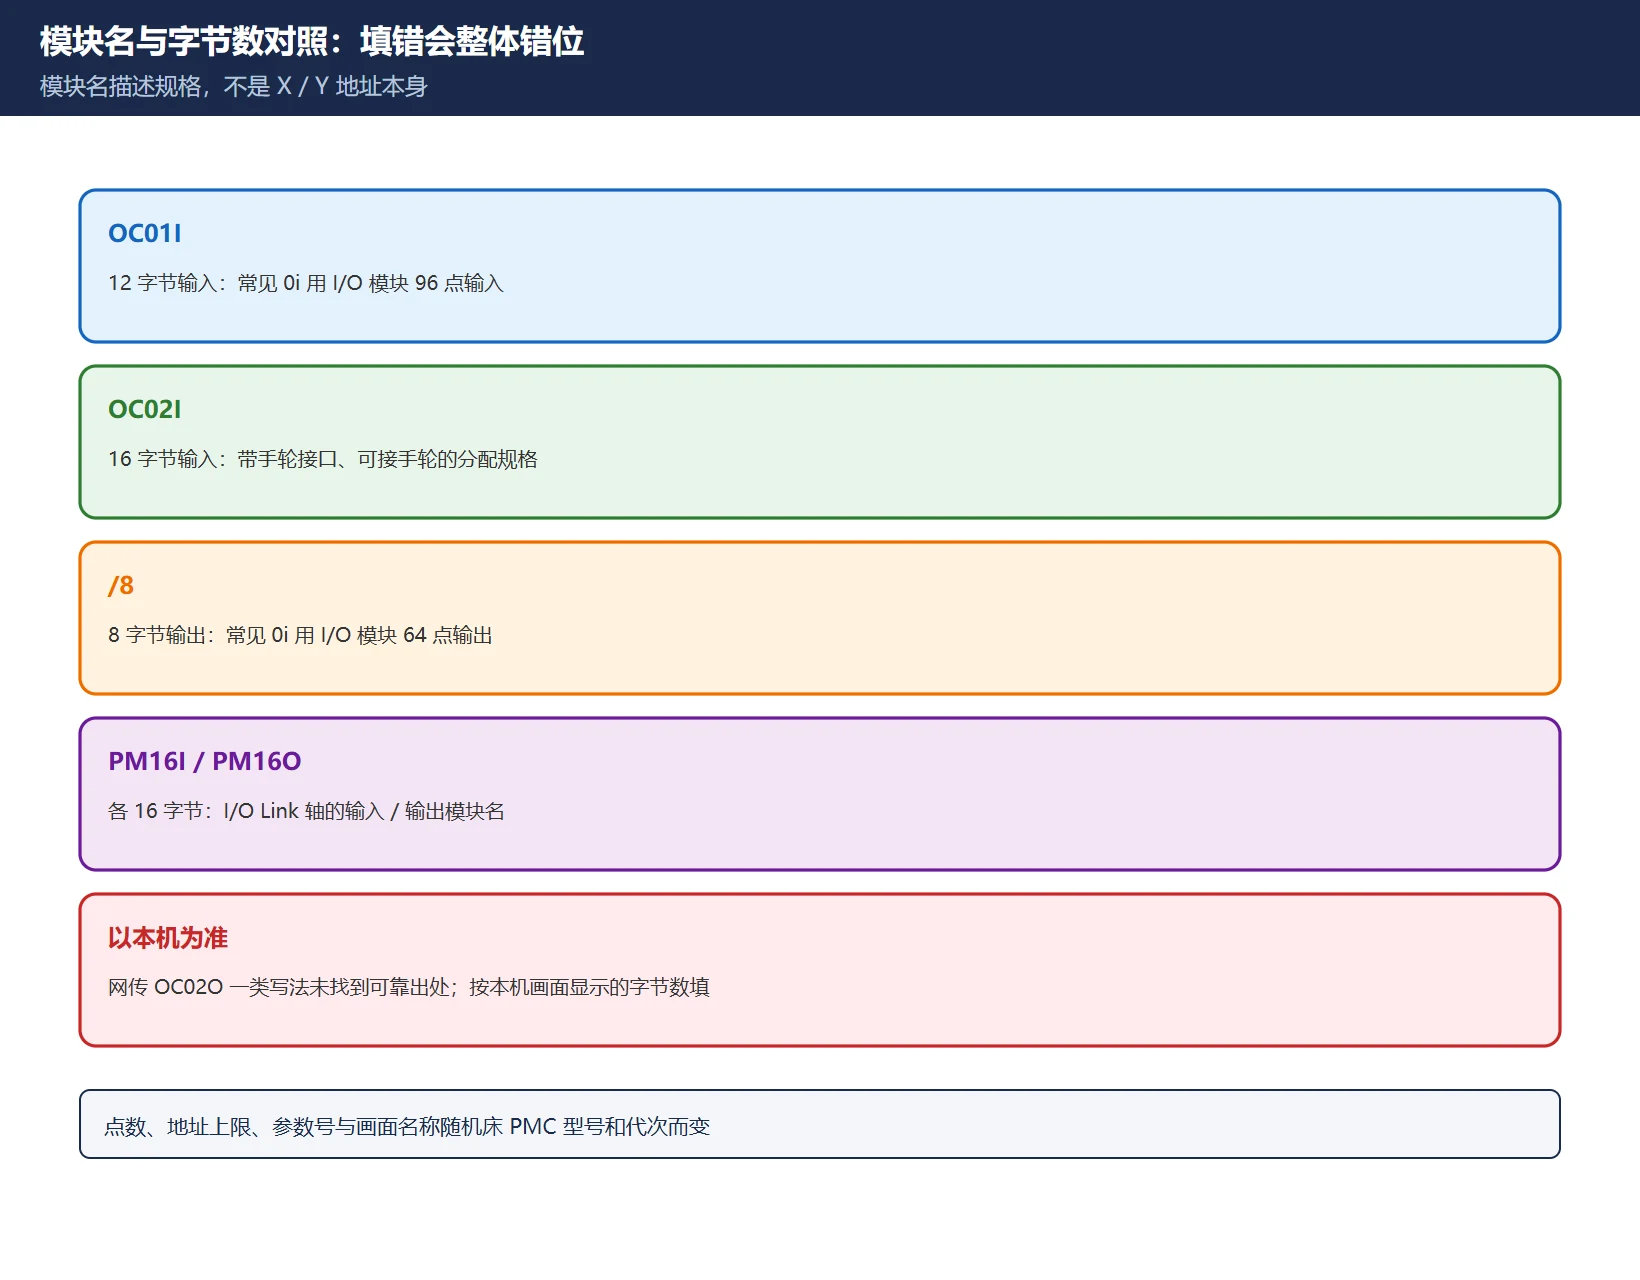
模块名里的数字与后缀直接对应它占用的字节数,填错字节数会让后面所有模块的地址整体错位:
| 写法 | 含义 | 备注 |
|---|---|---|
OC01I | 12 字节输入 | 常见 0i 用 I/O 模块 96 点输入,即 12 字节 |
OC02I | 16 字节输入 | 带手轮接口、可接手轮的分配规格 |
/8 | 8 字节输出 | 常见 0i 用 I/O 模块 64 点输出 |
PM16I / PM16O | 各 16 字节 | I/O Link 轴的输入 / 输出模块名 |
表 2 常见模块名与占用字节数(**型号相关,以本机模块画面实际显示为准**)
🚨 别把「模块名」当成另一套地址:OC02I 这类记号描述的是模块规格与字节数,不是 X/Y 地址本身。网上有些清单把 OC02O 之类当成「官方输出模块名」列成表,本次核实未找到可靠出处,本页不采用;输出侧按本机画面给出的字节数(如 /8)填写。若画面里的模块名与这里不同,一律以本机显示为准。
三、手轮 16 字节铁律
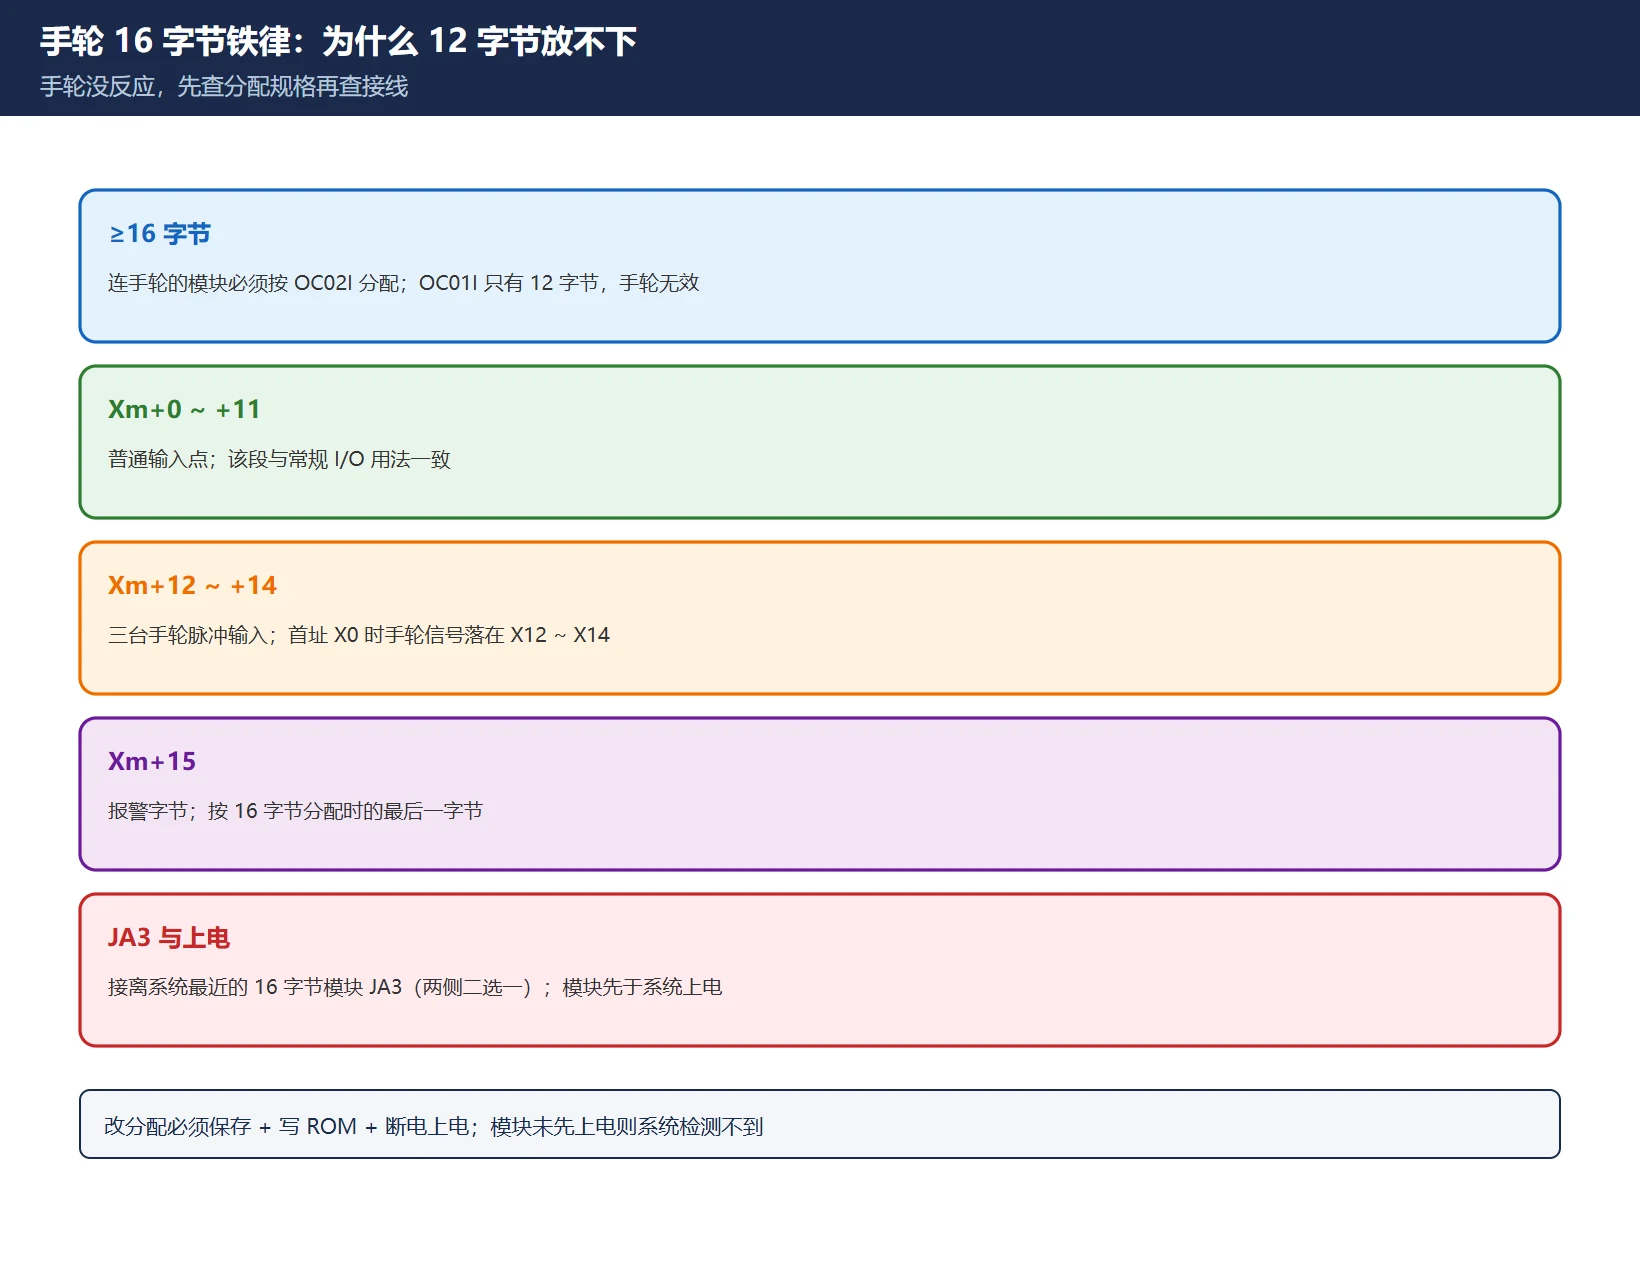
这是 I/O Link 分配里最容易出事、也最值得单独记住的一条:
- 连手轮的模块必须按 ≥16 字节(
OC02I)分配。OC01I只有 12 字节,手轮脉冲信号放不下,手轮自然无效。 - 按 16 字节分配时,模块内部地址约定是:
Xm+0~Xm+11普通输入、Xm+12~Xm+14三台手轮脉冲、Xm+15报警字节。若该模块首地址是X0,手轮信号就落在X12~X14。 - 手轮要接在离系统最近的那个 16 字节模块的
JA3接口上;系统侧 I/O 板的JA3与机床面板背后的JA3是二选一,未分配的那个无效。 - 改分配必须保存 + 断电上电才生效,而且模块要先于系统上电,否则系统上电时检测不到该模块。
表 3 手轮相关的四条分配约束
手轮插上没反应时,先按这条链倒查:OC02I 分配了吗 → 手轮接的是哪个 JA3 → Xm+12 有没有翻转 → PMC 里手轮使能信号是否接通。完整信号链见机械手轮不灵 / 无效怎么查;I/O Link 掉站与地址整体漂移的排查见I/O Link / PROFIBUS 掉站怎么查。
四、I/O Link 与 I/O Link i 的分界:11933#0
两代接口的画面名称与参数都不一样,混用会直接走到错误画面:
| 对照项 | I/O Link | I/O Link i |
|---|---|---|
| 系统代次 | 0i-D 及之前 | 0i-F 及之后陆续支持 |
参数 11933#0 | 没有这个参数 | 第一通道使用 I/O Link i 时设 1,不用时设 0 |
| 分配画面 | SYSTEM → PMC 配置 → 模块 | SYSTEM → PMC 配置 → I/O Link i(编辑 / 缩放 / 分配选择) |
| 位置表达 | 组.基板.槽.名称/字节数 | 通道、GRP、槽、输入首址与字节数 |
| 点数与性能 | 每通道 1024 点输入 / 1024 点输出 | 每通道 2048 / 2048;顺序程序速度约 1.5 倍 |
| 组数 | 按通道配置 | 一个通道最多 24 组(组号 0 ~ 23) |
表 4 两代接口的六项分界(参数位与组数上限以本机手册为准)
另外两点现场常识:I/O Link i 需要配套 I/O Link i 专用模块,订货时要确认;双检安全信号在 I/O Link i 下可与其他模块串在同一条 I/O 链上,靠一根电缆实现。电缆长度也有上限(铜缆常见 15 m 级、经光缆适配器可到 200 m 级),具体数值一律查随机手册,别按经验值放线。
五、四套典型配置的分配思路框架
下面是四类常见场景的分配思路,不是可照抄的固定地址表——点数、模块型号与首地址每台机床都不同,必须按本机实际硬件算:
| 场景 | 分配思路 | 最容易错的一步 |
|---|---|---|
| 单组 0i 用 I/O 模块(96 入 / 64 出) | 输入按 12 字节、输出按 8 字节各定一个首地址 | 把 96 点当 96 字节 |
| 需要接手轮 | 该模块按 16 字节(OC02I)分配,手轮接最近模块的 JA3 | 沿用 12 字节导致手轮无效 |
| 新增一组 I/O 单元 | 组号顺链递增,新首地址避开已占的连续字节区间 | 首地址重叠、后续地址整体漂移 |
| I/O Link 轴 / 安全 I/O | 用 PM16I / PM16O 或 I/O Link i 专用模块,确认通道与组号 | 把两代模块名混填 |
表 5 四类场景的分配思路框架(示例思路,非固定地址表)
需要判断某个 X 点对应哪块端子、或报警号反查到 I/O 地址时,见FANUC 外围报警 A 地址反查;PMC 画面与信号状态的基础操作见FANUC 诊断画面速查。
六、写入生效与现场核对五步
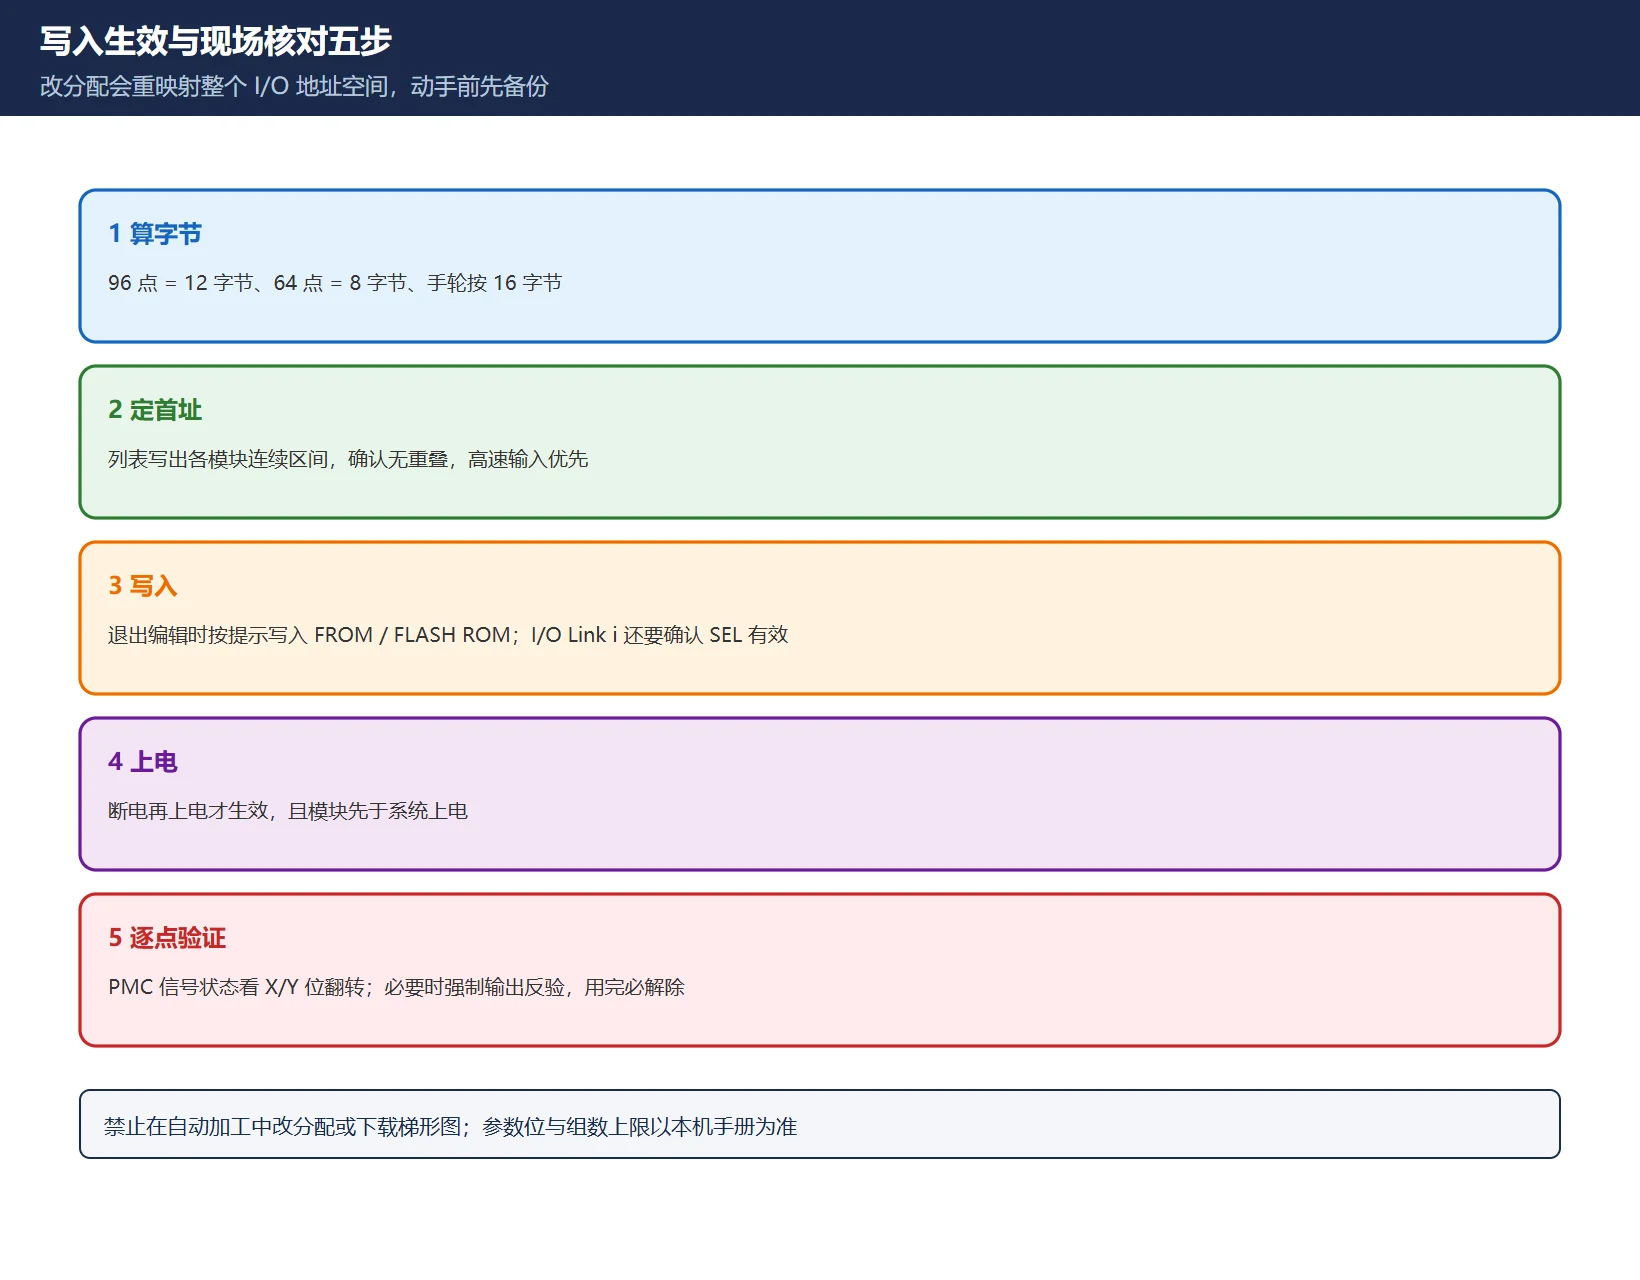
- 算字节:先数清每个模块的输入 / 输出点数,换算成字节(96 点 = 12 字节,64 点 = 8 字节,手轮按 16 字节)。
- 定首址:列表写出每个模块占用的连续区间,确认无重叠;有高速输入时优先固定其地址。
- 写入:在分配画面编辑后退出,按提示把数据写入 FROM / FLASH ROM(选「是」);I/O Link i 还要确认「分配选择」里
SEL有效。 - 上电:断电再上电才生效,且模块先于系统上电。
- 逐点验证:用 PMC 信号状态画面观察对应 X/Y 位翻转;必要时用PMC 强制输出反向验证,用完必须解除。
| 现象 | 优先怀疑 | 对应小节 |
|---|---|---|
| 分配保存后地址没变 | 没写 ROM / 没断电上电 | 本小节第 3、4 步 |
| 系统上电报模块检测不到 | 模块晚于系统上电 | 本小节第 4 步 |
| 后面模块的信号全错位 | 首地址重叠或字节数填少 | |
| 手轮完全无效 | 只按 12 字节分配 / 接错 JA3 | |
找不到 11933 参数 | 本机是 I/O Link,不是 I/O Link i |
表 6 五类分配异常与优先排查方向
🚨 改分配会改变整个 I/O 地址映射,动手前先做可恢复的 PMC 与参数备份(备份方法见参数表和梯形图怎么导出 / 打印),禁止在自动加工中改分配或下载梯形图。
七、官方检索键与合规边界
| 检索键 | 可核实的写法 | 用途 |
|---|---|---|
| 画面路径 | SYSTEM → PMC 配置 → 模块 / I/O Link i | 找到本机对应的分配画面 |
| 模块名 | OC01I、OC02I、PM16I、PM16O | 按模块名核对字节数 |
| 表达式 | 组.基板.槽.名称/字节数 | 读懂模块一览里的位置列 |
| 参数 | 11933#0 | 判定是否为 I/O Link i |
| 手册类型 | PMC 梯形图编程手册 / I/O 模块连接手册 | 按机型查点数上限与地址范围 |
表 7 五个官方检索键
手册正文与模块地址全表受版权保护,本页不转载手册原文、不提供下载链接、网盘或打包文件;地址范围、组数上限与参数位定义请按本机 PMC 型号与随机手册核对。把 PMC 地址与电气图上的线号对起来的方法见数控机床电气原理图怎么看。
八、站内相关索引
表 8 本页对应的站内延伸索引
常见问题
FANUC I/O Link 地址分配里的「2.0.1.OC01I/12」是什么意思?
它描述的是模块位置与规格四段:2 是组号(从靠近系统的那组 0 开始顺链递增)、0 是基板号(用 I/O 单元时才需要设定)、1 是槽号、OC01I 是模块名、/12 表示占用 12 字节输入(对应常见 96 点输入模块)。输出侧同样要按字节数(如 /8)单独分配首地址。一旦定了首地址 m,该模块的内部地址就按顺序排完,所以关键是各模块的连续字节区间不能重叠。画面写法在 I/O Link i 上不同,改为按通道、GRP、槽、输入首址与字节数填写,请以本机画面为准。
手轮插上却完全没反应,和地址分配有关系吗?
有,而且是最常见的原因之一:连接手轮的模块必须按 ≥16 字节(OC02I)分配,OC01I 的 12 字节放不下手轮脉冲,手轮必然无效。按 16 字节分配时,Xm+0 ~ Xm+11 是普通输入、Xm+12 ~ Xm+14 是三台手轮脉冲、Xm+15 是报警字节;手轮还要接在离系统最近的那个 16 字节模块的 JA3 上,系统侧 I/O 板 JA3 与面板背后 JA3 二选一。改完分配必须保存、写入 ROM、断电上电,并让模块先于系统上电。逐点验证 X 位翻转的完整链路见站内手轮排查文章。
参数 11933 找不到,是不是系统坏了?
不是。I/O Link 与 I/O Link i 是两代接口:11933#0 用于 I/O Link i(第一通道使用时设 1),0i-D 及更早的系统用 I/O Link,本来就没有这个参数,分配画面也是 SYSTEM → PMC 配置 → 模块 而不是 I/O Link i。先在系统配置里确认代次与 PMC 型号,再决定走哪套画面。另外 I/O Link i 需要配套的专用 I/O 模块,不能把两代模块名混填;点数上限、组数与参数位定义一律以本机随机手册为准。
最后更新:2026-11-11
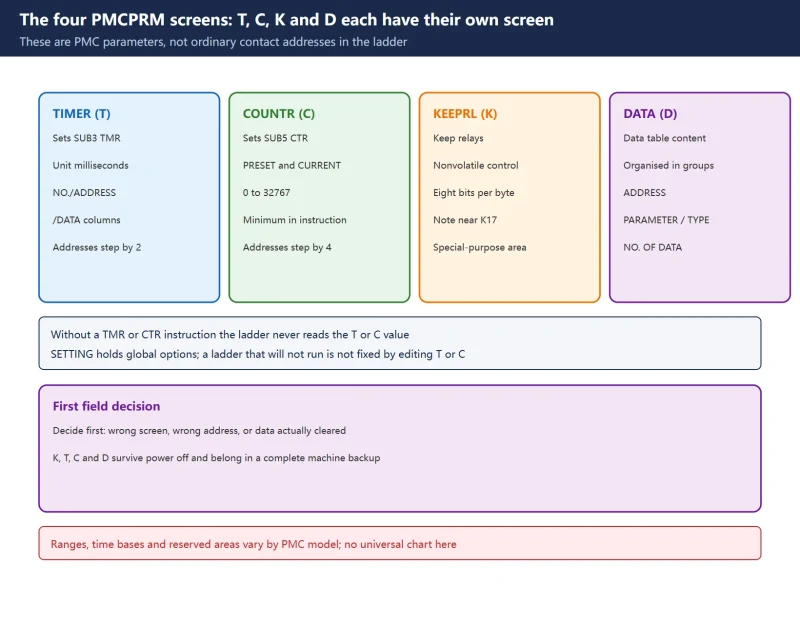
地址分配之外:PMC 参数四张表与 I/O Link 模块分配的分工
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容