

接到一个没有梯形图的机床项目,或者要在现有机床上重做一套顺序控制,很多人第一反应是打开软件开始写。这是最容易出问题的做法。
真正花时间的不是写梯形图,而是把顺序理清楚——这篇把一个 FANUC PMC 项目流程拆成六个阶段,FANUC Ladder III 里的每个操作在这里都能找到它该在的位置。:现场是什么情况、原来的程序要不要备份、地址怎么规划、写完之后怎么确认它真的在跑、以及交付时该留下什么。这篇把一个完整的 FANUC PMC 项目流程拆成六个阶段,每个阶段说清做什么、做什么不能做、漏掉会付出什么代价。
从 Fanuc ladder diagram 的角度说,这篇讲的是”整套东西怎么排顺序”,而不是某一行怎么写。这篇偏方法论,适合作为站内 PMC 梯形图编程 系列的总纲——Fanuc ladder diagram 的具体语法之外,FANUC PMC programming 真正的门槛在流程。——后面每一篇讲具体指令或故障的文章,都可以回到这篇的框架里找位置。
对做发那科梯形图 的工程师来说,这篇不讲某条指令怎么写,讲的是一个完整项目应该按什么顺序做。## 先说清楚:这套流程解决什么问题
一次 PMC 项目交付失败,通常不是梯形图写错了,而是下面这几件事里的某一件没做:
- 现场情况没问清就开始设计地址
- 只备份了梯形图,没备份 PMC 参数与 Option 选项表
- 地址表没规划,不同功能段抢同一个地址
- 安全回路和功能逻辑混在一起写,改功能时动了安全
- 下载完没在机床诊断画面确认新代码真的被执行了
- 验证跳级,在自动模式下才第一次跑完整流程
- 交付时只给了梯形图,没给地址对照表和注释
这七条没有一条需要极高的技术水平,但每一条漏掉都会返工。而返工的成本,在生产现场是按小时计的。
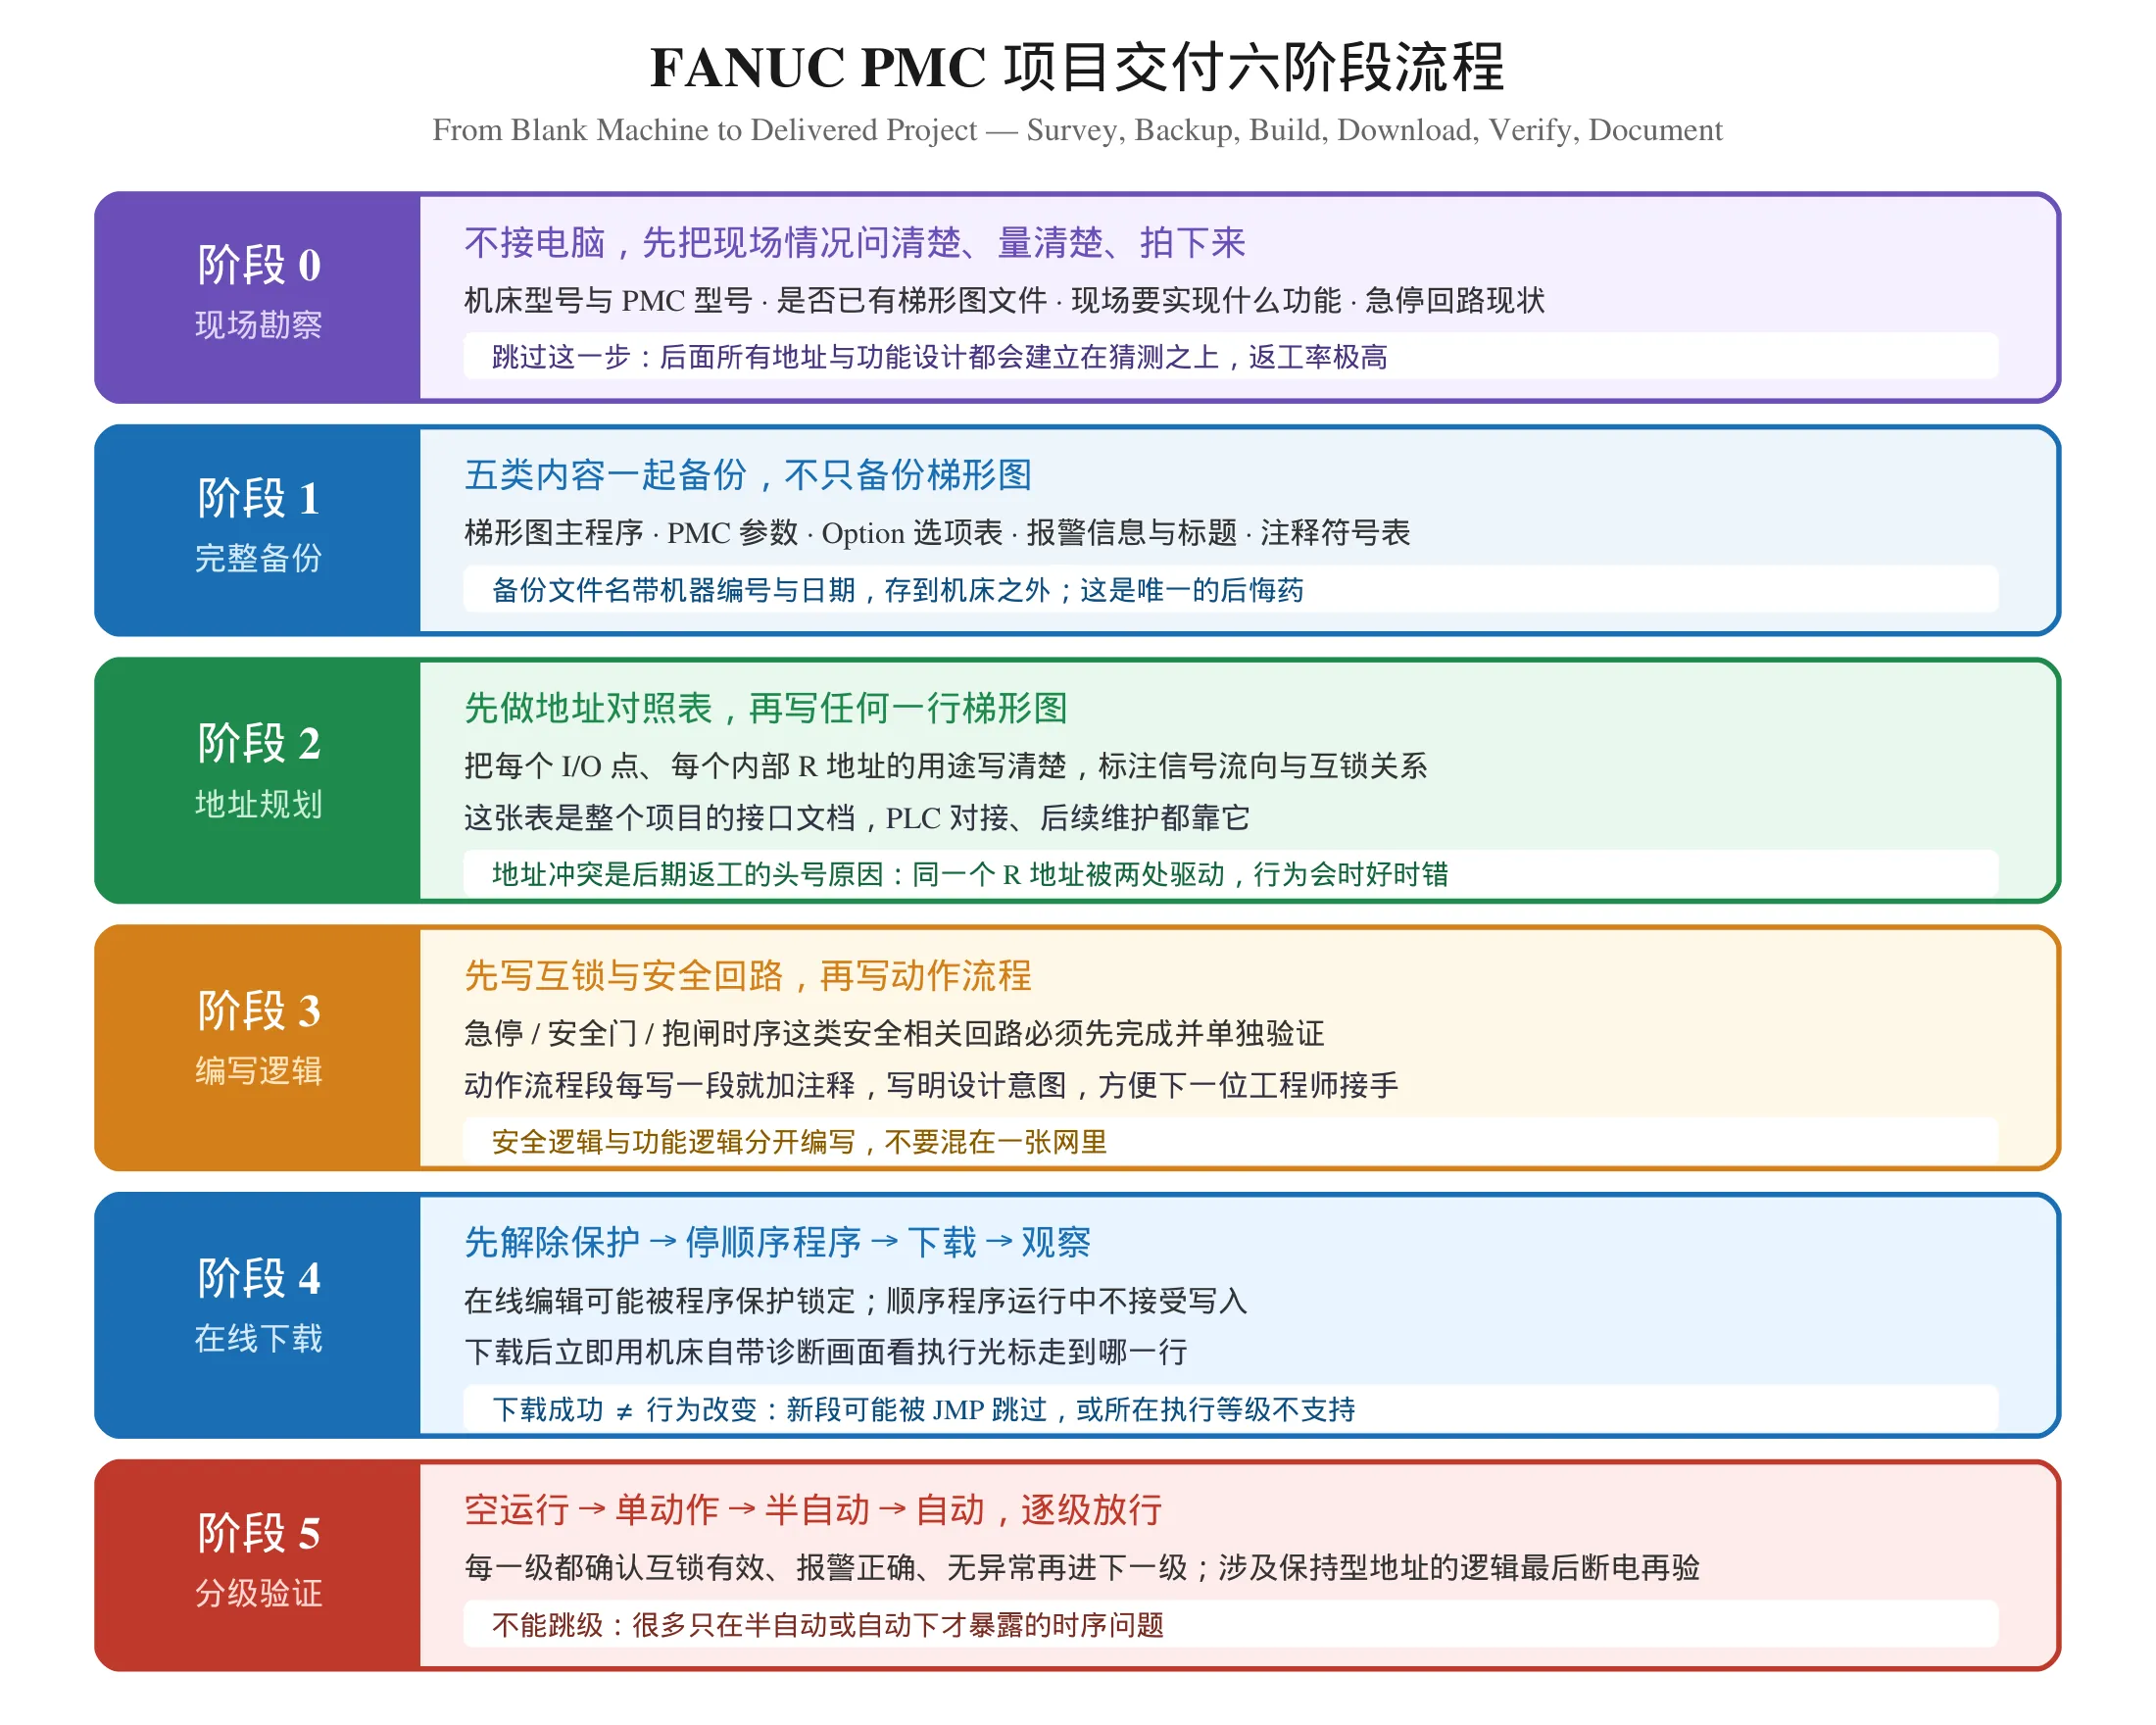
阶段 0:现场勘察 —— 不接电脑,先把情况问清楚
这一步在现场经常被跳过,因为人已经到现场了,总想赶紧干活。
要问清楚的四件事:
- 机床与 PMC 型号 —— 决定了你有哪些地址可用、多少个定时器和计数器、哪些功能需要选项授权。型号不明,后面所有设计都建立在猜测上。
- 是否已有梯形图文件 —— 有文件的项目和有原始程序的项目,工作量差一个量级。要问清楚文件是否与当前机床实际状态一致——很多机床在交付后被改过,文件已经过期。
- 现场要实现什么功能 —— 换刀逻辑怎么走、手动与自动分别怎么操作、需要和哪些外部设备联动。让操作员描述他实际怎么用这台机床,比听技术描述准得多。
- 急停与安全回路现状 —— 这一项关系到你能改动什么范围。有的机床安全回路已经由独立的硬件安全模块处理,不需要也不能在 PMC 里重写;有的机床则必须在梯形图里做。
对做 FANUC CNC 梯形图 的工程师来说,要做的动作: 把电气柜内的接线、地址标签、PMC 模块型号全部拍下来。照片的价值在项目后期会显现——梯形图改到第三版之后,你会需要反复对照当初的接线。
阶段 1:完整备份 —— 这是唯一的后悔药
改任何东西之前,先做完整备份。
备份五类内容,不只是梯形图:
| 内容 | 漏掉的后果 |
|---|---|
| 梯形图主程序 | 唯一大家都记得备份的 |
| PMC 参数 | 定时器时基与参数号回到默认值,所有延时全变 |
| Option 选项表 | I/O 结构与功能授权丢失,后续写入可能被拒 |
| 报警信息与标题 | 操作员只看到数字没有文字 |
| 注释与符号表 | 梯形图变成一堆裸地址,维护难度剧增 |
具体怎么备份、为什么要五类一起备、备份文件放哪里,我们在 PMC 程序如何备份与恢复 里展开讲过。这里只强调两条纪律:文件名写明机器编号与日期,文件存在机床之外。
阶段 2:地址规划(发那科梯形图 项目里最容易被低估的一步) —— 先做表,再写任何一行梯形图
这是整个流程里最容易被低估、也最容易造成返工的一步。
做法:拿一张纸或一个表格,把每一路 I/O 点和每一个内部地址的用途写清楚,标注信号流向和互锁关系。
为什么必须先做:
- 地址冲突是后期返工的头号原因。 同一个 R 地址被两处驱动,行为会表现为时好时错,最难查——因为它时好时坏,你很难稳定复现。
- 这张表是整个项目的接口文档。 如果项目涉及第三方 PLC 对接、后续功能扩展、或者别的工程师接手,这张表就是唯一的依据。
- 规划时能提前发现设计缺陷。 一旦把地址和用途列出来,你会立刻看出哪些功能其实可以共用一个信号,哪些互锁逻辑自相矛盾。
关于地址组本身的区别——接口类与内存类该怎么分、哪些地址可以假定一致——见 G / R / D 三类易混地址辨析。
一条重要纪律:地址以现场实测为准,不是以程序为准。 规划前用机床自带的诊断画面确认几个关键地址的实际动作情况,不要照抄同类机床的地址表。
阶段 3:编写逻辑 —— 安全回路优先,功能逻辑跟上
写的顺序很重要。
先写安全相关回路。 急停处理、安全门检测、抱闸松闸时序、主轴停止确认——这些必须先完成并单独验证一遍,确认无误之后再动功能逻辑。
为什么不能混着写:功能逻辑会不断迭代,早晚会要改某一处。如果安全和功能混在同一张网络里,改功能的时候迟早会碰到安全部分。分开的代价只是多几个网络标题,混在一起的代价是一台可能伤人的机床。
再写动作流程。 换刀、换刀超时、计数与显示、异常分支处理。主轴启停、刀库旋转、机械手动作这些按顺序写。
每写一段就加注释。 写清设计意图,尤其是那些”为什么不这么写”的地方——这类注释在未来维护时价值最大,因为后来的人第一反应就是”为什么这里要这么绕”。
阶段 4:在线下载(发那科 PMC 调试 的关键转折点) —— 下载成功不等于行为改变
梯形图写完,要写回机床。
写回之前的准备:确认程序保护状态、确认顺序程序已停止。保护没解除写入会被拒绝,这一点我们专门讲过,见 在线编辑失效与程序保护解除。
下载之后立刻做一件事:打开机床自带的梯形图监视画面,看执行光标停在哪一行。
这一步不能省。下载成功只说明数据写进去了,不代表它在执行。两种常见情况会让人完全摸不着头脑:
- 新写的段落被跳转指令整段跳过 —— 之前有个 JMP 条件成立,顺序程序根本没走到你新加的部分
- 所在执行等级不支持该功能 —— 顺序程序 END1 / END2 / END3 三个等级里,某些功能只在特定等级有效,写在不支持的等级上会静默失效
机床诊断画面的具体用法,见 FANUC PMC 诊断画面 PMCDGN / STATUS / LAD / PARAM。养成习惯:Ladder III 用来改,机床自带画面用来查。
阶段 5:分级验证 —— 逐级放行,不要跳
验证顺序固定为四级,每一级都确认无误再进下一级:
- 空运行 —— 各轴全行程移动,确认限位、抱闸、方向都正确
- 单动作 —— 逐个执行你写的每个动作,确认每个信号对得上
- 半自动 —— 完整流程跑一轮,全程监控
- 自动 —— 连续多轮循环,确认无偶发问题
为什么不能跳级:相当一部分时序问题只在半自动或自动模式下才暴露。单动作正常不代表自动循环正常,因为连续运行时定时器、边沿信号、互锁状态都会和单步执行时不一样。
涉及保持型地址的逻辑,最后必须断电重启再验一次。 因为保持型地址会把断电前的状态带过启动瞬间,热状态能过不代表重启后能过——这是”昨天还好好的,今天一开机就出问题”那类故障的常见成因。保持型地址的行为见 保持型地址断电不丢。
发现问题的处理方式:回到梯形图改,改完重新下载,重新从第一级验证。不要在后面几级上打补丁。
交付:留下五样东西
项目做完,能交出去的不应该只是一段能跑的梯形图。
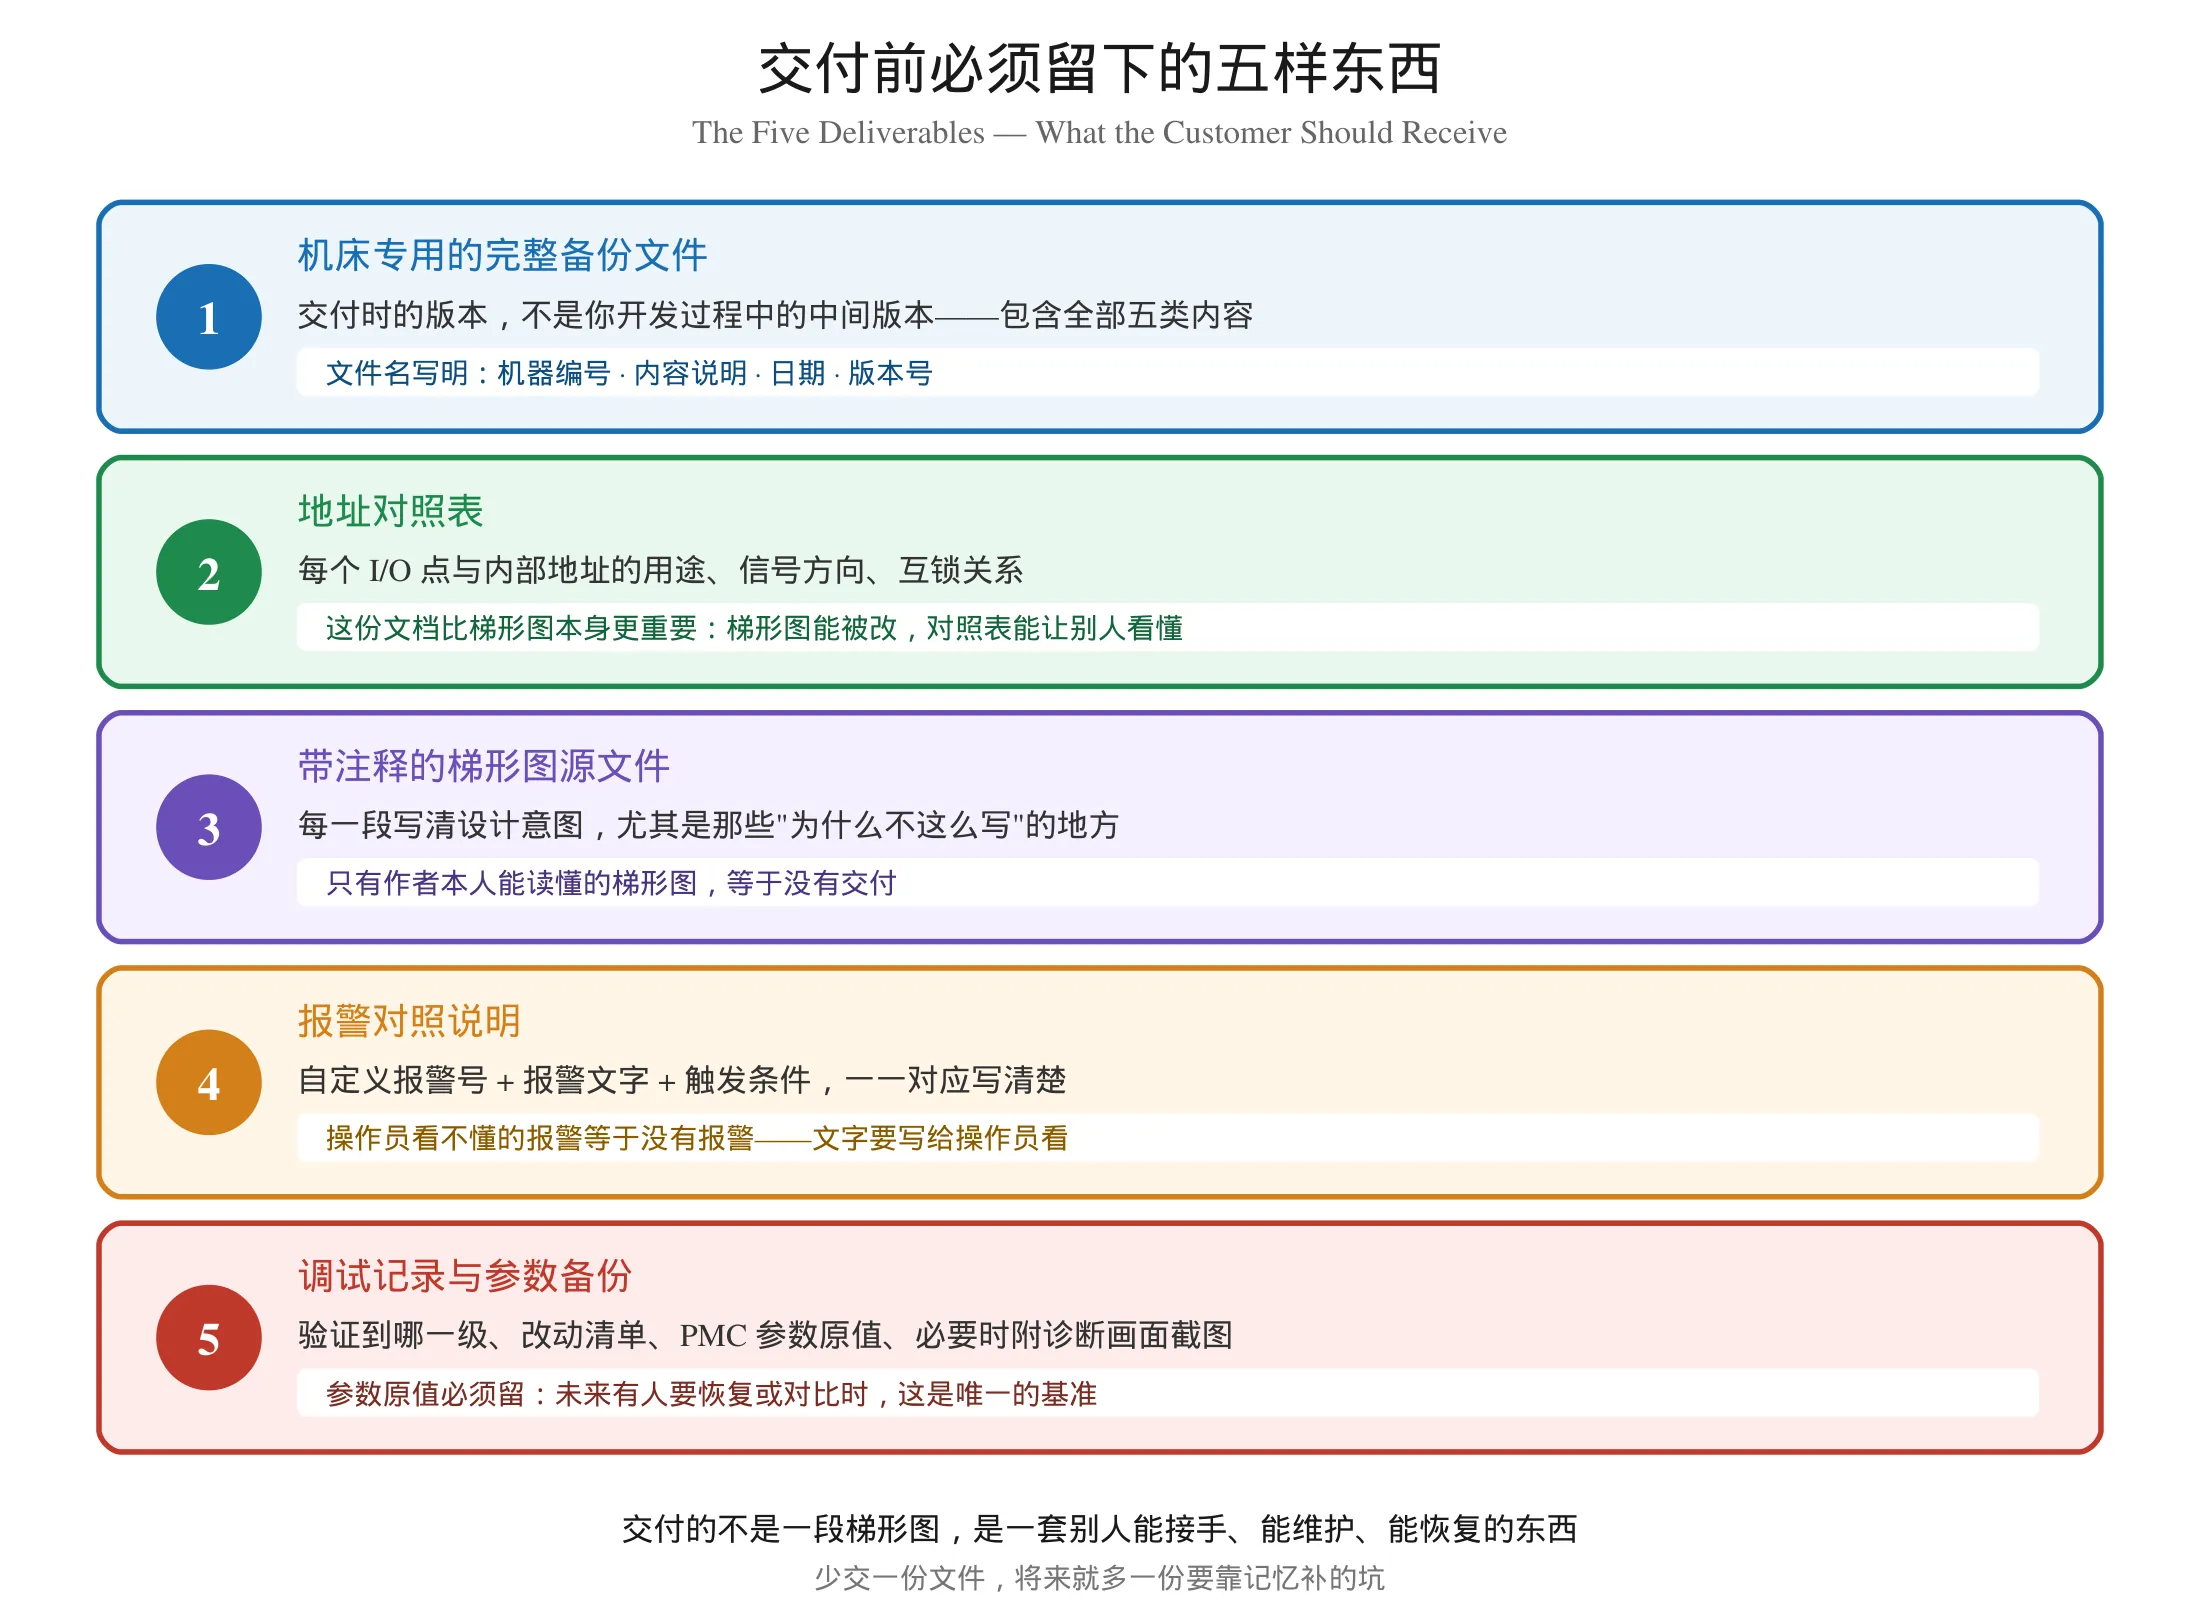
一、机床专用的完整备份文件 —— 交付时的版本,不是开发过程中的中间版本,文件名写明机器编号、内容说明、日期与版本号。
二、地址对照表 —— 每个 I/O 点与内部地址的用途、方向、互锁关系。这份文档比梯形图本身更重要:梯形图可以被任何人改动,对照表才能让别人看懂它在干什么。
三、带注释的梯形图源文件 —— 每一段写清设计意图。只有作者本人能读懂的梯形图,等于没有交付。
四、报警对照说明 —— 自定义报警号、报警文字、触发条件三者一一对应。操作员看不懂的报警等于没有报警。
五、调试记录与参数备份 —— 验证到哪一级、改了哪些地方、PMC 参数原值、必要时附诊断画面截图。参数原值必须留:将来有人要恢复或对比,这是唯一的基准。
关于报警怎么写才能让操作员看懂,我们有一篇专门讲 FANUC PMC 自定义报警 ALARM 写法与显示画面。
整个流程里最容易省的四个动作
如果时间紧张,只能省一部分,建议保这四个:
备份 —— 省掉它,后面出问题无法回退。
地址规划表 —— 省掉它,返工率成倍上升。
下载后看执行光标 —— 省掉它,你会花更多时间怀疑梯形图写错了。
分级验证不跳级 —— 省掉它,把问题带进生产。
学习路径
按这个顺序建立发那科梯形图 的能力,比按指令清单学要扎实得多:
- 概念 —— PMC 是什么、扫描周期如何决定时序
- 地址 —— X / Y / F / G / R 的分组与用错的后果
- 软件 —— FANUC Ladder III 的监控、编辑、下载、交叉引用
- 基本指令 —— 定时器、计数器、跳转、边沿检测
- 流程 —— 就是本文讲的六阶段
- 综合应用 —— 互锁逻辑、自定义报警、跨设备信号交换
视频教程:零基础学习发那科 PMC 视频教程全攻略。
系统性资料:FANUC PMC 维修学习资料。
配套阅读:What Is a PMC in Fanuc? 扫描周期 Scan Time 讲时序基础,Fanuc PMC 报警代码读取检索与清除 讲报警出现后的处置,FANUC PMC 与第三方 PLC 通讯 讲外部设备对接。站内另一篇 搭建 FANUC 测试平台需要几份梯形图 站在建库视角列了常用的几类程序,可以和本文的项目流程对照看。
小结
独立完成一个 FANUC PMC 项目,技术上的难点其实是有限的。真正决定交付质量的是顺序:先勘察再设计、先备份再动手、先规划地址再写代码、先写安全再写功能、先验证再交付。
这套顺序的价值在于,它把大部分风险消除了在发生之前。一个按流程做的项目,出问题时你能准确知道问题在哪一步;一个跳着做的项目,出问题时你要从头怀疑每一个环节。
对做发那科 PMC 调试 的人来说,值得把这六个阶段当成检查表用——每次接新项目走一遍,一年下来你会发现自己交付返工的比例在下降。
安全提示:本文描述的是完整的机床控制程序开发与变更流程。全过程必须在停机状态下进行,尤其是阶段 4 的在线下载与阶段 5 的验证。安全相关回路(急停、安全门、抱闸时序)的任何改动都必须单独验证,且不得因为”功能上没问题”就跳过安全验证。验证通过前不得交付生产使用。若项目涉及急停、安全门等安全功能的改造,须由具备相应资质的人员按当地安全规范执行。
免责声明:本文内容来自 FANUC PMC 项目开发的通用流程整理与现场实践经验。具体参数项、地址范围、可用指令与功能选项因 CNC 型号与 PMC 型号差异很大,本文刻意不列任何具体参数号与地址号。实际操作前请以对应机床的官方手册为准,并在现场实测验证。文中阶段划分与检查项为工程方法参考,机械与电气方案必须由具备资质的人员根据实际机床情况制定。




暂无评论内容