


🚨 口径与合规声明:1410 / 1420–1425 的名称、作用范围(each axis / common to all axes)与设定示例来自 FANUC 官方
0i-MODEL C / 0i Mate-MODEL C START-UP MANUAL的「NC parameters related to axis settings」表;1428/1430来自公开发表的中文参数汇总表,与官方表的作用范围不同,本页不裁决谁对,一律要求按本机手册逐条核对。G12(*FV0–*FV7)、G14.0 / G14.1(ROV1 / ROV2)、G6.4(OVC)、*JV(G10 / G11)、SOV(G30)、MP1 / MP2(G19.4 / G19.5)与#3004宏变量来自公开 PMC 信号表、教材与第三方技术站,部分位号与档位组合在不同代控制上可能不同,须以随机连接手册和机床厂梯形图为准,不构成改线或改梯形图的建议。手册正文、梯形图与位定义图受版权保护,本页只讲机制与排查顺序,不转载原文、不提供手册下载链接、网盘或打包文件。所有设定值一律按本机 CNC 型号、软件版本、随机手册与机床厂规格表核对;倍率开关的 X 地址与译码逻辑由机床厂定义,不是 FANUC 标准。
30 秒速查:先分清你遇到的是哪一段
表 0 八类现象与第一条判读线
一、先分清到底有几套倍率
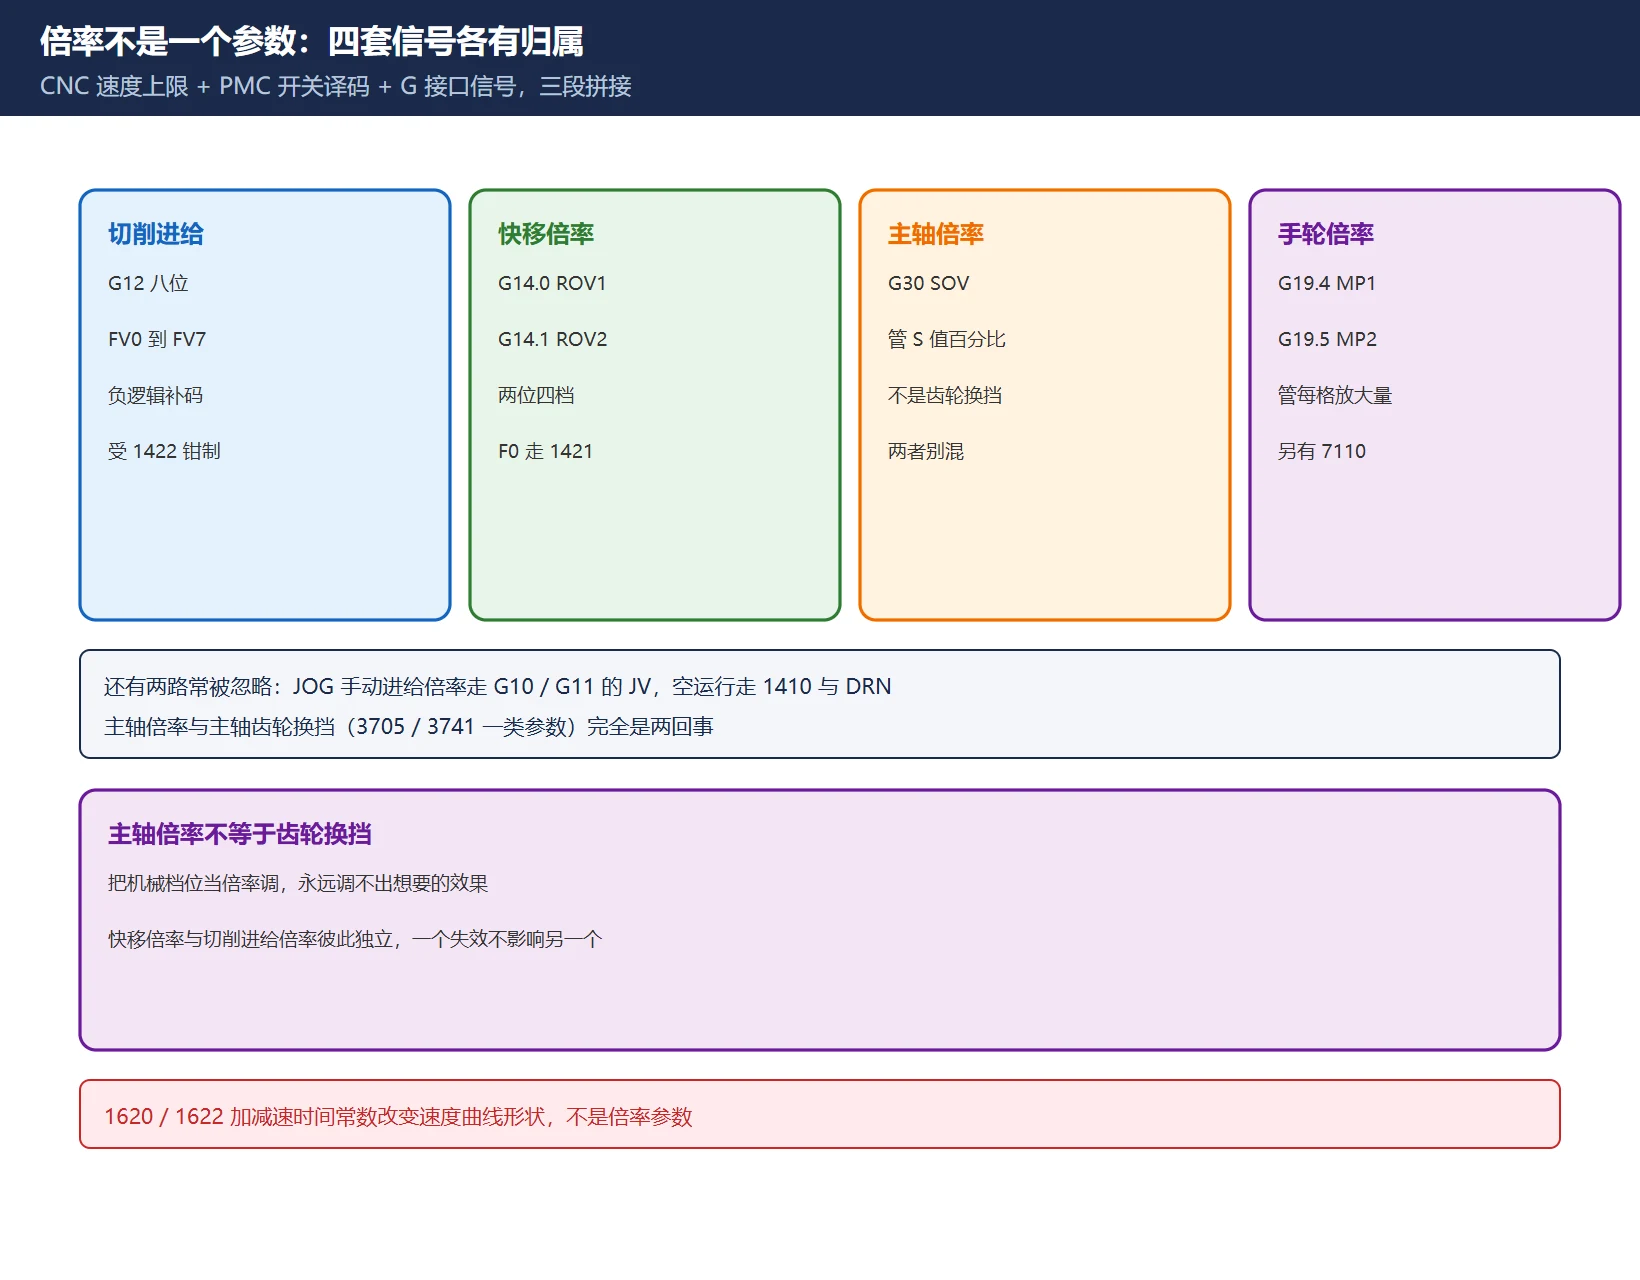
「四套倍率」是现场口语化的归纳,按信号侧其实能数出更多。把它们摊开,才能明白为什么「改一个参数」解决不了倍率问题:
| 倍率 | 管什么 | CNC 接口信号(第三方信号表口径) | 速度基准参数 |
|---|---|---|---|
| 切削进给倍率 | 程序 F 指令的百分比 | G12,*FV0–*FV7,8 位负逻辑 | 上限受 1422 钳制 |
| 快速移动倍率 | G00 快移的档位 | G14.0 / G14.1(ROV1 / ROV2) | 1420 快移速度、1421 是 F0 档 |
| 主轴倍率 | S 指令的百分比 | G30,SOV0–SOV7 | 主轴侧参数,本页不展开 |
| 手轮 / 增量倍率 | 手轮每格放大量 | G19.4 / G19.5(MP1 / MP2) | 7110 手轮台数、7113 / 7114 任意倍率(第三方口径) |
| JOG 手动进给倍率 | 手动连续进给 | G10 / G11,*JV | 1423 JOG 进给速度 |
| 空运行 | 用固定速度替代程序 F | G46.7(DRN) | 1410 空运行速度 |
表 1 六路倍率 / 速度覆盖与各自归属
两个必须分清的概念:主轴倍率(S 值的百分比,走 G30)与主轴齿轮换挡(机械档位,走 3705 / 3732 / 3741 一类参数,见主轴齿轮换挡参数全解)完全不是一回事。把换挡当倍率调,永远调不出想要的效果。同理,快移倍率与切削进给倍率是两套独立信号,一个失效不影响另一个。
站内有两篇常被混进来的内容:加减速时间常数 1620 / 1622 影响的是速度曲线的形状,不是倍率;机械手轮不灵的信号链 讲的是手轮硬件与 I/O,不是 MP1 / MP2 的档位译码。
二、1420–1425 官方分工:这六个号不是一路的
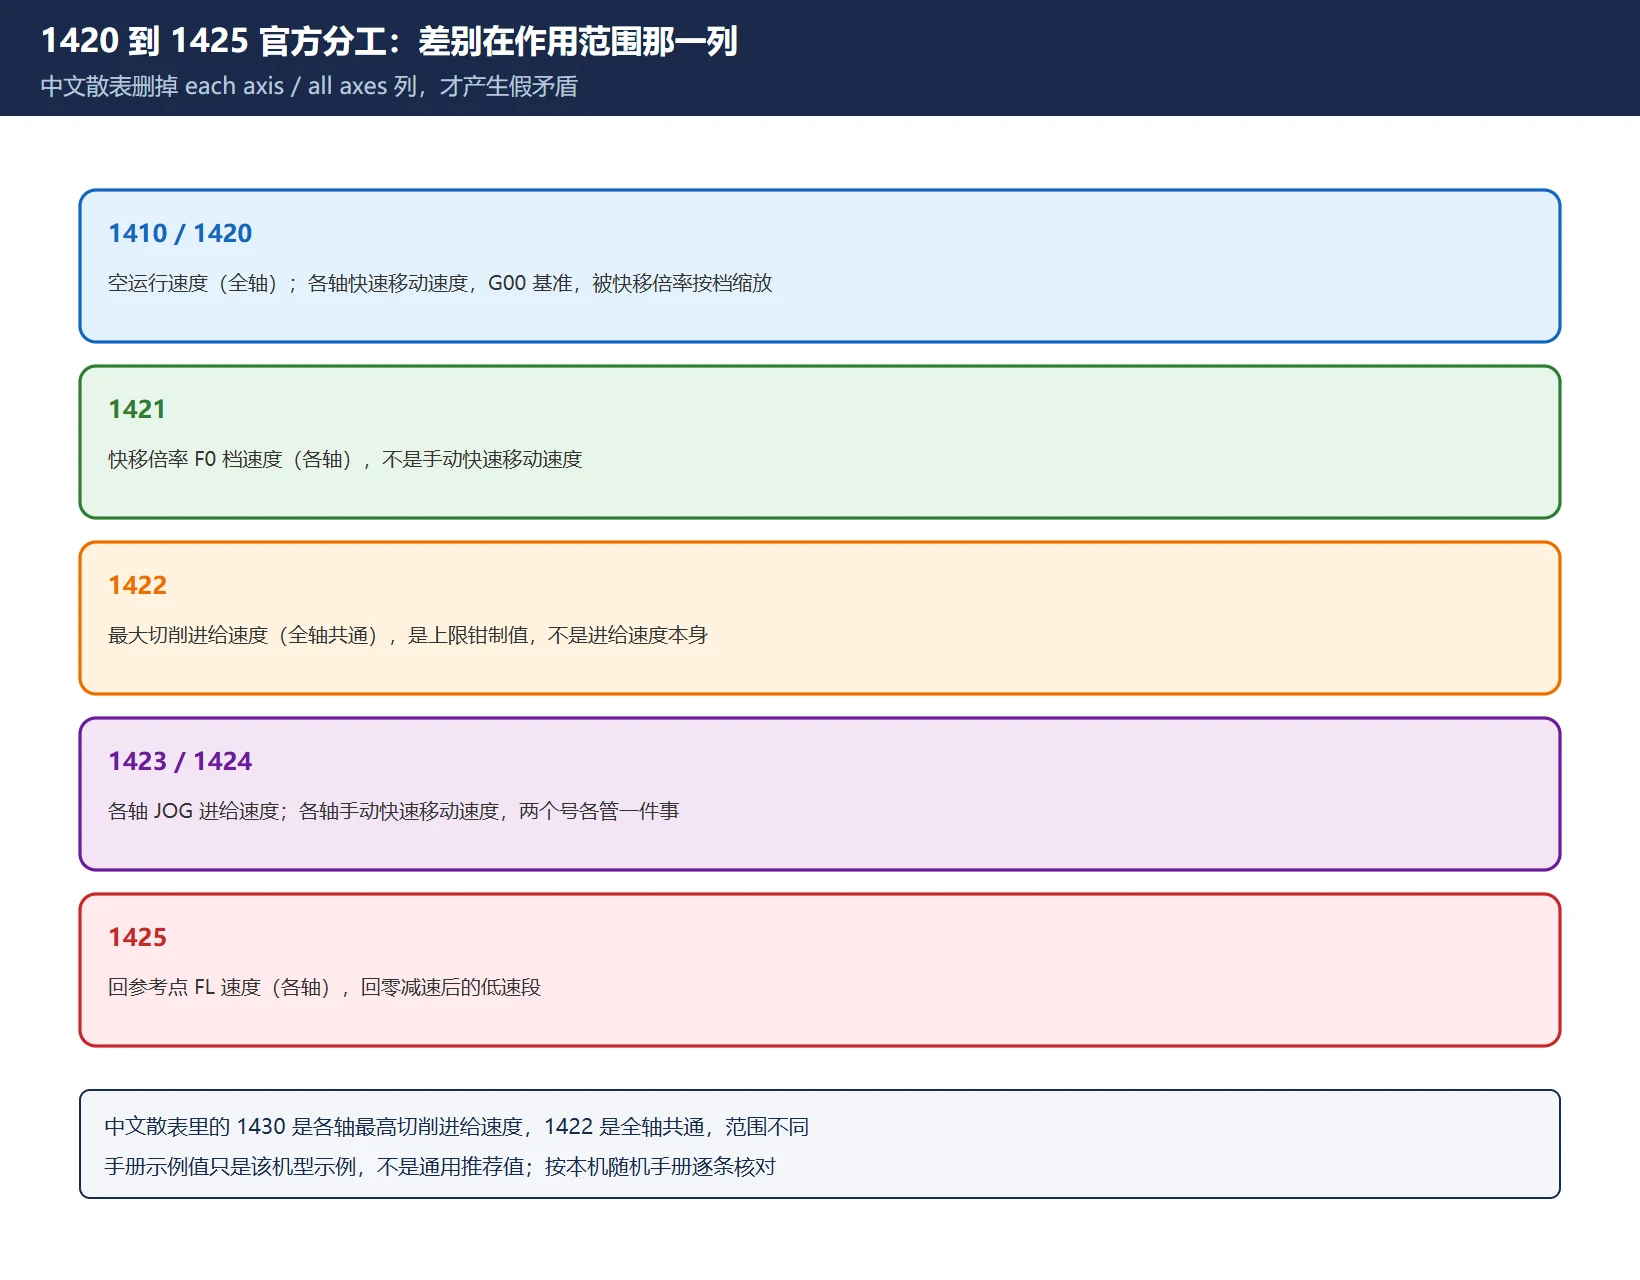
FANUC 官方 0i-MODEL C 启动手册在「与轴设定相关的 NC 参数」表里,把这组号列得清清楚楚。关键差别在「各轴(each axis)」还是「全轴共通(common to all axes)」——中文散表把这一列省掉,才产生了「1422 和 1430 都写最大切削进给速度」的假矛盾。
| 参数号 | 官方名称 | 作用范围 | 现场理解 |
|---|---|---|---|
| 1410 | Dry run rate(空运行速度) | 全轴 | 空运行时的替代速度,不是倍率 |
| 1420 | Rapid traverse rate(快速移动速度) | 各轴 | G00 的基准速度,快移倍率按档缩放它 |
| 1421 | F0 rate of rapid traverse override(快移倍率 F0 速度) | 各轴 | 快移倍率拨到 F0 档时用的低速,不是「手动快速」 |
| 1422 | Maximum cutting feedrate(最大切削进给速度) | 全轴共通 | 切削进给的上限钳制值,不是进给速度本身 |
| 1423 | Feedrate in jog feed(JOG 进给速度) | 各轴 | 手动连续进给的基准速度 |
| 1424 | Manual rapid traverse rate(手动快速移动速度) | 各轴 | 手动方式下快速移动的速度 |
| 1425 | FL rate of reference position return(回参考点 FL 速度) | 各轴 | 回零减速后的低速段 |
表 2 1410 / 1420–1425 官方分工(据 0i-MODEL C START-UP MANUAL)
手册同页还给了一组初始化示例值(1410=1000、1420=8000、1421=1000、1422=10000、1423=1000、1424=5000、1425=150),以及 1620 / 1622 / 1624 三个加减速时间常数。这些只是该手册的示例,不是通用推荐值,不同机型差一个数量级都很正常,本页不提供可直接照抄的设定值。
再看中文散表里的两个号:1428(各轴返回参考点速度)与 1430(各轴最高切削进给速度)。把 1430 与官方的 1422(全轴共通最大切削进给速度)放在一起看,会发现两者作用范围根本不同——中文散表把「各轴 / 全轴共通」这一列删掉后,两句中文就长得一模一样了。同理 1421(F0 档速度)与 1424(手动快速速度)被某些表都写成「手动快速移动速度」,也是同一类省略造成的。本页不裁决哪个号在哪一代有效,统一要求:按本机随机参数手册逐条核对位定义与设定单位。这条纪律与参数号段分区总表里 1422 / 1430、1421 / 1424 的矛盾记录是同一回事。
🔑 这就回答了那个高频问题:改 1422 进给速度当然不会变。1422 是天花板,不是油门。实际切削进给 = 程序 F 值 × 进给倍率,且被 1422 钳制;想改速度要改程序 F 或倍率,想改上限才动 1422。快移同理:快移速度 = 1420 × 快移倍率档位,F0 档则直接走 1421。
三、信号侧接线:开关不直接跟插补器说话
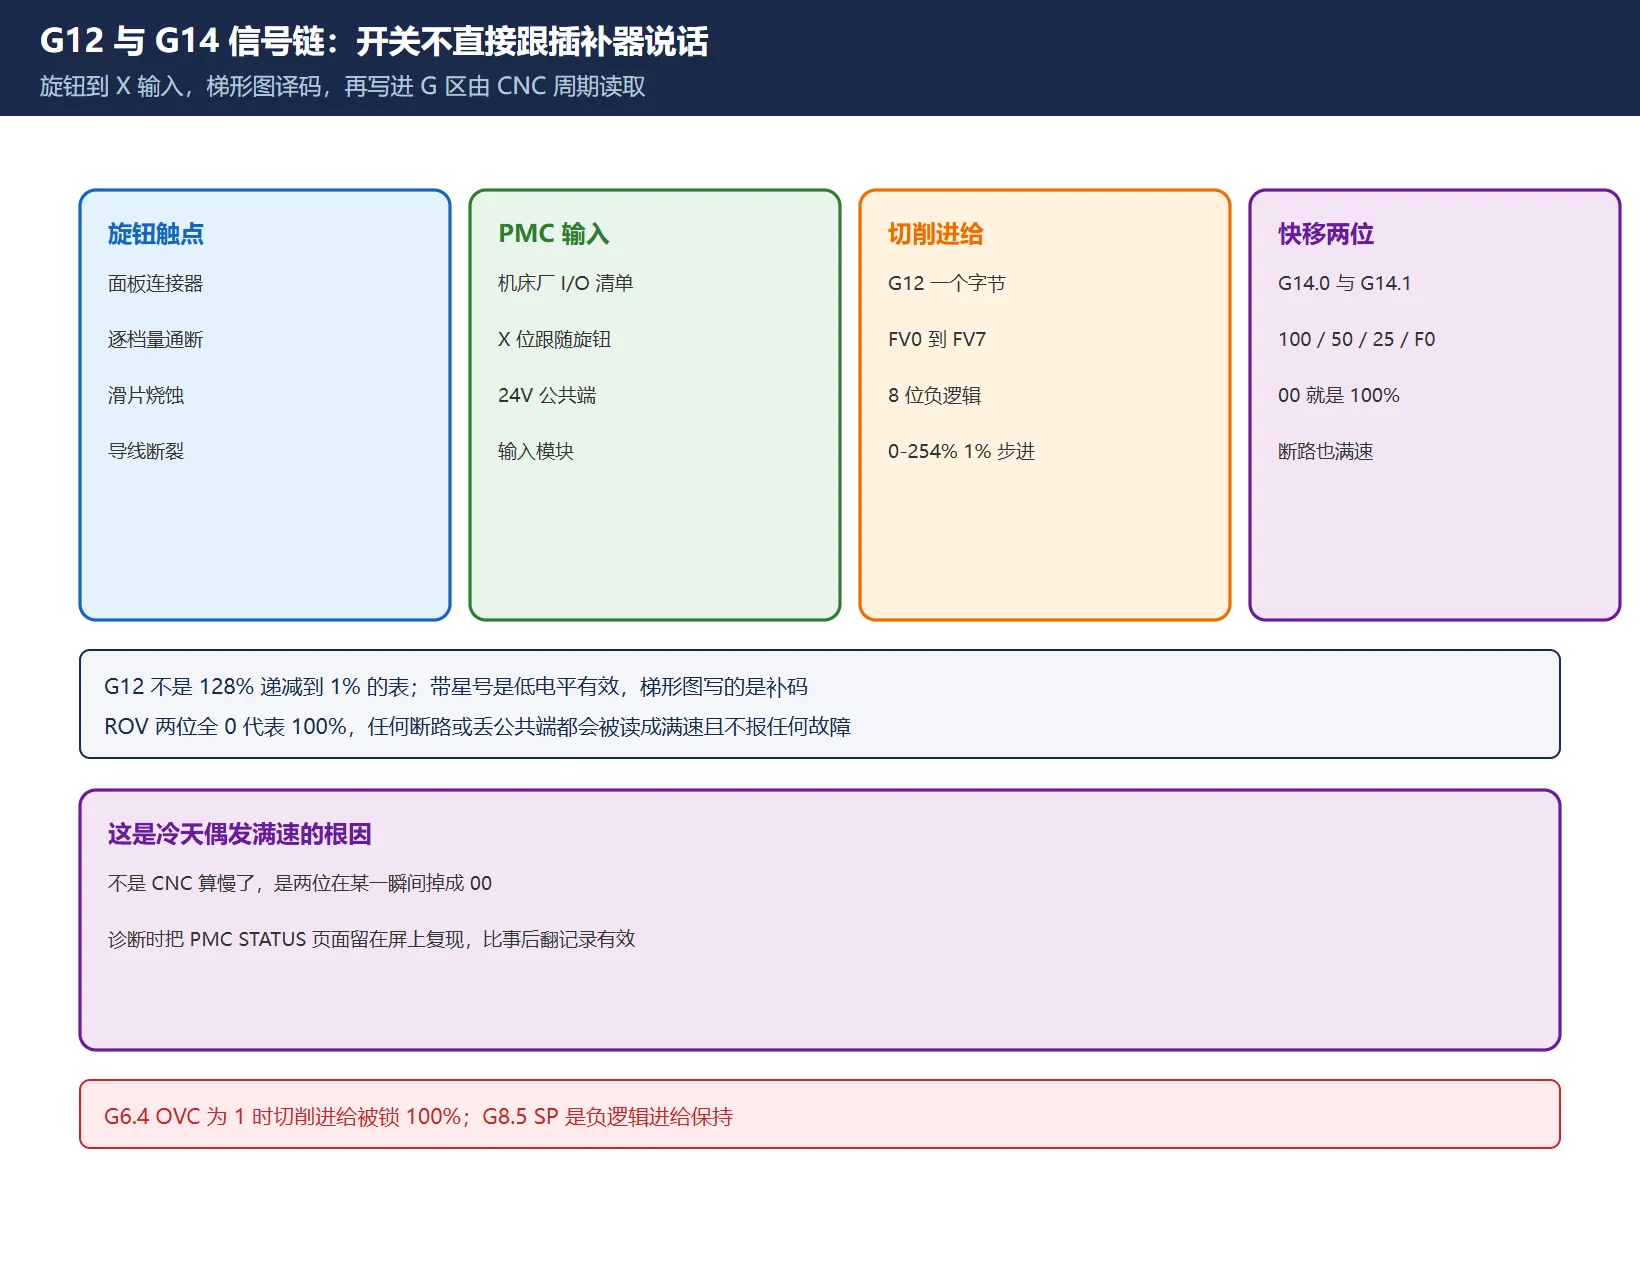
这是维修电工最该记住的一张链路图:倍率开关从来不直接连到 CNC 插补器。旋钮触点落在 PMC 的 X 输入上,机床厂梯形图把 X 位译码成一个字节(常用 CODB 转换 + 数据表 + 逻辑或传送),再写到 CNC 接口 G 区,CNC 按周期读取。所以「倍率失效」有四个完全不同的断点,逐个排除才不会乱换件。
| 段 | 地址 / 元件 | 通过条件 | 不合格说明什么 |
|---|---|---|---|
| 旋钮触点 | 面板连接器、机床厂原理图 | 每档通断都变化 | 滑片烧蚀、导线断 |
| PMC 输入 | 机床厂 I/O 清单里的 X 地址 | 转旋钮时位跟着变 | 24 V 公共端、输入模块 |
| 切削进给倍率 | G12(*FV0–*FV7) | 字节跟随旋钮 | 梯形图译码或 PMC 参数 |
| 倍率取消 | G6.4(OVC) | 应为 0 | 为 1 时切削进给被锁 100% |
| 快移倍率 | G14.0 / G14.1(ROV1 / ROV2) | 两位跟随档位 | 断路 / 丢失公共端会读成 100% |
| 进给保持 | G8.5(*SP) | 循环中应为 1 | 负逻辑,为 0 时进给保持 |
表 3 倍率信号链六段(地址以随机连接手册与机床厂梯形图为准)
这里必须纠正简报和不少网文的两处错误:
- G12 不是「128%→1% 共 8 位」。它是 8 位负逻辑(助记符带
*号表示低电平有效,梯形图写的是目标百分比的补码),公开资料给出的覆盖范围是 0–254%,按 1% 步进。中文信号表把它拆成两段公式(0–127% 与 128–254% 各一段),但无论按哪种写法,都不该把它描述成一个从 128% 递减到 1% 的表。 - 快移倍率的第四档是 F0,不是 10%。ROV1 / ROV2 两位组合出 100% / 50% / 25% / F0 四档,F0 档速度由参数 1421 决定。第三方资料给出的标准编码里,
00对应 100% —— 这意味着任何断路、丢 24 V 公共端、梯形图分支把两位清零,都会被 CNC 读成 100%,而且不会报任何故障。这一条解释了「冷天偶发快移满速」这类疑难现象:不是 CNC 算慢了,是两位在某一瞬间掉成了 00。
PMC 地址辨析(G / R / D)见三类易混地址辨析,诊断画面的进入方式见PMCDGN / STATUS / LAD / PARAM 四画面,I/O 侧的组·基板·槽读法见I/O Link 地址分配。
四、锁 100% 怎么锁:G6.4 只管切削进给
G6.4(OVC,倍率取消)置 1 时,切削进给倍率被固定为 100%,面板上的进给倍率旋钮失效。这是安全评审、批量生产与螺纹加工常用的手段:攻丝、车螺纹时若允许操作工随意调倍率,主轴与进给轴的同步关系会被破坏,直接导致乱扣(见车螺纹乱牙排查)。部分机床厂用 M48 / M49 两个辅助功能码来控制 OVC 的开与关,这属于机床厂梯形图逻辑,不是 FANUC 固定指令。
但简报里那句「倍率被锁在 100%」少了一个关键限定:公开教材明确写 OVC 只固定切削进给倍率,快速进给倍率与主轴速度倍率不受影响。所以如果你锁了 OVC 却发现快移倍率还能调、主轴倍率还能调,那是正常行为,不是没锁上。反过来,如果调切削进给倍率时快移和主轴也一起不动,说明问题不在 OVC,要回头查 G12 字节与 X 输入。
| 被 OVC 影响 | 不受 OVC 影响 |
|---|---|
| 切削进给倍率(G12)→ 固定 100% | 快移倍率(G14.0 / G14.1) |
| 依赖 G12 的程序 F 值缩放 | 主轴倍率(G30) |
| 攻丝 / 车螺纹的主从同步安全 | JOG 手动进给倍率(G10 / G11) |
表 4 OVC 的作用边界(据公开教材,位号按随机手册核对)
五、与诊断画面的关系:3111 位定义要纠错
简报把「3111#0 / 3111#5」一起写成「操作监视显示开关 → 负载表与速度表读数」,这是把两个不同功能的位捆在一起了。公开中文参数汇总里,3111 各位是这样的:
| 位 | 名称 | 作用 |
|---|---|---|
| 3111#0 | SVS | 是否显示「伺服设定画面」的软键 |
| 3111#1 | SPS | 是否显示「主轴设定画面」的软键 |
| 3111#5 | OPM | 是否进行操作监视显示(监控各轴负载转矩等) |
| 3111#6 | OPS | 操作监视画面的速度表显示主轴电机速度还是主轴速度 |
| 3108#6 | SLM | 是否显示主轴负载表(仅在 3105#2 DPS=1 且串行主轴时有效) |
| 3192#7 | PLD | 10.4 英寸显示器左半区显示伺服轴负载表与主轴速度表 |
表 5 显示类位定义(第三方参数汇总口径,按随机手册核对)
也就是说:#0 是伺服设定画面的软键开关,#5 才是操作监视。想看负载表,主线索是 3111#5 / 3108#6 / 3192#7 与诊断号 200–204 / 300 的交叉验证,本站已有专篇讲透,见伺服负载表怎么读?3111/3192 开关与诊断号(DGN)对照速查。显示类位只改变「能不能看见」,不改变任何倍率或速度,排查时别在这一层浪费时间。
六、倍率失效四查:按序排除,别跳步
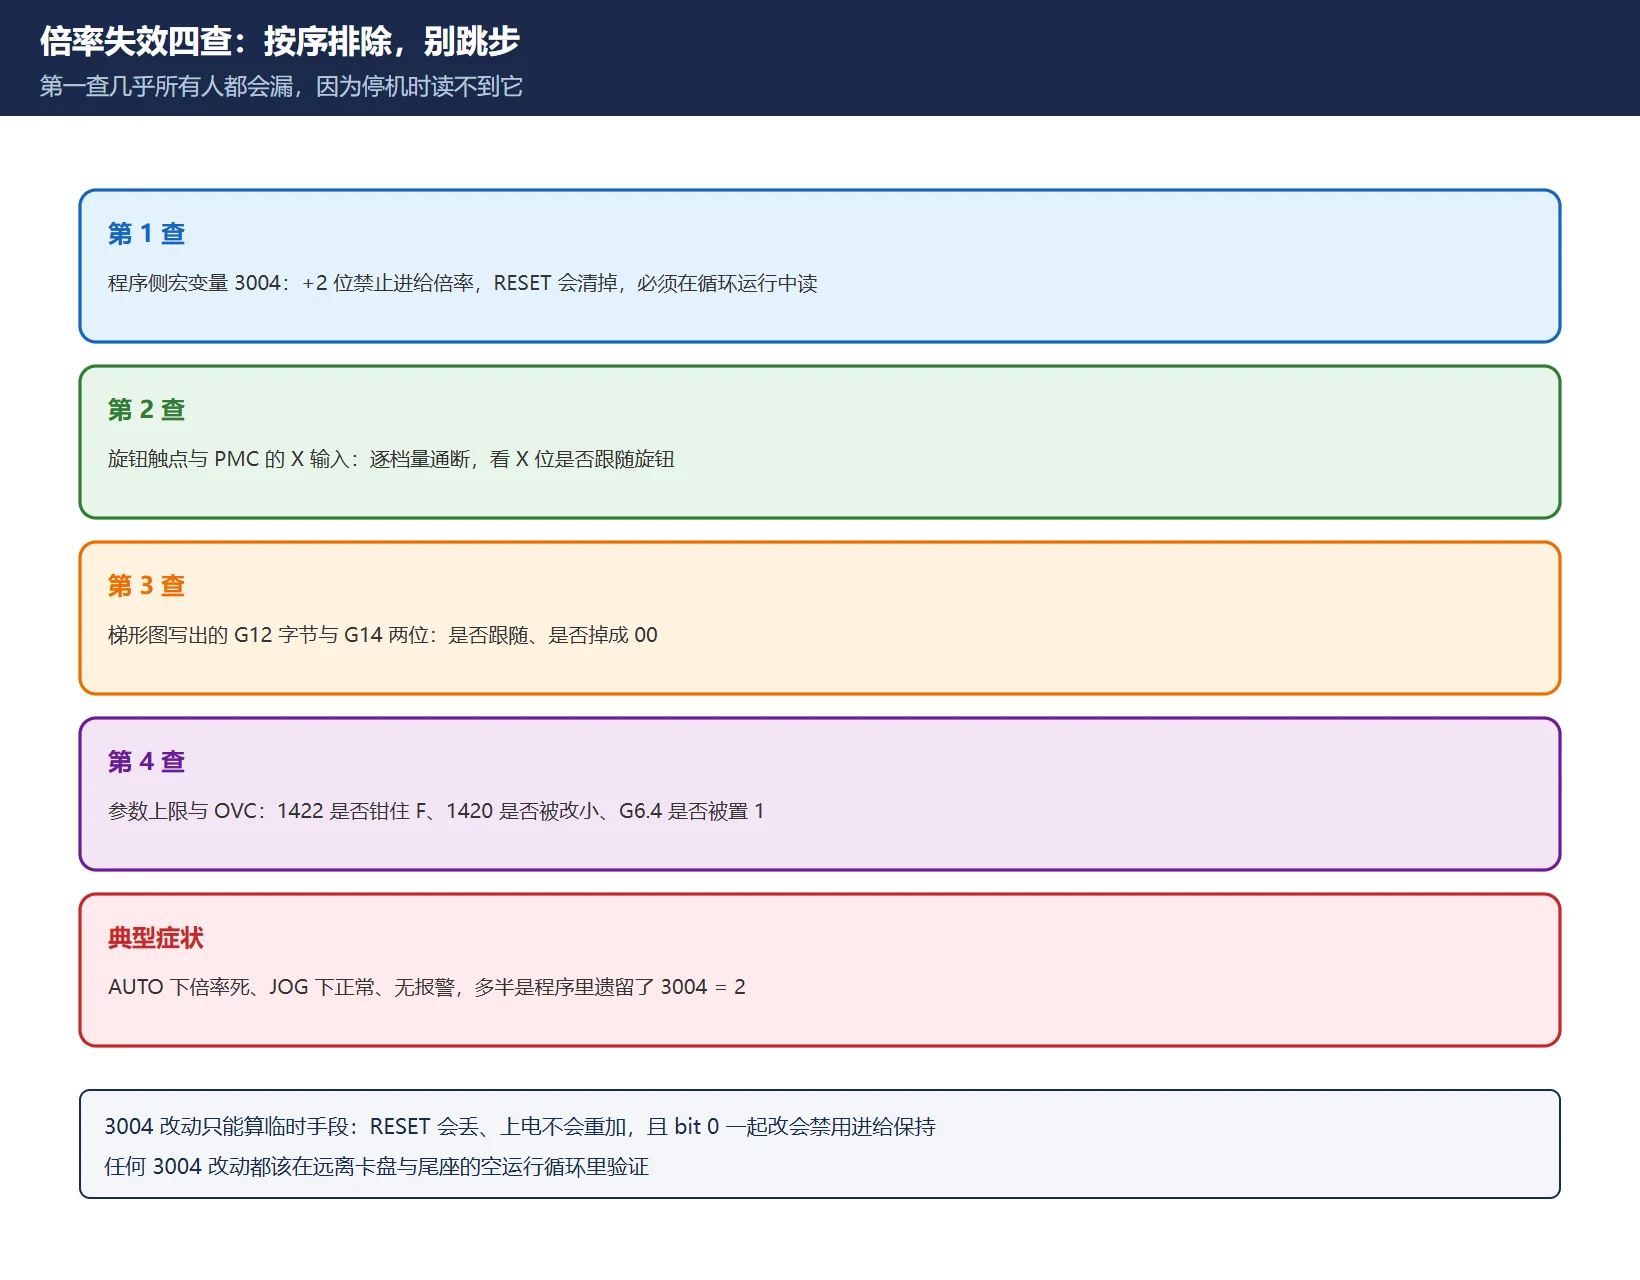
把前面几节串成一条现场路径。第三方技术资料给过一个非常典型的案例:AUTO 下倍率旋钮完全没反应,JOG 下却正常,而且没有任何报警——原因是程序里遗留了 #3004 = 2。这一查几乎所有人都会漏,所以放在第一步。
| 序 | 查什么 | 怎么判 | 常见误区 |
|---|---|---|---|
| 1 | 程序侧宏变量 #3004 | #3004 的 +2 位表示进给倍率被禁止;+1 禁进给保持、+4 禁到位检查,=0 才全部有效 | RESET 会清掉它,停机时读到 0 证明不了没问题,必须在循环运行中读 |
| 2 | 旋钮触点与 PMC 的 X 输入 | 逐档量通断;PMCDGN / STATUS 里看 X 位是否跟随旋钮 | 一上来就换旋钮,结果问题在梯形图 |
| 3 | 梯形图写出的 G12 / G14 位 | G12 字节是否跟随;G14 两位是否掉成 00 | 忘记 G12 是负逻辑、忘记 00 就是 100% |
| 4 | 参数上限与 OVC | 1422 是否钳住了 F、1420 是否被改小、G6.4 是否被置 1 | 把上限当速度、把 OVC 当成能锁所有倍率 |
表 6 倍率失效四查(按序,跳步会误判)
第 1 步要特别小心:#3004 是宏变量,写在程序里只在当前运行期间生效。为了「过完这一个班」在程序头加 #3004=0 只能算临时手段——RESET 会丢、上电不会自动重加;而且把 bit 0 一起改掉时进给保持也会失效,任何 #3004 的改动都应该在远离卡盘与尾座的空运行循环里验证。梯形图侧的排查顺序见PMC 梯形图入门,参数写入权限见PWE 写入开关。
七、按号检索与站内索引
| 检索键 | 回答什么问题 | 去哪里查 |
|---|---|---|
| CNC 型号 + 软件版本 | 1422 与 1430 在本机谁有效、作用范围如何 | 随机参数手册封面与 SYSTEM 版本画面 |
| 参数手册的「FEED RATE」组 | 1410 / 1420–1425 的官方名称与 each axis / all axes 列 | 启动手册「NC parameters related to axis settings」 |
| 随机连接手册(Function) | G12 / G14 / G6.4 的确切地址与负逻辑编码 | 信号表 + 机床厂梯形图交叉检索 |
| 机床厂 I/O 清单 | 倍率开关落在哪几个 X 点、译码表怎么定 | 面板原理图 + PMC 交叉检索 |
表 7 四个检索键与各自回答的问题
站内相关:伺服负载表 3111/3192 · 加减速 1620/1622 · 参数号段分区总表 · 参数不见了怎么查 · FANUC 对刀仪 / 测头标定 · PWE 写入开关 · 诊断号对照 · 诊断画面速查 · I/O Link 地址分配 · PMC 参数四表 · 主轴齿轮换挡 · 车螺纹乱牙 · 机械手轮信号链 · G/R/D 地址辨析 · PMC 梯形图入门 · 0i-D 系统拆解 · 0i-F STEP2 切换。
常见问题
FANUC 进给倍率参数是多少?为什么我改了 1422 进给速度没变?
因为 1422 不是进给速度。官方 0i-MODEL C 启动手册把 1422 写成「Maximum cutting feedrate(最大切削进给速度),common to all axes(全轴共通)」——它是上限钳制值。实际切削进给 = 程序 F 值 × 进给倍率(G12),再被 1422 钳住;想改速度要改程序 F 或倍率旋钮,只有想改天花板才动 1422。另外要留意中文散表里还有个 1430 被写成「各轴最高切削进给速度」,与 1422 的作用范围不同,几代手册被拼进一张表后看起来像同一个号;按本机随机手册逐条核对,不要照抄别机数值。同理 1421 是快移倍率 F0 档速度,1424 才是手动快速移动速度。
倍率开关怎么接到 FANUC 上?需要哪几个信号?
开关不直接进 CNC。链路是:面板旋钮触点 → PMC 的 X 输入(地址由机床厂 I/O 清单定义)→ 机床厂梯形图译码(常用 CODB + 数据表)→ 写入 CNC 接口 G 区。切削进给倍率走 G12(*FV0–*FV7,8 位负逻辑,公开资料给的范围是 0–254%、1% 步进);快移倍率走 G14.0 / G14.1(ROV1 / ROV2)两位组合出 100% / 50% / 25% / F0 四档,F0 速度由 1421 决定——第四档是 F0 不是 10%。带 * 的信号是低电平有效,梯形图写的是补码;两位全 0 恰好代表 100%,所以断线也会表现为「一直满速」且不报警。JOG 手动进给倍率是 G10 / G11 的 *JV,主轴倍率是 G30 的 SOV,手轮倍率是 G19.4 / G19.5。所有地址与编码以随机连接手册和本机梯形图为准。
怎么把倍率锁在 100%?G6.4 是什么?
G6.4 是 OVC(倍率取消)信号,置 1 时切削进给倍率固定为 100%,面板旋钮失效,常用于攻丝、车螺纹时防止乱扣,部分机床厂用 M48 / M49 由梯形图控制它。要注意它的作用边界:公开教材明确写快速进给倍率与主轴速度倍率不受 OVC 影响,所以锁上之后快移、主轴倍率还能调是正常的。另外还有一类「看起来被锁」的情况不是 OVC:程序里遗留 #3004 = 2 会禁止进给倍率,表现为 AUTO 无效、JOG 正常、无报警,而且 RESET 会把这个变量清掉——排查时必须在循环运行中读宏变量画面,停机读到 0 不能作为结论。参数写入权限见 PWE 开关,梯形图侧的译码逻辑属机床厂定义,改之前先留档。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。








































暂无评论内容