


FANUC 系统的自诊断画面(DIAGNOSIS,简称 DGN)是现场排查的”第一现场”。它不像报警号那样直接弹出,而是把系统内部的状态、伺服反馈、主轴运行、PMC 信号以数字形式一直显示着——很多”无报警但就是不对劲”的故障,答案就藏在诊断号里。
本表把最常用的 100+ 个诊断号按功能分组,并附上报警号交叉对照,方便现场直接落地。配套可先看 FANUC 无报警故障诊断(讲 DGN000/003/005 怎么用),需要查 PMC 信号再看 FANUC PMC 梯形图入门。
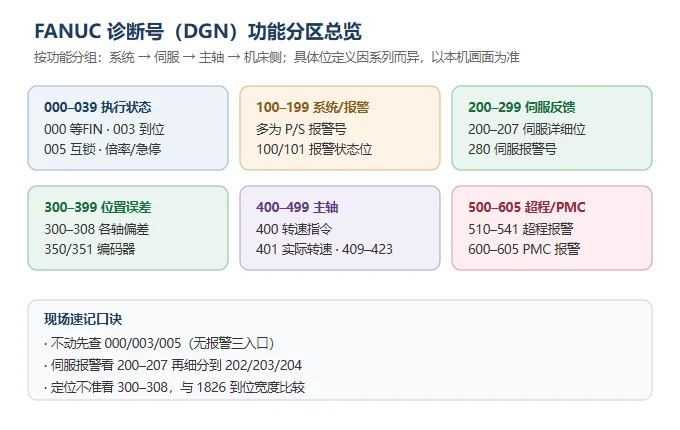
重要说明(务必先看):FANUC 不同系列(0i / 16i·18i·21i / 30i 等)的诊断号细分布局会有差异,下面按最常见的 0i 与 16i/18i 系列归纳。具体位定义与编号,以你本机诊断画面与对应系列维修手册为准。标注”系列相关”的号段请勿直接套用。
一、诊断号怎么分区
FANUC 把诊断号按”系统→伺服→主轴→机床侧”的逻辑分区,记住分区就能快速判断”这个数大概在管什么”:
| 区段 | 功能类别 | 现场最常用 |
|---|---|---|
| 000–039 | 执行与状态 | 000 等 FIN、003 到位、005 互锁、倍率/急停状态 |
| 100–199 | 系统与报警状态(此段多为 P/S 报警号,配少量诊断位) | 100/101 报警状态、参数类报警 |
| 200–299 | 伺服与反馈 | 200/201/202/203/204 伺服报警详细位、280 伺服报警号 |
| 300–399 | 位置与误差、编码器 | 300–308 各轴位置偏差、350/351 编码器 |
| 400–499 | 主轴 | 400 转速指令、401 实际转速、403 负载、409–423 主轴监控 |
| 500–605 | 超程 / PMC | 510–541 超程报警、600–605 PMC 报警 |
二、执行与状态类 000–039
这类号反映”程序现在卡在哪一步、轴为什么不动”,是无报警隐性故障的第一入口。
| 诊断号 | =1 / 显示含义 | 常见现象 / 处置 |
|---|---|---|
| 000 | 等待 FIN(M/S/T/B 未结束) | 程序停在 M 段 → 查 G4.3(FIN) 与动作完成 X |
| 001 | NC 软件版本(部分系列显示) | 正常 |
| 002 | DWELL(G04)执行中 | 正常暂停,非故障 |
| 003 | 到位检查中(IN-POSITION) | 长期 =1 → 查 DGN300 与参数 1826(到位宽度) |
| 004 | 进给倍率 0% | 程序不走 → 查倍率旋钮/参数 |
| 005 | 互锁 / 启动锁住 | 查 G8.0 / G130~G134(全轴/分轴/方向互锁) |
| 006 | 主轴转速到达检查 | 主轴未达额定转速 |
| 010 | 总通电时间(小时) | 累计值,参考 |
| 011 | 总切削时间(小时) | 参考 |
| 012 | 等待(非)夹紧 | 转台/分度未夹紧完成 |
| 013 | 手轮倍率 0% | 手轮不动 → 查手轮倍率 |
| 014 | 等待复位 / 急停 / RRW 解除 | 查急停链、外部复位 |
| 020–025 | 复位 / 急停 / 停止类状态位 | 查复位急停链 |
| 035 | PMC 当前循环时间(秒) | 参考,判断 PMC 扫描是否异常 |
三、系统 / 报警状态类 100–199(注意:此段多为报警号)
这一段容易被误当成”诊断号”。实际上 091–199 更多以 P/S 报警号的形式出现(程序、参数、宏指令相关),真正的 DGN 诊断位在 0i 上主要是 100=报警发生时显示当前报警号、101=报警状态等。下面把常用的报警含义一并列出,方便对照:
| 号段 | 常用含义 | 处置要点 |
|---|---|---|
| 100 | PWE=1 提示(参数可写) | 改完参数把 PWE 置 0 并按 RESET |
| 101 | 程序写入时断电 | 恢复会清除内存,谨慎 |
| 110 / 111 | 数据溢出 / 计算溢出 | 修正程序数值或表达式 |
| 112 | 除零(含 TAN90°) | 修正表达式 |
| 113 / 114 | 宏功能不可用 / 宏格式错 | 修正宏程序 |
| 128 | 顺序号超范围或找不到 | 修正跳转目标 |
| 131 | PMC 报警信息超过 5 条 | 查 PMC 报警 |
| 142 / 143 | 缩放系数超范围 | 核对缩放参数 |
| 145 / 146 | 极坐标插补启停错 | 核对 G 码与参数 213–215 |
| 150–155 | 刀组 / 刀号相关 | 核对 T 代码与刀补 |
| 176 | 圆弧插补中发出 G 码 | 修正程序 |
| 180 | 高速远程缓冲块报警 | 查 DNC/缓冲 |
| 190 | 恒线速轴定义错 | 修正程序 |
| 199 | 宏不能执行 | 查宏变量/条件 |
真正作为 DGN 诊断位时:DGN100 = 有报警时显示当前报警号;DGN101 = 报警状态位。具体到某一系列的 100–199 诊断位定义请以本机画面为准。
四、伺服与反馈类 200–299
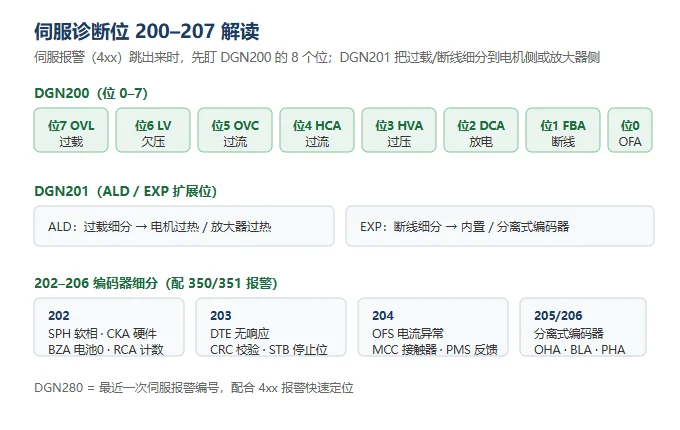
伺服报警(4xx 系列)跳出来时,先别急着复位,盯住 200–207 这组”详细位”,它能告诉你到底是过载、欠压、过流还是编码器断线。完整伺服增益背景见 FANUC 伺服增益 2021/1825 调整。
| 诊断号 | 含义 | 说明 |
|---|---|---|
| 200 | 伺服报警详细位(位0–7) | OFA 溢出 / FBA 断线 / DCA 放电 / HVA 过压 / HCA 过流 / OVC 过流 / LV 欠压 / OVL 过载 |
| 201 | ALD / EXP 扩展位 | 过载细分:电机过热 vs 放大器过热;断线细分:内置 vs 分离式编码器 |
| 202 | 串行脉冲编码器细分 | SPH 软相 / CKA 编码器硬件 / BZA 电池 0 / RCA 计数错 / PHA 相位 / BLA 电池低 / CSA 硬件异常 |
| 203 | 串行编码器通信 | DTE 无响应 / CRC 校验 / STB 停止位 |
| 204 | 串行编码器细分(放大器侧) | OFS 电流转换异常 / MCC 接触器熔接 / LDA LED 异常 / PMS 反馈错 |
| 205 | 分离式编码器细分 | OHA 过热 / LDA LED / BLA 电池低 / PHA 相位 / CMA 计数 / BZA 电池 0 / PMA 脉冲 / SPH 软相 |
| 206 | 分离式编码器通信 | DTE / CRC / STB |
| 210 | 绝对编码器位置(多圈) | 参考 |
| 220 | 伺服轴号 | 当前轴分配 |
| 280 | 伺服报警号 | 最近一次发生的伺服报警编号,配 4xx 报警定位 |
| 288 | 系列相关 | 以本机画面为准 |
五、位置与误差类 300–399
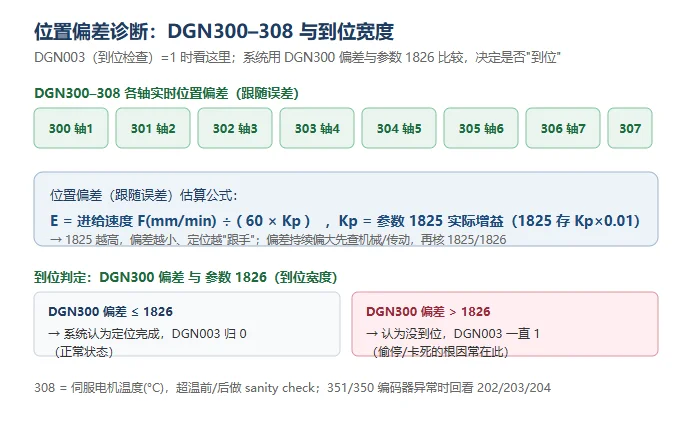
这组号是无报警偷停、定位不准的核心。DGN003(到位检查)=1 时,真相就在 300–308。
| 诊断号 | 含义 | 说明 |
|---|---|---|
| 300–308 | 各轴实时位置偏差(跟随误差)轴 1–8 | DGN003 卡住时看这里;偏差 = 进给÷(60×1825 实际增益) |
| 301 | 机床位置(距参考点) | 部分系列为位置偏差之外的机床坐标显示 |
| 308 | 伺服电机温度(°C) | 超温前/后的 sanity check |
| 310–318 | 部分系列位置/温度细分 | 系列相关 |
| 350 | 串行编码器内部控制异常 | 查 202 / 204 |
| 351 | 串行编码器通信异常 | 查 203 |
| 385 / 390 | 系列相关 | 以本机画面为准 |
六、主轴类 400–499
主轴不是”黑箱”,它的转速指令、实际转速、负载、同步误差都能在诊断号里看到。下面按 16i/18i 系列主轴诊断整理:
| 诊断号 | 含义 | 说明 |
|---|---|---|
| 400 | 主轴速度指令(S 代码) | 指令值 |
| 401 | 主轴实际转速(rpm) | 与 400 对比看是否达指令 |
| 403 | 第 1 主轴负载表(%) | 重载/异常负载判断 |
| 409 | 串行主轴错误位(SPE/S1E/S2E/SHE) | 配 409 报警(主轴放大器有报警)定位 |
| 410 | 第 1 主轴报警码 | 主轴侧报警 |
| 411 | 第 1 主轴速度表 | 监控 |
| 412 | 第 2 主轴负载表(%) | 双主轴机型 |
| 413 | 第 2 主轴速度表 | 双主轴机型 |
| 414 | 第 1 主轴同步控制位置误差 | 刚性攻丝/同步时 |
| 415 | 第 2 主轴同步位置误差 | 刚性攻丝/同步时 |
| 416 | 第 1/2 主轴同步误差绝对值 | 同步控制 |
| 417 | 第 1 主轴位置编码器反馈 | 定向/刚性攻丝 |
| 418 | 第 1 主轴位置环位置误差 | 位置环模式 |
| 419 | 第 2 主轴位置编码器反馈 | — |
| 420 | 第 2 主轴位置编码器反馈 | — |
| 421 | 第 3 主轴位置编码器反馈 | 多主轴机型 |
| 422 | 第 3 主轴位置环位置误差 | 多主轴机型 |
| 423 | 第 4 主轴位置编码器反馈 | 多主轴机型 |
注:408 / 409 也作为主轴放大器”未启动 / 有报警”的报警号出现(409 表示主轴驱动器自身报警,需读驱动器 LED/7 段码)。诊断号 409 的位定义用于在 409 报警时进一步细分。
七、超程与 PMC 类 500–605(附报警号)
这一段要特别澄清:500–549 是超程(OT)报警号,不是诊断号的常规区段;600–605 是 PMC 报警号。真正的 PMC 输入/输出诊断(X/Y/R 等)多通过 PMC → I/O 画面查看,或落在 800 段(部分系列),各机型差异较大,不建议记成固定号。下面列出最常用的报警号供现场速查:
| 报警号 | 含义 | 处置 |
|---|---|---|
| 510 / 511 | X 轴 +/− 方向超程 | JOG/手轮反向移回限位内,按 RESET |
| 520 / 521 | Y 轴 +/− 方向超程 | 同上 |
| 530 / 531 | Z 轴 +/− 方向超程 | 同上 |
| 540 / 541 | 第 4 轴 +/− 方向超程 | 同上 |
| 600 | PMC 非法指令中断 | 查 PMC 程序 |
| 601 | PMC RAM 奇偶错误 | 查 PMC 内存 |
| 602 | PMC 串行传输错误 | 查 PMC 通信 |
| 603 | PMC 看门狗错误 | 查 PMC 扫描/程序 |
| 604 | PMC ROM 奇偶错误 | 查 PMC ROM |
| 605 | PMC 梯形图内容超出 | 查梯形图容量 |
八、常用诊断号一句话速查(Top 20)
记不住全表时,先背这 20 个最常被翻到的:
- 000 — 等 M/S/T/B 完成信号 FIN(G4.3),程序卡 M 段看它
- 003 — 到位检查中,长期为 1 查 DGN300 与 1826
- 005 — 互锁生效,查 G8.0 / G130~G134
- 200 — 伺服报警详细位(过载/欠压/过流/过压…)
- 201 — 过载/断线细分(电机侧 vs 放大器侧)
- 202 — 串行编码器细分(电池/计数/相位)
- 203 — 串行编码器通信错误
- 204 — 串行编码器放大器侧细分
- 280 — 最近一次伺服报警编号
- 300 — 1 轴实时位置偏差(跟随误差)
- 301 — 机床位置(距参考点)
- 308 — 伺服电机温度
- 350 — 串行编码器内部控制异常
- 351 — 串行编码器通信异常
- 400 — 主轴速度指令(S)
- 401 — 主轴实际转速
- 403 — 主轴负载(%)
- 409 — 串行主轴错误位 / 主轴驱动器有报警
- 410 — 第 1 主轴报警码
- 411 — 第 1 主轴速度表
更多报警含义可对照 FANUC 报警代码一览表,排查思路见 FANUC 故障排查 5 案例。
九、如何在自己机床上查看 / 导出诊断画面
不同系列按键路径略有差别,通用做法:
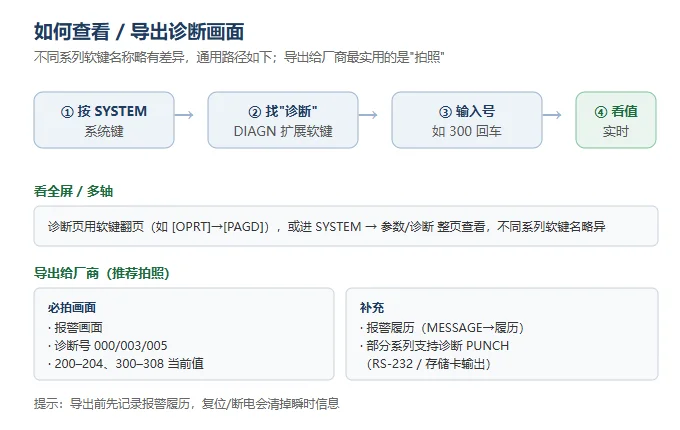
- 按 SYSTEM 键 → 右侧扩展软键找到 诊断(DIAGN / DIAGNOSIS);
- 输入诊断号(如
300)→ 按 号检索 / 画面切换,即可看到该号实时值; - 看全屏 / 多轴:在诊断页面用软键翻页([OPRT] → [PAGD] 等),或直接进 SYSTEM → 参数 / 诊断 整页查看;
- 导出给厂商:最实用的是拍照——把报警画面、诊断号 000/003/005/200–204/300–308 的当前值一起拍下;部分系列支持诊断数据 PUNCH(通过 RS-232 或存储卡输出)。导出前先记录报警履历(MESSAGE 键 → 报警履历)。
十、引用说明与更新时间
- 本表内容归纳自 FANUC 各系列维修/维护手册(0i、16i/18i/21i 等)及现场常用口径,按功能重新分组整理,便于速查。
- 诊断号的具体位定义与编号因系统系列、软件版本而异,现场务必以本机诊断画面与对应手册为准;标注”系列相关”的号段请勿直接套用。
- 本页开放引用,转载请保留”来源:CNCShare(cncshare.com)”字样,便于读者追溯版本与补充说明。
- 更新时间:2026-10-19。
常见问题(FAQ)
1. FANUC 诊断号在哪里查看?怎么看全屏?
按 SYSTEM 键 → 右侧扩展软键找到”诊断(DIAGN)” → 输入诊断号回车即可看到实时值。看全屏/多轴可在诊断页翻页,或进 SYSTEM → 参数/诊断整页查看,不同系列软键名称略有差异。
2. 诊断号 300 显示的是什么数据?
DGN300–308 是各轴(轴 1–8)的实时位置偏差(跟随误差),单位与系统检测单位一致。它反映”指令位置 − 实际位置”的差,DGN003(到位检查)=1 时主要看这里;偏差持续偏大通常是机械/传动或伺服增益(1825)问题。
3. 诊断号 200 和 204 分别看什么?
DGN200 是伺服报警的 8 个详细位(过载 OVL / 欠压 LV / 过流 OVC / 过流 HCA / 过压 HVA / 放电 DCA / 断线 FBA / 溢出 OFA),用来判断伺服报警的大类;DGN204 是串行编码器在放大器侧的细分位(电流转换异常 OFS / 接触器熔接 MCC / LED 异常 LDA / 反馈错 PMS),用于进一步定位编码器或放大器侧故障。
4. 诊断号能打印出来给厂商吗?
可以,而且很有用。最推荐拍照:把报警画面、诊断号 000/003/005、200–204、300–308 的当前值,连同报警履历(MESSAGE → 报警履历)一起记录,发给厂商或维修人员,能大幅减少来回确认的时间。部分系列支持诊断数据 PUNCH 输出。

















暂无评论内容