



🚨 口径与合规声明:本页的标准分册归属依据 ISO 230 系列公开概述与
GB/T 17421.1-2023《机床检验通则 第 1 部分:在无负荷或准静态条件下机床的几何精度》官方标准信息摘要;检具选择、预压归零、清洁与复装、锁紧后复检等流程来自机床装配 / 维修的通行现场做法,本次未核实到某一品牌官方装配手册原文,属第三方与现场整理口径,只作排查思路,不构成作业指导。网上流传的「七项几何误差清单」(X-Y 垂直度 / 主轴-X 垂直度 / Z-主轴平行度 / B 轴平面度 / 主轴盖板跳动 + Y 向滑块垫片 / A 方向垫片 / 更换右侧 Z 滑块)出自单篇特定机型(带 B 轴回转工作台、带 T 轴)加工中心维修案例,属特定机型处置记录,不是通用三轴加工中心项目表;其中「预压 1–2 圈」、检棒距鼻端 30 / 180 mm、低速空载 30 min 等数字同样是现场经验值,不同检具与机型差别很大,本页一律标为「按检具说明书与机床厂工艺卡」,不给通用判定数字。标准原文、检验表与允差受版权保护,本页不转载、不提供标准下载链接、网盘或打包文件。垫片刮研、起吊、轴承与预紧调整涉及重物、储能与带电部件,须由具备资质的人员按机床厂书面规程与上锁挂牌执行。
30 秒速查:先分清你要的是「找正」还是「检验」
| 现象 / 诉求 | 该干的活 | 该翻的资料 | 别先做什么 |
|---|---|---|---|
| 装夹、搬迁、大修后要把几何关系调回去 | 打表找正(机械调整层) | 机床厂装配 / 维修工艺卡、随机验收单 | 别直接改反向间隙 / 螺补参数 |
| 新机验收、精度复检、二手评估 | 几何精度检验(测量判定层) | ISO 230-1 / GB/T 17421.1 + 本机型产品检验标准 | 别把现场找正读数当验收报告 |
| 定位精度、重复定位、反向误差 | 逐点定位测量 | ISO 230-2 / GB/T 17421.2 | 别用球杆仪圆图代替 |
| 只靠改参数就能「调好」的误差 | 参数补偿层 | 对应系统的补偿参数与测量流程 | 别拿垫片去补丝杠螺距误差 |
| 调完锁紧后读数又变了 | 复装与复检问题 | 紧固顺序与扭矩工艺卡 | 别反复松紧「碰运气」 |
表 0 五类诉求与对应层级
站内 机床精度检验怎么做?球杆仪 ISO 230-4 与激光 ISO 230-2 判据对照 讲的是测量与判定四层分工;FANUC 反向间隙补偿 1851 怎么设 与 FANUC 螺距误差补偿 3620–3624 全流程 讲的是参数补偿;本页只管机械调整层。几何误差调不回来就该调机械,改补偿只会把问题藏起来。
一、检验与找正是两种活
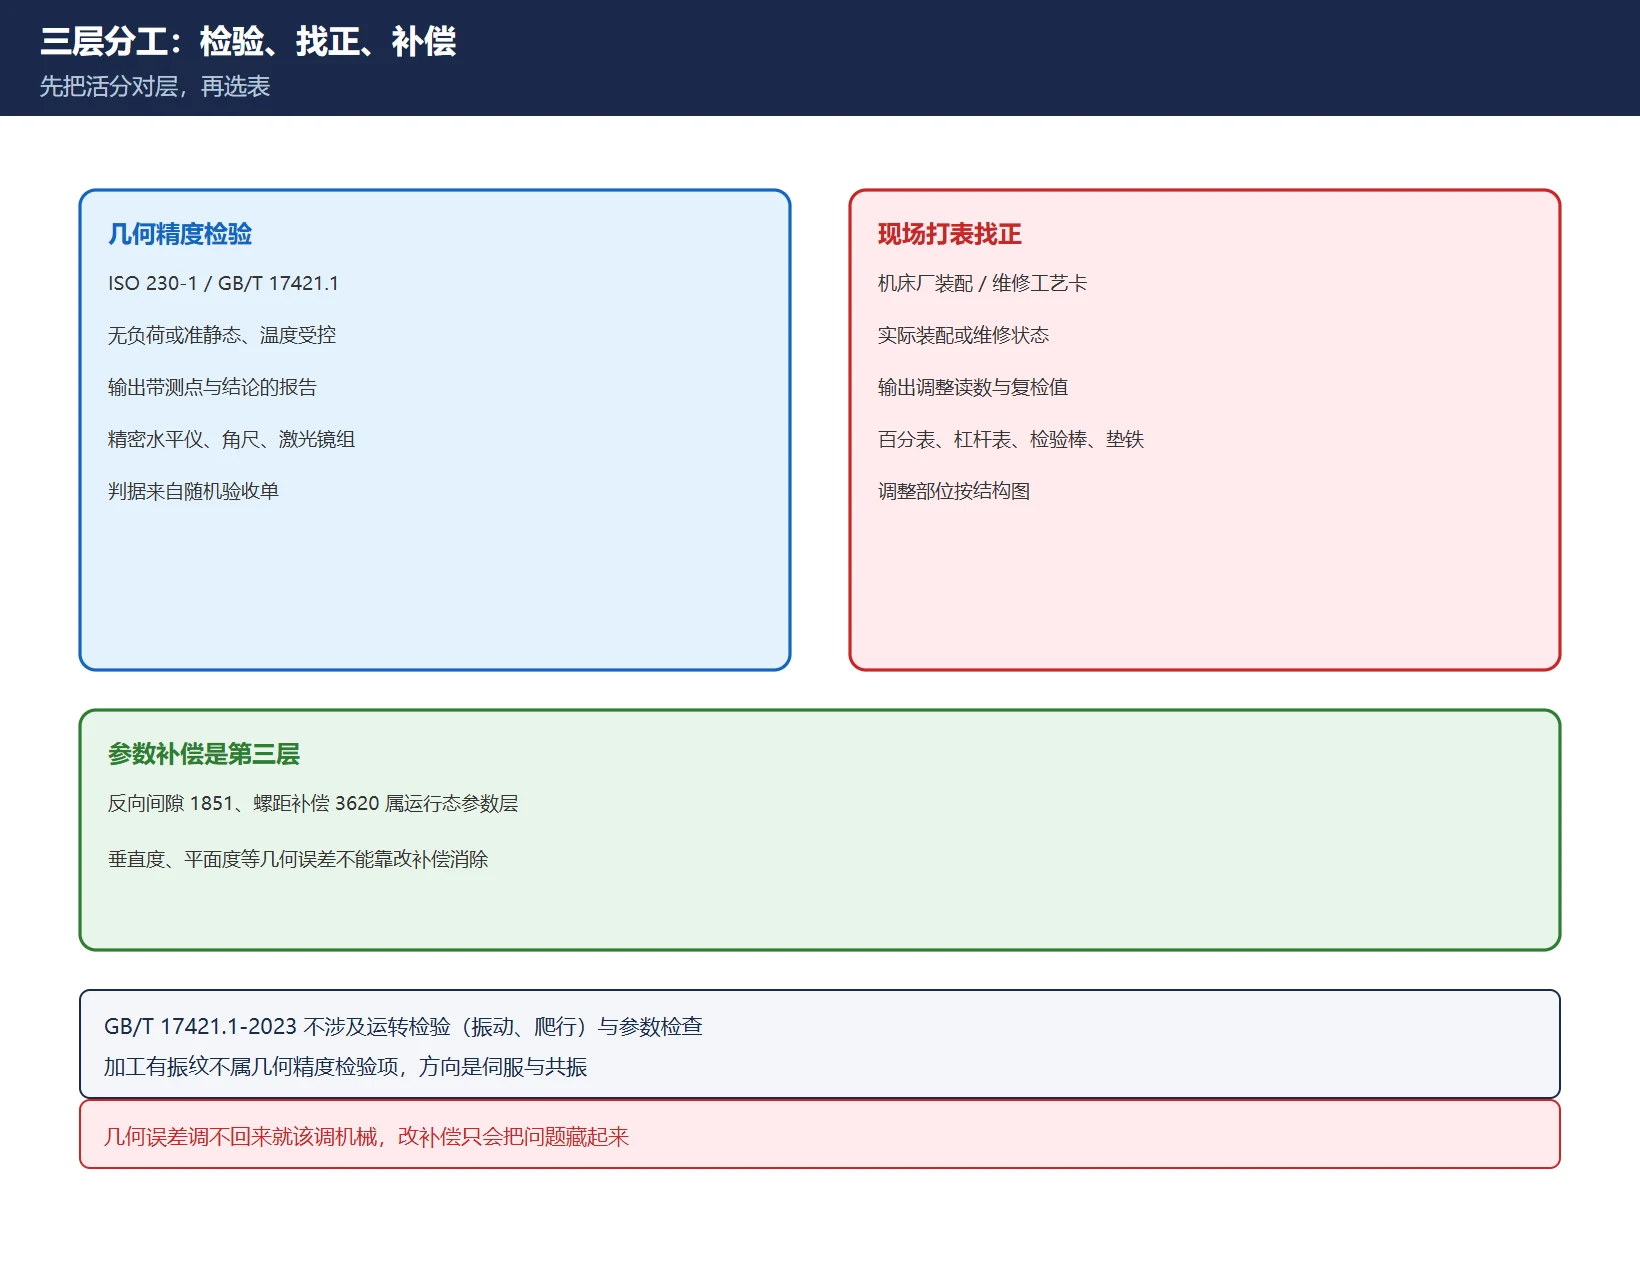
| 维度 | 几何精度检验 | 现场打表找正 | 参数补偿 |
|---|---|---|---|
| 回答的问题 | 合不合格 | 怎么调回去 | 剩余系统误差怎么补 |
| 归口 | ISO 230-1 / GB/T 17421.1 + 产品检验标准 | 机床厂装配 / 维修工艺卡 | 系统补偿参数与测量流程 |
| 状态 | 无负荷或准静态,温度与水平受控 | 实际装配 / 维修状态 | 运行态、按测量流程 |
| 输出 | 带测点、方向、环境、结论的报告 | 调整过程读数 + 锁紧后复检值 | 补偿表变更记录 |
| 典型工具 | 精密水平仪、角尺、检验棒、激光镜组 | 百分表 / 杠杆表 / 千分表、磁力座、垫铁 | 激光干涉仪、系统补偿画面 |
表 1 三层分工对照
GB/T 17421.1-2023 的官方摘要明确该部分仅涉及几何精度检验,不涉及运转检验(振动、爬行)与参数检查(速度、进给量)。所以「加工出来有振纹」不在几何精度检验项里,方向应看 FANUC 伺服共振 / 啸叫怎么抑制;「尺寸随位置系统性偏移」也不是靠打表能解决的,方向应看螺距补偿。把三类问题混成一句「机床精度不好」,是现场走弯路最多的起点。三层的完整框架见 机床几何精度检测与调整对照框架。
二、表要用对:三种表的量程与读数差异
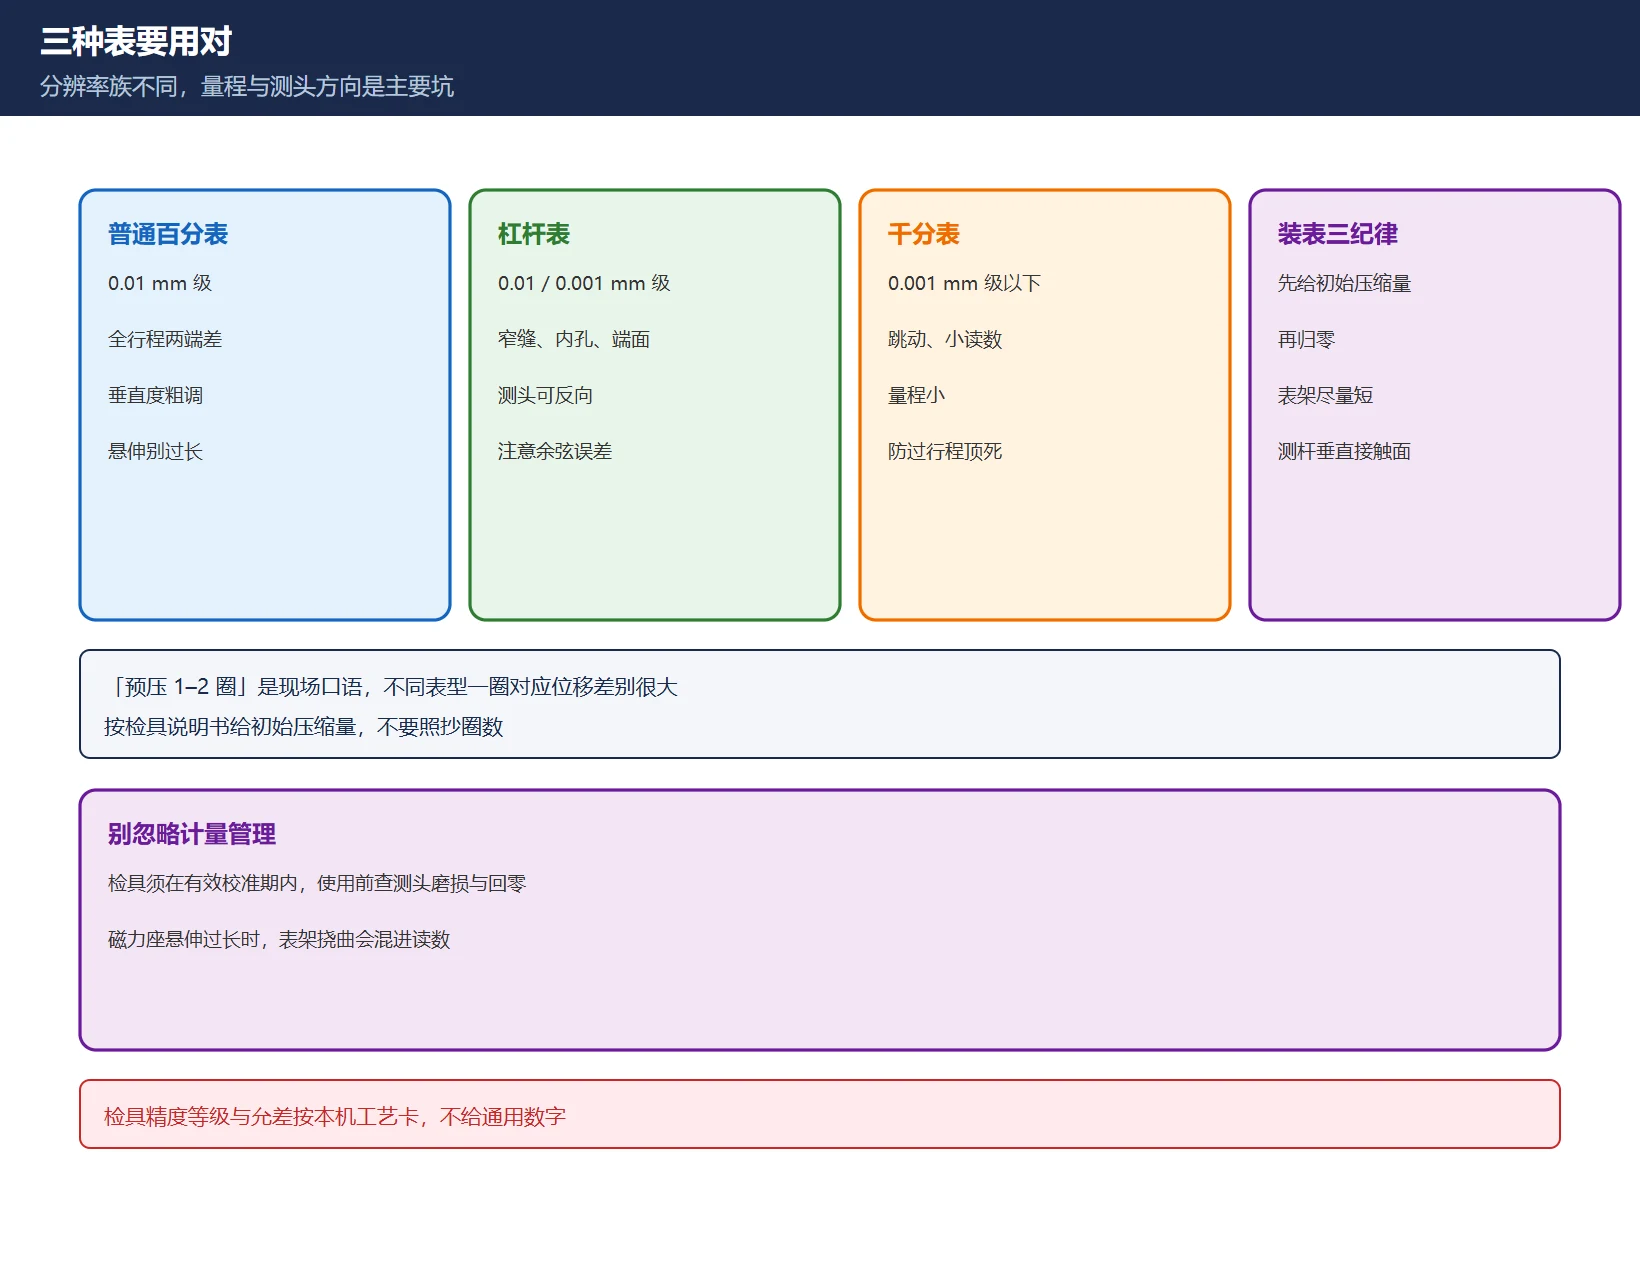
| 检具 | 常见分辨率族 | 适用 | 现场坑 |
|---|---|---|---|
| 普通百分表(指针式 / 数显) | 0.01 mm 级 | 全行程两端差、垂直度 / 平行度粗调 | 悬伸过长时表架刚性不足,读数随表架变形 |
| 杠杆表(杠杆百分表 / 千分表) | 0.01 / 0.001 mm 级 | 窄缝、内孔、端面、需要反向测头 | 测杆角度不垂直于被测面会产生余弦误差 |
| 千分表 / 电感测微仪 | 0.001 mm 级及以下 | 跳动、接触率相关的小读数 | 量程小,稍微过行程就顶死或失读 |
表 2 三类检具的适用场景与边界(不给统一量程与允差)
三条通用纪律,比具体数字重要:
- 预压再归零:表针要先给一个初始压缩量再调零,保证测头在整个行程内不会脱离被测面;「预压 1–2 圈」是流传很广的现场口语,但不同表型的一圈对应位移与量程差别很大,按检具说明书给初始压缩量,不要照抄圈数。
- 表架尽量短:磁力座尽量靠近被测点,悬伸越长,表架自身挠曲与振动越会混进读数;长杆接长时尤其明显。
- 测杆垂直于被测面:杠杆表测杆与被测面夹角越大,余弦误差越大;读数前先确认测头接触方向与移动方向垂直。
检具本身也要在有效校准期内,使用前检查测头磨损、指针回零与磁性座吸力。这些属于计量管理,不是打表技巧。
三、标准找正流程:五步,第 4 步最常被跳过
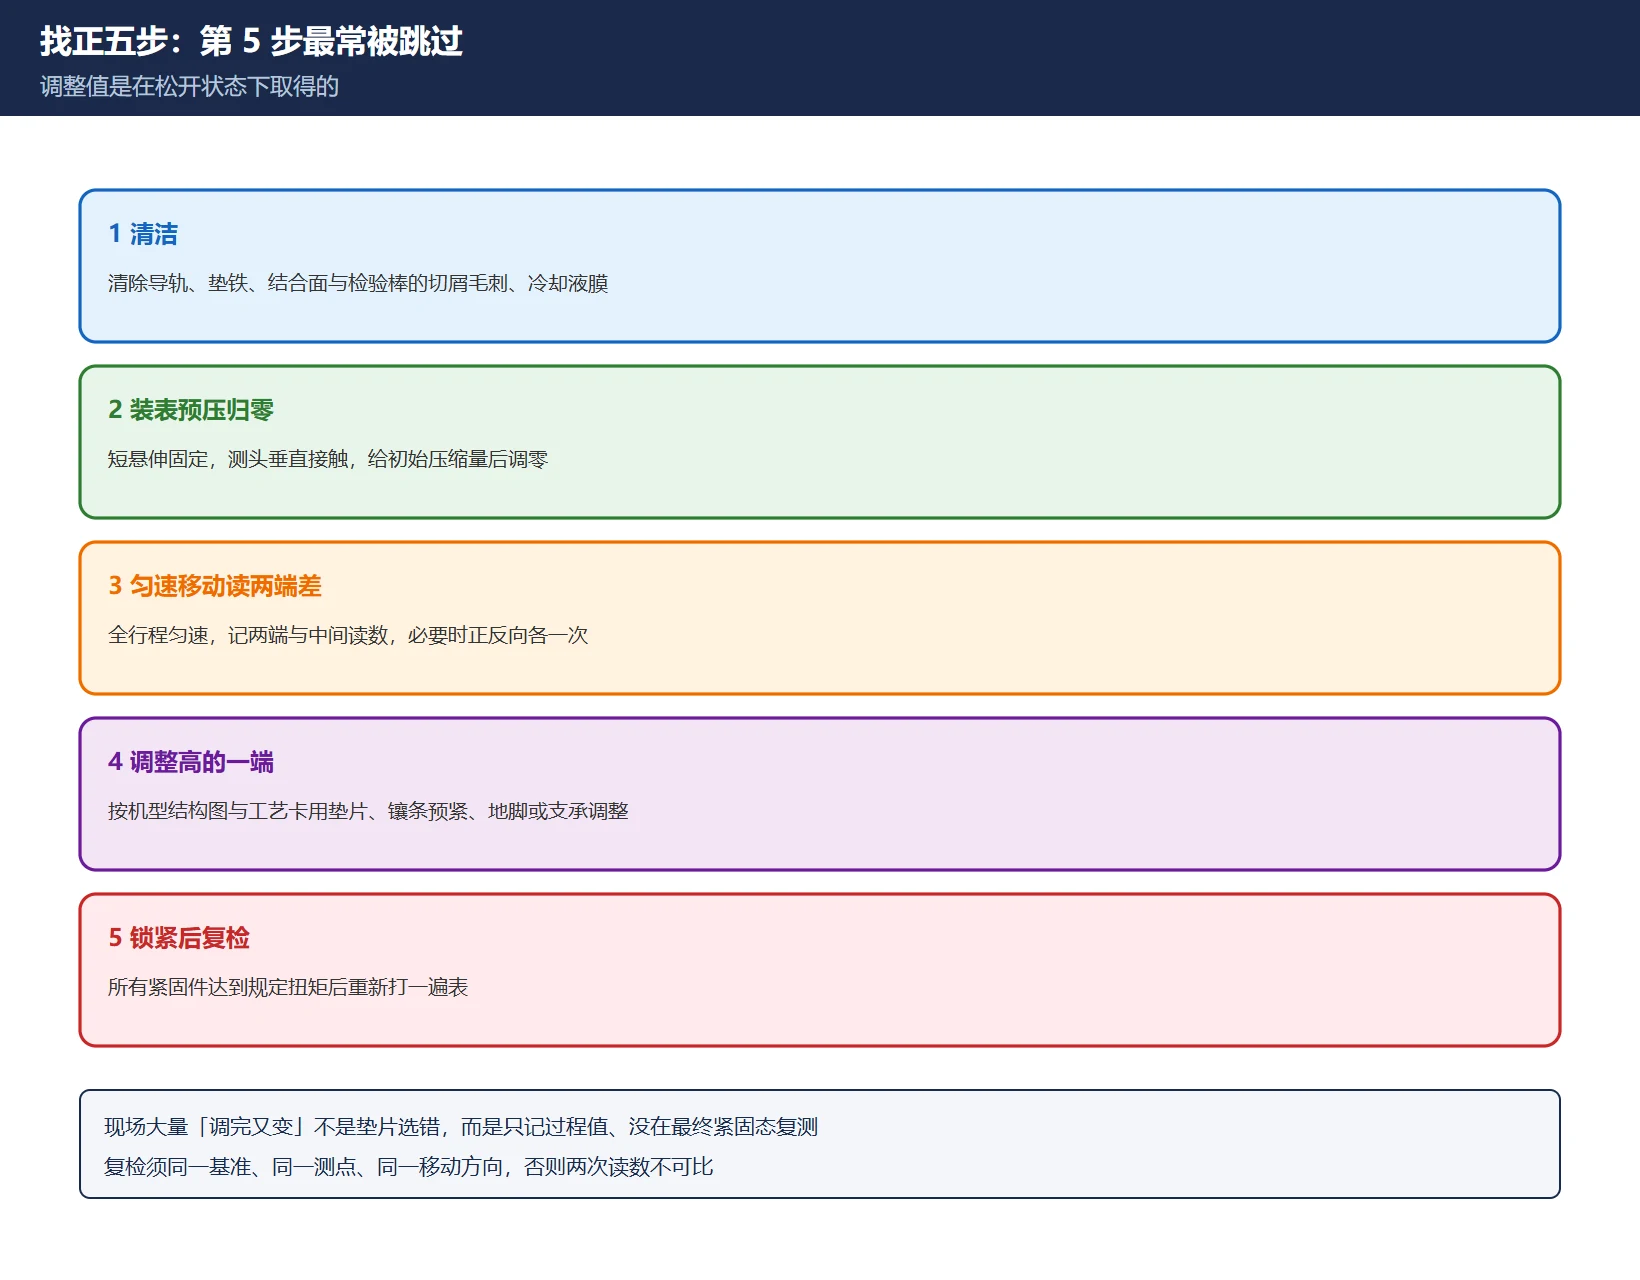
| 步骤 | 做什么 | 为什么 |
|---|---|---|
| 1 清洁 | 清除导轨、垫铁、结合面、检验棒与锥孔的切屑、毛刺、冷却液膜与锈迹 | 一粒切屑就能造成几十微米的假读数 |
| 2 装表与预压归零 | 短悬伸固定磁力座,测头垂直接触,给初始压缩量后调零 | 保证全行程不脱开、不顶死 |
| 3 匀速移动读两端差 | 沿被测轴全程匀速移动,记录两端与中间读数,必要时正反向各一次 | 两端差给出方向,中间点能看出局部拉伤或导轨弯曲 |
| 4 调整「高的一端」 | 按机型结构图与工艺卡,通过垫片厚度、镶条预紧、地脚或支承位置调整 | 调整量按结构给定,不能按「敲几下」估 |
| 5 锁紧后复检 | 所有紧固件达到规定扭矩后重新打一遍表 | 调整值是在松开状态下取得的,锁紧会引入位移;不复检等于没验证 |
表 3 找正五步与各自理由
第 5 步是整篇最该记住的一条。现场大量的「调完又变」不是垫片选错,而是只记录了调整过程读数,没有在最终紧固状态下复测。复检还要在同一基准、同一测点、同一移动方向下做,否则两次读数不可比。
四、五项常见几何误差:检具与调整部位只给方法族
先说清楚边界:网上那张「七项清单」来自一台带 B 轴回转工作台、带 T 轴的特定加工中心维修案例。普通三轴立式加工中心没有 B 轴、没有 T 轴,也没有「A 方向垫片」这种结构;「更换右侧 Z 滑块」是十年机龄单机磨损的处置记录,不是调整通则。下面是按误差族重排的五项,调整部位只给「按机型结构图与装配工艺」的方法族。
| 几何误差项 | 方法族(怎么读) | 调整部位(族) | 判据与边界 |
|---|---|---|---|
| X-Y 垂直度 / 正交性 | 精密角尺建 90° 基准,千分表随一轴移动读另一方向偏差;或激光正交镜组 | 立柱 / 滑座相对位置、定向垫片 | 按本机型产品检验标准与合同;「移动 T 轴」不适用于普通三轴机 |
| 主轴轴线与 X 轴垂直度 | 表座固定在主轴侧,沿 X 移动读两端差,必要时用检验棒排除主轴自身跳动 | 主轴箱 / 滑座相对位置、支承垫片 | 垫片厚度按装配工艺卡;「Y 向滑块垫片」是案例机型写法 |
| Z 轴与主轴轴线平行度 | 检验棒插入锥孔,近、远两点读差(测点距离按本机检验卡) | 主轴箱支承、滑块与导轨支承 | 远端明显大于近端时先查检验棒安装偏斜与接口件,别直接判轴承 |
| B 轴 / 回转台平面度 | 四点法读台面或回转轨迹偏差 | 回转台支承、导轨支承 | 仅适用于带回转台的机型,归口更接近 ISO 230-7 |
| 主轴盖板 / 端面跳动 | 手动慢转主轴,多点读径向与端面 TIR | 盖板 / 端盖固定位置与紧固顺序 | 按主轴精度等级与随机验收单;固定高点须进一步分流 |
表 4 五项常见几何误差的方法族与调整部位(不含逐项允差)
关于「远端明显大于近端」要补一句:这一方向常被写成「支撑刚度 / 预紧不足」,但英文侧的第三方维修资料把「近端合格、远端超差」更多归因于锥孔 / 刀柄接口,两套解释并存。稳妥的做法是再用高低点相位法细分——高点随测量位置旋转,误差源在两测点之间;高点始终停在同一角度,更可能是检验棒弯曲或端面偏斜。完整的四层分流见 主轴跳动太大怎么调。
五、找正精度与基准一致性
| 易错点 | 后果 | 正确做法 |
|---|---|---|
| 找正基准与图纸设计基准不一致 | 几何关系调对了,尺寸链仍对不上 | 先确认工序基准,再定找正基准 |
| 过度追求找正精度 | 装夹时间显著增加,收益递减 | 精度目标与工序公差匹配 |
| 冷机调、热机用 | 温升后几何关系漂移 | 按机床厂规程预热后复检,冷热态分开记录 |
| 忽略地脚与基础水平 | 调完过几天又变 | 先确认基础与地脚,再调局部 |
| 用改参数代替机械调整 | 把几何误差藏进补偿表 | 垂直度、平面度等几何误差不能靠螺补 / 反向间隙补偿消除 |
表 5 五个易错点与正确做法
六、调整后的验证与站内索引
| 想继续查 | 去看 |
|---|---|
| 几何误差族框架、检具 / 判据 / 调整部位对照、判据来源纪律 | |
| ISO 230 全系列分册与测量/判定/补偿/验证四层 | |
| 反向间隙的参数补偿层 | |
| 螺距误差补偿与激光逐点测量 | |
| 主轴跳动四层排查与两点法分流 | |
| 二手机床验收清单 | |
| 振动 / 啸叫(不属几何精度检验项) | |
| 电气原理图与线号反查(找正后的电气侧核对) |
表 6 八条站内延伸阅读
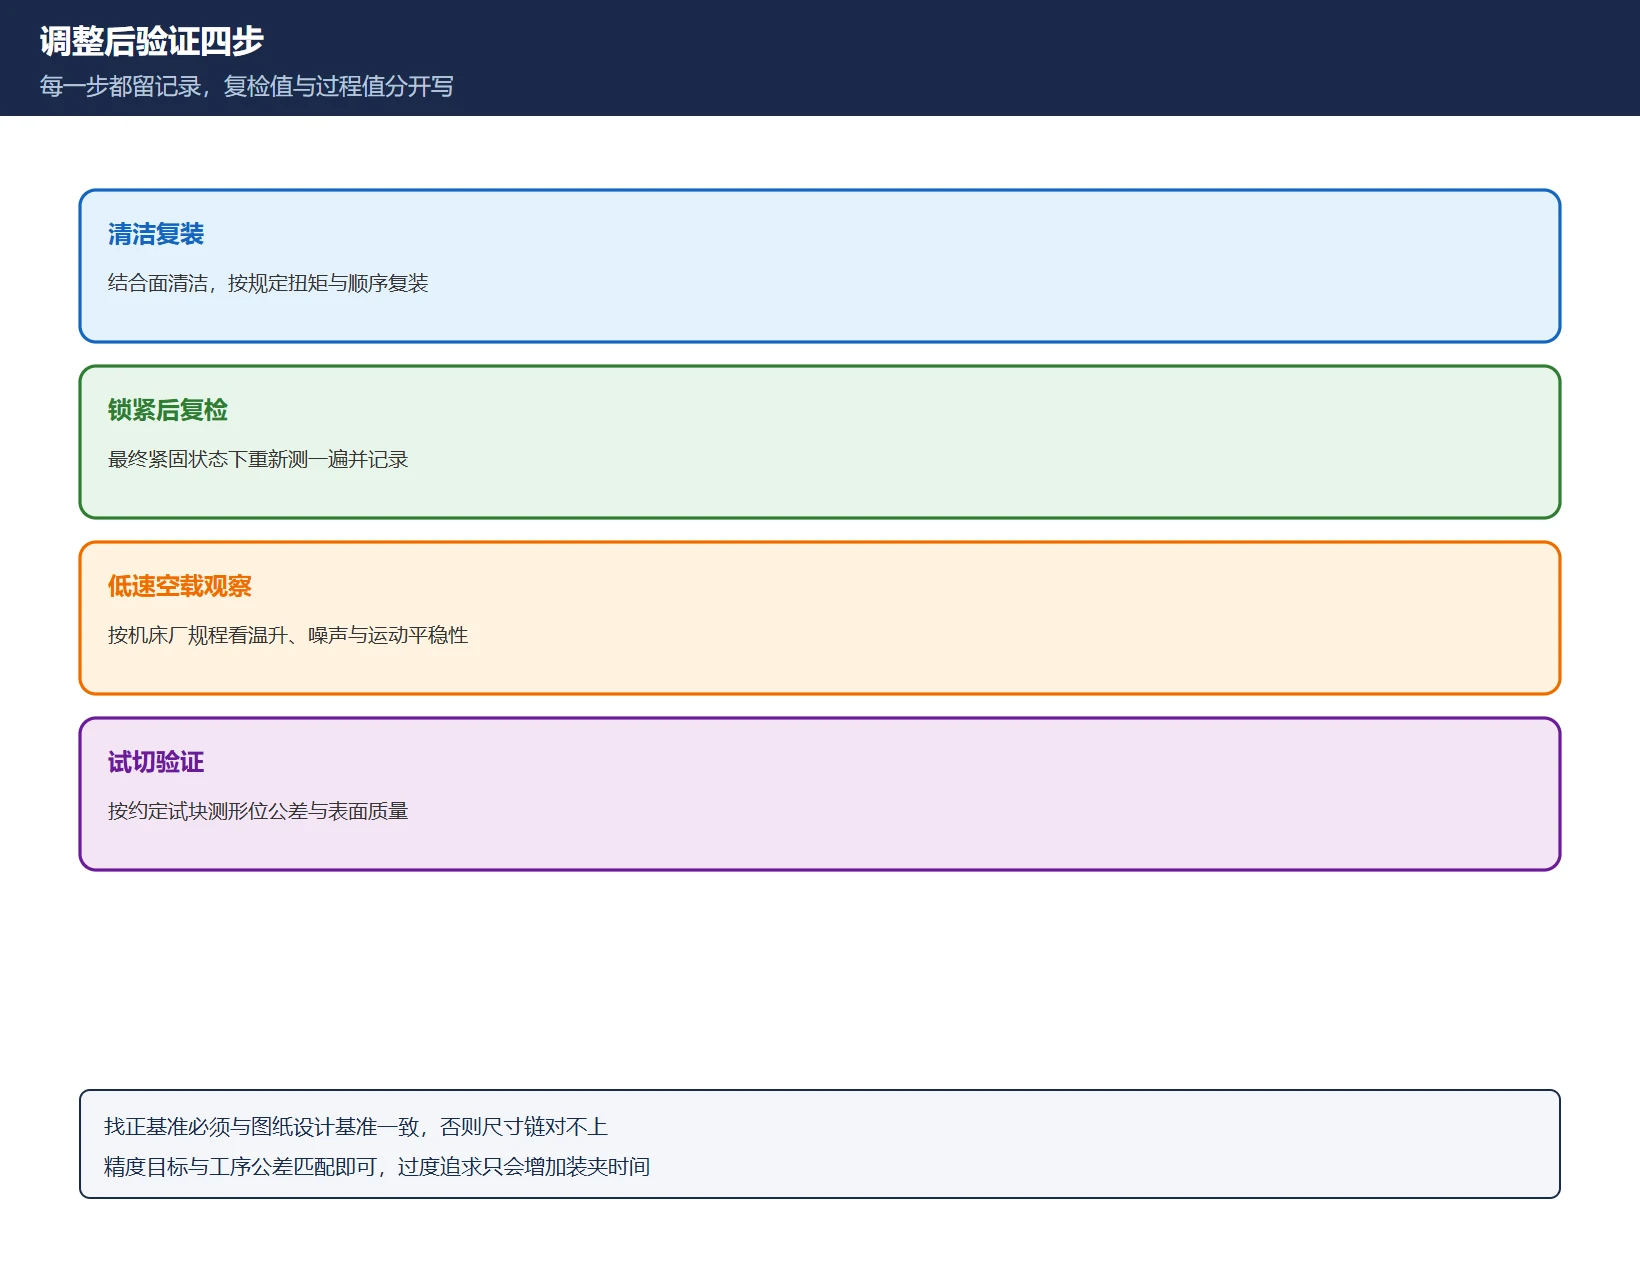
验证四步与框架页一致:清洁复装 → 锁紧后复检 → 按机床厂规程低速空载观察温升与平稳性 → 按约定试块程序试切并测形位公差与表面质量。每一步都留记录,复检值与调整过程值分开写,这份记录才是后续精度追溯的依据。
常见问题
打表找正具体怎么做?百分表应该预压多少?
标准流程是五步:清洁结合面与检具 → 短悬伸装表、测头垂直接触、给初始压缩量后归零 → 沿被测轴匀速移动读两端与中间差 → 按机型结构图与装配工艺卡调整「高的一端」(垫片、镶条预紧、地脚或支承位置)→ 所有紧固件达到规定扭矩后重新打一遍表。至于「预压 1–2 圈」,那是现场口语,不同表型一圈对应的位移与量程差别很大,千分表按圈数预压很容易顶死;正确做法是按检具说明书给一个初始压缩量,保证全行程测头不脱离被测面也不超量程。具体压缩量、允差与测点距离一律按检具说明书、机床厂工艺卡与随机验收单,不给通用数字。
主轴与 X 轴垂直度超差怎么调?调哪个部位?
先确认方法:表座固定在主轴侧,沿 X 全行程匀速移动读两端差,必要时用检验棒排除主轴自身跳动;调整部位通常是主轴箱 / 滑座相对位置或 Y 向支承垫片,具体部位与垫片厚度按机型结构图和机床厂装配工艺卡确定。网上流传的「调 Y 向滑块垫片厚度」出自单篇特定机型维修案例,不能当通用规程;普通三轴立加也没有该案例里的 T 轴、B 轴与「A 方向垫片」。还要先排除测量假象:磁力座悬伸过长、杠杆表测杆不垂直、结合面有切屑,都会给出假的垂直度偏差。判据按本机型产品检验标准与合同,转载来的数字不要用。
为什么夹紧后要再打一遍表?
因为调整读数是在松开或部分锁紧状态下取得的,紧固过程会带来微小位移,垫片与结合面也会在扭矩下重新贴合;只记录过程值而不复检,等于没有验证调整是否生效,现场大量「调完又变」就出在这一步。复检必须在同一基准、同一测点、同一移动方向下做,否则两次读数不可比。完整闭环还应包含:按机床厂规程低速空载观察温升与运动平稳性、按约定试块程序试切并测形位公差与表面质量,且找正基准要与图纸设计基准一致,否则尺寸链对不上。精度目标与工序公差匹配即可,过度追求只会增加装夹时间。
最后更新:2026-11-15








































暂无评论内容