


口径说明:下表按 FANUC α / αi 系列伺服放大器维修资料与厂商公开的码表整理,覆盖
A06B-6089/6090(α SVU)、A06B-6079/6080/6096/6097(α SVM)、A06B-6114/6117/6124/6127(αi SVM)三个系列。🚨 同一个字符在不同系列含义不同,动手前必须先看模块铭牌上的 A06B 型号,并以本机随机维修手册为准;本文不转载手册正文。
30 秒速查
表 0 数码管字符 → 第一落点
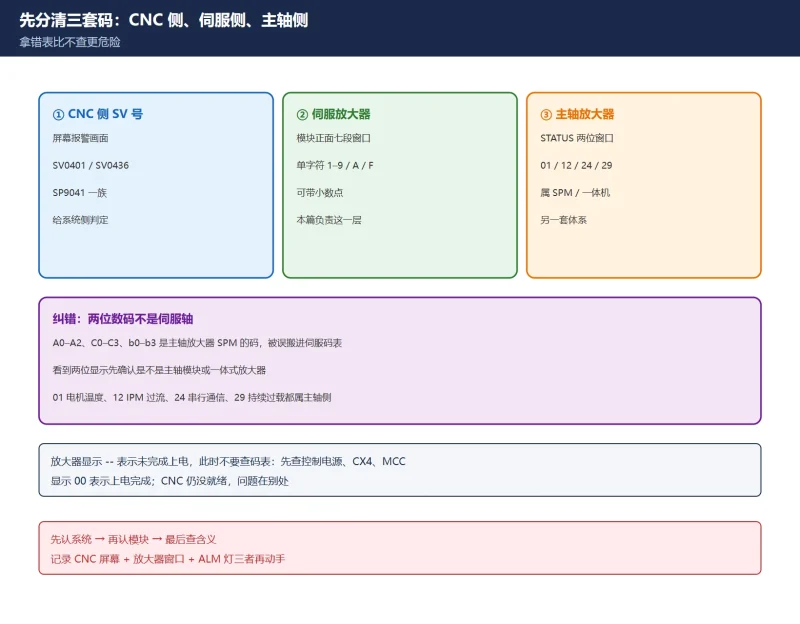
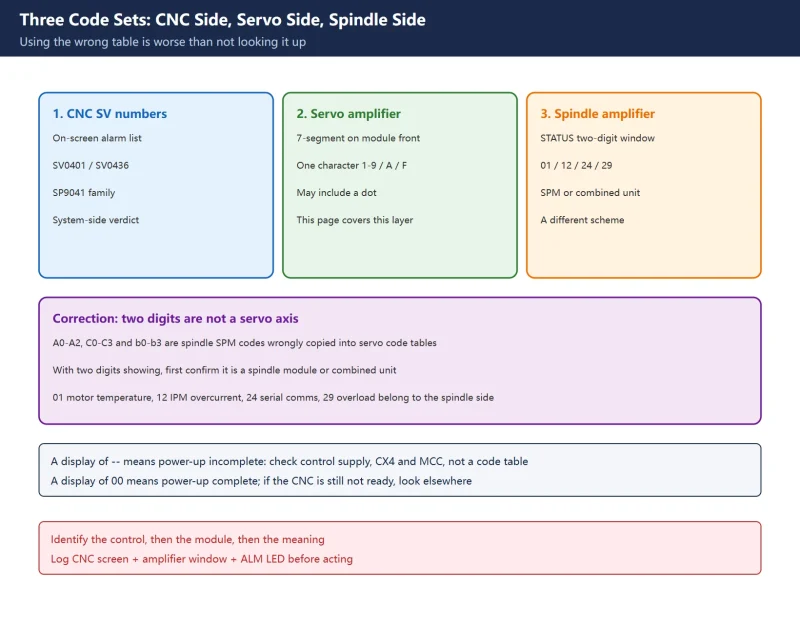
一、先分清三套码,别拿错表
| 层次 | 显示位置 | 形态 | 站内对应 |
|---|---|---|---|
| ① CNC 侧报警号 | CNC 屏幕报警画面 | SV0401、SV0436、SP9041 | |
| ② 伺服放大器数码管 | 放大器面板七段显示 | 单字符 1–9 / A–L / F / P / U,可带点 | 本篇 |
| ③ 主轴放大器数码管 | 主轴/一体式放大器 STATUS | 两位数 01、12、24、29 |
🚨 纠错一:网上把 A0–A2(程序 ROM)、C0–C3(主轴开关切换)、b0–b3(放大器↔模块通信)列进「伺服放大器两位码」,这是把主轴放大器 SPM 的码搬过来了。伺服放大器是单字符七段显示;看到两位数码管,先看是不是主轴模块/一体式放大器。主轴侧的 01(电机温度)、12(IPM 主电路过流)、24(CNC 与 SVPM 串行通信)、29(持续过载)等属于另一套体系,见 /1882。
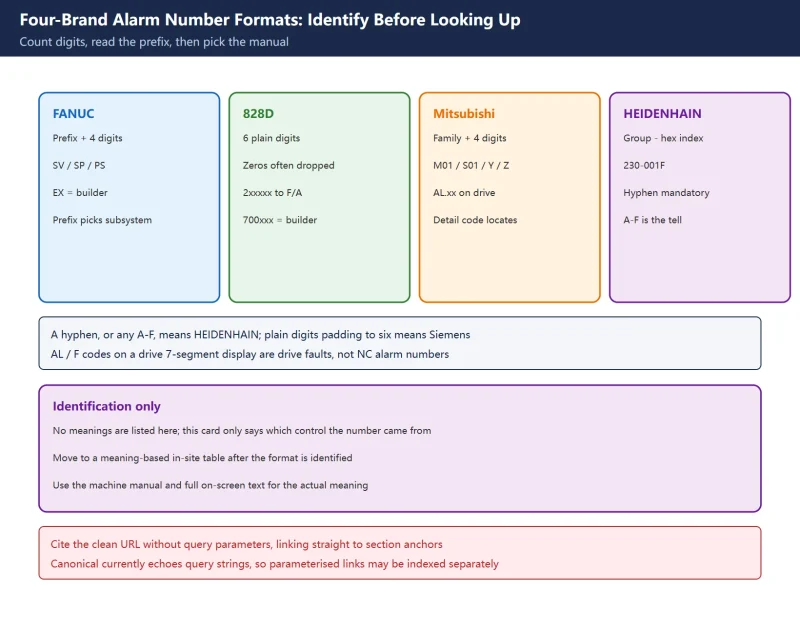
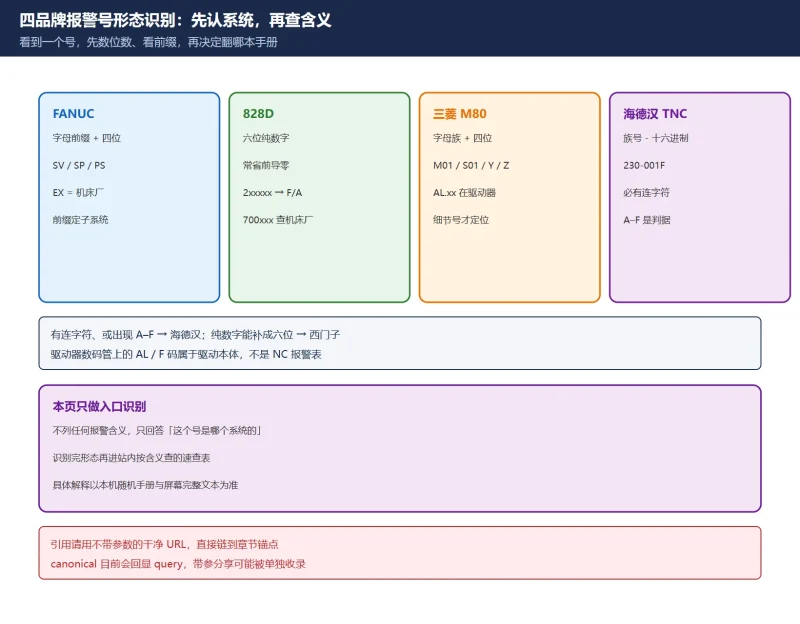
更上层的识别逻辑见四品牌报警号形态识别卡:先认系统,再认模块,最后才查含义。
表 1 三套码的形态与所在画面
二、数码管在哪看,以及 -- 到底算不算报警
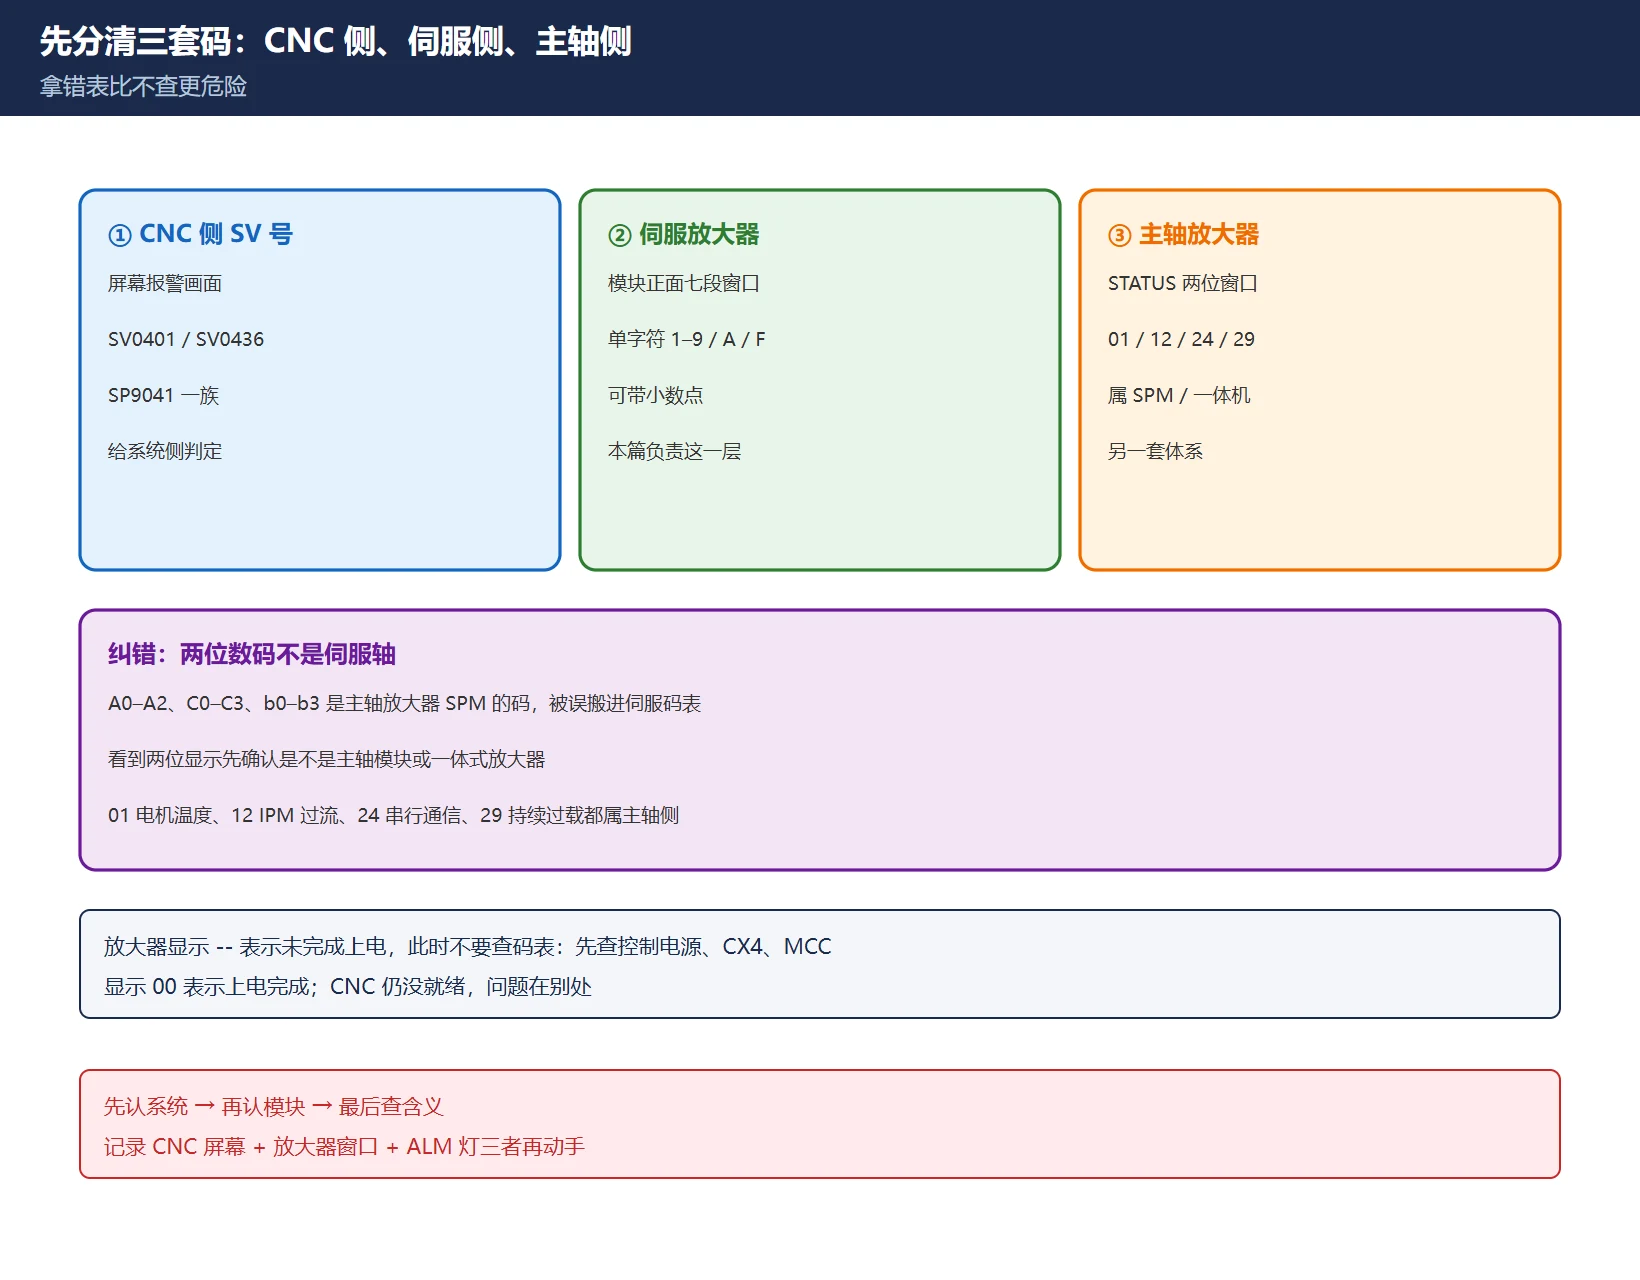
- 位置:伺服放大器模块正面,STATUS / 7 段 LED 窗口;一体式放大器上伺服侧与主轴侧是两个独立窗口(伺服单字符、主轴两位)。
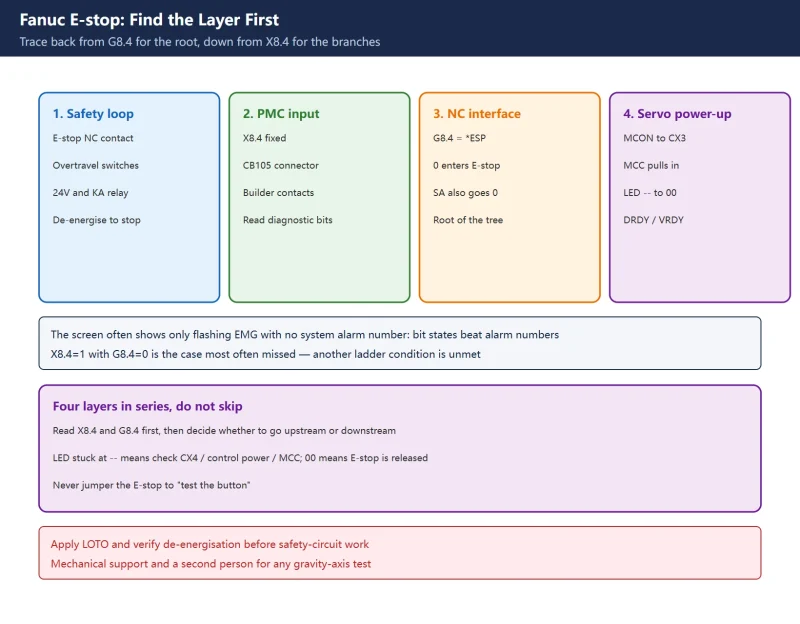
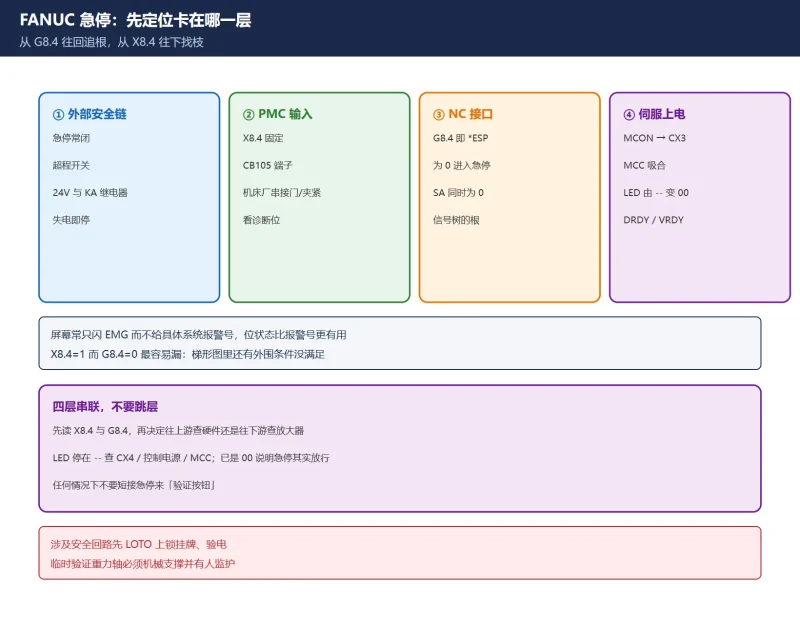
--:放大器未完成上电或控制电源未建立,此时不要去查报警码表。先查控制电源、CX4 急停链、MCC 与主回路;这一段按急停回路四层链定位。00:伺服上电完成、无报警。屏幕上仍有 EMG 或没就绪,说明问题在别处。- 单字符常亮:对应本系列的报警码;带小数点的同一字符是另一条码,不是显示抖动。
- ALM 红灯:与字符配合读,别只看灯。
⚠️ 只显示横杠时 CNC 消息画面往往另有信息;反过来,CNC 报 SV 号而放大器显示 00,也常见于 FSSB 通信或参数侧。任何情况下先记录「CNC 屏幕 + 放大器窗口 + ALM 灯」三者,再动手。
表 2 显示状态与判读顺序
| 显示 | 状态 | 下一步 |
|---|---|---|
-- | 未上电 | 控制电源 / CX4 / MCC,不查码表 |
00 | 上电完成 | 转查 CNC 侧与就绪链 |
| 单字符 | 放大器报警 | 按型号查第三节起的码表 |
| 字符带点 | IPM 类报警 | 走第五节的判别法 |
三、α SVU(A06B-6089 / 6090):电压与再生类为主
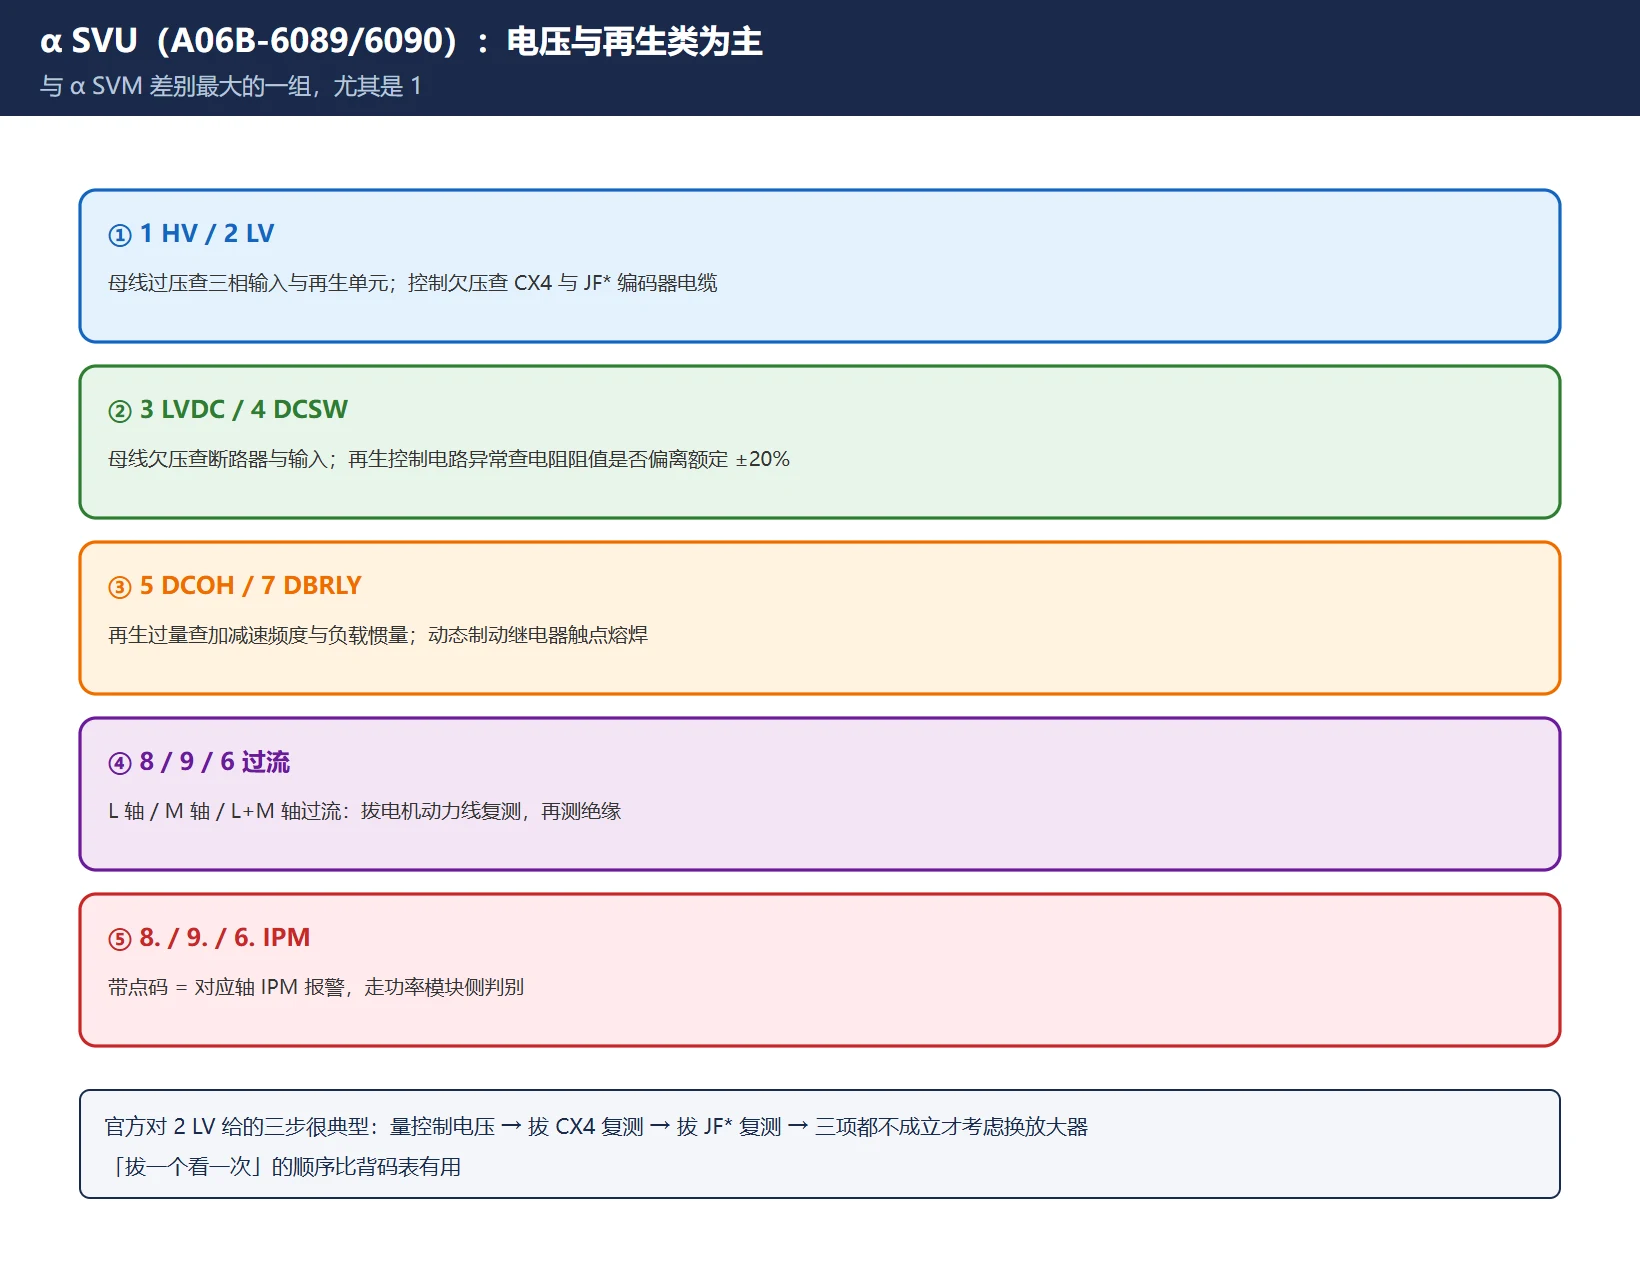
这一系列是自带电源的 α SVU,码表与后面的 SVM 差别最大(尤其 1):
| 码 | 名称 | 含义 | 现场先查 |
|---|---|---|---|
1 | HV | 主回路直流电压异常过高 | 三相输入电压、再生放电单元接线与电阻 |
2 | LV | 控制电源电压过低 | 单相控制电压、CX4 急停输入、编码器 JF* 短路 |
3 | LVDC | 主回路直流电压过低 / 断路器跳闸 | 断路器、三相输入电压 |
4 | DCSW | 再生放电控制电路异常 | 再生电阻接线与阻值(是否偏离额定 ±20%) |
5 | DCOH | 再生放电过量 / 变压器过热 | 加减速频度、负载惯量、再生单元 |
7 | DBRLY | 动态制动继电器触点熔焊 | 动态制动回路 |
8 / 9 / 6 | HCL / HCM / HCM | L 轴 / M 轴 / L+M 轴过流 | 拔电机动力线复测,再测绝缘 |
8. / 9. / 6. | IPML / IPMM / IPMLM | 对应轴 IPM 报警 | 见第五节 |
官方维修资料对 2 LV 给出的三步很典型:先量控制电压 → 拔 CX4 看报警是否消失(消失则查外部急停接线)→ B 型接口再拔 JF* 看是否消失(消失则查编码器电缆)→ 三项都不成立才考虑换放大器。这个「拔一个看一次」的顺序,比背码表有用得多。
表 3 α SVU 常用码与先查项
四、α SVM / αi SVM:同一个 1 换成了风扇
α SVM(A06B-6079/6080/6096/6097)与 αi SVM(A06B-6114/6117/6124/6127)的码表接近,但细节仍有差异:
| 码 | α SVM | αi SVM | 备注 |
|---|---|---|---|
1 | 逆变器内部冷却风扇停 | 逆变器内部冷却风扇停 | ⚠️ 与 α SVU 的 1=HV 过压完全不同 |
2 | 控制电源欠压 | 控制电源欠压 | 与 SVU 一致 |
5 | DC Link 欠压 | DC Link 欠压 | 与 SVU 一致 |
6 | 过热(部分资料) | 逆变器过热 | 与 SVU 的 6=L+M 过流不同 |
8 / 9 / A | L / M / N 轴 DC Link 电流报警 | L / M / N 轴 DC Link 电流报警 | 过流类 |
8. / 9. / A. | 对应轴 IPM 报警 | 对应轴 IPM 报警(含 OH 过热) | 第五节展开 |
b / c / d | 控制指令异常(各资料写法不一) | 电机电流异常(L/M/N 轴) | 系列差异大,按本机手册 |
F | 散热器冷却风扇停 | 散热器冷却风扇停 | 与内部风扇 1 分开 |
P | 放大器↔模块通信异常 | 放大器↔模块通信异常 | 查模块连接 |
U / L | FSSB COP10B / COP10A 通信异常 | FSSB COP10B 通信异常 | 光缆与槽位 |
🚨 纠错二:1 这个码是分水岭。把 α SVM 的「风扇停」套到 α SVU 上,会去拆风扇而错过真正的母线过压;反过来把 HV 套到 αi 上,会去量三相输入而漏掉堵转的风扇。看码之前先看铭牌型号,这是本文最想强调的一句。
⚠️ 上表是常见码的归纳,不是完整手册表;b/c/d 在不同资料里分别被写成「控制指令失败」与「IPM(OH)/电机电流异常」,属于系列相关口径,本文不给出统一改法。
表 4 α SVM 与 αi SVM 常见码对照
五、带点码 8. 9. A.:IPM 判别法
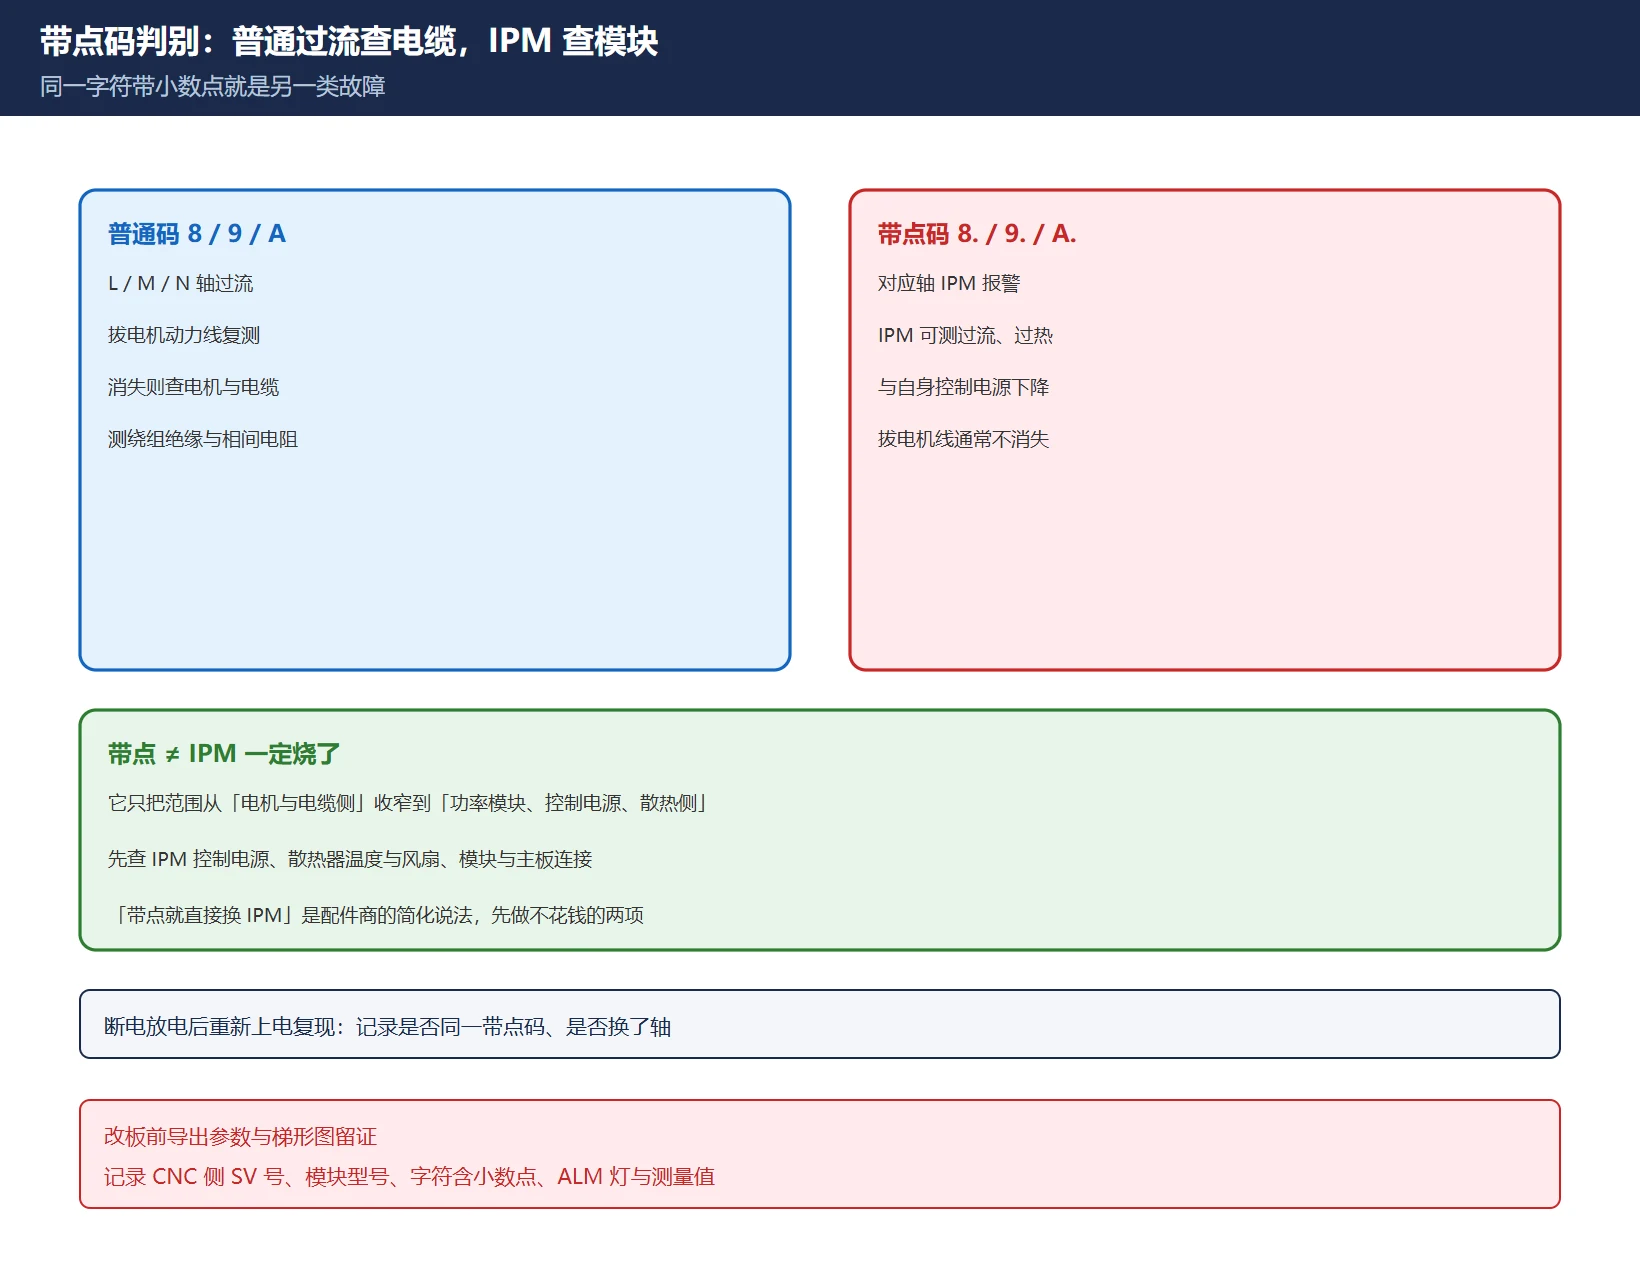
这是本页最核心的一条:同一字符,带小数点就是另一类故障。
| 普通码 | 含义 | 带点码 | 含义 |
|---|---|---|---|
8 | L 轴过流(HCL / DC Link 电流) | 8. | L 轴 IPM 报警(IPML) |
9 | M 轴过流(HCM) | 9. | M 轴 IPM 报警(IPMM) |
A | N 轴过流 | A. | N 轴 IPM 报警 |
6 | α SVU 上 L+M 轴过流 | 6. | α SVU 上 L+M 轴 IPM 报警 |
FANUC 维修资料对 IPM 报警的注释很关键:IPM 能检测过流、过热、以及 IPM 控制电源电压下降三类情况。也就是说,带点码不等于「IPM 一定烧了」,它只是把范围从「电机与电缆侧」收窄到「功率模块及其控制电源、散热侧」。
判别顺序:
- 先复现:断电放电后重新上电,记录是否仍显示同一个带点码、是否换轴。
- 普通码路线:拔掉对应轴电机动力线再上电,报警消失 → 查电机绕组、相间绝缘、动力电缆与接头;不消失 → 再测绝缘并转向放大器侧。
- 带点码路线:拔电机线通常不会让 IPM 报警消失。按手册查 IPM 控制电源、散热器温度与风扇、模块与主板连接,最后才谈更换功率模块或整板。
- 留证:记录 CNC 侧同时报的 SV 号、放大器型号、数码管字符(含小数点)、ALM 灯与测量值,交接时比结论值钱。
⚠️ 网上把「带点 = 直接换 IPM」写成口诀,是配件商营销页的简化说法。现场至少要先排除控制电源与散热——这两项不花钱,换板花钱且未必解决。
表 5 普通码 vs 带点码:判别路线分岔
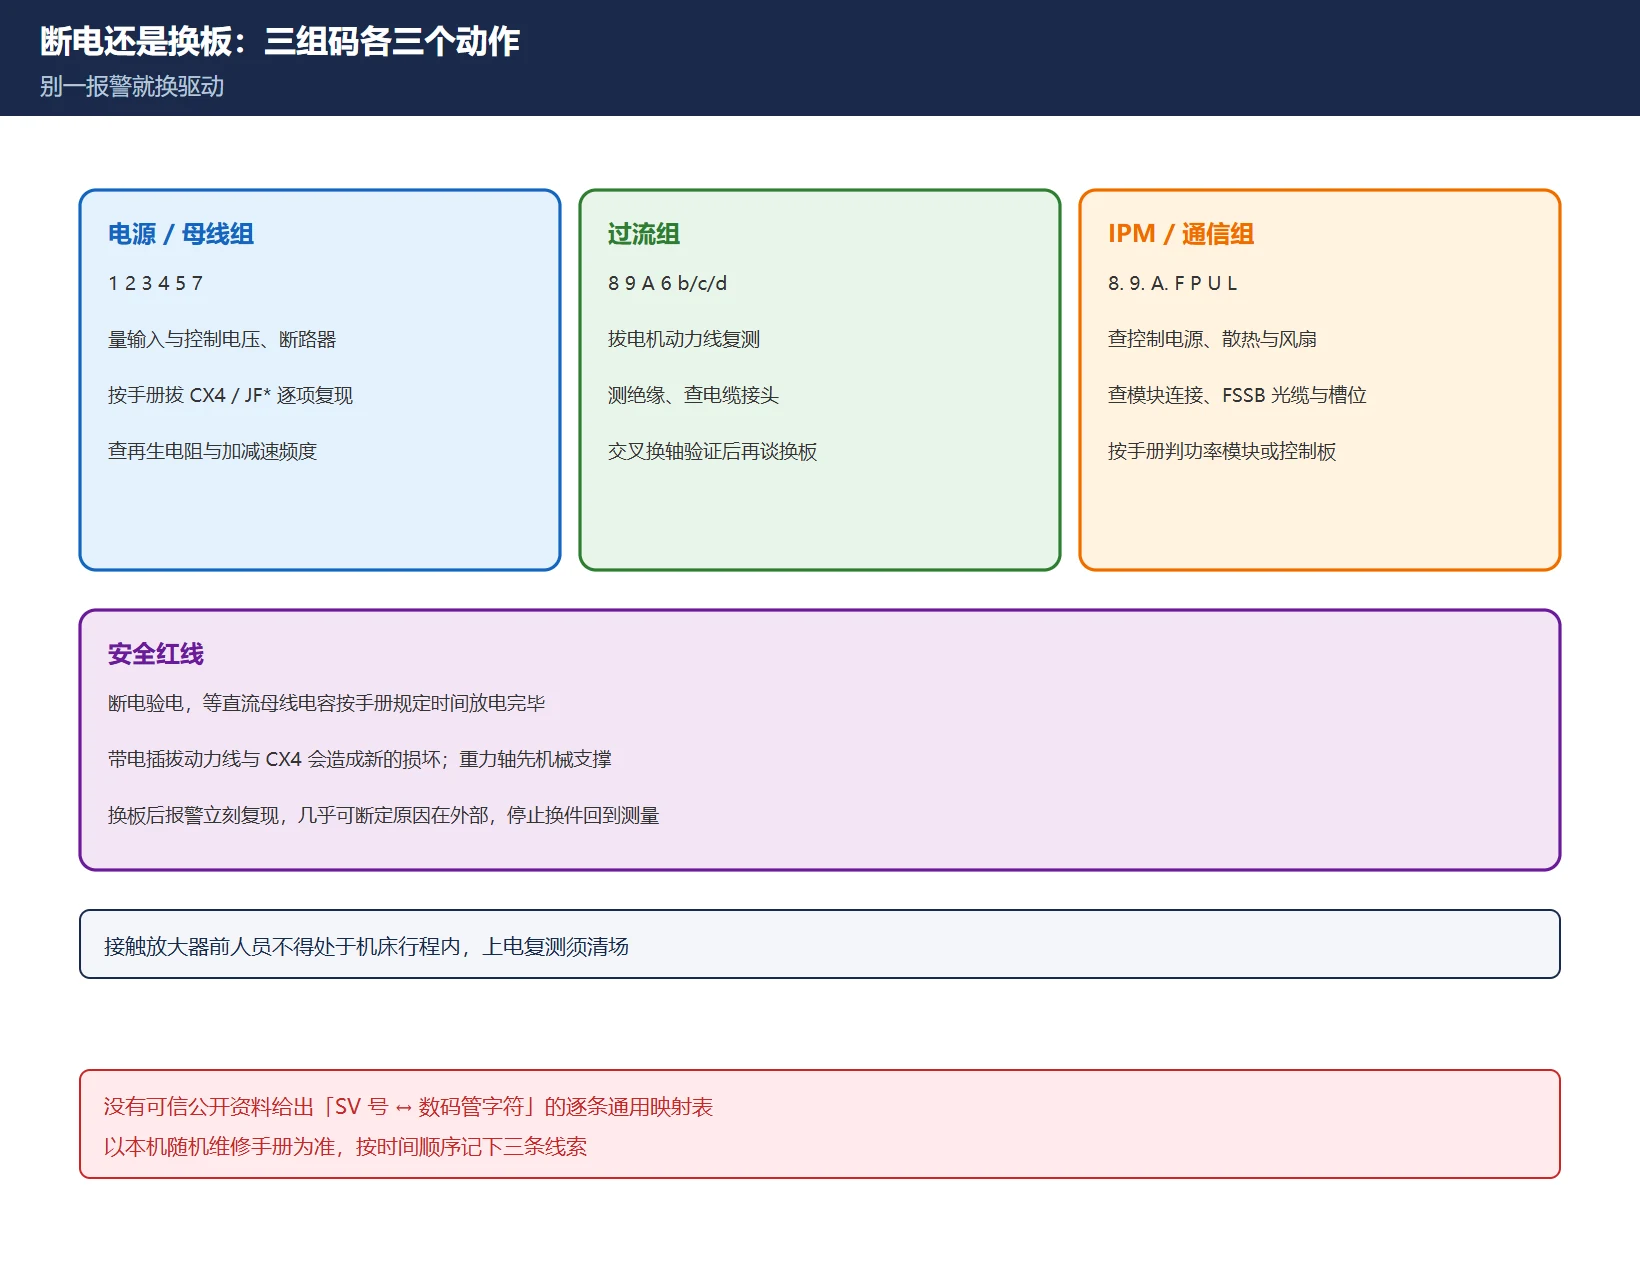
六、断电还是换板:每类码的三个动作
把码分成三组,每组固定三个动作,避免现场「一报警就换板」:
| 组 | 包含 | 动作 ① | 动作 ② | 动作 ③ |
|---|---|---|---|---|
| 电源/母线 | 1 2 3 4 5 7 | 量输入与控制电压、断路器状态 | 按手册拔 CX4 / JF* 逐项复现 | 查再生电阻阻值与加减速频度 |
| 过流 | 8 9 A 6 b/c/d | 拔电机动力线复测 | 测绕组绝缘与相间电阻、查电缆 | 交叉换轴/换模块验证后再谈换板 |
| IPM/通信 | 8. 9. A. F P U L | 查控制电源、散热与风扇 | 查模块连接、FSSB 光缆与槽位 | 按手册判功率模块或控制板 |
安全红线:接触放大器前断电、验电,等直流母线电容按手册规定时间放电完毕;带电插拔动力线与 CX4 会造成新的损坏。涉及重力轴时必须先做机械支撑,禁止在拆线状态下给轴使能。改参数或换板前先导出参数与梯形图留证;上电复测时人员不得处于机床行程内。
若换板后报警立刻复现,几乎可以断定原因在外部(电机、电缆、电源、再生单元或 FSSB),此时应停止换件,回到测量。相关放大器更换的现场顺序可参见伺服放大器更换。
表 6 三组码 × 三个动作
七、与 NC 侧 SV 号、主轴侧两位码的三方关系
一个故障往往同时留下三条线索,正确用法是交叉定位而不是互相代替:
- CNC 屏幕:
SV0401(伺服未就绪)、SV0436(过流)一类号,给出系统侧的判断与历史顺序;见 NC 侧 SV 号对照表。 - 伺服放大器窗口:单字符码,给出是哪一类硬件侧原因(电源、过流、IPM、通信),本篇负责这一层。
- 主轴/一体式放大器:两位数码,属 主轴放大器码表,不要拿它来解释伺服轴。
⚠️ 目前没有一份可信的公开资料能给出「SV 号 ↔ 数码管字符」的逐条通用映射表(不同系列、不同固件、不同机床厂配置都不同)。网上流传的对照总表多为配件商拼凑。本文因此不编映射表,只给方法:以本机随机维修手册的报警列表为准,把三条线索按时间顺序记下来,再看哪条先出现。真正需要逐条查表时,用四品牌报警号形态识别卡先确定该翻哪本手册。
表 7 三条线索各自回答什么问题
| 线索 | 回答的问题 | 不回答的问题 |
|---|---|---|
| CNC 侧 SV 号 | 系统侧怎么判定、报警先后 | 放大器哪个功率器件坏 |
| 伺服放大器单字符 | 电源 / 过流 / IPM / 通信哪一类 | 具体报警文本与清除条件 |
| 主轴两位码 | 主轴模块状态 | 伺服轴故障 |
常见问题
FANUC 伺服放大器数码管显示数字是什么意思?
要看模块型号。A06B-6089/6090(α SVU)的 1 是主回路 HV 过压、3 是 LVDC 母线欠压、8/9 是 L/M 轴过流;而 A06B-6114/6117(αi SVM)的 1 是内部冷却风扇停、5 是 DC Link 欠压、8/9/A 是各轴 DC Link 电流报警。同一个字符跨系列含义不同,先看铭牌再查本系列码表,最终以随机维修手册为准。
FANUC 伺服放大器 8. 是什么意思?
带小数点的 8. 是 L 轴 IPM(智能功率模块)报警,不是普通过流 8。9. / A. 分别对应 M / N 轴,α SVU 上还有 6. 表示 L+M 轴 IPM。FANUC 资料说明 IPM 可检测过流、过热与 IPM 控制电源电压下降,所以带点码只是把范围收窄到功率模块及其控制电源、散热侧,并不等于「IPM 一定损坏」。先查控制电源与风扇散热,再谈换模块。
FANUC 伺服放大器报警是换板还是查电机线?
按组走三步。普通过流码(8/9/A/6):拔电机动力线复测 → 测绕组绝缘与相间电阻、查电缆接头 → 交叉换轴验证后才考虑放大器。带点码(8./9./A.):拔线通常不消失,先查 IPM 控制电源、散热与模块连接。电源母线码(1/2/3/5):先量输入与控制电压、断路器,再按手册逐项拔 CX4 / JF* 复现。断电验电并等母线放电完成后再操作。
最后更新:2026-11-09
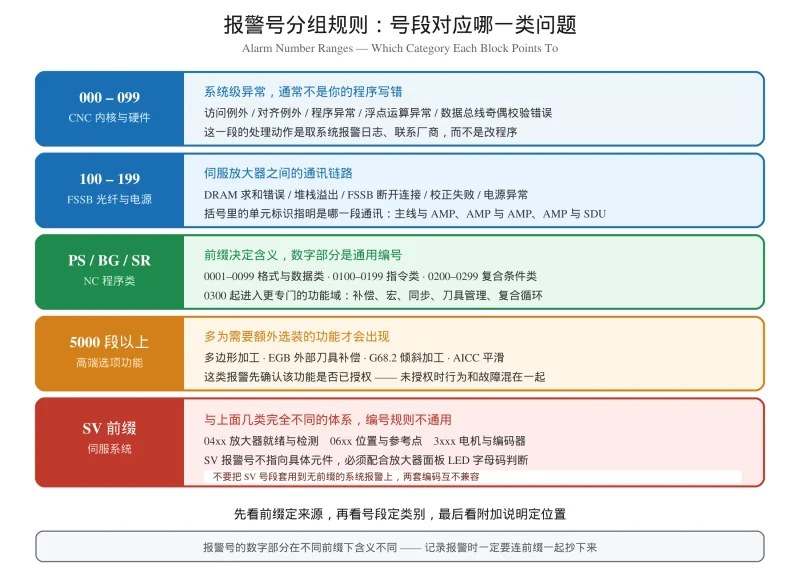
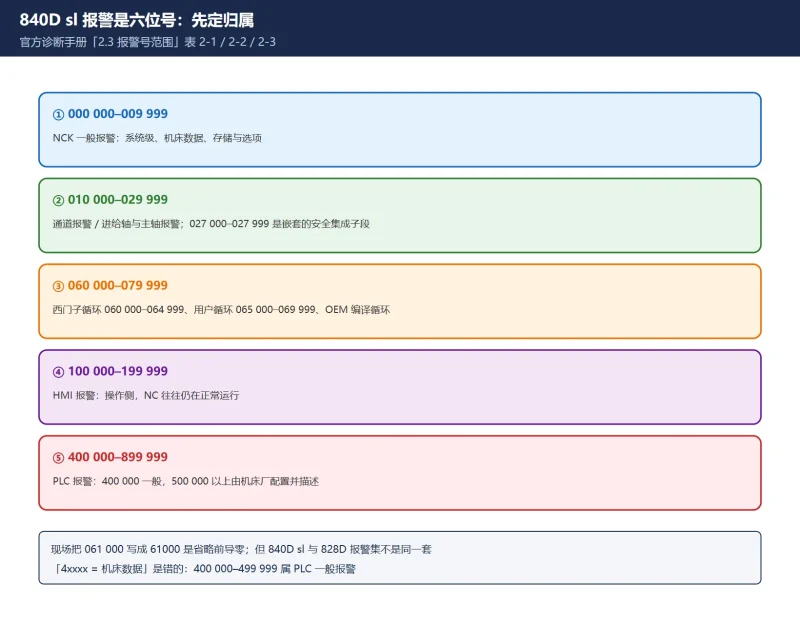
CNC 屏幕上的报警号按号段查 840D sl 与 FANUC 体系
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。






















暂无评论内容