


本文的位定义、画面路径与记录内容取自 FANUC/GE Fanuc 官方维修手册中「OPERATION HISTORY / 外部操作者消息记录」章节(Series 16/160/18/180-Model B 维修手册,资料号 A16B-1211-0090),以及中文现场资料对
3106#4的验证。不同系列/软件版本的位号与画面名可能不同,动手前以本机随机参数手册为准;改参数前先记录原值。
30 秒速查
| 要查什么 | 怎么做 | 说明 |
|---|---|---|
| 操作履历画面不显示 | 参数 3106#4 (OPH) 设 1 | 官方手册:0 不显示 / 1 显示 |
| 履历不再采样 | 检查 3106#7 (OHS) | 官方手册:0 采样 / 1 不采样 |
| 时标多久记一次 | 3122,单位分钟,0–1439 | 设 0 时按 10 分钟;该间隔内无数据则不记时间 |
| 画面在哪 | SYSTEM → 继续软键 [▷] → [OPEHIS] 连按两次 | 官方手册给出的路径 |
| 履历里有什么 | MDI 键操作、选定的 I/O 信号 ON/OFF 变化、NC 报警详情、日期时间戳 | 官方手册列明四类 |
| 断电会不会清空 | 不要假定,以本机手册为准;改动某些位会清空已有记录 | 重要故障及时截图/导出留证 |
一、为什么间歇故障必须查历史
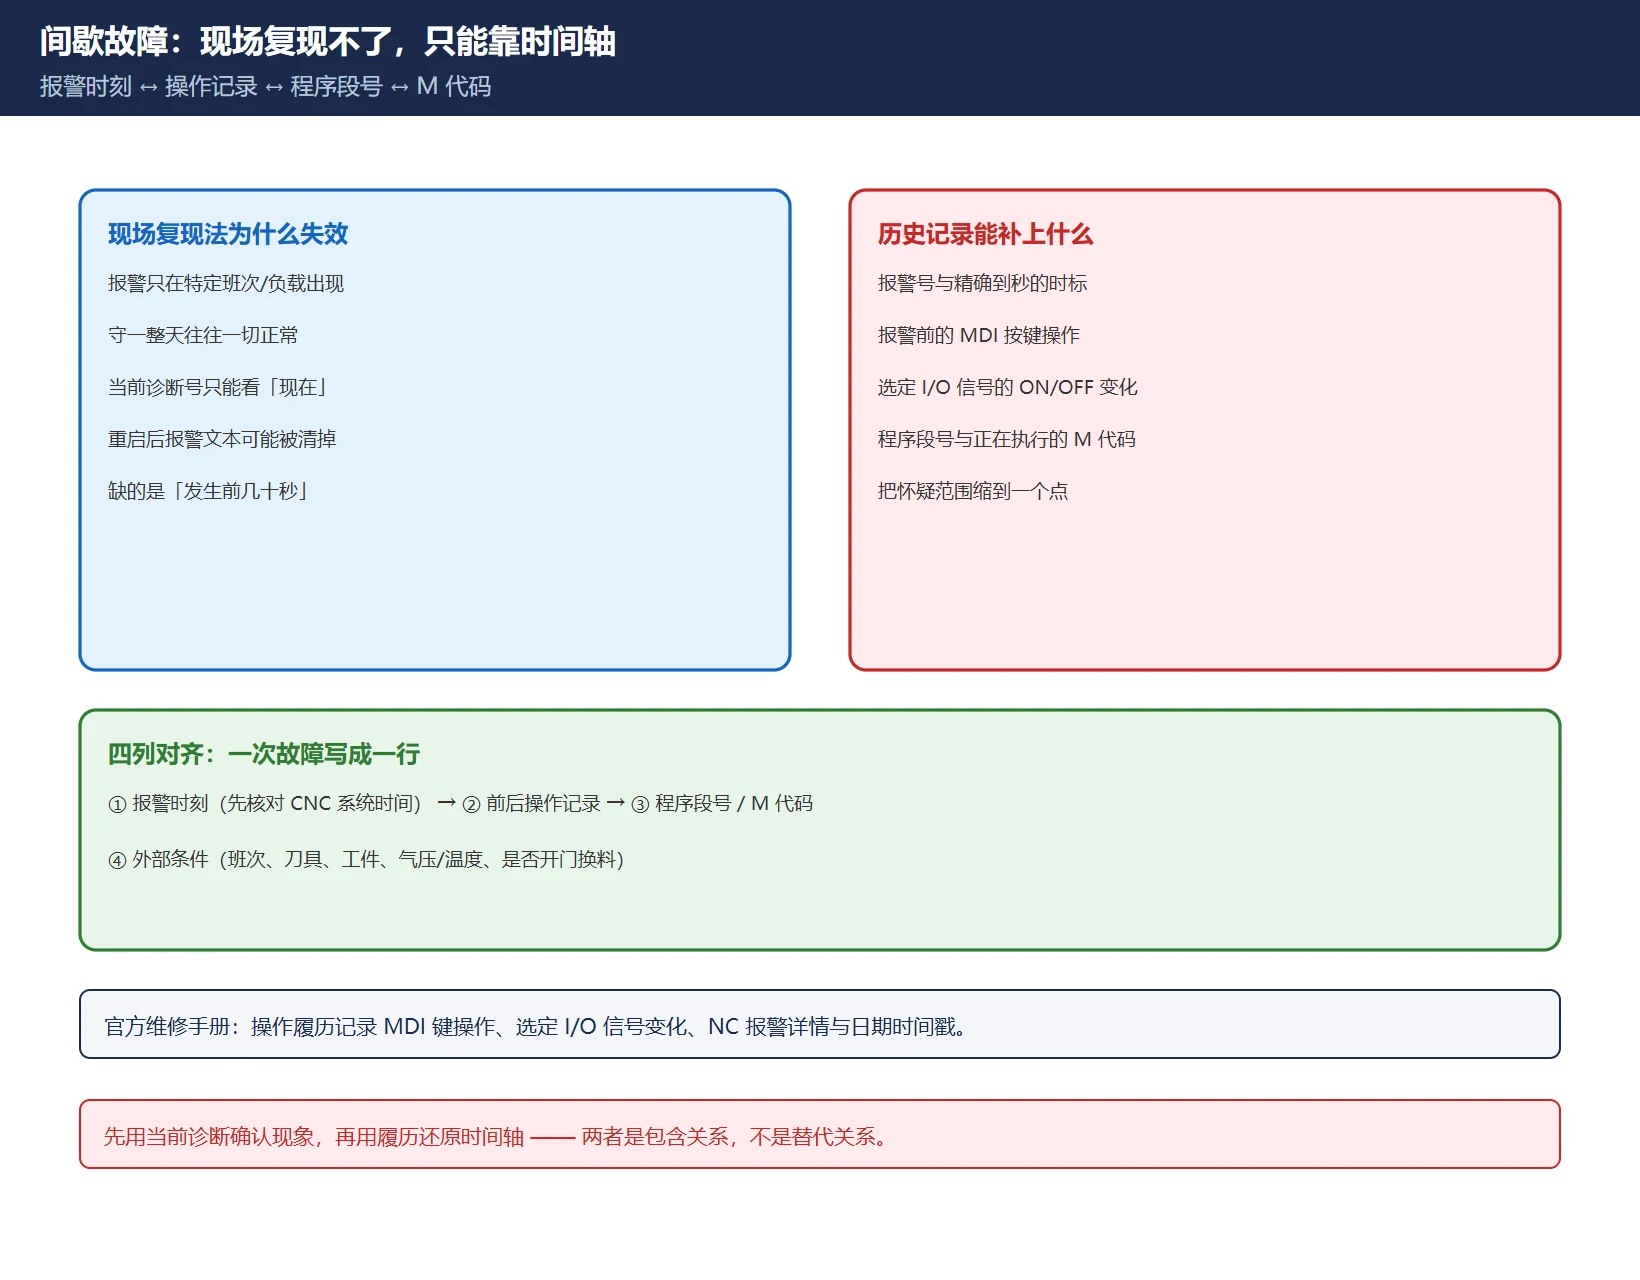
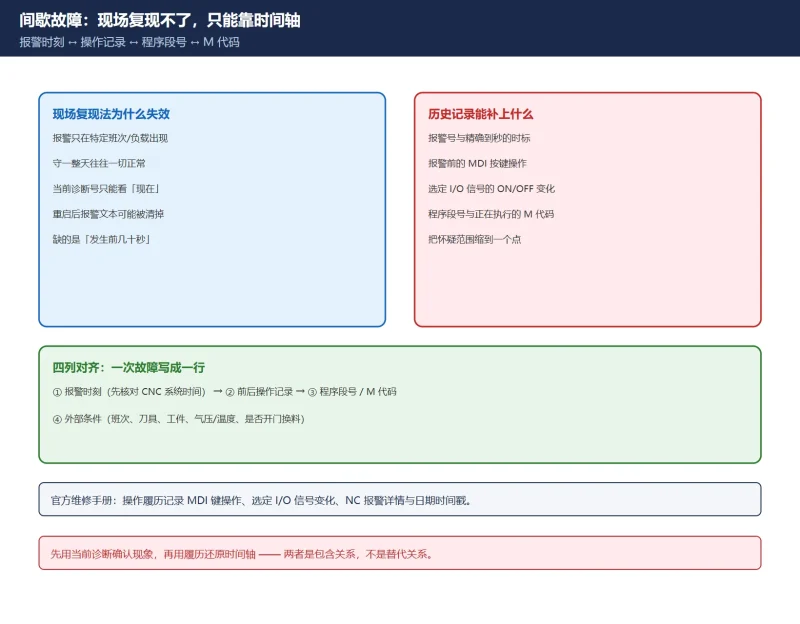
现场排查最怕「查的时候不坏、坏的时候没人看」。报警履历与操作履历的价值不在报了什么码(那个当场就能看到),而在报警前后几十秒里发生了什么:
- 报警前有没有人切到 MDI、改了偏置、手动动了轴;
- 某个输入信号(门、夹紧、压力、刀位)是不是在报警瞬间翻了一次;
- 报警发生在程序第几段、正在执行哪个 M 代码;
- 同一时刻有没有第二条报警跟着出现(先因后果别搞反)。
站内 FANUC 四个诊断画面查什么 讲的是「当前状态」,这一篇讲的是「历史记录」——两者是包含关系,不是替代关系:先用当前诊断确认现象,再用履历还原时间轴。
二、两个履历画面怎么调出来
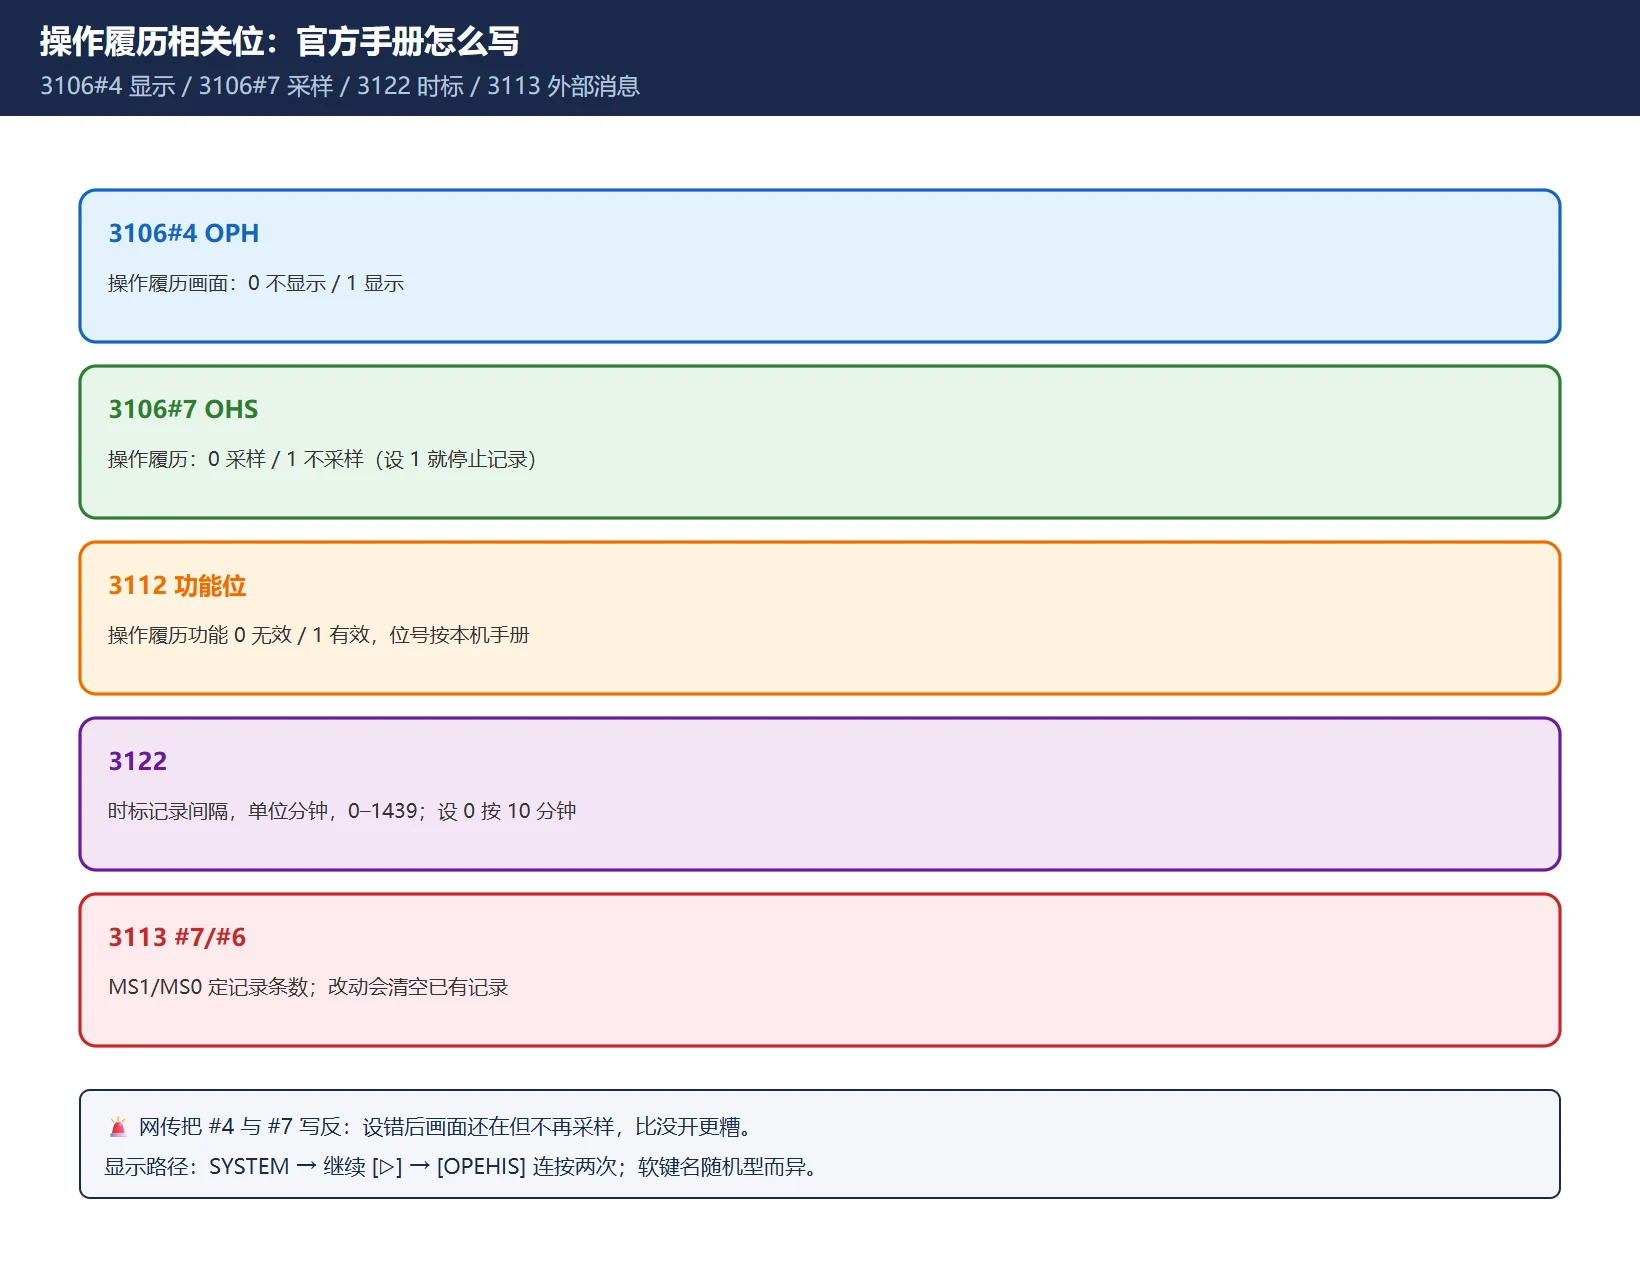
表 1 官方维修手册明确写到的位与参数
| 参数 | 官方定义 | 现场含义 |
|---|---|---|
3106#4 (OPH) | 操作履历画面:0 不显示 / 1 显示 | 设 1 后底部菜单栏出现「操作履历」入口 |
3106#7 (OHS) | 操作履历:0 采样 / 1 不采样 | 设成 1 会停止采样,画面还在但不长新记录 |
3112 中的操作履历功能位 | 操作履历功能:0 无效 / 1 有效 | 手册位号随系列/版本不同,以随机手册为准 |
3122 | 时标记录间隔,字型,单位分钟,0–1439 | 设 0 按 10 分钟;仅当该间隔内有数据记录才写时间 |
3112#2 (OMH) | 外部操作者消息历史画面:0 不显示 / 1 显示 | 改后需短暂断电再上电 |
3113#0 (MHC) | 外部操作者消息记录:0 不可擦除 / 1 可擦除 | 按 [CLEAR] 软键清空全部记录 |
3113#7/#6 (MS1/MS0) | 选择每条记录保留字符数与记录条数 | 🚨 改动这两位会清空此前保留的全部记录 |
官方手册给出的显示路径是:SYSTEM 功能键 → 继续菜单软键 [▷] → 出现 [OPEHIS] / [OPRT] → [OPEHIS] 连按两次进入操作履历画面,再按「底部」菜单可看最近记录。外部操作者消息最长可指定 255 字符,其历史记录的条数与字符数由 MS1/MS0 组合决定。
别把「报警历史」和「操作履历」当成一个画面:前者主要存报警号与发生时刻,后者把按键、信号变化、报警详情与时间戳放在一起,更适合做时间轴。具体软键名与菜单位置随系列、软件版本与机床厂定制而变,以本机画面为准。
三、纠错:3106#4 和 #7 别写反
表 2 网传位定义与官方手册对照
| 说法 | 来源 | 判定 |
|---|---|---|
3106#4 (OPH) 控制操作履历画面显示、3106#7 (OHS) 控制是否采样 | FANUC 官方维修手册 OPERATION HISTORY 章节 | ✅ 正确 |
「3106#7 是显示画面开关、3106#4 是采样开关」 | 部分中文参数汇总文章 | ❌ 写反了,照抄会导致「开了反而不记录」 |
| 「设一个位就能永久保存所有历史」 | 论坛说法 | ❌ 记录容量与保持方式受参数与机型限制 |
| 「报警履历一定掉电不丢」 | 无官方统一结论 | ⚠️ 不作保证,见下 |
这个坑很隐蔽:把 #7 当成显示开关设成 1,结果是画面显示正常、但采样被关掉,往后所有间歇故障都查不到,比没开还糟。改完务必做一次「人为触发一个可复现的小报警 → 看履历有没有长出一条新记录」的验证。
四、报警履历 vs 操作履历 vs 诊断号
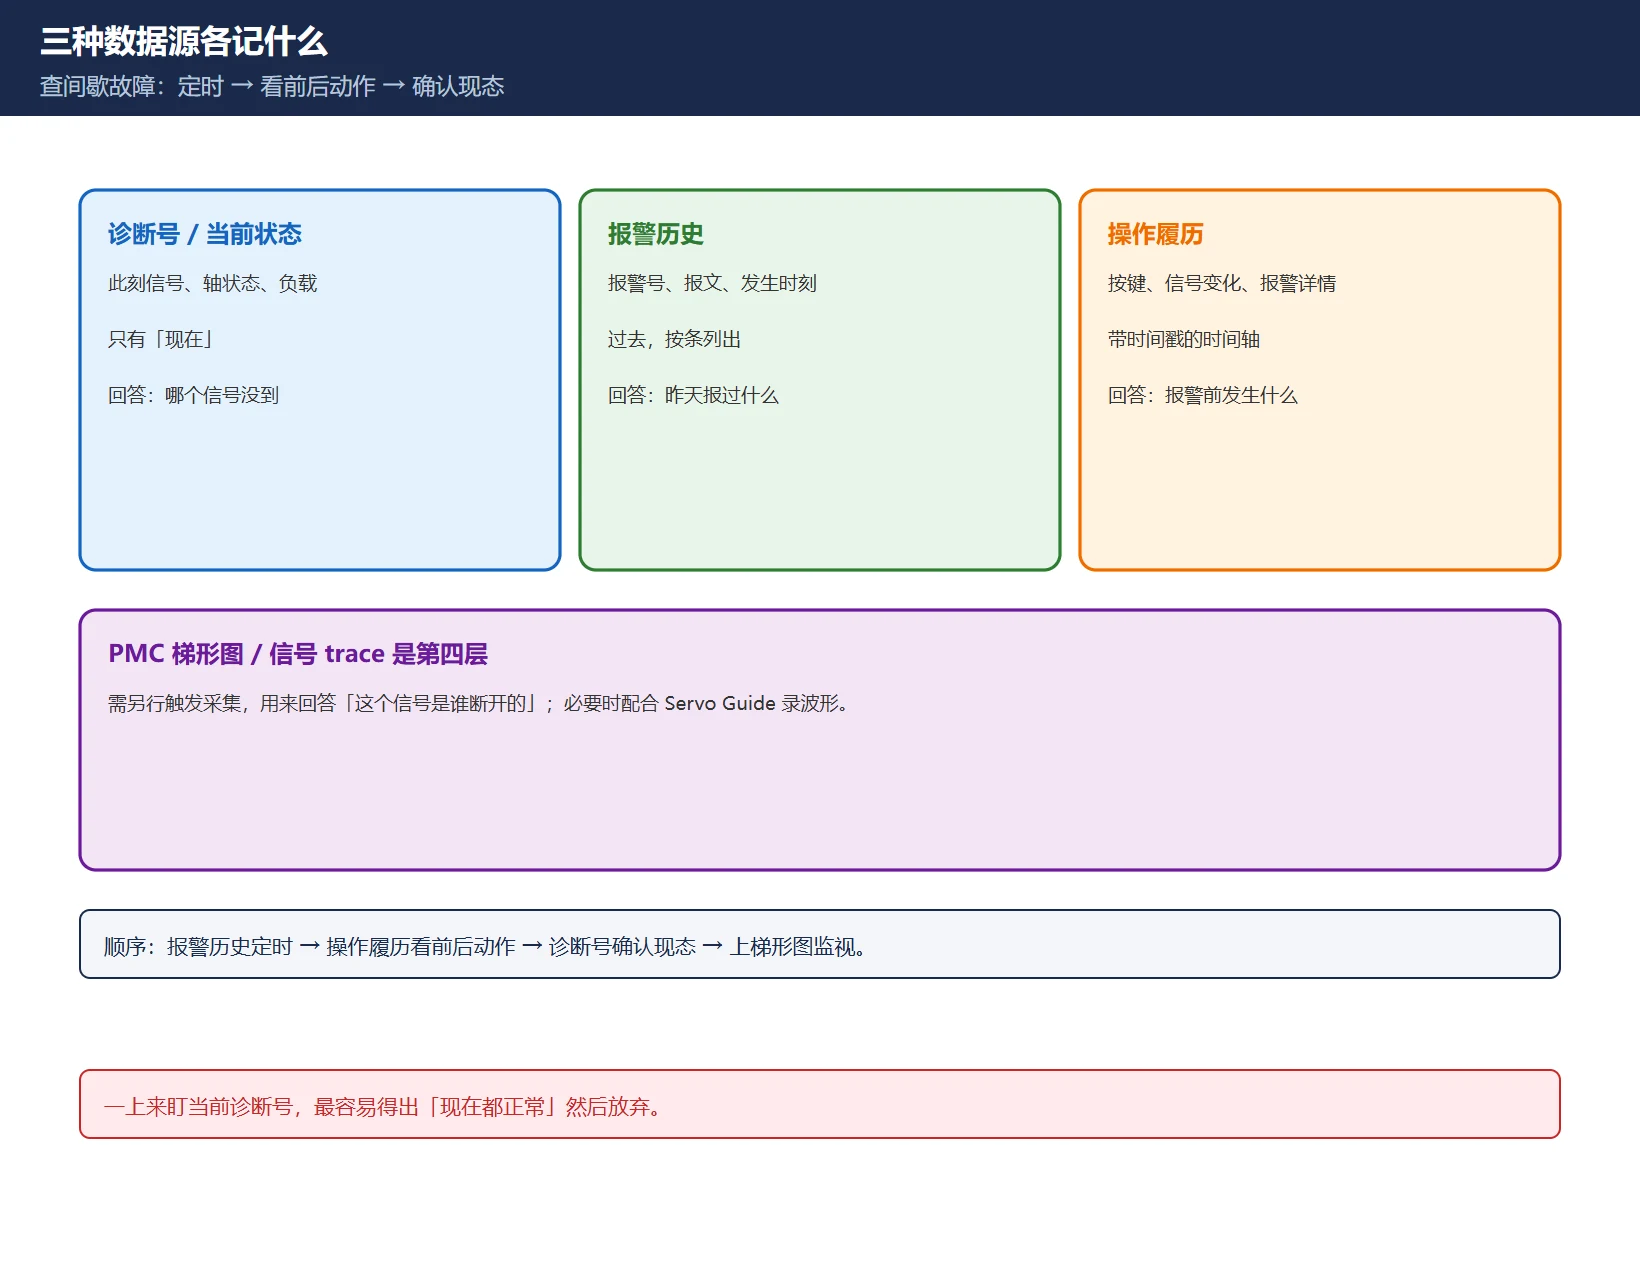
表 3 三种数据源各记什么
| 数据源 | 记什么 | 时间维度 | 适合回答 |
|---|---|---|---|
| 诊断号 / 当前状态画面 | 此刻的信号、轴状态、负载、报警 | 只有「现在」 | 「现在哪个信号没到」 |
| 报警历史 | 报警号、报文、发生时刻 | 过去,按条列出 | 「昨天报过什么」 |
| 操作履历 | MDI 键操作、选定 I/O 信号 ON/OFF 变化、NC 报警详情、时间戳 | 过去,按时间轴排列 | 「报警前半分钟发生了什么」 |
| PMC 梯形图 / 信号trace | 逻辑扫描与信号时序 | 需另行触发采集 | 「这个信号是谁断开的」 |
查间歇故障的顺序建议:报警历史定时 → 操作履历看前后动作 → 诊断号确认现态 → 必要时上梯形图监视或 Servo Guide 录波形。一上来就盯当前诊断号,最容易得出「现在都正常」然后放弃。
五、时间轴串证据:四列对齐
把一次故障写成一行四列的记录,比翻十张截图有用:
- 报警时刻:从报警历史读出精确到秒的时标;若
3122间隔设得太大,操作履历的时间点会偏粗,先核对; - 操作记录:同一时刻前后有哪条 MDI 按键、哪个信号 ON/OFF 变化;
- 程序段号:对照加工程序,确定当时执行到哪一段、哪个 M/S/T 代码;
- 外部条件:班次、刀具号、工件号、温度/气压、有没有人开门或换料。
系统时间不准会让整条时间轴失效。复盘第一件事是核对 CNC 日期时间,别拿一个错了一小时的时钟去对摄像头或班次记录。
六、三类典型复盘
| 现象 | 时间轴上先找什么 | 常见根因方向 |
|---|---|---|
| 偶发 SV 报警 | 报警瞬间的进给/倍率/轴运动、负载变化、是否恰在加减速段 | 机械卡滞、瞬时过负载、编码器/线缆受干扰 |
| 偶发外围报警 | 报警前哪个输入信号翻了(门、夹紧、压力、刀位) | 接插件接触不良、气压波动、行程开关抖动 |
| 换刀偶发超时 | 换刀 M 代码时刻 → 刀位/夹紧信号响应间隔 | 刀库计数开关、气/液压压力、PMC 定时器设定 |
三类都不是「改个参数就能好」的问题。时间轴的作用是把怀疑范围从整台机床缩到某一个信号或某一段程序,再去现场针对性蹲守或加监视。
七、导出 / 截图留证与交接
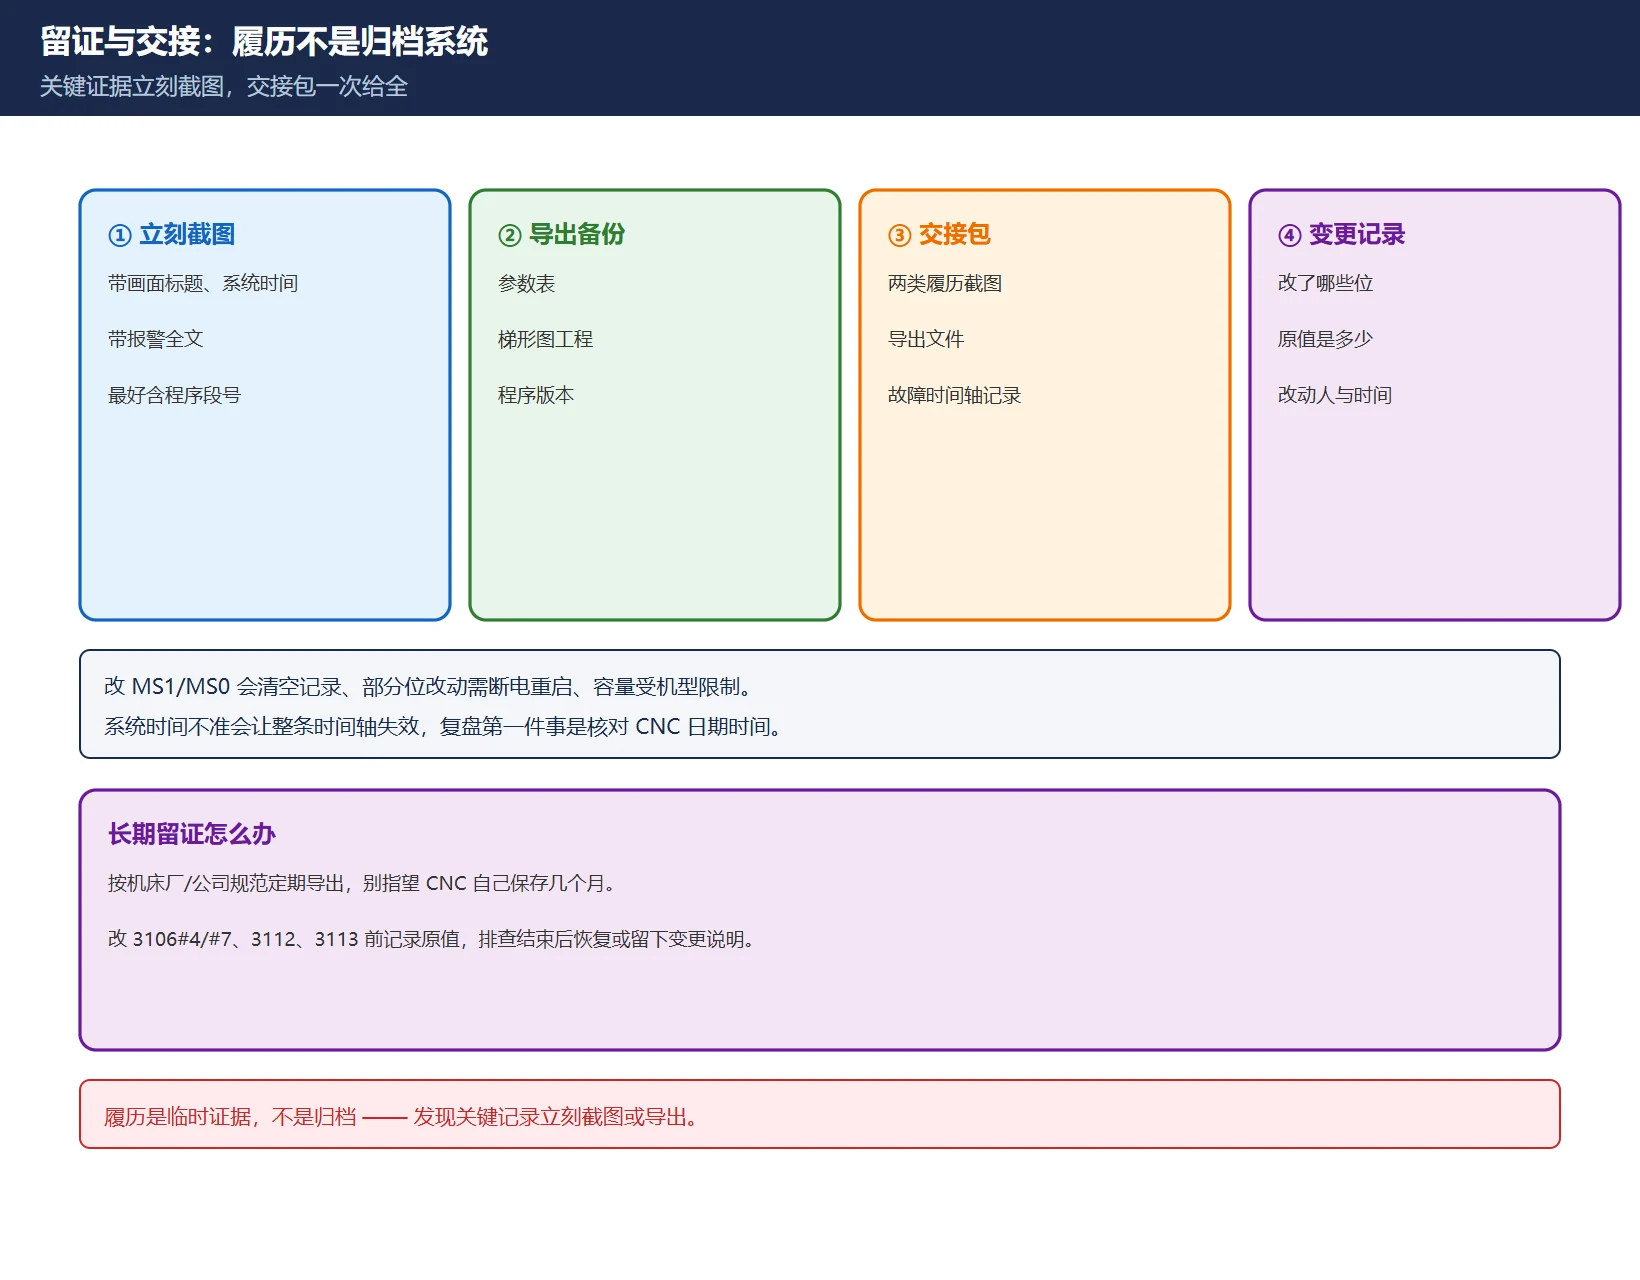
- 履历不是归档系统:改动
MS1/MS0会清空记录、某些参数改动需断电重启、容量受机型限制 → 发现关键证据立刻截图; - 截图要带画面标题、系统时间、报警全文,最好连同程序段号一起拍;
- 交接包里放:报警履历截图、操作履历截图、参数表与梯形图导出、程序版本、改动人;
- 需要长期留证时,按机床厂/公司规范定期导出,别指望 CNC 自己保存几个月;
- 改
3106#4/#7、3112、3113前记录原值,排查结束按机床厂要求恢复或留下变更说明。
常见问题
FANUC 报警历史画面在哪个菜单,为什么我的机床里没有?
先在 SYSTEM 下翻继续菜单找 [OPEHIS] / 履历类软键,不同系列与软件版本名字不同。若根本没有该入口,多半是显示开关没开:官方手册中 3106#4 (OPH) 控制操作履历画面显示(0 不显示 / 1 显示),3106#7 (OHS) 控制是否采样(0 采样 / 1 不采样)。也可能是该功能未开放或机床厂定制了菜单。改位前记录原值,改完人为触发一个可复现的小报警验证是否长出新记录;本机位号以随机参数手册为准。
报警履历断电后会清空吗?
不给统一保证。官方手册能确认的是:外部操作者消息的历史记录会因改动 3113 的 MS1/MS0 位而被清空,3112#2 OMH 改动后还需断电再上电;履历记录的条数与字符数由参数组合决定。至于掉电是否保持、最多存多少条,随机型、固件与参数而异,请以本机手册为准。实务上把履历当临时证据,不当归档:关键故障立刻截图或导出,别等断电后再去翻。
操作履历和报警履历各记什么,查间歇故障先看哪个?
报警履历以报警号与发生时刻为主;操作履历按官方手册记录 MDI 键操作、选定 I/O 信号的 ON/OFF 变化、NC 报警详情以及日期时间戳,是带上下文的时间轴。查间歇故障建议先用报警履历定时,再用操作履历看这一刻前后的按键与信号变化,然后回当前诊断画面确认现态,必要时上梯形图监视。直接盯当前诊断号往往只能得到「现在都正常」。
最后更新:2026-11-08
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容