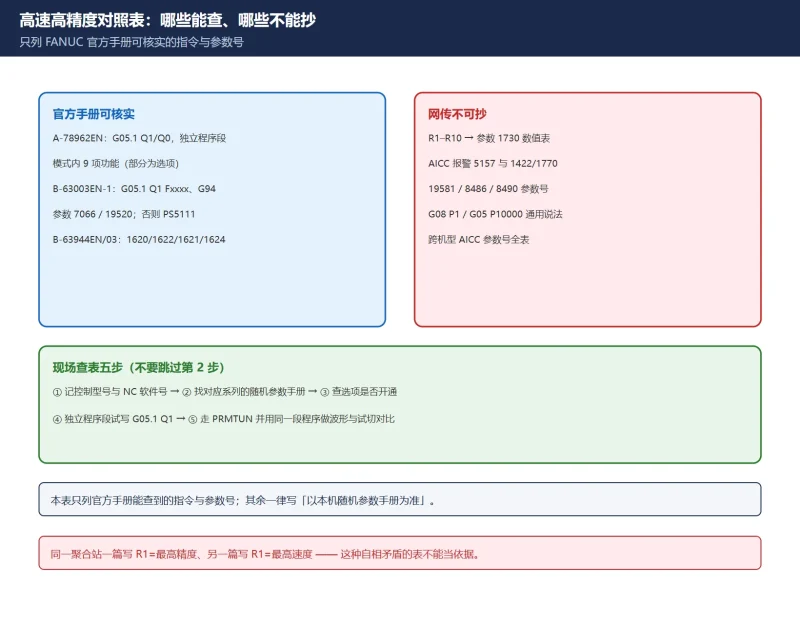



🚨 先把最重要的一句话说清:中文圈和英文圈流传的「AICC 参数号全表」「
G05.1 Q1 R1–R10对应参数 1730 的数值表」「报警 5157」等,几乎都来自 AI 聚合站,且彼此矛盾(同一站点一篇写 R1 = 最高精度、另一篇写 R1 = 最高速度)。本表只列 FANUC 官方手册里能查到的指令与参数号,其余一律标注「以本机随机参数手册为准」,不编对照值。
30 秒速查
一、功能叫法与指令对照
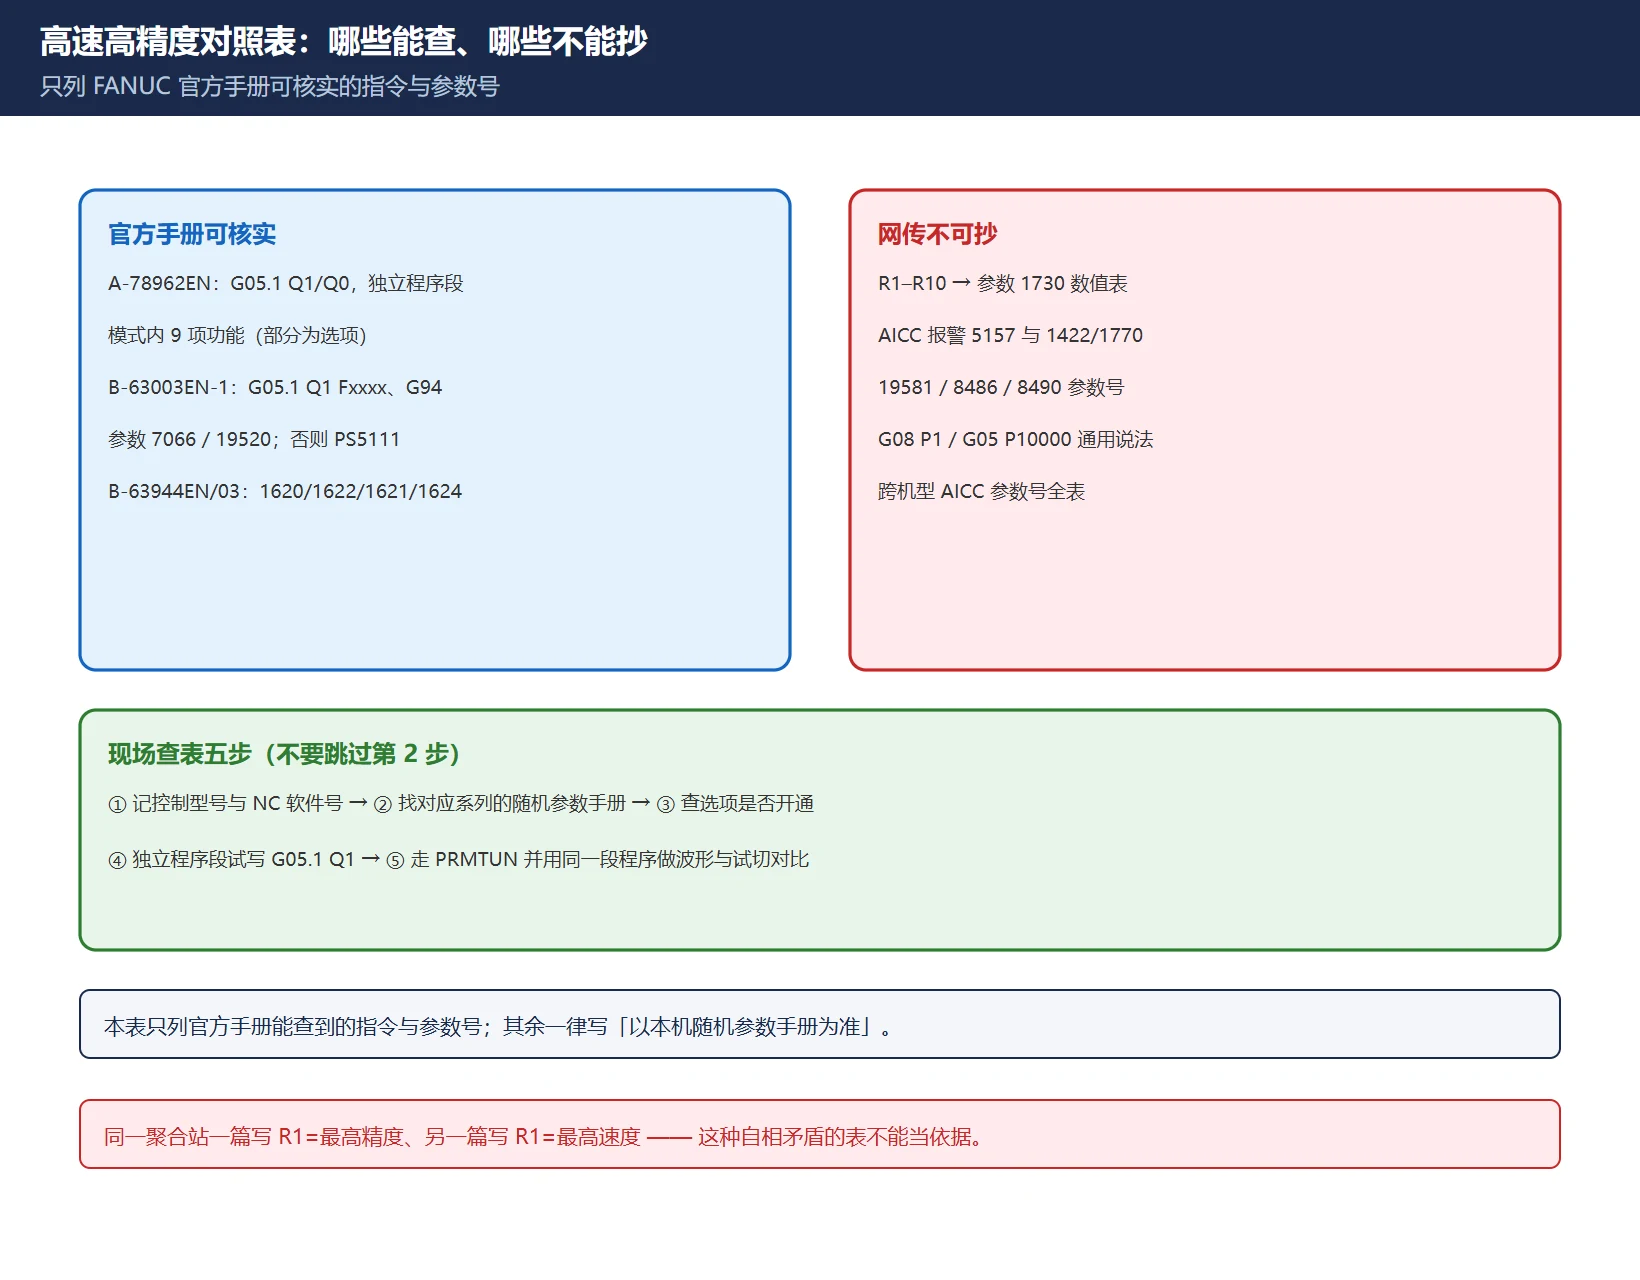
表 1 功能名、指令与使能方式对照
| 功能/叫法 | 程序侧写法 | 参数侧 / 系统侧 | 属性 |
|---|---|---|---|
| AICC(AI Contour Control,AI 轮廓控制) | G05.1 Q1 … G05.1 Q0 | SYSTEM → 右软键 ×5 → [PRMTUN] → 高精度设定项 → 执行 | 选配 |
| AI nanoCC(AI 纳米轮廓控制) | G05.1 Q_(Q1 开 / Q0 关,独立段) | 加减速基准速度参数 7066 | 选配,老 16i/18i/21i 代 |
| AI-HPCC / AI-nanoHPCC(高精度轮廓控制) | G05 P10000 / G05 P0(老代语法) | 加减速基准速度参数 19520 | 选配,按手册系列 |
| 平滑/前瞻的一般调整 | 不涉及专用 G 代码 | 1620 / 1621 / 1622 / 1624 / 1610 / 1660 | 基础参数,非功能开关 |
「叫法」不等于「同一功能」:不同代手册里 AICC、AI nanoCC、AI-HPCC 是不同选项包,程序语法和参数号并不同。不要因为都叫”高速高精度”就把一个机型的参数抄到另一个机型上。
二、指令 ↔ 使能位:官方手册能核实到哪一步
表 2 指令格式与官方手册明确写到的约束
| 项 | 官方手册可核实的内容 | 出处 |
|---|---|---|
| 开关格式 | G05.1 Q_,Q1 进入 AI 纳米轮廓控制模式、Q0 退出;必须单段指定;RESET 后模式取消 | A-78962EN |
| 模式内功能 | 纳米插补、插补前前瞻直线加减速、插补前前瞻铃型加减速(需选项)、自动拐角减速、按加速度钳制进给、按圆弧半径钳制进给、1 段程序段重叠、高级预览前馈、Jerk 控制(需选项) | A-78962EN |
| 基准速度(程序指定) | G05.1 Q1 F5000 / G05 P10000 Fxxxx 用 F 给加减速基准速度;必须在 G94 每分钟进给模态下,否则产生 PS5111 报警 | B-63003EN-1 |
| 基准速度(参数指定) | 程序段不带 F 时取参数 7066(AICC / AI nanoCC)或 19520(AI-HPCC / AI-nanoHPCC);输入单位改变时该值要跟着改 | B-63003EN-1 |
| 基准速度的实际影响 | 即使加工中改了 F,基准速度仍保持 G05.1 段里给的值;与实际进给差太多会拉长加工时间 → 基准速度应尽量贴近实际加工速度 | B-63003EN-1 |
| 加减速基础参数 | 1620 / 1621 / 1622 / 1624 / 1610 #0 #1 / 1660,单位 msec(1660 为加速度),定义见参数手册 | B-63944EN/03 |
第三方资料里常见的
1604#0(是否必须在程序中写G05.1 Q1)、1602#6/#3、1730/1735/1737/1769/1783等「AI 先行控制标准设定值表」,本站未取得 FANUC 官方手册对应页佐证,因此不列数值。要动这些位,请直接查本机随机参数手册。
三、跨机型差异怎么查
表 3 手册系列 → 可核实范围 → 现场确认方式
| 机型族 | 有官方手册佐证的内容 | 本站不提供的部分 |
|---|---|---|
| 16i / 18i / 21i / 20i / 160i / 180i / 210i-MODEL A | G05.1 Q_、G05 P10000 Fxxxx、7066 / 19520、PS5111(A-78962EN、B-63003EN-1) | 各子型号选项开通矩阵 |
| 30i / 31i / 32i 系(B-63944EN/03) | 加减速时间常数族 1620/1621/1622/1624/1610/1660 的定义与单位 | 高速高精度选项的具体参数号 |
| 0i-D / 0i-F / 0i-MF Plus 等 | 语法 G05.1 Q1/Q0 与 PRMTUN 入口的通用做法 | 不能假定与上面两族参数号相同;本站不列任何未核实的机型参数号 |
现场确认顺序:
- 在「关于 / 系统版本」画面记录控制型号与 NC 软件号;
- 找随机附带的对应系列参数手册(不是网上汇总表),查「插补前加减速 / 高精度轮廓控制」章节;
- 在选项清单或系统画面确认功能是否已开通——没开通就别在程序里写;
- 用一段独立程序段的
G05.1 Q1做试运行,观察是否报非法 G 代码类报警; - 参数侧设定走
PRMTUN,调完用同一段直角/曲面程序做波形与试切对比。
与正文《FANUC AICC / 纳米平滑怎么开》《FANUC 加减速时间常数 1620/1622》配合看:本表负责「查得到什么」,正文负责「按什么顺序调」。
四、网传参数号为什么不能抄
表 4 常见网传说法与本站处理
| 网传说法 | 问题 | 本站处理 |
|---|---|---|
「G05.1 Q1 R1–R10 把 8400…3756 写进参数 1730」 | 出自 AI 聚合站,站内另一篇把 R1 说成最高精度、另一篇说成最高速度,自相矛盾;且 R 字在不同选项包里含义不同 | 不列映射数值 |
「AICC 报警 5157 = 参数 1422/1432、1770/1771、1730 为 0」 | 同上来源,官方手册无对应条目 | 不列报警号 |
「19581 / 8486 / 8490 是 AICC 参数」 | 聚合站杜撰,官方参数手册无法对应 | 不列 |
「G08 P1 / G05 P10000 在所有机型通用」 | 属老代/特定选项包语法,被当成通用写法传播 | 只按 B-63003EN-1 标注为老代语法 |
| 「一张表列全 0i-D / 0i-F / 31i 的 AICC 参数号」 | 没有公开的官方跨机型汇总;不同系列手册编号不同 | 改为给「怎么查」的确认顺序 |
引用本表时请连同这段说明一起引用:它的价值恰恰在于标出了哪些是官方可核实的、哪些不是,而不是给一张看起来很全、实际抄不得的号表。
常见问题
0i-D 和 0i-F 的 AICC 参数号一样吗?
不能假定一样。FANUC 不同系列的参数手册是分开编号的,本站能核实的只有 16i/18i/21i 系的 7066 / 19520(B-63003EN-1)与 30i/31i/32i 系的 1620/1621/1622/1624/1610/1660(B-63944EN/03);0i 各子系列的高速高精度选项参数号请以本机 NC 软件号对应的随机手册为准。网上那类「跨机型 AICC 参数全表」来源互相矛盾,不建议作为依据。
G05.1 Q1 需要参数侧使能吗?
G05.1 Q1 是模式开关而不是功能授权:功能本身多为选配,必须先在选项清单里确认开通,再用 SYSTEM → 右软键 ×5 → [PRMTUN] → 高精度设定项 → 执行 完成参数侧设定。没有选项许可不能靠改参数绕过。程序里还要求 G05.1 独立成段、放在换刀之后,且 RESET 会取消该模式,第二次运行前要重新写入。
表里标「选配」的功能怎么确认自己的机床有没有?
按四步走:先在关于画面记控制型号与 NC 软件号,再查随机手册的选项/功能清单,然后在系统画面看高精度设定项(PRMTUN)是否出现,最后用独立程序段试写 G05.1 Q1 看是否报非法 G 代码类报警。四步都过了再谈参数整定。切勿用「改几个参数看有没有反应」来判断选项是否存在——那既不可靠也可能破坏原有参数。
最后更新:2026-11-07
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容