


口径说明:
MD11350=5(828D,MCP X60)、MD11351/11352=1取自 Siemens 官方技术论坛「828D 如何配置第三个手轮」及国内调试案例;MD11350=7(840D sl PROFINET MCP)、MCPBusType := B#16#55、DB11/DB21/DB31位定义取自公开的 840D sl Mini HHU 调试资料。🚨 828D 与 840D sl、PROFIBUS 与 PROFINET 的取值不同,位号在不同 PLC 项目里也可能被机床厂重定义,动手前请以本机随机手册与 PLC 项目符号表为准。
30 秒速查
| 现象 | 先查 | 落点 |
|---|---|---|
| 系统里看不到第三个手轮 | MD11350/11351/11352 与软件版本 | 828D 需 SW 04.05.SP2 起支持 3 个手轮 |
| 手轮计数器为 0 | 改完 MD 是否做过 NCK 复位 | 载入后必须 NCK reset |
| 手轮转而轴不动 | DB11 模式组 + DB21 通道 + DB31 轴 | JOG + INC + 权重三者齐备 |
| 同一轴不动且无报警 | 是否被两个手轮同时选中 | 同一时刻只允许一个手轮控一轴 |
| PROFINET MCP 换型后全失效 | MCPBusType 与 I/O 映射 | B#16#55 且槽位映射一致 |
表 0 五类现象与第一落点
一、硬件走向:X143 / X60 / PROFINET MCP
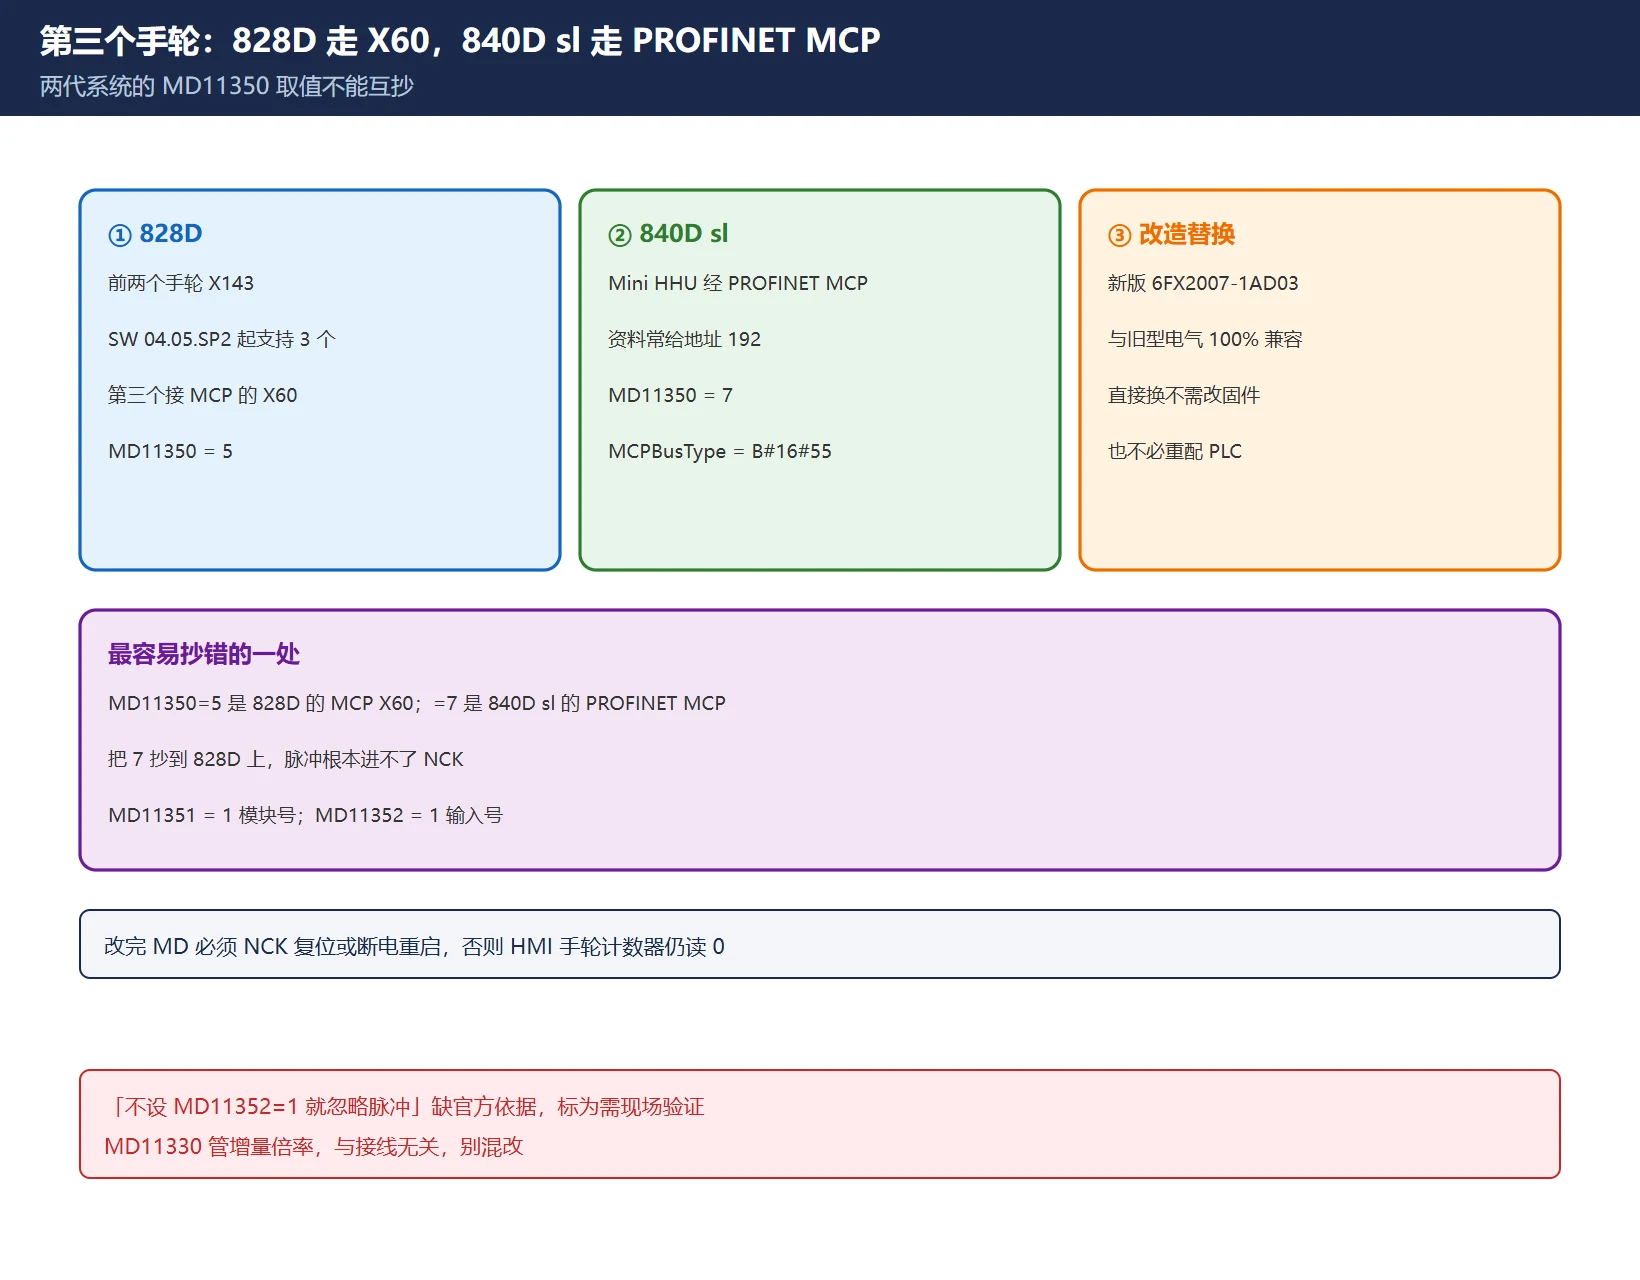
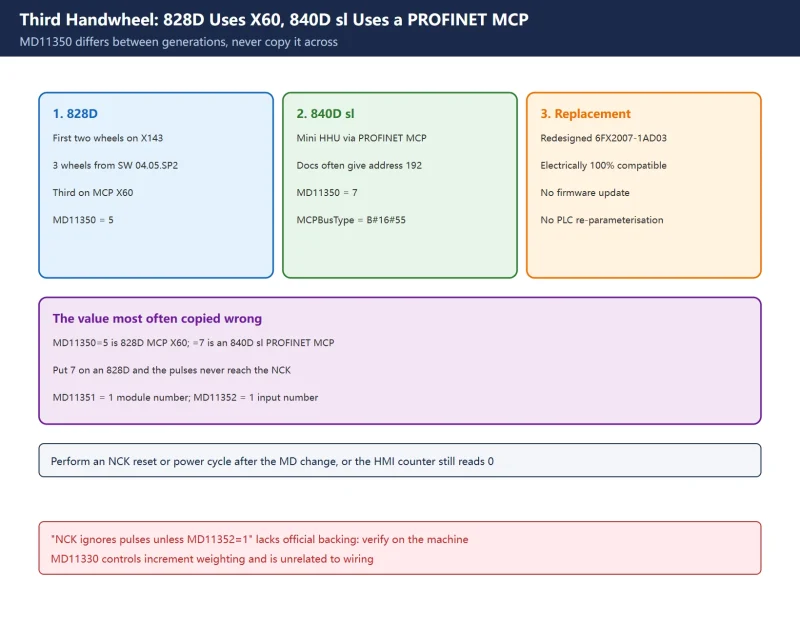
- 828D:前两个手轮接 PPU 的 X143;从软件版本 SW 04.05.SP2 起支持第 3 个手轮,接到 MCP 的 X60 接口。调试案例用 PPU281.3 / 04.05.SP2.01 实测。
- 840D sl:Mini HHU 经 PROFINET MCP 接入(资料里 MCP 地址常写 192),与 828D 的取值不同。
- 改造/维修替换:新版 Mini HHU(6FX2007-1AD03 重新设计型)与旧型电气 100% 兼容,直接更换时不需要固件升级或 PLC 重新参数化——这条能省掉一次无谓的改程序。
🚨 最容易抄错的一处:MD11350 $MN_HANDWHEEL_SEGMENT 在 828D 接 MCP X60 时设 5,在 840D sl PROFINET MCP 时设 7。这是两代系统的取值差异,不是笔误。把 7 抄到 828D 上,手轮脉冲根本进不了 NCK。
表 1 两代系统的硬件接口与 MD11350
二、三个 MD 各干什么
| 参数 | 官方名称 | 作用 | 常见取值 |
|---|---|---|---|
MD11350 | $MN_HANDWHEEL_SEGMENT | 手轮所在段/总线类型 | 828D X60 = 5;840D sl PROFINET MCP = 7 |
MD11351 | $MN_HANDWHEEL_MODULE | 该段内的模块号 | 1 |
MD11352 | $MN_HANDWHEEL_INPUT | 模块上的输入号 | 1(硬件模块/以太网接口上的手轮) |
改完必须断电重启或 NCK 复位才载入;资料明确指出「MD 已载入但未启动」时,即使三个 MD 都正确,HMI 手轮计数器仍读 0。
⚠️ 简报里流传的「不设 MD11352=1 则 NCK 直接忽略脉冲」,在本次核对的官方论坛与调试案例里只见「=1 表示手轮接在硬件模块/以太网接口」,没找到「不设就忽略」的官方表述,本文标为现场经验、需按本机验证,不当通用结论写。增量倍率另有 MD11330(×1000 = 10000 一类),与本题的接线无关,别混改。
表 2 三个 MD 的作用与载入动作
三、FB1 RUN_UP 必填参数
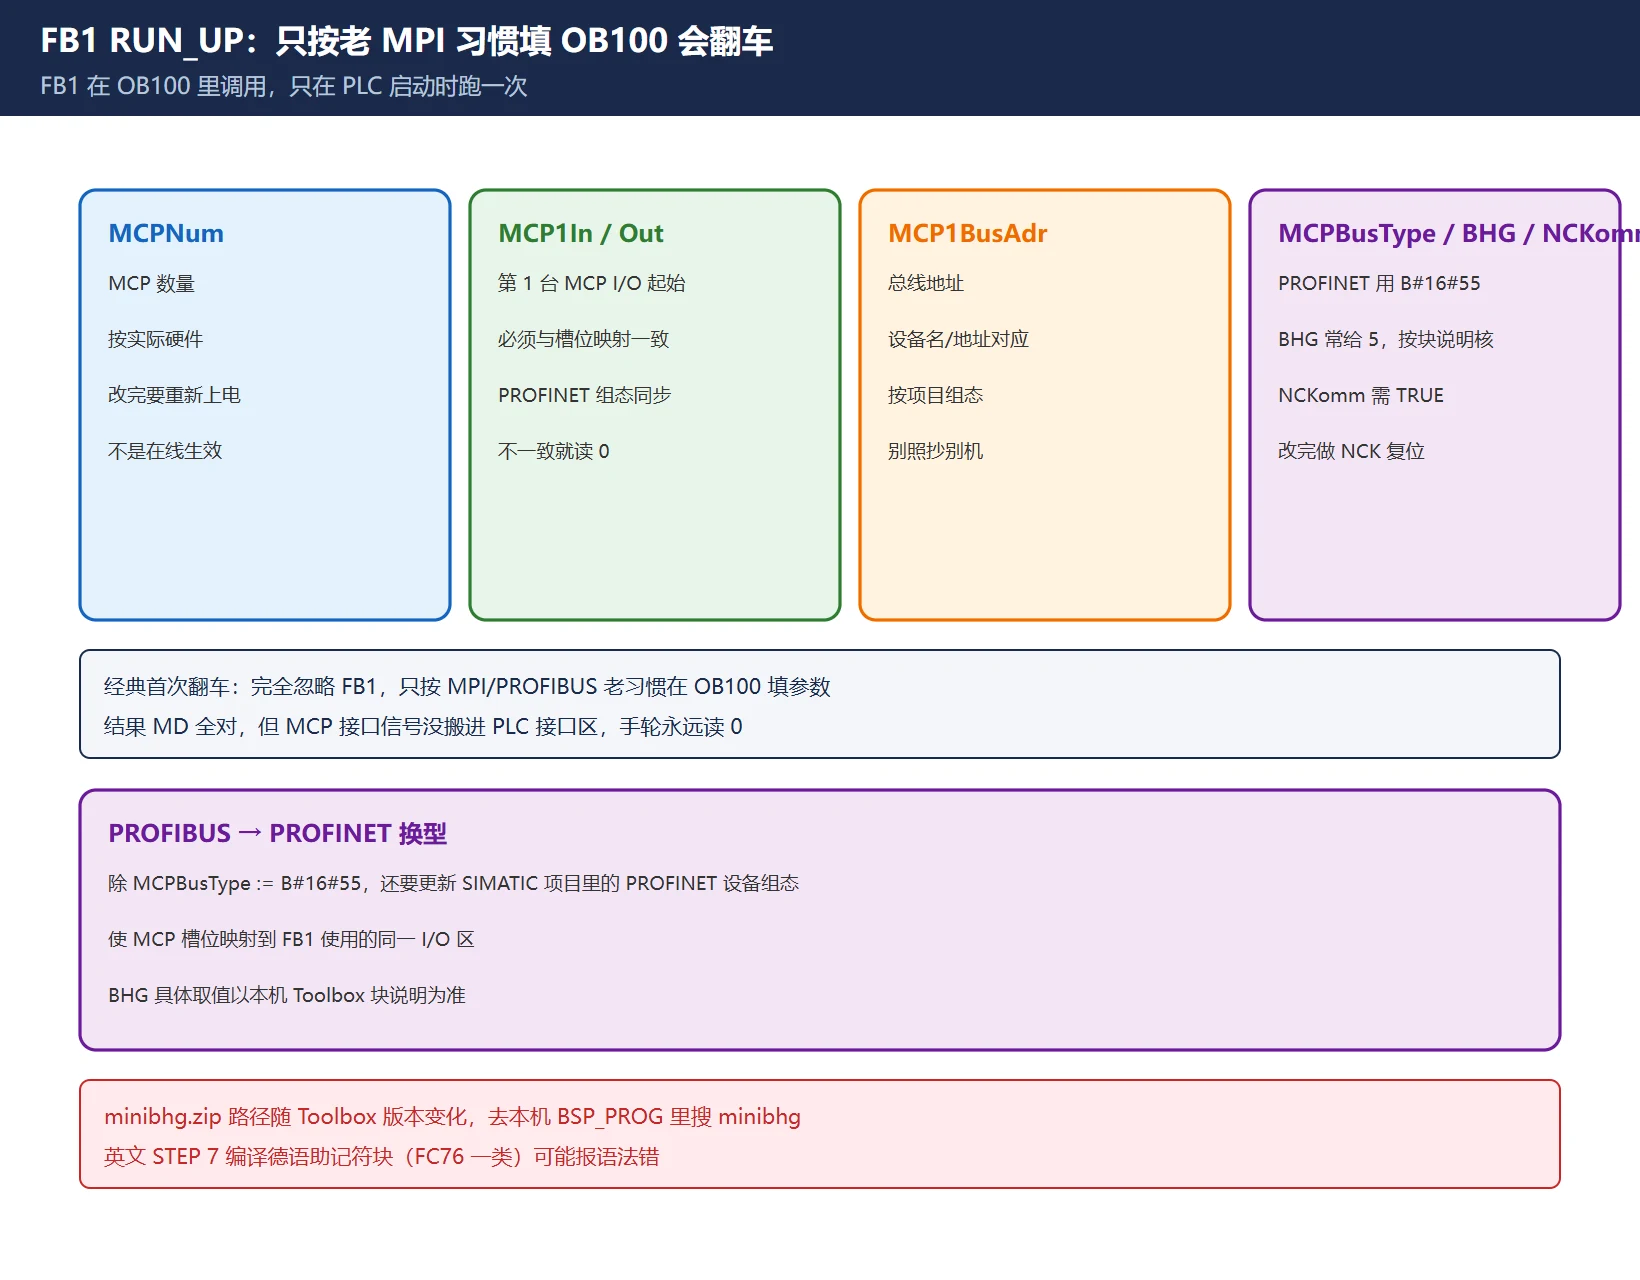
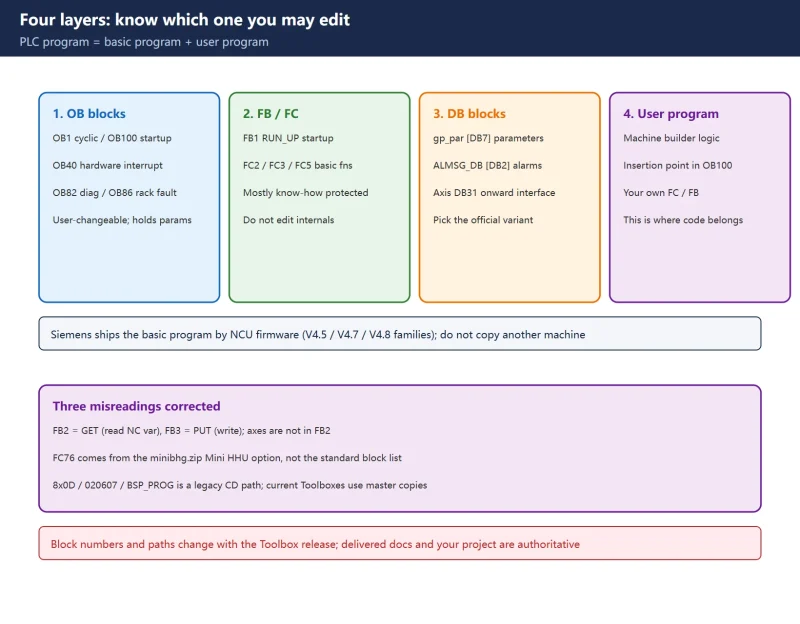
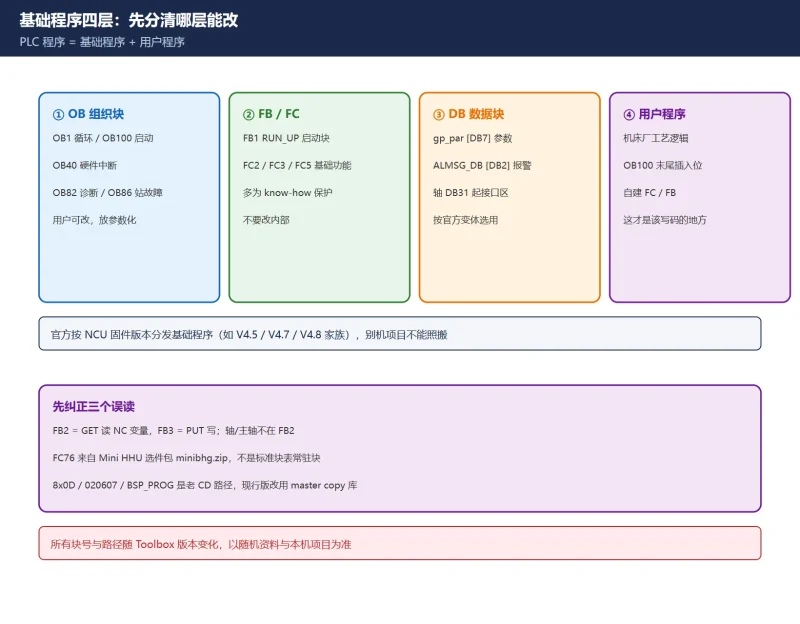
Basic Program 的 FB1 在 OB100 里调用,只在 PLC 启动时执行一次,所以改完 FB1 实参必须重新上电才生效。与 Mini HHU / PROFINET MCP 相关的常见参数:
| 参数 | 作用 | 备注 |
|---|---|---|
MCPNum | MCP 数量 | 按实际硬件 |
MCP1In / MCP1Out | 第 1 台 MCP 的 I/O 起始地址 | 必须与 STEP7/TIA 里的槽位映射一致 |
MCP1BusAdr | 总线地址 | PROFINET 设备名/地址要对应 |
MCPBusType | 总线类型 | PROFINET MCP 用 B#16#55 |
BHG | 手持单元配置 | 公开资料常给 5,按 Toolbox 实际块说明核对 |
NCKomm | NCK-PLC 通信使能 | 需为 TRUE;改完 MD 要做 NCK 复位 |
🚨 最常见的首次翻车:只按 MPI/PROFIBUS 的老习惯在 OB100 里填参数,完全忽略 FB1。结果 MD 都对,但 MCP 接口信号没被搬进 PLC 接口区,手轮永远读 0。把 PROFIBUS MCP 换成 PROFINET MCP 时,除了 MCPBusType := B#16#55,还必须同步更新 SIMATIC 项目里的 PROFINET 设备组态,让 MCP 槽位映射到 FB1 使用的同一 I/O 区。
表 3 FB1 参数与常见漏项
四、PLC 三区信号:DB11 / DB21 / DB31
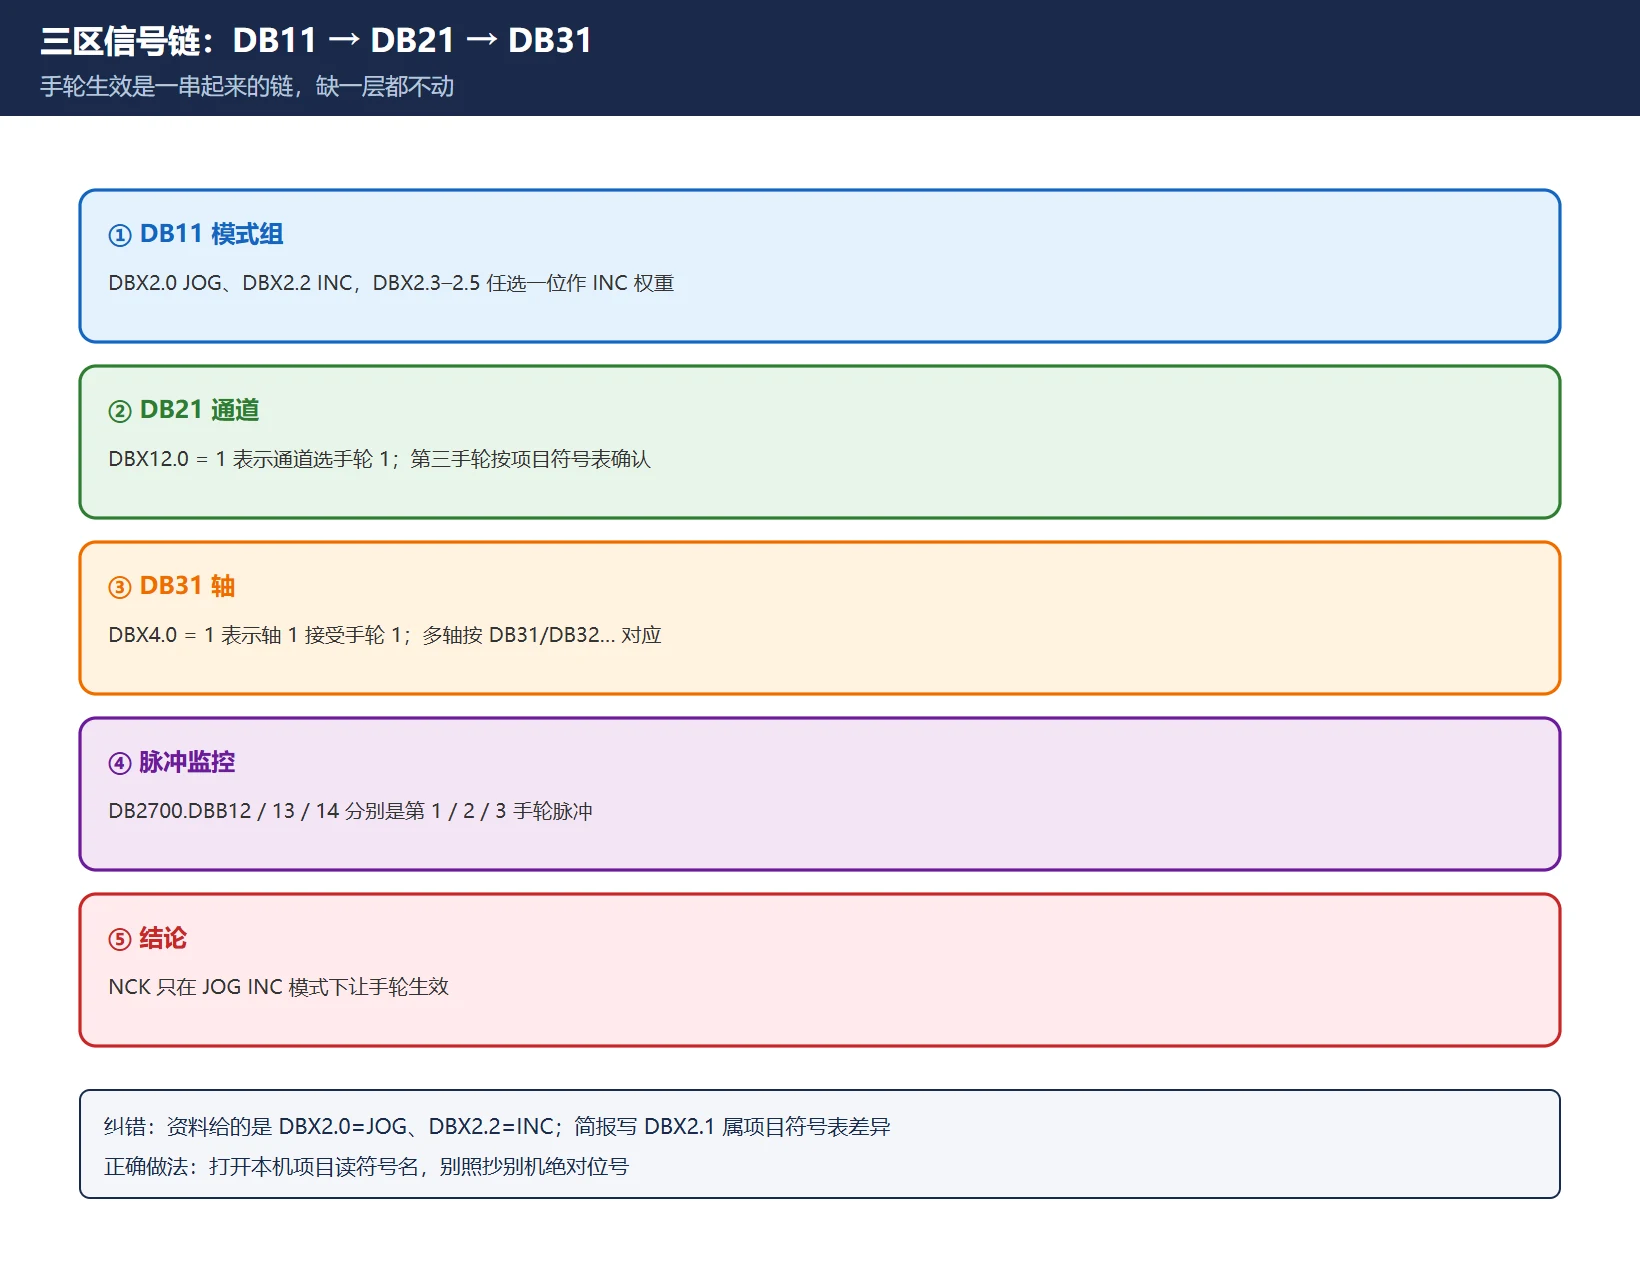
手轮生效是一条串起来的链,三区缺一不可:
- DB11(模式组):
DB11.DBX2.0 = 1(JOG)、DB11.DBX2.2 = 1(INC)、DB11.DBX2.3 – DBX2.5中任选一位(INC 权重,如 ×1/×10/×100)。 - DB21(通道):
DB21.DBX12.0 = 1表示通道选用手轮 1;第三手轮对应通道区的其它位,按项目符号表确认。 - DB31(轴):
DB31.DBX4.0 = 1表示轴 1 接受手轮 1;多轴按 DB31/DB32… 对应。 - 脉冲监控:
DB2700.DBB12 / DBB13 / DBB14分别对应第 1、2、3 手轮的脉冲信号,可先在 PLC 监视里确认「手轮到底有没有进来」。
🚨 纠错:网上(含本期简报)常写「DB11.DBX2.1 置了但 DBX2.2 没置」。本次核对到的调试资料给的是 DBX2.0 = JOG、DBX2.2 = INC。两种写法不一致,说明这是与 PLC 项目版本相关的符号表差异——正确做法是打开本机项目读符号名(JOG / INC / INC 权重),不要照抄别机的绝对位号。核心结论不变:NCK 只在 JOG INC 模式下让手轮生效。
⚠️ 同一根轴若被两个手轮同时选中,系统不会报警,但轴不动。排查时先把其它手轮的选通位全部清掉再单测。
表 4 三区信号链与监控点
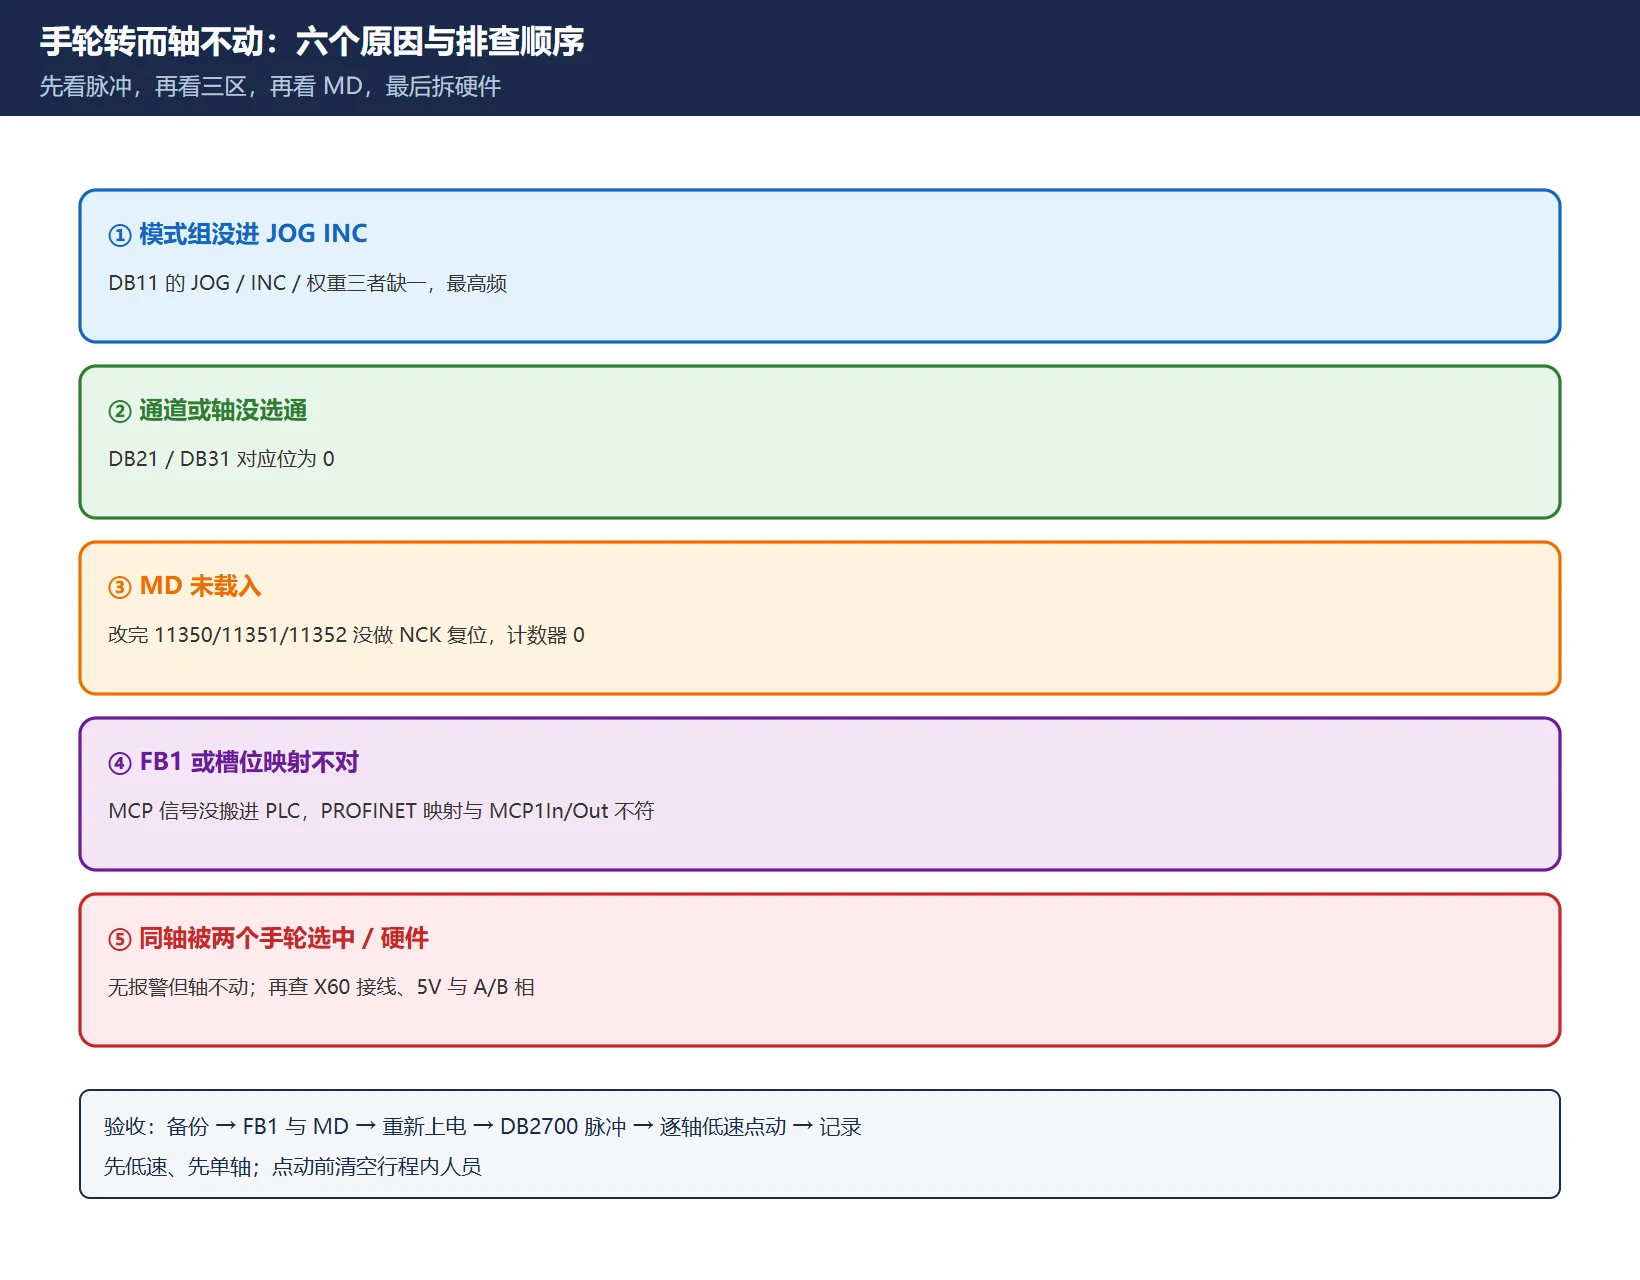
五、手轮转而轴不动:六个原因
按「先软后硬、先信号后参数」排:
- 模式组没进 JOG INC(最高频):DB11 的 JOG、INC、权重三者缺一。
- 通道/轴没选通:DB21、DB31 对应位为 0。
- MD 未载入:改完
11350/11351/11352没做 NCK 复位,计数器读 0。 - FB1 实参没配:MCP 接口信号没搬进 PLC,或 PROFINET 槽位映射与
MCP1In/Out不一致。 - 同一轴被多个手轮选中:无报警但不动。
- 硬件层:X60 接线、Mini HHU 电缆、使能/急停链、手轮本身 5V 与 A/B 相。
排查顺序建议:先在
DB2700.DBB1x看脉冲 → 再看 DB11/DB21/DB31 三区 → 再看 MD 与 NCK 复位 → 最后拆硬件。反过来先换手轮,往往白换。
表 5 六个原因与观测点
六、Mini HHU 轴选择器与德语助记符坑
Mini HHU 上的轴选择开关与倍率开关不是直接驱动轴,而是把开关状态送进 PLC 接口区,再由 PLC 程序映射到各轴的 DB31/DB32… 手轮选通位与 DB11 权重位。因此「开关拨了但轴不对」通常要查的是开关输入的字节/位映射表,而不是手轮脉冲。
⚠️ 德语助记符坑(社区经验,按项目验证):Toolbox 附带的 minibhg.zip 标准块用德语助记符编写,用英文界面的 STEP 7 编译时 FC76 一类块会报语法错。常见处置是临时把 STEP 7 助记符切回德语编译,再切回英语。TIA Portal V19 有对应的 MiniBHG 文档与块,能避开这个坑。
Toolbox 导入路径常被写成 8x0D20607BSP_PROGminibhg.zip;🚨 该路径随 Toolbox / 软件版本变化,本文不把它当固定路径,动作只有一句:在本机 Toolbox 的 BSP_PROG 里搜 minibhg,用与软件版本匹配的那一份。基础程序块的机制可沿「FB1 在 OB100 中调用」这条线去读本机 PLC 项目;PLC 用户报警按 DB2 位反查的思路另见840D PLC 用户报警定位。
表 6 Mini HHU 开关映射与编译坑
七、导入、上电与验收
- 先备份:导出 PLC 项目、NC 参数与机床数据,留改前版本;参数与程序导出留证。
- 导入 BSP:按本机 Toolbox 版本取
minibhg默认配置,检查德语助记符。 - 设 FB1 与 MD:填
MCPNum/MCP1In/MCP1Out/MCP1BusAdr/MCPBusType/BHG,设11350/11351/11352,下载后重新上电(FB1 只在 OB100 跑一次)。 - 信号验证:
DB2700.DBB14(第 3 手轮)随转动变化 → DB11 JOG+INC+权重 → DB21 通道 → DB31 轴。 - 逐轴点动:每根轴单独选通,×1/×10/×100 各试一次,确认方向与倍率;再确认同一时刻不重复选轴。
- 记录与交接:归档改前/改后项目、MD 清单、符号表位号与验收记录。
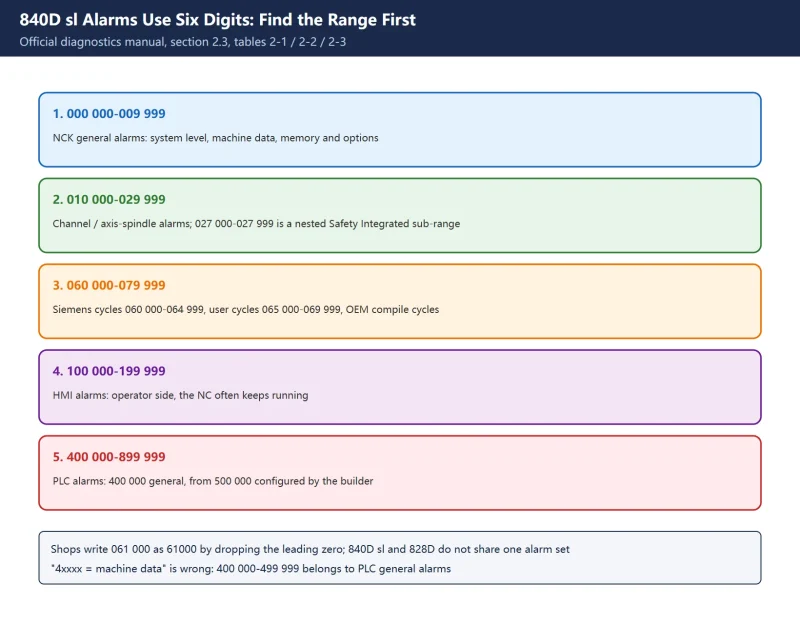
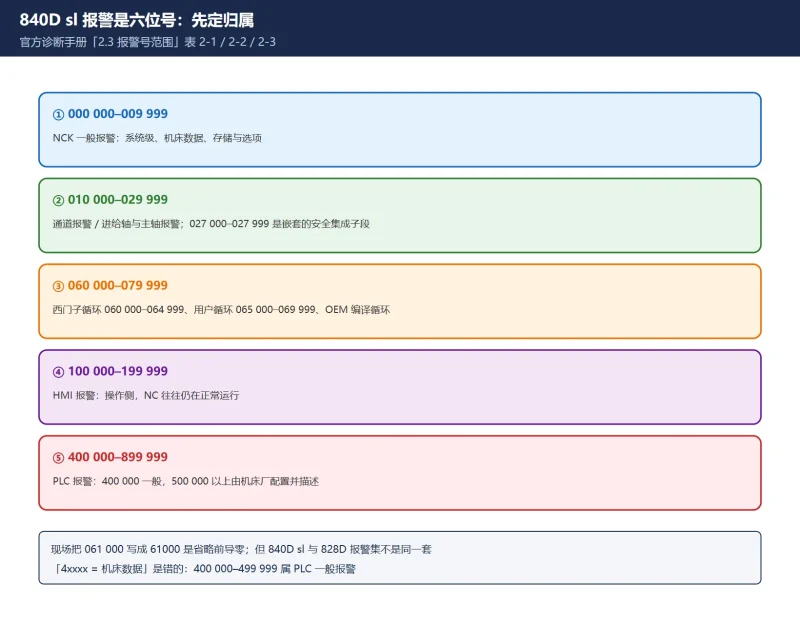
安全红线:点动验证前清空行程内人员,先低速、先单轴;涉及安全集成或双手轮共用的机床,不要自行延长使能条件。报警侧的文本与号段查法见 840D sl 报警号段 与 828D 报警一览表。
表 7 六步导入与验收清单
常见问题
SINUMERIK 828D 怎么接第三个手轮?
828D 从 SW 04.05.SP2 起支持三个手轮:前两个接 PPU 的 X143,第三个接 MCP 的 X60。NC 侧设 MD11350 $MN_HANDWHEEL_SEGMENT = 5、MD11351 = 1、MD11352 = 1,改完做 NCK 复位或断电重启;PLC 侧配好 FB1 的 MCP 参数,并在 DB11(JOG + INC + 权重)、DB21(通道选通)、DB31(轴选通)三区置位。840D sl 的 PROFINET MCP 是另一套取值,MD11350 常用 7,不能照抄。
828D 手轮转不动轴是什么原因?
按六个原因排:模式组没进 JOG INC(DB11 的 JOG、INC 与权重缺一)、通道或轴没选通(DB21/DB31)、MD 改完没做 NCK 复位、FB1 实参或 PROFINET 槽位映射不对、同一轴被两个手轮同时选中(无报警但不动)、以及 X60 接线与手轮硬件。先在 DB2700.DBB12/13/14 看脉冲是否进来,再逐层往下查。
Mini HHU 怎么调试?
先在本机 Toolbox 的 BSP_PROG 里找与软件版本匹配的 minibhg 默认配置(英文 STEP 7 编译德语助记符块可能报错,可临时切德语或用 TIA Portal 对应文档)。再配 FB1 的 MCPBusType := B#16#55 等参数并让 PROFINET 槽位映射与 MCP1In/Out 一致,设 MD 后重新上电。最后验证 Mini HHU 的轴选择/倍率开关在 PLC 里的位映射,逐轴低速点动确认方向与倍率。
最后更新:2026-11-09
FB1 到底从哪来:828D/840D PLC 基础程序块与 Toolbox
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容