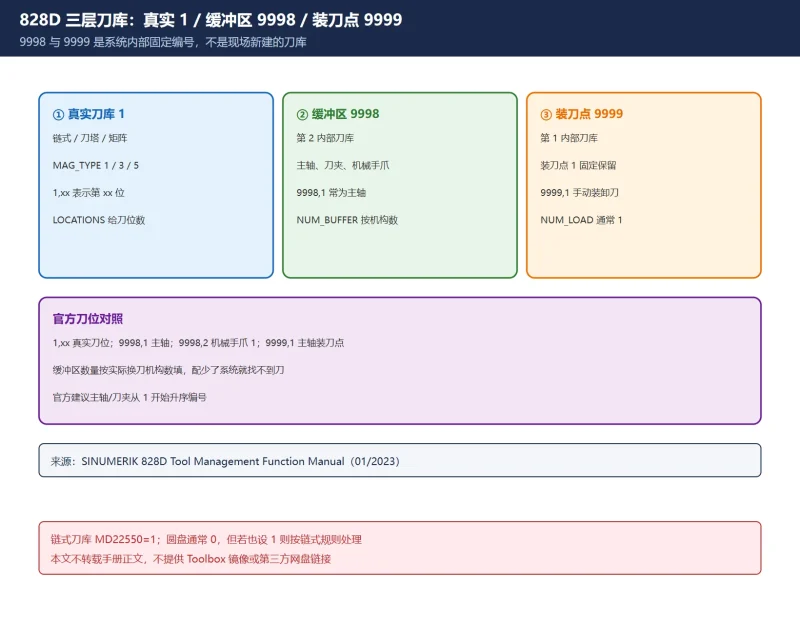



口径说明:9998/9999 的定义、MD22550 取值与刀位含义取自 Siemens 官方《SINUMERIK 828D Tool Management Function Manual》(01/2023,A5E48765003B AE);
Mag_conf.mpf的变量、MAG_TYPE与PLACE_SEARCH取值来自 Siemens CNC4YOU 技术文章与国内 828D 改造案例。🚨 不同 Toolbox / 软件版本的目录名与变量细节有差异,一切以本机 Toolbox 里的原始Mag_conf.mpf与随机手册为准;本文不转载手册正文。
30 秒速查
| 现象 | 先查 | 落点 |
|---|---|---|
| 换刀完全不动 | MD22550 与 MAG_TYPE 是否匹配 | 链式设 1、圆盘设 0 |
| 找不到刀 / 刀位错乱 | NUM_BUFFER 缓冲区数量 | 主轴、机械手爪、刀夹各占一位 |
| 手动装刀报错 | NUM_LOAD 与 9999 装刀点 | 至少 1 个装刀点 |
| 旧刀被放到新刀空位 | PLACE_SEARCH 位 13 | 257 固定点 / 12289 随机换刀 |
| 改完没生效 | 是否真的执行过一次 | MDA 执行一次或 Operate 模板初始化 |
表 0 五类现象与第一个要查的配置项
一、三种真实刀库与 MD22550
官方手册对三种刀库形态的划分,与 Mag_conf.mpf 里的 MAG_TYPE 对应:
| 形态 | MAG_TYPE | MD22550 $MC_TOOL_CHANGE_MODE | 特点 |
|---|---|---|---|
| 链式刀库 | 1(Kette) | 1 | 刀具物理搬运到主轴,通常需要额外缓冲区 |
| 转塔 / 斗笠(圆盘) | 3(Revolver) | 通常 0 | 刀塔转到加工位,刀具只在软件里送到 9998/1 |
| 矩阵 / 平面刀库 | 5(Flaechenmagazin) | 按机床厂设计 | 按行列寻址,配置更复杂 |
⚠️ 官方原文写明:圆盘刀库若也把 MD22550 设为 1,则按链式规则处理。所以不是「圆盘一律 0」,要看换刀机构到底有没有把刀物理送进主轴。链式误设成圆盘,最典型的表现就是换刀动作不动。
🚨 简报里出现的 MD20124 未在本次核对的官方资料中找到对应定义;官方与案例反复出现的参数组是 MD10715 / 10716 / 22550 / 22560 / 22562 / 20270 / 20310 等。本文不给这些号的统一取值,它们定义换刀子程序、M 功能码、刀沿激活与应答逻辑,随机床厂 L6.SPF / TCA.SPF 而变,照抄别机的值是常见翻车点。
表 1 刀库形态 × MAG_TYPE × MD22550
二、9998 与 9999:系统内部固定编号
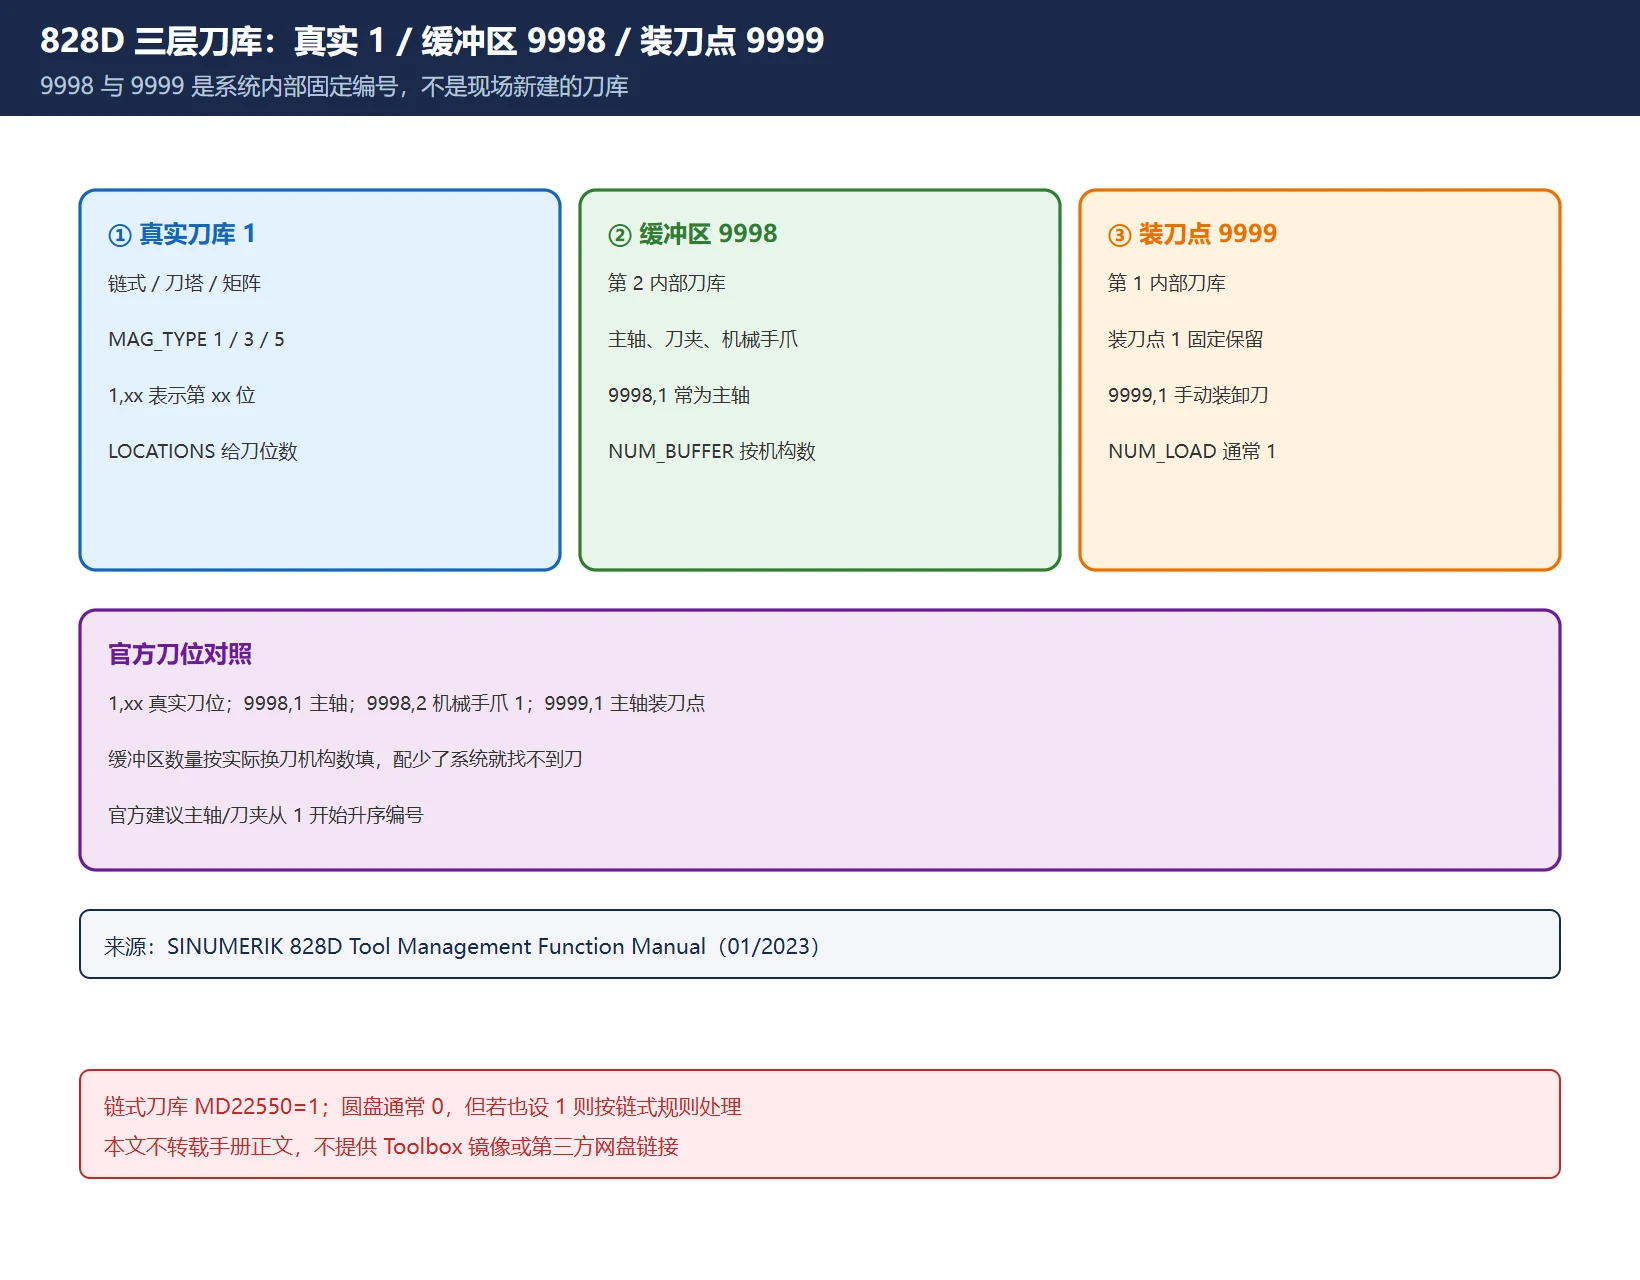
官方手册的定义很明确,这两层不是现场「新建」出来的刀库,而是刀具管理内部保留的两个编号:
- 9998 = 缓冲区(Buffer),属于第 2 内部刀库,包含主轴、刀夹、机械手、装载器与转运位;每个缓冲元素分配唯一刀位号。官方建议主轴/刀夹从 1 开始升序编号。
- 9999 = 装刀库(Loading magazine),属于第 1 内部刀库,含装卸刀用的装刀点;装刀点 1 固定保留用于向所有主轴/刀夹装卸刀,其它刀位可自由分配。
- 真实刀库用
1表示,1, xx表示第 xx 号刀位。
官方给的典型对照表:
| 刀库 / 刀位 | 含义 |
|---|---|
1, xx | 真实刀库 1 的 xx 号位 |
9998, 1 | 主轴 |
9998, 2 / 9998, 3 | 机械手爪 1 / 2 |
9999, 1 | 主轴装刀点、手动刀具 |
9999, 2 | 刀库装刀点 |
现场案例里 60 刀位链式刀库配 3 个缓冲区(机械手爪 1、爪 2、主轴)就是 NUM_BUFFER=3、NUM_LOAD=1。⚠️ 缓冲区数量按实际换刀机构数,不是随便填 1;配少了系统就找不到刀。
表 2 9998 / 9999 的官方刀位含义
三、Mag_conf.mpf 逐行拆解
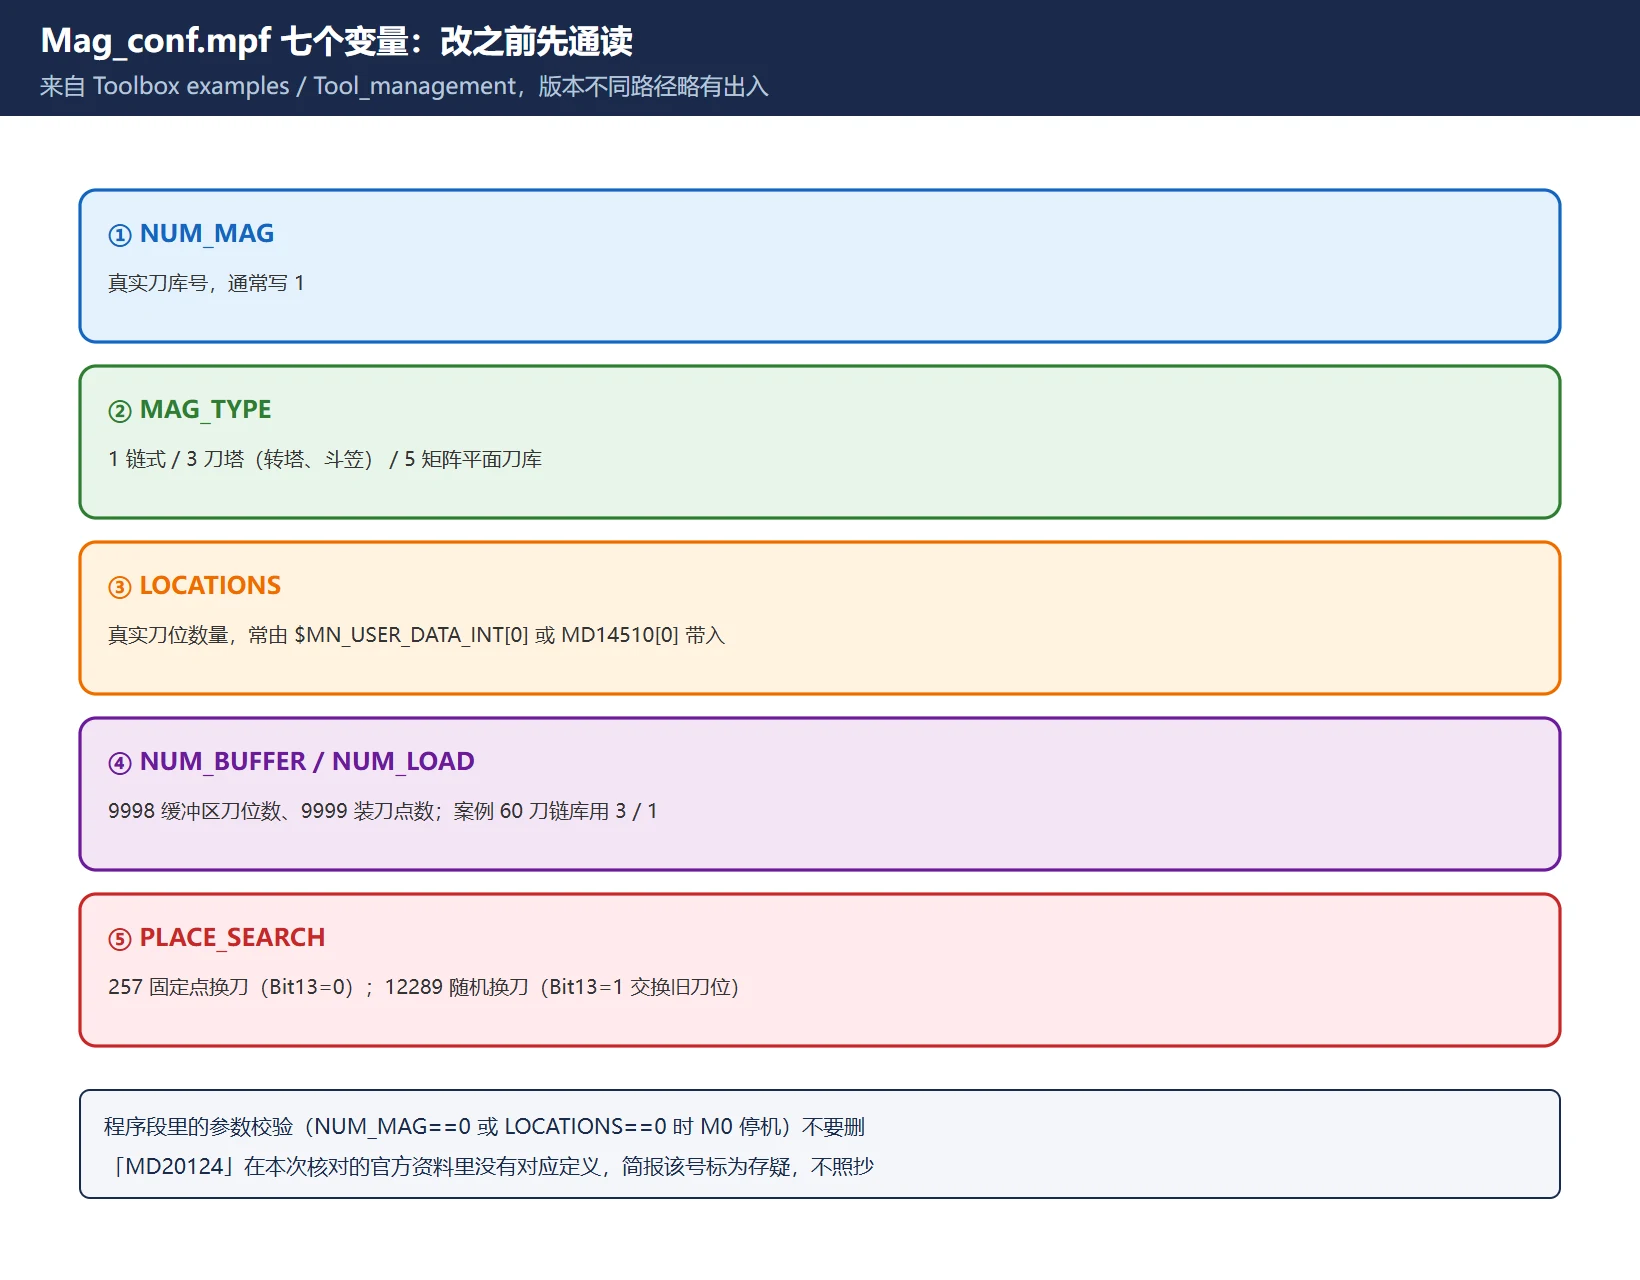
Toolbox 里 examplesTool_managementMag_conf.mpf 的基本定义段(不同版本路径略有出入):
| 行 | 变量 | 作用 | 典型值 |
|---|---|---|---|
| N20 | NUM_MAG | 真实刀库号 | 1 |
| N30 | MAG_TYPE | 1 链式 / 3 刀塔 / 5 矩阵 | 按机构选 |
| N40 | LOCATIONS | 真实刀位数量 | 常由 $MN_USER_DATA_INT[0] 或 MD14510[0] 带入 |
| N50 | NUM_BUFFER | 9998 缓冲区刀位数 | 1 / 3(按主轴+爪数) |
| N60 | NUM_LOAD | 9999 装刀点数量 | 通常 1 |
| N70 | PLACE_SEARCH | 找刀策略 | 257 固定点 / 12289 随机换刀 |
PLACE_SEARCH 的差别在位 13:官方与案例都指出 257(Bit13=0)= 不把旧刀换到新刀原位,用于固定点换刀/斗笠;12289(Bit13=1)= 交换旧刀到新刀原位,用于链式随机换刀。记不住数值就记这句:固定点用 257,随机换刀用 12289。
程序段里还有一段参数校验(if ((NUM_MAG==0) or (LOCATIONS==0)) ... M0),作用是配置为空时停机报警,不要删。改完先通读一遍 STOPRE 与 MSG 段,别只改数字。
表 3 七个变量的作用与典型值
四、两条生效路径与前置条件
- MDA 执行一次(最通用):把改好的
Mag_conf.mpf拷进系统数据的制造商循环目录;或者把文件全部内容复制到 MDA 窗口执行一次。案例明确写「复制其全部内容至 MDA 窗口中执行一次即可生效」。 - Operate 模板:软件版本 V4.7 起可在【主菜单】→【NC】→【刀具管理】用刀库模板初始化,不必手改 mpf。老版本请走第一条。
🚨 执行前三条前置条件:系统无未复位的报警、通道已复位、刀具已卸载/处于可重新分配状态。初始化会重建刀库配置表,运行中或带刀状态下执行,轻则配置写不进,重则刀具位置数据与机械实际位置不一致。改之前先导出参数与程序备份留证。
⚠️ 初始化不是「改完就完」:换刀子程序 L6.SPF、刀具激活 TCA.SPF、程序段搜索处理 CYCPE_MA.SPF 以及 PLC 侧的传输/响应步骤表,都要与刀库配置配套。这几个文件在 Toolbox 的 examples...Tool_management 目录里,按机床厂版本选取。
表 4 两条路径与执行前检查
五、初始化后必验五项
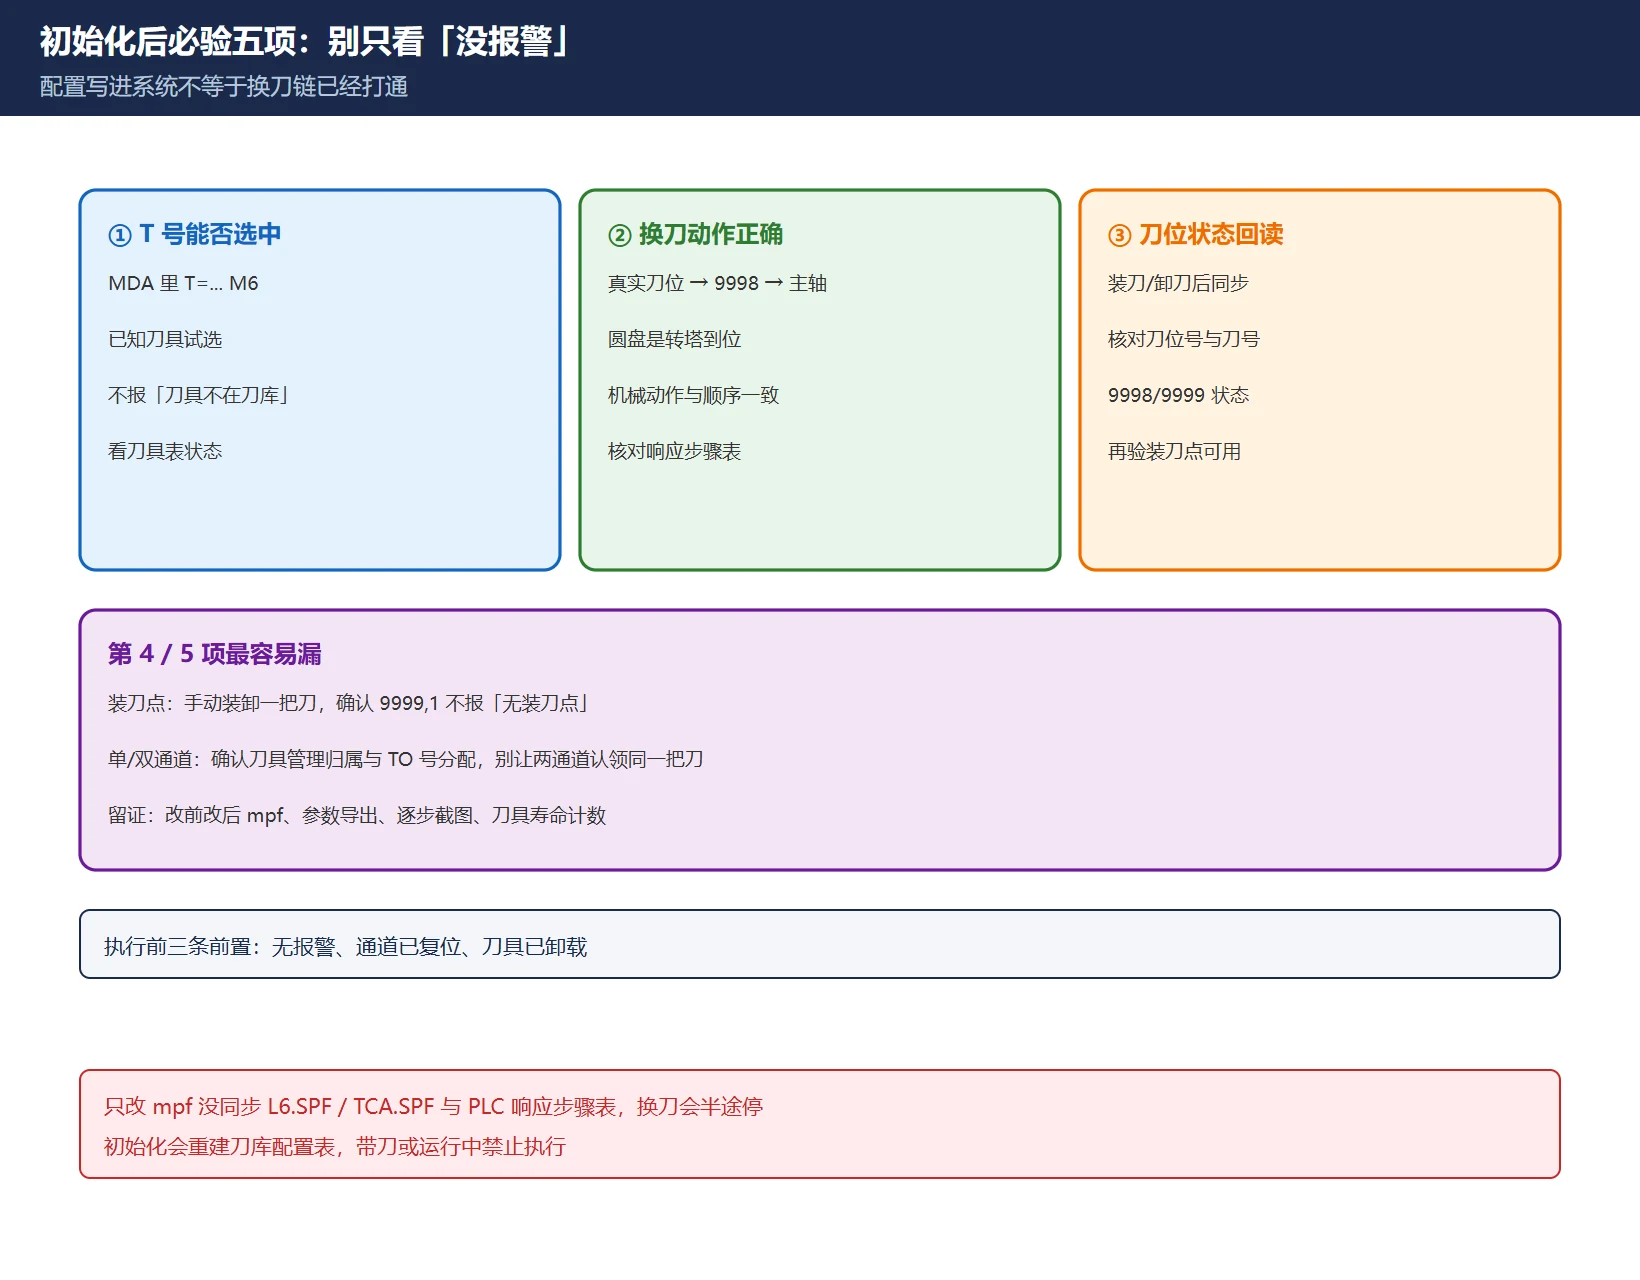
- T 号能否选中:在 MDA 里
T="..." M6选一把已知刀,看系统报不报「刀具不在刀库」。 - 换刀动作是否正确:真实刀位 → 9998 缓冲区 → 主轴的顺序与机械动作一致;圆盘刀库确认是转塔到位而非物理抓刀。
- 刀位状态是否回读:在刀具表/刀库列表里核对刀位号、刀号与状态,装刀/卸刀后状态同步更新。
- 装刀点可用:手动装卸一把刀,确认
9999,1通道正常,不报「无装刀点」。 - 单/双通道 TO 号分配:多通道机床要确认刀具管理归属与 TO 号分配,别让两个通道同时认领同一把刀。
验收记录建议留四件:改前/改后的
Mag_conf.mpf、参数导出文件、每一步的 HMI 截图、以及试切件的刀具寿命计数。交接时比一句「好了」有用得多。
表 5 五项验收与判据
六、常见翻车点与站内互链
| 翻车点 | 表现 | 回退动作 |
|---|---|---|
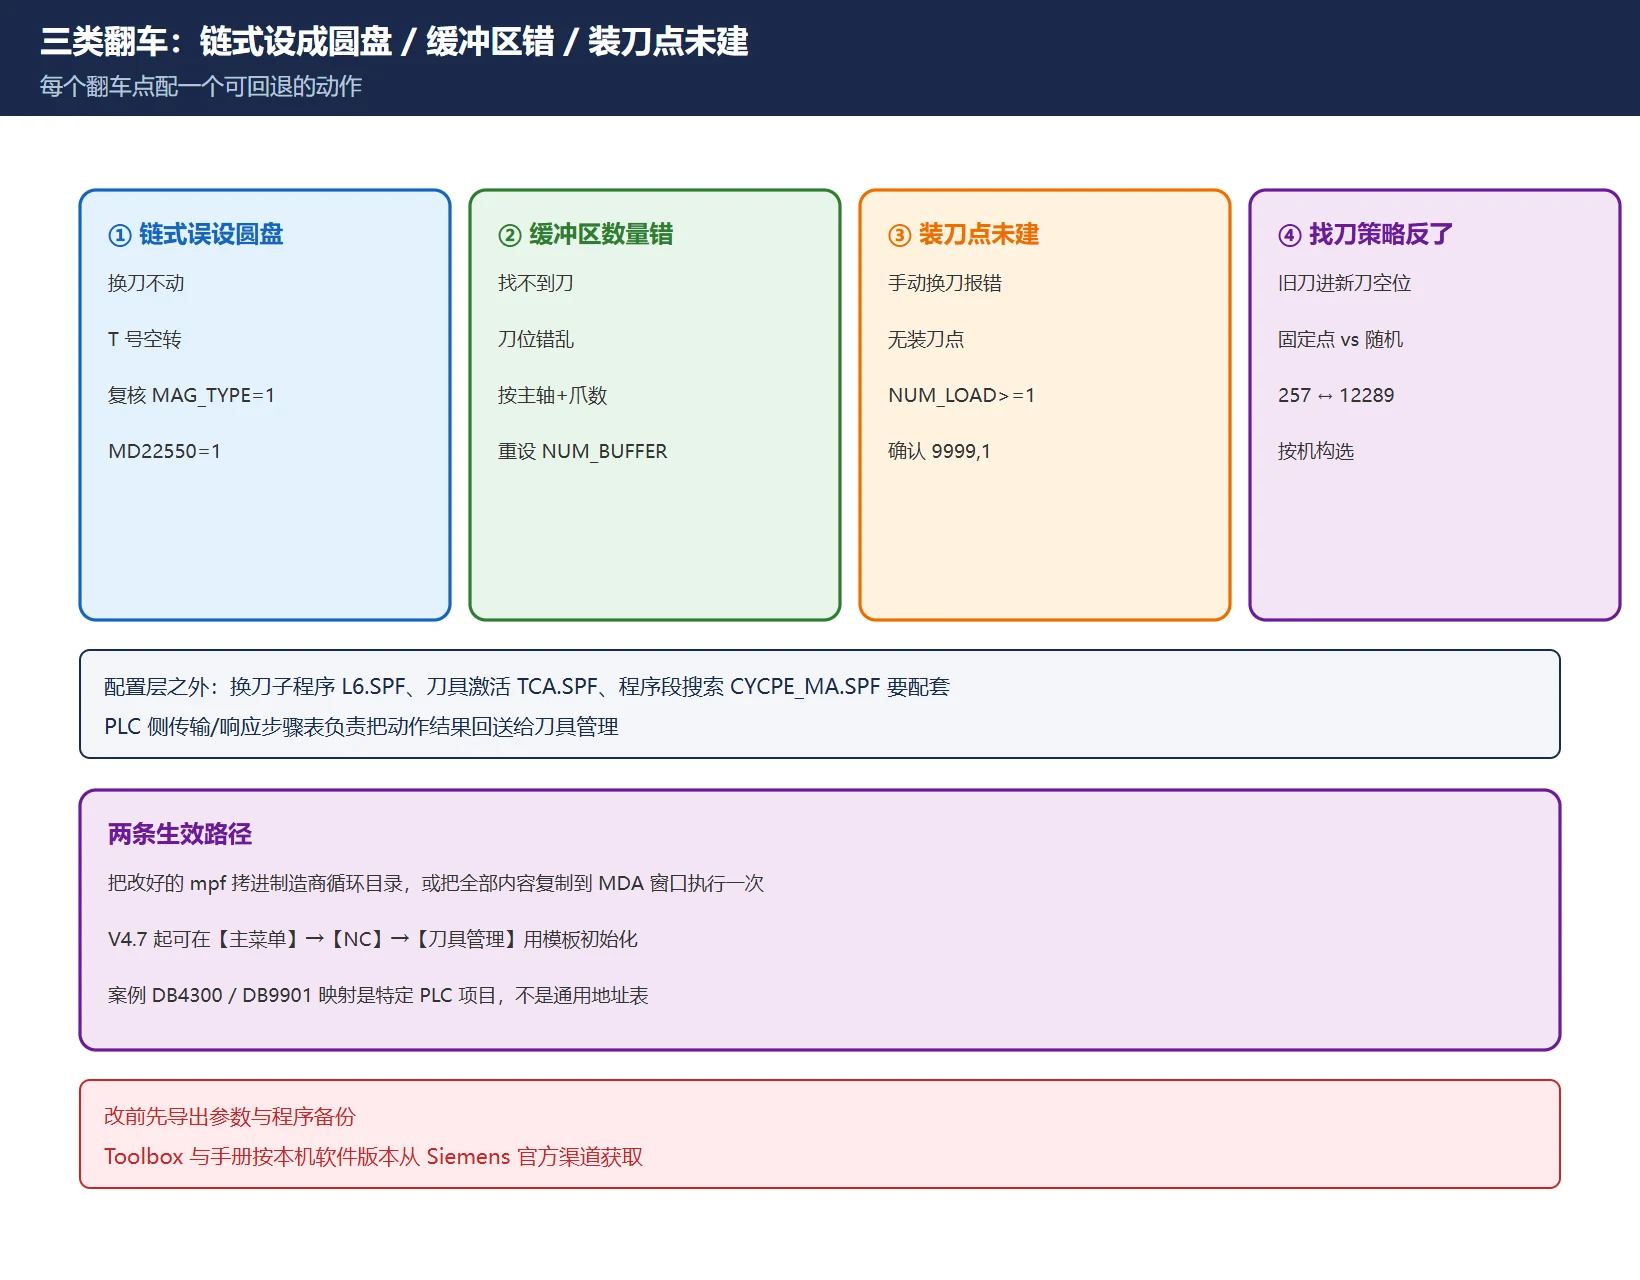
| 链式误设成圆盘 | 换刀不动、T 号空转 | 复核 MAG_TYPE=1 与 MD22550=1 |
| 缓冲区数量配错 | 找不到刀、刀位错乱 | 按主轴+机械手爪实际数重设 NUM_BUFFER |
| 装刀点未建 | 手动换刀报错 | 确认 NUM_LOAD>=1 与 9999,1 |
| 找刀策略选反 | 旧刀被放进新刀空位 | 257 ↔ 12289 按机构选 |
| 只改 mpf 没配套子程序 | 换刀动作半途停 | 核对 L6.SPF / TCA.SPF 与响应步骤表 |
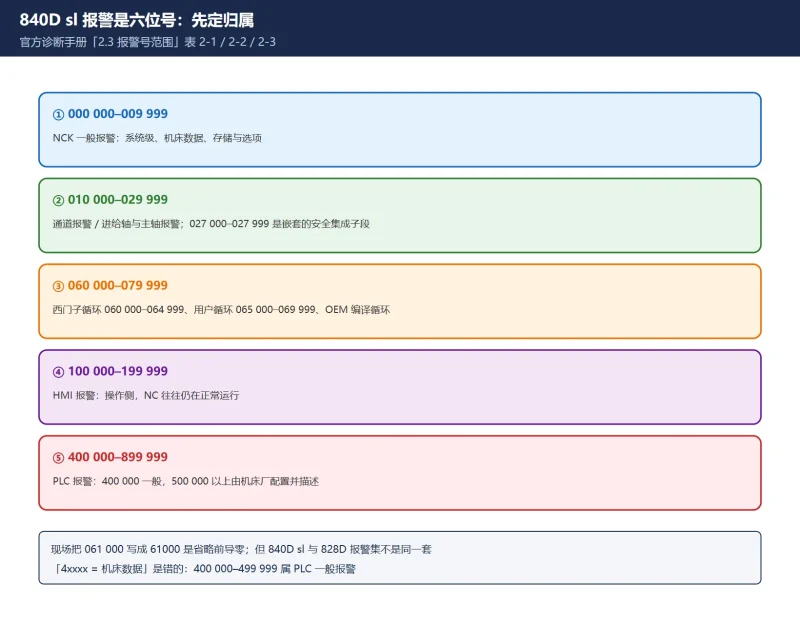
本文讲的是配置层(怎么把刀库写进系统);报警文本与号段查法另见 840D sl 报警号段五区 与 828D 报警一览表、号段分段。循环报警里的 61000/62000 属于循环报警号段,与刀库配置不是一回事,见 61000/62000 辨析。机械手/刀库动作由 PLC 侧响应步骤表驱动,用户报警 700xxx 的定位思路见 PLC 用户报警。
⚠️ 本文只给配置方法与官方口径,不提供 Toolbox 光盘镜像、不转载手册正文、不给任何第三方网盘或盗版打包链接;Toolbox 与随机文档请按本机软件版本从 Siemens 官方渠道获取。
表 6 翻车点 × 表现 × 回退动作
常见问题
SINUMERIK 828D 刀库管理怎么初始化?
先按真实机构确定 MAG_TYPE(1 链式 / 3 刀塔 / 5 矩阵)与 MD22550,再改 Toolbox 里的 Mag_conf.mpf:NUM_MAG、LOCATIONS、NUM_BUFFER、NUM_LOAD、PLACE_SEARCH。在无报警、通道已复位、刀具已卸载的前提下,把文件拷入制造商循环目录或把内容复制到 MDA 窗口执行一次;V4.7 起也可在【NC】→【刀具管理】用模板初始化。最后按五项验收逐条核对。
828D 刀库 9998 和 9999 是什么意思?
它们是刀具管理内部的两个固定编号,不是现场新建的刀库。9998 = 缓冲区(第 2 内部刀库),含主轴、刀夹、机械手爪、装载器与转运位,例如 9998,1 常表示主轴;9999 = 装刀库(第 1 内部刀库),含装卸刀用的装刀点,9999,1 固定用于向主轴/刀夹装卸刀。真实刀库另用编号 1。缓冲区数量要按实际换刀机构数填,配少了会找不到刀。
Mag_conf.mpf 修改后怎么让系统生效?
两条路径:把改好的文件拷到系统数据的制造商循环目录,或把文件全部内容复制到 MDA 窗口执行一次;V4.7 及以后可在 Operate 的【NC】→【刀具管理】用刀库模板初始化。执行前必须无报警、通道复位、刀具卸载,并先备份原配置与参数。若只改了 mpf 而没同步核对 L6.SPF / TCA.SPF 与 PLC 响应步骤表,换刀动作仍可能半途停。
最后更新:2026-11-09

























暂无评论内容