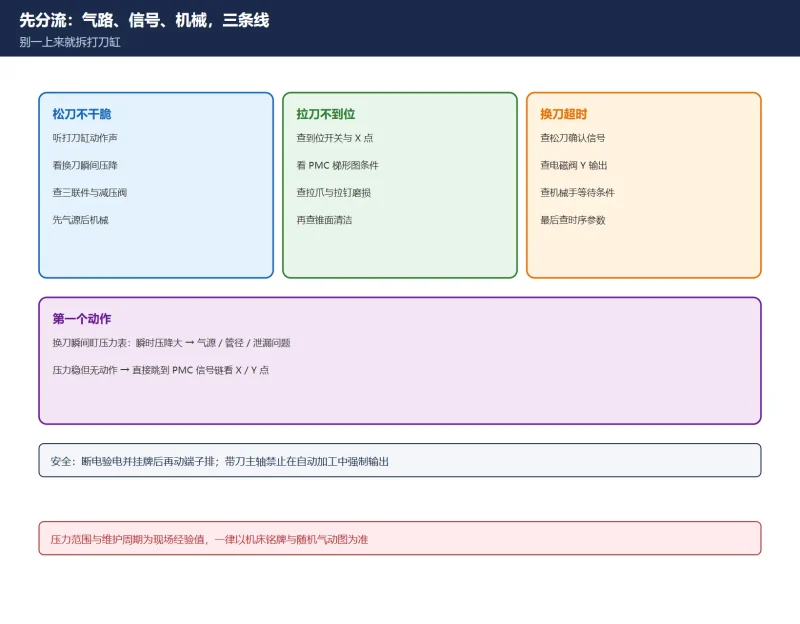



🚨 口径与合规声明:压力区间、维护周期与「16 字诀」属于现场经验归纳,不是任何品牌的官方参数表;工作压力一律以机床铭牌、气动原理图与随机说明书为准。气源质量等级按 ISO 8573-1 公开等级划分与西门子官方仪表气源要求整理。PMC 的 X / Y 地址由机床厂自定义,本文不提供所谓通用地址表;文中出现的少量地址仅标注为公开维修案例中的个案。涉及 PMC 强制输出、带电插拔与主轴内部作业,必须由持证人员按 LOTO 流程执行。
30 秒速查
| 现象 | 第一落点 | 本文对应小节 |
|---|---|---|
| 换刀瞬间报气压低,单机发生 | 总气源瞬时压降、储气罐余压 | |
| 压力够但 PMC 不认为压力够 | 压力开关 → X 点 → 梯形图条件 | |
| 有指令但打刀缸不动 | Y 点输出 → 线圈 → 阀芯 | |
| 松刀慢、松不干脆 | 泄漏、滤芯堵塞、阀体串气 | |
| 动作正常但刀具晃动 / 掉刀 | 锥面、拉钉、拉爪、碟簧 | |
| 每天首件或停机后第一次换刀失败 | 夜间未等压力回升、冷凝水 |
表 0 六类症状与第一个落点
一、先分流:气路问题还是机械问题
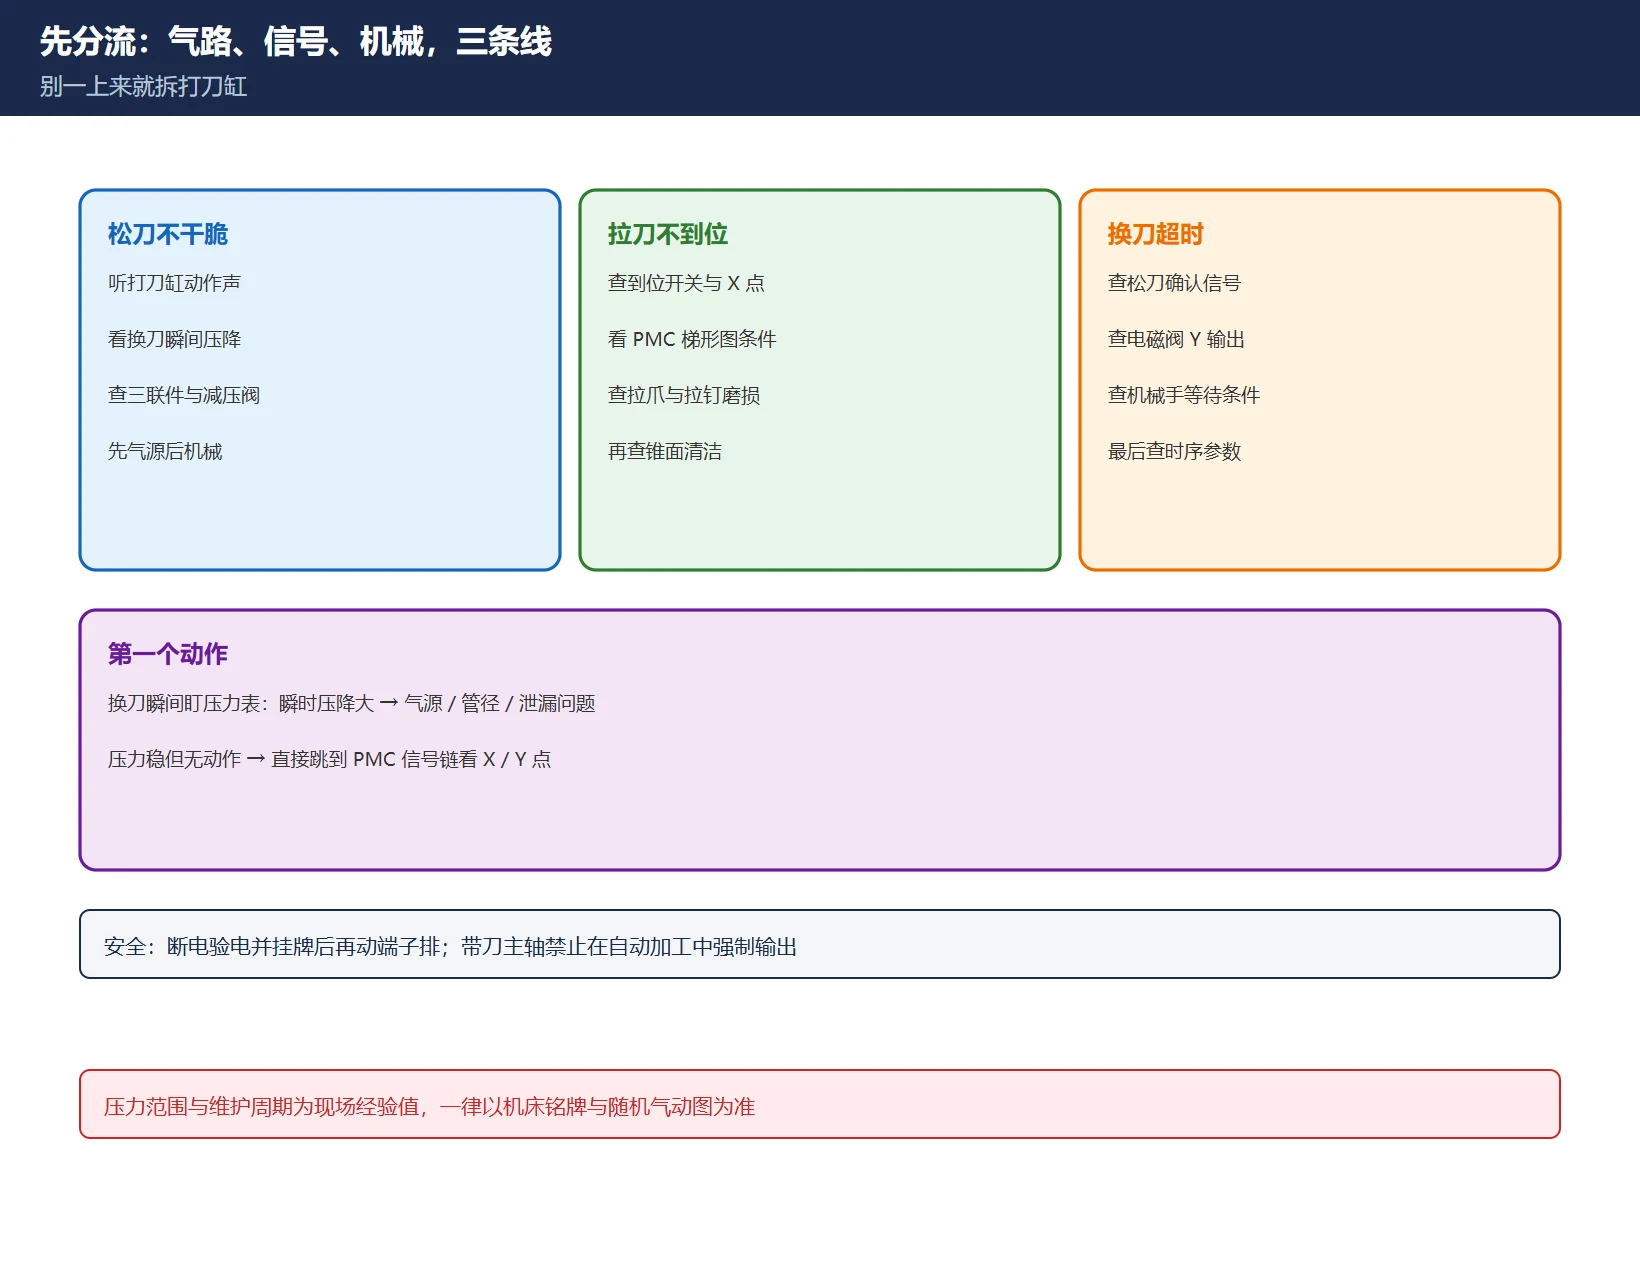
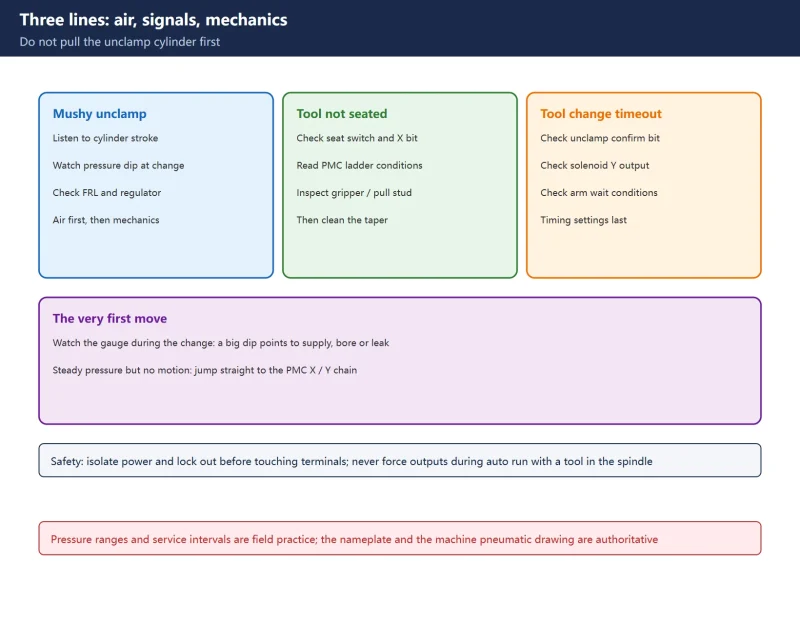
不要一上来就拆主轴。先按症状把范围缩小:
| 症状 | 更像哪一侧 | 先做的一个动作 |
|---|---|---|
| 松刀不干脆、动作发软 | 气路 / 压力 | 换刀瞬间盯压力表,看是否瞬时跌到开关阈值以下 |
| 拉刀不到位、到位信号不来 | 信号 / 开关 | 在 PMC 诊断画面看松/夹到位输入是否翻转 |
| 换刀超时、程序停在半途 | 信号链任一环 | 顺着「指令 → 输出 → 阀 → 缸 → 到位」逐段确认 |
| 完全无动作、也无漏气声 | 电气 / 输出 | 测电磁阀线圈两端有没有额定电压 |
| 动作有但夹不紧、加工晃刀 | 机械 | 擦净锥面与锥孔、查拉钉与拉爪磨损 |
表 1 三类症状的分流表
站内FANUC ATC 报警 1010–1024 速查解决的是「报警号反查机床厂自定义信息」,换刀卡死强制解开解决的是「已经卡住怎么脱困」;本篇只管气路与信号链,三者不重复。
二、气源侧:压力基准与气源质量等级
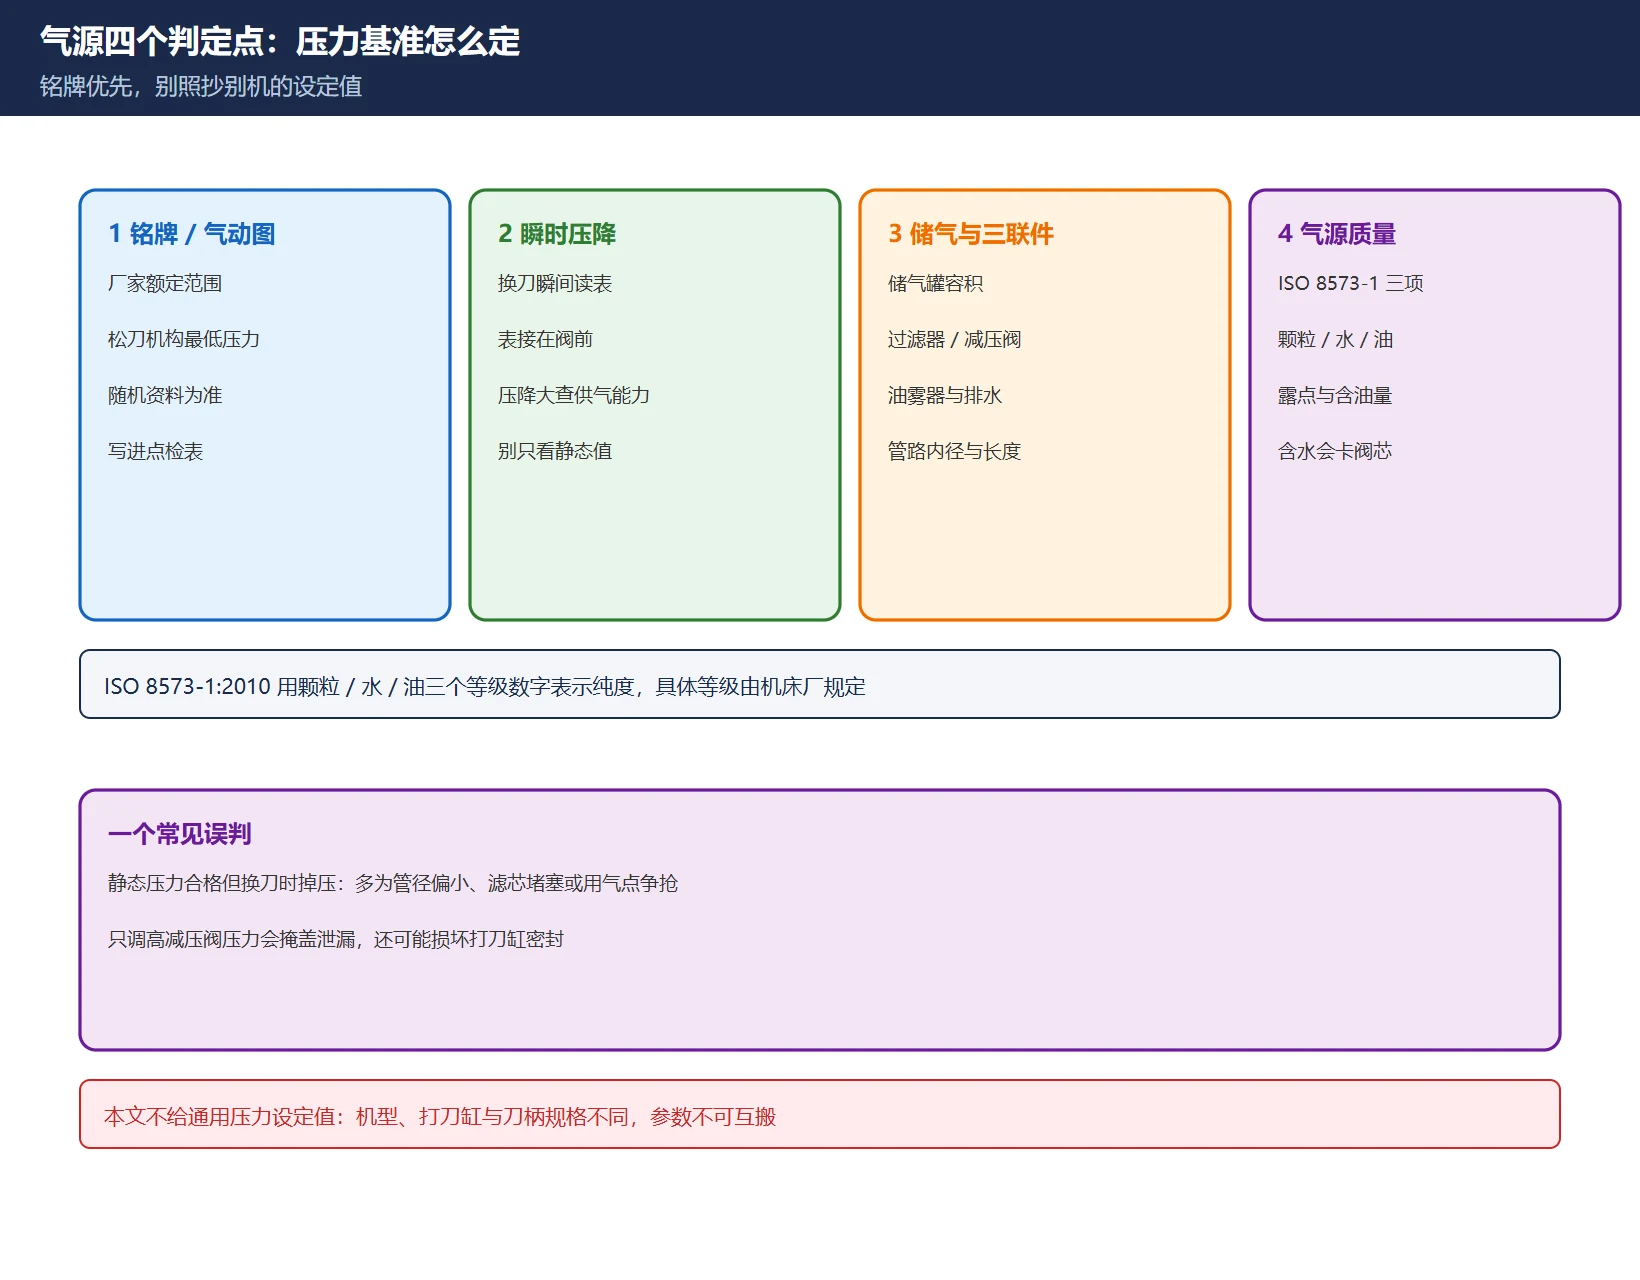
压力没有通用值。公开资料里同一类故障能看到 0.4–0.6 MPa、0.5–0.7 MPa、0.6–0.8 MPa 等不同写法,原因是不同机床的打刀缸缸径、碟簧组与增压机构不同。所以判定顺序是:
- 读机床铭牌 / 气动原理图 / 随机说明书上的额定压力与允许波动,这是唯一判据;
- 用机械压力表在换刀动作发生的那一瞬读数,而不是静态看减压阀表——静态够、动态跌是最高频的坑;
- 查储气罐容积与余压、主管末端压降、夜间停机后首次换刀是否已等压力回升;
- 查三联件(过滤、减压、润滑)的冷凝水排放与滤芯压差。
气源质量同样影响动作稳定性。ISO 8573-1:2010 用「固体颗粒 / 水(压力露点)/ 总油」三项各分等级:
| 等级 | 固体颗粒(最大粒径) | 压力露点 | 总含油量 |
|---|---|---|---|
| Class 1 | ≤ 0.1 µm | ≤ −70 °C | ≤ 0.01 mg/m³ |
| Class 2 | ≤ 1 µm | ≤ −40 °C | ≤ 0.1 mg/m³ |
| Class 3 | ≤ 5 µm | ≤ −20 °C | ≤ 1 mg/m³ |
| Class 4 | ≤ 15 µm | ≤ +3 °C | ≤ 5 mg/m³ |
| Class 5 | ≤ 40 µm | ≤ +7 °C | ≤ 25 mg/m³ |
表 2 ISO 8573-1:2010 三项纯度等级(公开等级划分)
西门子官方仪表气源问答给出的常见要求是 Class 3:压力露点 ≤ −20 °C、总含油 ≤ 1 mg/m³,固体颗粒按该版本分级控制在微米级。🚨 注意别把不同等级拼成一套:网上常把「露点 −20 °C(Class 3)+ 含油 1 mg/m³(Class 3)+ 过滤 1 µm(Class 2)」写成同一条要求,这是把两个等级混搭了。真要写成验收条款,应写完整的等级三元组(例如 2.4.1),或整段引用随机说明书的具体数值。
冷凝水进入电磁阀与打刀缸会造成阀芯锈蚀、密封件膨胀与冬季结冰卡滞;油分过量会污染主轴锥孔。这两项都不是「压力够」能覆盖的。查随机资料的口径可参看0i-MF 手册怎么找——气动原理图通常在随机机械/电气资料册里,不在数控系统手册里。
三、PMC 信号链:从压力开关到到位确认
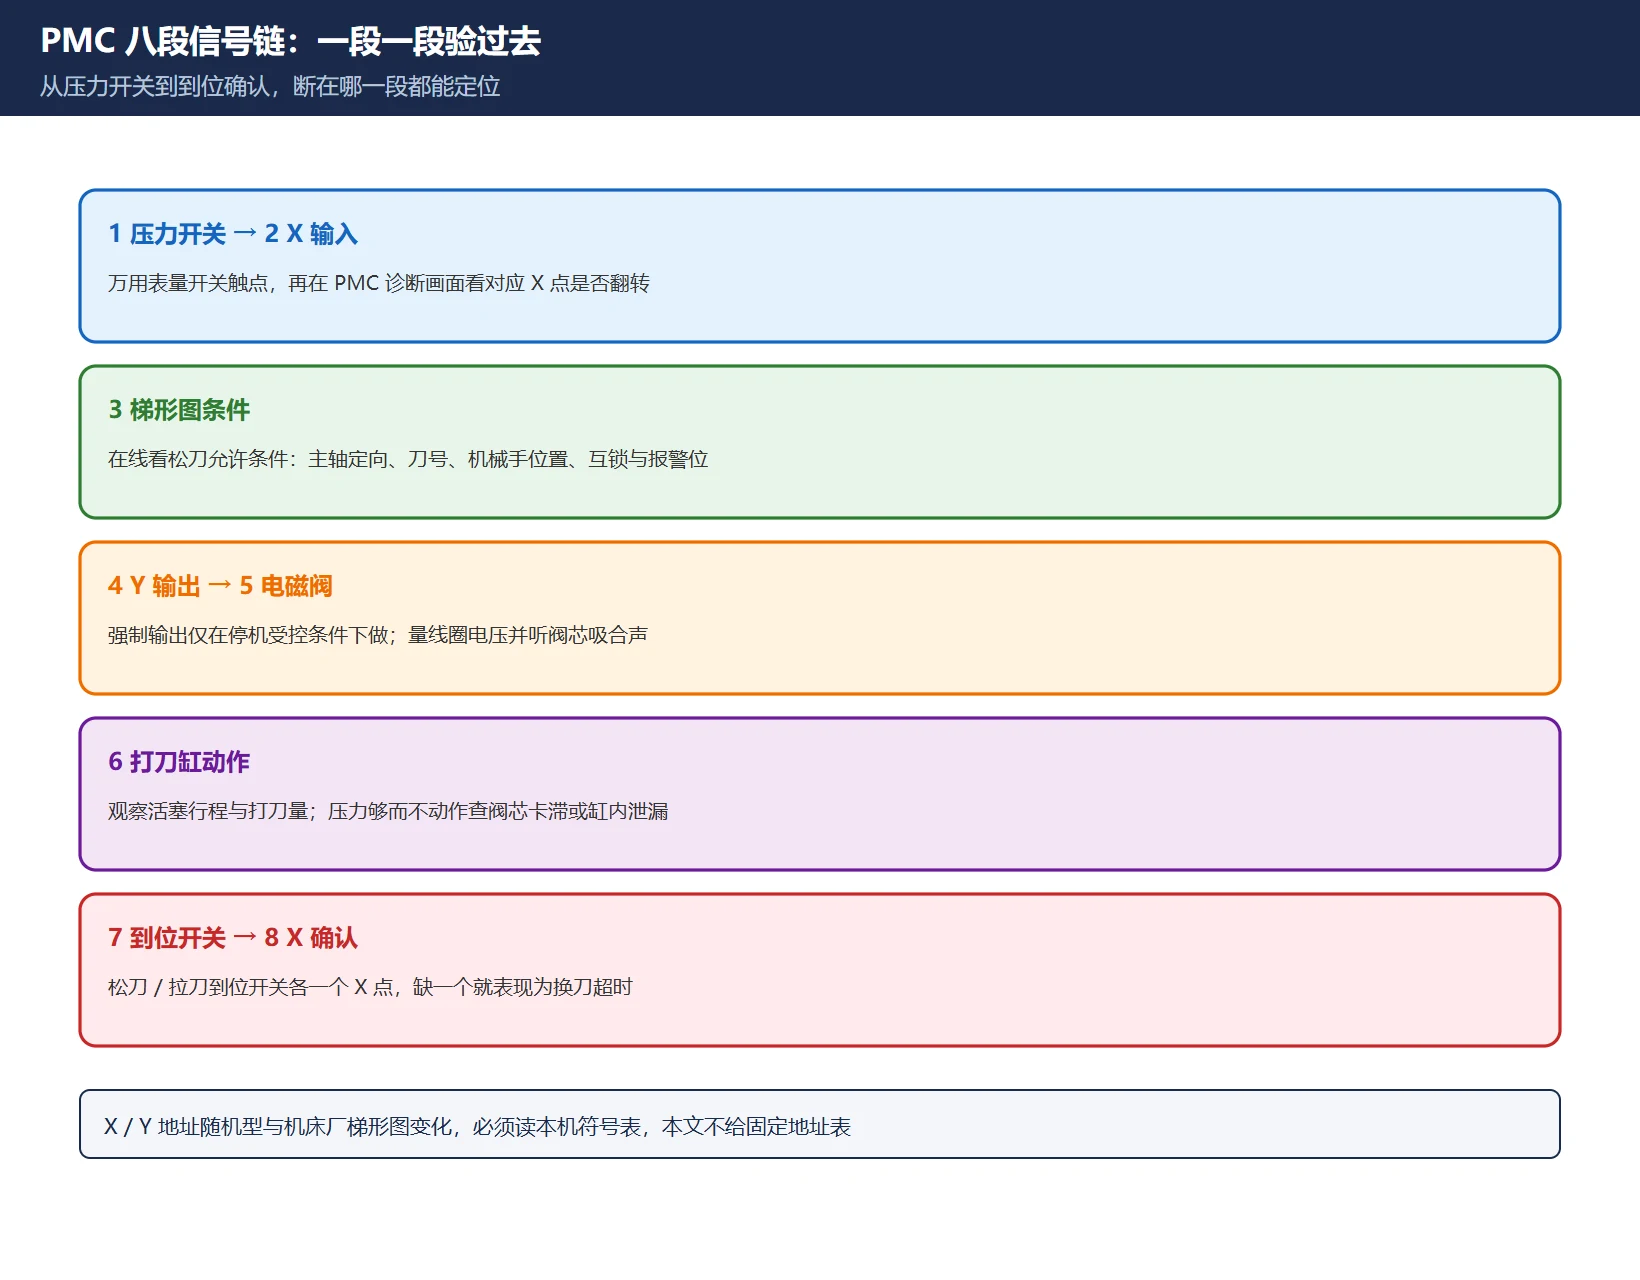
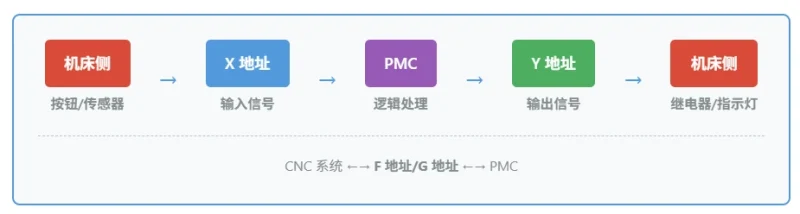
这是与「只讲机械和气路」的泛文真正的分水岭。完整链路有八段,任何一段断了都表现为「松刀失败」:
| 段 | 环节 | 现场怎么验 |
|---|---|---|
| ① | 压力开关(常开/常闭按图纸) | 压力表到阈值时,用万用表看触点通断 |
| ② | 开关 → PMC 的 X 输入点 | 在 PMC 诊断画面看该 X 位是否随压力翻转 |
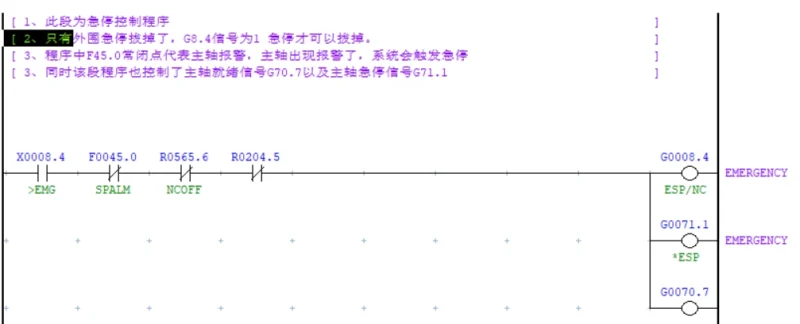
| ③ | 梯形图里的允许条件 | 看松刀输出线圈前的触点链:门联锁、主轴停、换刀位置、急停 |
| ④ | PMC 的 Y 输出点 | 按松刀时看输出位是否置位,线圈两端有无额定电压 |
| ⑤ | 电磁阀线圈与阀芯 | 听吸合咔哒声;有电不动作查阀芯卡滞/串气 |
| ⑥ | 打刀缸动作 | 观察推杆行程,是否到位、是否中途停顿 |
| ⑦ | 松刀/夹刀到位开关 | 单独触发开关,看对应输入是否翻转 |
| ⑧ | X 点确认回梯形图 | 到位信号未回,PMC 判超时并发报警 |
表 3 八段信号链与逐段验证手法
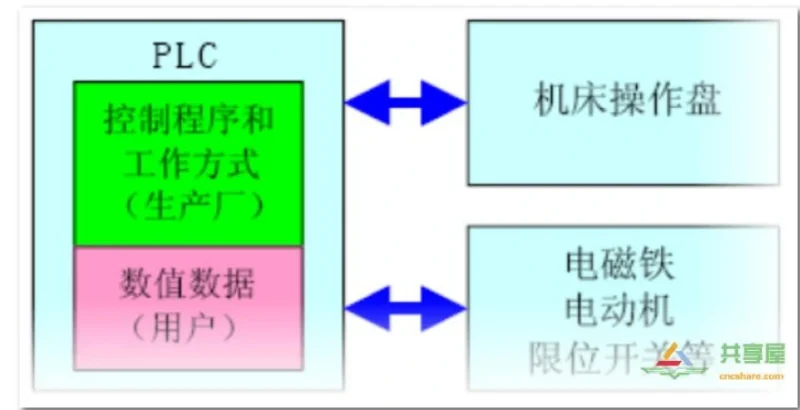
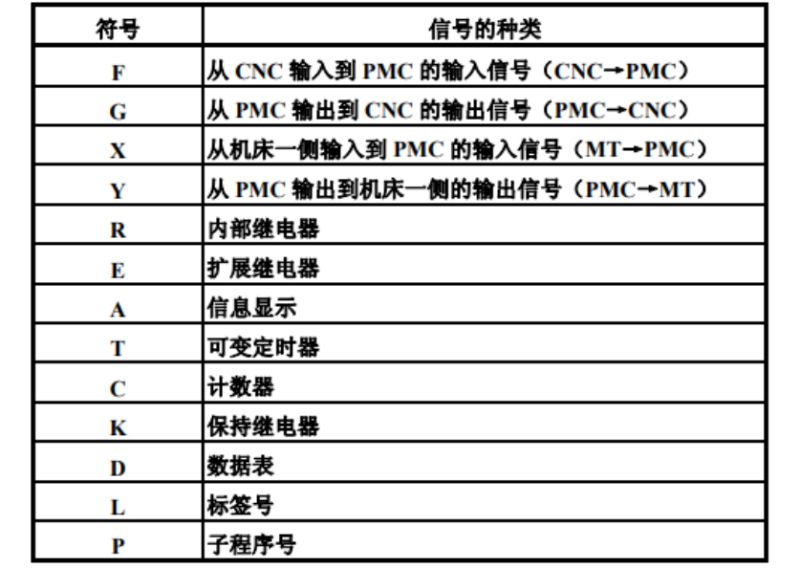
🚨 X / Y 地址没有通用表。公开维修案例里能见到 X8.2 作松刀到位、Y0.6 / Y0.7 作夹/松刀输出、某个 T 定时器作松刀延时、X1000 作状态查询等写法,但这些都是那台机床的个案地址,换一台机床、换一个机床厂梯形图就全变了。正确做法是:从随机PMC 信号表 / 梯形图符号名查出本机信号,再用 PMC 诊断画面(信号状态、触点跟踪)逐个核对。
三个高频真因值得单独点名:
- 条件链没满足:主轴未完全停、防护门联锁未到、换刀点位置偏差,梯形图就是不发松刀输出。此时气路全好。
- 输入线破皮串电:振动与铁屑磨破线皮,24 V 串进相邻信号,会出现「按任何键都松刀」这类怪象。查电缆槽、主轴后方与接头。
- 强制 / 短接遗留:维修时强制过 Y 点或短接过开关,恢复生产前没撤销。动 PMC 前先按参数表与梯形图导出流程留一份可恢复备份。
强制输出只能在明确隔离主轴、确认刀具已可靠夹持、且有人监护的条件下短时使用;禁止在自动加工中改梯形图或下载 PMC。
四、泄漏与电磁阀:三种检漏手法和四个检查项
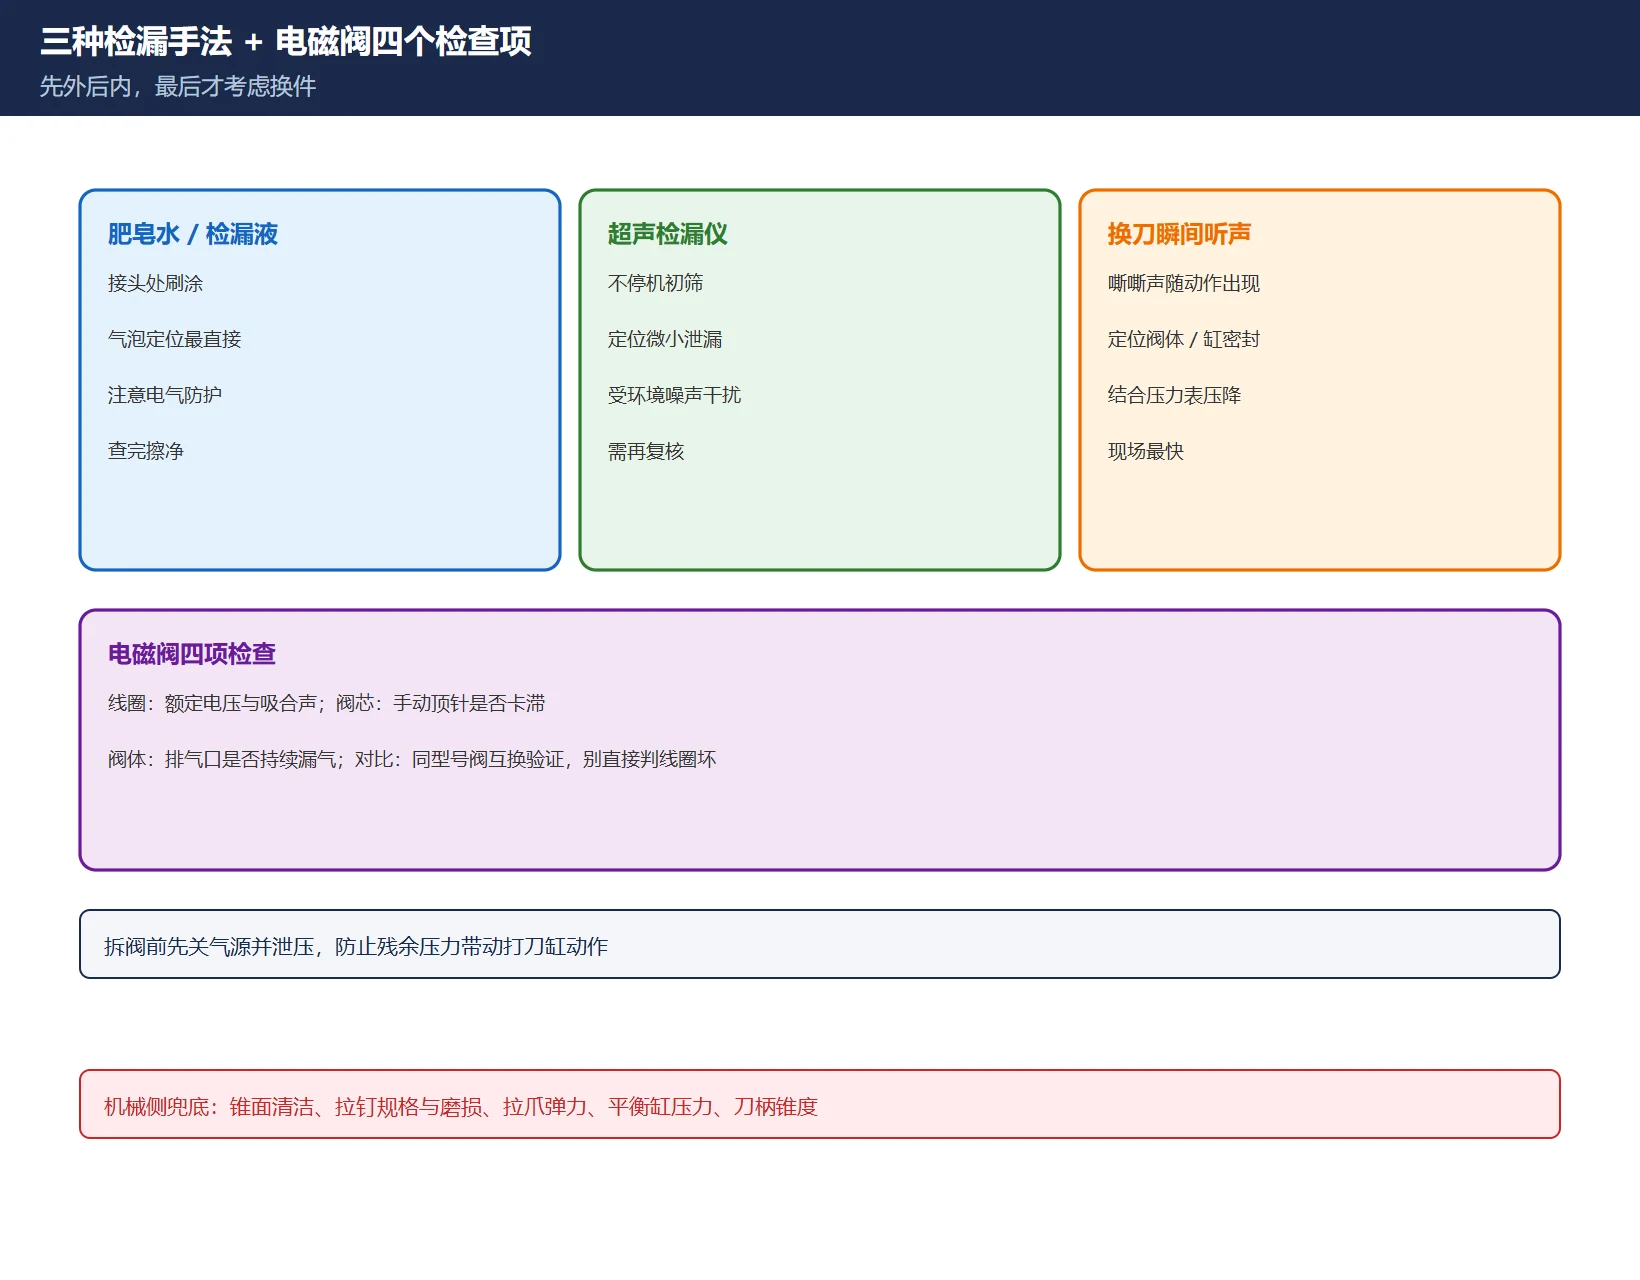
三种检漏手法各有适用位置:肥皂水适合接头、管接头与阀体外部,能直接看到气泡;超声检漏适合高处、密集管路与轻微内漏,靠声音定位;换刀瞬间贴近听「嘶嘶」声适合判断是否在动作时才漏气(静态不漏、动态漏最常见)。注意内漏(阀芯密封不严、缸内串气)外部看不到,要靠「堵住出气口后保压」或同型号阀对比来判断。
电磁阀四个检查项:
- 线圈是否吸合:给电瞬间听咔哒、测线圈电压;有电不吸合先查线圈与续流回路。
- 阀芯是否卡滞:断电后手动按阀上的手动按钮,看动作是否恢复;冷凝水、油泥与锈蚀是常见成因。
- 阀体是否漏气/串气:排气口持续出气、松夹两态都微动,多为阀内密封失效。
- 同型号对比测试:换上备件阀验证。这是分界动作——换阀前先确认④段输出和①段压力都正常,否则换多少阀都没用。
表 4 三种检漏手法与电磁阀四项检查
「松刀延时太短」也是一类独立原因:机械动作慢了半拍,PMC 在到位信号回来之前就判超时。这类调整属于改机床厂逻辑,必须先确认不是气路与开关问题,再按随机资料改定时器并留档,不能一上来就加长延时把故障掩盖掉。
五、机械侧兜底:锥面、拉钉、拉爪与平衡缸
气路与信号链都验完仍不正常,才进机械侧:
| 部位 | 典型问题 | 对应症状 |
|---|---|---|
| 刀柄锥面 / 主轴锥孔 | 积屑、锈蚀、油污 | 夹不紧、加工晃刀、重复装夹精度差 |
| 拉钉 | 变形、非标件、拧入深度不对 | 拉不到位、松刀后不脱开 |
| 主轴拉爪 / 碟簧组 | 磨损、弹力衰减、断裂 | 夹持力不足、掉刀 |
| 打刀缸 | 密封老化、内漏、推杆行程不足 | 松刀不干脆、动作发软 |
| 平衡缸 / 增压机构 | 压力不足、配重失衡 | Z 轴位置相关的换刀异常 |
表 5 机械侧五个兜底部位
清洁锥面与锥孔是成本最低、收益最高的一步,也是「16 字诀」的最后四个字。但拆主轴拉爪、碟簧组属于主轴级维修,涉及预紧与动平衡,必须由有资质的服务商处理;不要靠加大气压去「顶开」卡滞的机构,超压会损坏密封与碟簧。机构层面的换刀流程可参看电动刀架换刀异常诊断作为对照(那是车床刀架,不是加工中心主轴松刀,别混用图纸)。
六、维护 checklist 与安全边界
| 周期 | 动作 | 判据 / 记录 |
|---|---|---|
| 每班 / 每日 | 储气罐与过滤器排水,看压力表 | 冷凝水量、压力是否稳定 |
| 每月 | 查滤芯压差、油雾器油位、接头渗漏 | 压差超厂商阈值即换芯 |
| 每季 | 紧固气管接头与端子排,查线皮磨损 | 复紧后做一次完整换刀循环 |
| 每年 / 按厂商 | 校验压力开关设定值、查电磁阀动作 | 记录实测值与衰减趋势 |
| 2–3 年(现场建议) | 视工况预防性更换电磁阀与密封件 | 依随机保养表,不作为硬性周期 |
表 6 可打印维护 checklist(周期为现场建议,非厂家条文)
安全边界写清楚:断气泄压并挂牌后再拆气路;带电测 Y 点输出要防短路;确认刀具已可靠夹持才允许试转主轴;所有强制信号在恢复自动加工前逐一撤销;改动 PMC 前后各导出一次梯形图备份。出现掉刀、异常撞击或夹持力明显下降,立即停机,不允许「再试一刀」。
七、与站内既有内容的分工
表 7 本篇与站内既有文章的分工
本篇刻意不提供第三方网盘、打包手册或破解软件;查压力开关型号、阀型号与信号地址,只用随机资料与机床厂支持渠道。
常见问题
数控机床主轴松刀失败是什么原因?
按概率排序是三类:① 气源在换刀瞬间压降、储气罐余压不足或冷凝水/滤芯堵塞;② 压力开关、松夹到位开关或 PMC 输入/输出链有断点(含条件链未满足、线皮破皮串电、遗留强制);③ 电磁阀线圈不吸合、阀芯卡滞或阀体串气。机械侧(锥面脏、拉钉非标、拉爪与碟簧磨损)是兜底,不是第一落点。判定压力是否合格只认机床铭牌与随机说明书,不认网上的通用数值。
刀夹不到位怎么排查?
先分清「动作没做完」还是「做完了但信号没回」。在 PMC 诊断画面看松/夹到位输入是否翻转:不翻转就查开关距离、开关本体、24 V 与信号线;翻转仍报警就查梯形图里的到位判定条件与定时器。再用八段信号链逐段往前推,最后才擦锥面、查拉钉与拉爪。所有 X / Y 地址从本机 PMC 信号表查,不要套用别台机床的地址。
气压报警怎么查 PLC 输入点?
先在 PMC 诊断画面找到随机图纸标出的压力开关输入位,观察加压/泄压时该位是否翻转。不翻转就沿「开关触点 → 24 V → 线缆 → 输入模块」测通断与电压;必要时单独短接验证开关好坏(短接后要立即恢复)。翻转但仍报警,说明问题在梯形图条件链或开关设定值本身,而不是输入点。操作前按 LOTO 断气泄压,并保留一份梯形图备份。
最后更新:2026-11-10
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

























暂无评论内容