


🚨 口径与合规声明:本页键位与归档格式来自西门子官方公开 PDF ——
SINUMERIK 840D sl/828D Universal Operating Manual、840D sl/828D Turning / Milling / Grinding Operating Manual(含中文、繁中与英文版)以及SINUMERIK ONE Turning Operating Manual。中文转载文章只作为「待纠错对象」引用,不作为键位依据。不同手册类型(Universal / Turning / Milling / Grinding)、不同软件版本、不同 HMI 硬件的组合键定义并不完全一致,例如Ctrl+G在通用手册里是「参数画面帮助显示与图形视图切换」、在 ShopMill / ShopTurn 程序编辑器里是「工作计划与图形视图切换」,SINUMERIK ONE的归档格式又变成.ARC/.DSF。因此本页只给可核实的功能描述与检索路径,不承诺任一组合键在你这台机床上生效,所有键位一律按本机随机手册封面编号、软件版本与对应章节核对。手册正文、按键表与界面截图受版权保护,本页不转载原文、不提供手册下载链接、网盘或打包文件。归档、日志导出与 HMI 跟踪涉及机床厂权限与数据留档,只做只读观察,执行前按数据恢复三层顺序与机床厂书面规程留档;本页不构成备份或改动建议。
30 秒速查:先分清你要查的是哪一类键
表 0 七类需求与第一条判读线
一、六个操作区:官方写的是「调试」不是「系统」
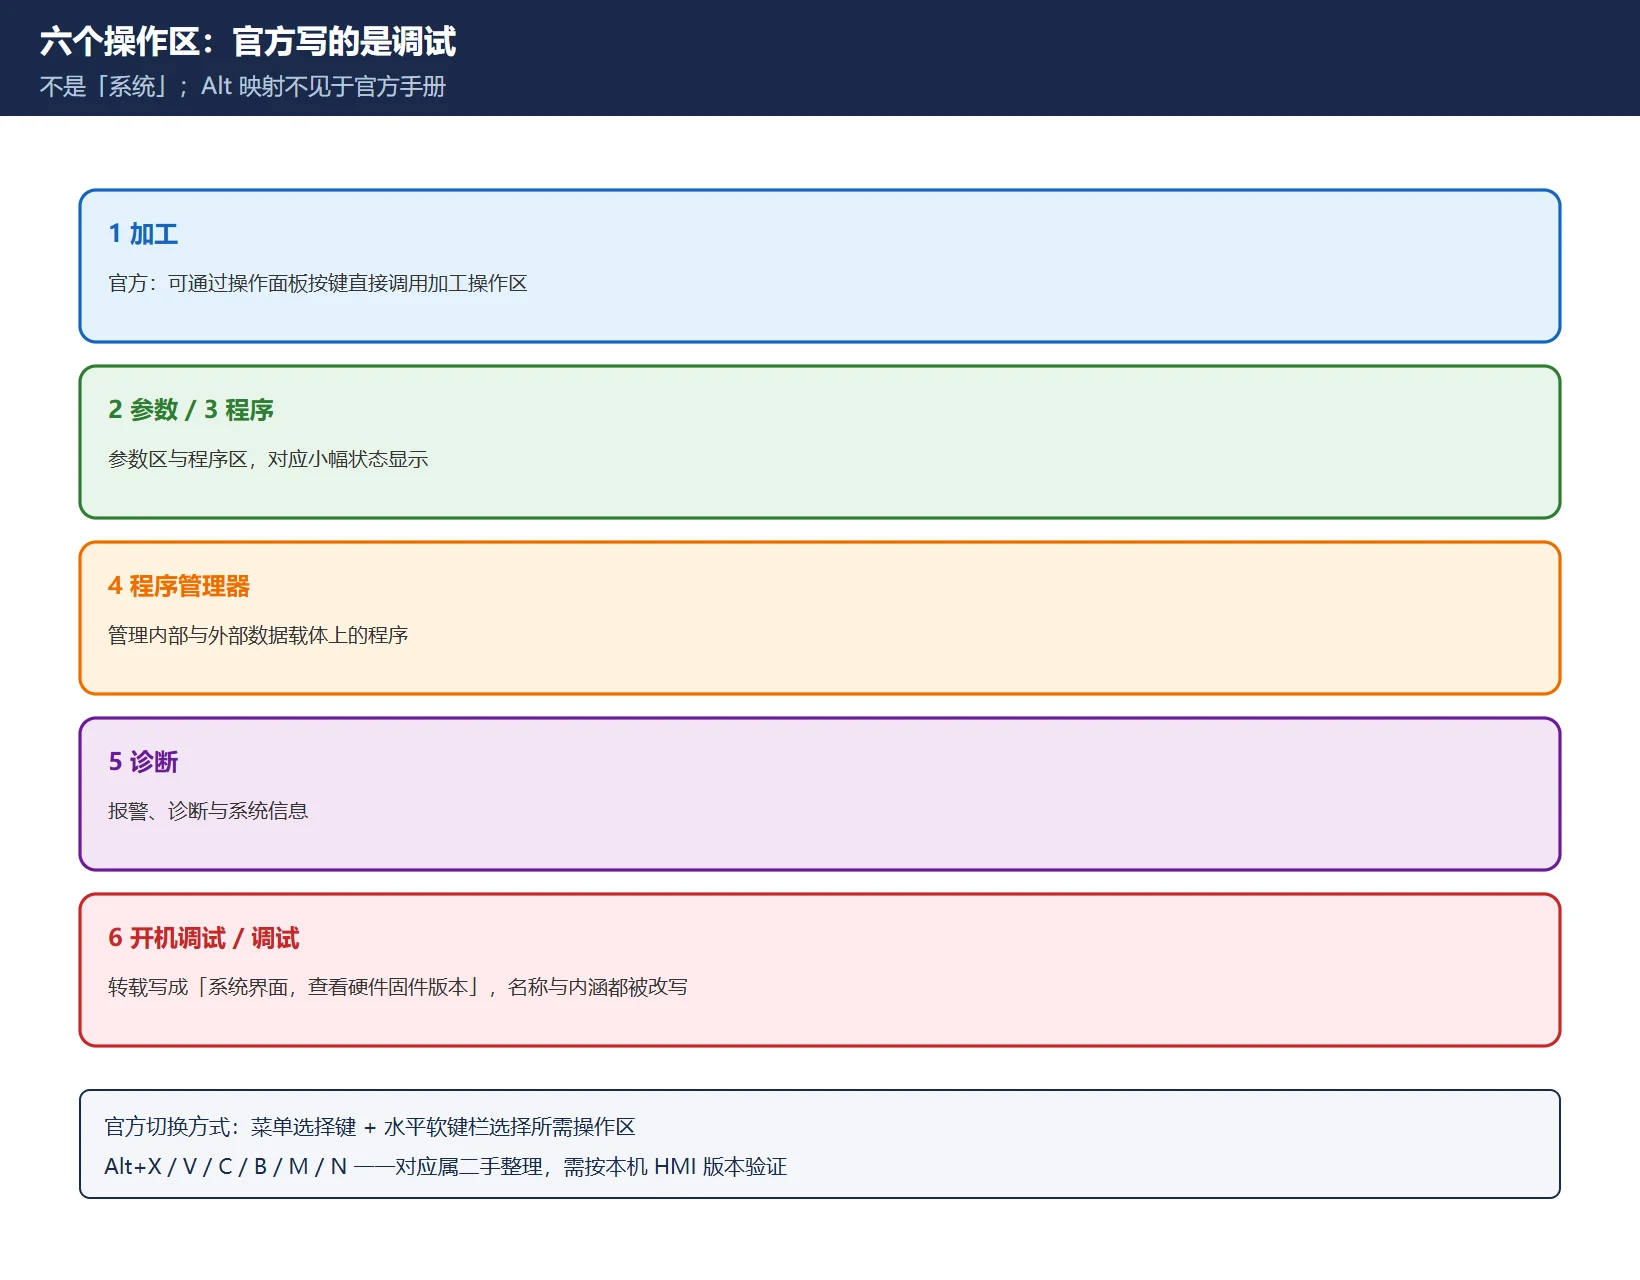
西门子官方中文操作手册在「操作界面 / 操作软键和按键」一节明确写:操作软件分为六个操作区域——加工、参数、程序、程序管理器、诊断、开机调试(部分版本写作「调试」),并列出三种运行方式与 JOG / MDA / AUTO / TEACH IN / REF.POINT / REPOS / 单程序块等功能。状态显示一节里,小幅状态显示对应的正是「参数 / 程序 / 程序管理器 / 诊断 / 调试」五个区。
| # | 官方六个操作区 | 中文转载里的写法 | 差异 |
|---|---|---|---|
| 1 | 加工 | 加工操作区 | 一致 |
| 2 | 参数 | 参数界面 | 一致 |
| 3 | 程序 | 程序编辑区 | 一致 |
| 4 | 程序管理器 | 程序管理器 | 一致 |
| 5 | 诊断 | 诊断页面 | 一致 |
| 6 | 开机调试 / 调试 | 「系统界面,查看硬件、固件版本」 | 名称与内涵都被改写 |
| — | (官方未给 Alt 字母映射) | Alt+X / V / C / B / M / N 一一对应 | 二手整理,需按本机验证 |
| — | Alt+H 在线帮助、Alt+S 亚洲字符输入编辑器 | 写成「切换中文输入法」 | 官方是打开字符输入编辑器 |
表 1 六个操作区的官方口径与中文转载差异
官方手册对「怎么切换操作区」的写法是:按下菜单选择键(MENU SELECT),通过水平软键栏选择所需操作区域;也可以通过操作面板上的按键直接调用「加工」操作区。它没有给出 Alt+X 这一套字母映射。这套映射可能对应某个具体 HMI 版本或某个机床厂的定制,属于流传较广的二手整理,把它写成「官方手册明列」是不准确的。现场最稳妥的做法:翻本机手册的「操作面板正面」一节,按软件版本核对,再在机床上逐个验证。
二、编辑与调试组合键:官方表与转载表的分工差异
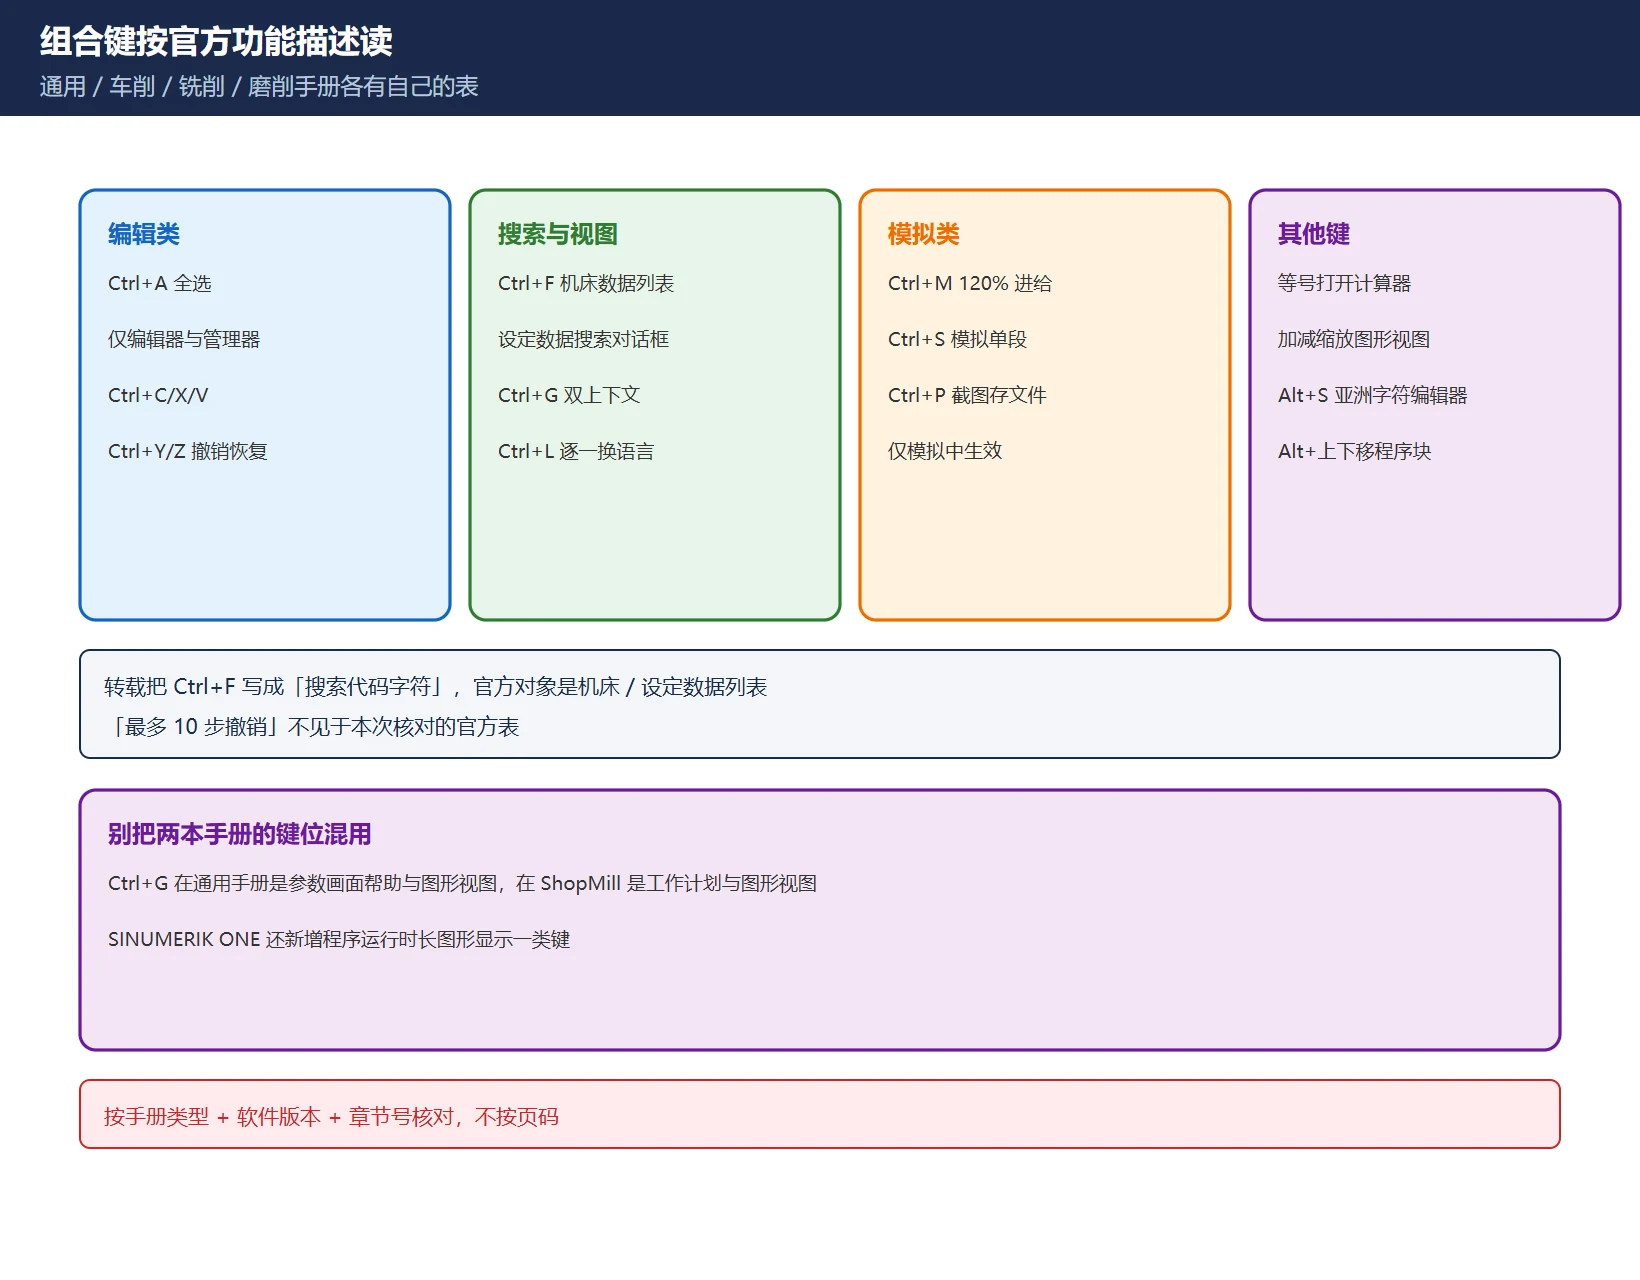
下面按官方 Turning / Universal Operating Manual 的「操作面板正面」表整理。左列是组合键,右列是官方功能描述,请对照转载表的差异看:
| 组合键 | 官方手册里的功能 | 转载表常见的简化 / 偏差 |
|---|---|---|
Ctrl+A | 在当前窗口选择所有条目(仅程序编辑器与程序管理器) | 写成「全选所有代码」,漏掉「仅这两个画面」 |
Ctrl+C / X / V | 复制 / 剪切 / 粘贴选中文本 | 一致 |
Ctrl+Y / Ctrl+Z | 恢复上一次撤销 / 撤销上一次操作(仅程序编辑器) | 转载补「最多 10 步撤销」,官方表未给步数 |
Ctrl+F | 在 MDA 编辑器、程序管理器、系统数据载入与保存时,打开机床数据与设定数据列表的搜索对话框 | 写成「快速搜索代码字符」,功能对象不同 |
Ctrl+G | 在 ShopMill / ShopTurn 程序编辑器中切换工作计划与图形视图;在参数画面切换帮助显示与图形视图 | 写成「模拟视图切换」,丢了参数画面那一半 |
Ctrl+L | 依次切换所有已安装语言(另有组合键按相反顺序切换) | 写成「一键切换系统操作语言」,漏掉「逐一 / 反向」 |
Ctrl+P | 截取当前界面并保存为文件 | 一致,但官方未写落盘位置 |
Ctrl+S | 在模拟中启用 / 关闭单程序段 | 一致 |
Ctrl+M | 在模拟中选择 120% 最大进给 | 一致 |
= | 在输入栏打开计算器 | 一致;官方另列 + / - 打开或关闭目录、缩放图形视图 |
Alt+S | 打开亚洲字符输入编辑器 | 写成「切换中文输入法」 |
Alt+▲ / Alt+▼ | 在编辑器中向上 / 向下移动程序块开头与结尾 | 转载表未列 |
表 2 编辑类与视图类组合键:官方功能描述与转载偏差
英文版、繁中版与中文版之间还有译名差异,但功能描述一致。真正需要警惕的是把两本手册的键位混用:通用手册、车削手册、铣削手册、磨削手册各自有「操作面板正面」表,同一组合键在不同手册里的措辞略有不同,而 SINUMERIK ONE 又新增了「计算程序运行时间并图形显示」一类键。这与站内 FANUC 0i-MF 中文手册编号对照 遇到的问题相同——先确定手册类型与版本,再谈键位。
三、ARC 与 ARD 版本差异:三套官方口径
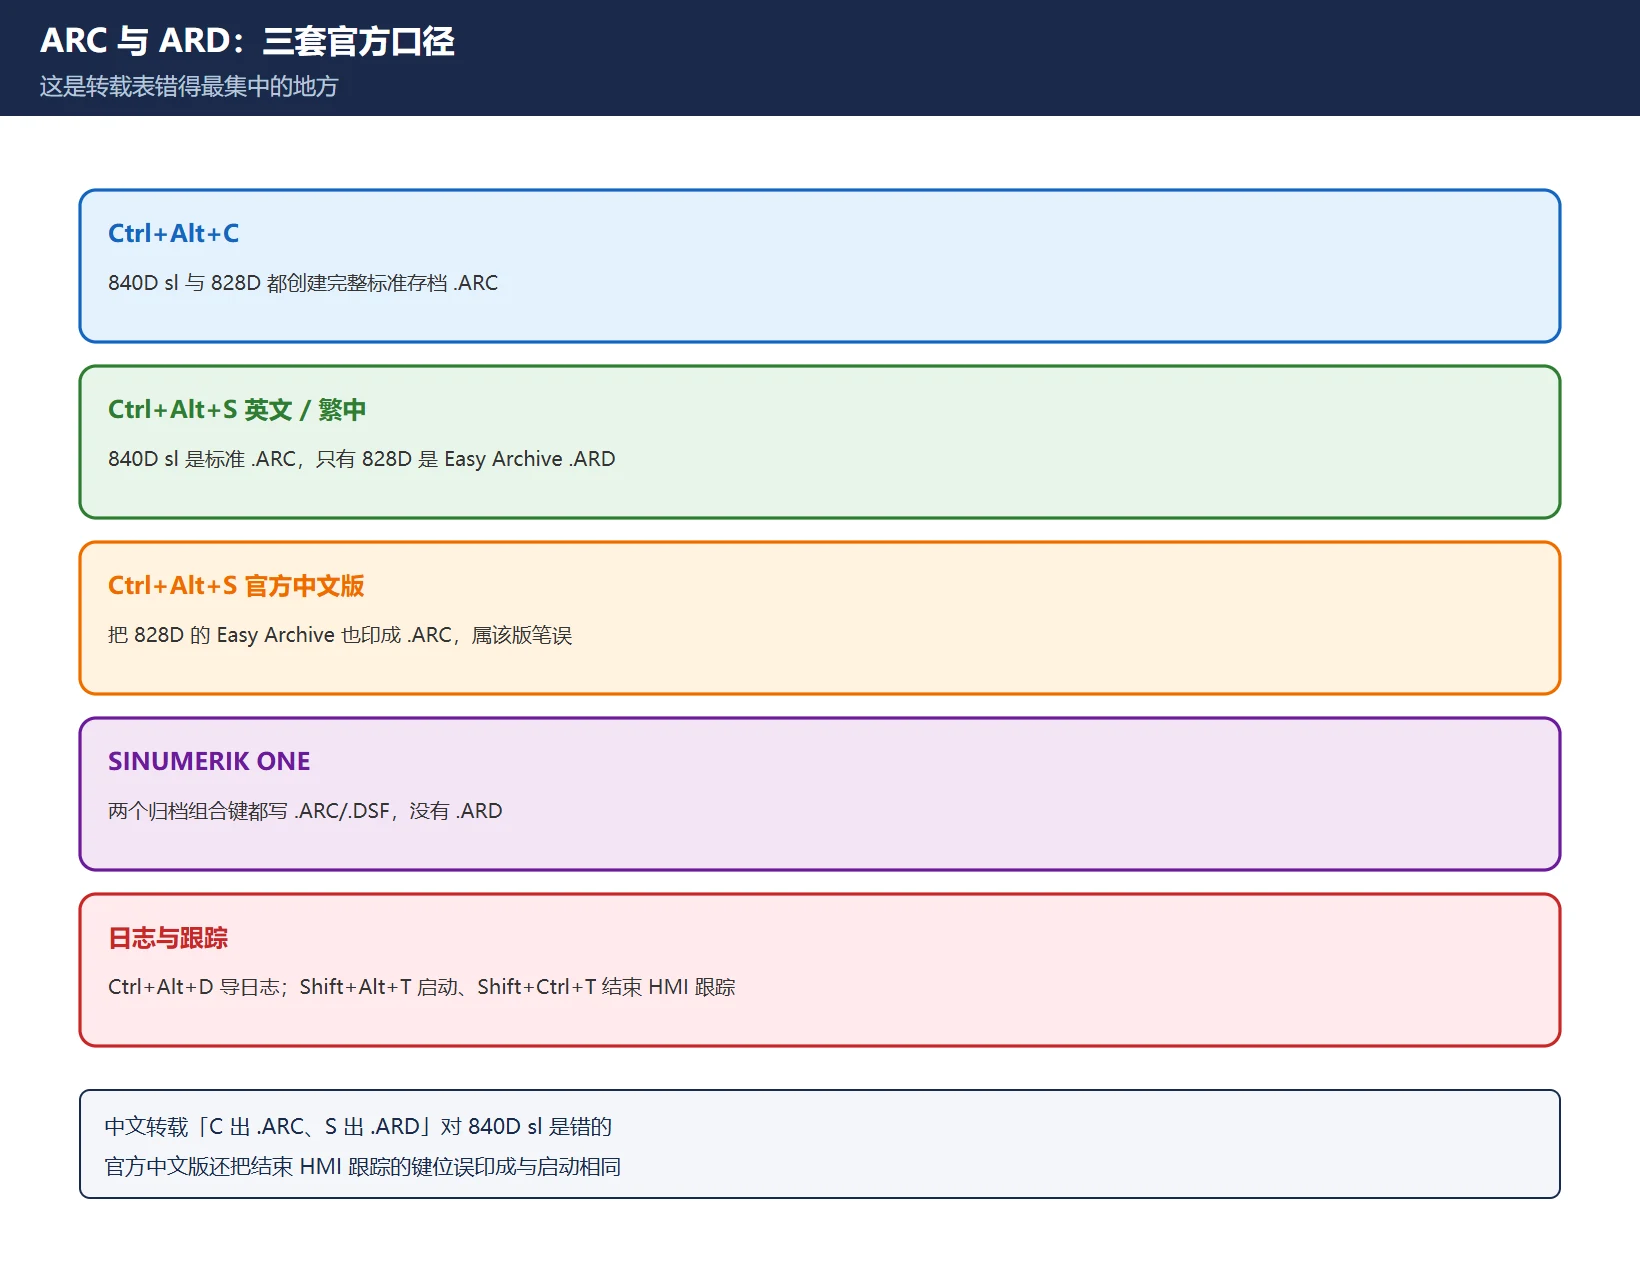
这是本页最有价值的一节,也是转载表错得最集中的地方。把三套官方资料并列,差异一目了然:
| 组合键 | 840D sl / 828D 官方英文与繁中手册 | 840D sl / 828D 官方中文手册 | SINUMERIK ONE 车削手册 |
|---|---|---|---|
Ctrl+Alt+C | 840D sl / 828D 均创建完整标准存档 .ARC | 同样写 .ARC | 创建完整标准存档 .ARC/.DSF |
Ctrl+Alt+S | 840D sl 创建完整标准存档 .ARC;828D 创建 Easy Archive .ARD | 840D sl 写 .ARC;828D 的 Easy Archive 也写成 .ARC | 同样创建完整标准存档 .ARC/.DSF |
Ctrl+Alt+D | 备份日志文件到 U 盘;未插 U 盘则存到 CF 卡制造商目录 | 同左 | 同左 |
Shift+Alt+D | 备份日志文件到 U 盘;未插 U 盘则存到 CF 卡制造商目录 | 同左 | 同左 |
Shift+Alt+T | 启动「HMI 跟踪」 | 同左 | 启动「HMI 跟踪」 |
Shift+Ctrl+T | 结束「HMI 跟踪」 | 中文版把键位误印成 Shift+Alt+T | 结束「HMI 跟踪」 |
表 3 归档与日志组合键:三套官方资料并列
三点必须记住:
- 中文转载把
Ctrl+Alt+S统一写成「简易备份 .ARD」,对 840D sl 是错的。官方英文 Universal / Turning 手册与繁中铣削手册都写:该组合键在 840D sl 上创建的是完整标准存档 .ARC,只有在 828D 上才是 Easy Archive .ARD。换句话说,Ctrl+Alt+C与Ctrl+Alt+S在 840D sl 上产出的是同一类文件,差别不在扩展名。 - 连西门子官方中文版 PDF 自己都有笔误。840D sl/828D 磨削操作手册中文版与 840D sl 磨削操作手册中文版,把 828D 的 Easy Archive 也印成了
.ARC;同一段在英文版与繁中版里是.ARD。所以「按语种版次交叉核对」不是挑剔,而是必要动作。中文版还把「结束 HMI 跟踪」的键位误印成与启动相同的Shift+Alt+T,英文与繁中版写的是Shift+Ctrl+T。 - 代际差异同样存在:
SINUMERIK ONE车削手册里,两个归档组合键都写「创建完整标准存档 .ARC/.DSF」,没有.ARD。把 840D sl / 828D 时代的速查表直接套到 ONE 上,会得出错误预期。
官方在归档快捷键后面还紧跟两条注意事项,转载表全部漏掉:「通过此组合键创建的完整备份仅适用于诊断目的」与「请注意机床制造商的说明」。这两条对维修工尤其重要——归档不等于可用于恢复的整机备份,恢复顺序、缺省启动与三层数据关系见站内 828D 参数与程序备份恢复完整教程(Archive 格式实操) 与 828D / 802D 数据丢了还能救吗。
四、三个最易错点
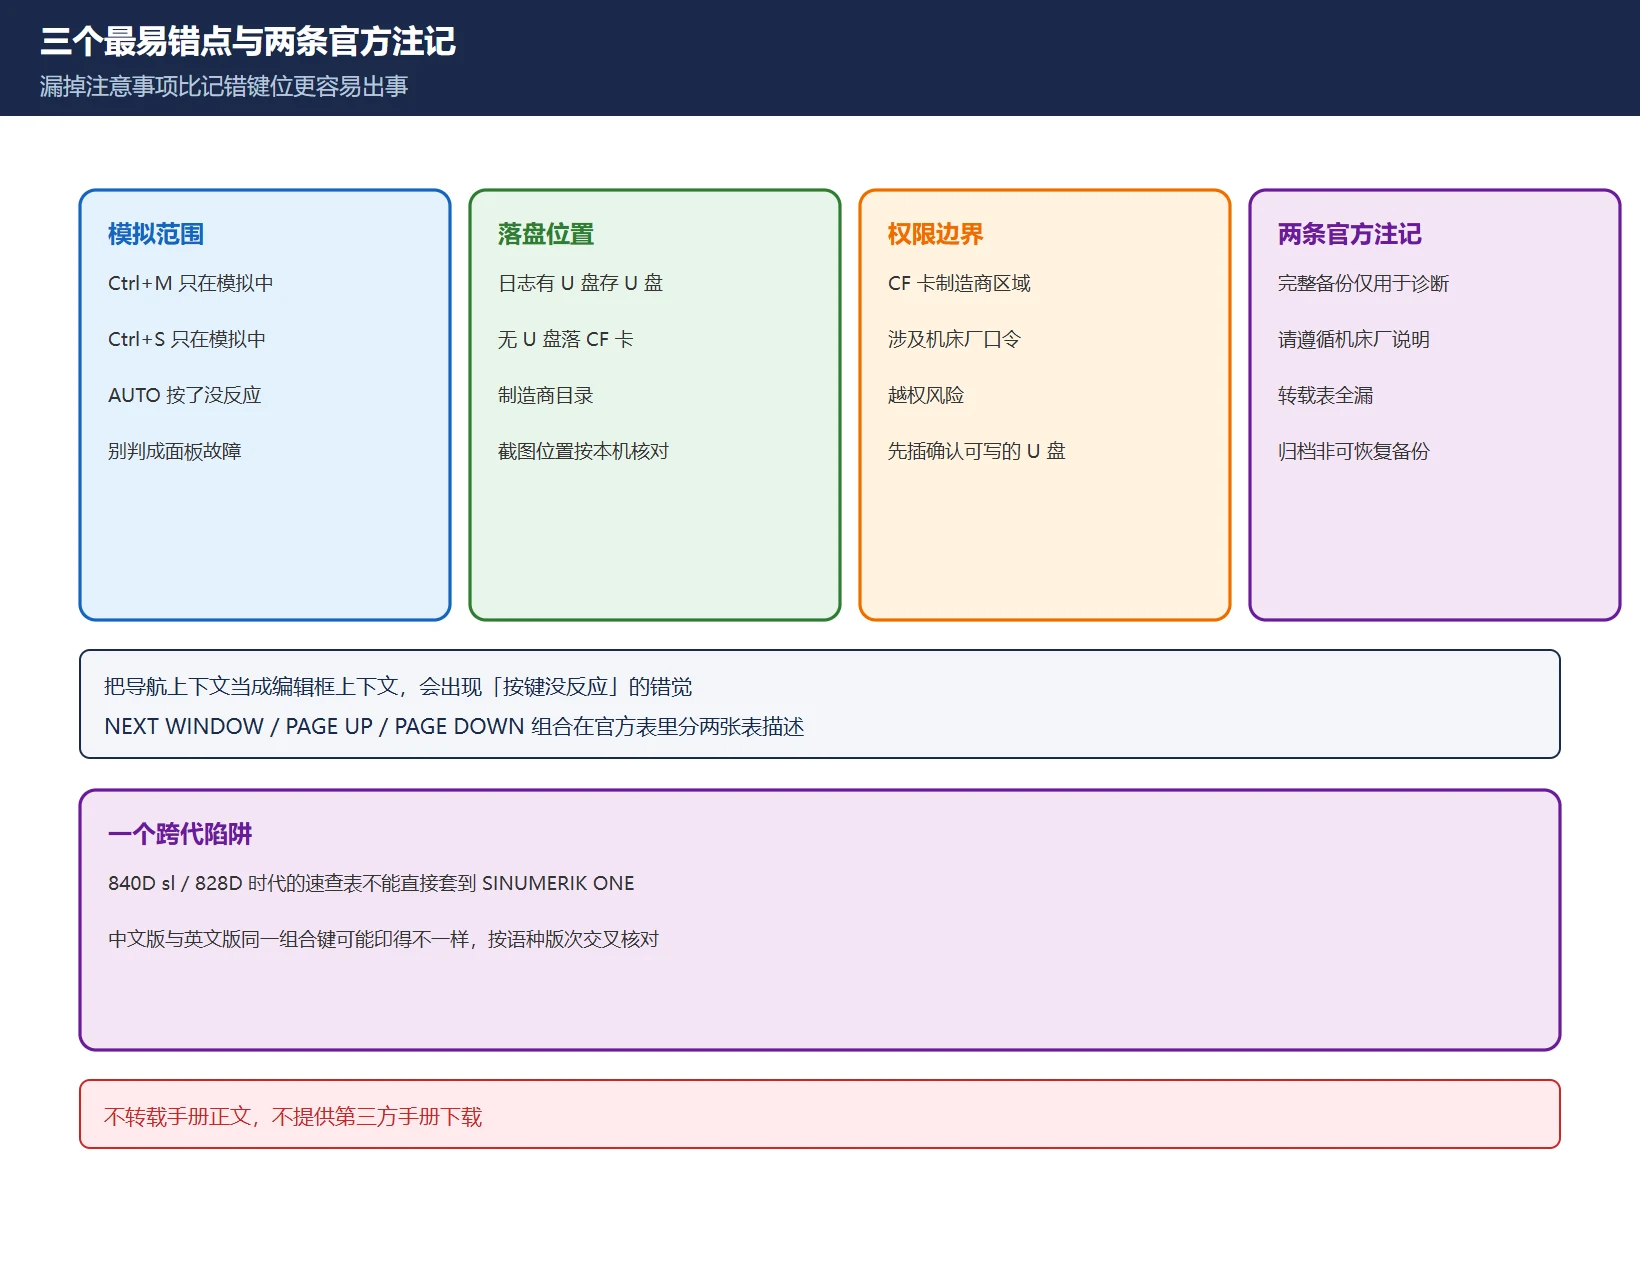
| # | 易错点 | 正确口径 | 现场后果 |
|---|---|---|---|
| 1 | 模拟类快捷键在程序运行时也有效 | Ctrl+M(120% 最大进给)、Ctrl+S(模拟单段)官方都写明「在模拟中」 | AUTO 加工中按了没反应,被误判成按键或面板故障 |
| 2 | 截图 / 日志一定落在 HMI 或 U 盘 | 官方对日志明确写:有 U 盘存 U 盘,无 U 盘存 CF 卡制造商目录;对截图只写「保存为文件」,落盘位置按本机 HMI 版本核对 | 找不到导出文件,反复重做归档 |
| 3 | 导日志不需要特别权限 | 落到 CF 卡制造商目录涉及机床厂区域与口令权限;官方另注明完整备份仅用于诊断、须遵循机床制造商说明 | 越权操作或与机床厂规程冲突 |
表 4 三个最易错点与正确口径
还有一类「不算错但容易误判」的情况:中文转载表把 NEXT WINDOW + Shift / Ctrl、PAGE UP + Ctrl、PAGE DOWN + Shift 写成「光标批量选择」,官方手册对这几个组合键的描述分布在「操作面板正面」与「按键与按键组合」两张表里,措辞是「选择连续区域」「把光标定位到窗口首行 / 末行」等,且区分「编辑框」与「导航」两种上下文。把「导航」上下文当成「编辑框」上下文,会出现「按键没反应」的错觉。
五、官方检索路径:按手册类型、软件版本、章节号
| 要核实什么 | 找哪本手册 | 检索键 |
|---|---|---|
| 通用组合键 | Universal Operating Manual | 「操作面板正面 / Keys of the operator panel front」章节号 |
| ShopMill / ShopTurn 程序编辑器键位 | Milling / Turning Operating Manual | 「操作面板正面」+ 工步程序章节 |
| 归档扩展名与日志落盘 | 与本机同版的通用 / 车削 / 铣削手册 | Ctrl+Alt+C、Ctrl+Alt+S 条目 |
| 中文版疑似笔误 | 同版英文或繁中手册交叉核对 | 同一组合键条目 |
| 本机实际生效键位 | 随机手册封面 | 手册编号 + 版本年月 + 软件版本号 |
| 归档能否用于恢复 | 机床厂规程与调试文档 | 备份 / 恢复章节,不是快捷键表 |
表 5 六类核实目标与官方检索键
按章节号检索而不是页码,是这个手册体系最实用的一条:不同语种、不同版次的页码会变,章节号相对稳定。站内 828D 中文手册版本对应表 给的是「版本对应 + 官方入口」的框架,FANUC 0i-MF 中文手册编号对照 给的是另一品牌的同类做法;本页不转载任何手册正文,也不提供第三方下载。
六、站内索引
| 想继续查 | 去看 |
|---|---|
.ARC 归档格式与 USB 实操 | |
| 数据丢了以后的三层恢复顺序 | |
| 828D 中文手册版本对应与官方入口 | |
| 外部程序 / DNC 与 CF / USB 的边界 | |
| 模拟与仿真软件(另一条路线) | |
| 型号天花板与选件对照框架 | |
| 「书里有 ≠ 机器上有」的选件口径 |
表 6 七条站内延伸阅读
常见问题
西门子 828D 常用快捷键有哪些?六个操作区怎么切换?
官方中文操作手册写明六个操作区域是加工、参数、程序、程序管理器、诊断、开机调试(调试),切换方式是按下菜单选择键后通过水平软键栏选择,或用操作面板按键直接调用「加工」区。网上流传的 Alt+X / V / C / B / M / N 一一对应表并不见于官方手册,属于二手整理,且把第六个区写成「系统」与官方不符,需按本机 HMI 版本验证。编辑类组合键(Ctrl+A / C / X / V / Y / Z / F / G / L / P / S)、模拟类(Ctrl+M / S)与归档类(Ctrl+Alt+C / S / D)的具体功能,请按本页表 2、表 3 逐条对照随机手册。
Ctrl+Alt+C 和 Ctrl+Alt+S 有什么区别?828D 和 840D sl 备份出来的文件一样吗?
按官方英文与繁中手册,Ctrl+Alt+C 在 840D sl 与 828D 上都创建完整标准存档 .ARC;Ctrl+Alt+S 在 840D sl 上同样是标准存档 .ARC,只有在 828D 上才是 Easy Archive .ARD。所以中文转载写的「C 出 .ARC、S 出 .ARD」对 840D sl 是错的;在 840D sl 上两个组合键产出的文件类型相同。还要注意两点:西门子官方中文版磨削手册把 828D 的 Easy Archive 也印成了 .ARC(英文 / 繁中版为 .ARD),而 SINUMERIK ONE 手册里两个组合键都写 .ARC/.DSF。此外官方明确注明「该完整备份仅适用于诊断目的」并「请遵循机床制造商说明」,归档不等于可直接恢复的整机备份。
怎么在 828D 上快速截取报警画面保存到 U 盘?
官方手册写 Ctrl+P 为「截取当前用户界面并保存为文件」,但没有在快捷键表里写明落盘位置;中文转载补的「自动保存到 HMI 或外接 U 盘」属于现场整理口径,按本机 HMI 版本与机床厂设置核对。有明确官方口径的是日志导出:Ctrl+Alt+D 与 Shift+Alt+D 把日志文件备份到 U 盘,未插 U 盘时保存到 CF 卡的制造商目录,该目录涉及机床厂权限。因此实操顺序是:先插好已确认可写的 U 盘、用 Ctrl+P 留图,再按需导日志;找不到文件时不要反复重做归档,先查落盘位置与权限。相关恢复与留档顺序见 828D 参数与程序备份恢复完整教程。
最后更新:2026-11-15
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。








































暂无评论内容