


车间里最常见的”程序明明没问题却跑不动”:一刀下去报 PS0041 INTERFERENCE IN G41/G42。操作工会说”刀片选错了”,但你换把小刀尖就好了——真正的原因九成是径向步距小于 2×刀尖圆弧半径(TNR)。
这篇把这个报警一次讲透:三种编号分别在哪个系统出现、为什么必须有 2×TNR 的最小步距、TNR 速查矩阵、五类成因、以及 5008#0 这个”能不能关”的参数位。所有参数位按 FANUC 官方参数手册(0i-PB B-63980EN/01 等)核对,并纠正网上(包括英文站)的两个错误说法。
相关阅读:刀具补偿三类值(几何/磨损/半径)怎么改见 SINUMERIK 828D 刀补与对刀;FANUC 侧刀补与伺服的关系见 伺服增益调整教程。
一、报警长什么样:PS0041 / 0041 / 0325 分别出现在哪个系统
同一个干涉问题,在不同系统、不同触发原因下编号不一样,先对号:
表 1 G41/G42 相关报警编号对照(含官方原文)
| 编号 | 出现场景 | 官方报警文本 | 来源 |
|---|---|---|---|
| PS0041 | 0i / 0i-D / 0i Mate-D:刀尖半径补偿中发生过切 | “In tool radius/tool nose radius compensation, excessive cutting may occur. Modify the program.”(刀尖半径补偿中可能发生过切,请修改程序) | 0i-D 报警表 B-64305EN/03 |
| BG0041 / SR0041 | 同一编号在后台编辑/RS232 通信模式下的前缀显示 | 同上(同一原始号 0041) | 同上 |
| PS0325 | 车床:在 G70/G71/G72/G73 复合循环指令内部写了 G40/G41/G42 | “不允许的指令在轮廓中”(循环块内出现刀补指令) | 车床操作手册 |
纠错一:网上把”PS5400″和 0041 混为一谈。 本站未在 FANUC 官方报警手册中核实到 PS5400 对应刀补干涉;刀补干涉的正确编号是 PS0041(部分显示 BG0041/SR0041)。看到”PS5400″字样请回到本机报警手册核对,别照着查 0041 的处置方法——方向会错。
二、核心原理一条讲清:为什么径向步距必须 ≥ 2×TNR
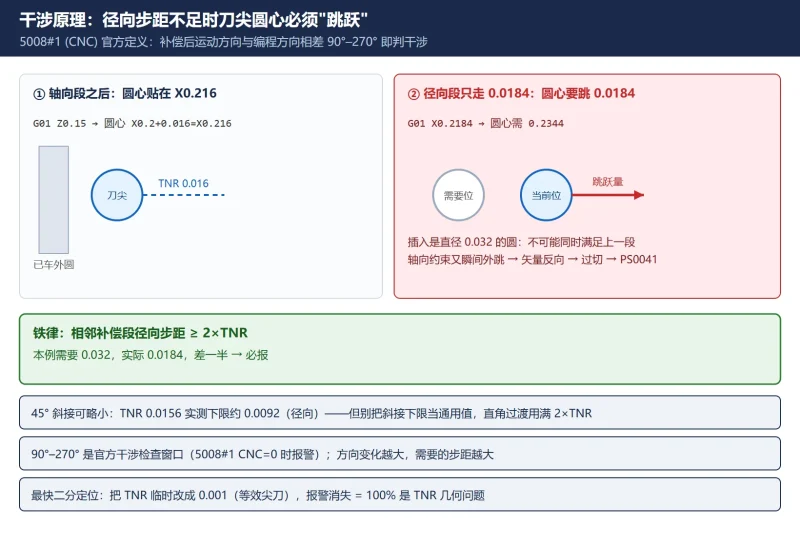
干涉检查的官方定义藏在参数 5008#1(CNC) 里:补偿后的运动方向与编程方向相差 90°–270° 时判为干涉(0:报警;1:不报警)。为什么小步距会触发?用一个真实算例看:
车床 G41 车外圆,TNR = 0.016″(1/16 刀尖),程序段序列:
G01 Z0.15(纯轴向)——补偿后假想刀尖圆心在 X0.2 + 0.016 = X0.216(直径值);G01 X0.2184(纯径向,直径只变了 0.0184″)——刀尖圆心必须跳到 0.2184 + 0.016 = 0.2344,也就是要向外”跳” 0.0184″。
但插入是个半径 0.016″(直径 0.032″宽)的圆:刀尖圆心不可能同时满足上一段的轴向约束(贴着已车好的圆柱面)又瞬间外跳 0.0184″。控制一算:补偿矢量要反向 → 必然啃进已加工表面 → 报 PS0041。
结论(铁律):相邻两个补偿程序段之间的径向步距 ≥ 2×TNR。上例需要 ≥ 0.032″,实际只有 0.0184″,差一半,必报。
45° 斜接工况可以略小:若径向段后面接的是 45° 倒角,实测下限约为 0.0092″(径向,TNR 0.0156″)——仍小于 2×TNR(0.0312″),但别把斜接的下限当通用值,直角过渡老老实实用 2×TNR。
三、TNR 最小步距速查矩阵
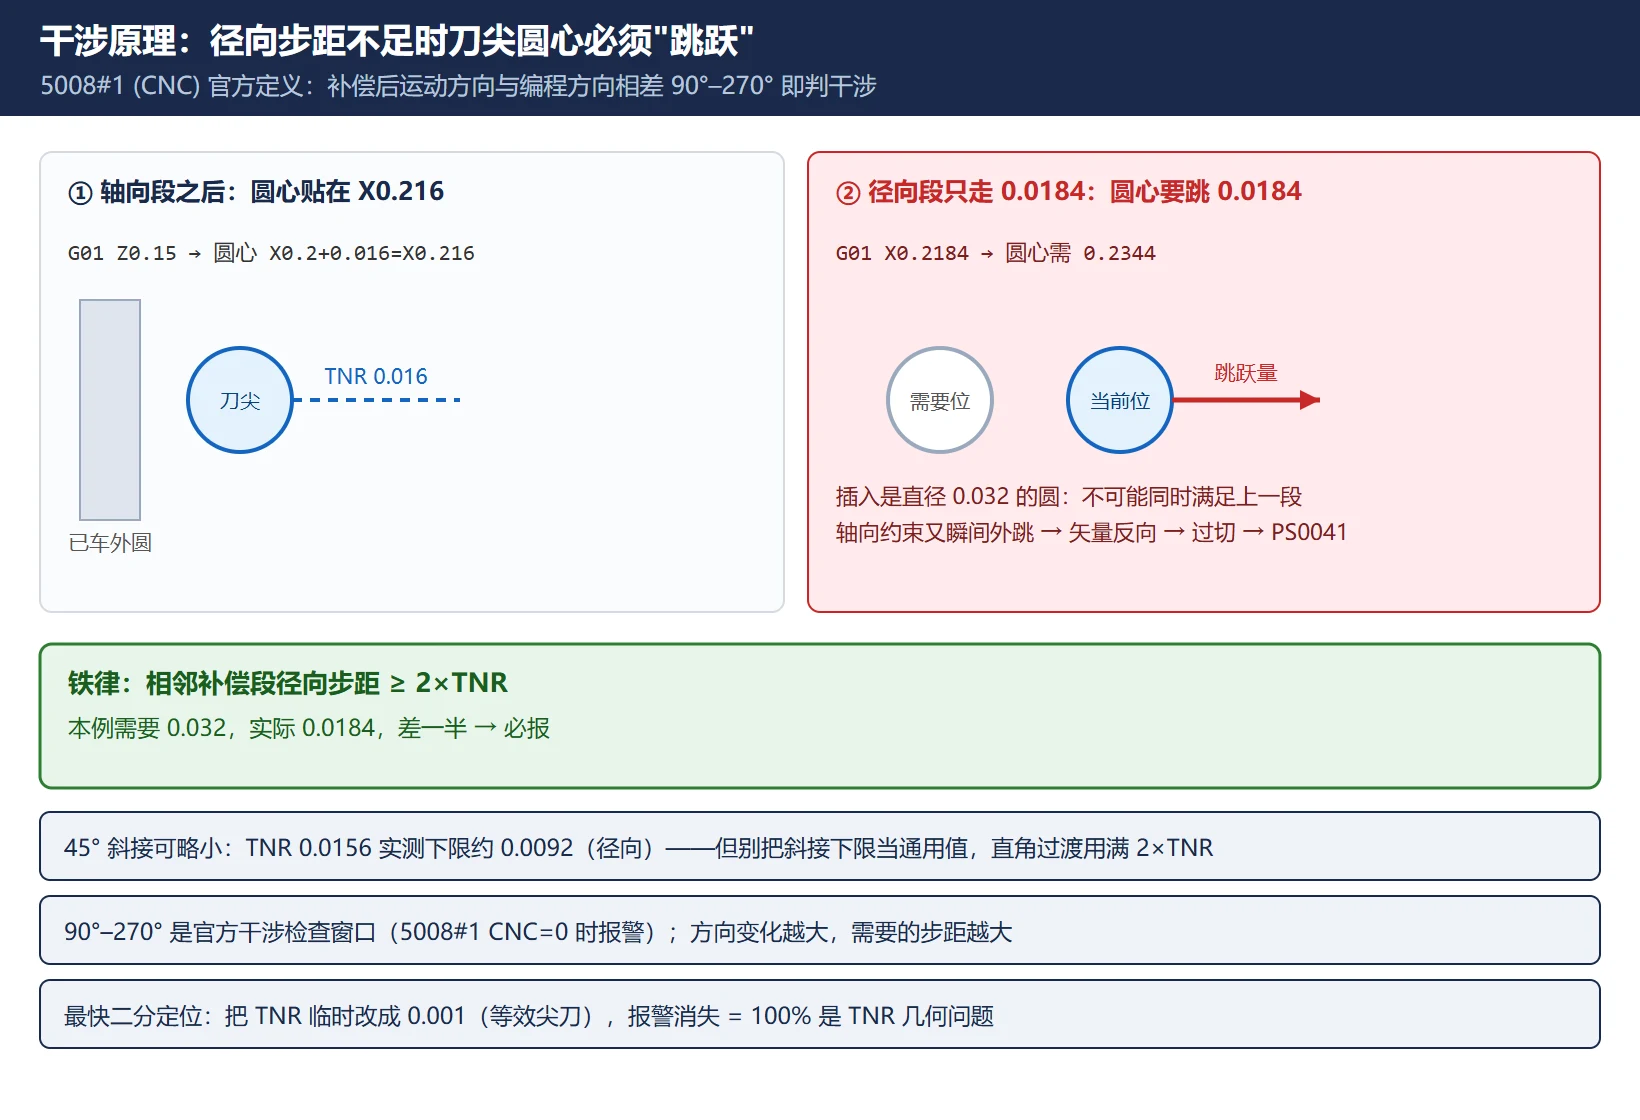
车床 X 轴按直径编程时,按编程值直接查表(若本机 X 为半径编程,数值减半——半径/直径编程由机床数据决定,现场核对):
表 2 TNR ↔ 最小径向(X)步距速查矩阵(90° 过渡,直径编程)
| 刀尖圆弧半径 TNR | 最小 X 步距 | 常见刀片规格 |
|---|---|---|
| 0.008″ (0.2 mm) | 0.016″ | 1/32 精车 |
| 0.016″ (0.4 mm) | 0.032″ | 1/16 最常用 |
| 0.031″ (0.8 mm) | 0.062″ | 1/32 大切深 |
| 0.047″ (1.2 mm) | 0.094″ | 3/64 重载 |
| 0.004 mm | 0.008 mm | 公制小刀尖 |
| 0.4 mm | 0.8 mm | 公制常用 |
| 0.8 mm | 1.6 mm | 公制大切深 |
公制刀尖同理:TNR 0.4mm → 最小 X 步距 0.8mm。台钻式记忆法:矩阵值 = TNR × 2,贴在工具箱上。
四、五类成因逐一对应
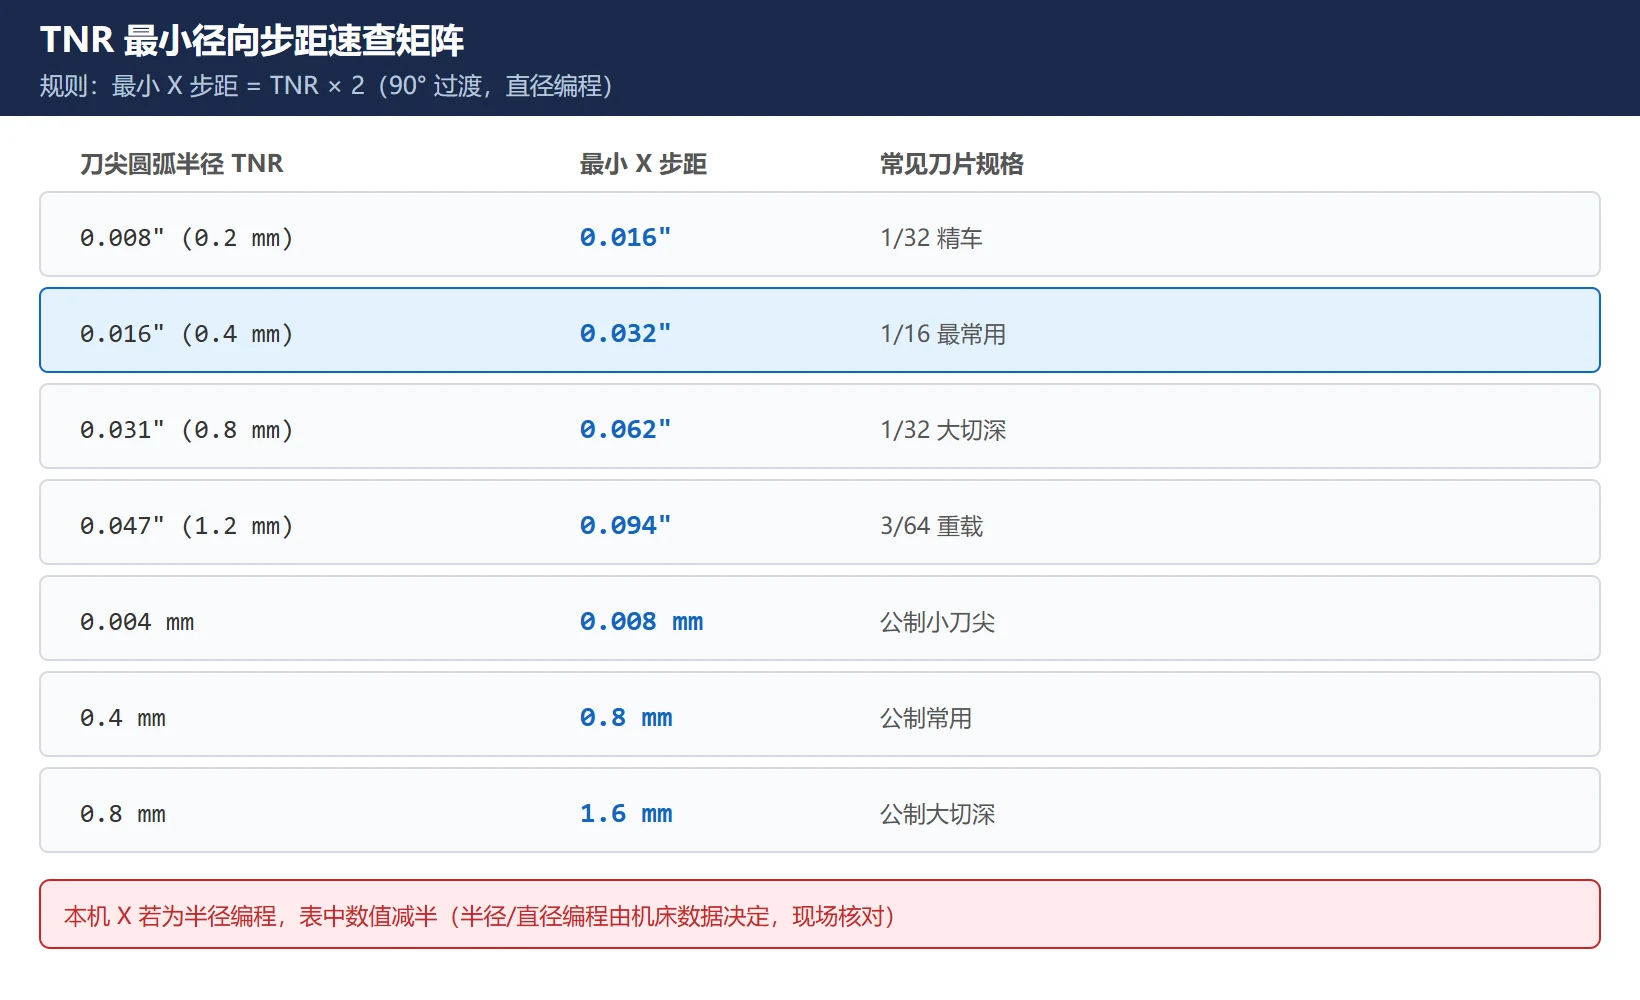
表 3 PS0041 五类成因:现象 → 首查 → 处置
| 成因 | 典型现象 | 首查什么 | 处置 |
|---|---|---|---|
| ① 起刀段 X 步距不足 | 报警在 G41/G42 生效后的第 2–3 段 | 逐段算 X 直径差,对比 2×TNR | 加大引入段/中间段径向移动量至 ≥2×TNR |
| ② 圆弧用 R 格式起点错位 | 报警在 G02/G03 段;轮廓看着没问题 | R 格式让系统”拟合”了虚拟圆心 | 改 I/K 格式显式给圆心,重跑 |
| ③ 内圆半径小于刀尖 | 镗小孔/内槽报警 | 比较内圆 R 与 TNR | 换更小 TNR 刀片,或重新设计特征 |
| ④ T 寄存器(假想刀尖号)选错 | 轴向段也报警;补偿方向看着反 | 核对刀补表 T 号与刀具实际方位 | 按机床厂约定改正 T 号(常见 3/4/6/8/9) |
| ⑤ 换刀未 G40 | 每次换刀后第一个补偿段就报 | 刀补矢量是否残留 | 每段刀路结束 G40 取消,重新 G41/G42 引入 |
另有两个”隐形”成因现场高频:刀补值填错单位(直径当成半径填,直接翻倍——由 5004#0(ODI) 决定按半径还是直径,填错立刻过切/报警),以及刀补表里 R 值是上一批次留下的(换刀未更新,首查 offset 屏幕确认)。
五、参数位:5008#0 为什么不能关
表 4 刀补干涉相关参数位速查(0i 官方参数手册口径)
| 参数位 | 名称 | 官方定义 | 建议 |
|---|---|---|---|
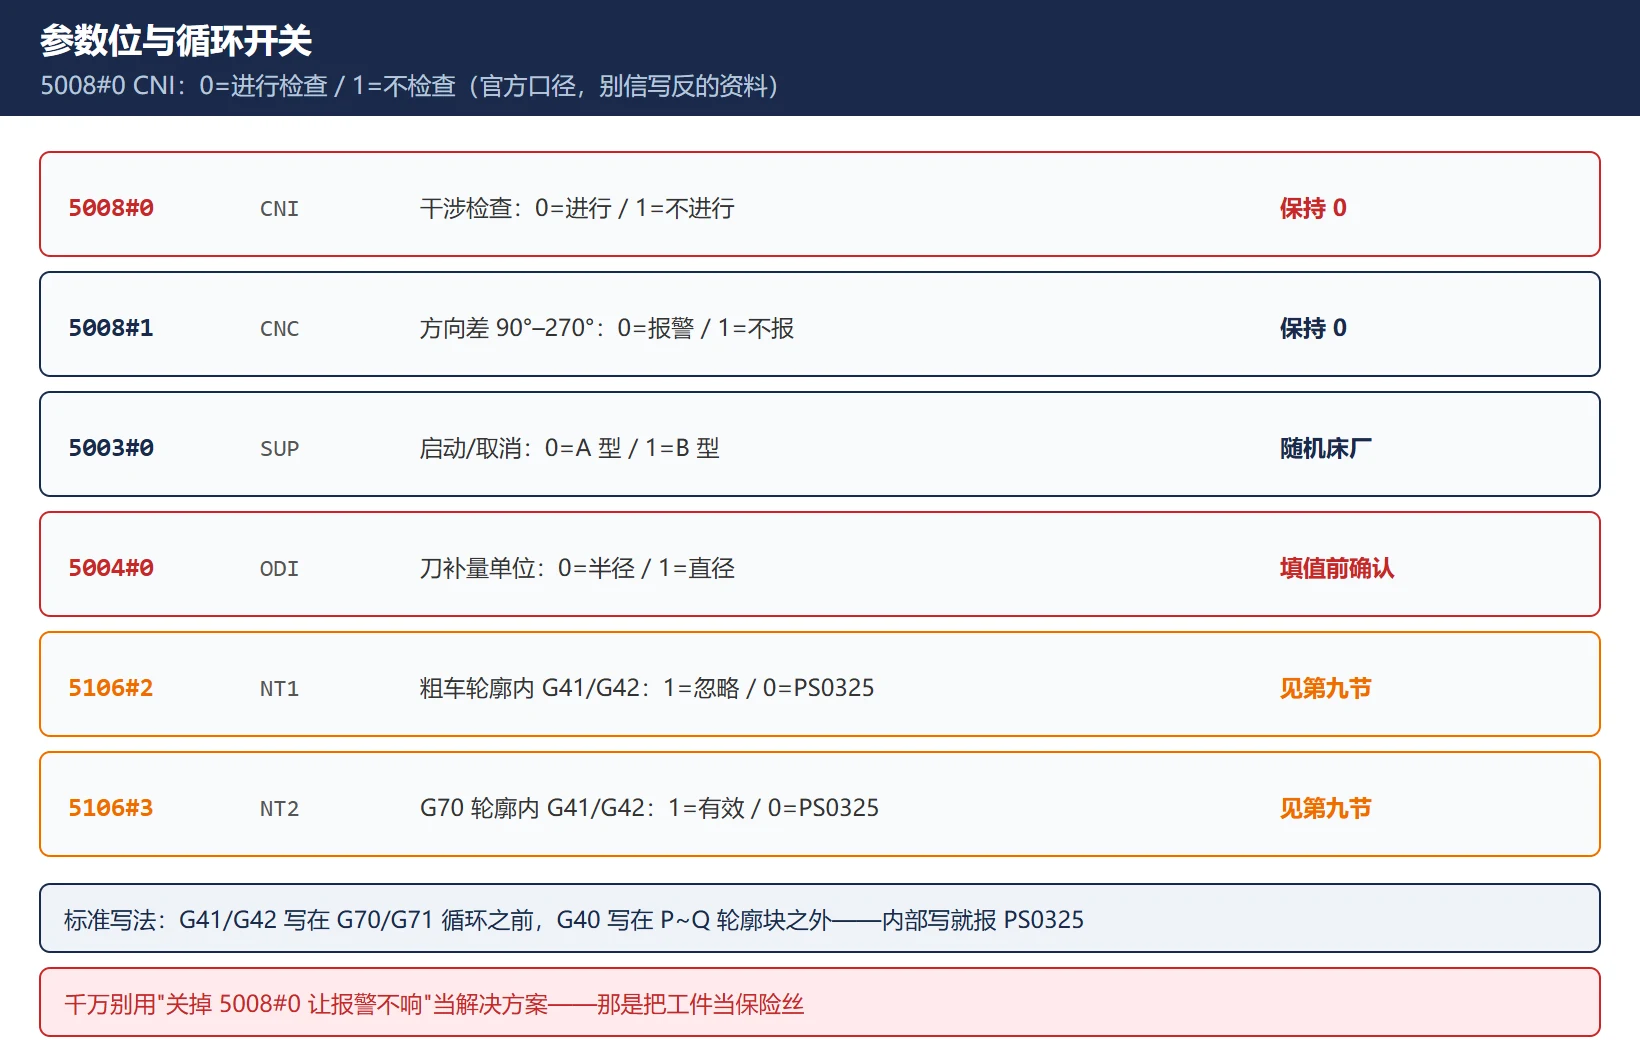
| 5008#0 | CNI | 刀补干涉检查:0 = 进行检查;1 = 不进行检查 | 保持 0(默认)。关掉=摘掉安全网,过切直接啃工件 |
| 5008#1 | CNC | 干涉检查中,补偿后运动方向与编程方向相差 90°–270° 时:0 = 报警;1 = 不报警 | 保持 0;仅在特殊工艺(如有意让矢量消失)时由 OEM 改 |
| 5003#0 | SUP | 刀补启动/取消方式:0 = A 型;1 = B 型 | 随机床厂设定,别随意改 |
| 5004#0 | ODI | 刀补量设定单位:0 = 半径;1 = 直径 | 填刀补值前先确认这一位,填错直接引发报警/过切 |
| 5106#2 | NT1 | 粗车循环(G71 等)轮廓内写 G41/G42:1 = 忽略不报警;0 = 报 PS0325 | 见第九节 |
| 5106#3 | NT2 | G70 轮廓内写 G41/G42:1 = G70 执行时刀补有效;0 = 报 PS0325 | 见第九节 |
纠错二:某英文技术站写”5008#0 = 1 才是打开干涉检查”——与官方参数手册相反。 FANUC 0i-PB 参数手册(B-63980EN/01)原文:CNI 0: Performed(进行检查)/ 1: Not performed(不检查)。按他们的说法把 5008#0 设成 1,等于亲手关掉了干涉检查,报警是不响了,但过切会直接出现在工件上。同理,他们说的”5008#2 选 B 型补偿”也不对——A/B 型由 5003#0(SUP) 决定,5008#2 在 16i/18i 上是 G39 圆角功能开关。
六、A/B/C 型补偿怎么选:各机型可用类型对照
表 5 FANUC 各系列刀补类型与前瞻能力
| 系列 | 可用类型 | 前瞻段数 | 说明 |
|---|---|---|---|
| 0i / 0i-Mate | A 型(5003#0=0)或 B 型(=1) | 2 段(基本型) | 车床默认 A 型启动/取消 |
| 0i-MF / 16i / 18i / 21i | A 或 B | 2(A)/ 5+(B) | B 型前瞻更深,紧凑几何更宽容 |
| 30i / 31i / 32i | A / B / C | 2 / 5+ / 10+ | C 型全前瞻,极小 TNR + 极紧几何也能算 |
| 选择原则 | — | — | 同样程序在 0i 上报警、在 30i 上能跑,是前瞻能力差异,不是程序错 |
现场判断法:把 TNR 临时改成 0.001″(等效尖刀)报警消失 → 100% 是 TNR 几何问题,不是坐标错。这是最快的二分定位。
七、跨品牌对照:2×TNR 是 ISO 通用规则
表 6 跨品牌刀补干涉对照
| 控制系统 | 报警/表现 | 补偿方式 | 规则 |
|---|---|---|---|
| FANUC 0i/16i/18i/30i | PS0041 / PS0325 | G41/G42,A/B/C 型 | 径向 ≥ 2×TNR(ISO 6983) |
| SINUMERIK 840D sl / 828D | 轮廓监控类报警(如 25050) | G41/G42 + CRC 3D/平面/轮廓 | 同一几何约束,参数体系不同 |
| 三菱 M80/M800 | 刀补类 M01 报警(G41.1/G42.1) | A 或 B 型 | 同一 2×TNR 规则(某英文站记为 2249 号段,本站未在官方手册核实该号,以本机报警文本为准) |
要点:参数号和报警文本各家不同,但”相邻补偿段径向步距 ≥ 2×TNR”是实现 ISO 6983(G 代码)刀尖半径补偿的通用几何约束——换系统不用重新学物理,只换查表。
八、三种验证手段:改完程序怎么确认
表 7 三种验证手段(按成本从低到高)
| 手段 | 怎么做 | 能发现什么 | 局限 |
|---|---|---|---|
| ① 图形模拟 | 程序管理 → Simulation,开刀补显示跑一遍 | 刀具轨迹是否反向、引入段是否足够 | 依赖刀补表数据正确 |
| ② 空跑抬高 Z | 把 Z 安全抬高 50mm(或设 G54 Z 偏移)后空运行 | 实际运动中矢量消失/过切的位置 | 耗时,需在安全位置 |
| ③ 单段执行定位 | 单段一步步跑,报警即锁定具体程序段 | 报警段号——直接对应到 N 号 | 需要人工盯 |
改完的判据:连续 3 件首件尺寸稳定 + 无 0041 复现 + 表面无接刀痕。别用”关掉 5008#0 让报警不响”当解决方案——那是把工件当保险丝。
九、G71/G70 循环内的 G41/G42:5106#2 / 5106#3 两个开关
FANUC 车床操作手册的明确规定(原文口径):使用刀尖半径补偿时,G41/G42 要写在复合循环指令(G70/G71/G72/G73)之前,G40 写在 P~Q 轮廓块之外;若在 G70/G71/G72/G73 指令内部出现 G40/G41/G42,报 PS0325。
但实际机床两种行为都见过,由参数决定:
- 粗车循环轮廓内写 G41/G42 → 5106#2(NT1):=1 时刀补指令被忽略、不报警;=0 时报 PS0325。
- G70 精车轮廓内写 G41/G42 → 5106#3(NT2):=1 时 G70 执行中刀补有效;=0 时报 PS0325。
这解释了一个高频疑问:”为什么 G71 粗车不报警、一到 G70 精车就报?”——粗车时 NT1=1 把刀补忽略了(不报但也没补),精车轮廓里 NT2=0 直接报 0325;或者轮廓里那几段的 X 步距本来就小于 2×TNR,粗车被忽略、精车真算补偿时就爆。排查动作:先确认这两个位的值,再把 G41/G42 规范到循环外(标准写法),最后按表 3 逐段核 X 步距。
常见问题(FAQ)
FANUC 0041 报警是刀片选错了吗?为什么换小刀尖反而好了?
多半不是”选错”,而是刀尖半径与程序的径向步距不匹配。换小 TNR 刀尖后 2×TNR 的门槛跟着降(0.016″→0.008″,最小步距 0.032″→0.016″),原来的 0.0184″ 步距就过了线——这反过来证明问题在步距不在刀片。根子上的修法:按表 2 核对每段 X 步距,不够就加大引入段/中间段,或者改程序结构,而不是靠换刀尖”碰运气”(换刀尖还会带来切削参数不匹配的新问题)。
参数 5008#0 能不能关掉刀补干涉检查?
不能。 官方定义 5008#0(CNI)=0 是”进行检查”、=1 是”不检查”——注意不少资料(包括英文站)把这个位写反了,照着设成 1 等于亲手关掉安全网:报警是不响了,过切会直接啃在工件上,而且没有第二次机会拦你。它只在两种场合可以临时动:①机床厂/OEM 调试特定工艺;②你明确知道在做什么的受控测试。生产机保持 0。如果它”莫名其妙”变成 1,先查谁改过参数,而不是继续生产。
为什么 G71 粗加工循环不报警,一到 G70 精加工就报 PS0041?
两种常见机制:①参数行为差异——5106#2(NT1)=1 时粗车轮廓里的 G41/G42 被忽略(不报但也没补偿),而 G70 轮廓里 5106#3(NT2)=0 直接报;不过注意 G70 报的是 PS0325(循环内指令不允许),报 PS0041 说明刀补真的在算。②步距问题被粗车掩盖——粗车切深大、每刀 X 步距天然大于 2×TNR;精车轮廓里某些段(如倒角连接处、台阶过渡)X 步距只有 0.00x”,真算补偿就爆。排查顺序:先读 5106#2/5106#3 → 把 G41/G42 规范到循环外、G40 放 P~Q 之外 → 按表 3 逐段核 X 步距与 TNR。
最后更新:2026-10-24

















暂无评论内容