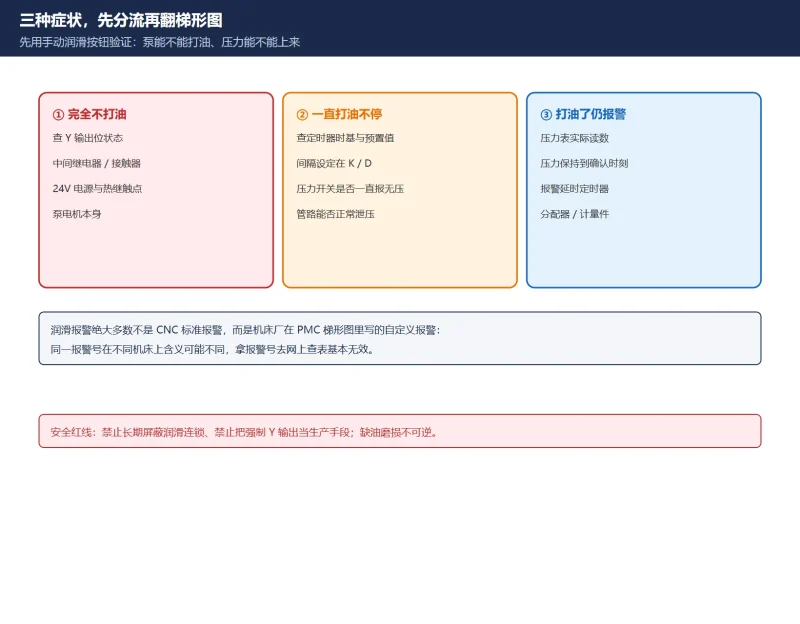



先给结论,现场按这 3 处分流:
- 完全不打油 → 查油泵输出 Y、中间继电器/接触器、热过载与 24V 电源;
- 一直打油不停 → 查 PMC 定时器/间隔设定、压力开关是否一直给”无压力”;
- 打油了还报警 → 查压力开关 X 点、压力保持时间与报警延时、分配器与管路。
安全红线(先读):禁止长期屏蔽润滑连锁、禁止强制 Y 输出当作生产手段。导轨/丝杠缺油运行会直接造成精度永久下降。强制输出只允许在机械已确认安全、有人监护、单次短时的诊断场景中使用,用完立即取消。
30 秒速查:症状 → 先查
| 症状 | 最可能 | 先查这 3 处 |
|---|---|---|
| 泵完全不启动 | 输出链或电源 | Y 输出位状态 · 中间继电器/接触器线圈 · 24V 与热继触点 |
| 泵一直转不停 | 时序或压力确认 | PMC 定时器时基与预置值 · 压力开关 X 位 · 管路是否泄压 |
| 打油后仍报润滑不良 | 压力建立/保持不足 | 压力表实际读数 · 分配器是否卡死 · 报警延时设定 |
| 报警时有时无 | 接触不良 / 油位临界 | X 输入接线与端子 · 液位开关 · 油品黏度与油位 |
| 刚加满油很快又报低油位 | 计量件或管路泄漏 | 计量件密封圈 · 油管接头 · 油是否混进切削液 |
一、三种典型症状先分流
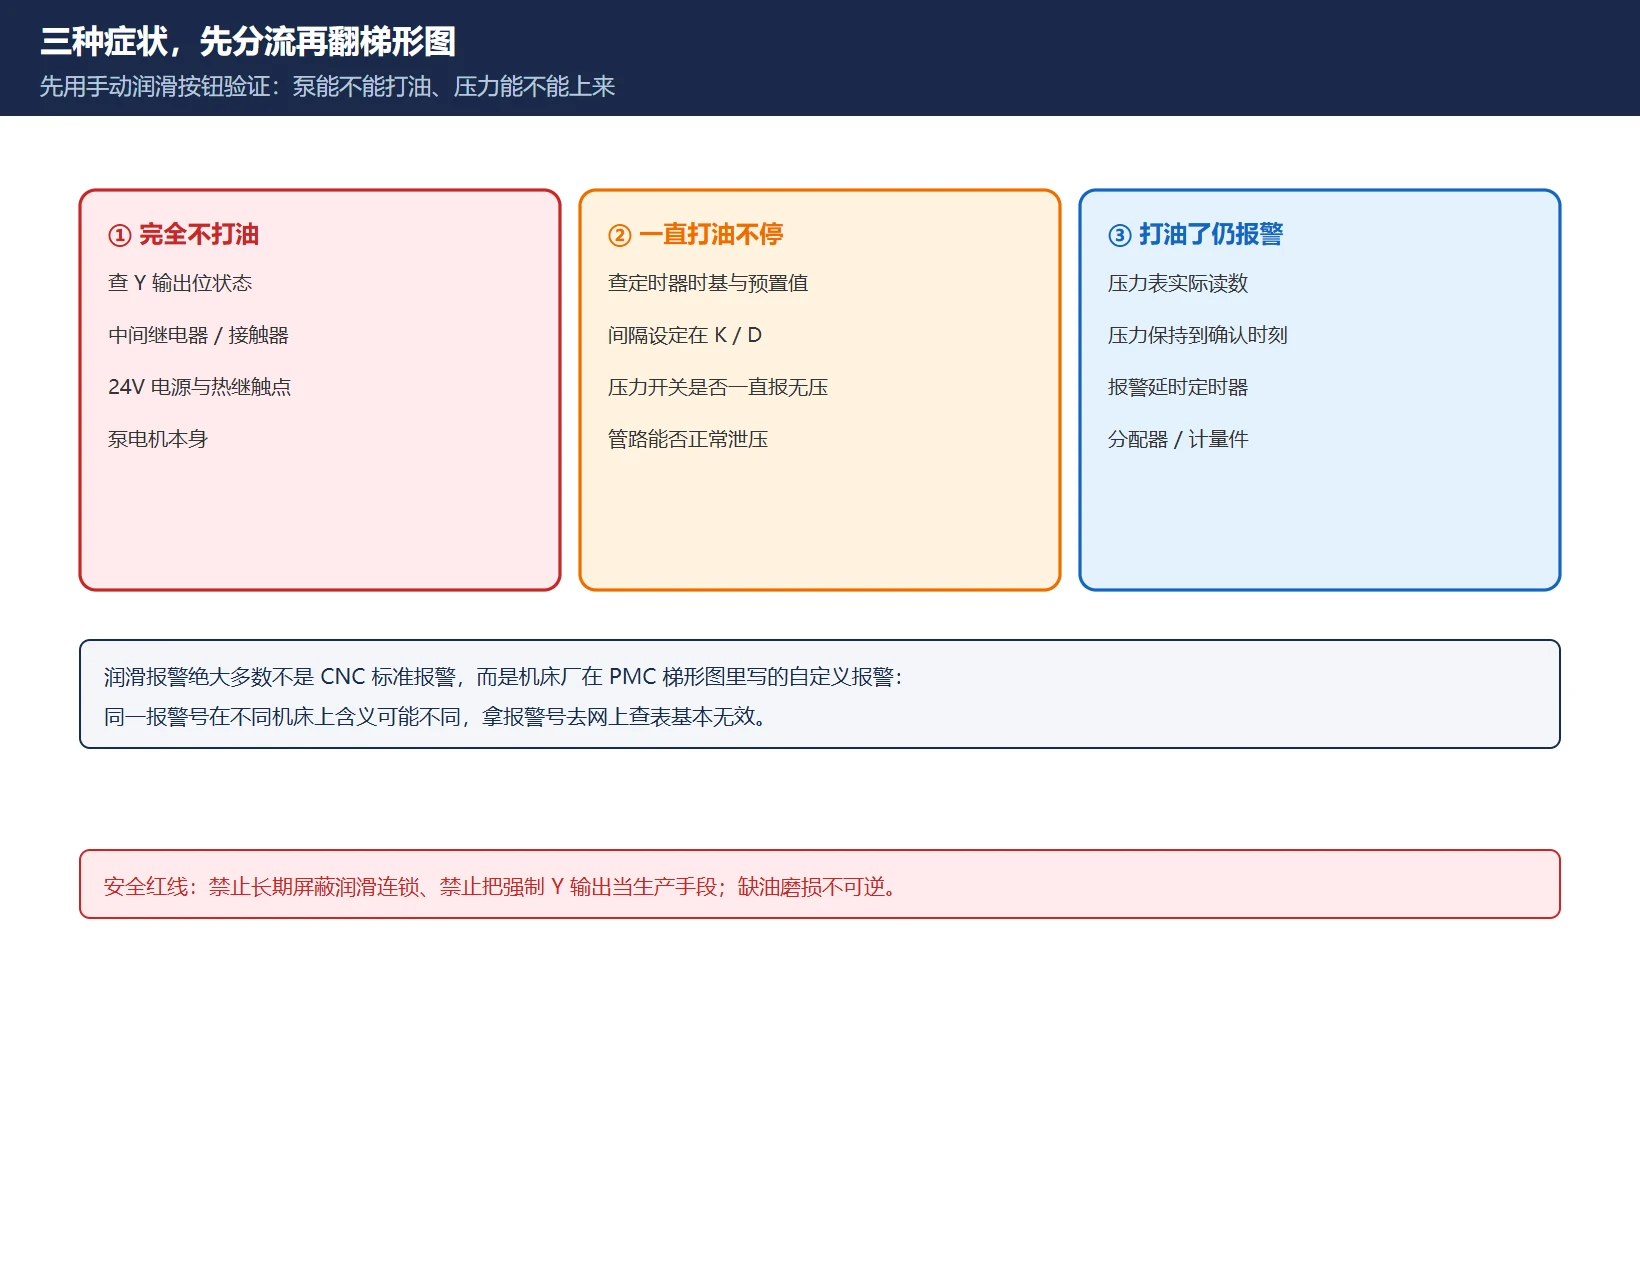
不要一上来就翻梯形图。先用手动润滑按钮(多数润滑泵站都有)做一个动作:手动能打油、压力能上来,说明泵与主管路基本好,问题在 PMC 时序或确认信号;手动也打不上油,就直接往电气输出链和机械油路查。
分流之后再看报警文本。这里有个关键认知:润滑报警绝大多数不是 CNC 的标准报警,而是机床厂在 PMC 梯形图里写的自定义报警。同一台厂不同型号、同一型号不同批次,报警号与 A 地址可能都不一样。所以”网上查报警号含义”在这类故障上基本无效,必须回到本机的梯形图和电气图。
二、先把打油时序看懂
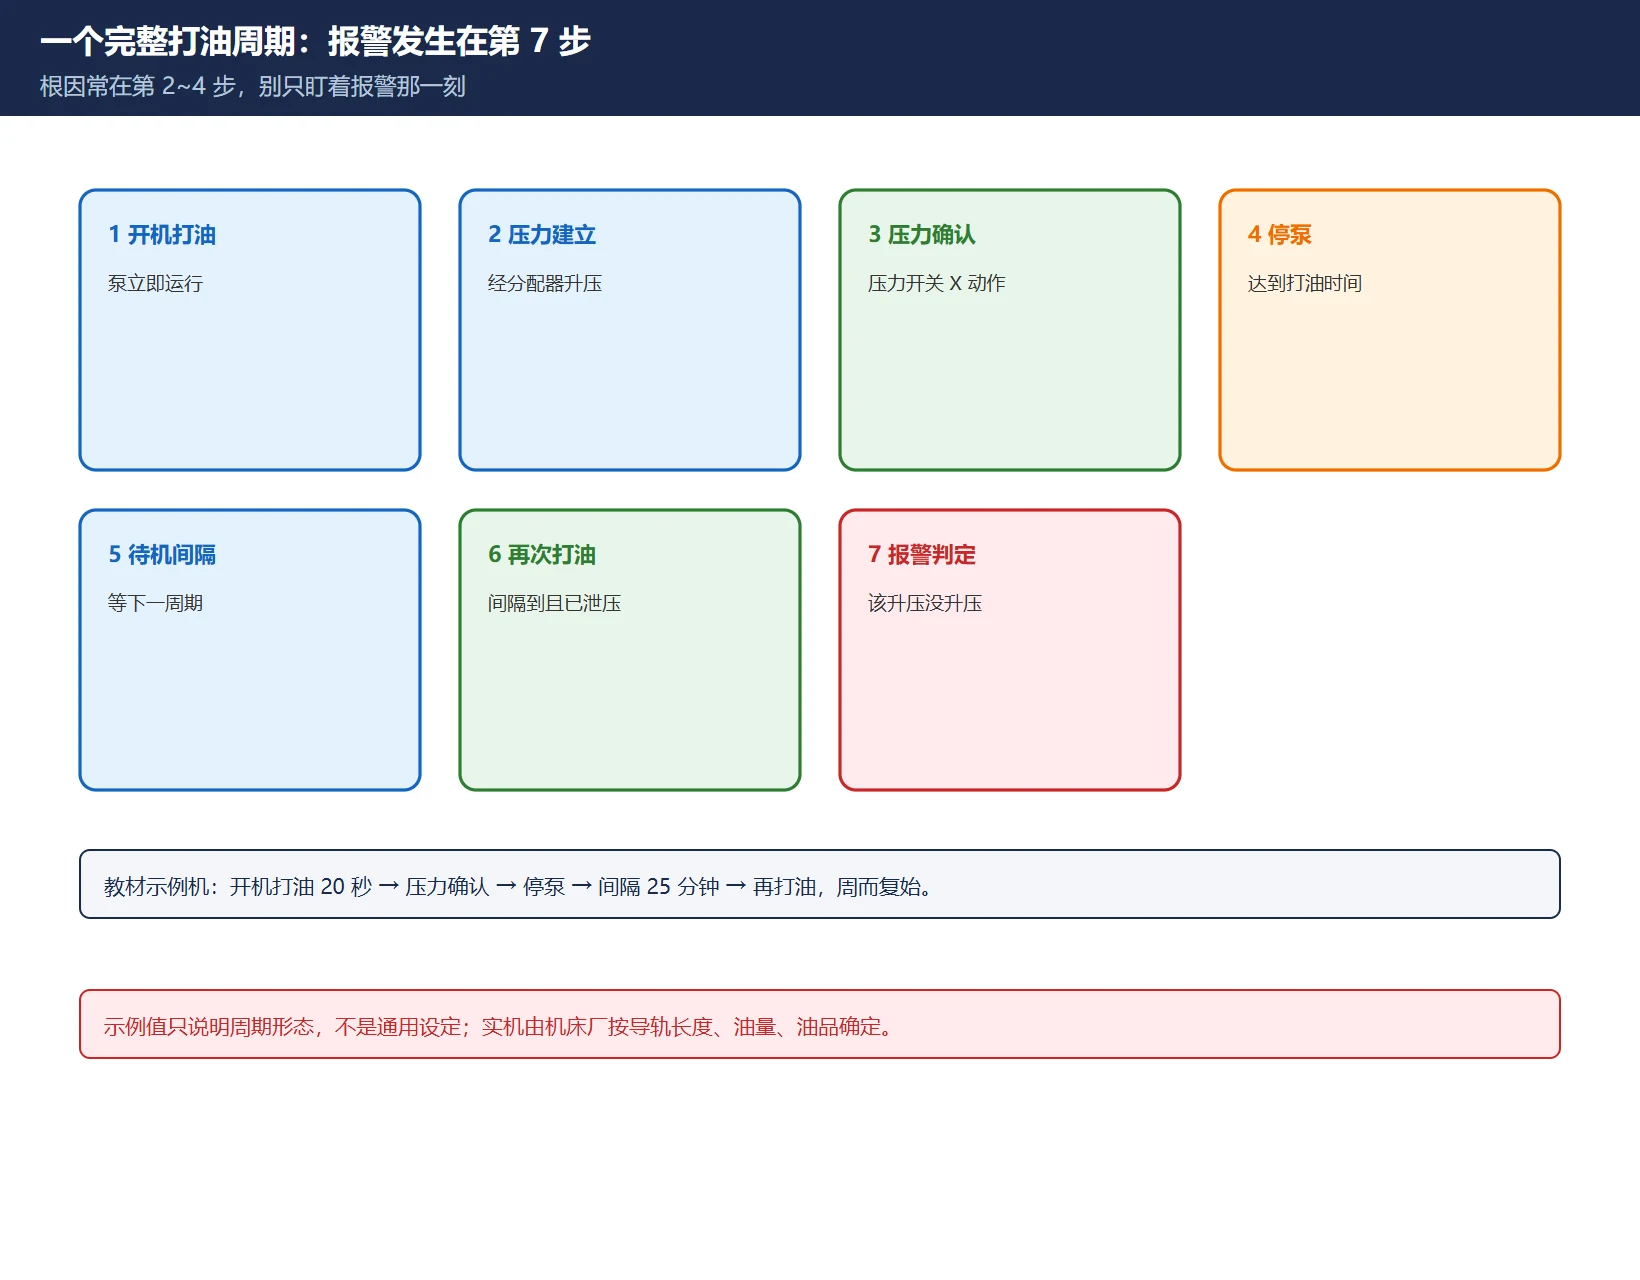
集中润滑是间歇工作,一个完整循环大致是:
| 阶段 | 系统在做什么 | 相关信号 |
|---|---|---|
| ① 开机首次打油 | 泵立即运行一段时间(教学示例机为 20 秒) | Y 输出、定时器 T |
| ② 压力建立 | 油经分配器到各润滑点,管内升压 | 压力表、压力开关 |
| ③ 压力确认 | 压力开关动作,PMC 读到”有压力” | 压力开关 X 点 |
| ④ 停泵 | 达到打油时间后断开输出 | 定时器位、R 内部继电器 |
| ⑤ 待机间隔 | 等待下一个周期(示例机为 25 分钟) | 间隔定时器、K 保持继电器 |
| ⑥ 再次打油 | 间隔到、且管路已泄压,重新启动泵 | 定时器 + 压力开关状态 |
| ⑦ 报警判定 | 该建立压力时没建立,延时后报警 | 报警延时定时器、A 地址 |
看懂时序的价值在于:“报警”发生在第 ⑦ 步,但根因常常在第 ②~④ 步。例如分配器泄压太慢,第 ⑥ 步的启动条件不满足,最后表现为”润滑不良”,看上去像压力开关坏了,其实是油路问题。
上面括号里的 20 秒 / 25 分钟来自公开教材配套的教学示例机,只用来说明周期形态,不是通用设定值。实机间隔与打油时间由机床厂按导轨长度、油量、油品定,别照抄。
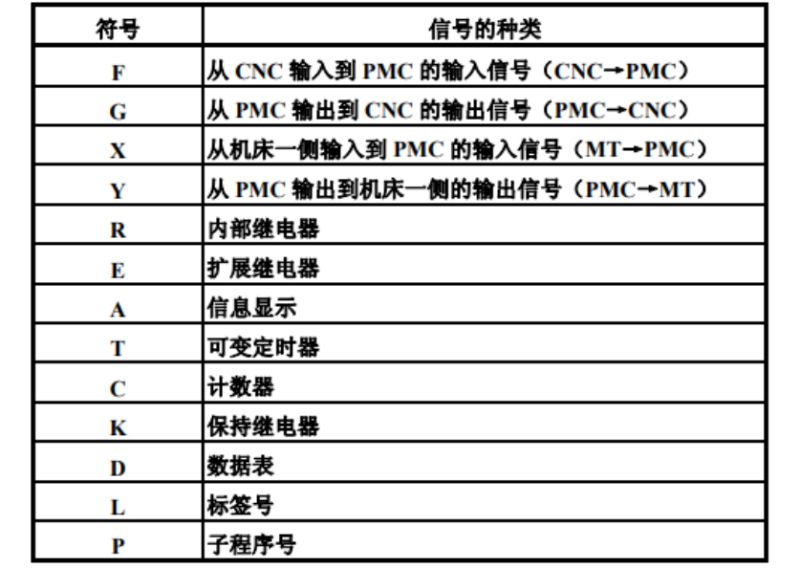
三、PMC 侧:定时器、保持继电器、计数器
- 定时器 T:控制打油持续时间、待机间隔、压力建立超时、报警延时。查改路径通常是
SYSTEM → PMC → PMCMNT/PMCPRM → TIMER。注意时基:不同机型/画面里预置值的单位可能是 ms 或 100 ms,改之前先在该画面确认单位,别把”1500″当成 1500 秒或 1500 分钟。 - 保持继电器 K / 数据表 D:不少机床厂把间隔设定、打油时间放在 K 或 D 里,方便在自定义设定画面里改;也有机床厂把这两个值做成画面参数。所以”打油时间在 CNC 参数里改”这个说法通常不成立——CNC 参数不负责机床厂自定义的润滑周期。
- 计数器 C:累计打油次数、泵运行次数,用于判断”该打没打”。
- 内部继电器 R:梯形图里的中间逻辑位(如开机脉冲、润滑故障锁存、定时器到时位)。顺着报警线圈往上找,就能看到是哪一个条件没满足。
顺带避坑:网上常见”把 T0000/T0002 改成能被 48 整除的数””#6241 是润滑间隔”之类的说法,来源多为互相转载的问答与聚合站,在随机手册里无法对应。本文不采信、也不列任何具体定时器号与 CNC 参数号。要改,只在本机 TIMER 画面与梯形图里确认过的地址上改,并先记原值。
四、电气侧:三路输入、一路输出
教学示例机给出的信号结构很有代表性(地址仅为示例,实机以本机电气图为准):
| 信号 | 示例 | 作用 |
|---|---|---|
| 压力检测开关 | X4.5:0=管路无压力,1=有压力 | 每次打油后确认压力是否建立 |
| 液位检测开关 | X4.6:0=油充足,1=油不足 | 油箱低油位;通常只提示,不必立即停机 |
| 泵电机断路器/热过载辅助触点 | X2.5:0=过载,1=正常 | 泵过载、堵转、缺相 |
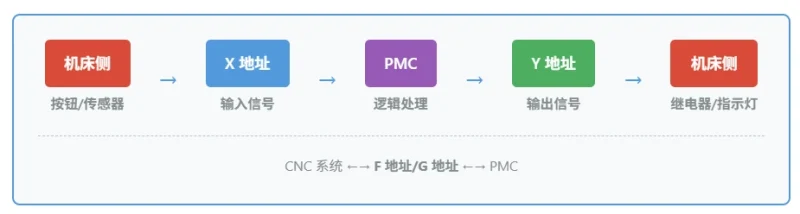
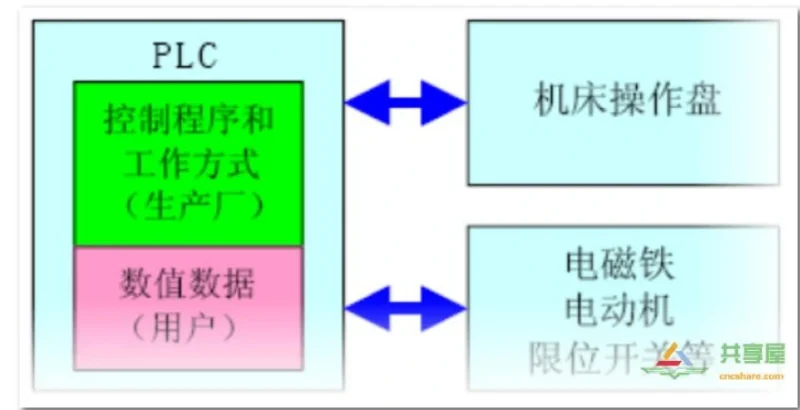
| 泵输出 | Y5.5 → 中间继电器 KA → 接触器 KM → 泵电机 | PMC 只驱动弱电,强电靠中间回路 |
几点现场经验:
- 压力开关建议用”失效安全”接法:断线、接触不良应表现为故障而不是”正常”,否则线断了机床还会继续跑。查故障时先确认这个逻辑有没有被改过。
- 液位低与压力异常的处理等级不同:油位低短时间内不至于立刻损伤机床,多数设计只提示;压力异常(漏油、堵塞、泵失效)则应立即停机。别把两者用同一个”屏蔽”动作处理掉。
- Y 有输出不等于泵在转:PMC 位是 1 之后,还要走中间继电器线圈、触点、接触器、断路器、电机。用万用表逐级量,比在梯形图里反复看更能定位。
- 强制输出(FORCE)只用于短时诊断,且必须确认机械安全、有人监护、用完立刻取消。
五、报警反查:A 地址 → 梯形图 → I/O 点
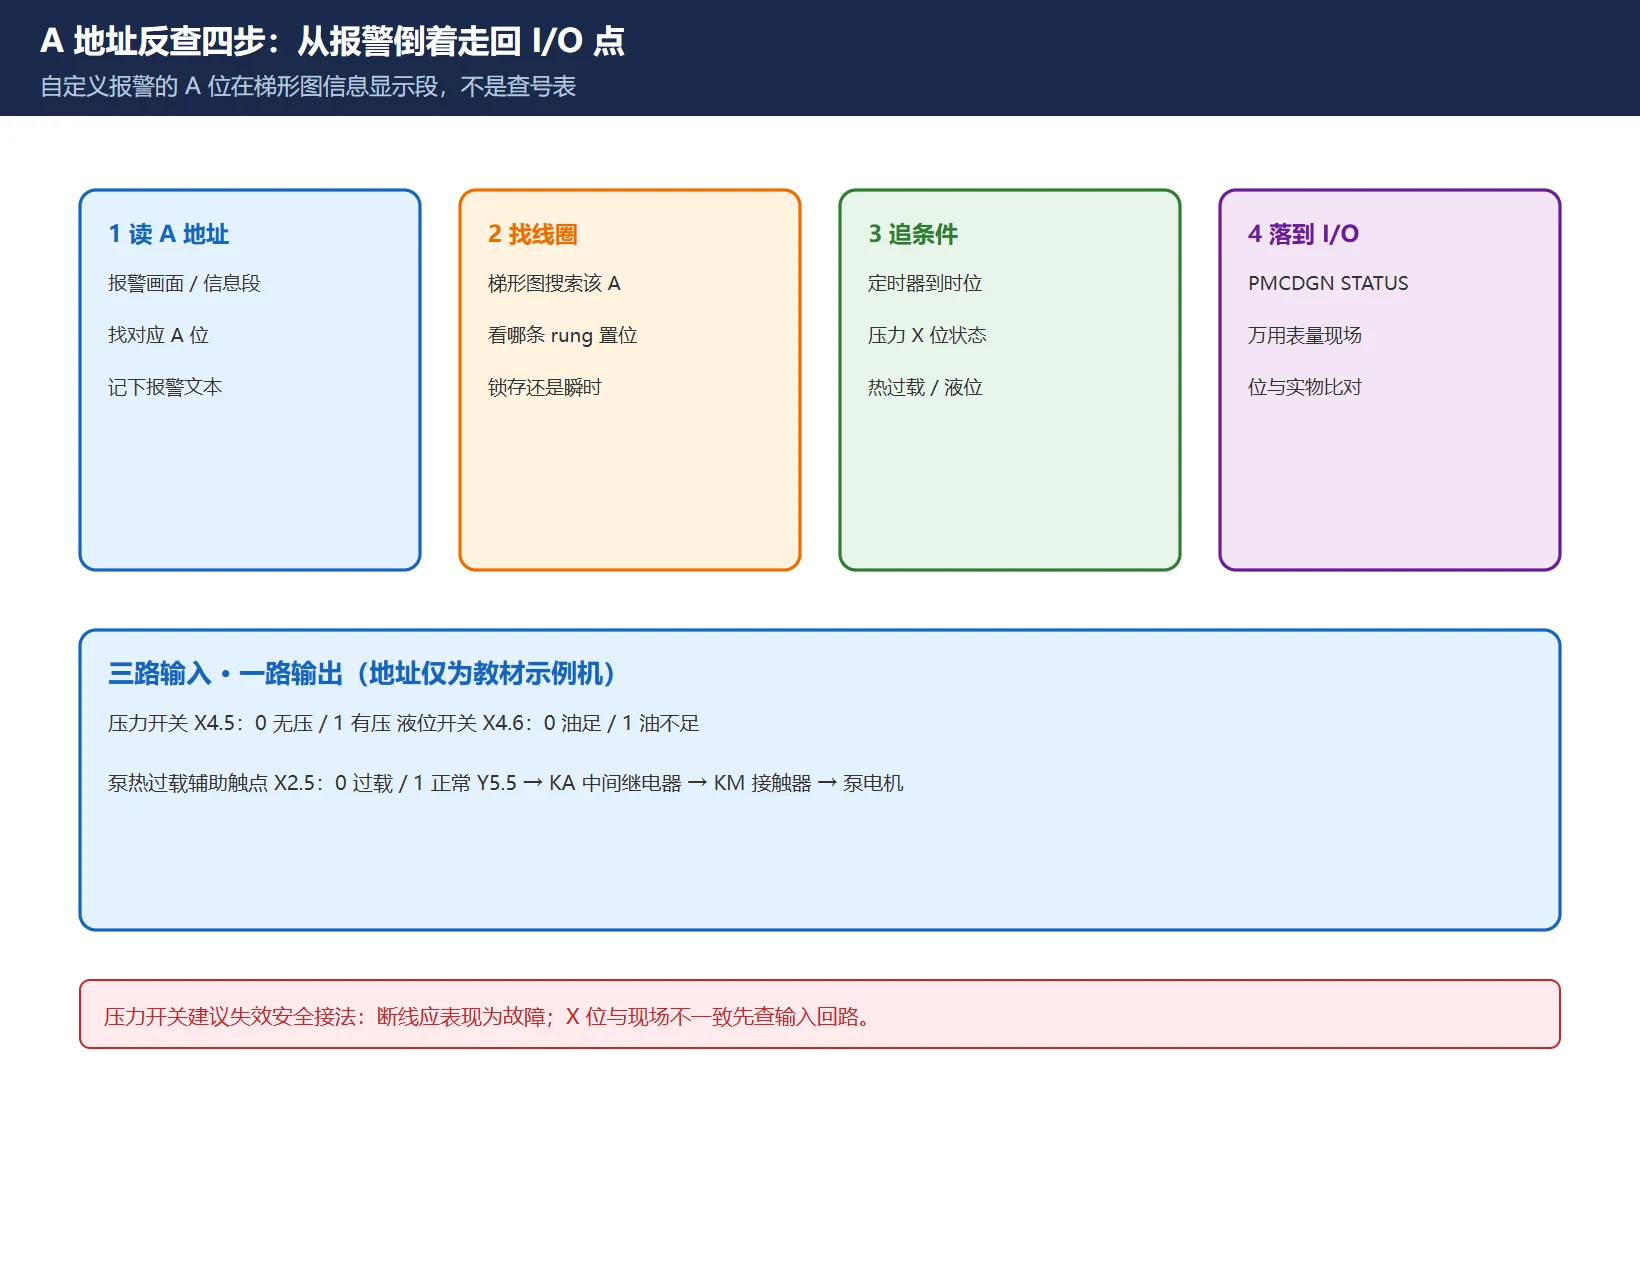
自定义报警一般这样做:机床厂在梯形图里把某个条件写到 A 地址(报警信息显示用),CNC 画面据此显示报警文本。所以反查方向是从 A 倒着往回走,而不是拿报警号去查表:
- 读报警文本与 A 地址:在报警画面 / 梯形图的报警信息显示段找到对应的 A 位(常见是
DISP/信息显示指令一段)。 - 在梯形图里找 A 线圈:搜索该 A 地址,看是哪一条 rung 置位。
- 往上追触发条件:通常是一个定时器到时(压力建立超时)+ 压力开关 X 位为”无压力”,或热过载 X 位异常。
- 落到具体 I/O 点去量:
PMCDGN → STATUS看该 X 位实时状态,再用万用表量现场开关、端子、24V。X 位状态与现场实际不一致,就是输入回路问题;一致,就回到机械油路。
这一路与站内《外围报警四步反查》《自定义 ALARM 写法》是同一套方法,只是本文把它落到润滑这个子系统上。
六、机械侧别漏
教材案例里,好几个”润滑报警”最后都不是电气问题:
- 计量件小孔堵塞 → 导轨润滑不足,改间隔时间没用,清洗后才好;
- 计量件 Y 形密封圈破损 → 油大量漏进切削液,一天就得加一次油;
- 针形节流阀调节不当 → 某几根油管基本不供油,表现为加工表面粗糙度变差;
- 油位低 / 油牌号黏度不对 → 泵吸空或压力建立慢;
- 油管折弯、接头渗漏、分配器卡死 → 压力要么上不去,要么泄不掉。
所以”调长打油时间”经常只是把问题盖住。真正该做的是确认每个润滑点都出油,再看压力表在注油循环里是否达到该机型要求。
七、临时处置与验收
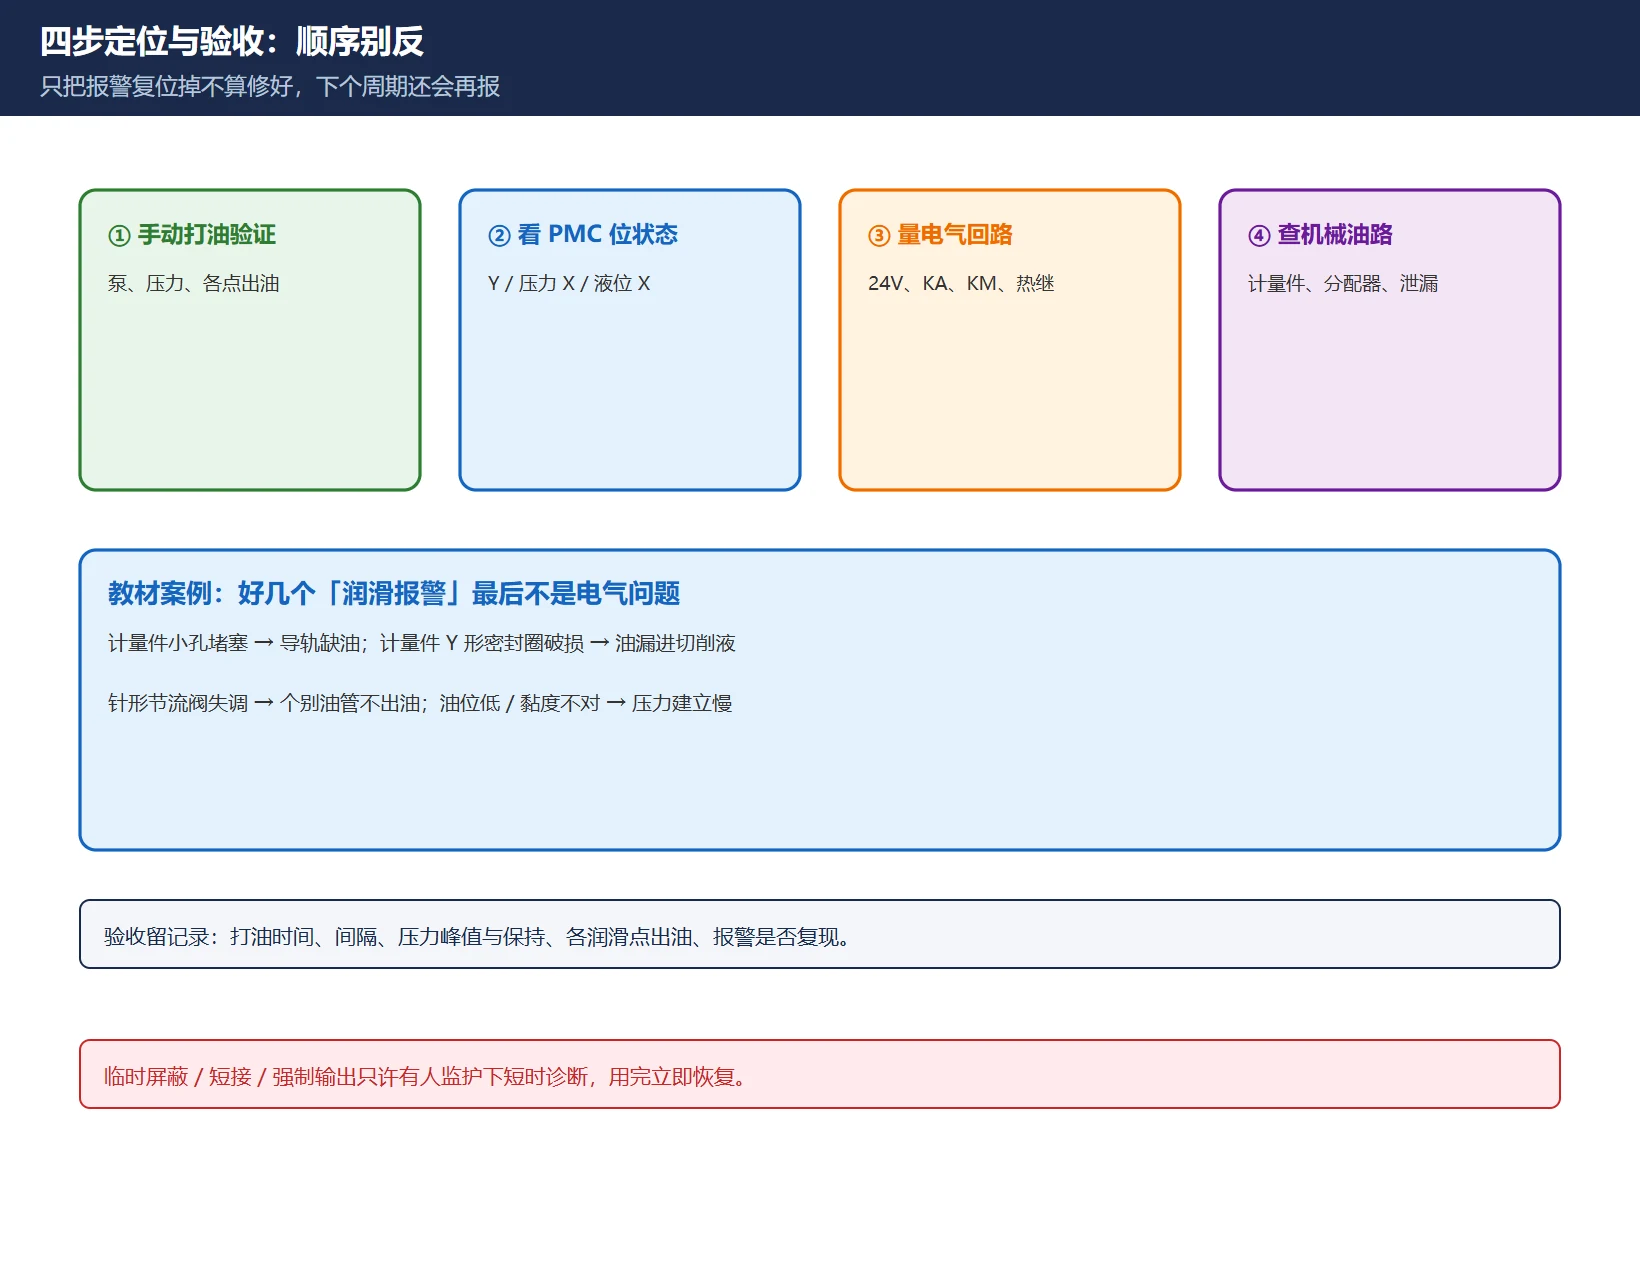
四步走,顺序别反:
- 手动打油验证(泵、压力、各润滑点出油);
- 看 PMC 位状态(Y 输出、压力 X、液位 X、过载 X、定时器到时位);
- 量电气回路(24V、中间继电器、接触器、热继、端子与接线);
- 查机械油路(油位、黏度、计量件、分配器、节流阀、泄漏)。
验收要留记录:一个完整周期内打油时间、间隔、压力峰值与保持情况、各润滑点是否出油、报警是否复现。只把报警复位掉不算修好——按 RESET 清掉 PMC 连锁后,故障条件还在,下个扫描周期或下一个打油循环还会再报。
再次强调:临时屏蔽润滑连锁、短接压力开关、强制 Y 输出,都只能作为有人监护下的短时诊断手段,绝不能作为”让机床先干完这批活”的办法。导轨与丝杠一旦缺油磨损,损失远大于停机时间。
常见问题
润滑报警能不能先屏蔽让机床继续跑?
不能作为生产手段。润滑连锁是防止导轨、丝杠在缺油状态下运行的最后一道保护,屏蔽后磨损不可逆、精度恢复不了。只有在机械供油已确认恢复、有人监护、单次短时验证的情况下,才允许用强制输出或临时短接做诊断,且用完立即恢复原状并复测一个完整打油周期。
打油间隔时间是在参数里改还是在梯形图里改?
绝大多数机床是在 PMC 定时器 / 保持继电器 K / 数据表 D(或机床厂自定义设定画面)里,不在 CNC 标准参数里,因为润滑周期是机床厂自己设计的逻辑。查改路径一般是 SYSTEM → PMC → PMCMNT/PMCPRM → TIMER(或对应的设定画面),并先确认预置值单位(ms 还是 100 ms)。本文不列具体定时器号与参数号:那些号随厂、随机型变,照抄网上的号只会改错地方。
压力开关灯亮了系统还报润滑不良,下一步查哪里?
按顺序查四件事:① 该 X 位在 PMCDGN → STATUS 里是否真的随压力变化(灯亮不等于 PMC 收到了,先查输入回路与常开常闭逻辑);② 压力建立后能否保持到确认时刻,泄压太快多为分配器/接头问题;③ 报警延时定时器的设定与打油时序是否对得上;④ 液位与热过载这两路输入有没有同时异常。四步都过再看 PLC 程序,别急着换开关。
最后更新:2026-11-07

























暂无评论内容