


姊妹篇:HEIDENHAIN Presets and Work Zero: PRESET.PR, CYCL DEF 247 vs 7, M91/M92;相关:海德汉测头标定 MP vs Cfg、TCH PROBE 31/481 测刀循环参数、海德汉对话式编程入门、iTNC530 / TNC620 / TNC640 / TNC7 型号区分、TNC 基本程序段速查表、iTNC 530 手册哪里找。
8.1 先把几套”原点”分清
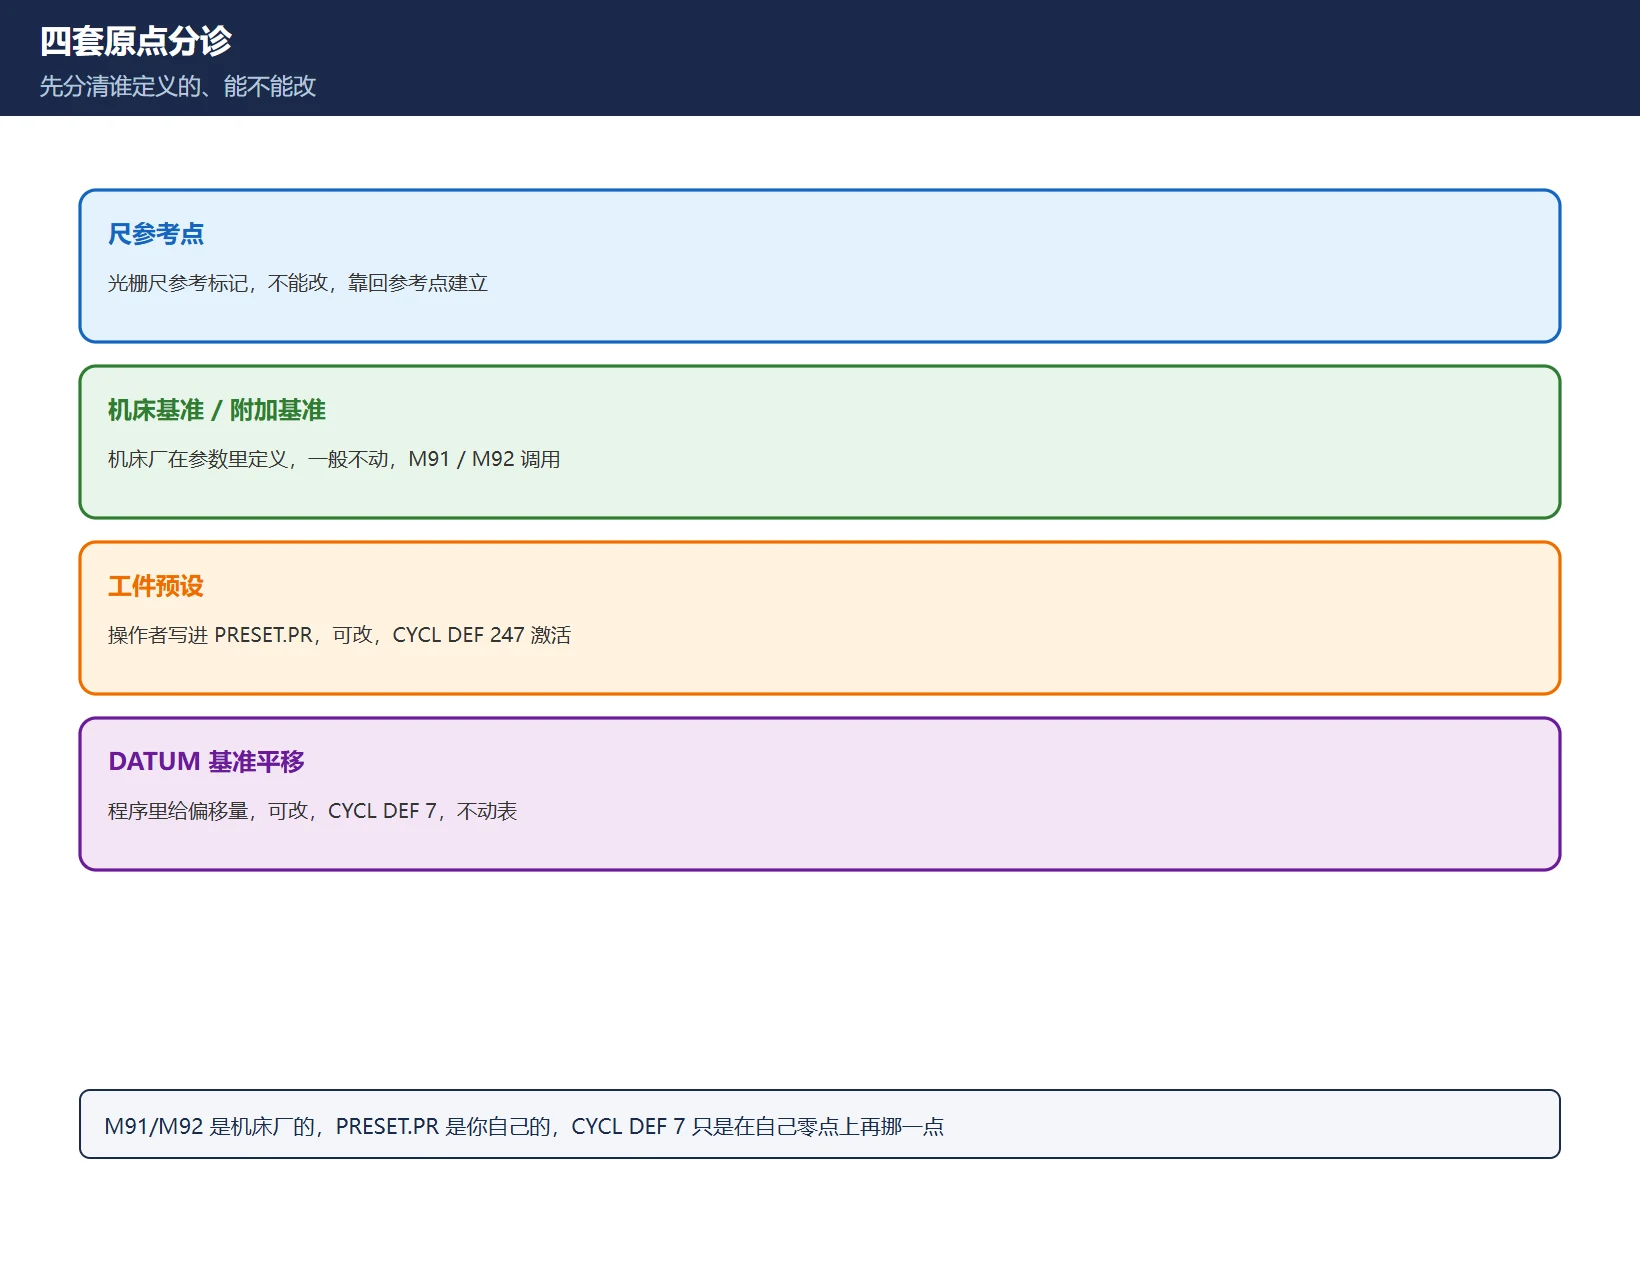
| 名称 | 谁定义 | 能不能改 | 由什么激活 |
|---|---|---|---|
| 尺参考点(scale datum) | 光栅尺上的参考标记 | 不能改 | 回参考点 |
| 机床基准 / 附加机床基准(machine datum / machine preset) | 机床厂在机床参数里定义 | 一般不动 | M91 / M92 |
| 工件预设(preset) | 操作者,存在 PRESET.PR 表里 | 可改 | CYCL DEF 247 |
| DATUM 基准平移 | 操作者,程序里给偏移量 | 可改 | CYCL DEF 7 |
表 1 几套原点的分诊(术语随 TNC 代次变化,以本机手册为准)
记住一句话:M91 / M92 用的是机床厂的东西,PRESET.PR 里放的是你自己的东西,CYCL DEF 7 只是在你自己的东西上再挪一点。三者混起来,就是尺寸漂移的头号来源。
8.2 PRESET.PR 表的结构
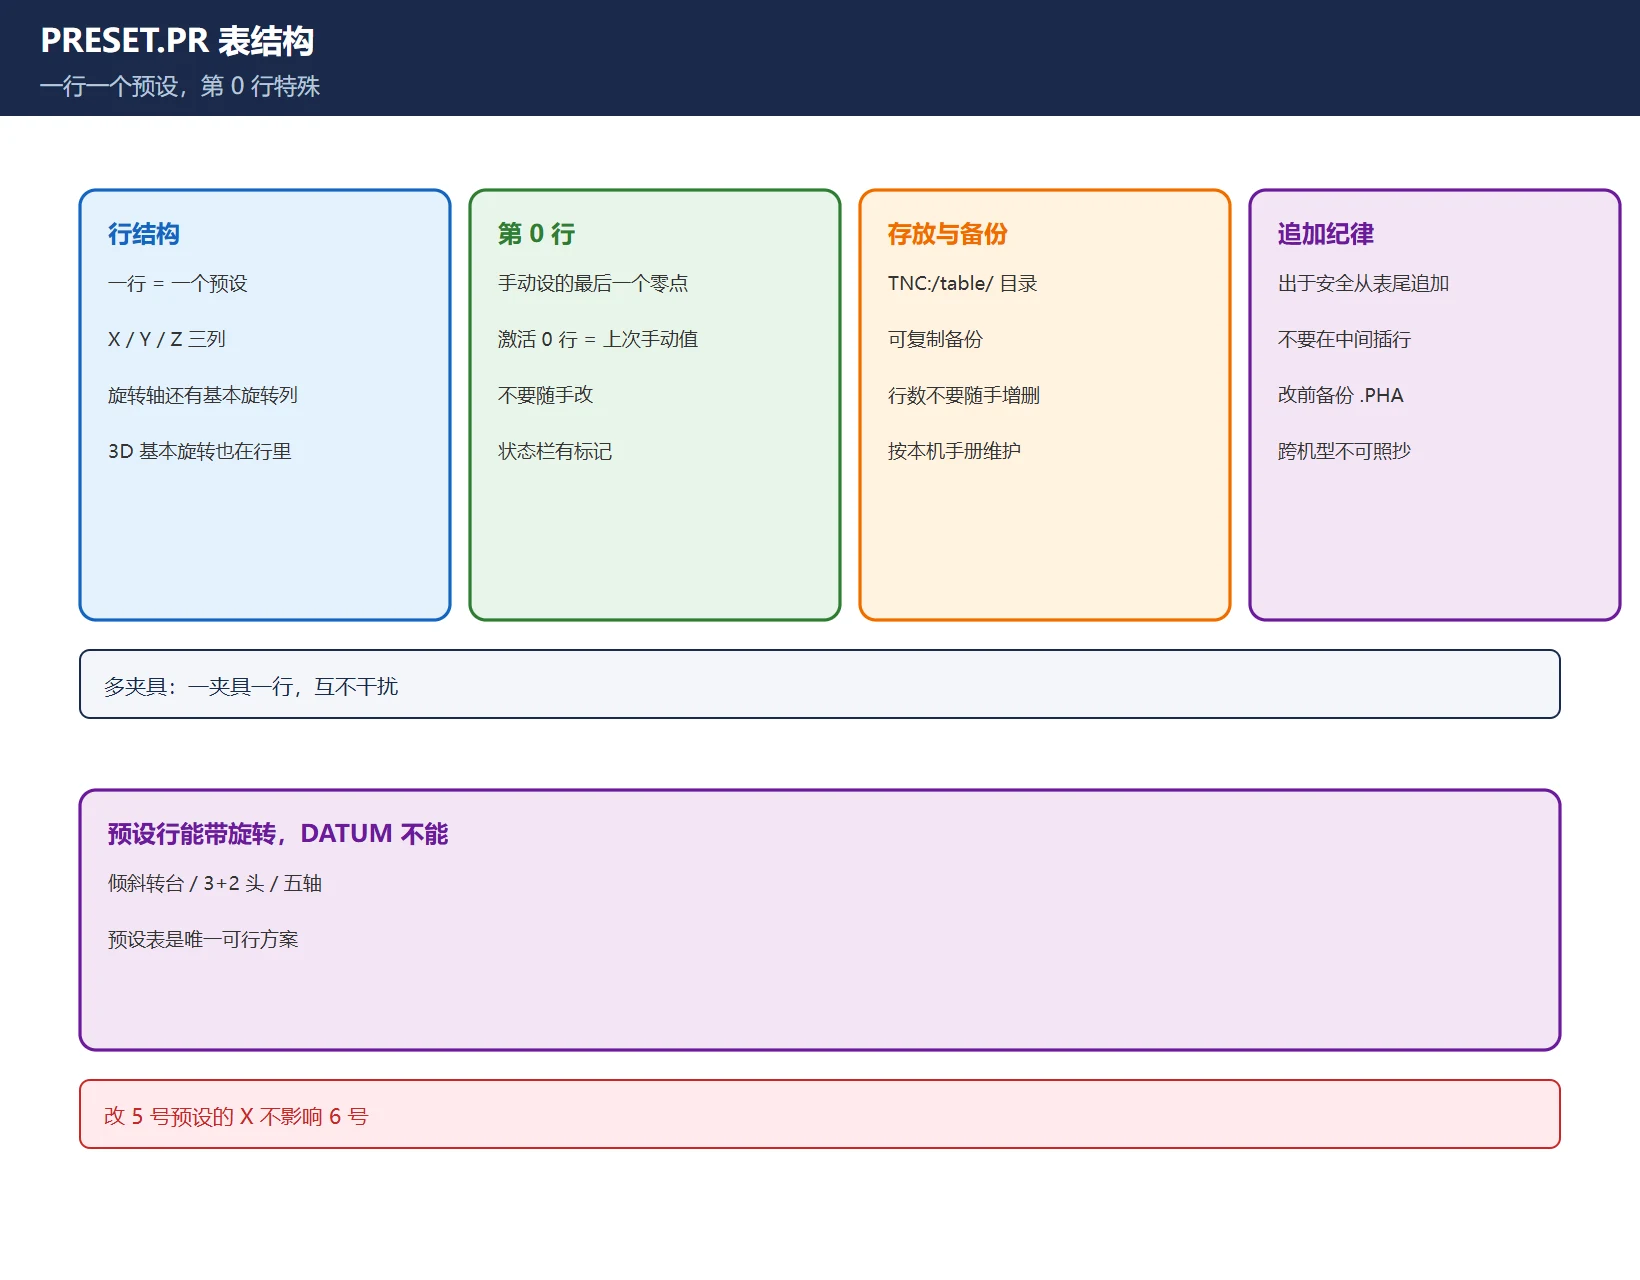
一行就是一个预设:X / Y / Z 三列(有旋转轴的机床还有基本旋转与 3D 基本旋转列)。你手动设的最后一个零点,TNC 会写进第 0 行——激活第 0 行,就是激活”上一次手动设的零点”。
- 表存放在 TNC 盘的 table 目录(
TNC:/table/),可以复制备份;行数不要随手增删,按本机手册规定的方式维护。 - 出于安全考虑,通常只能从表尾追加行,不要在中间插行。
- 带旋转轴或倾斜转台的机床,预设行可以承载基本旋转,这是 DATUM 做不到的(见 8.5)。
表 2 PRESET.PR 行结构要点(列数随机型而变,以本机手册为准)
8.3 只能在哪些模式下编辑
这是新手最常撞的墙:预设表只能在手动操作(Manual Operation)与电子手轮模式下编辑;编程(Programming)模式能打开看,但改不了。想用程序改某一行,得走 8.4 里的 FN 17 系统写,而不是在编辑界面手敲。
8.4 三种机制不要混用
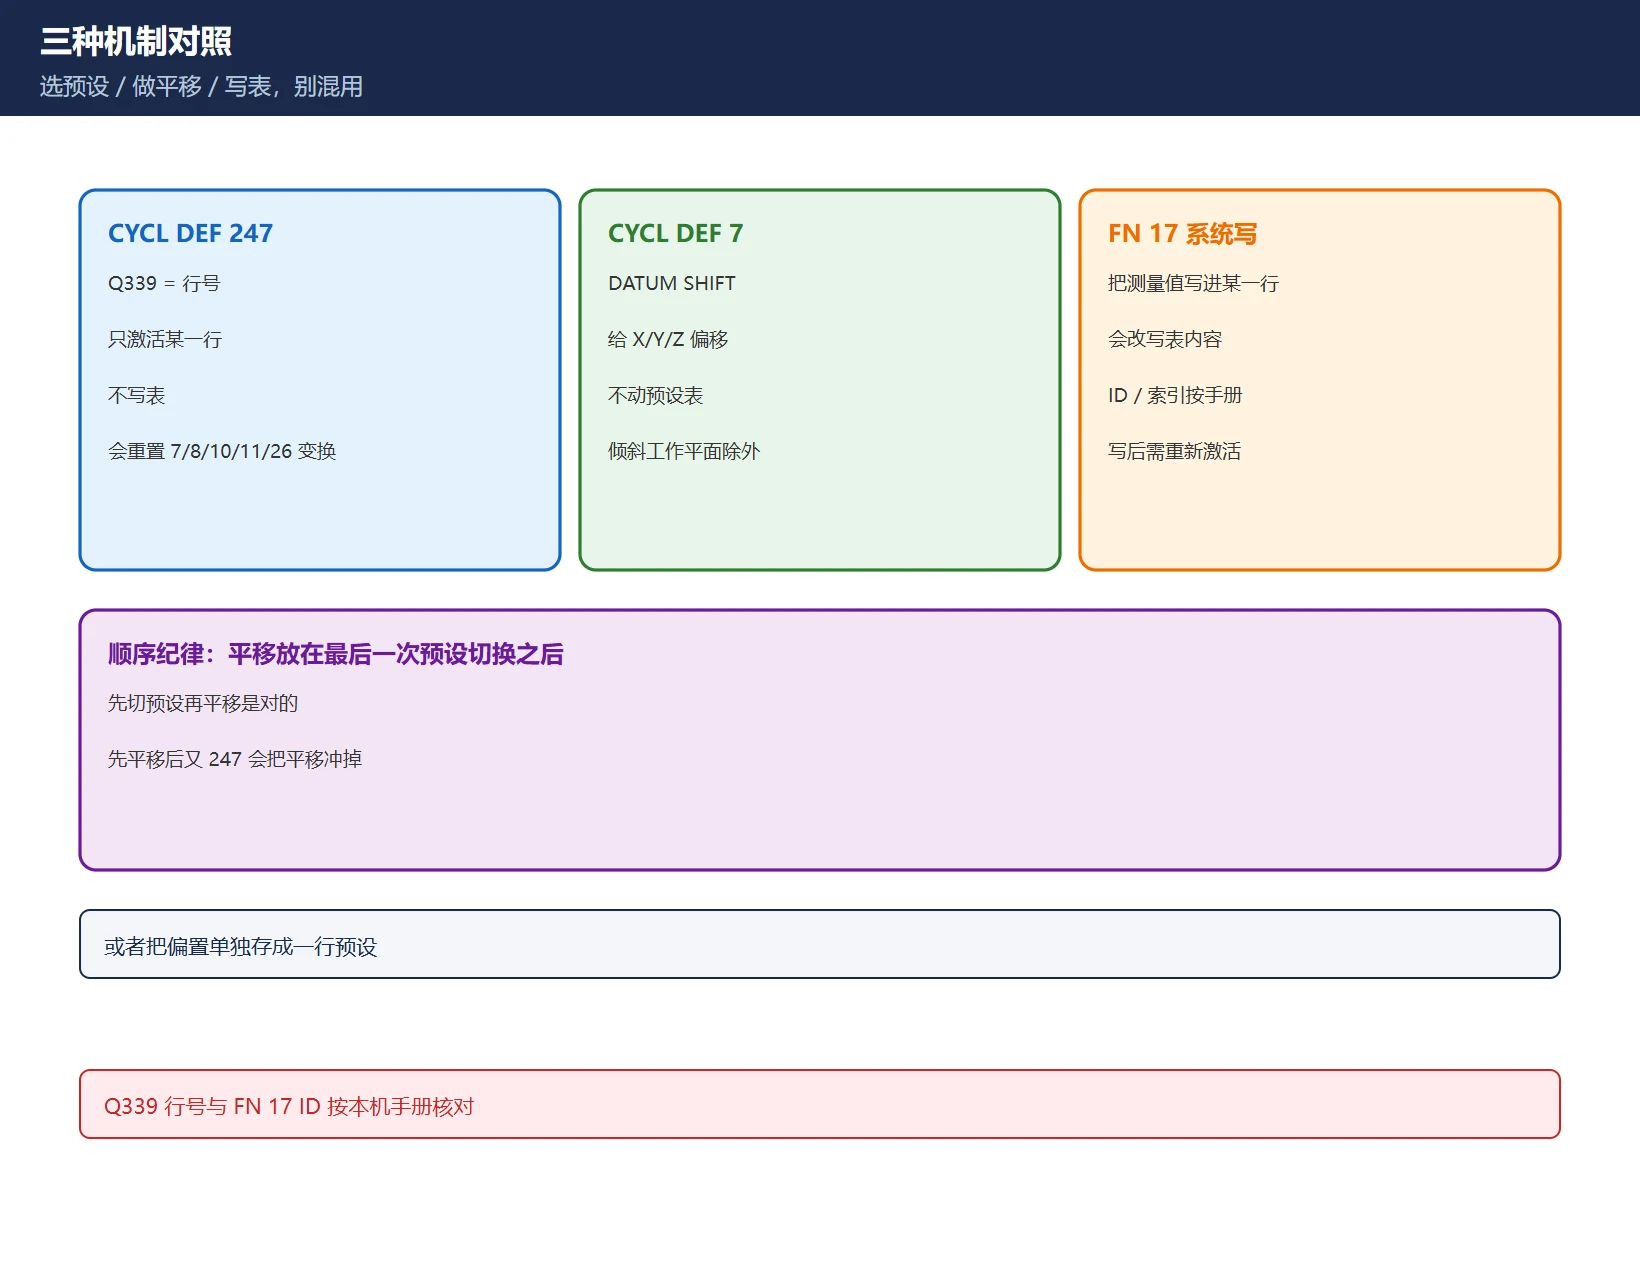
这是本篇最值钱的一条,英文资料反复强调、中文侧几乎没人讲:
| 你想做的事 | 用哪个 | 对 PRESET.PR 表的影响 |
|---|---|---|
| 选某一行预设当零点 | CYCL DEF 247 ... Q339=行号 | 不写表,只激活那一行 |
| 在当前零点上再做一次偏置 | CYCL DEF 7 DATUM SHIFT,给 X/Y/Z 偏移 | 不动表,只是临时平移 |
| 把测得的数值写进某一行 | FN 17 系统写(ID / 索引按本机手册核对) | 会改写表里那一行 |
表 3 三种机制的边界(FN 17 的参数号以本机手册为准)
关键坑:激活一个预设时,TNC 会重置之前用 CYCL DEF 7 设的基准平移,以及镜像、旋转、缩放等坐标变换(CYCL DEF 19 倾斜工作平面除外)。所以”先切预设、再做平移”是对的;反过来”先平移、后面又来一次 CYCL DEF 247″,平移就被冲掉了。
程序顺序纪律:把基准平移放在最后一次预设切换之后;或者干脆把这个偏置单独存成一行预设,别用 CYCL DEF 7。
8.5 为什么多工位推荐预设而不是基准
- 多工位、多夹具:每个夹具一行预设,各自是绝对基准,互不干扰——改 5 号预设的 X 不会影响 6 号。
- 工件内部的小偏置:用 DATUM(CYCL DEF 7),不动预设表。
- 一旦有倾斜转台、3+2 头或五轴运动学,预设表是唯一可行方案:预设行能带基本旋转与 3D 基本旋转,DATUM 不能。
8.6 手动找正三法
- 刀具划工件:用已知厚度的垫片 d,划一下表面,Z 输入 d 而不是 0——直接输 0 等于把垫片厚度吃进尺寸里,还容易划伤工件。
- 找边器或千分表:在每个位置手动采集,适合没有测头的机床。
- 3D 测头:MOD → 测头 → 预设任意轴 / 角点 / 圆心 / 中心线,走机内循环自动写入。测头标定参数在 iTNC530 走 MP、TNC640 / TNC7 走 Cfg,详见 海德汉测头标定 与 TCH PROBE 31/481 测刀循环。
8.7 已知刀长时 Z 怎么设
Z = 刀长 L + 表面位置 d。这里 d 是垫在刀具与工件之间的已知厚度;不要写成 0。这个公式是官方口径,但 L 的定义(刀尖点 / 刀柄基准)随机型与刀补方式而变,按本机手册核对。
8.8 M91 / M92 到底怎么回事
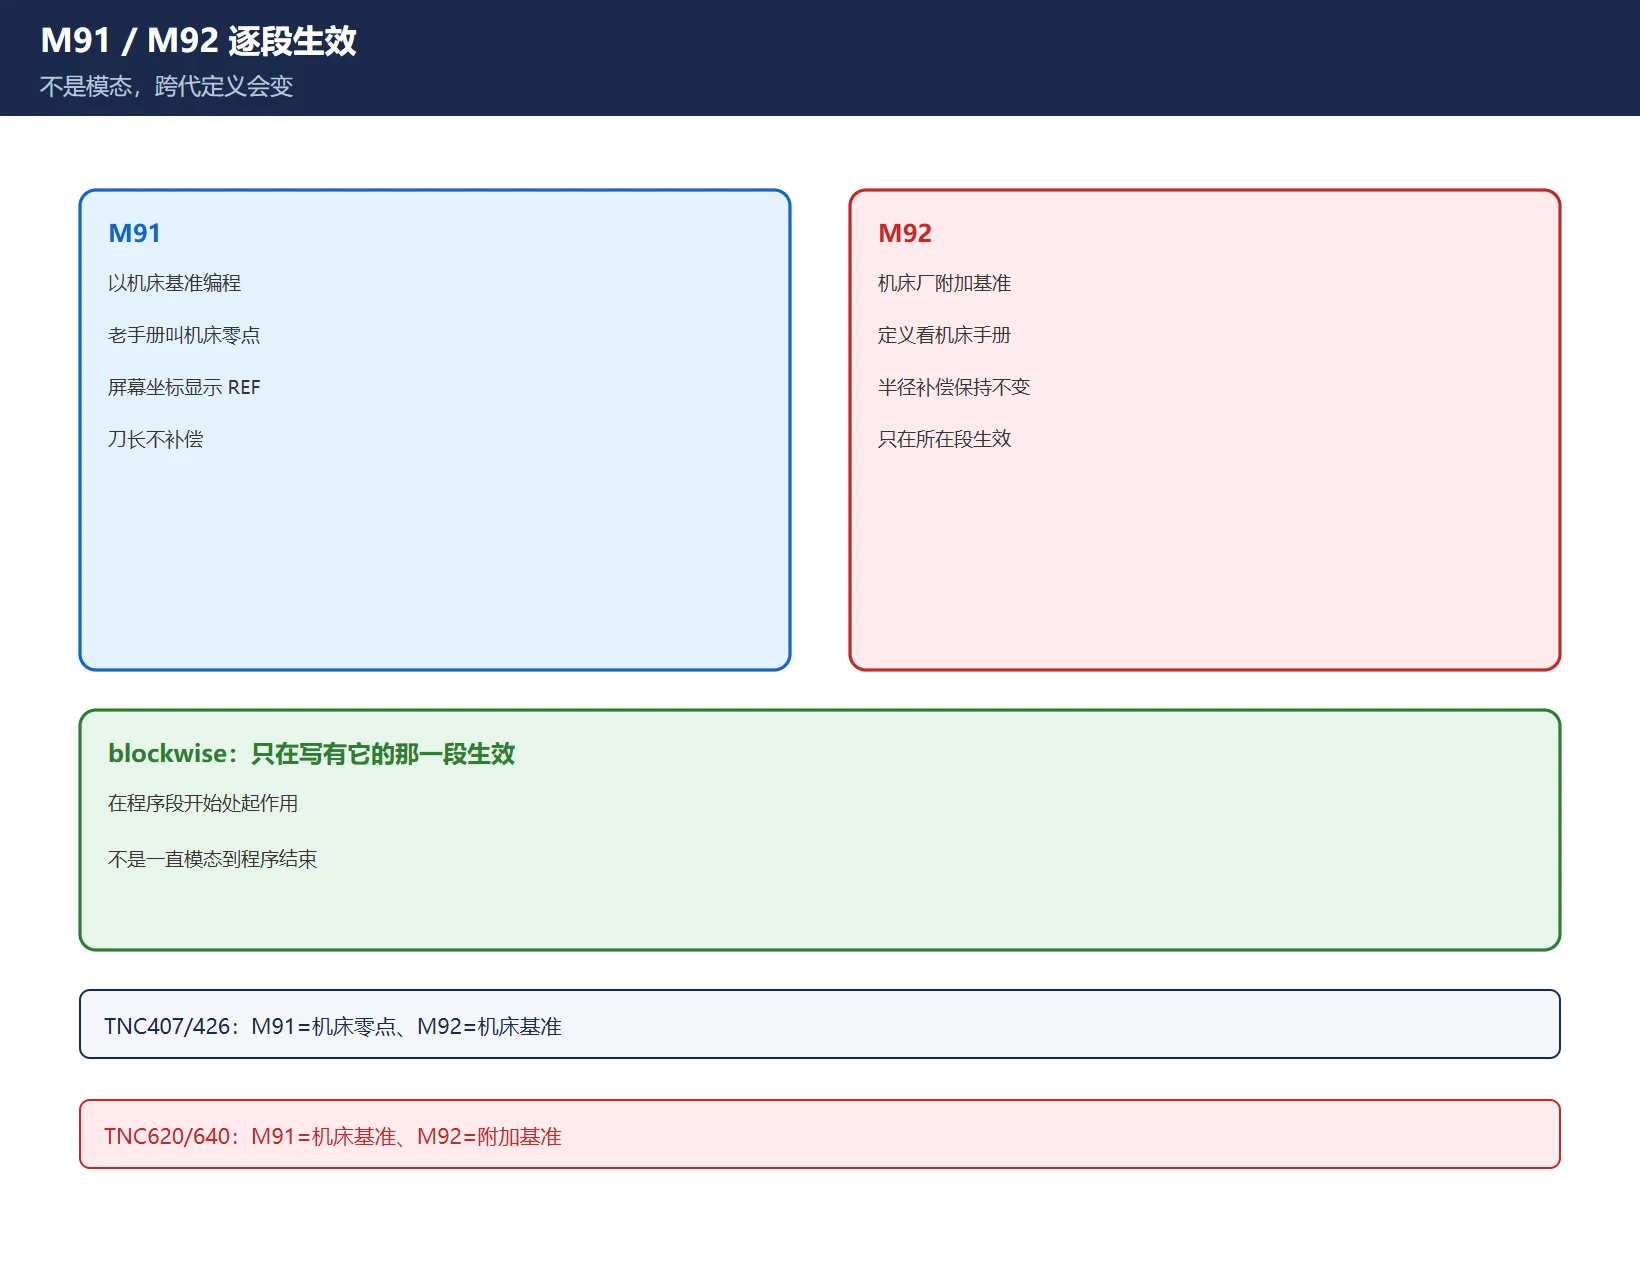
官方手册写得很清楚:M91 / M92 只在写有它们的那一个程序段里生效(blockwise),在程序段开始处起作用——不是”一直模态到程序结束”。这一条纠正了不少现场口传。
- M91:以机床基准编程(老手册叫”机床零点”)。屏幕坐标切到 REF 显示。
- M92:以机床厂定义的附加机床基准 / 机床预设编程。这个基准由机床厂在参数里定义,具体含义看机床手册。
- 两者刀长不补偿,刀具半径补偿保持不变。
⚠️ 版本差异:老型号(TNC 407 / 426 等)手册里 M91 = 机床零点、M92 = 机床基准;新型号(TNC 620 / 640)手册里 M91 = 机床基准、M92 = 附加机床基准 / 机床预设。同一段 M91/M92 程序跨代移植前,必须按本机手册核对定义,不能照抄老笔记。
8.9 MP 与 Cfg 的生效差异
接站内 iTNC530 / TNC620 / TNC640 / TNC7 型号区分:iTNC530 改 MP 要按手册的”生效行为”列决定是重启 NC(RUN)还是重启 PLC(PLC RUN)。“所有 MP 都要整机重启”与”MP 改完立即生效”都是误传。改前先备份 .PHA,并核对 型号 × 参数体系对照表。
8.10 状态显示与常见误判
激活预设后,状态显示会在预设符号后显示当前预设号;手动设置的第 0 行另有手动预设标记。看到尺寸整体偏移,先看当前激活的是哪一行预设,再去看刀补和螺补——顺序反了会白查半天。
需要一份最小程序模板入门,见 TNC 对话式编程 与 基本程序段速查表;手册获取路径见 iTNC 530 手册哪里找 与 数控电气调试软件与官方手册入口。
常见问题
海德汉 TNC 的预设(Preset)和工件零点(Datum)有什么区别?什么时候用哪个?
预设是 PRESET.PR 表里的一行绝对基准,适合多夹具、多工位,带倾斜转台时是唯一可行方案;基准(CYCL DEF 7 DATUM SHIFT)是在当前零点上做的一次临时平移,不动预设表。工件内部的子偏置用基准,整夹具换型用预设。
CYCL DEF 247 和 CYCL DEF 7 能不能一起用?为什么切换预设会把基准平移冲掉?
能一起用,但有顺序:激活预设(247)会重置之前设置的基准平移、镜像、旋转、缩放等坐标变换(倾斜工作平面除外)。所以基准平移必须放在最后一次预设切换之后;或者把这个偏置单独存成一行预设。
已知刀长时海德汉怎么设 Z 零点?刀具划工件会不会划伤工件?
公式是 Z = 刀长 L + 表面位置 d,其中 d 是已知垫片厚度,不要直接填 0。刀具划工件确实有划伤风险,可用薄垫片隔开或改用找边器 / 千分表 / 3D 测头。具体 L 的定义与操作方式按本机手册。
最后更新:2026-11-19
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。


































暂无评论内容