


姊妹篇:SINUMERIK 828D / 840D sl 刀具管理 DB 接口速查表;相关:828D 刀库管理初始化 Mag_conf.mpf、828D / 840D PLC 基础程序块、840D PLC 用户报警 DB2。
20.1 先说清:刀具管理是谁在做决定
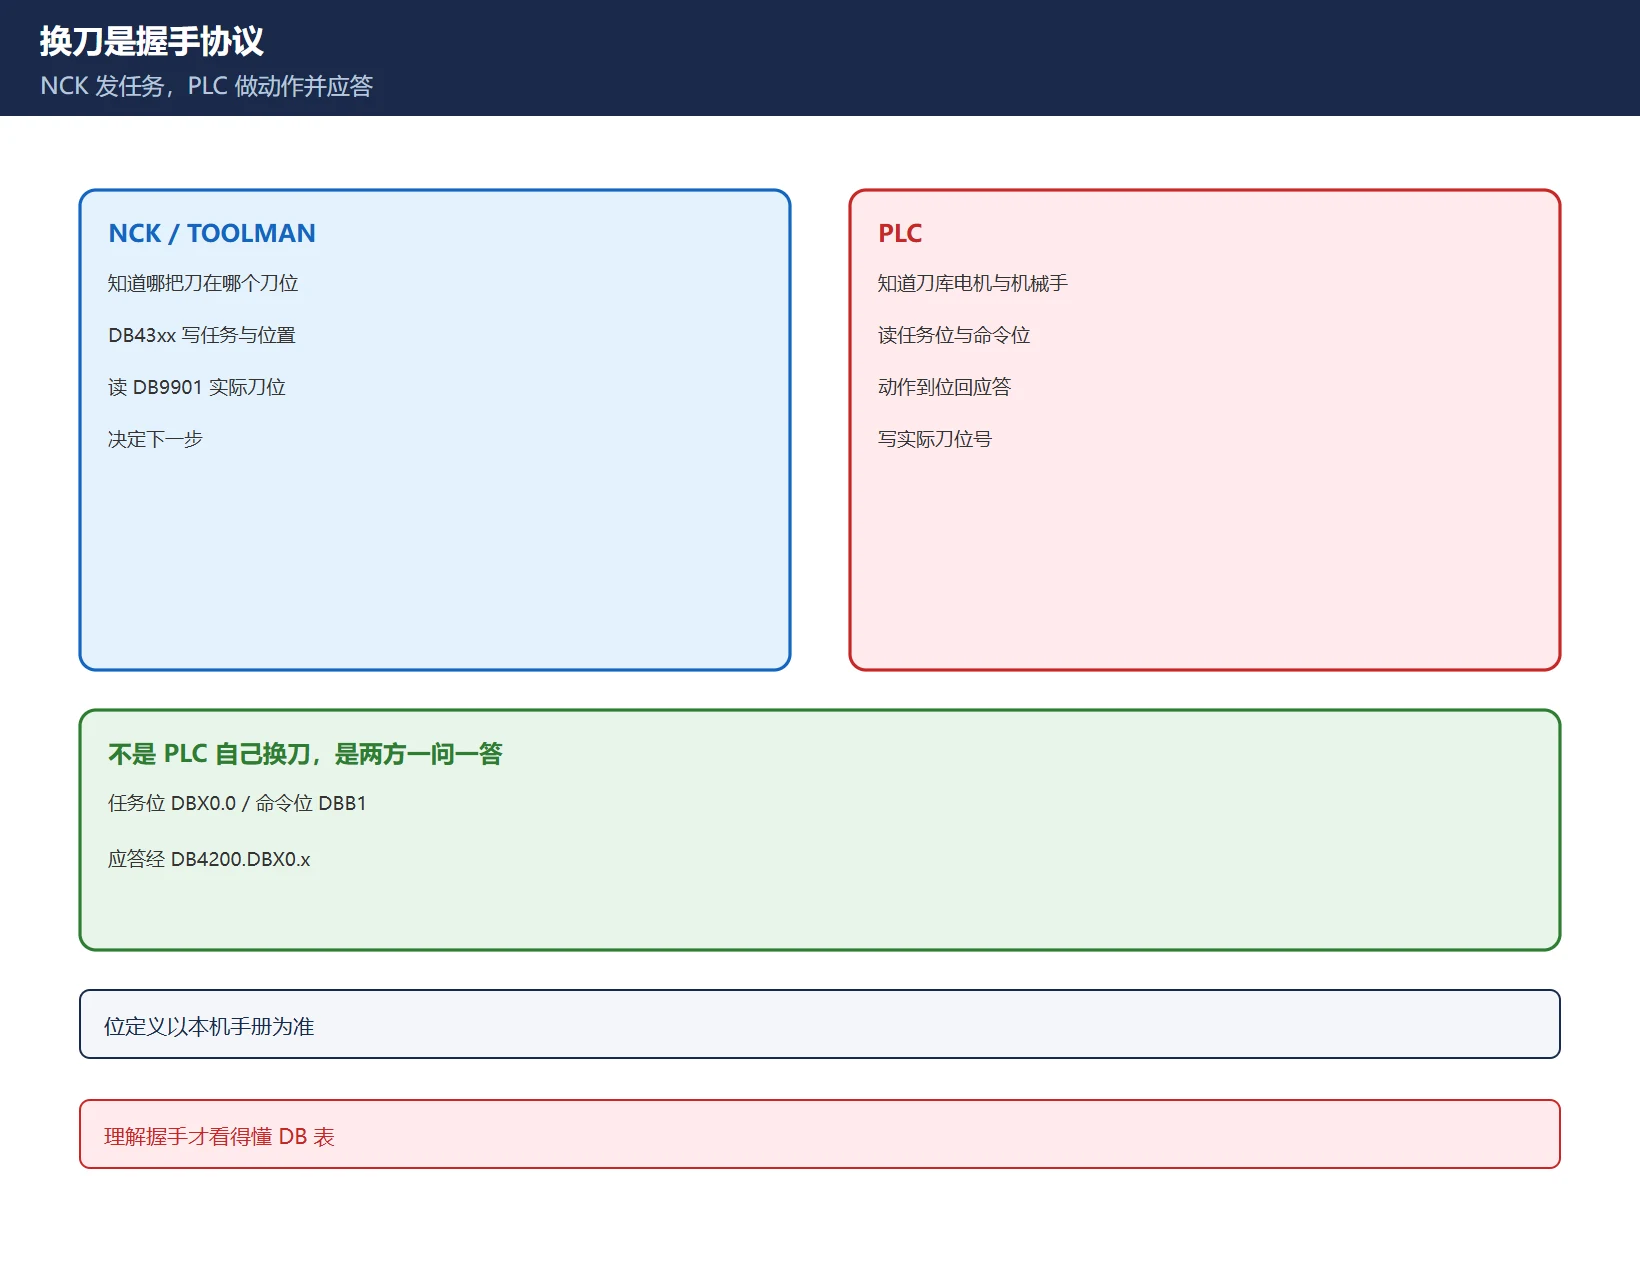
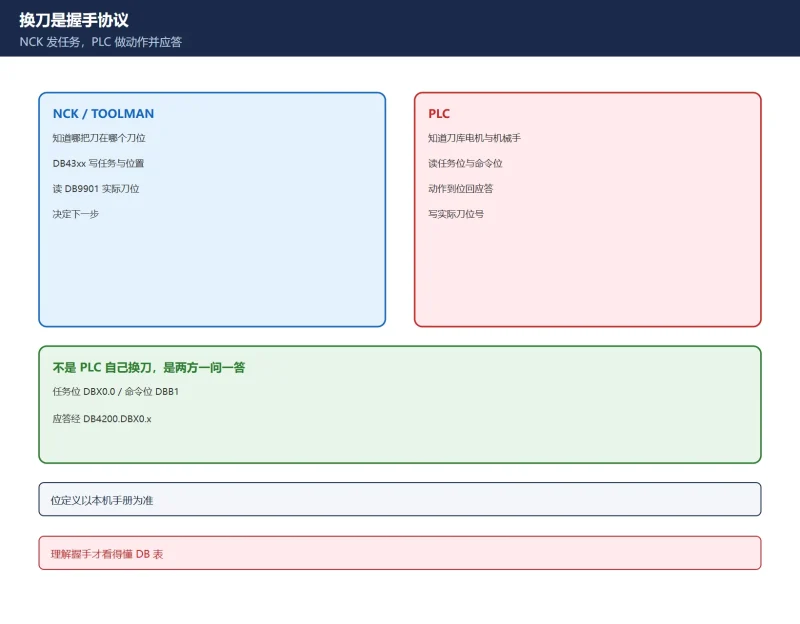
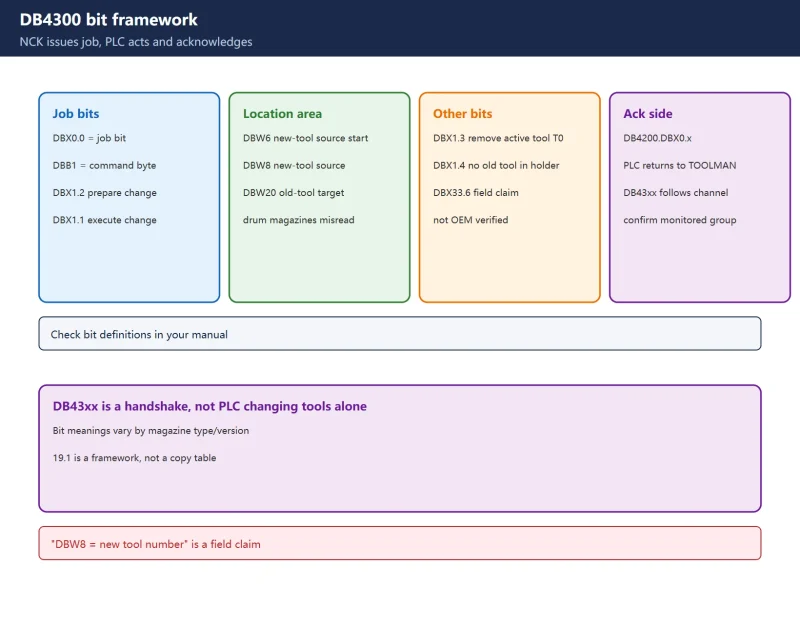
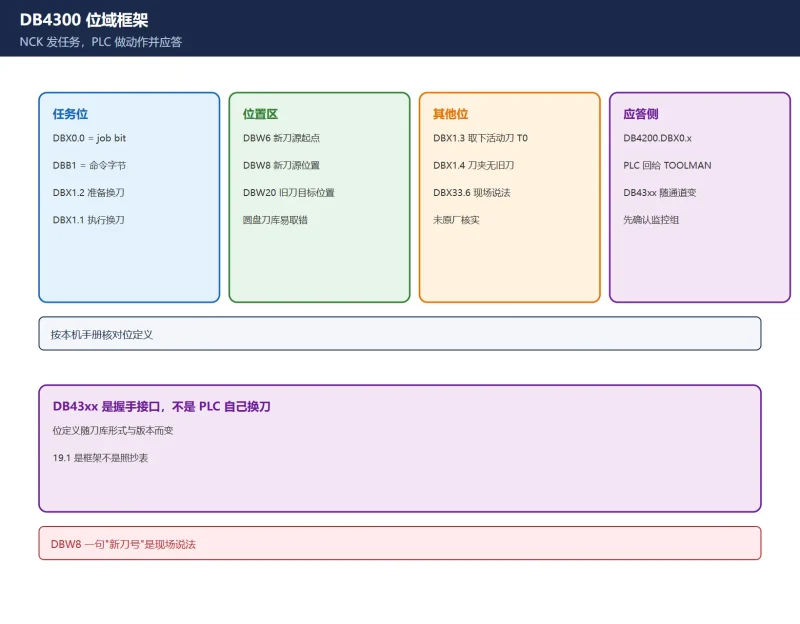
换刀是 NCK 的刀具管理(TOOLMAN)发任务、PLC 做动作并回应答的握手协议,不是”PLC 自己换刀”。NCK 知道”哪把刀在哪个刀位”,PLC 知道”刀库电机怎么转、机械手怎么抓”——两者通过 DB 接口交换信息。理解这条,才能看懂所有 DB:
- NCK→PLC:在 DB43xx 写任务位、命令位、新刀源位置、旧刀目标位置;
- PLC→NC:动作到位后,把实际刀位号写进 DB9901 变量表,并通过应答位告诉 TOOLMAN”这步完成”;
- TOOLMAN 据此更新刀库画面与刀具状态,再决定下一步。
20.2 NC→PLC 任务接口 DB4300:任务位与命令位
DB43xx 按通道/刀库编号(DB4300 为第一组)。核心字段(取自 828D 调试手册 9.8 换刀应用示例):
表 1 DB4300 任务侧关键字段(以本机手册为准)
| 字段 | 含义 | 作用 |
|---|---|---|
DBX0.0 | 任务位(job bit) | NCK 置 1,下发一个换刀任务 |
DBX1.2 | 准备换刀(Prepare change) | 命令字节 DBB1 中的准备位 |
DBX1.1 | 执行换刀(Execute change) | M206 触发的执行任务 |
DBW6 ~ DBW20 | 新刀源位置 / 旧刀目标位置 | 官方 9.8:DBW8=新刀源位置号,DBW20=旧刀目标位置号 |
DBX1.3 | 取下活动刀具(T0) | 主轴旧刀是否要取下 |
⚠️ DBW8 与 DBW20 在圆盘刀库上极易取错(见 20.6 复盘):现场有资料把 DBW8 说成”新刀号”,与官方 9.8 示例的”位置号”口径不同,必须按本机手册与在线监控实测确认。
20.3 1:1 换刀 vs 两步换刀:判据是源位置是否等于目标位置
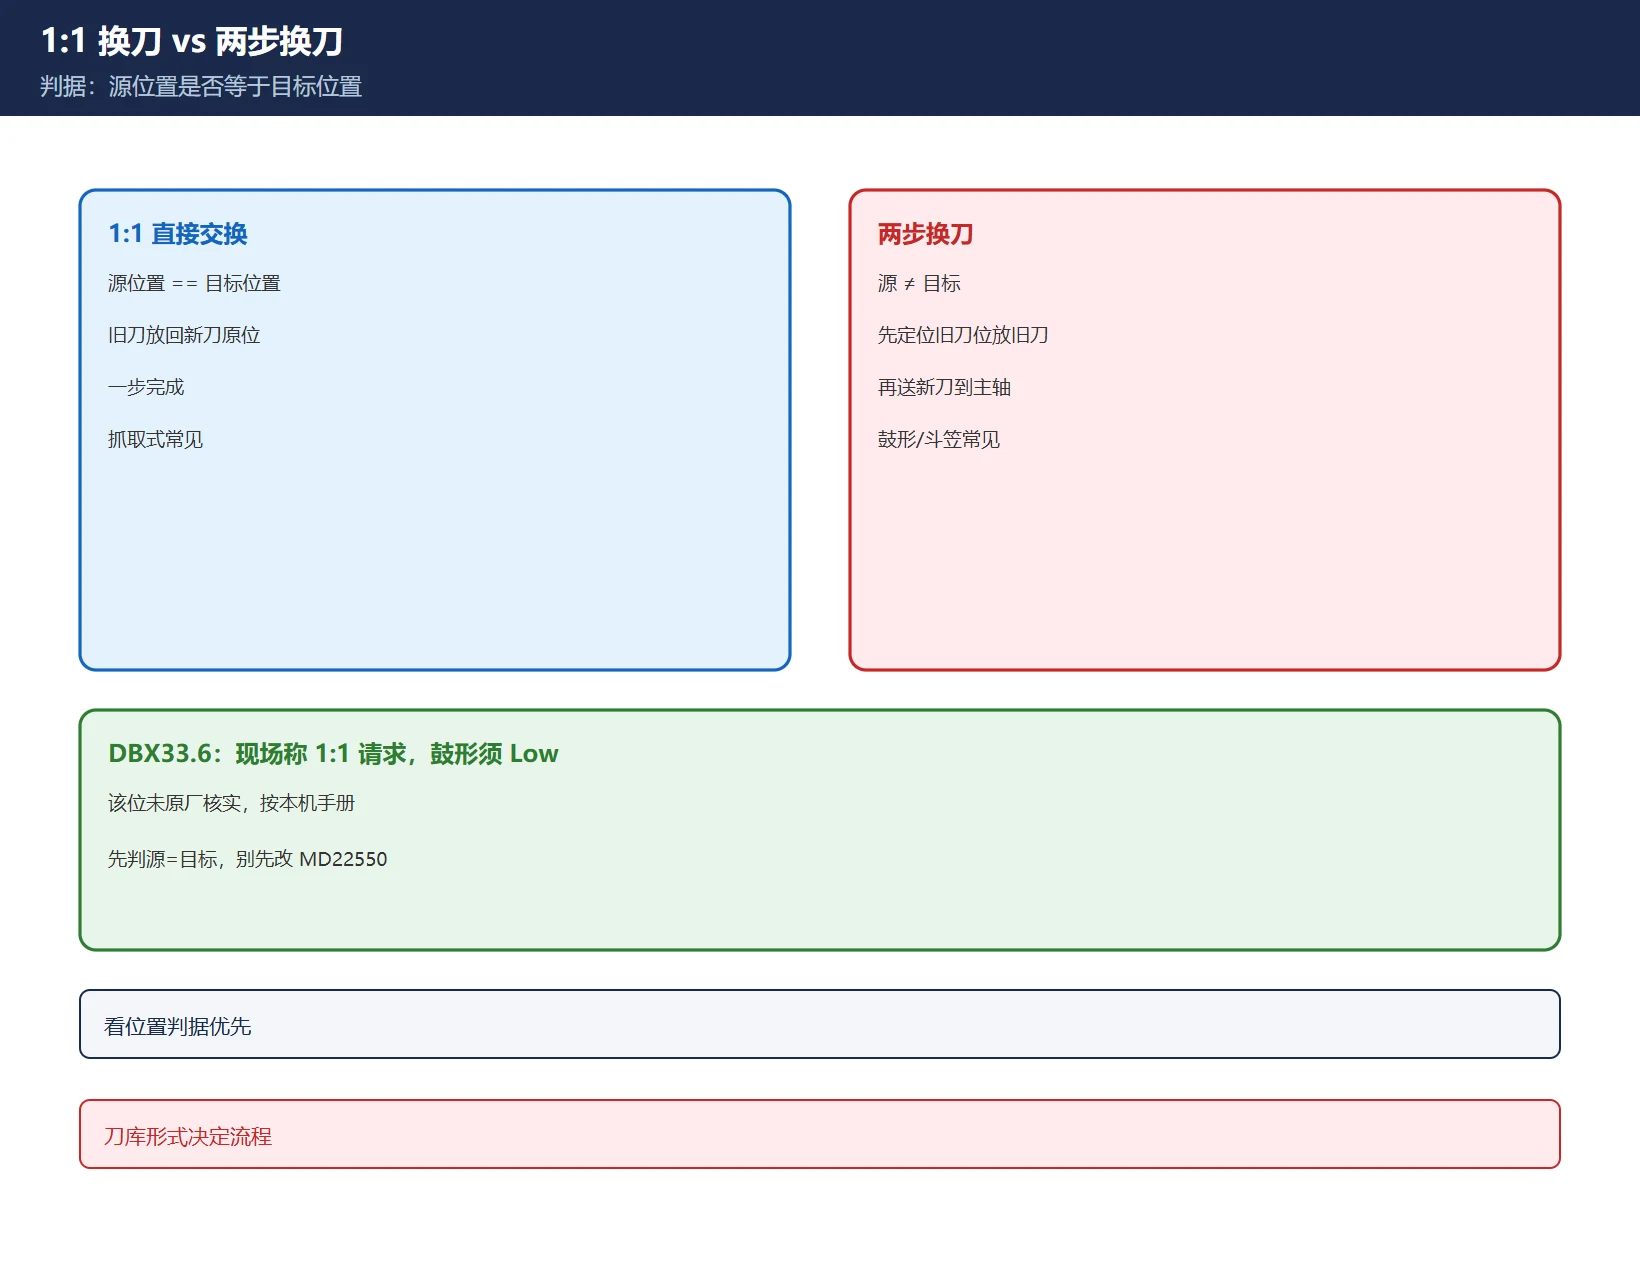
- 1:1 直接交换:新刀源位置 == 旧刀目标位置 → 旧刀直接放回新刀原位,一步交换完成(机械手/抓取式刀库常见)。
- 两步换刀:源 ≠ 目标 → 刀库先把旧刀位定位到换刀点、放下旧刀,再把新刀送到主轴(鼓形/斗笠刀库常见)。
DBX33.6:现场资料称是 1:1 交换请求标志,鼓形刀库要求它全程保持 Low;该位未在原厂手册直接核实,只能作为现场参考,按本机手册。
判据优先级:先看源/目标位置是否相等,再看 DBX33.6 状态,最后对照本机刀库形式的流程定义——不要一上来就改 MD22550。
20.4 PLC→NC 应答接口:三张传递表与步骤号
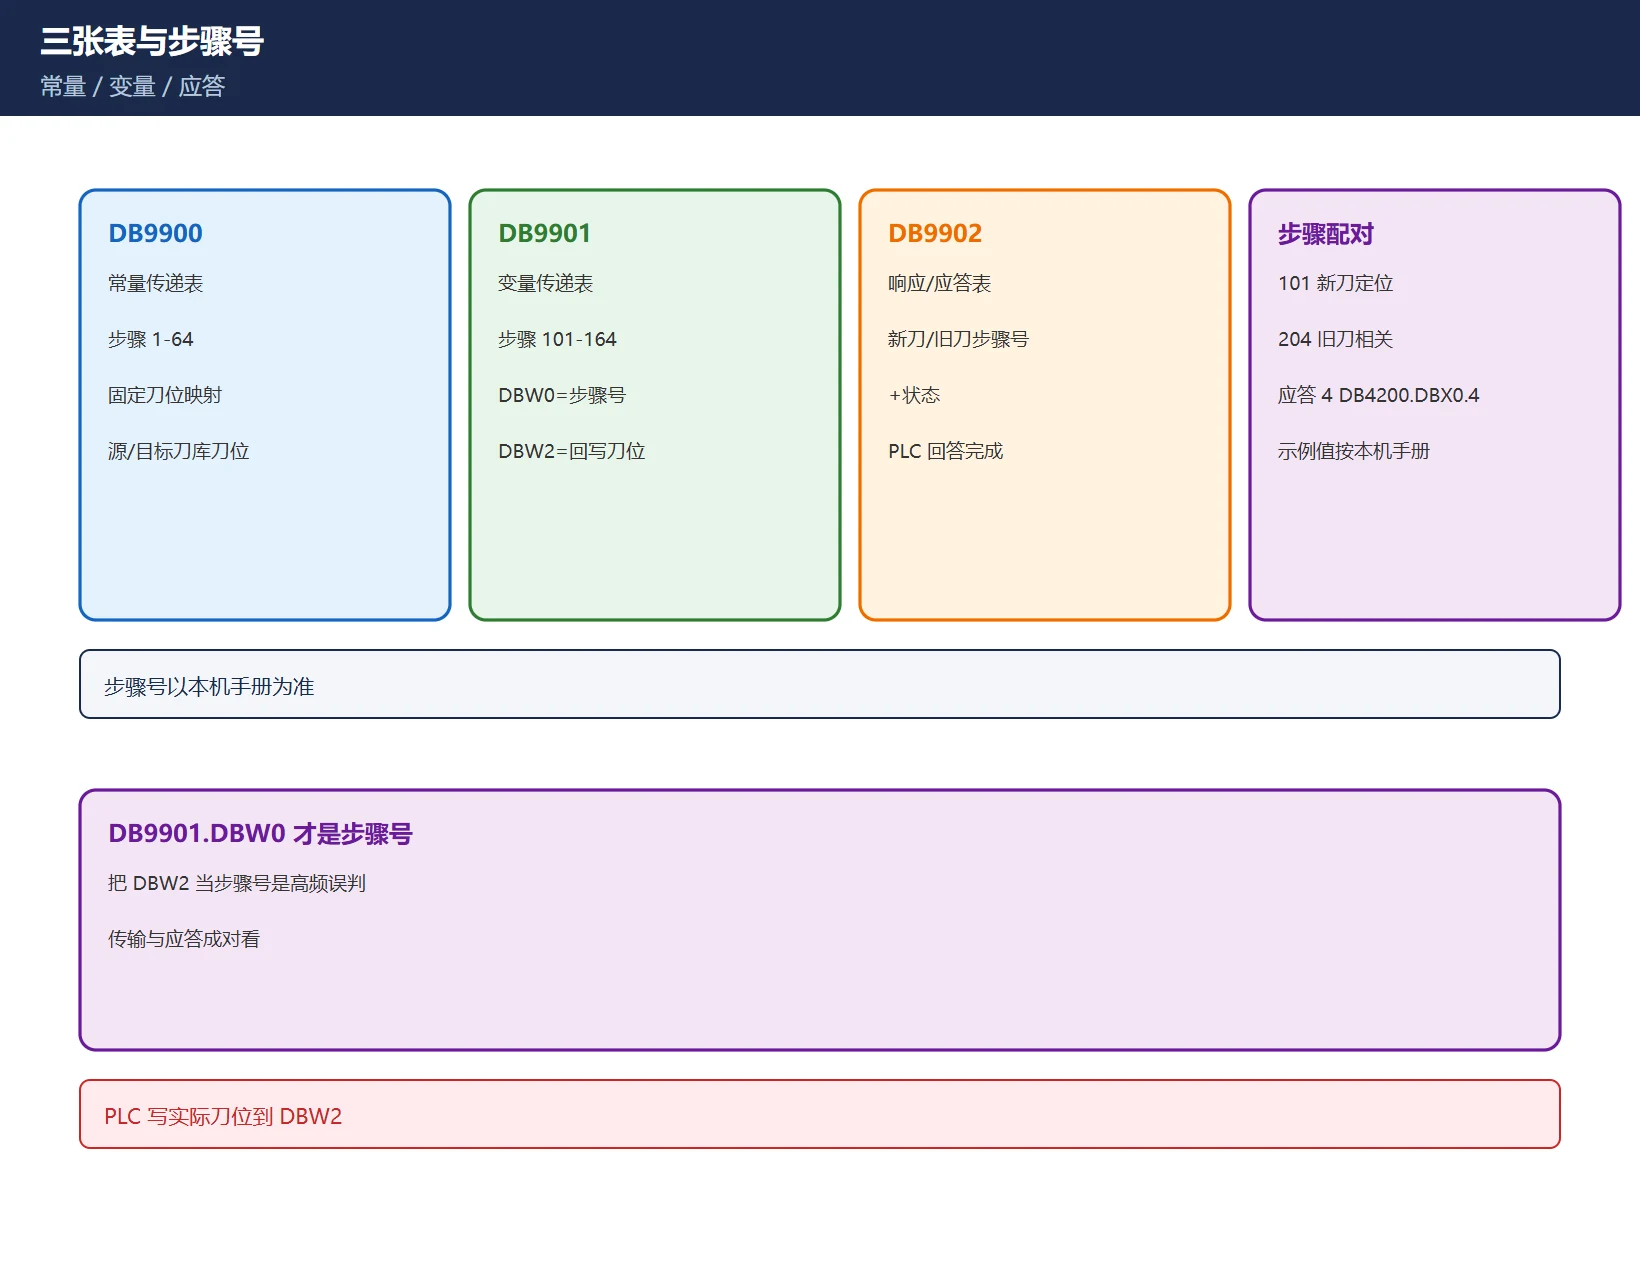
三张表都在 PLC 侧,定义刀具/刀库的所有状态:
表 2 DB9900 / DB9901 / DB9902 分工与步骤号
| 表 | 名称 | 管什么 |
|---|---|---|
| DB9900 | 常量传递表 | 固定刀位映射,步骤 1–64 |
| DB9901 | 变量传递表 | 换刀时变量刀位,步骤 101–164;DBW0=步骤号,DBW2=该步回写的实际刀位号 |
| DB9902 | 响应/应答表 | 步骤号 + 要响应的新刀/旧刀步骤号 + 状态 |
步骤号成对出现:示例里请求步 101(新刀定位到换刀点)、204(旧刀相关),应答步 4 由 DB4200.DBX0.4 给出。PLC 把到位后的实际刀位号写进 DB9901.DBW2,TOOLMAN 据此更新刀库画面。★ DB9901 里 DBW0 才是步骤号、DBW2 是回写刀位号——把 DBW2 当步骤号是高频误判。步骤号示例值以本机手册为准。
20.5 Mag_conf.mpf:什么时候必须跑,跑完能不能删
Mag_conf.mpf(部分资料写 MAG_CONF_MPF.mpf)是刀库配置/初始化的示例程序,用来一次性写入刀具管理的参数与状态:
- 什么时候必须跑:首次配置刀库、更换刀库形式(鼓形↔链式↔抓取式)、或刀具管理状态异常(见 20.6)之后;
- 怎么跑:拷到任意 NC 程序目录(MPF.DIR 等),在 AUTO 模式选择并循环启动一次即可;
- 跑完可删:成功执行并在刀具管理画面确认参数后即可删除,无需保留;
- 与 Mag_conf.mpf 初始化入口篇 的分工:那篇讲入口与 9998/9999 特殊刀位,本篇讲初始化之后的接口实现。
⚠️ 该文件来自 828D Toolbox / 西门子技术支持,本站不提供文件下载,按官方渠道获取。
20.6 ★ 实战复盘:圆盘刀库第二次换刀取错刀号
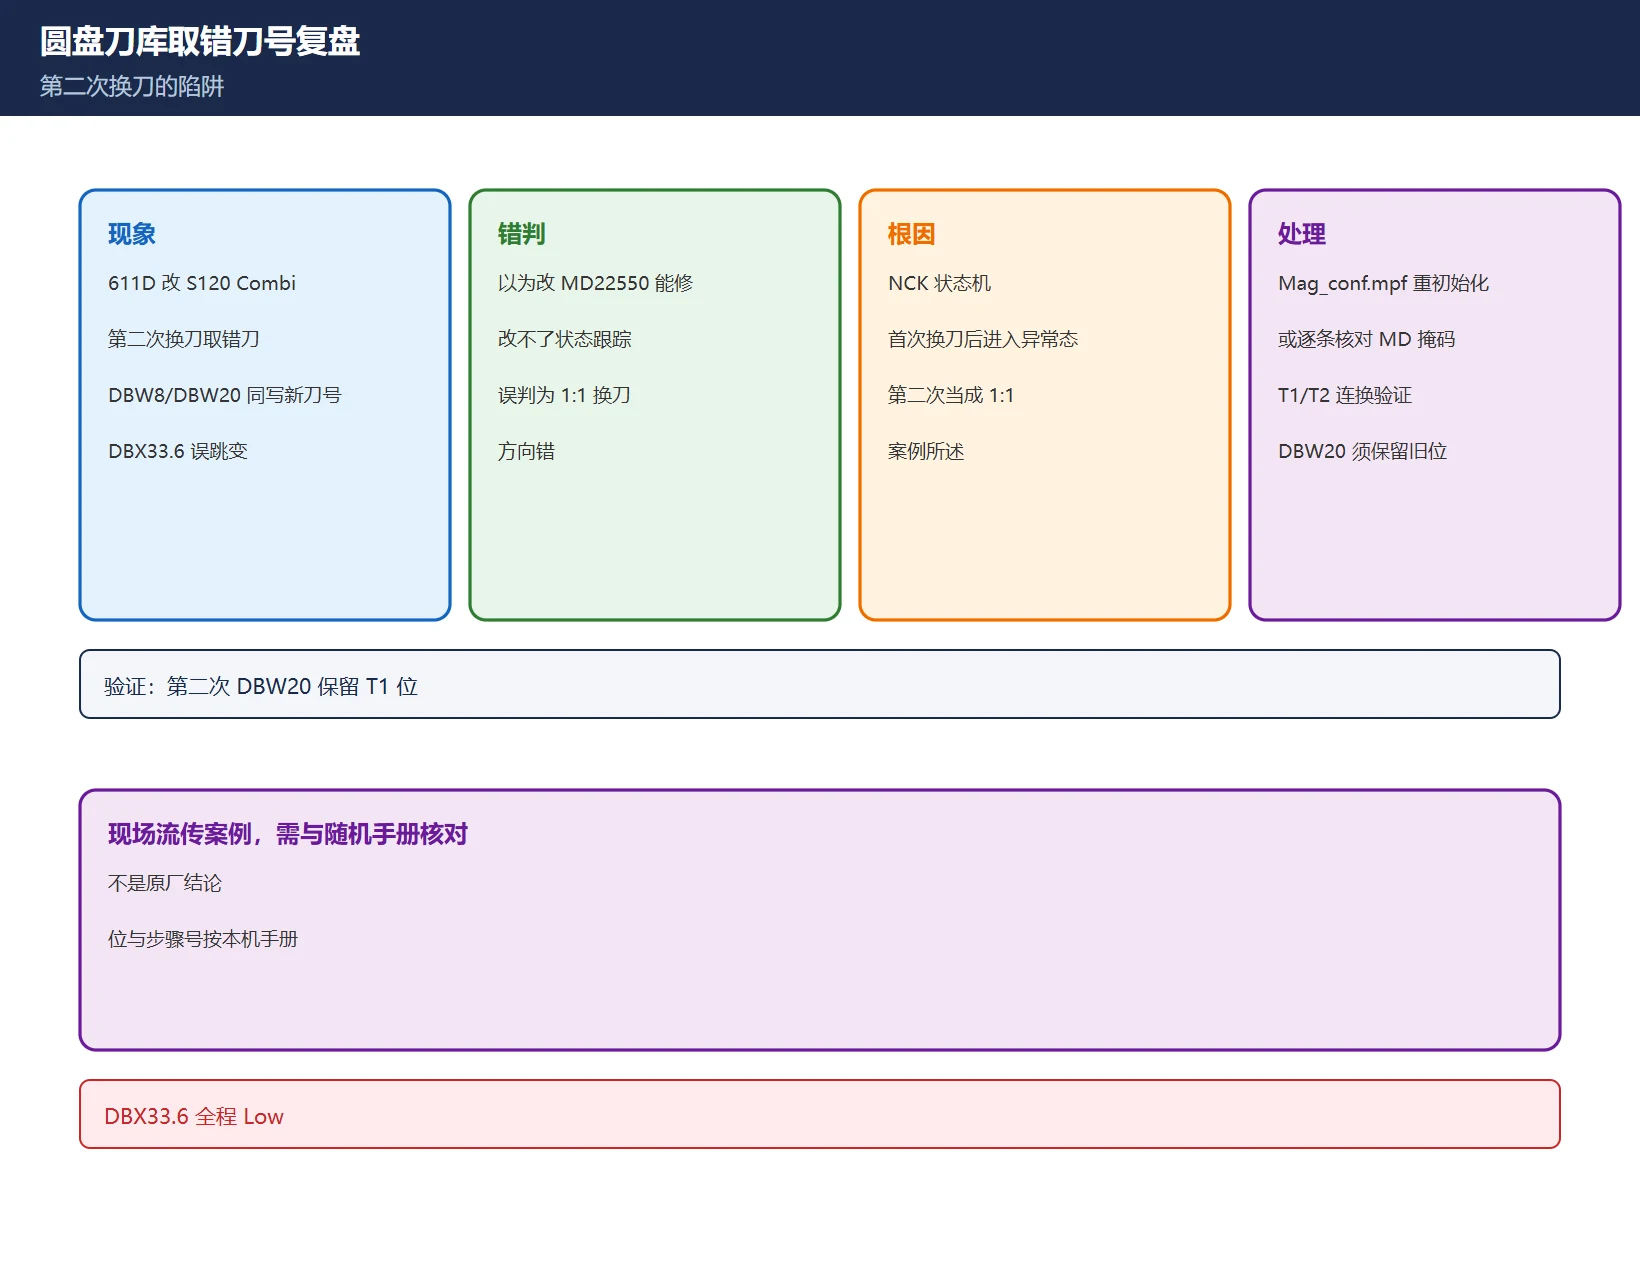
现场案例(第三方整理)现象:611D 改 S120 Combi 后,第二次换刀时 DBW8 与 DBW20 同时被写成新刀号,DBX33.6 误跳变,被误判为 1:1 换刀。
- 错误判断:以为改 MD22550(换刀方式)能修好——不能,MD22550 改不了刀具管理内部的状态跟踪;
- 根因(案例所述):NCK 刀具管理状态机在首次换刀后进入非预期状态,把第二次请求当成 1:1;
- 处理:用 Mag_conf.mpf 重新初始化刀具管理状态,或逐条核对 MD18080 / MD22550 / 刀库类型映射;
- 验证:跑 T1→加工→T2→加工 程序,监控第一次换刀 DBW6/DBW20 正确更新、第二次 DBW20 保留 T1 的位置号而非 T2 的,DBX33.6 全程 Low。
⚠️ 这是现场流传案例、需与随机手册核对,不是原厂结论;位与步骤定义以本机手册为准。
20.7 相关机床数据(位编码,按本机手册逐条核对)
MD22550(换刀方式)、MD18080(刀具管理功能掩码,位编码)、MD22560/22562(换刀 M 代码)、MD10715/10716(调用换刀子程序的 M 代码/子程序名如 L6)、MD20310(通道级刀具管理掩码)、MD52270(刀具管理功能屏蔽位编码)——含义随刀库形式而变,本页只列”管什么”,位定义必须按本机手册。详见 828D 刀具管理 DB 速查表 的机床数据索引。
20.8 调试顺序与验收
- 先单步跑两步换刀:监控 DB4300 全位变化,确认任务位、命令位、位置字段的时序;
- 再跑 1:1 换刀:确认源=目标时的直接交换路径;
- 空缓冲区测试与”从缓冲区传到刀库”;
- 连续换刀压力测试:多次 T 指令循环,看第二次及以后是否取错刀号(20.6);
- 全程以本机手册与在线监控为准,不照抄任何单一”标准值”。
常见问题
SINUMERIK 828D 刀具管理 PLC 侧要实现哪几个 DB?各管什么?
核心是 DB43xx 任务/应答接口块(如 DB4300,NCK↔PLC 握手)加三张表:DB9900 常量传递表、DB9901 变量传递表、DB9902 响应表。DB4300 传任务与位置,三张表传步骤与应答;地址与位定义随机库形式与版本而变,按本机手册。
DB4300 的 DBW8 和 DBW20 分别是什么?为什么会取错刀号?
官方 9.8 示例里 DBW8 是新刀源位置号、DBW20 是旧刀目标位置号;现场有资料把 DBW8 说成”新刀号”,口径不同。圆盘/鼓形刀库第二次换刀时若 DBW20 被写成新刀号(而非保留旧刀位),就会取错刀——需按在线监控与本机手册确认字段含义。
Mag_conf.mpf 什么时候必须运行一次?运行后还需要保留吗?
首次配置刀库、更换刀库形式、或刀具管理状态异常后必须跑一次(AUTO 模式循环启动);成功执行并在刀具管理画面确认参数后即可删除,无需保留。该文件按官方渠道(Toolbox / 西门子技术支持)获取,本站不提供下载。
最后更新:2026-11-19































暂无评论内容