


姊妹篇:FANUC M98 / M99 Subprogram Calls: P Numbers, Nesting Limits and Alarms 076 / 077 / 078;相关:FANUC 宏程序 Macro B 教程、FANUC 换刀宏程序 O9001、FANUC PMC 功能指令 SUB 速查总表。英文版另有 Fanuc Macro B Guide 与 Tool Setter / Probe Calibration 两篇,可从姊妹篇进入。
18.1 一句话说清 M98 / M99 的分工
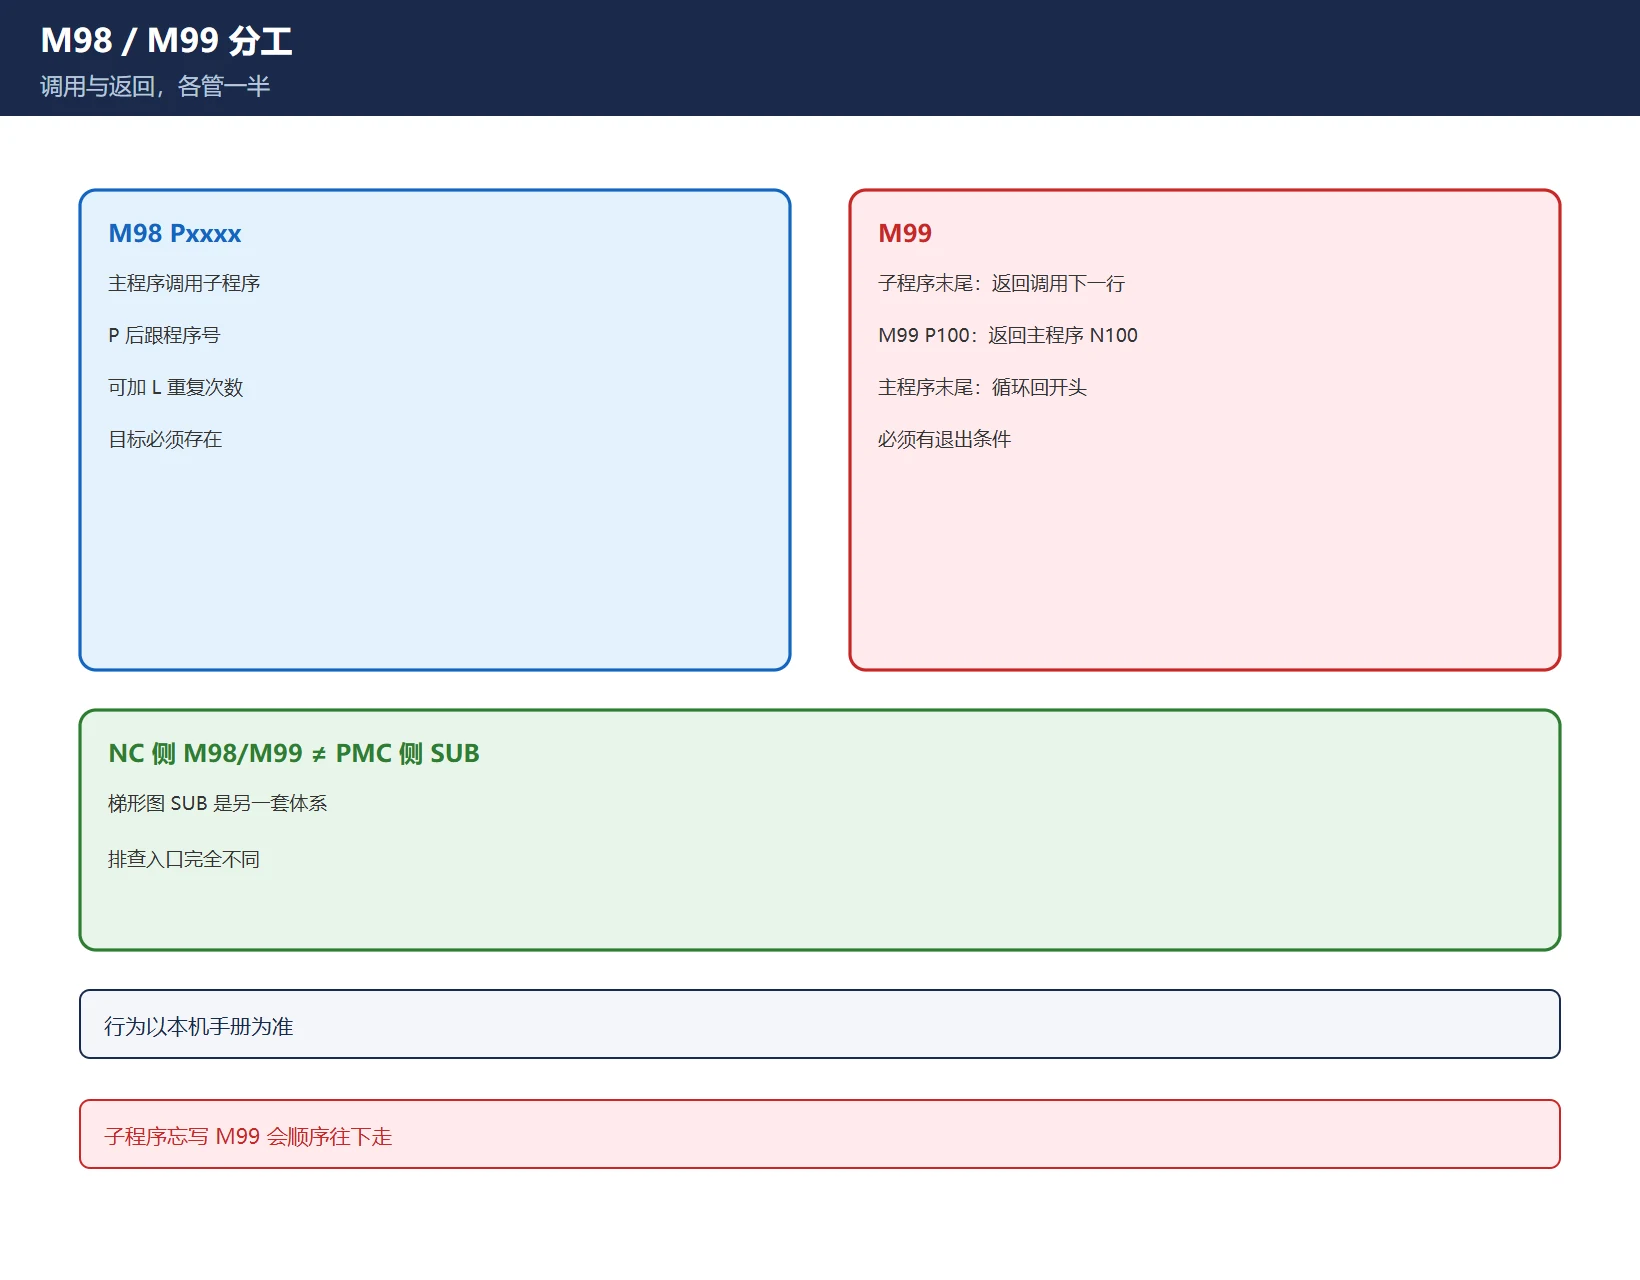
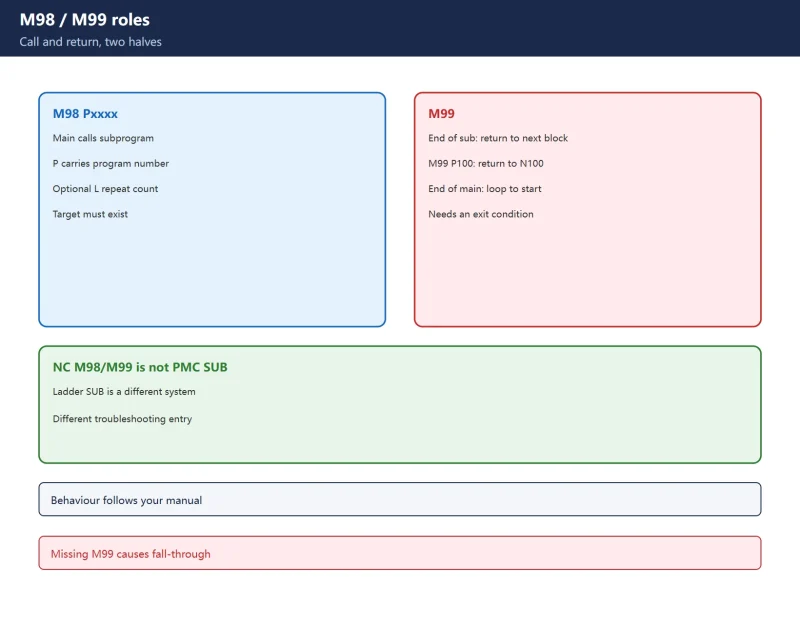
- M98 Pxxxx:主程序调用子程序。P 后面跟被调用的程序号(或顺序号)。
- M99:子程序结束并返回主程序(调用段的下一行);主程序里单独写 M99 则是程序循环回到开头。
表 1 M98 / M99 分工(行为以本机手册为准)
18.2 P 号怎么写:四种常见形式
| 写法 | 含义 | 典型场景 |
|---|---|---|
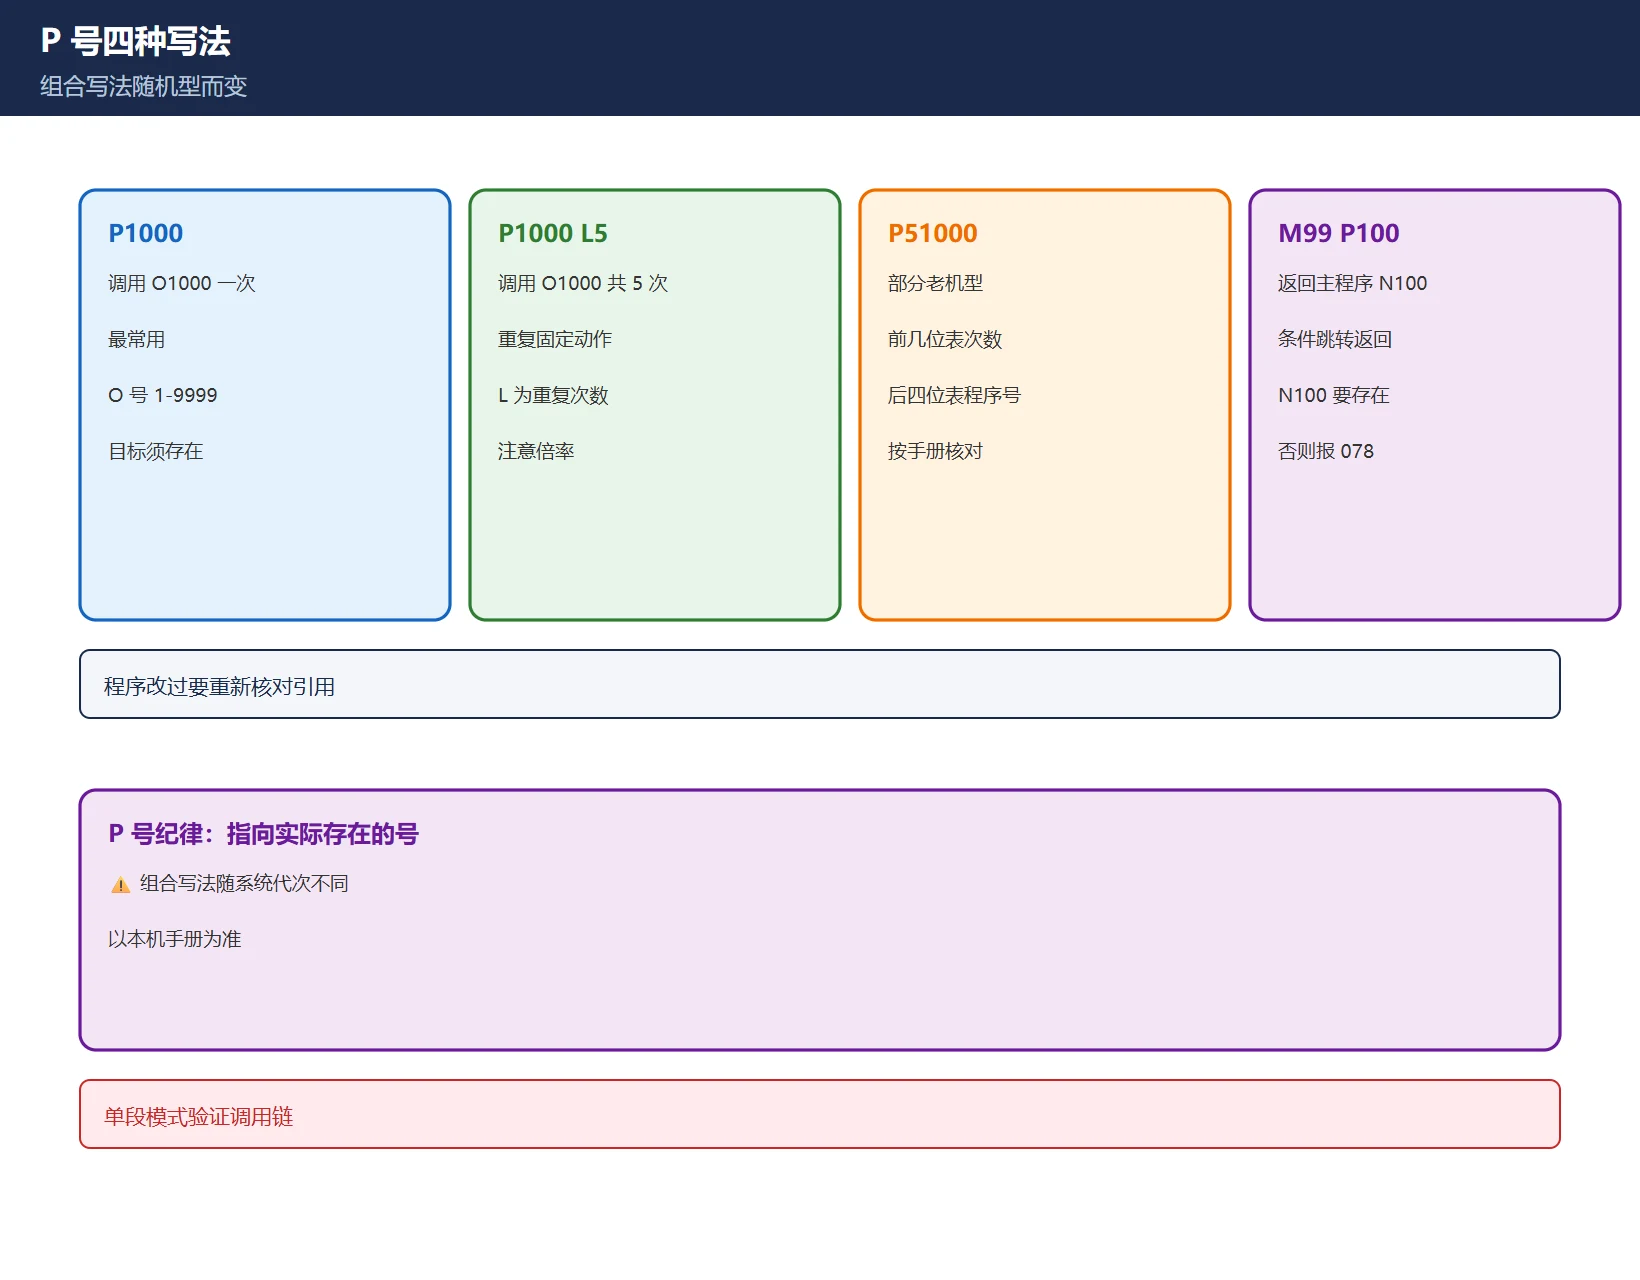
M98 P1000 | 调用 O1000 子程序一次 | 最常用 |
M98 P1000 L5 | 调用 O1000 共 5 次 | 重复固定动作 |
M98 P51000 | 部分系统:P 前几位表次数、后四位表程序号 | 老机型写法,⚠️ 随系统不同 |
M98 P1000 + M99 P100 | 返回主程序中顺序号 N100 处 | 条件跳转返回 |
表 2 P 号常见写法(⚠️ 组合写法随系统代次不同,以本机手册为准)
P 号纪律:P 必须指向实际存在的程序号或顺序号;O 号范围通常 1–9999;程序号不存在就报 078。改过程序后要重新核对 P 引用。
18.3 调用层级:NC 侧 M98/M99 与 PMC 侧 SUB 是两回事
一层是 NC 程序里的 M98/M99 子程序调用(本篇);另一层是 PMC 梯形图里的 SUB 功能指令(子程序调用/跳转)。两者只是名字像,地址体系、调用方式、排查入口完全不同。PMC 侧见 功能指令 SUB 速查总表 与 梯形图入门。
18.4 嵌套上限:⚠️ 三个来源三个数字
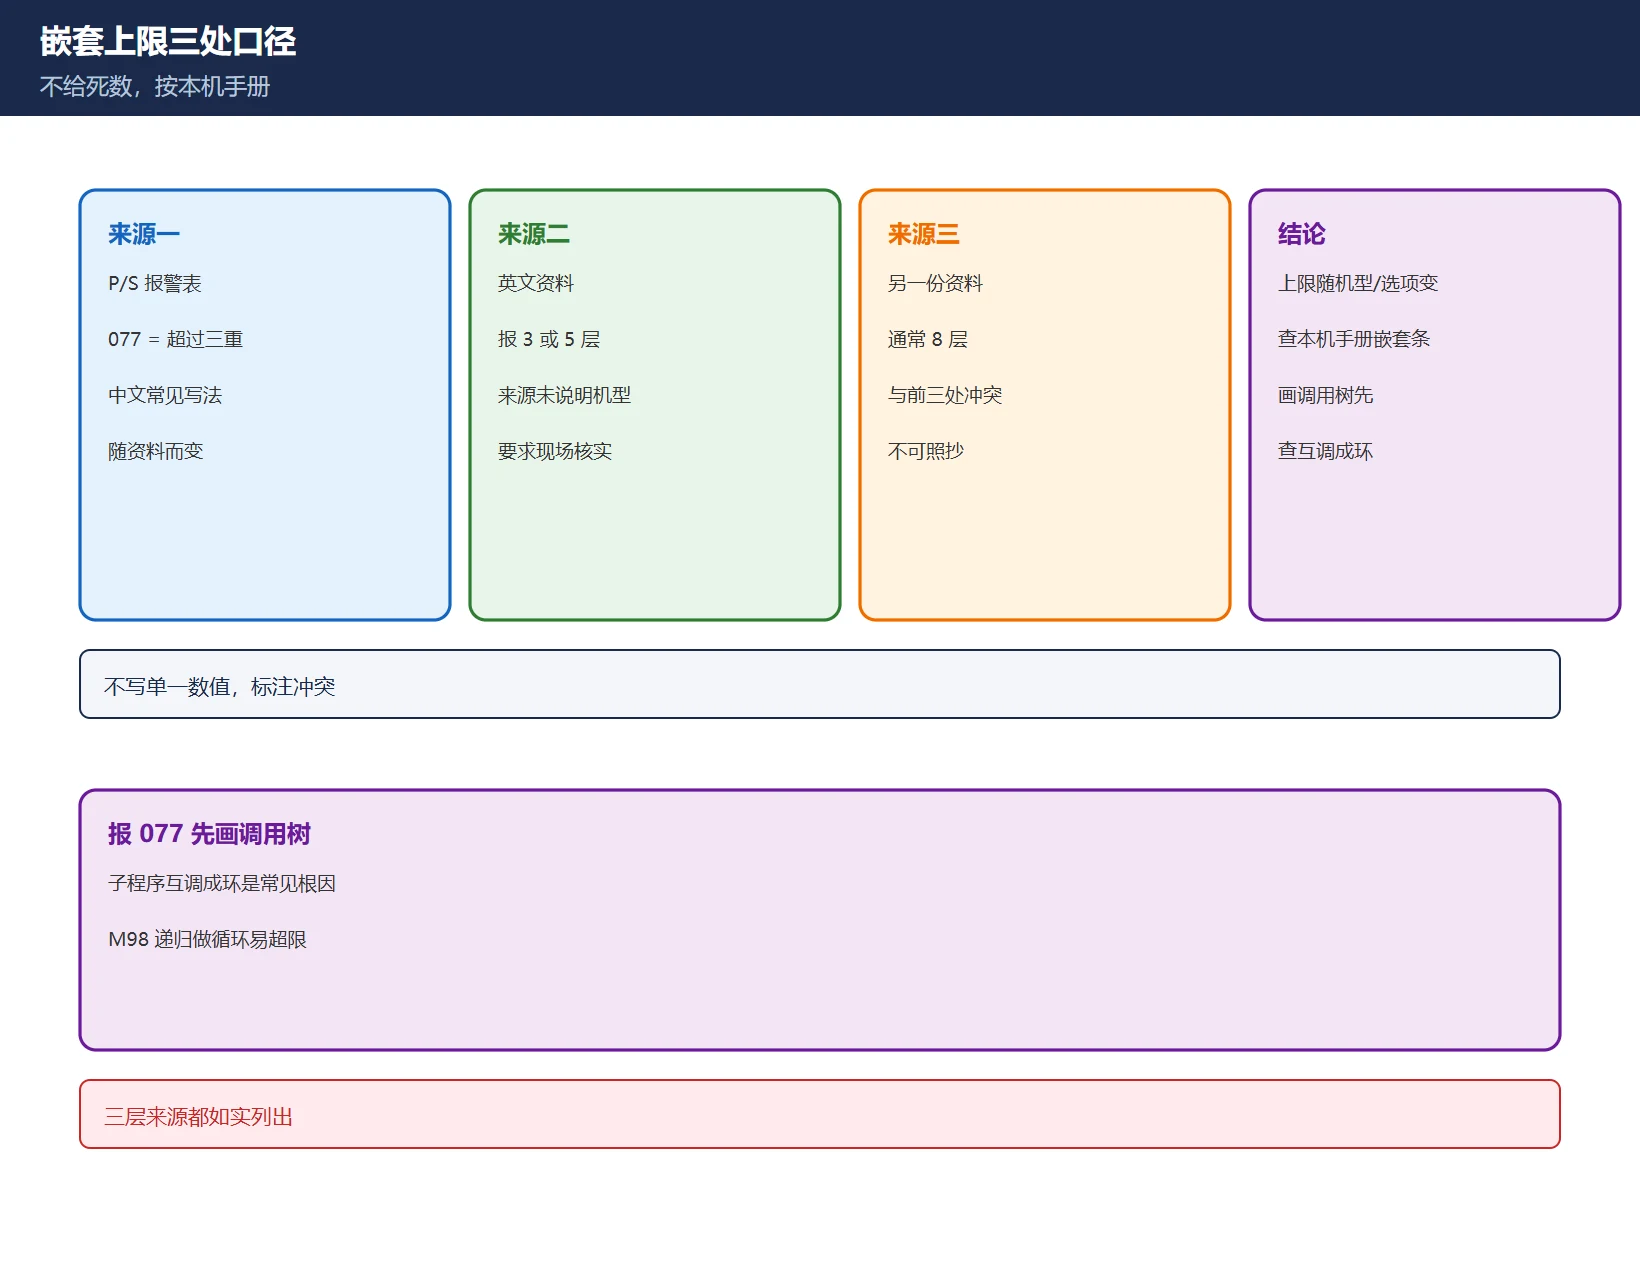
- 一份 P/S 报警表:077 = 子程序嵌套超过三重;
- 另一份英文资料:报 3 或 5 层,并明确”来源给了两个限制却没说适用哪种控制器,请核实”;
- 还有资料写通常 8 层。
结论:嵌套上限随机型/选项而变,本文不给单一数值——报 077 时查你本机手册的”子程序嵌套”条。嵌套过深的常见根因是子程序互相调用形成环,或用 M98 递归实现循环。
表 3 嵌套上限的三处口径(以本机手册为准)
18.5 ★ 三个 P/S 报警的排查路径
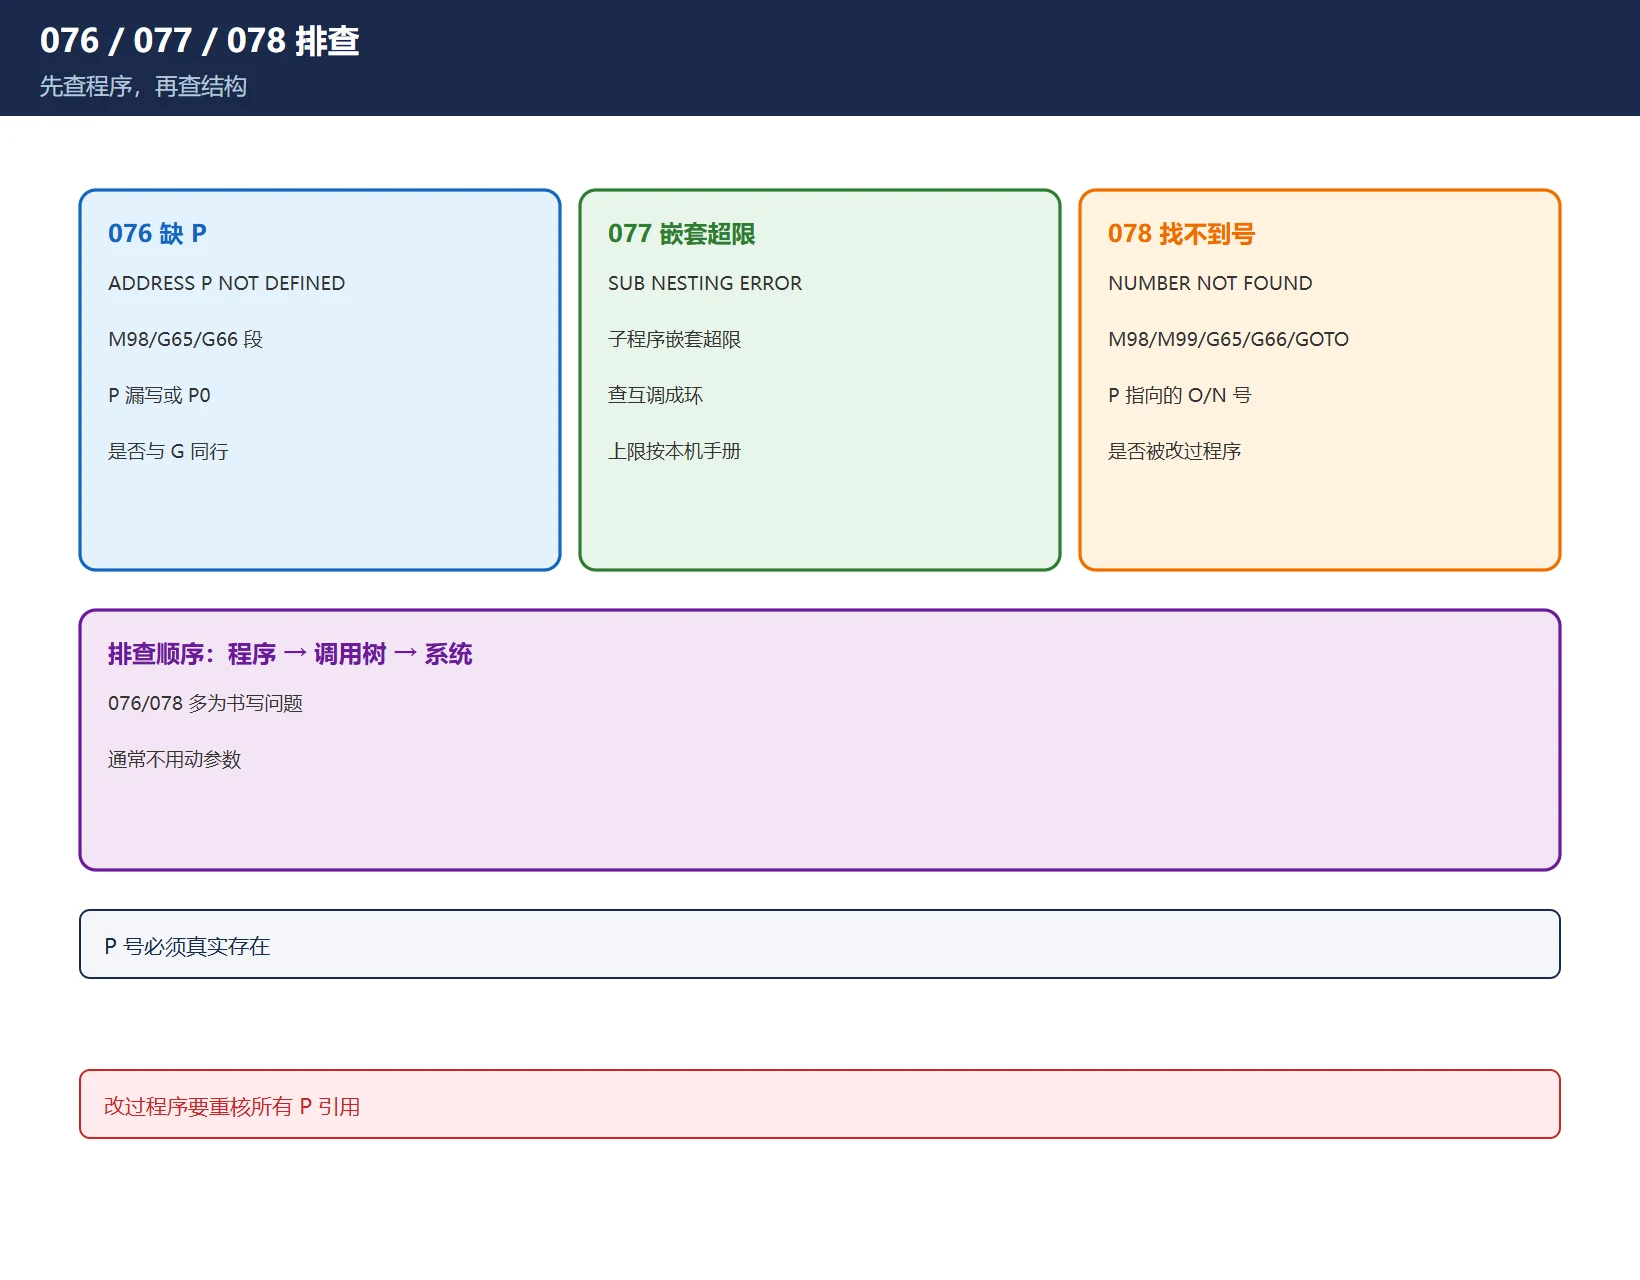
| 报警 | 官方含义 | 首选检查 |
|---|---|---|
| 076 | ADDRESS P NOT DEFINED —— M98 / G65 / G66 段里 P 地址无效或缺失 | P 是否漏写、写成 P0、或与 G 代码没在同一行 |
| 077 | SUB PROGRAM NESTING ERROR —— 子程序嵌套超限 | 是否子程序互调成环;上限按本机手册 |
| 078 | NUMBER NOT FOUND —— M98/M99/G65/G66/GOTO 指定的程序号或顺序号找不到 | P 指向的 O 号/N 号是否真实存在;程序是否被改过 |
表 4 三个报警反查(完整原文以本机手册核对)
排查顺序:先查程序文本(P 号、是否同行、目标是否存在)→ 再查嵌套结构(画调用树)→ 最后才怀疑系统。076/078 绝大多数是程序书写问题,不是参数问题。
18.6 M99 的三种用法与坑
- 子程序末尾 M99 → 返回调用段下一行;
- 子程序中
M99 P100→ 返回主程序 N100 处(顺序号要存在,否则 078); - 主程序末尾 M99 → 程序回到开头循环(用于连续生产,注意要有退出条件)。
坑:子程序末尾忘写 M99 → 程序继续往下走到下一个程序段,动作错乱;M99 P 号指向不存在的顺序号 → 078。
18.7 M98/M99 与 G65/G66 宏调用的边界
M98 调用的是普通子程序(程序号 Oxxxx);G65/G66 调用的是宏程序,可以带自变量(A、B、C…)传参。076/078 对两者都适用。宏程序变量分区与 G65/G66/G67 用法见 Macro B 教程。
18.8 换刀宏 O9001 里的 M98/M99
机床厂的换刀宏常用 M98 调用换刀子程序、M99 返回,并配合参数 6071/6080 与 PMC 信号(G54.x)。这类程序里 P 号与信号时序强绑定,改动前先备份原程序,详见 换刀宏 O9001 编写与恢复。
18.9 调试与验证
- 单段模式跑一遍调用链,观察 M98 → 子程序 → M99 的跳转;
- 画一张调用树(主程序 → 子程序 1 → 子程序 2…),核对深度;
- 修改程序后重新核对所有 P 引用;
- 用空运行 / 图形模拟验证路径,再上实件。
18.10 相关区分:PMC 的 SUB 指令
再次强调:PMC 梯形图里的 SUB 功能指令(如 SUB1 子程序调用、SUB2 返回)是另一套体系,排查入口是梯形图在线监控,不是 NC 程序。见 PMC SUB 全表。
常见问题
FANUC 子程序 M98 的 P 号怎么写?M98 P1000 L5 是什么意思?
M98 P 后跟被调用的程序号,P1000 即调用 O1000 一次;L5 表示重复调用 5 次。部分老机型有”P 前几位表次数、后四位表程序号”的组合写法(如 P51000),但这随系统代次不同,必须按本机手册。P 号必须指向实际存在的程序,否则报 078。
FANUC 报警 077 子程序嵌套上限到底几层?
各来源说法冲突:有写三重的、有写 3 或 5 层的、也有写通常 8 层的。上限随机型与选项而变,必须以本机手册的”子程序嵌套”条为准。报 077 时先画调用树,查是否子程序互调成环,而不是直接改程序。
报警 076 和 078 有什么区别?该先查程序还是参数?
076 是 M98/G65/G66 段里 P 地址无效或缺失(漏写、P0、没和 G 同行);078 是 P 指定的程序号或顺序号找不到。两者绝大多数是程序书写问题——先查程序文本与 P 引用是否真实存在,再画嵌套树,最后才怀疑系统,通常不需要动参数。
最后更新:2026-11-19
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。

































暂无评论内容