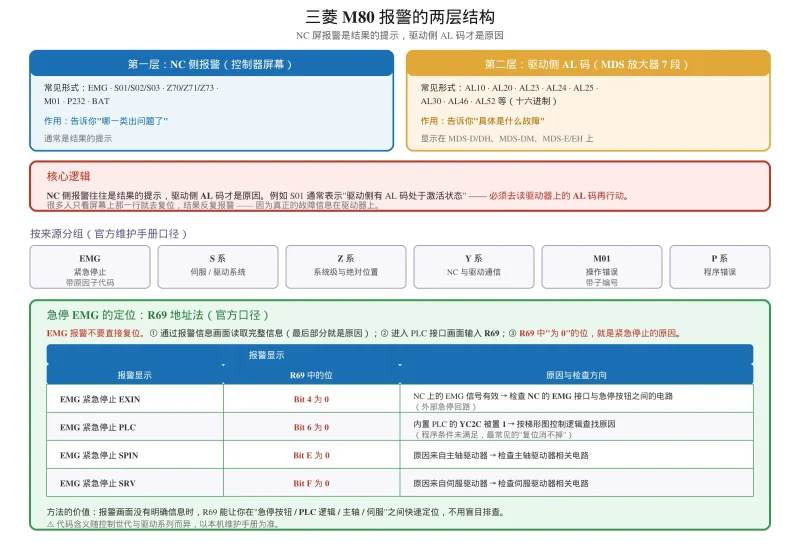


三菱 M80 的报警分两层:NC 屏幕上显示的一类(EMG / S01 / Z70 / P232 等),以及驱动器 7 段码上显示的 AL 码。很多人只看了屏幕上那一行就去复位,结果反复报警——因为真正的故障信息在驱动器上。
本文按”两层结构 → 分类速查 → 排查顺序“组织,覆盖系统类、伺服类、绝对位置类、驱动 AL 码与程序类报警,并给出急停定位的 R69 地址法。
安全提示:驱动柜的直流母线电容在断电后仍带有危险电压,须等待手册规定时间并用表验证后方可触及端子。垂直轴在释放制动器前必须先做机械支撑(重力即储能)。严禁旁路门开关或安全互锁来”测试”。更换电池必须在控制电源接通状态下进行。
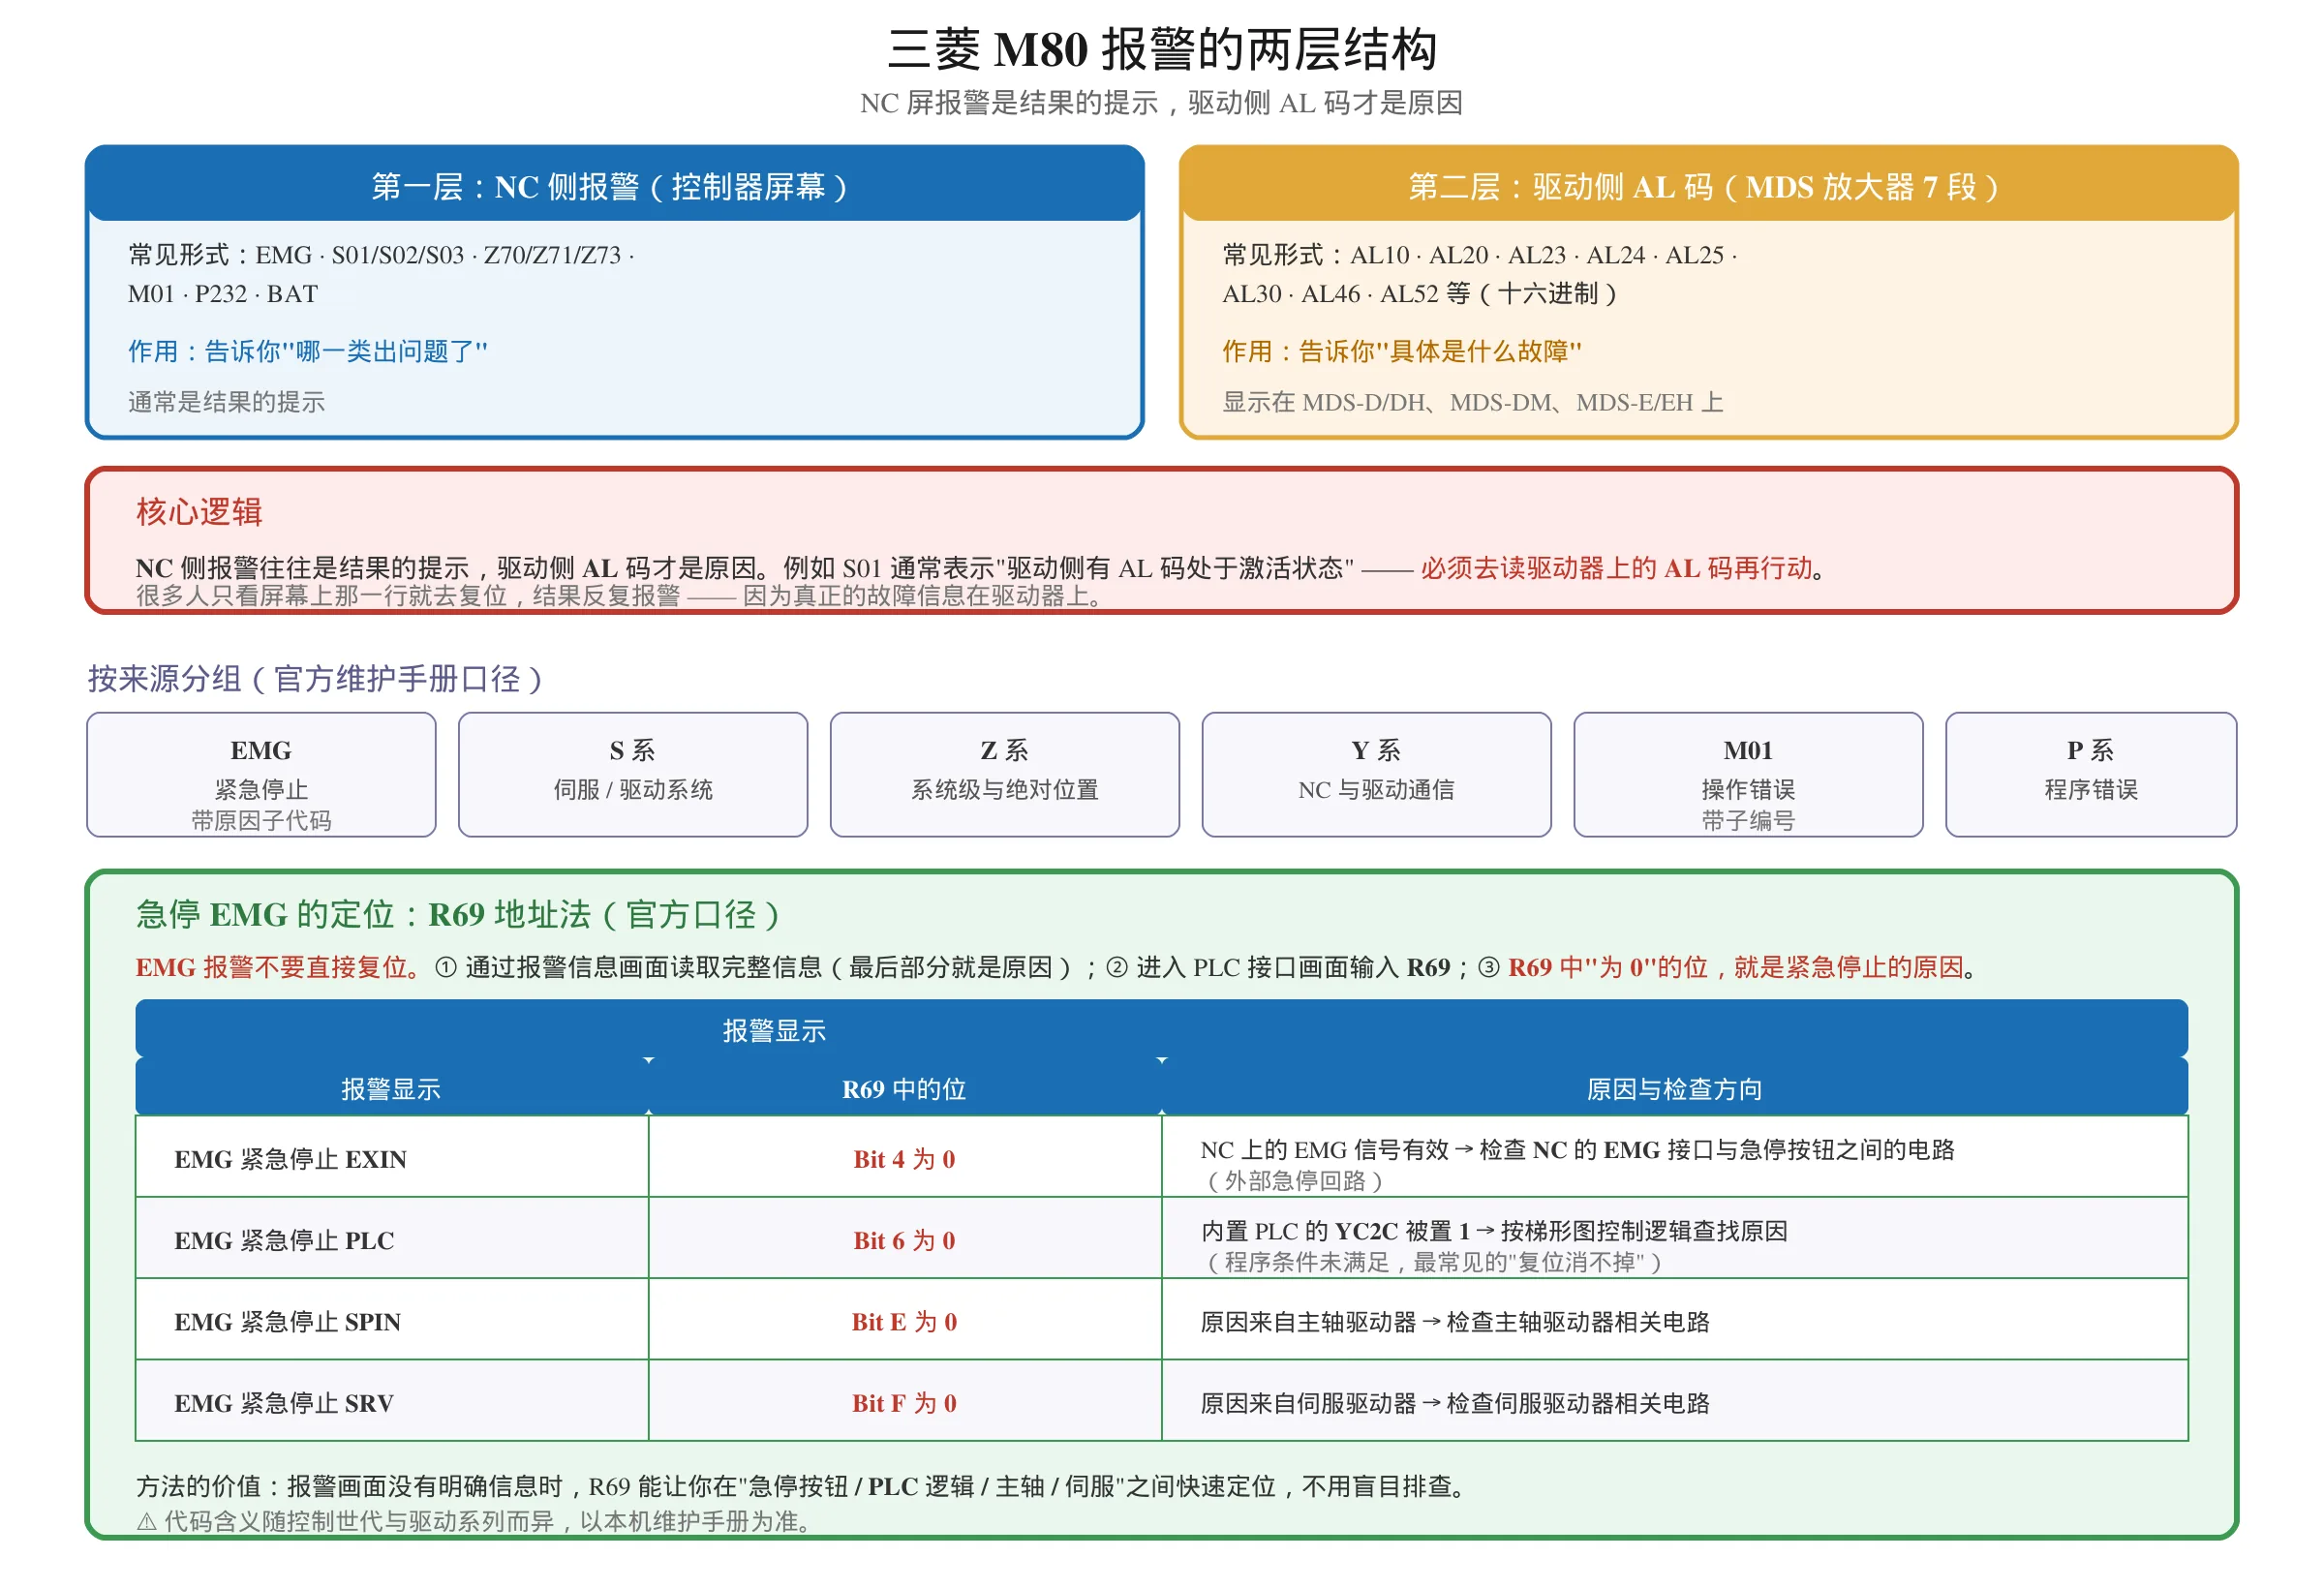
一、三菱报警的两层结构
| 层级 | 显示位置 | 常见形式 | 说明 |
|---|---|---|---|
| NC 侧报警 | 控制器屏幕 | EMG、S01/S02/S03、Z70/Z71/Z73、M01、P232、BAT 等 | 告诉你”哪一类出问题了” |
| 驱动侧 AL 码 | MDS 伺服/主轴放大器的 7 段显示 | AL10、AL20、AL23、AL24、AL25、AL30、AL46、AL52 等 | 告诉你”具体是什么故障” |
核心逻辑:NC 侧报警往往是结果的提示,驱动侧 AL 码才是原因。例如 S01 通常表示”驱动侧有 AL 码处于激活状态”——必须去读驱动器上的 AL 码再行动。
按来源分组(官方维护手册口径):
| 族 | 含义 |
|---|---|
| EMG | 紧急停止(带原因子代码) |
| S 系 | 伺服 / 驱动系统报警 |
| Z 系 | 系统级与绝对位置相关 |
| Y 系 | NC 与驱动之间的通信 |
| M01 | 操作错误(带子编号) |
| P 系 | 程序错误 |
| AL(十六进制) | MDS 驱动放大器报警,显示在驱动器 7 段上 |
一条重要提醒:代码含义在不同控制世代与驱动系列之间有差异,具体以你机床的维护手册为准。本文整理的是常见模式。
急停 EMG 的定位:R69 地址法(官方口径)
EMG 报警不要直接复位。三菱官方给出的定位方法:
- 通过报警信息画面确认 —— 读取完整报警信息,报警内容的最后部分就是产生报警的原因。
- 通过 PLC 接口信号确认 —— 进入 PLC 接口画面,输入 R69。
- R69 中”为 0″的位,就是产生紧急停止报警的原因。
R69 各位对应的常见原因:
| 报警显示 | R69 中的位 | 原因与检查方向 |
|---|---|---|
| EMG 紧急停止 EXIN | Bit 4 为 0 | NC 上的 EMG 信号有效 → 检查 NC 的 EMG 接口与急停按钮之间的电路 |
| EMG 紧急停止 PLC | Bit 6 为 0 | 内置 PLC 的 YC2C 被置 1 → 按梯形图控制逻辑查找原因 |
| EMG 紧急停止 SPIN | Bit E 为 0 | 原因来自主轴驱动器 → 检查主轴驱动器相关电路 |
| EMG 紧急停止 SRV | Bit F 为 0 | 原因来自伺服驱动器 → 检查伺服驱动器相关电路 |
这个方法的价值:当报警画面没有明确信息时,R69 能让你在”急停按钮 / PLC 逻辑 / 主轴 / 伺服”之间快速定位,不用盲目排查。
二、系统类报警(BAT / 1037 / 1002)
| 报警 | 含义 | 处理 |
|---|---|---|
| BAT / Z52 | 电池报警(后备电池电压不足) | 必须在设备通电状态下更换电池;完成后立即把参数与程序备份到 U 盘 |
| 1037 | 参数错误(参数损坏) | 从备份恢复参数;同时立即更换电池,否则会复发 |
| 1002 | CPU 错误 | 与控制器内部故障相关;部分资料提到可先尝试更换电池并重启,若仍报则需检查主板 |
| Z51 | E2PROM 错误 | 按手册处理 |
| Z53 | CNC 过热 | 检查控制柜散热与风扇 |
| Z55 | RIO 通信停止 | 检查远程 I/O 通信链路 |
⚠️ 电池报警的关键后果:若电池亏电后断电,会导致参数与加工程序丢失,机床无法回零、无法加工。所以 BAT 报警出现后不要拖延。
关于 Z52:官方维护手册中 Z52 = Battery fault(电池故障),其显示带类型信息。不同资料对电池报警的显示写法(BAT / Z52)可能不同,以你的画面为准。
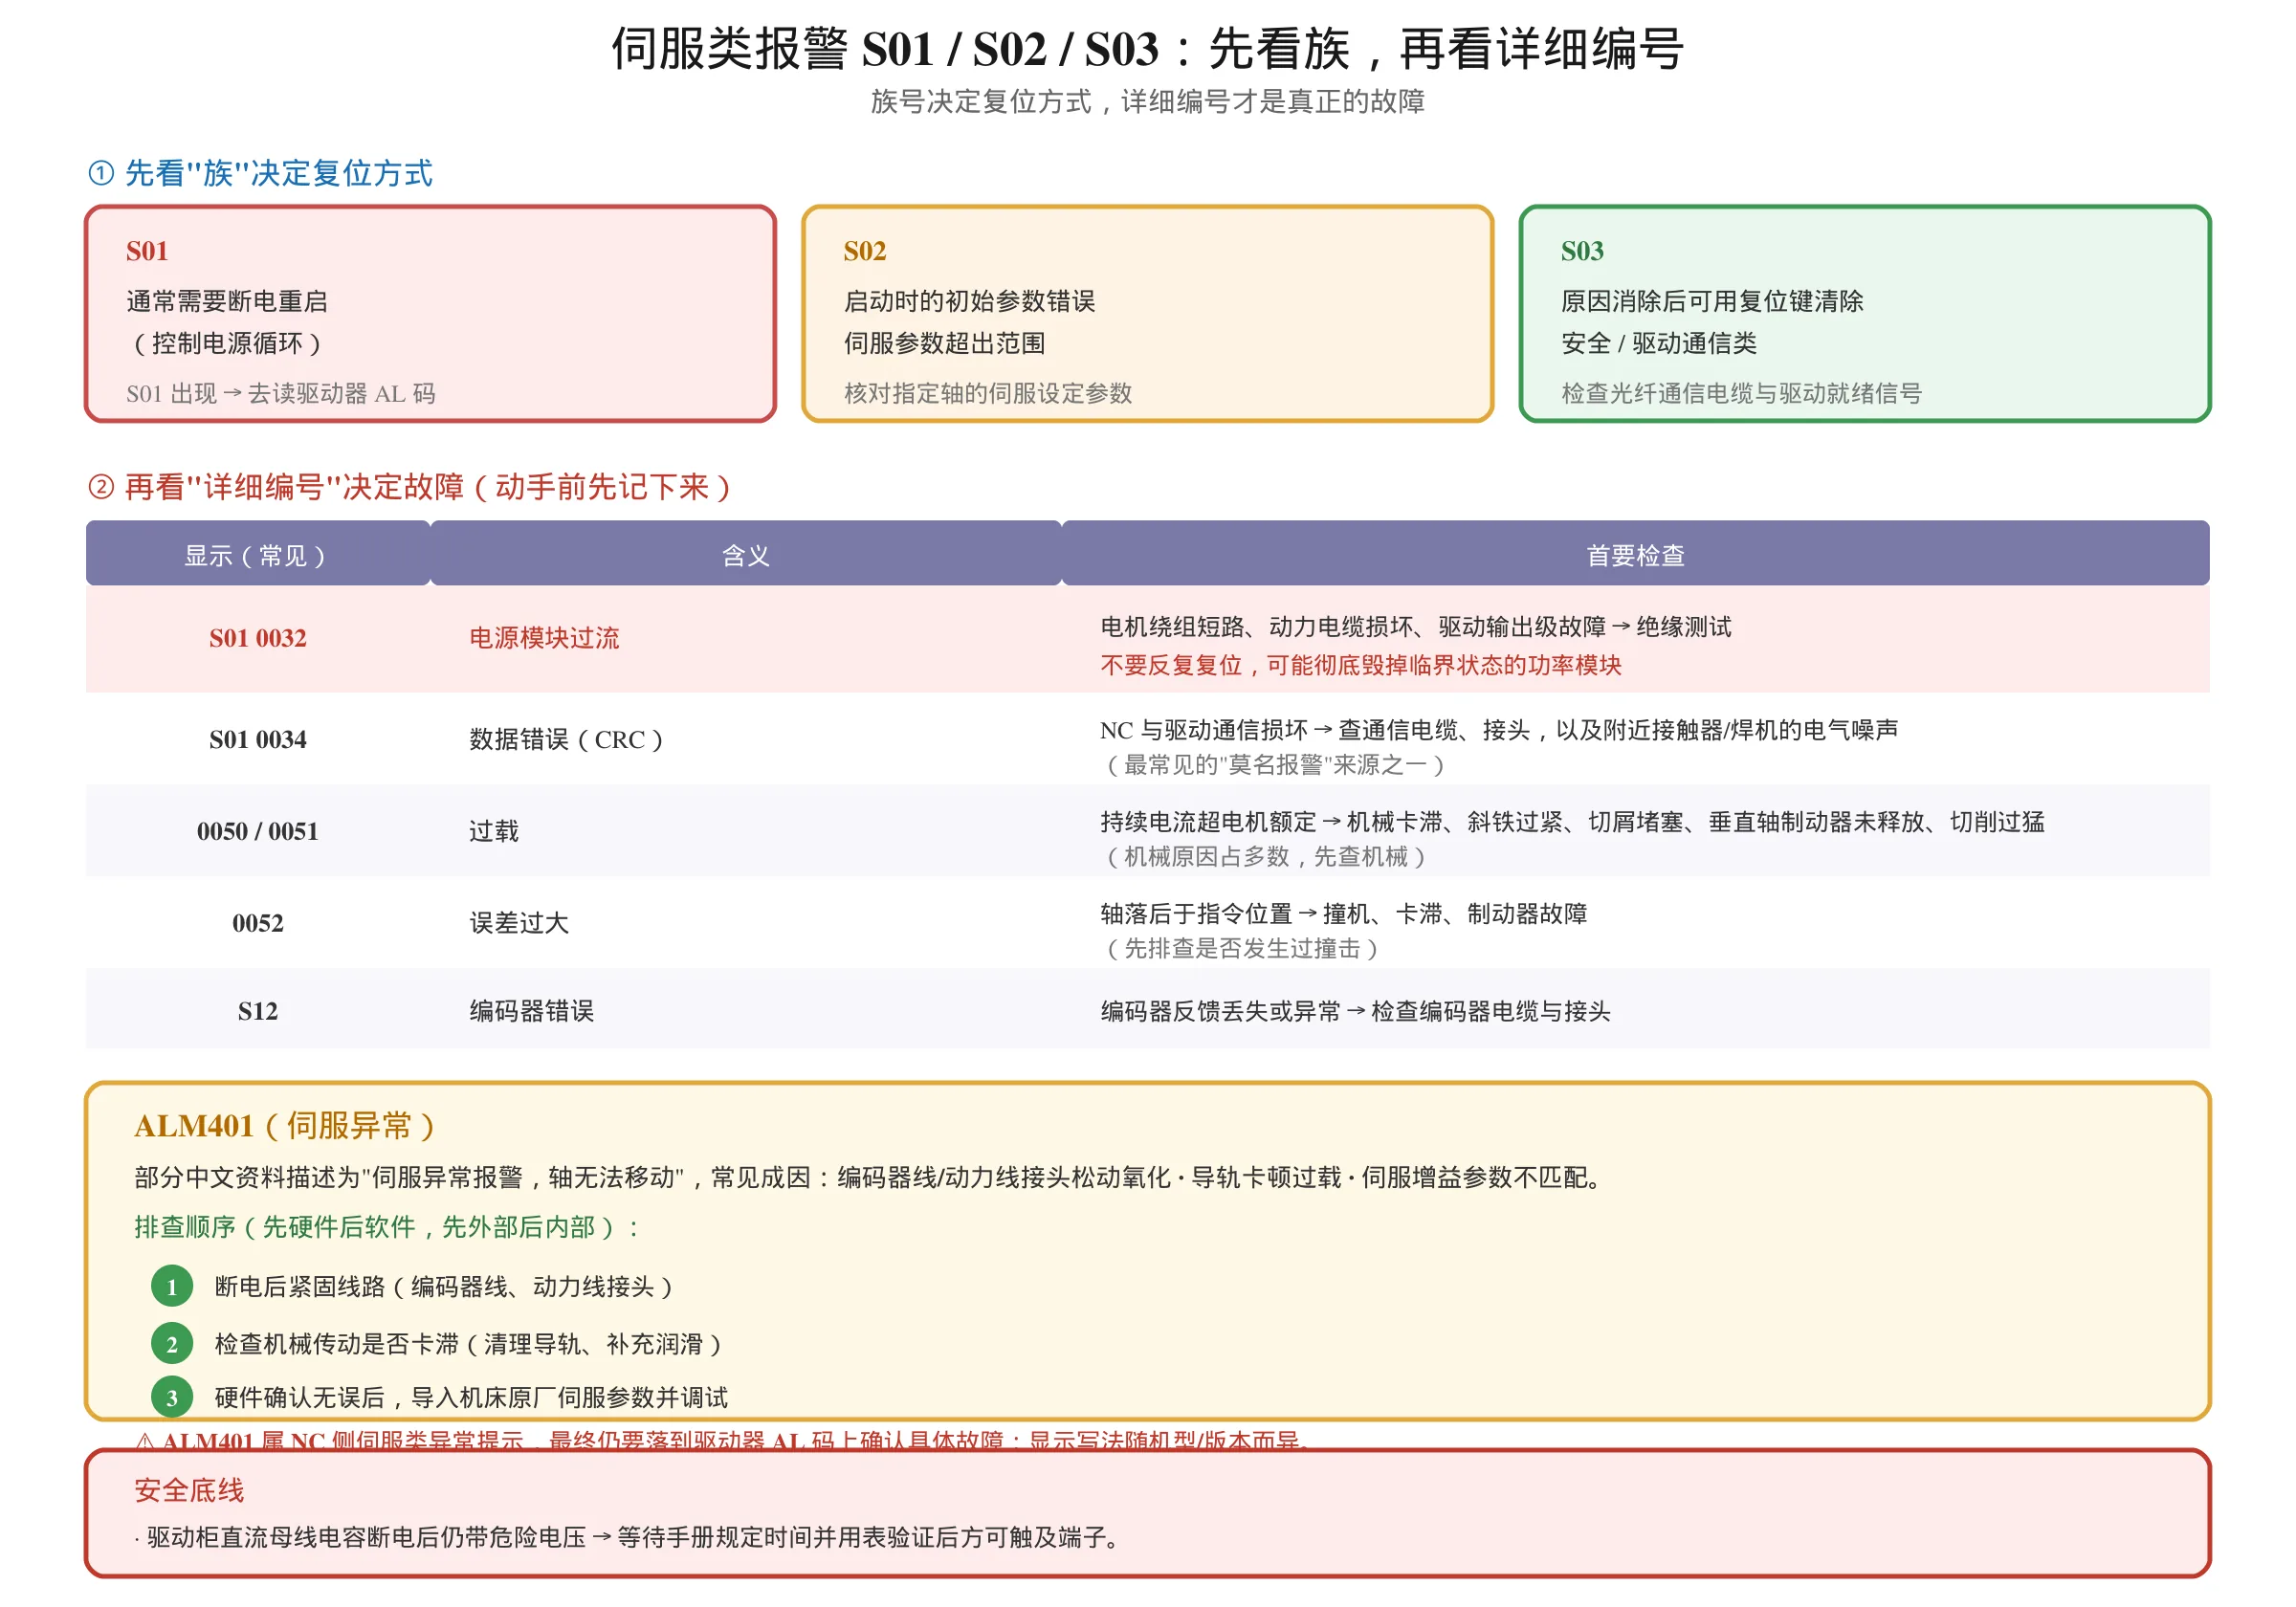
三、伺服类报警(S01 / S02 / S03 / S12)
先看”族”决定复位方式
这是最实用的一条:S 系的”族号”往往表示复位类别:
| 族 | 复位方式 |
|---|---|
| S01 | 通常需要断电重启(控制电源循环) |
| S02 | 启动时的初始参数错误 |
| S03 | 原因消除后可用复位键清除 |
再看”详细编号”决定故障
详细编号(detail number)才是真正的故障,动手前先把它记下来。
| 显示(常见) | 含义 | 首要检查 |
|---|---|---|
| S01 0032 | 电源模块过流 | 电机绕组短路、动力电缆损坏、驱动输出级故障 → 绝缘测试。不要反复复位,可能彻底毁掉临界状态的功率模块 |
| S01 0034 | 数据错误(CRC) | NC 与驱动的通信损坏 → 查通信电缆、接头,以及附近接触器/焊机的电气噪声 |
| 0050 / 0051 | 过载 | 持续电流超出电机额定 → 机械卡滞、斜铁过紧、切屑堵塞、垂直轴制动器未释放、切削过猛 |
| 0052 | 误差过大 | 轴落后于指令位置 → 撞机、卡滞、制动器故障 |
| S02 | 初始参数错误 | 伺服参数超出范围 → 核对指定轴的伺服设定参数 |
| S03 | 安全 / 驱动通信 | 检查 NC 与驱动之间的光纤通信电缆与驱动就绪信号 |
| S12 | 编码器错误 | 编码器反馈丢失或异常 → 检查编码器电缆与接头 |
ALM401(伺服异常)
部分中文资料把 ALM401 描述为”伺服异常报警,轴无法移动”,常见成因包括编码器线/动力线接头松动氧化、导轨卡顿过载、伺服增益参数不匹配。
排查顺序(先硬件后软件,先外部后内部):
- 断电后紧固线路 —— 编码器线、动力线接头。
- 检查机械传动是否卡滞 —— 清理导轨、补充润滑。
- 硬件确认无误后,导入机床原厂伺服参数并调试。
⚠️ 与 S01 / AL 码的关系:ALM401 这类显示属于 NC 侧的伺服类异常提示,最终仍要落到驱动器的 AL 码上确认具体故障。不同资料与机型的显示写法可能有差异。
四、绝对位置类(Z70 / Z71 / Z73)
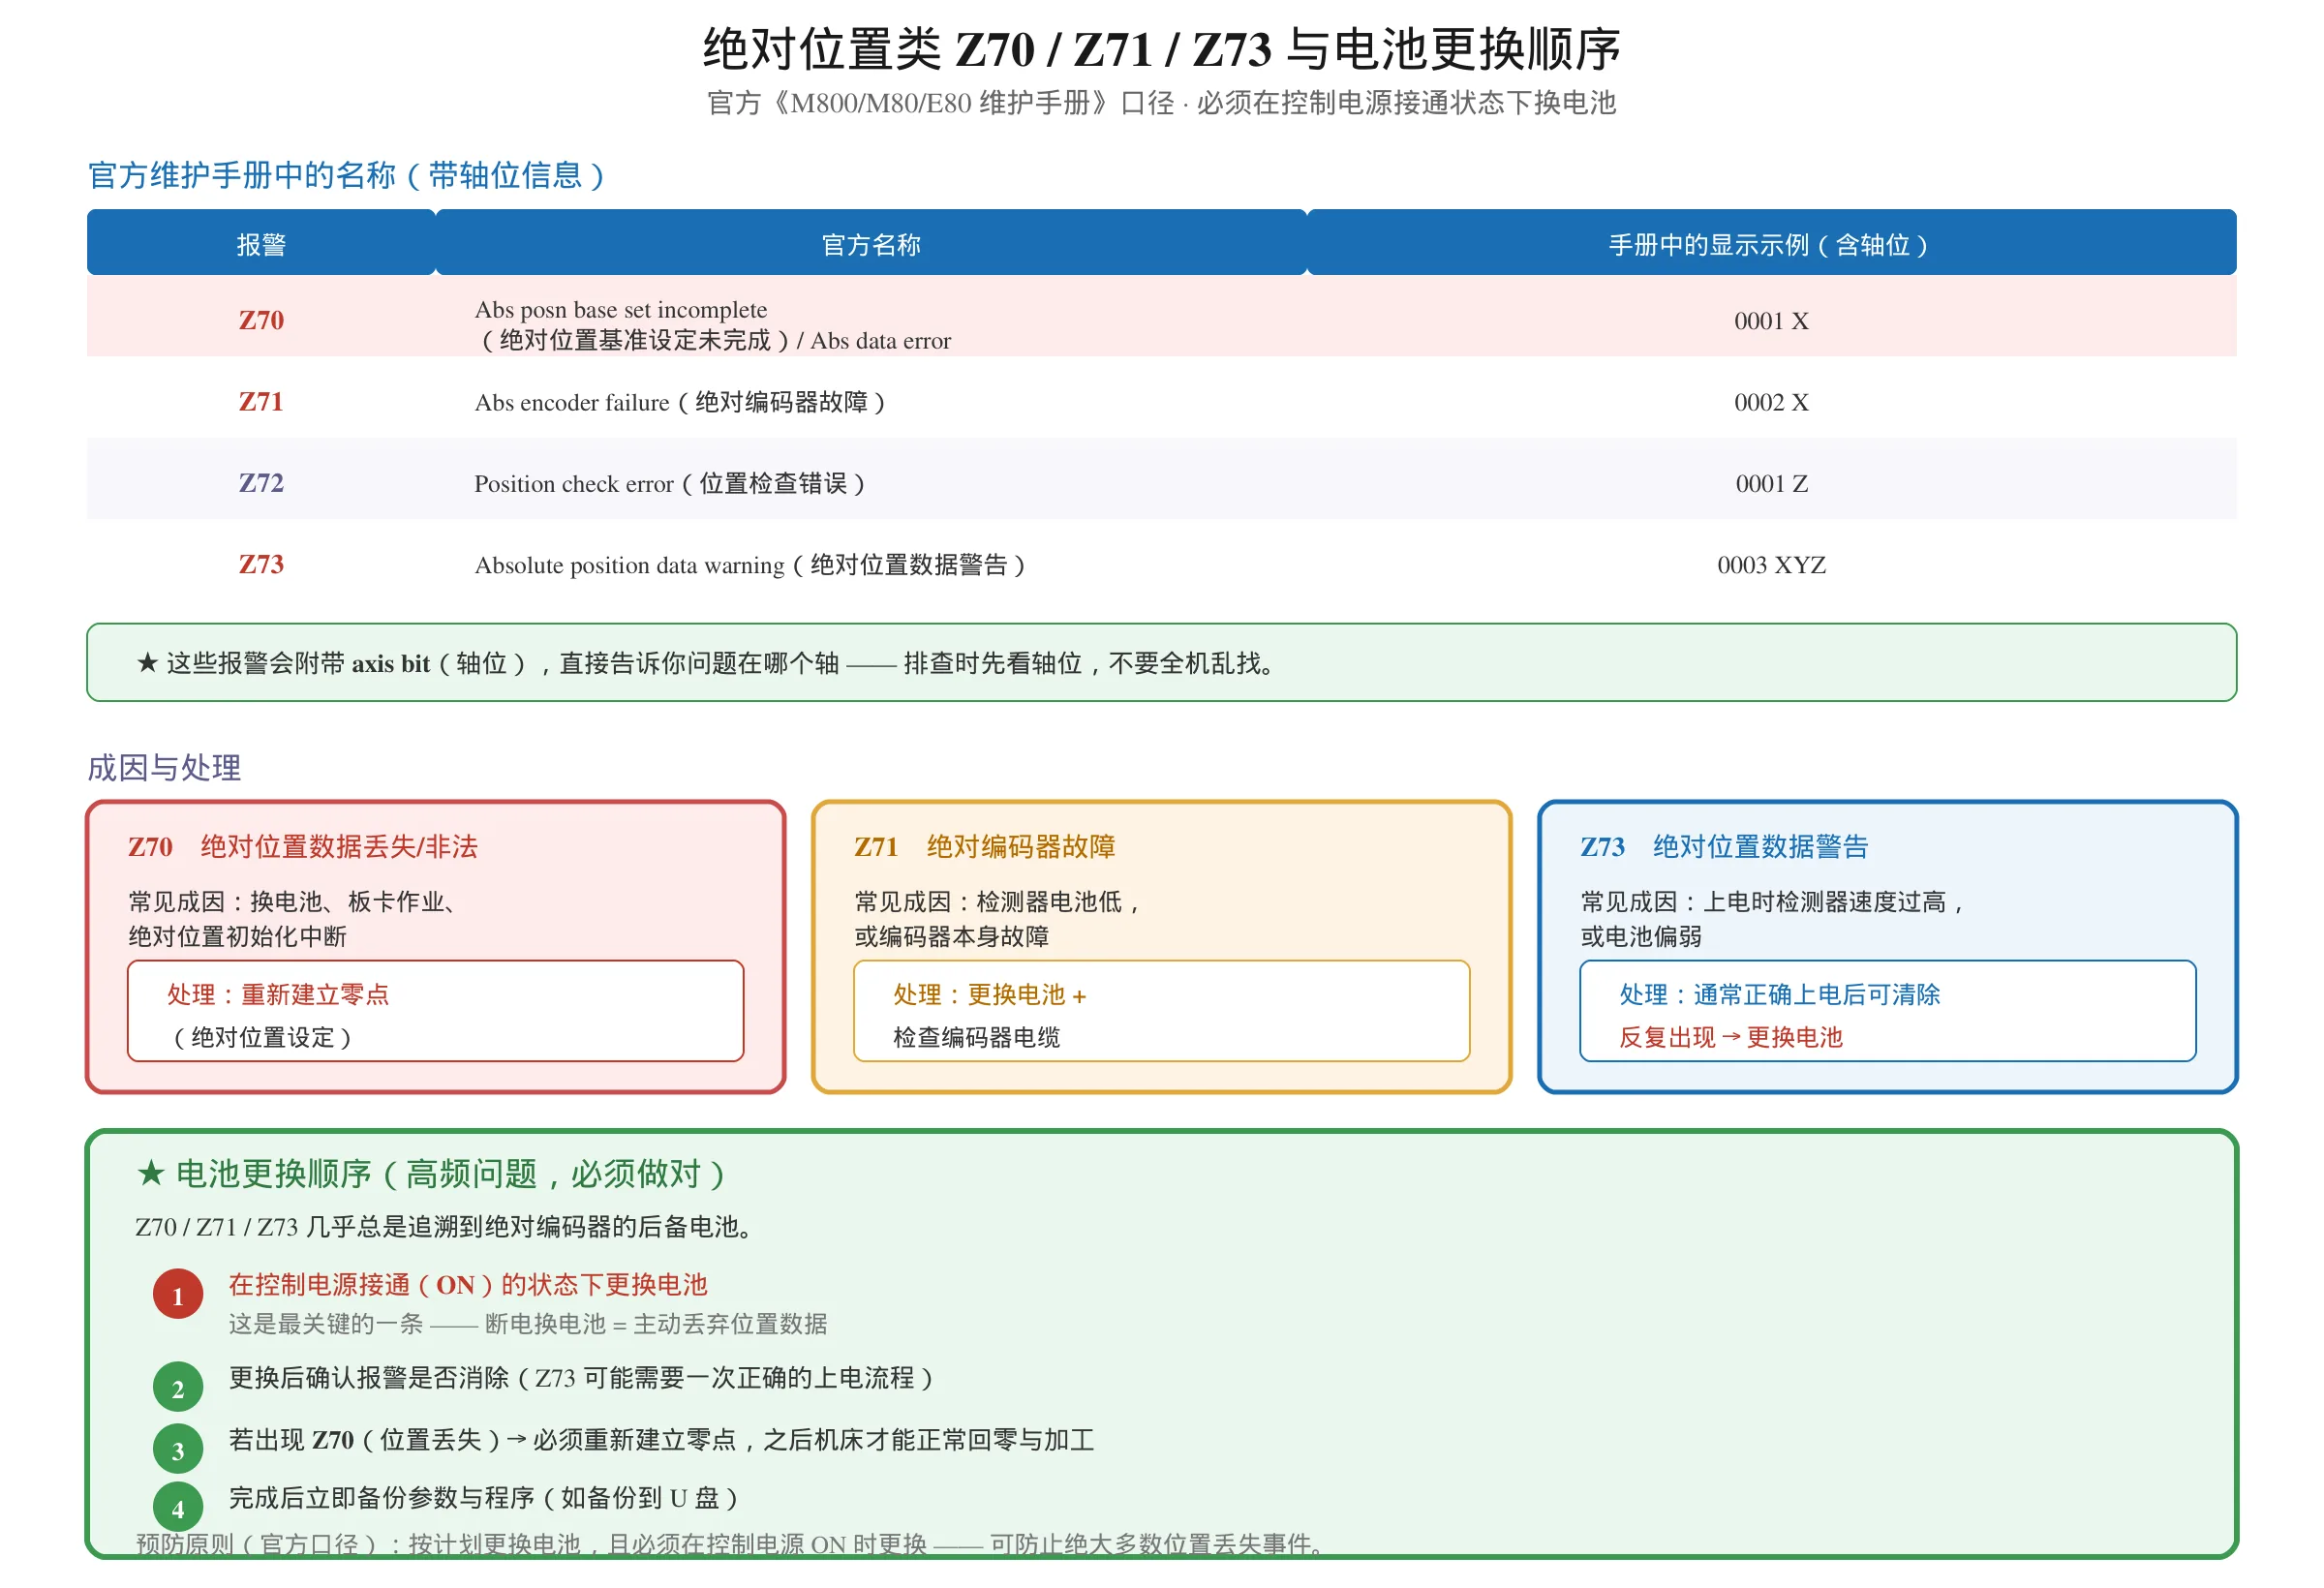
官方维护手册中的名称(Maintenance Manual M800/M80/E80 Series):
| 报警 | 官方名称 | 说明 |
|---|---|---|
| Z70 | Abs posn base set incomplete / Abs data error | 绝对位置基准设定未完成;绝对位置数据错误 |
| Z71 | Abs encoder failure | 绝对编码器故障 |
| Z72 | Position check error | 位置检查错误 |
| Z73 | Absolute position data warning | 绝对位置数据警告 |
带轴位信息:官方手册显示这些报警会附带 axis bit(轴位),例如 Z70 显示 0001 X、Z71 显示 0002 X、Z73 显示 0003 XYZ。这直接告诉你问题在哪个轴。
常见成因与处理
| 报警 | 常见成因 | 处理 |
|---|---|---|
| Z70 | 绝对位置数据丢失/非法(换电池、板卡作业、初始化中断) | 重新建立零点(绝对位置设定) |
| Z71 | 检测器电池低,或编码器故障 | 更换电池并检查编码器电缆 |
| Z73 | 上电时检测器速度过高,或电池偏弱 | 通常正确上电后可清除;反复出现则更换电池 |
★ 电池更换顺序(高频问题,必须做对)
Z70 / Z71 / Z73 几乎总是追溯到绝对编码器的后备电池。正确顺序:
- 在控制电源接通(ON)的状态下更换电池 —— 这是最关键的一条,断电换电池等于主动丢弃位置数据。
- 更换后确认报警是否消除(Z73 可能需要一次正确的上电流程)。
- 若出现 Z70(位置丢失)→ 必须重新建立零点,之后机床才能正常回零与加工。
- 完成后立即备份参数与程序(如备份到 U 盘)。
一条来自官方口径的预防原则:按计划更换电池,且必须在控制电源 ON 时更换,可以防止绝大多数位置丢失事件。
五、MDS 驱动 AL 码表
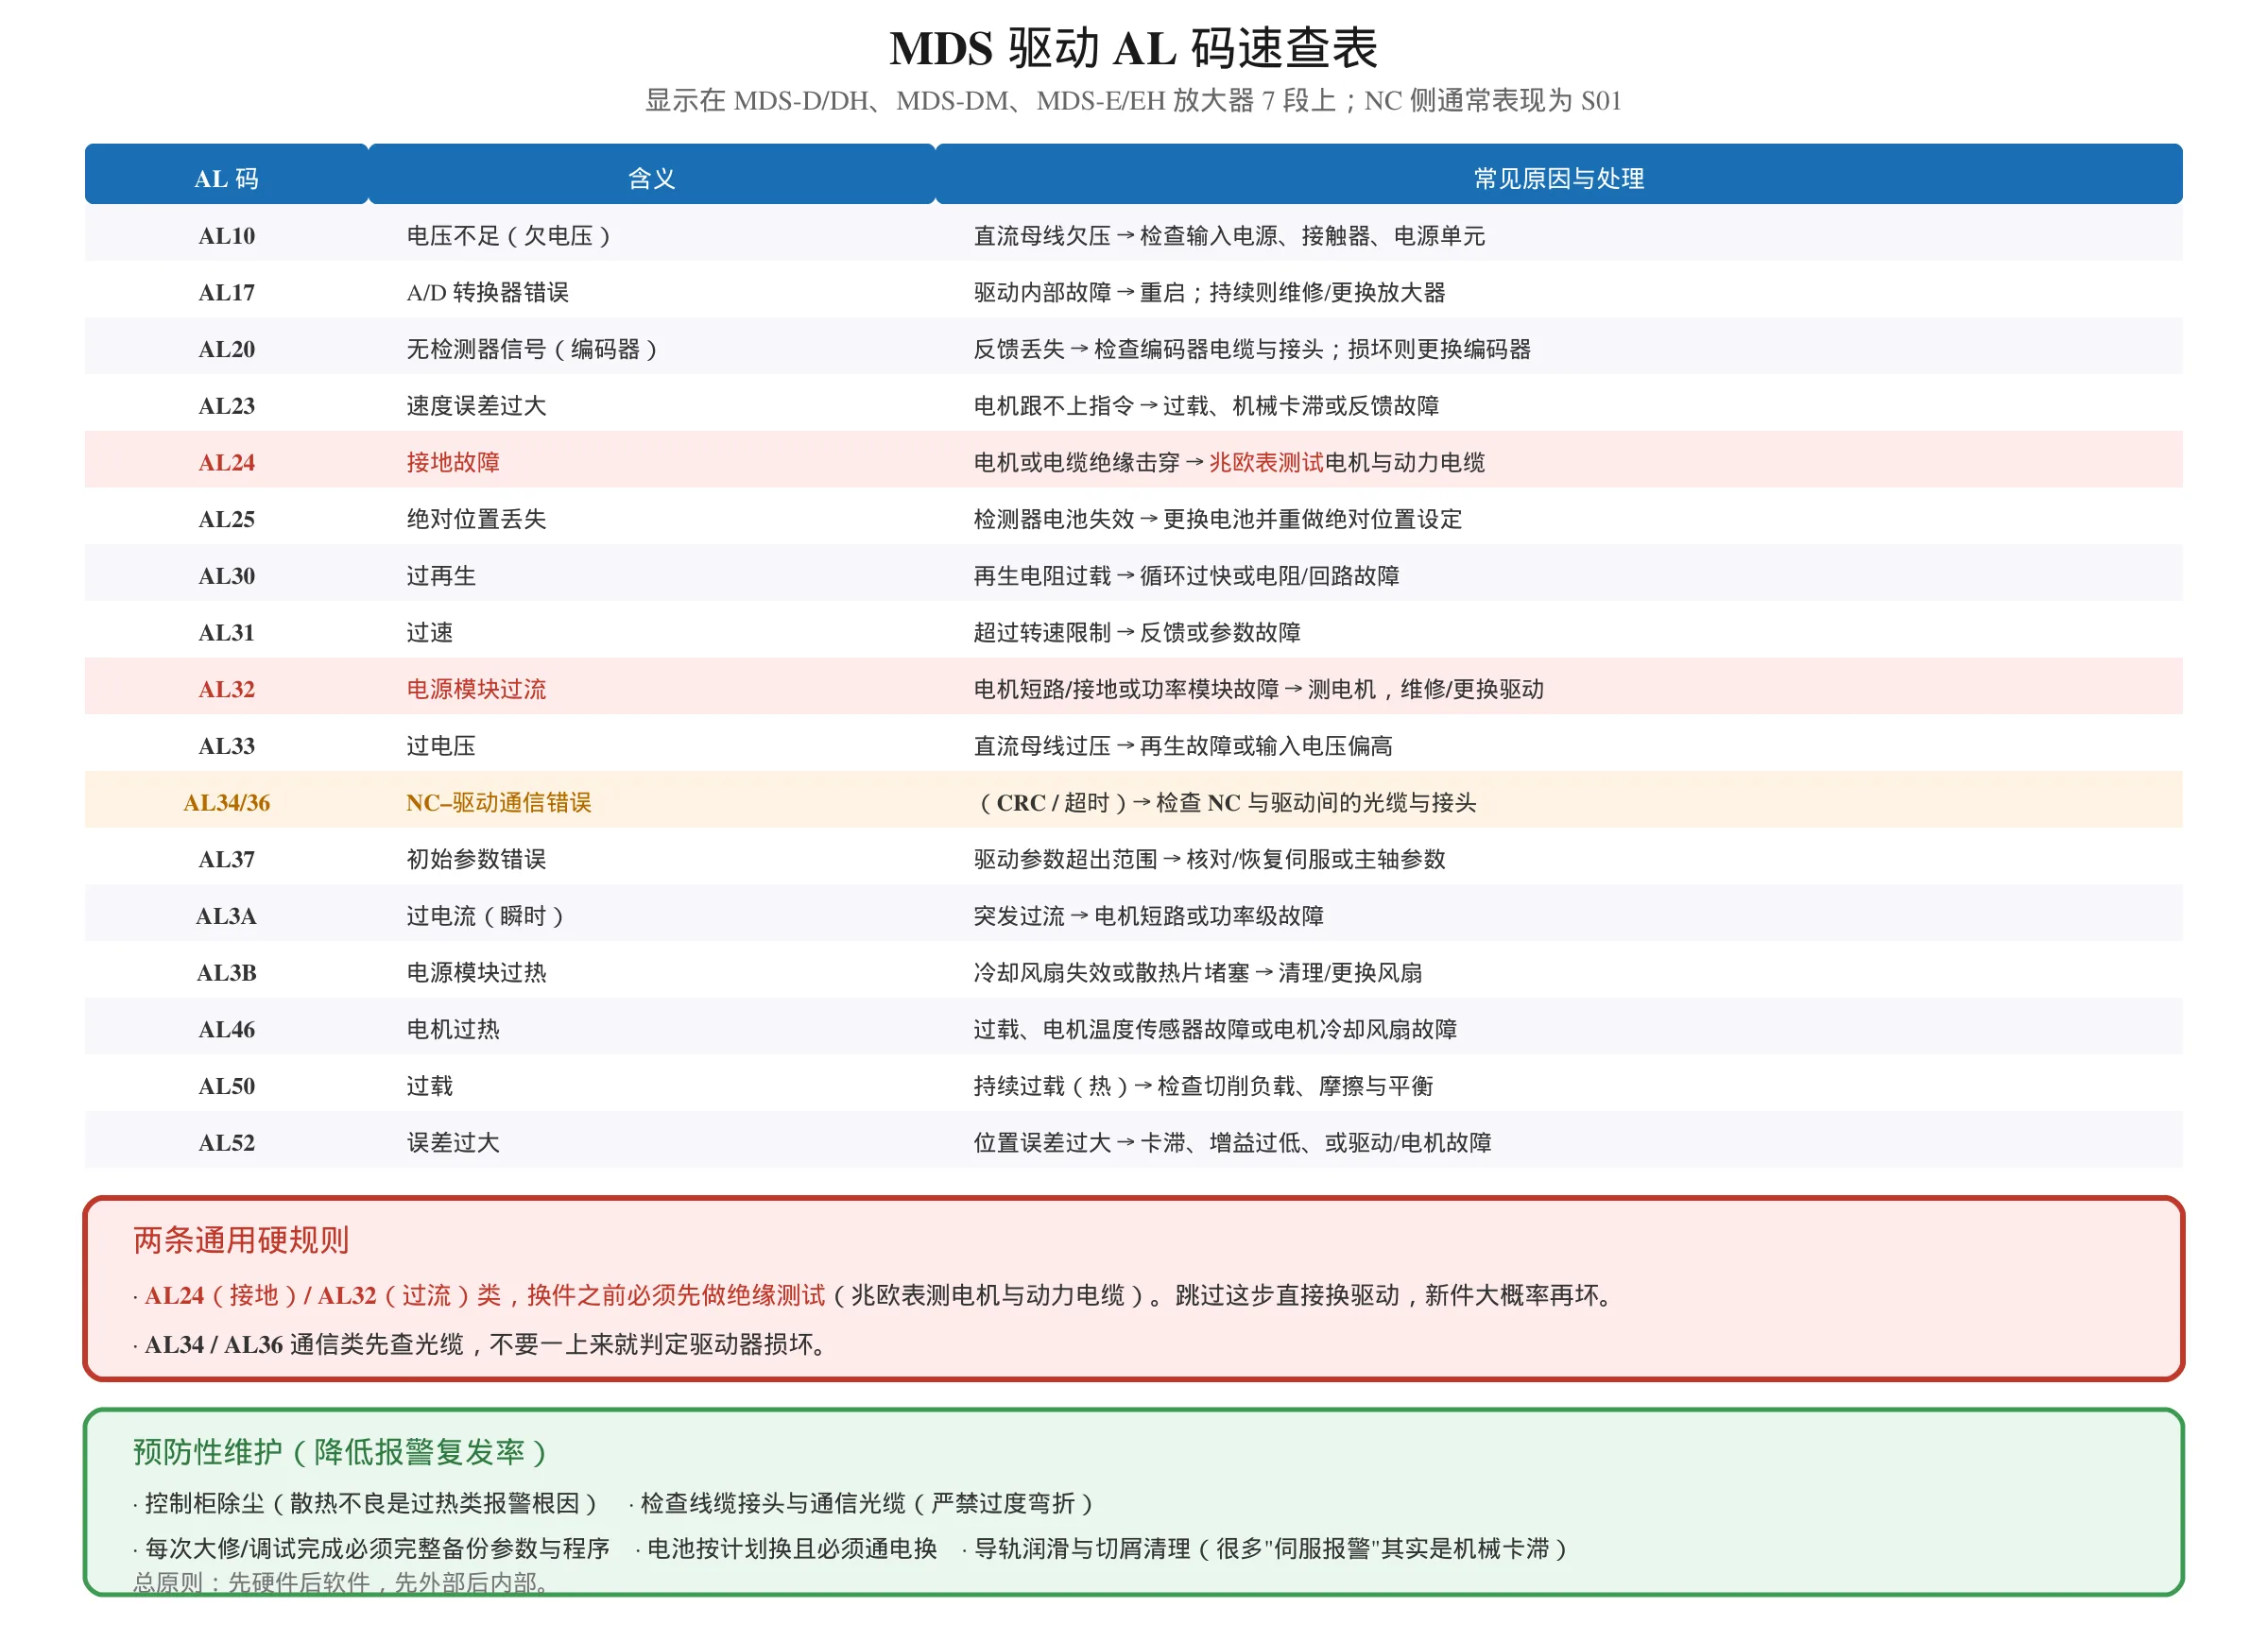
这些显示在 MDS-D/DH、MDS-DM、MDS-E/EH 等放大器的 7 段显示上,同时在 NC 上通常表现为 S01。
| AL 码 | 含义 | 常见原因与处理 |
|---|---|---|
| AL10 | 电压不足(欠电压) | 直流母线欠压 → 检查输入电源、接触器、电源单元 |
| AL17 | A/D 转换器错误 | 驱动内部故障 → 重启;持续则维修/更换放大器 |
| AL20 | 无检测器信号(编码器) | 反馈丢失 → 检查编码器电缆与接头;损坏则更换编码器 |
| AL23 | 速度误差过大 | 电机跟不上指令 → 过载、机械卡滞或反馈故障 |
| AL24 | 接地故障 | 电机或电缆绝缘击穿 → 兆欧表测试电机与动力电缆 |
| AL25 | 绝对位置丢失 | 检测器电池失效 → 更换电池并重做绝对位置设定 |
| AL30 | 过再生 | 再生电阻过载 → 循环过快或电阻/回路故障 |
| AL31 | 过速 | 超过转速限制 → 反馈或参数故障 |
| AL32 | 电源模块过流 | 电机短路/接地,或功率模块故障 → 测电机,维修/更换驱动 |
| AL33 | 过电压 | 直流母线过压 → 再生故障或输入电压偏高 |
| AL34 / AL36 | NC–驱动通信错误(CRC / 超时) | 光纤通信故障 → 检查 NC 与驱动间的光缆与接头 |
| AL37 | 初始参数错误 | 驱动参数超出范围 → 核对/恢复伺服或主轴参数 |
| AL3A | 过电流(瞬时) | 突发过流 → 电机短路或功率级故障 |
| AL3B | 电源模块过热 | 冷却风扇失效或散热片堵塞 → 清理/更换风扇 |
| AL46 | 电机过热 | 过载、电机温度传感器故障或电机冷却风扇故障 |
| AL50 | 过载 | 持续过载(热)→ 检查切削负载、摩擦与平衡 |
| AL52 | 误差过大 | 位置误差过大 → 卡滞、增益过低、或驱动/电机故障 |
两条通用的硬规则:
- AL24(接地)/ AL32(过流)类,换件之前必须先做绝缘测试(兆欧表测电机与动力电缆)。跳过这一步直接换驱动,新件大概率再坏。
- AL34/AL36 通信类先查光缆,不要一上来就判定驱动器损坏。
六、程序类(P232 无程序号码)
P232 = 无程序号码,多发生在调用对刀宏程序的场景。
常见成因:
- 宏程序文件缺失
- 参数配置错误
- 外部信号异常
处理:
- 核对宏程序的存储路径是否正确。
- 修正相关参数。
- 检查触发调用的外部信号。
相关:官方维护手册中还有 P273 = Macro call nesting over(宏调用嵌套超限),属程序错误类。
七、预防性维护清单(降低报警复发率)
| 项目 | 具体做法 |
|---|---|
| 控制柜清洁 | 定期清理粉尘(散热不良是过热类报警的常见根因) |
| 线缆与接头 | 检查线缆接头、通信光缆;严禁过度弯折光缆 |
| 备份 | 每次大修、调试完成后必须完整备份系统参数与程序 |
| 电池 | 按计划更换,必须在通电状态下换;出现 BAT/Z52 立即处理 |
| 开机检查 | 留意报警提示,小故障提前处置,避免演变成重大停机 |
| 机械保养 | 导轨润滑、切屑清理 —— 很多”伺服报警”其实是机械卡滞 |
排查总原则:先硬件后软件,先外部后内部。多数常见报警不需要深度拆解,通过线路检查、参数恢复、机械润滑即可处理。
写在最后
- 两层结构:NC 屏报警是提示,驱动 7 段 AL 码才是原因。S01 出现必须去读 AL 码。
- EMG 不要直接复位,用 R69 定位(Bit4=EXIN、Bit6=PLC、BitE=SPIN、BitF=SRV)。
- S 系的族号决定复位方式:S01 断电重启、S03 复位键可清;详细编号才是真故障。
- Z70/Z71/Z73 几乎都指向绝对编码器电池 → 通电状态换电池,Z70 则需重建零点。
- 接地/过流类先兆欧表测电机电缆,通信类先查光缆。
- 先硬件后软件,先外部后内部。
免责声明:本文依据三菱电机官方《M800/M80/E80 Series Maintenance Manual》、三菱电机自动化(中国)公开技术资料及行业公开资料整理。报警代码含义、子编号与 R69 位定义随控制世代、驱动系列(MDS-A 至 MDS-E 及后续)与软件版本而异,请以你手上机床的官方维护手册为准。涉及驱动器与电机的作业存在高压危险,须遵守锁定挂牌(LOTO)规程;严禁旁路安全互锁。
相关阅读
- SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS 三区对照 —— 另一品牌的号段分区思路
- SINUMERIK 828D 报警排查:8 类高频报警的确认与处理步骤 —— 现象分类排查的通用方法
- FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索) —— FANUC 侧的伺服报警处理
- FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置 —— 电池带电更换原则的跨品牌对照
- 数控机床伺服振动、过冲、异响怎么调?现象分类排查表 —— 振动类问题的通用排查
零基础系统学习入口:PMC 梯形图视频教程从零开始




暂无评论内容