





最新发布第4页
排序
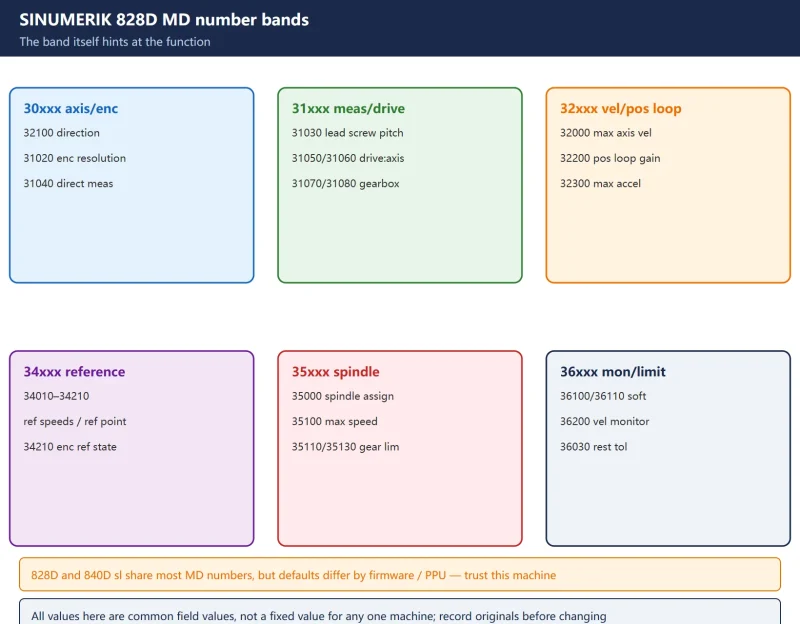
SINUMERIK 828D Common Machine Data (MD) Quick Reference — Axis / Spindle / Referencing / Soft Limits
The machine data (MD) most often changed when commissioning a SINUMERIK 828D, grouped by function: axis setup 32100/31020/31030/31040/31050/31060, velocity/acceleration/jerk 32000/...

 昨天
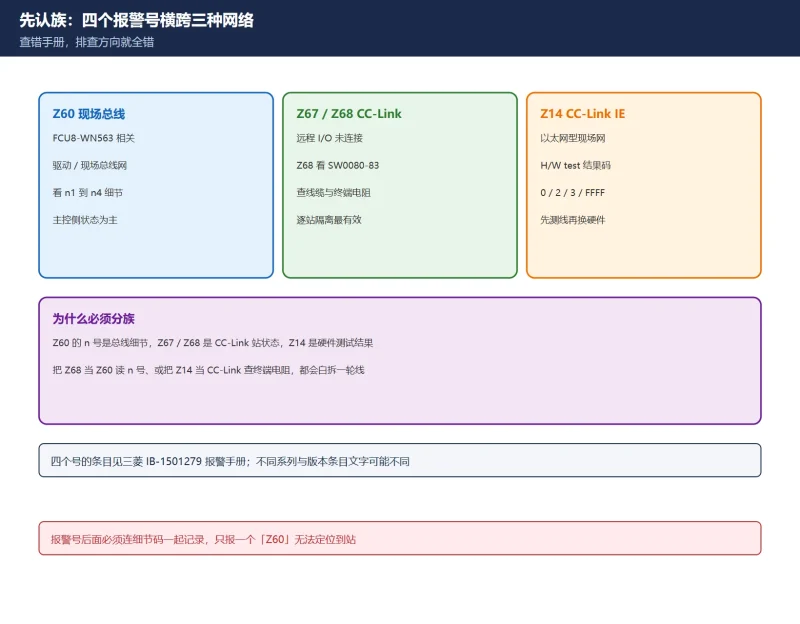
三菱 M80 Z60 / Z67 / Z68 / Z14 报警怎么查?先分清三种网络
Z60 是 FCU8-WN563 的现场总线,Z67/Z68 是 CC-Link,Z14 是 CC-Link IE Field 的硬件测试——四个号不在同一条总线上。本文按官方手册口径拆解 n1–n4、断线定位、终端电阻与屏蔽接地。
6天前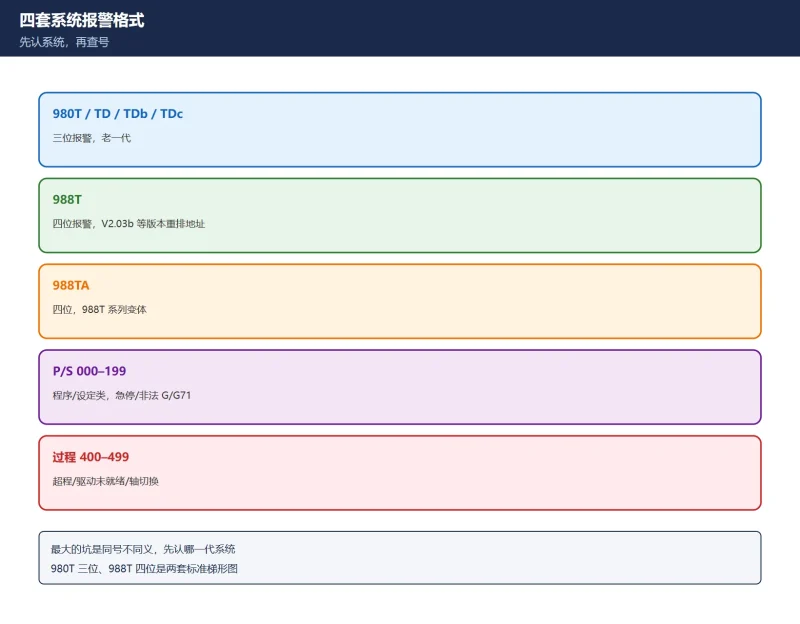
广数 GSK 数控报警代码速查表:980T / 980TD / 988T / 988TA 四套号段对照 + PLC 报警 1000 段 A 地址
广数 GSK 报警中文侧长期空白,现有表全是英文站。本页按 GSK988T 用户手册附录 A.8 与 980TDb 标准梯形图核实:980T 三位、988T 四位,同号不同义;PLC 报警 1000 段对应 A0000.x 地址,且 980...
5天前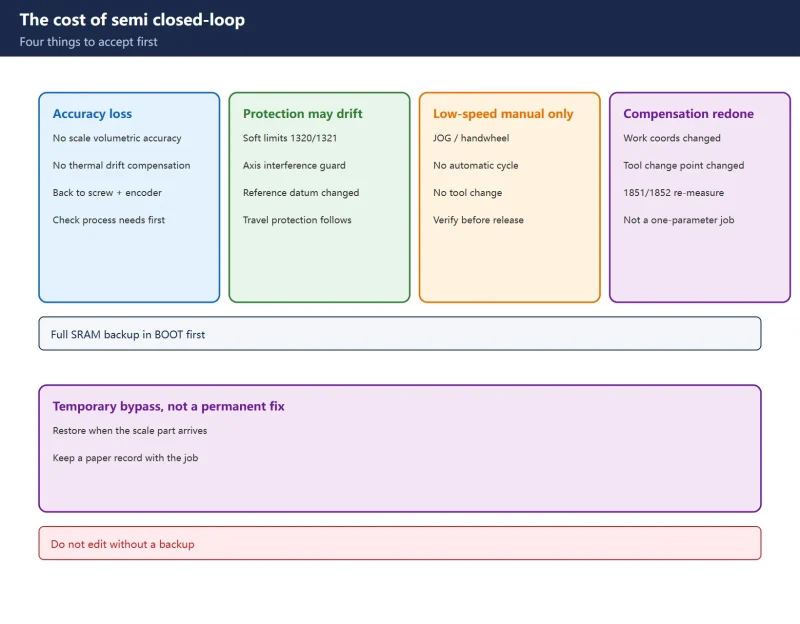
Bypassing a FANUC Linear Scale: Full to Semi Closed-Loop Conversion with 1815#1, 2024, 2084/2085 and 2185
How to temporarily bypass a FANUC linear scale and switch from full to semi closed-loop: 1815#1/#5, 2024, 2084/2085, 2185, 1821, 1850, 1851/1852, 2003#5 and 2019#7. Marks the dispu...
前天
FANUC PMC 信号地址格式详解
全面解析FANUC-0i系统PMC信号地址格式(如X12.3、Y8.1等),涵盖输入/输出信号、内部继电器、I/O Link配置及优先级规则,助力工程师高效编写PLC程序、快速排查故障。附完整文档下载。
21天前
FANUC M代码常见使用方法汇总
2025年新版《FANUC M代码常见使用方法汇总》高清 PDF 免费下载:13 节图解 M代码译码、结束信号、调用子程序/宏程序、缓冲类型及在线增加 M代码功能实例,适合调试/改造/维修工程师 30 分钟上手...
前天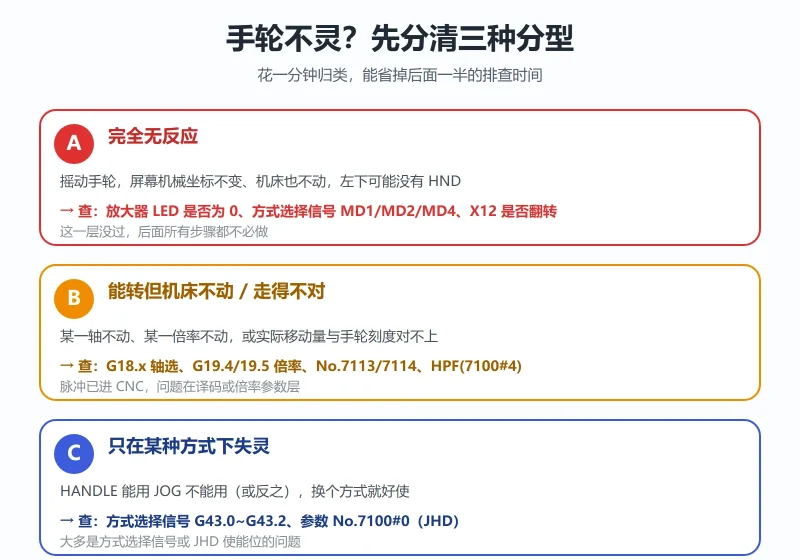
FANUC 机械手轮不灵/无效怎么查?MPG 到 I/O 接口的信号链排查(伺服就绪·I/O Link·参数优先级)
FANUC 手轮(MPG)不灵按固定顺序查:αi 放大器 LED 显示 0 才算伺服就绪、手轮 HA/HB 波形与 5V、I/O Link 16 字节 OC02I 分配与 JA3 二选一、最后才是 No.7100/7102/7110/7113/7114 参数与 P...
6天前
FANUC CNC Screen Display 连接失败?90%是因为没买这个“隐藏”选项!
ANUC CNC Screen Display 无法连接31i-B PLUS系统?90%是因为系统未开通FOCAS2或以太网选项功能。本文详解如何在CNC配置画面中检查选项代码,区分硬件故障与软件授权缺失,并提供参数设置与替代...
21天前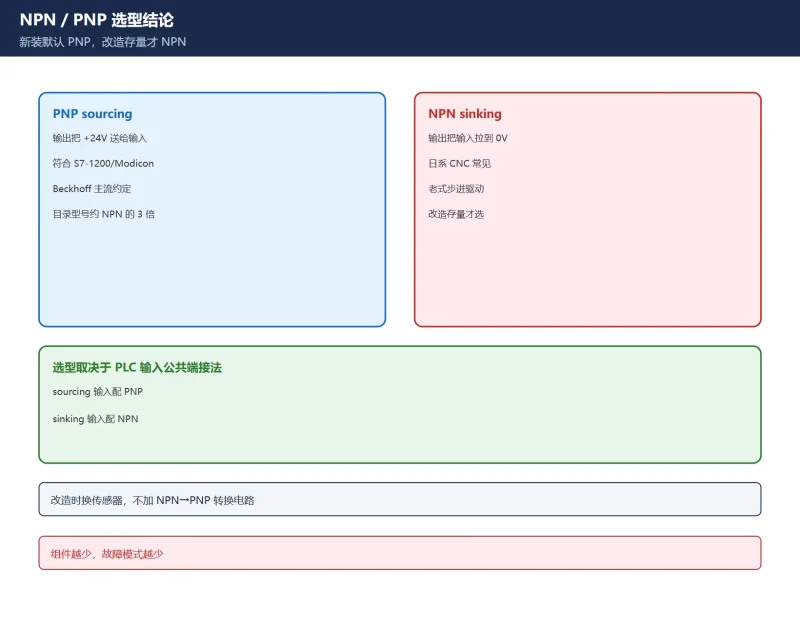
接近开关 NPN / PNP / NAMUR 到底怎么选怎么接?机床三大角色(硬限位 / 原点 / 刀位检测)的不同选法 + 常闭优先的失效安全 + 误动作四查
接近开关在机床上有三大角色:硬限位、原点、刀位/工件检测,选法各不相同。本篇聚焦机床场景讲清 NPN/PNP 取决于 PLC 输入公共端、NAMUR 两线本安回路、硬限位为何必须常闭失效安全、原点开关...
前天
共享屋积分与会员功能介绍
一句话答案:共享屋用积分与 VIP 会员管理网站内容:积分可通过注册、登录、签到、发文章等任务免费获取,用于购买积分商品;VIP 分黄金与钻石两级,分别享有免积分下载、折扣或免费下载付费电...
21天前






扫一扫,添加我的微信










