

FANUC PMC 信号地址格式详解

一句话答案:FANUC PMC 信号地址由’地址号+位号’组成(如 X12.3 表示第 12 输入通道第 3 位),分机床 I/O、CNC I/O、内部继电器 R、非易失 F 等类型,并支持内装 I/O 卡与 I/O Link 两种控制形式;读懂地址是定位信号的前提。

FANUC PMC 信号地址格式详解

在现代数控机床(CNC)的控制系统中,FANUC作为全球领先的数控系统供应商,其FANUC-0i系列广泛应用于各类高精度加工设备。而FANUC PMC(可编程机床控制器)作为连接CNC与外部设备的关键桥梁,其信号地址的准确理解与应用,直接影响着机床的运行效率与稳定性。

本文将围绕FANUC-0i系统PMC器件地址展开详细解读,帮助工程师、技术人员快速掌握信号地址的构成逻辑与实际应用技巧。


一、PMC信号地址是什么?

在FANUC-0i系统中,PMC(Programmable Machine Controller)负责处理机床的输入/输出信号、内部继电器状态以及非易失性存储器等逻辑控制任务。这些控制信号都需要通过地址来唯一标识其位置,以便在PLC程序中进行调用和操作。

简单来说,PMC信号地址就是信号的“身份证”——它告诉系统这个信号来自哪里、属于哪一类、对应哪个物理或逻辑通道。


二、信号地址的组成结构

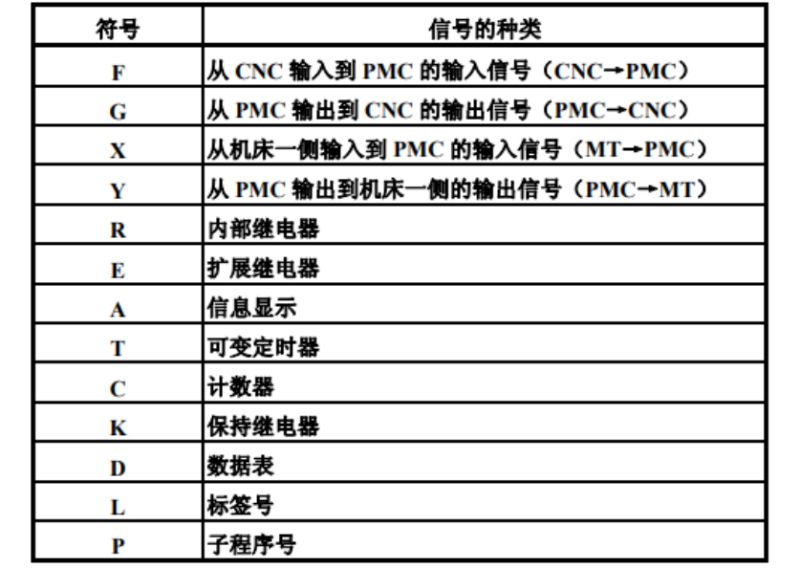
根据图4-13所示,FANUC-0i系统的信号地址由两部分组成:

地址号 + 位号

以 X12.3 为例:

  • X12:地址号,表示该信号位于第12个输入通道(X代表输入,Y代表输出)
  • .3:位号,表示该通道中的第3位(范围为0~7)
广告

因此,X12.3 表示的是第12个输入模块的第3位信号。

这种命名方式简洁明了,便于编程人员快速定位信号来源。


三、信号类型分类

FANUC-0i系统的PMC信号主要包括以下几类:

  1. 机床输入/输出信号
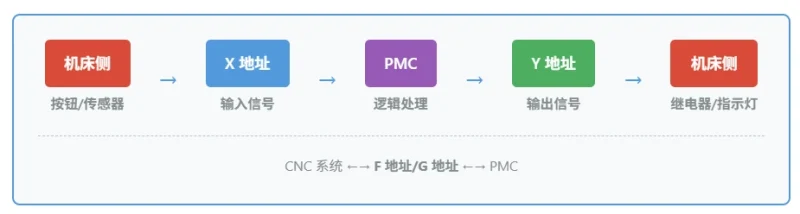
    来自按钮、限位开关、传感器等外部设备的信号。
  2. CNC输入/输出信号
    由CNC系统发出的控制指令,如主轴启停、换刀信号等。
  3. 内部继电器(R)
    在PMC程序内部使用的虚拟继电器,用于逻辑运算和中间状态保存。
  4. 非易失性存储器(F)
    存储需要长期保留的数据,如报警记录、参数设置等。

这些信号共同构成了PMC控制系统的“神经网络”,确保机床各部件协同工作。


四、两种I/O信号控制形式

FANUC-0i系统支持两种I/O信号控制方式:

  1. 内装I/O卡信号
    集成在CNC主板上的I/O接口,适用于标准配置的机床。
  2. 外装I/O卡(I/O Link)
    通过扩展总线连接的外部I/O模块,常用于复杂或多轴联动系统。

⚠️ 注意:当内装I/O卡与I/O Link同时控制同一功能时,内装I/O卡信号优先有效。这一规则在调试过程中尤为重要,避免信号冲突导致误动作。


五、为什么理解信号地址如此重要?

  1. 提高编程效率
    准确识别信号地址,可减少查找时间,加快PLC程序编写速度。
  2. 降低故障排查难度
    当机床出现异常时,能迅速定位是哪个信号出错,提升维护效率。
  3. 保障系统稳定性
    正确配置信号地址,避免误接、重复定义等问题,确保控制系统稳定运行。

六、实战建议

  • 在编写PMC程序前,务必查阅机床的I/O分配表,明确每个信号的地址。
  • 使用地址编号规范,避免混乱。
  • 对于复杂系统,建议绘制信号流向图,辅助理解和调试。
  • 熟练掌握学习FANUC PMC 编程软件 FANUC LADDER III

📌 结语:
FANUC-0i系统的PMC信号地址看似简单,实则蕴含着整个控制系统的核心逻辑。掌握其格式与规则,是成为一名优秀数控工程师的必经之路。

如果你正在学习或从事数控系统开发、调试工作,这份资料绝对值得收藏!
广告
下载图标
FANUC PMC学习文档2026.pdf

常见问题

X/Y 和 G/F 地址有什么区别?

X/Y 属于「MT 侧 ↔ PMC」段,G/F 属于「PMC ↔ CNC」段,两段机制不同。按钮无反应先查 X 段,NC 功能不生效才往 G/F 方向想。

该用 G 地址却写成 Y 地址,会有报警吗?

不会报警。信号会石沉大海,这是最隐蔽的一类错误,必须逐地址核对。

同一个地址被多处驱动会有什么现象?

会时好时错,这是最直接的原因。应查地址分配表,确认该地址有几个驱动源。

系统学 PMC? 共享屋两套原创实战资料,从入门到独立调试:
• 零基础看懂PMC程序 — 真实机床案例逐行拆解梯形图,零基础也能看懂

现场延伸查询 — 以下工具与条目整理自共享屋资料库,可继续核对本文涉及的报警 / 参数 / 信号:
FANUC PMC 信号地址查询 · FANUC 技术资料
© 版权声明
THE END
喜欢就支持一下吧
点赞15赞赏 分享
评论 抢沙发

请登录后发表评论

    暂无评论内容

CNC电气调试问题解答 | 数控机床电气工程师资料共享屋
图片-CNCShare | 数控电气技术中心
SINUMERIK 828D / 840D sl vs FANUC vs Mitsubishi M80 Parameter Cross-Reference (Aligned by Function)-CNCShare | 数控电气技术中心
828D / 840D sl ↔ FANUC ↔ 三菱 M80 常用参数三方对照总表(按功能对齐,不按号段对齐)-CNCShare | 数控电气技术中心
HEIDENHAIN TNC Fixed Cycle Parameter Reference: Cycle 200/203/230/251/252/4xx Q Parameters and FANUC G-Cycle Migration-CNCShare | 数控电气技术中心
海德汉 TNC 固定循环参数速查表:Cycle 200/203/230/251/252/256/257/4xx/48x 逐个 Q 参数含义 + 与 FANUC G 循环迁移-CNCShare | 数控电气技术中心
机床为什么要预热?热变形与首件精度漂移:三处热源 + 20 分钟预热协议 + 主轴油温与环境温度设定 + 热伸长诊断方法-CNCShare | 数控电气技术中心
Replacing a FANUC Servo Motor: Parameters 2020, 2022 and 2021, Re-measuring Inertia and Re-verifying Compensation-CNCShare | 数控电气技术中心
FANUC 换伺服电机后参数怎么回写?2020 / 2022 / 2021 + 惯量比重测 + 编码器方向与对位 + 三步验收-CNCShare | 数控电气技术中心
SINUMERIK Servo Alarms 25000, 25010 and 25201: Which Layer to Troubleshoot First-CNCShare | 数控电气技术中心
828D / 840D sl 伺服报警 25000 / 25010 / 25201 怎么分层?先看 NC 报警还是 F 码-CNCShare | 数控电气技术中心
Mitsubishi MT Works2 / MR Configurator2: Official Download Path, Modules and Servo Parameters-CNCShare | 数控电气技术中心
三菱 MT Works2 / MR Configurator2 哪里下载?伺服调参上位机三大模块、怎么连 MR-J4/J5、能改哪些参数与三大下载坑-CNCShare | 数控电气技术中心
SINUMERIK 828D Tool Management NC-PLC Interface Explained: DB4300, Three Tables and the Drum-Magazine Wrong-Tool Case-CNCShare | 数控电气技术中心
文章精选
专心做好一件事
打造更优雅的WordPress主题-CNCShare | 数控电气技术中心
专心做好一件事
打造更优雅的WordPress主题