




最新发布第24页
排序
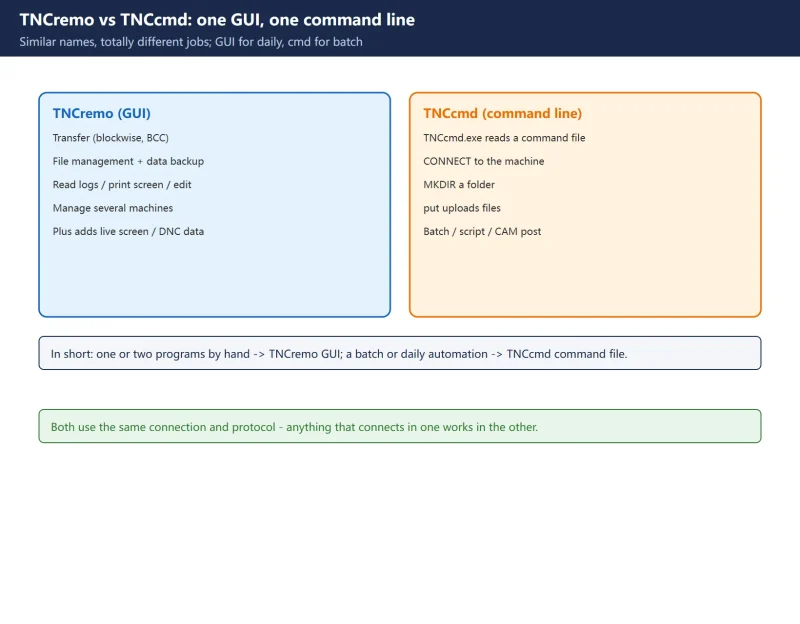
HEIDENHAIN TNCremo / TNCcmd Program Transfer: Ethernet LSV2 Port 19000
TNCremo is HEIDENHAIN's official GUI transfer/backup software; TNCcmd is its command-line companion that turns connect-mkdir-put into a batch file. This covers the two roles, Ether...

 6天前
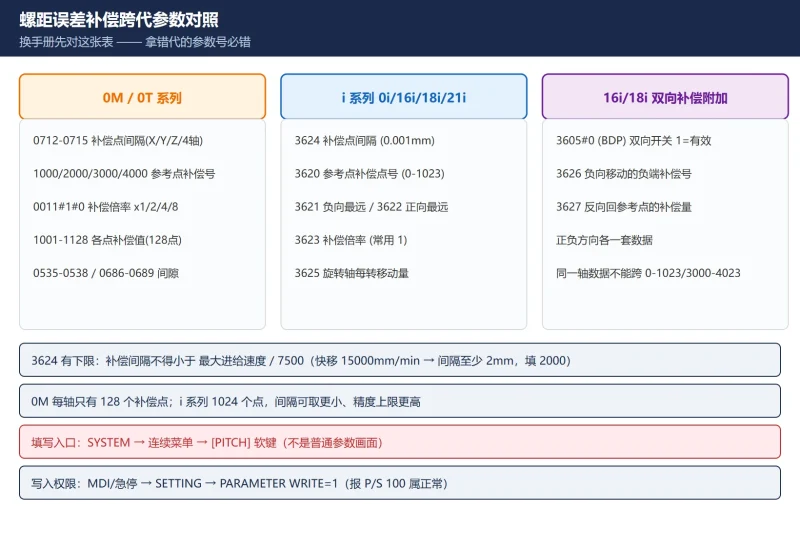
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
FANUC 螺距误差补偿 3620-3624 全流程:跨代参数对照表(0M 0712-0715/1000-1128 ↔ i 系列 3620-3624 ↔ 16i/18i 双向 3605#0/3626/3627)、激光干涉仪测量与单向定位逼近、补偿点编号计算(负...
昨天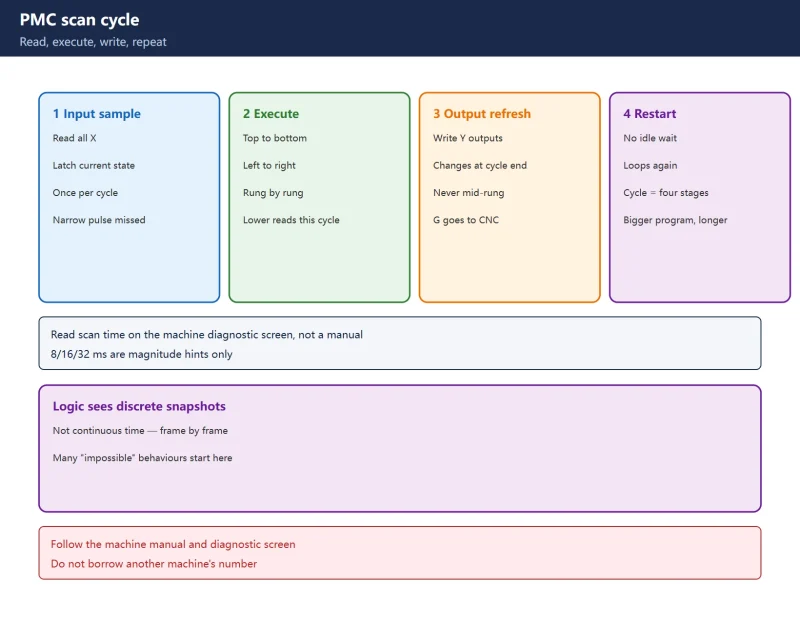
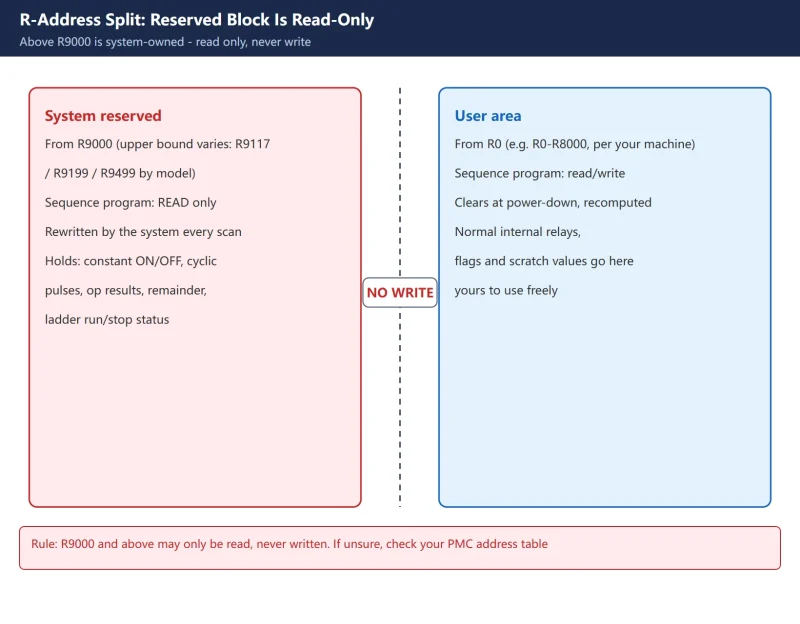
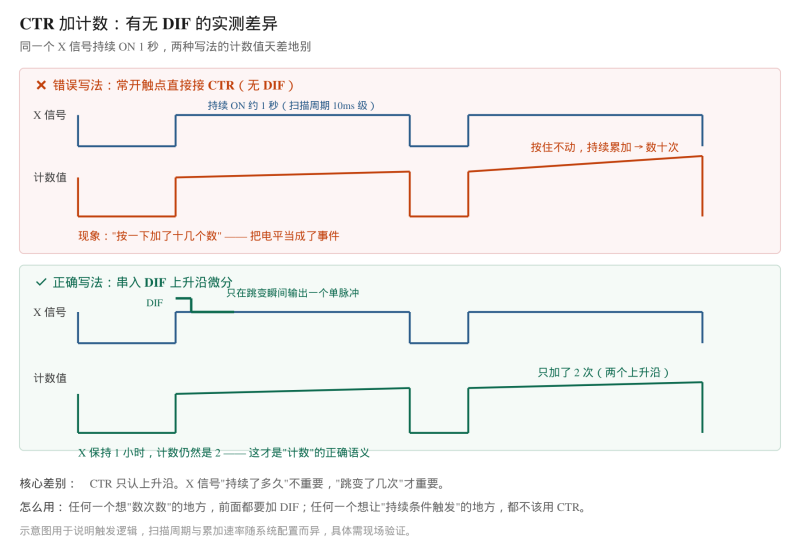
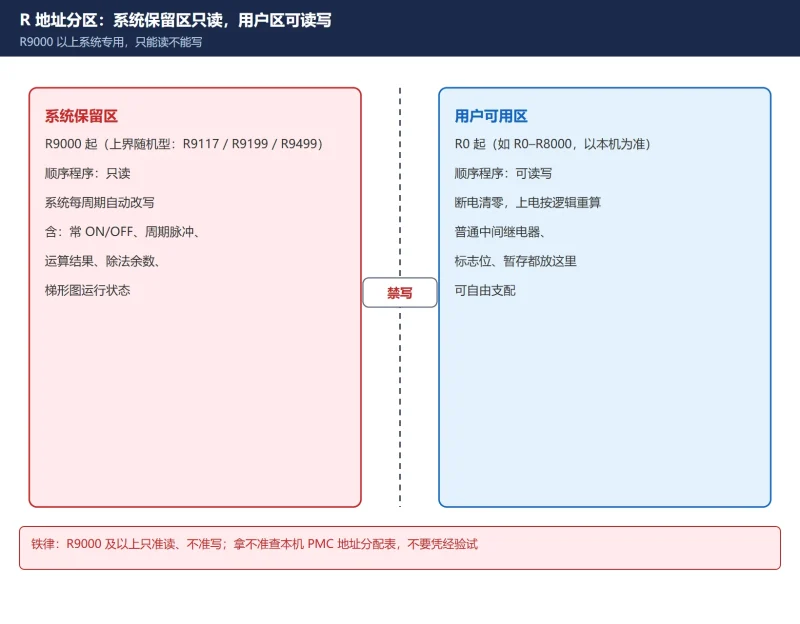
FANUC PMC Scan Time: Why Inputs Get Missed and Timers Fire Early
Buttons that sometimes do nothing, a proximity contact that flickers, timers firing early - these intermittent faults almost always trace to the PMC scan cycle. This guide explains...
4天前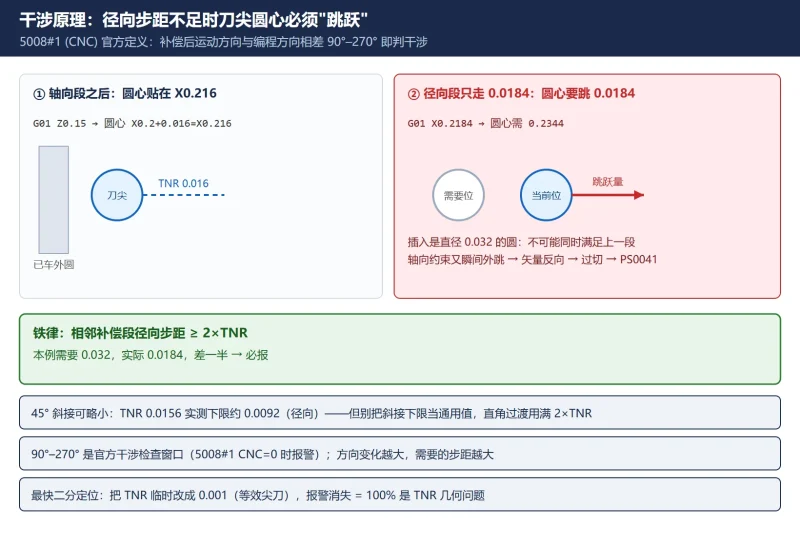
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0 检查开关
FANUC G41/G42 刀补干涉报警(PS0041/PS0325)完整排查:2×TNR 最小径向步距铁律与 0.0156 刀尖 0.0092 算例、TNR 速查矩阵、五类成因逐一对策、5008#0/5008#1/5003#0/5004#0 参数位官方口径、...
6天前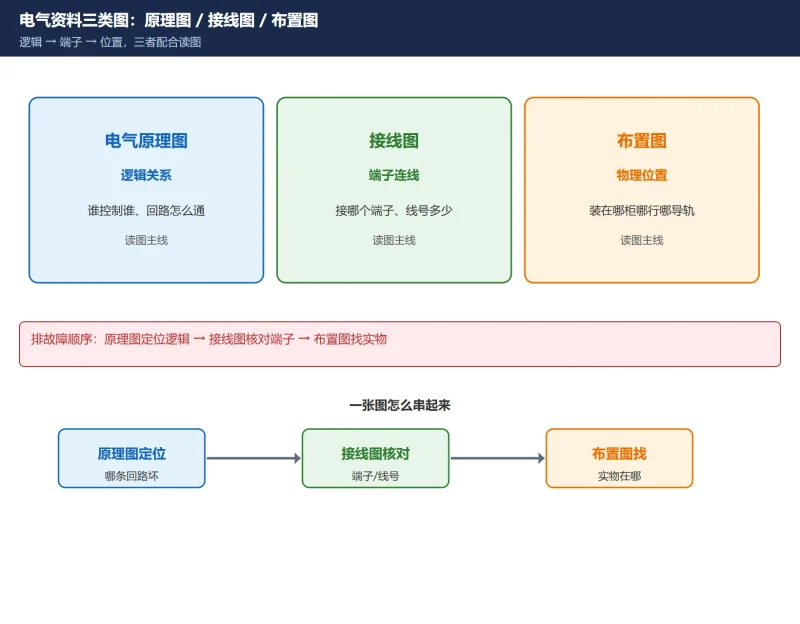
数控机床电气原理图怎么看?符号/线号/主回路/控制回路/PMC 地址反查一图读懂
从符号、线号、页次到主回路、控制回路,再到 PMC 地址怎么对应回图纸上的那根线——手把手教你把一张数控机床电气原理图读明白,并顺着报警号反查故障点。
前天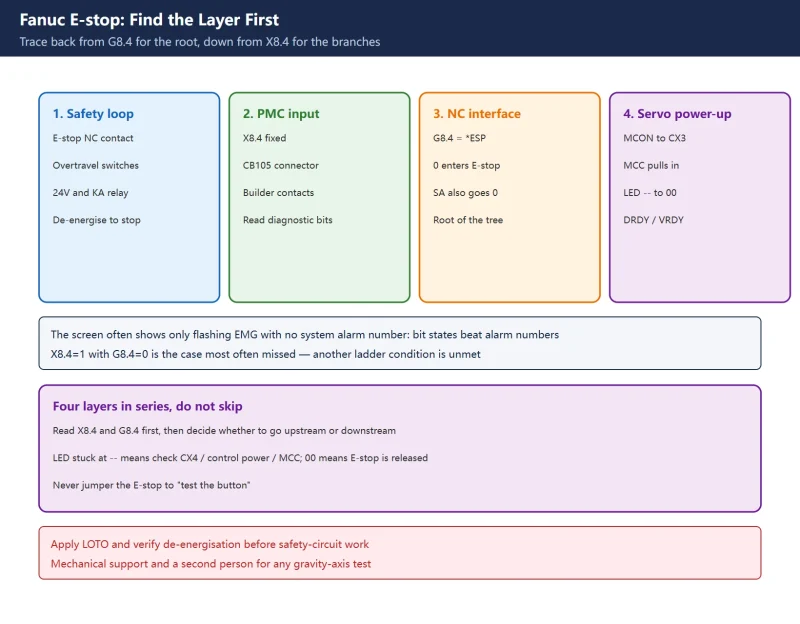
Fanuc E-Stop Circuit: G8.4, X8.4 Signals and Why the Servo Is Not Ready
Releasing the E-stop does not bring the servo back, and the control often gives no alarm number. Walks the four-layer chain: 24V safety loop, X8.4, G8.4, SA / MCC / CX4, with an X-...
昨天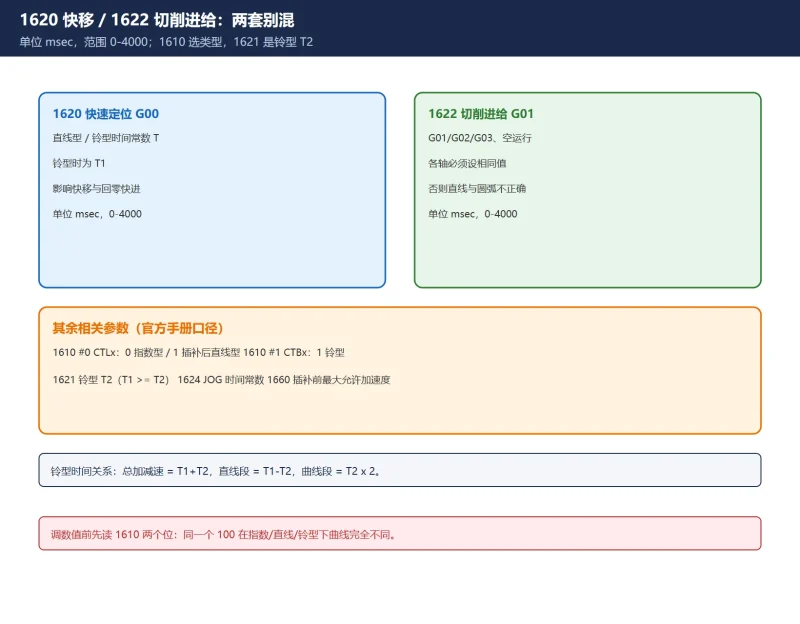
FANUC 加减速时间常数与拐角减速怎么调?1620 快移 / 1622 切削进给 + 拐角过冲与圆角变钝的平衡
1620 管快速定位、1622 管切削进给,单位都是 msec,由 1610 选择指数型/直线型/铃型,1621 是铃型的 T2。本文解释为什么时间常数调大后圆角变钝、调小后拐角过冲,给「先加减速、再开 AICC」的...
6天前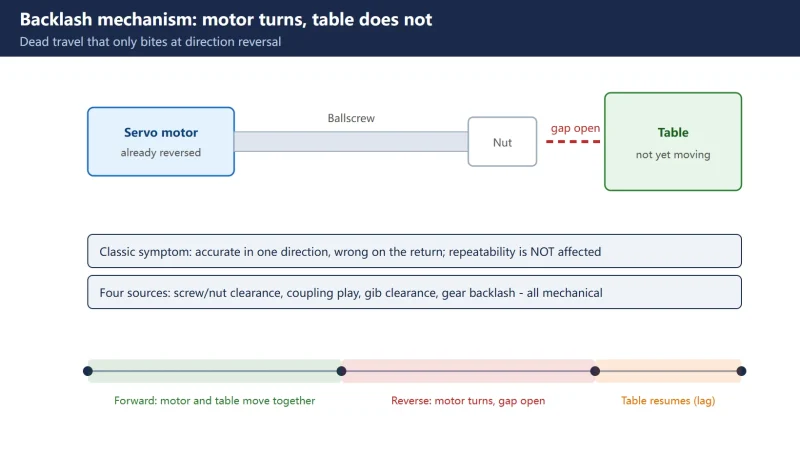
Fanuc Backlash Compensation 1851: Measure, Convert to Detection Units, Write and Verify
The complete FANUC backlash compensation procedure: measure with a dial indicator at cutting feed and rapid, convert to detection units (0.020 mm becomes 20; lathe X axis times 2),...
昨天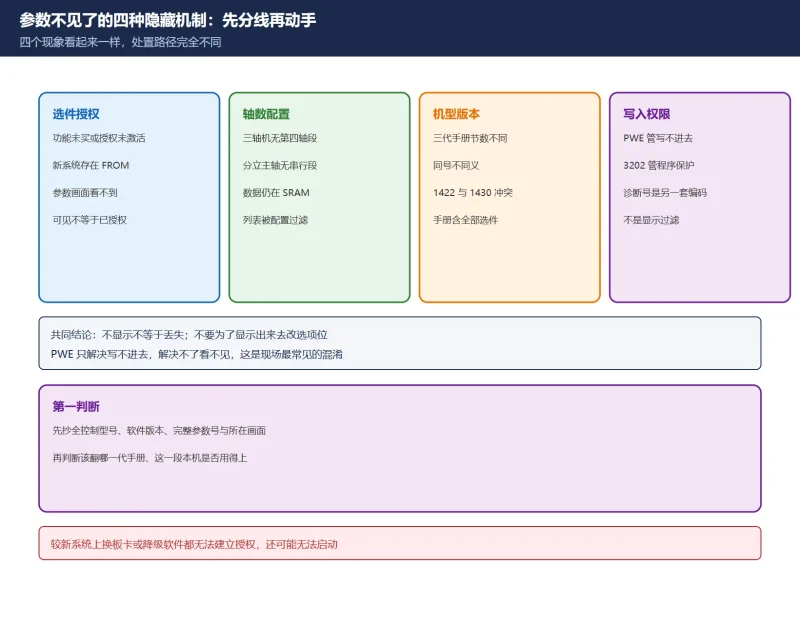
FANUC 参数不见了怎么查?四种隐藏机制:选件授权 / 轴数 gating / 版本差异 / 写入权限
手册里有的参数本机翻不到,多数不是丢了。本页分开讲选件授权与可见性分离、轴数与硬件配置过滤、机型版本差异、写入权限与显示过滤,并给出现场核对五步与三类禁止试探。
6天前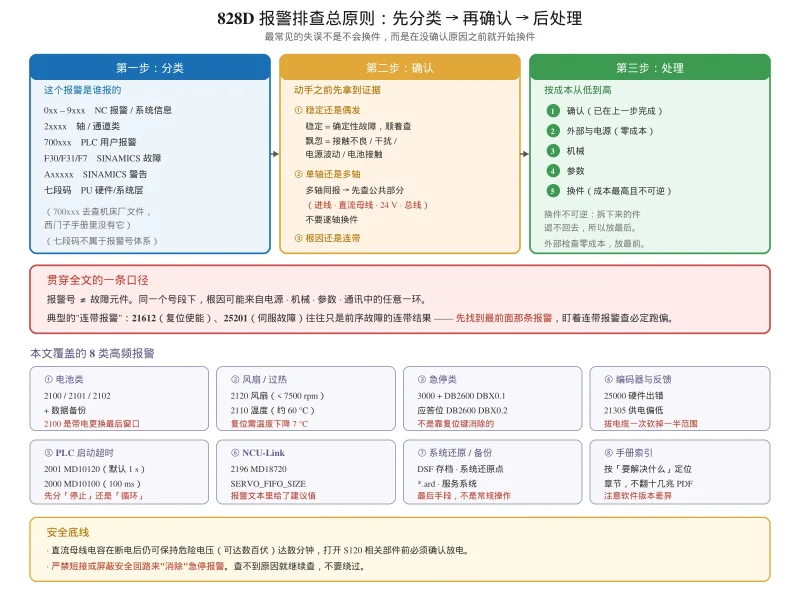
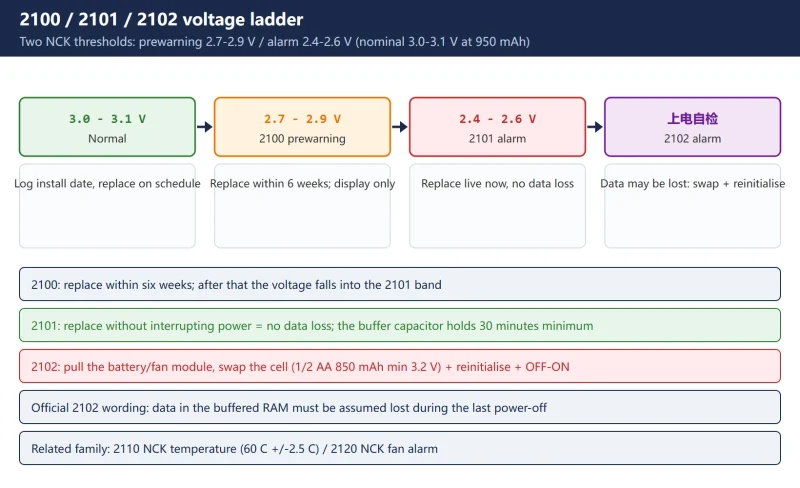
SINUMERIK 828D 报警排查:8 类高频报警的原因确认与处理步骤(附官方手册索引)
828D 报警排查流程:电池 2100、风扇 2120、过热 2110、急停 3000 与 DB2600 应答位、编码器 25000 与 21305、PLC 启动超时 MD10120、NCU-Link 2196、系统还原与备份恢复,每类给出确认判据与处...
前天






扫一扫,添加我的微信










