






最新发布第16页
排序

FANUC程序传输工具V18.0下载以及安装步骤
免费下载 FANUC程序传输工具V18.0 (FANUC PROGRAM TOOL)。本文详解软件在Win10/11下的安装步骤、USB转串口驱动配置、RS-232C及以太网参数设置。完美支持FANUC 0i-F, 0i-MF PLUS, 30i-B PLUS等最...

 21天前
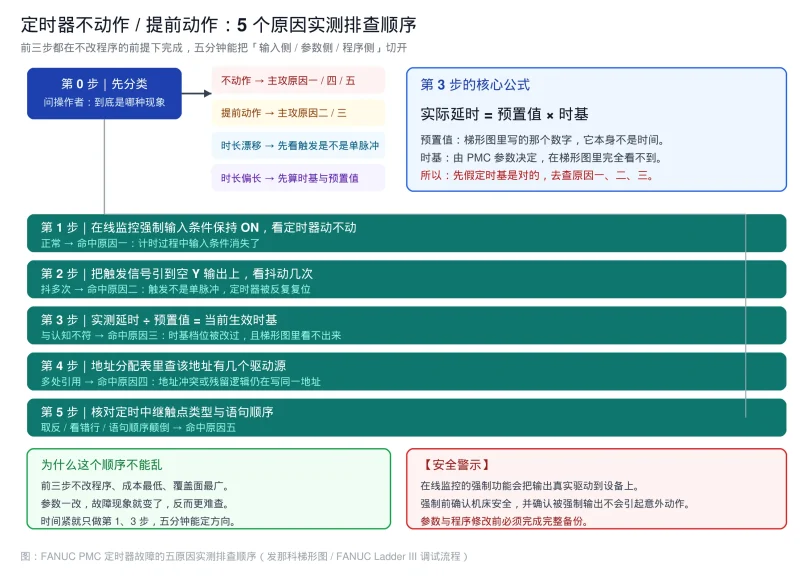
发那科梯形图 定时器不动作提前动作5原因排查
发那科梯形图故障排查:FANUC Ladder III 环境下 PMC 定时器不动作或提前动作的 5 个常见原因与实测排查顺序,涵盖输入条件中途消失、触发信号抖动、时基与预置值不符、地址冲突、定时中继触点...
21天前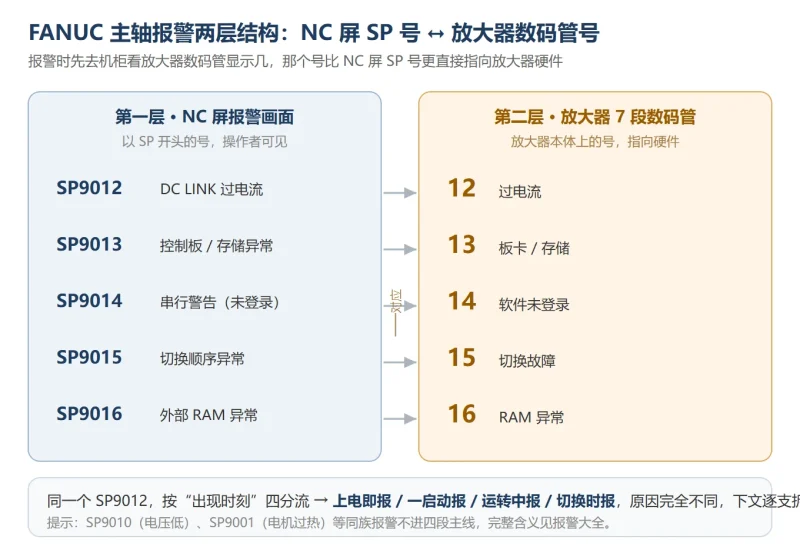
FANUC 主轴报警 SP9012/SP9013/SP9015/SP9014/SP1041 处理方法 — 按“上电即报/一启动就报/运转中报/切换时报”四段分流排查
同一个 SP9012,在“上电/启动/运转中/切换”不同时刻出现,排查路径完全不同。本文按四段分流拆解主轴报警,先定时刻再动手,少走弯路。
5天前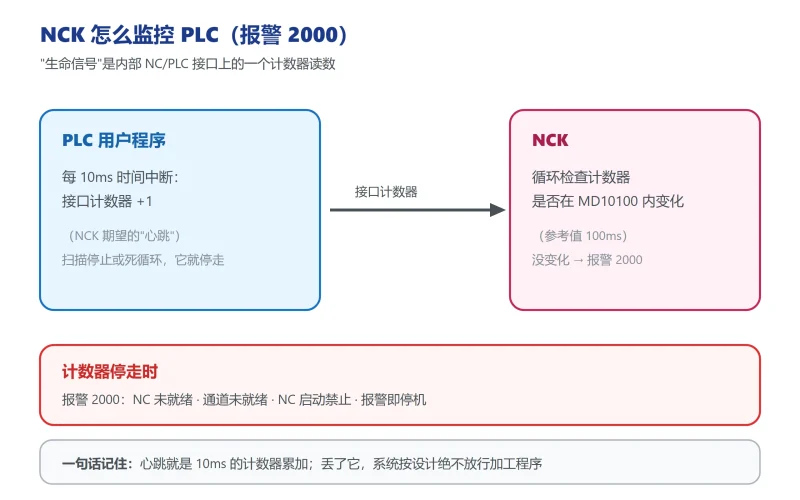
SINUMERIK 828D 报警 2000/2001 怎么解决?PLC 生命信号(Sign of Life)监测原理与 MD10100/MD10120 参数设置
828D 报警 2000 是 NCK 收不到 PLC 心跳的安全停止。本文讲清 2000/2001 的先后关系、MD10100/MD10120 两个参数、空 ISTACK 的正确判读与断电重启的处理顺序。
10天前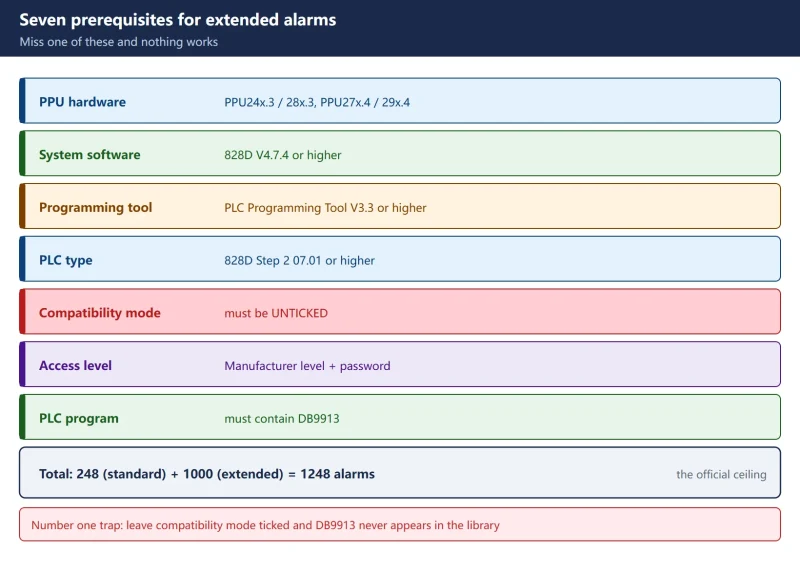
SINUMERIK 828D Extended User Alarms 701000-701999: DB9913 Configuration and High DB1600 Bits
A complete configuration tutorial for SINUMERIK 828D extended user alarms: how to enable the 701000-701999 range (1000 extra alarms on top of the standard 248, for a documented tot...
前天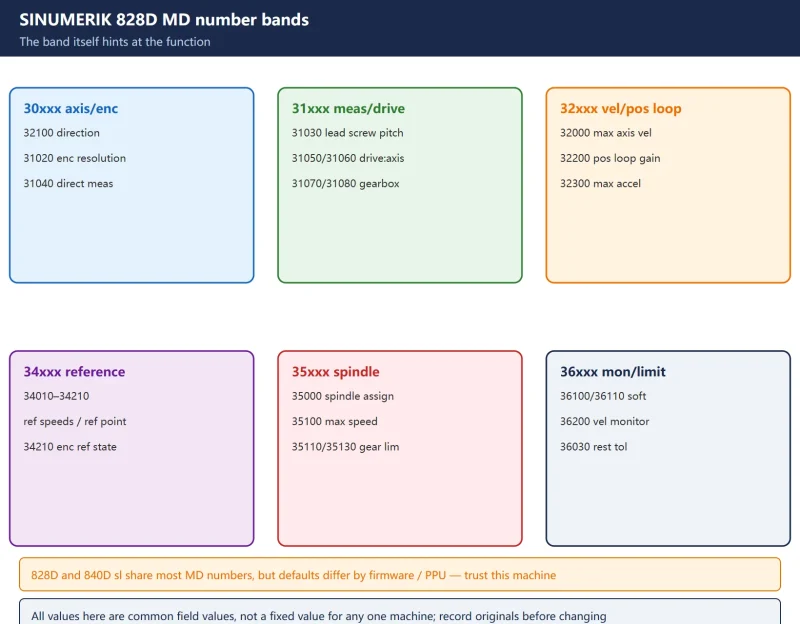
SINUMERIK 828D Common Machine Data (MD) Quick Reference — Axis / Spindle / Referencing / Soft Limits
The machine data (MD) most often changed when commissioning a SINUMERIK 828D, grouped by function: axis setup 32100/31020/31030/31040/31050/31060, velocity/acceleration/jerk 32000/...
昨天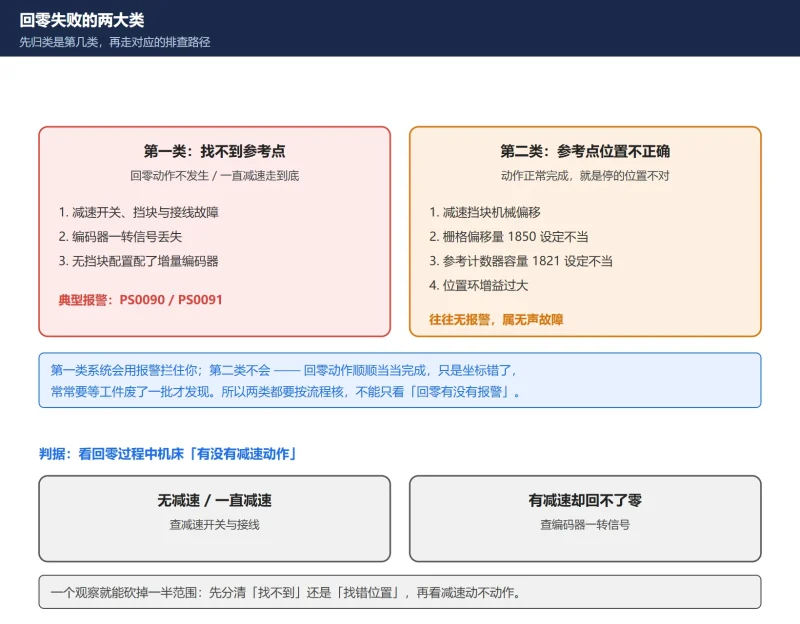
数控机床回零失败怎么分类排查?”找不到参考点”与”参考点位置不对”两大类 + 减速开关/一转信号 + 1850 栅格偏移 / 1821 参考计数器 + 绝对值编码器电池
回零失败别再靠换件试:先分成'找不到参考点'和'参考点位置不正确'两大类。前者再看回零时有没有减速动作——无减速查减速开关与接线,有减速仍失败查编码器一转信号;后者按偏差形态区分 1850 ...
昨天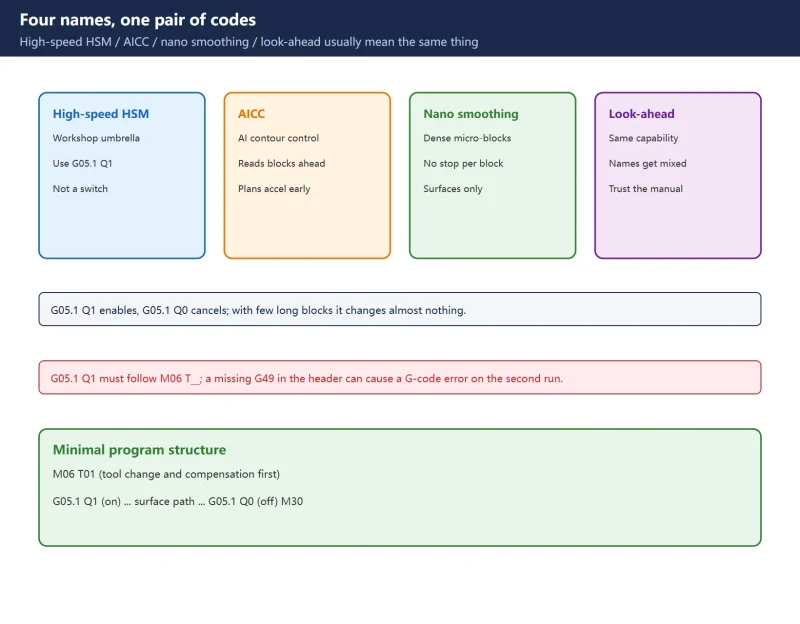
FANUC AICC / Nano Smoothing Setup: G05.1 Q1, Parameter-Side Enable, and Six Reasons It Does Nothing
G05.1 Q1 turns on high-speed high-precision contour control and Q0 cancels it, but the G-code alone is not enough. This guide covers the PRMTUN high-precision setup path, checking ...
13天前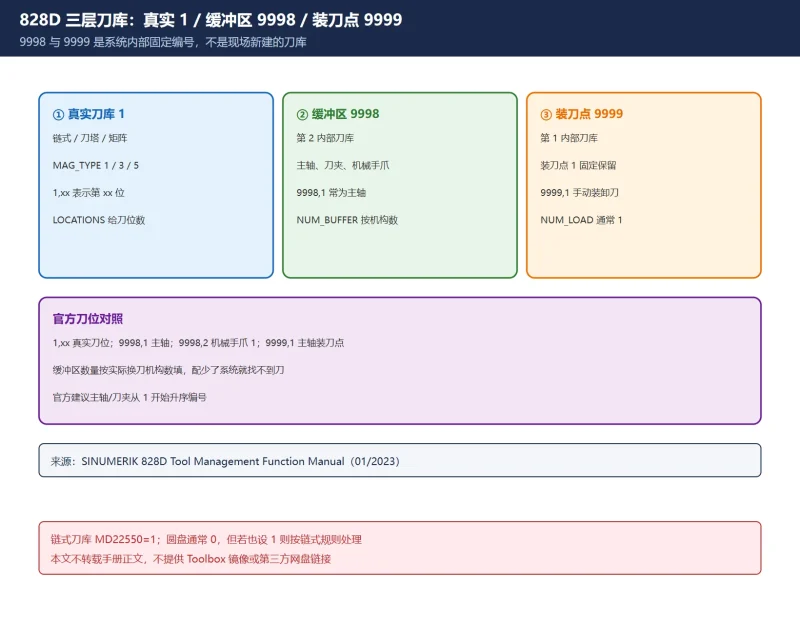
828D 刀库管理初始化怎么配?Mag_conf.mpf 与 9998/9999
828D 刀库初始化不是改一个参数,是把真实刀库、缓冲区 9998、装刀点 9999 三者的关系一次性写进系统。讲清 Mag_conf.mpf 七个变量、MD22550 在链式与圆盘的取值差异、两条生效路径与初始化后必...
前天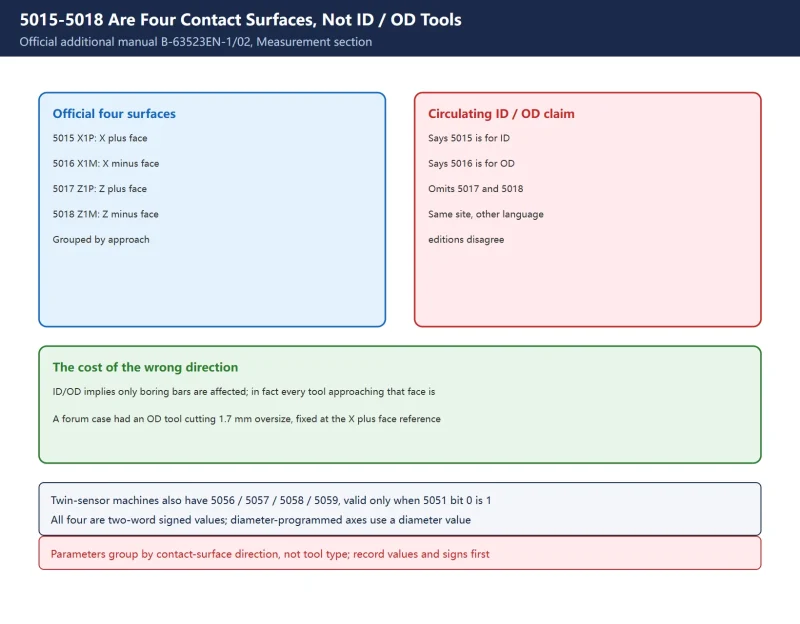
Fanuc Tool Setter / Probe Calibration: Parameters 5015-5018, G31 / G36 / G37 and the O9000 Macro Chain
Parameters 5015 and 5016 are not ID and OD tools. The official Fanuc additional manual defines four contact surfaces. Four reference distances, a six-step field calibration, skip v...
6天前






扫一扫,添加我的微信










