


🚨 口径与合规声明:本页 13 条系统内部报警按华中数控 HNC-180XP 连接手册(第 5.2 节 Alarm Messages) 与公开《华中数控系统常见故障及诊断办法》附表核对,两处文本一致;HNC-848 报警二维码与云服务 APP 功能按官方《HNC-848 数控系统用户说明书》§8.8 核对。网传 E001–E239 明确标注为第三方自编、非官方。处理措施为官方手册列的检查方向,具体操作与参数值以本机随机手册为准。本页不转载手册正文、不提供任何下载链接。
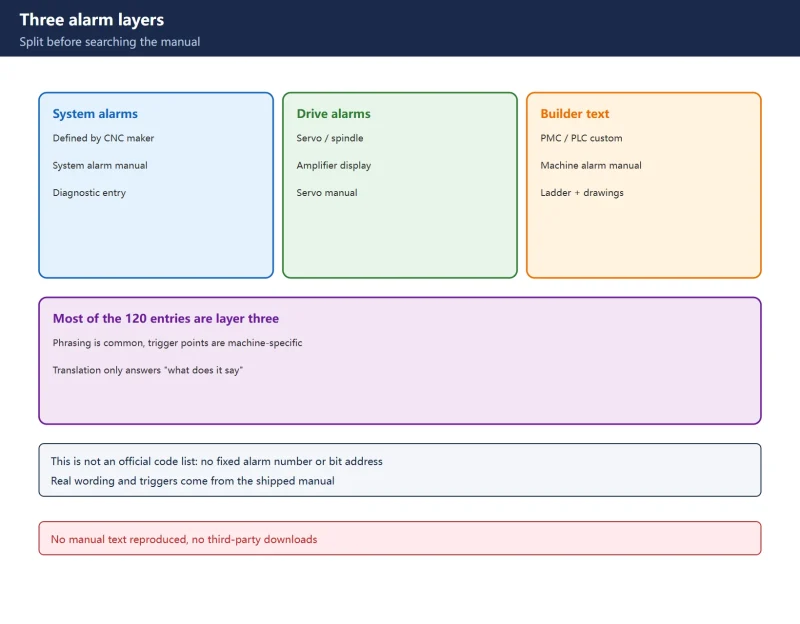
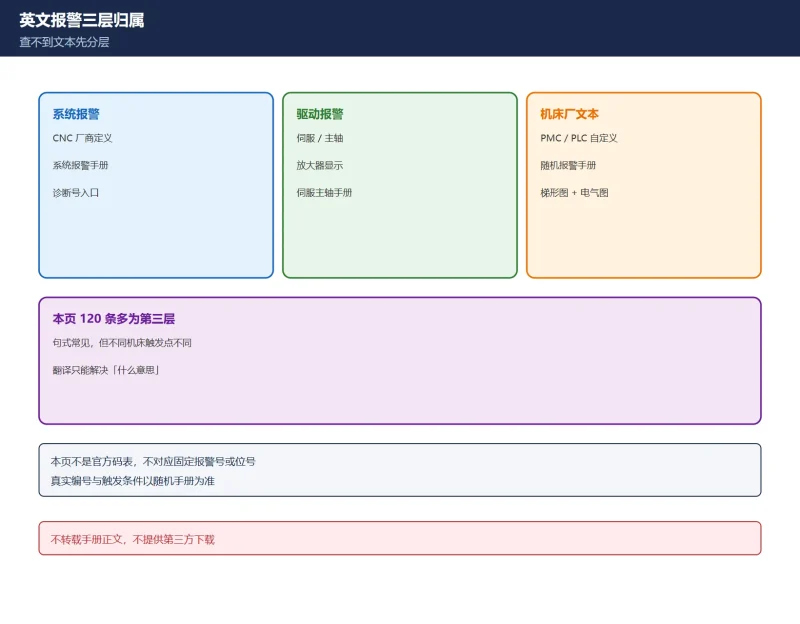
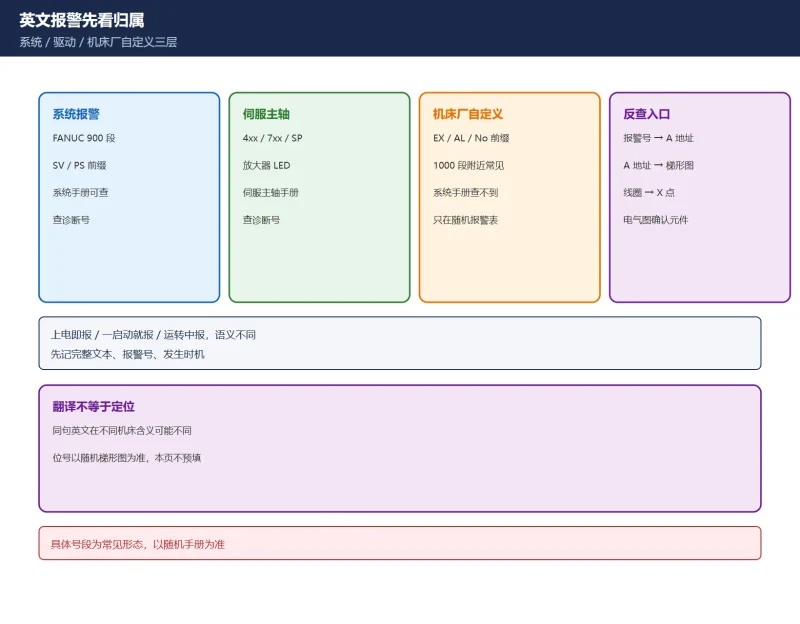
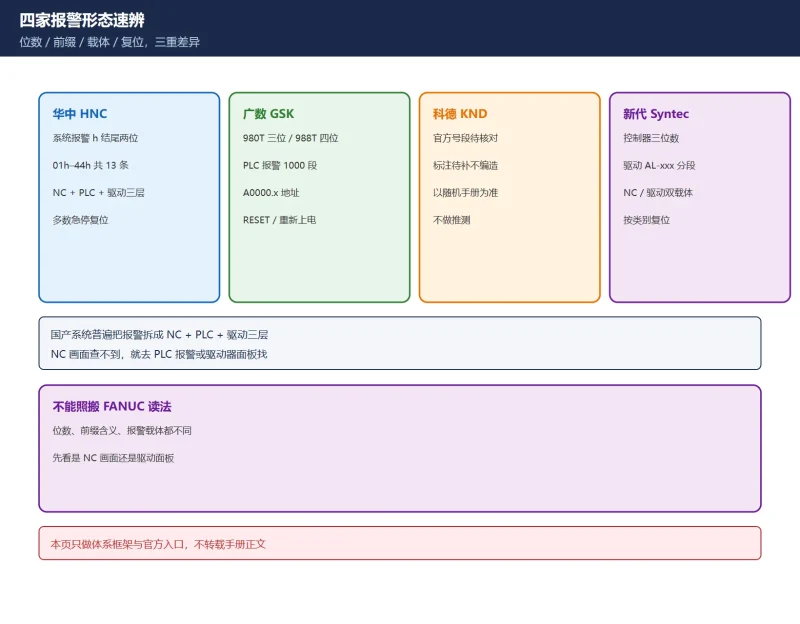
30 秒速查:先分清三类报警
| 类别 | 谁能查到 | 怎么查 |
|---|---|---|
| 系统内部报警 | NC 报警画面,h 结尾 | 查本页 13 条官方表 |
| PLC 外部报警 | PLC 报警画面 | 用 X/Y + 内部继电器地址反查梯形图 |
| 驱动侧报警 | 伺服驱动器面板 / 驱动器手册 | 按驱动厂家 h 码另查,不与 NC 报警混 |
表 0 华中 HNC 三类报警分流
姊妹篇:国产数控系统报警号段与体系对照;站内延伸:数控报警号形态与号段总索引、FANUC 报警号 ↔ 参数号 ↔ 诊断号 三向反查。
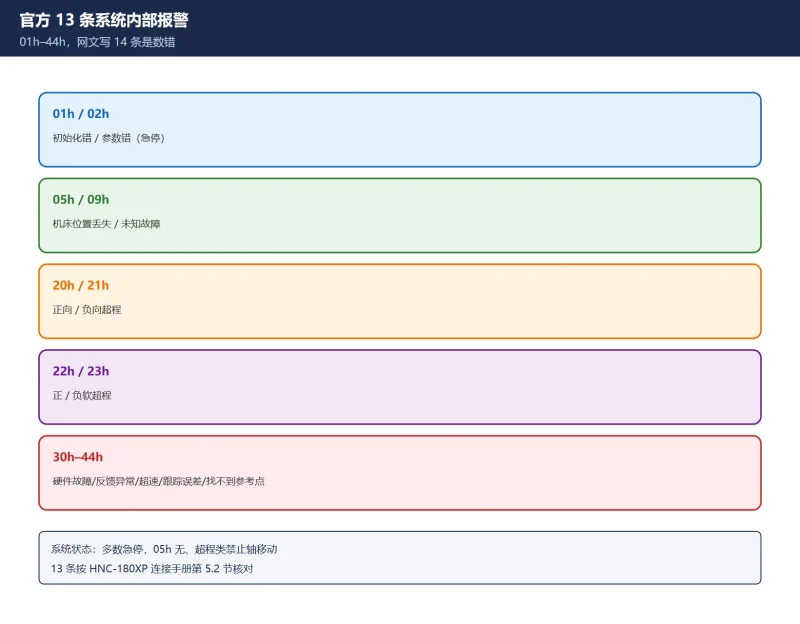
一、官方 13 条系统内部报警逐条对照
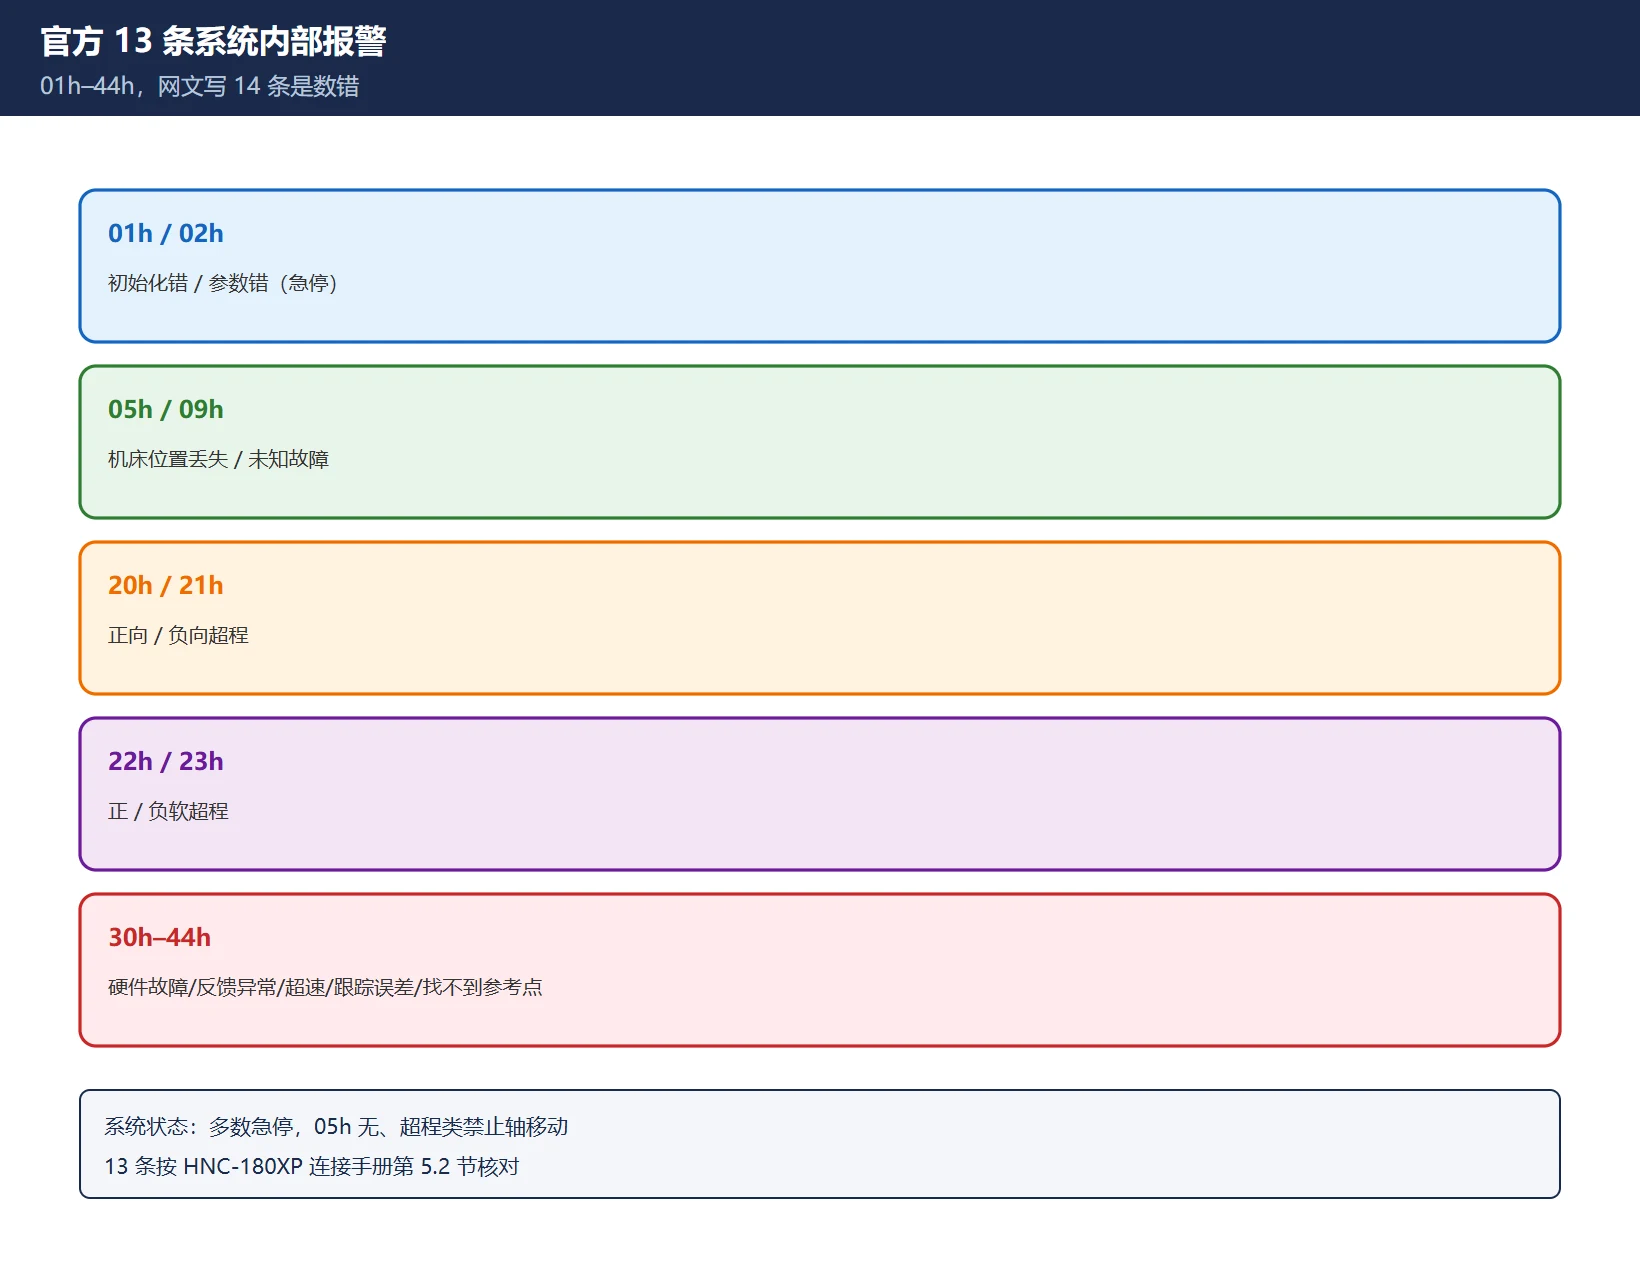
| 编号 | 报警信息 | 系统状态 | 处理措施(官方手册列) |
|---|---|---|---|
01h | 初始化错 | 急停 | 正确设置参数、正确连接坐标轴控制电缆 |
02h | 参数错 | 急停 | 正确设置参数 |
05h | 机床位置丢失 | 无 | 移动任意轴 |
09h | 未知故障 | 急停 | 检查参数、接线、电源,重新通电 |
20h | 正向超程 | 禁止轴移动 | 按住超程解除按钮复位,手动负向退出 |
21h | 负向超程 | 禁止轴移动 | 按住超程解除按钮复位,手动正向退出 |
22h | 正软超程 | 超程轴停止正向移动 | 负向移动该轴 |
23h | 负软超程 | 超程轴停止负向移动 | 正向移动该轴 |
30h | 硬件故障 | 急停 | 断电 3 分钟后重新上电 |
38h | 反馈异常 | 急停 | 检查轴控制电缆中的位置反馈线 |
40h | 超速 | 急停 | 检查伺服驱动器坐标轴控制电缆,适当增大最大进给速度参数 |
41h | 跟踪误差过大 | 急停 | 见下文七步排查 |
44h | 找不到参考点 | 急停 | 检查参考点开关、编码器反馈电缆、编码器 OZ/Z 脉冲 |
表 1 华中 HNC 官方 13 条系统内部报警(01h–44h)
数一下:01、02、05、09、20、21、22、23、30、38、40、41、44——13 条。网上写 14 条的版本,多数是把某个驱动侧报警也算进来了,那是另一套体系。
二、网传 E001–E239 从哪来:三处自相矛盾
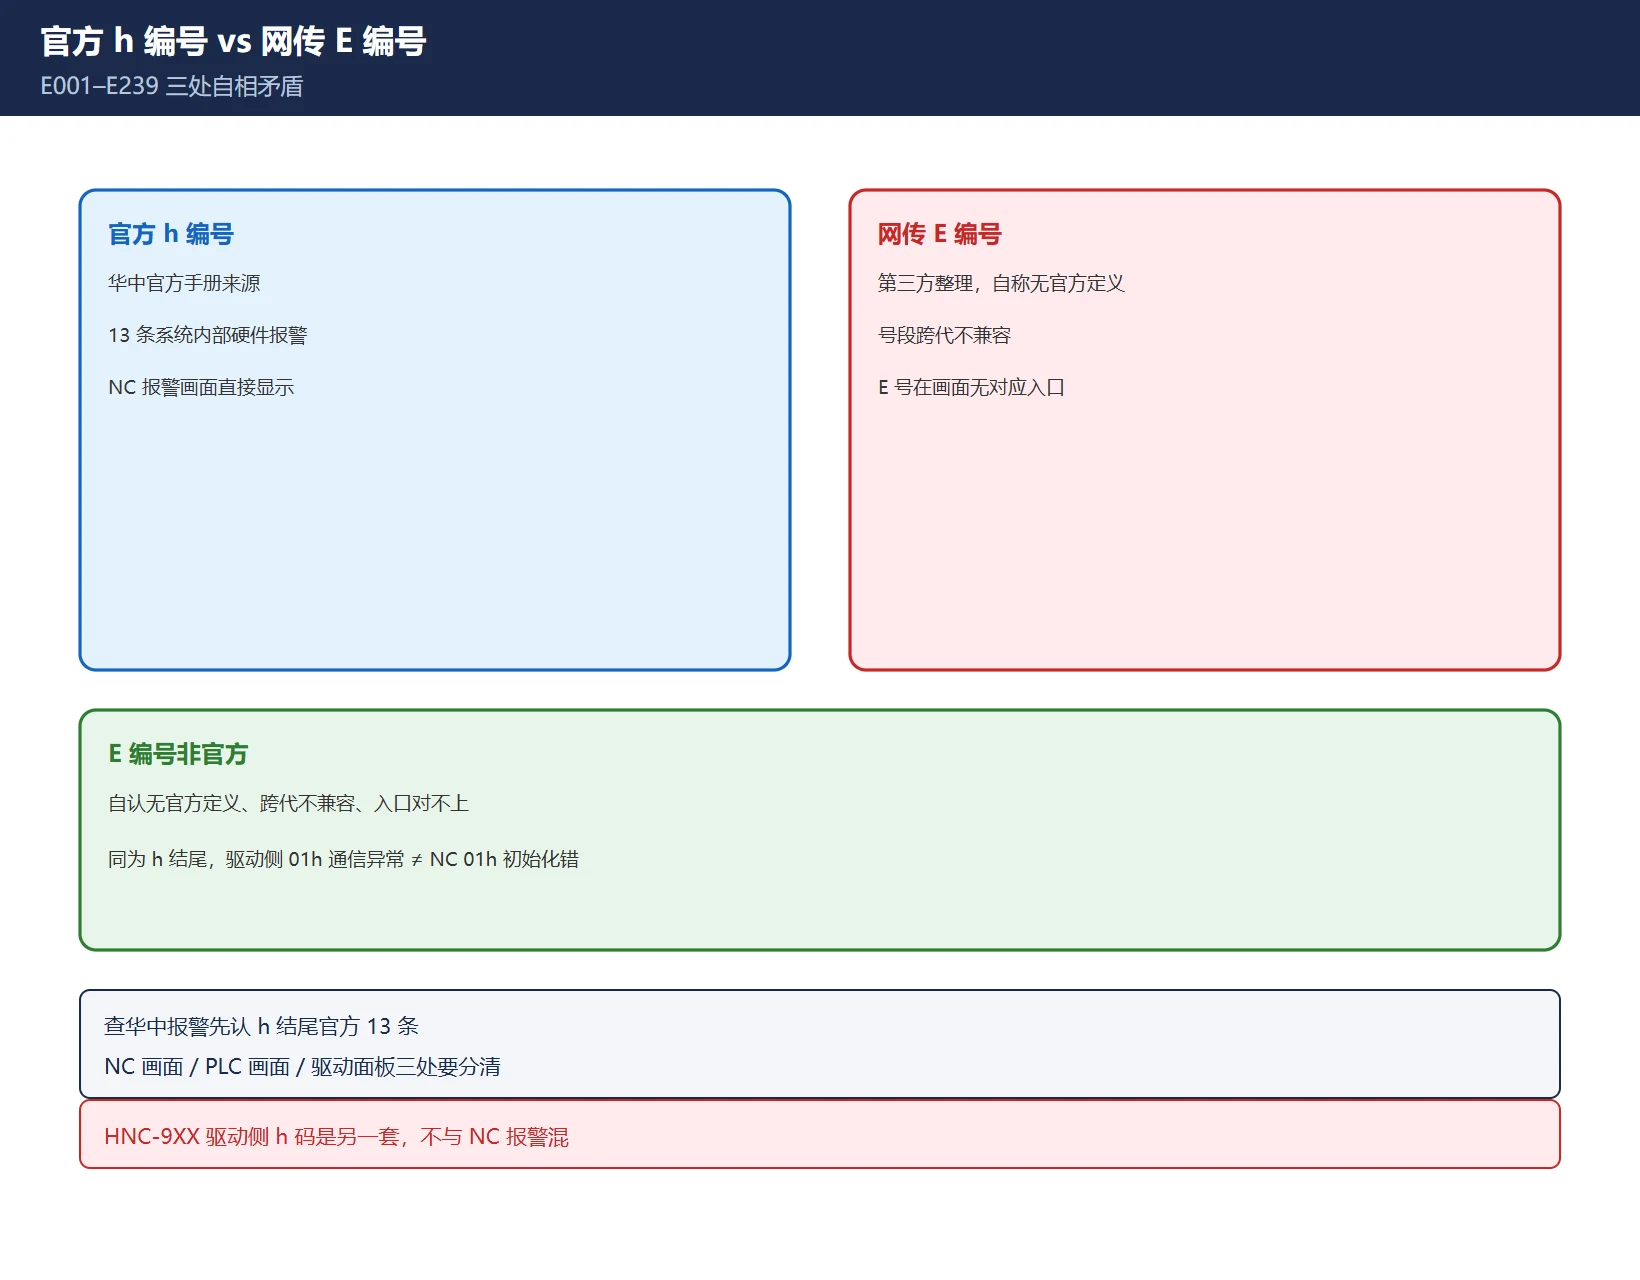
网上那套「华中数控 E001–E239」不是官方的,证据有三:
- 自认无官方定义:这类表自己就在前言里写「本表为整理版、官方无统一定义」——既然官方无定义,就不是官方号段。
- 号段跨代不兼容:把 HNC-848、HNC-818、老 HNC-21 的报警混在一张 E 表里,不同代系统同一 E 号含义不同,实际按它查会对不上。
- 诊断入口对不上:官方在 NC 报警画面显示的是 h 结尾两位码(如
41h),E 表的 E 编号在画面上没有对应入口。
| 对照项 | 官方 h 编号 | 网传 E 编号 |
|---|---|---|
| 来源 | 华中官方手册(连接/操作说明书) | 第三方整理,自称无官方定义 |
| 条目数 | 13 条系统内部 | E001–E239(数量自相矛盾) |
| 画面入口 | NC 报警画面直接显示 | 无对应显示 |
表 2 官方 h 编号与网传 E 编号对照
一个容易混淆的坑:华中的伺服/机器人产品(如 HNC-9XX 系列)驱动器报警也用 h 结尾,但 01h 是串行通信异常、21h 是功率元件过电流、41h 是过负荷——和 NC 系统的 01h 初始化错、21h 负向超程、41h 跟踪误差完全是两回事。同为 h 结尾,跨产品线异义,先看报警出现在 NC 画面还是驱动器面板。
三、41h 跟踪误差过大:七步排查
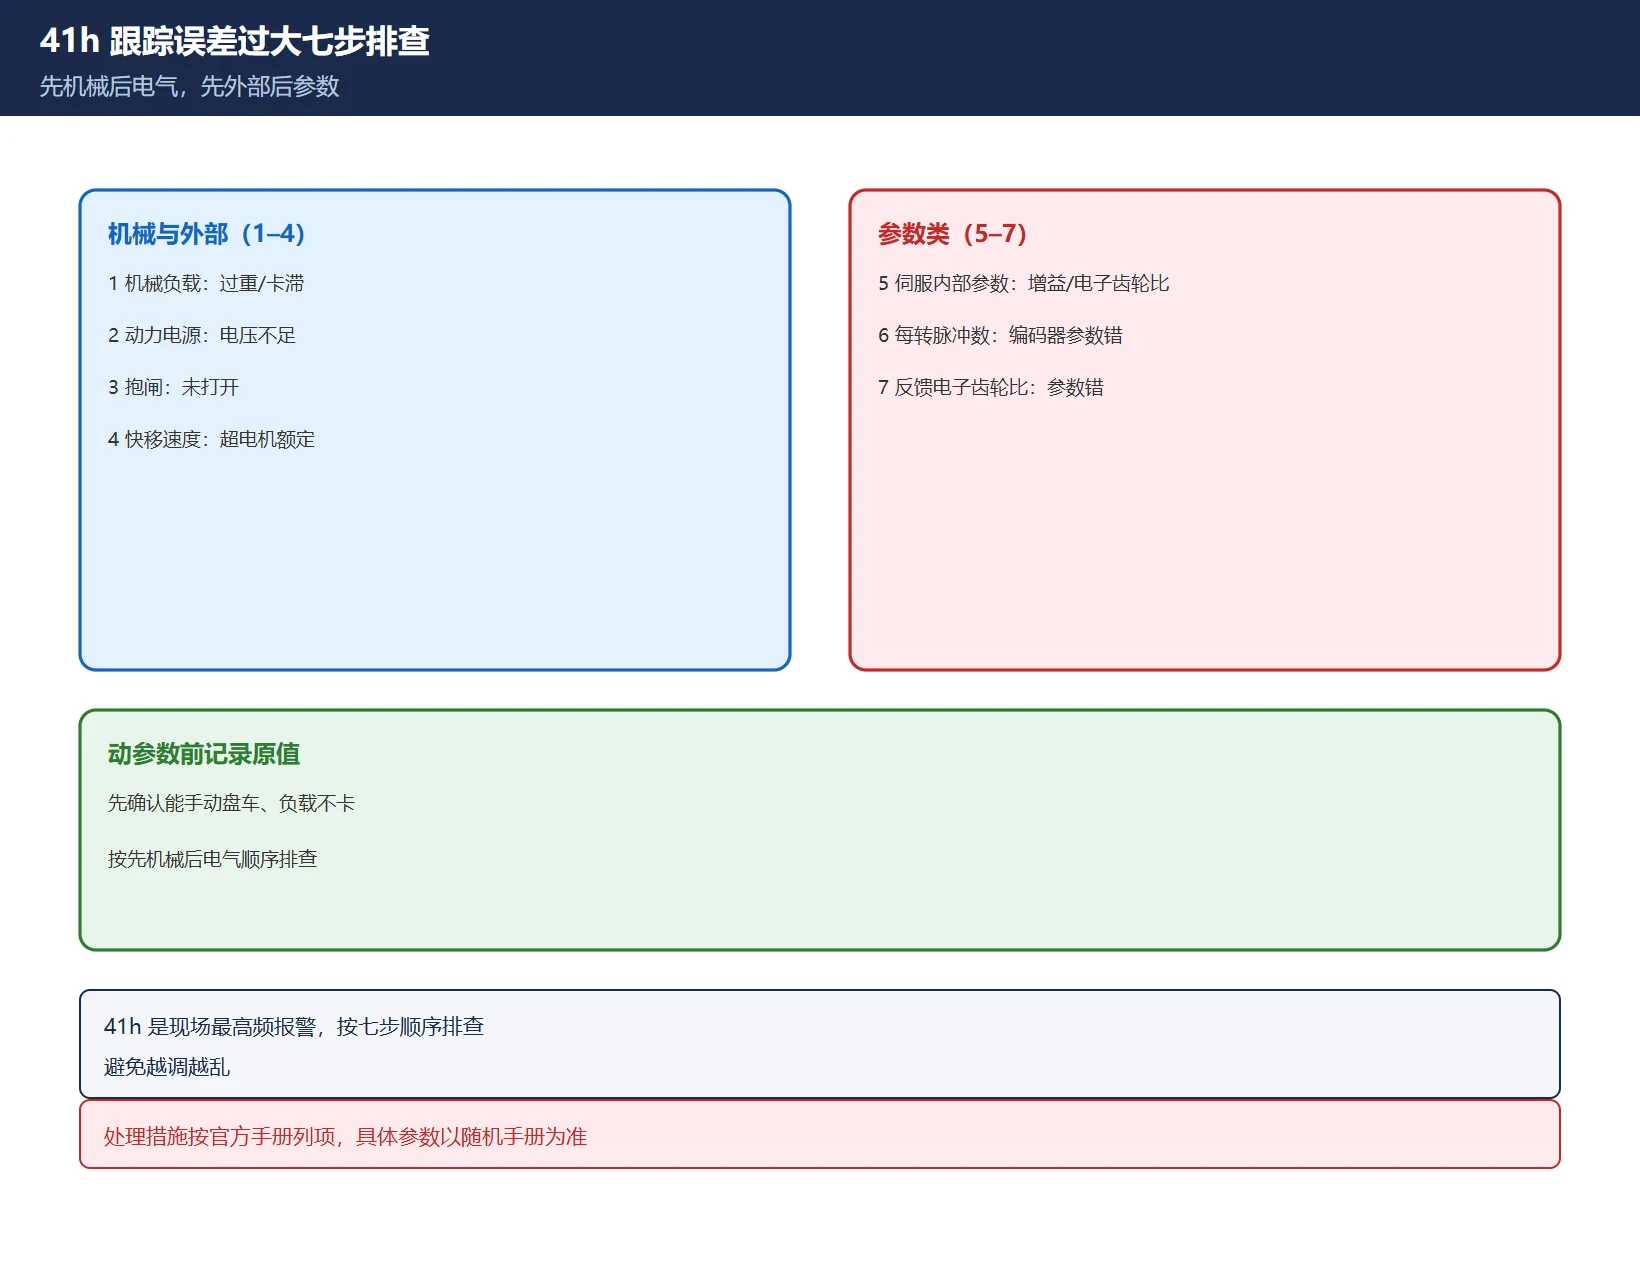
41h 是现场最高频的一条,官方手册列了七个检查方向:
| 步骤 | 检查项 | 典型原因 |
|---|---|---|
| 1 | 机械负载是否合理 | 负载过重、机械卡滞 |
| 2 | 伺服驱动器动力电源是否正常 | 电源电压不足 |
| 3 | 抱闸电机的抱闸 | 抱闸未打开 |
| 4 | 坐标轴最高快移速度是否超出电机额定转速 | 参数超额定 |
| 5 | 伺服驱动器内部参数设置 | 增益/电子齿轮比设置不当 |
| 6 | 电机每转脉冲数是否正确 | 编码器脉冲数参数错 |
| 7 | 反馈电子齿轮比参数 | 反馈电子齿轮比错 |
表 3 41h 跟踪误差过大七步排查
排查顺序建议先机械后电气、先外部后参数:先确认能手动盘车、负载不卡,再查电源和抱闸,最后才动伺服参数。动参数前记录原值,避免越调越乱。
四、PLC 外部报警:从 X/Y 地址反查
NC 报警画面查不到的报警,多半是 PLC 外部报警。华中的思路是用 X/Y + 内部继电器地址反查梯形图:比如现场某报警对应 X1.5,梯形图里它驱动 Y2.1,再往下追到某个继电器不吸合。查法是——
- 在诊断画面找到报警对应的 X 地址;
- 打开对应梯形图,找到用这个 X 点的逻辑行;
- 看它驱动哪个 Y 输出或内部继电器;
- 到电气原理图找这个 Y 点接的现场元件(接触器、阀、开关);
- 用万用表在端子排上量该元件的实际状态。
表 4 PLC 外部报警五步反查
具体地址每台机床不同,以随机电气图与 PLC 程序为准,不要套用别机床的地址表。
五、HNC-848 报警二维码 + 云服务 APP(新功能)
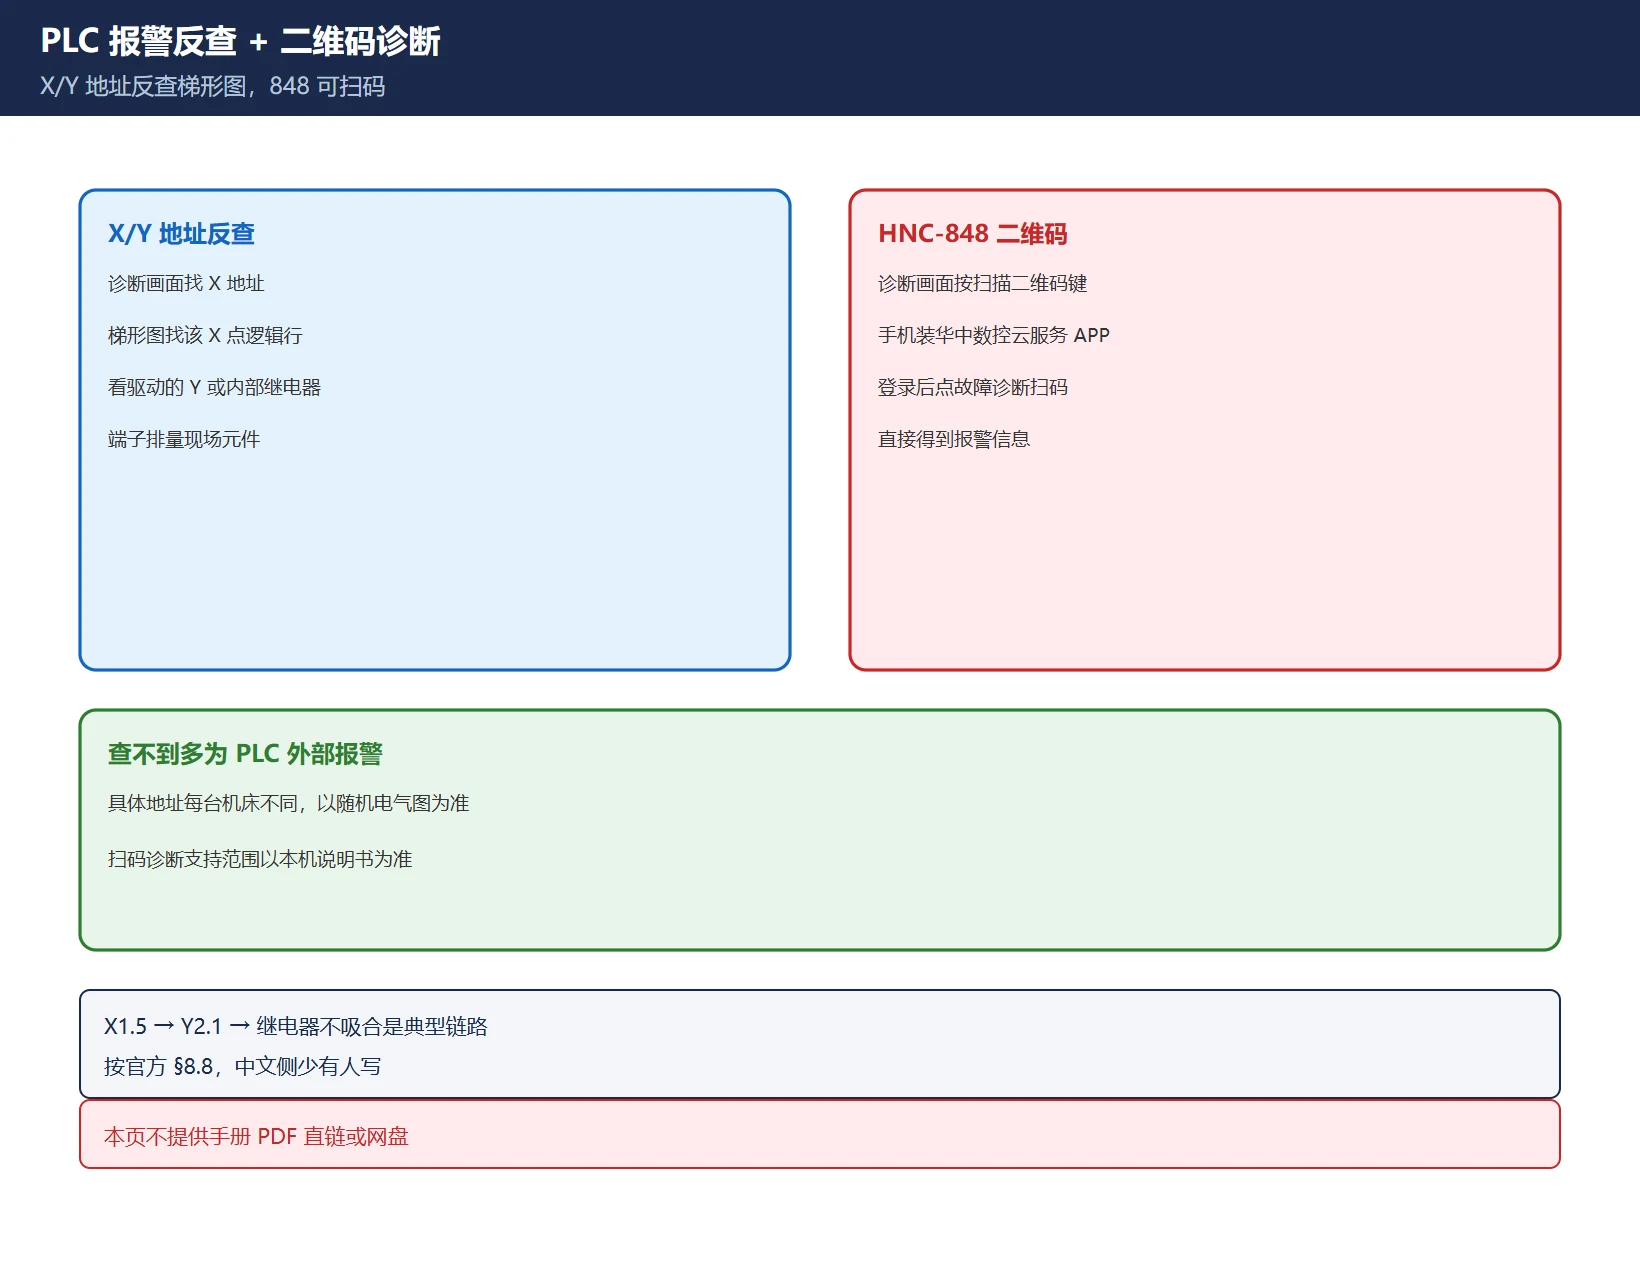
HNC-848 说明书 §8.8 有个中文侧几乎没人写的功能:在诊断画面按「扫描二维码」键,系统显示当前报警信息二维码;手机装华中数控云服务 APP,登录后点「故障诊断」图标扫码,直接得到报警信息。适合现场没带手册、又想快速拿到官方释义的场景。注意二维码诊断依赖 APP 与系统版本,具体支持范围以本机说明书为准。
六、官方资料获取路径
到华中数控官网(huazhongcnc.com)「下载中心 → 产品说明书」,按机型(HNC-848 / 818 / 180 / 9XX)和手册类型(操作说明书 / 连接说明书 / PLC 编程说明书 / 参数说明书)分别下载。查报警优先翻连接说明书的报警信息章节与操作说明书的诊断章节,按章节号定位而不是页码(版本不同页码会变)。
本页不提供手册 PDF 直链或网盘;请到官网下载中心或翻机器随机手册。
常见问题
华中数控报警代码在哪里查?HNC 系统报警和辅助报警有什么区别?
系统内部报警在 NC 报警画面查,显示 h 结尾两位码(官方 13 条,见本页表 1);辅助报警是 PLC 控制的外部报警,要在 PLC 报警画面用 X/Y 地址反查梯形图。两者入口不同、表也不同。
百度上流传的「华中数控 E001–E239 报警大全」是真的吗?
不是官方的。那套 E 编号是第三方自编——它自己就注明「官方无统一定义」,且号段跨代不兼容、E 号在 NC 报警画面没有对应入口。官方系统内部硬件报警只有 13 条 h 结尾。
华中数控 41h 跟踪误差过大怎么排查?需要检查哪几项?
官方手册列七项:机械负载、伺服动力电源、抱闸、最高快移速度是否超电机额定、伺服内部参数、电机每转脉冲数、反馈电子齿轮比。建议先机械后电气、先外部后参数,动参数前记录原值。
最后更新:2026-11-16





























暂无评论内容