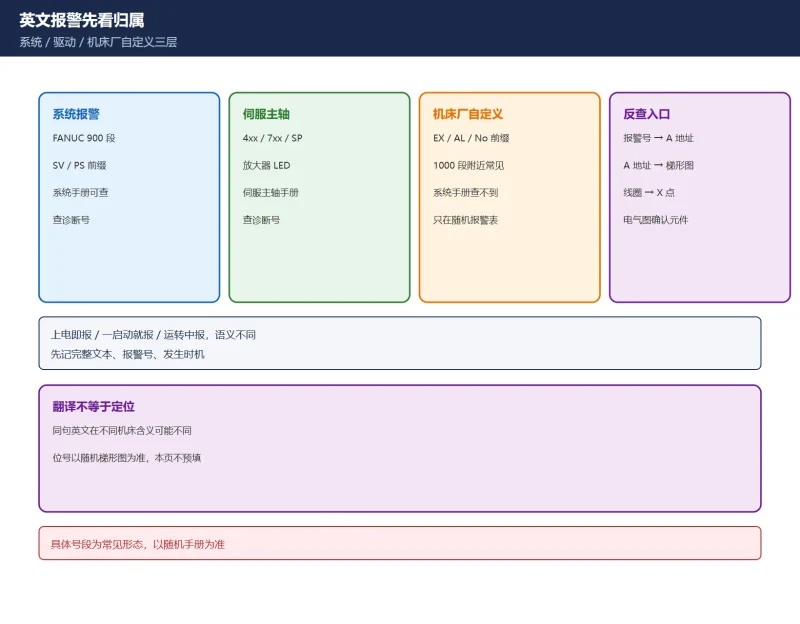



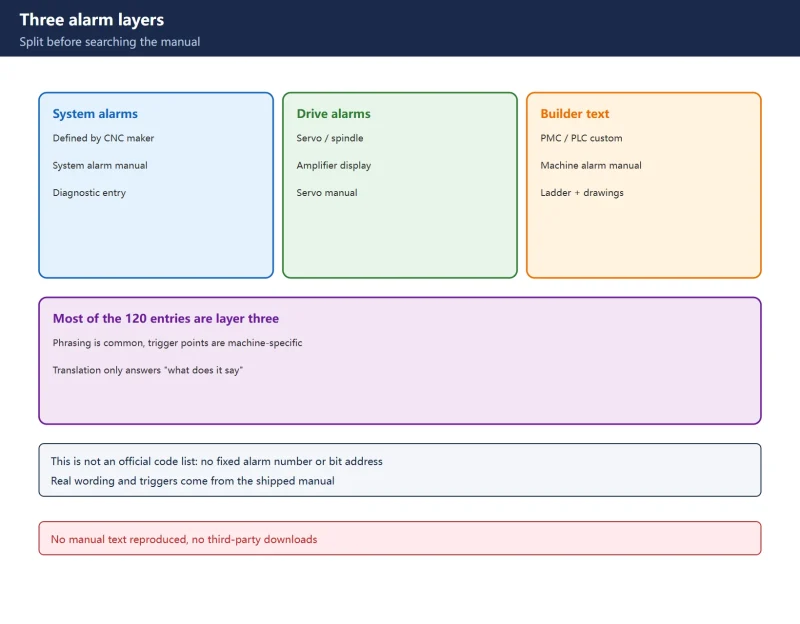
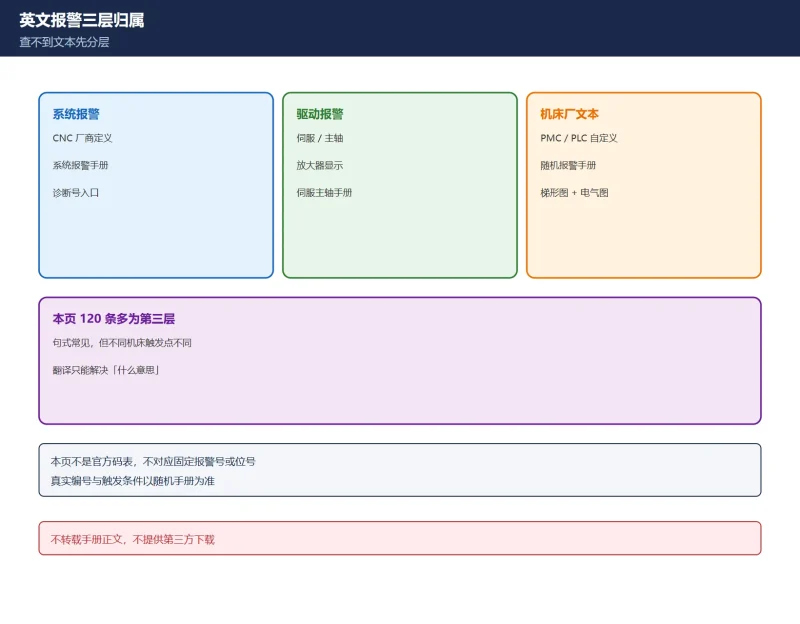
🚨 口径与合规声明:本页列出的英文报警文本是现场常见句式示例,不是任何 CNC 厂商或机床厂的官方完整码表。具体报警号、PMC/PLC 地址、报警文本与触发条件以该机床随机电气图、梯形图和机床厂报警手册为准,本页不给出、也不编造任何机床厂自定义报警的位号。不转载手册正文,不提供第三方网盘或下载链接。反查方法参见 FANUC 外围报警四步反查。
30 秒速查:先按触发时机分流
| 什么时候报 | 大概率是什么 | 首查 |
|---|---|---|
| 上电即报 | 检测元件初始状态不满足(液位/压力低、阀未回位、急停未复位) | 看对应开关实际状态与接线 |
| 一按启动就报 | 动作前置条件没满足(NOT READY / INTERLOCK) | 查使能链与条件位 |
| 运转中报 | 执行中受阻(OVERLOAD / TIMEOUT / LOW PRESSURE) | 先查机械与负载,再查电气 |
表 0 五类报警的三时相分流
姊妹篇:英文报警 120 条句式与 30 秒定位法;相关:集中润滑报警、松刀气源压力、重力轴抱闸、主轴报警四段分流。
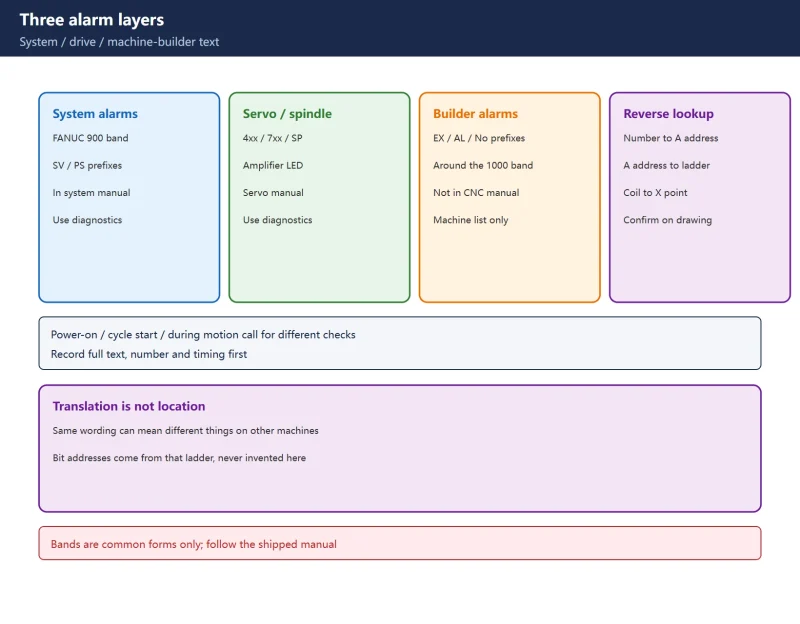
一、先分清:机床厂自定义 vs 系统报警
| 类别 | 谁写 | 手册能否查到 | 反查入口 |
|---|---|---|---|
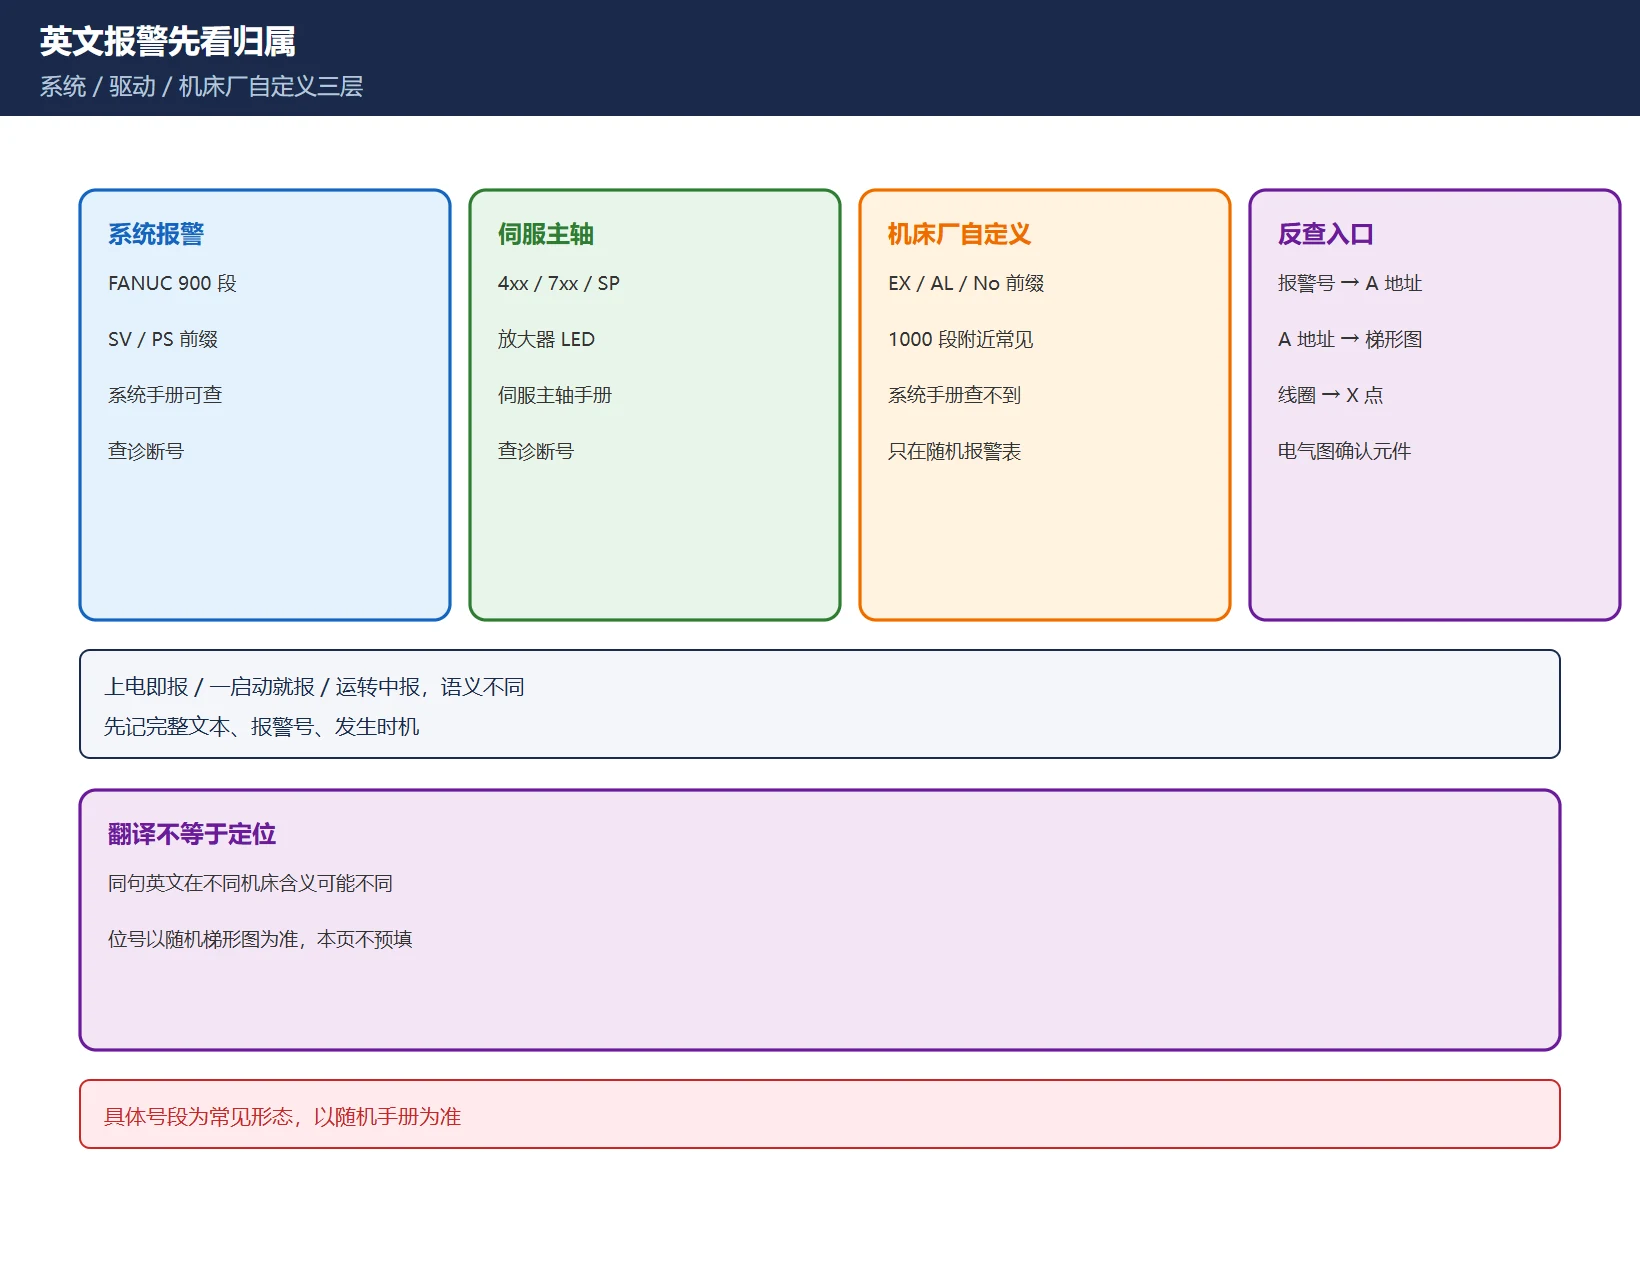
| 系统报警(如 900 段、SV/PS 前缀) | CNC 厂商 | 能,查系统报警手册 | 诊断号 / 报警号 |
| 伺服 / 主轴报警(4xx / 7xx / SP 系列) | CNC 厂商 | 能,查伺服主轴手册 | 放大器 LED / 诊断号 |
| 外围报警(常见 EX/AL/No 前缀,1000 段附近) | 机床厂 | 不能,只在随机报警表 | 报警号 → A 地址 → 梯形图 → I/O 点 |
表 1 三类报警的归属与入口(号段为常见形态,具体以随机手册为准)
判断方法很简单:翻系统手册查不到、换台机床同样文本含义变了的,就是机床厂自定义。这类报警的文本可以翻译成英文/中文,但翻译不等于诊断——必须落到该机床的输入点和梯形图条件上。
二、五类子系统横向对照
| 子系统 | 常见英文文本(示例) | 触发语义 | 反馈元件类型 | 首查动作 |
|---|---|---|---|---|
| 冷却 | COOLANT NOT READY / COOLANT FLOW FAULT / COOLANT LEVEL LOW | 未就绪 / 流量失败 / 液位低 | 液位、流量、压力继电器、热继 | 看泵转向与管路,别只看泵转没转 |
| 油路 / 润滑 | LUBRICATION PRESSURE LOW / OIL LEVEL LOW / LUB PUMP OVERLOAD | 压力低 / 油位低 / 泵过载 | 压力开关、油位开关、泵热继 | 查打油时序与分配器,看是否到油点 |
| 排屑 | CHIP CONVEYOR OVERLOAD / CONVEYOR JAM / CHIP REMOVAL FAULT | 堵转 / 卡住 / 动作失败 | 热继、过载继电器、转矩反馈 | 先清屑再看减速机与链条 |
| 气压 | AIR PRESSURE LOW / CLAMP AIR NOT READY / AIR LEAK | 压力低 / 夹紧气未就绪 / 泄漏 | 压力开关、气源三联件 | 看三联件压力与漏气点 |
| 液压 | HYDRAULIC PRESSURE LOW / HYD OIL TEMP HIGH / HYD PUMP FAULT | 压力低 / 油温高 / 泵故障 | 压力继电器、温度开关、泵 | 查溢流阀、滤芯、油温与泵 |
表 2 五类外围报警横向对照(英文文本为示例,非官方码表)
注意:同一句英文在不同机床上可能由完全不同的元件触发。上表的「反馈元件类型」只是概率线索,最终必须回到该机床的梯形图。
三、冷却回路:泵转了不等于有流量
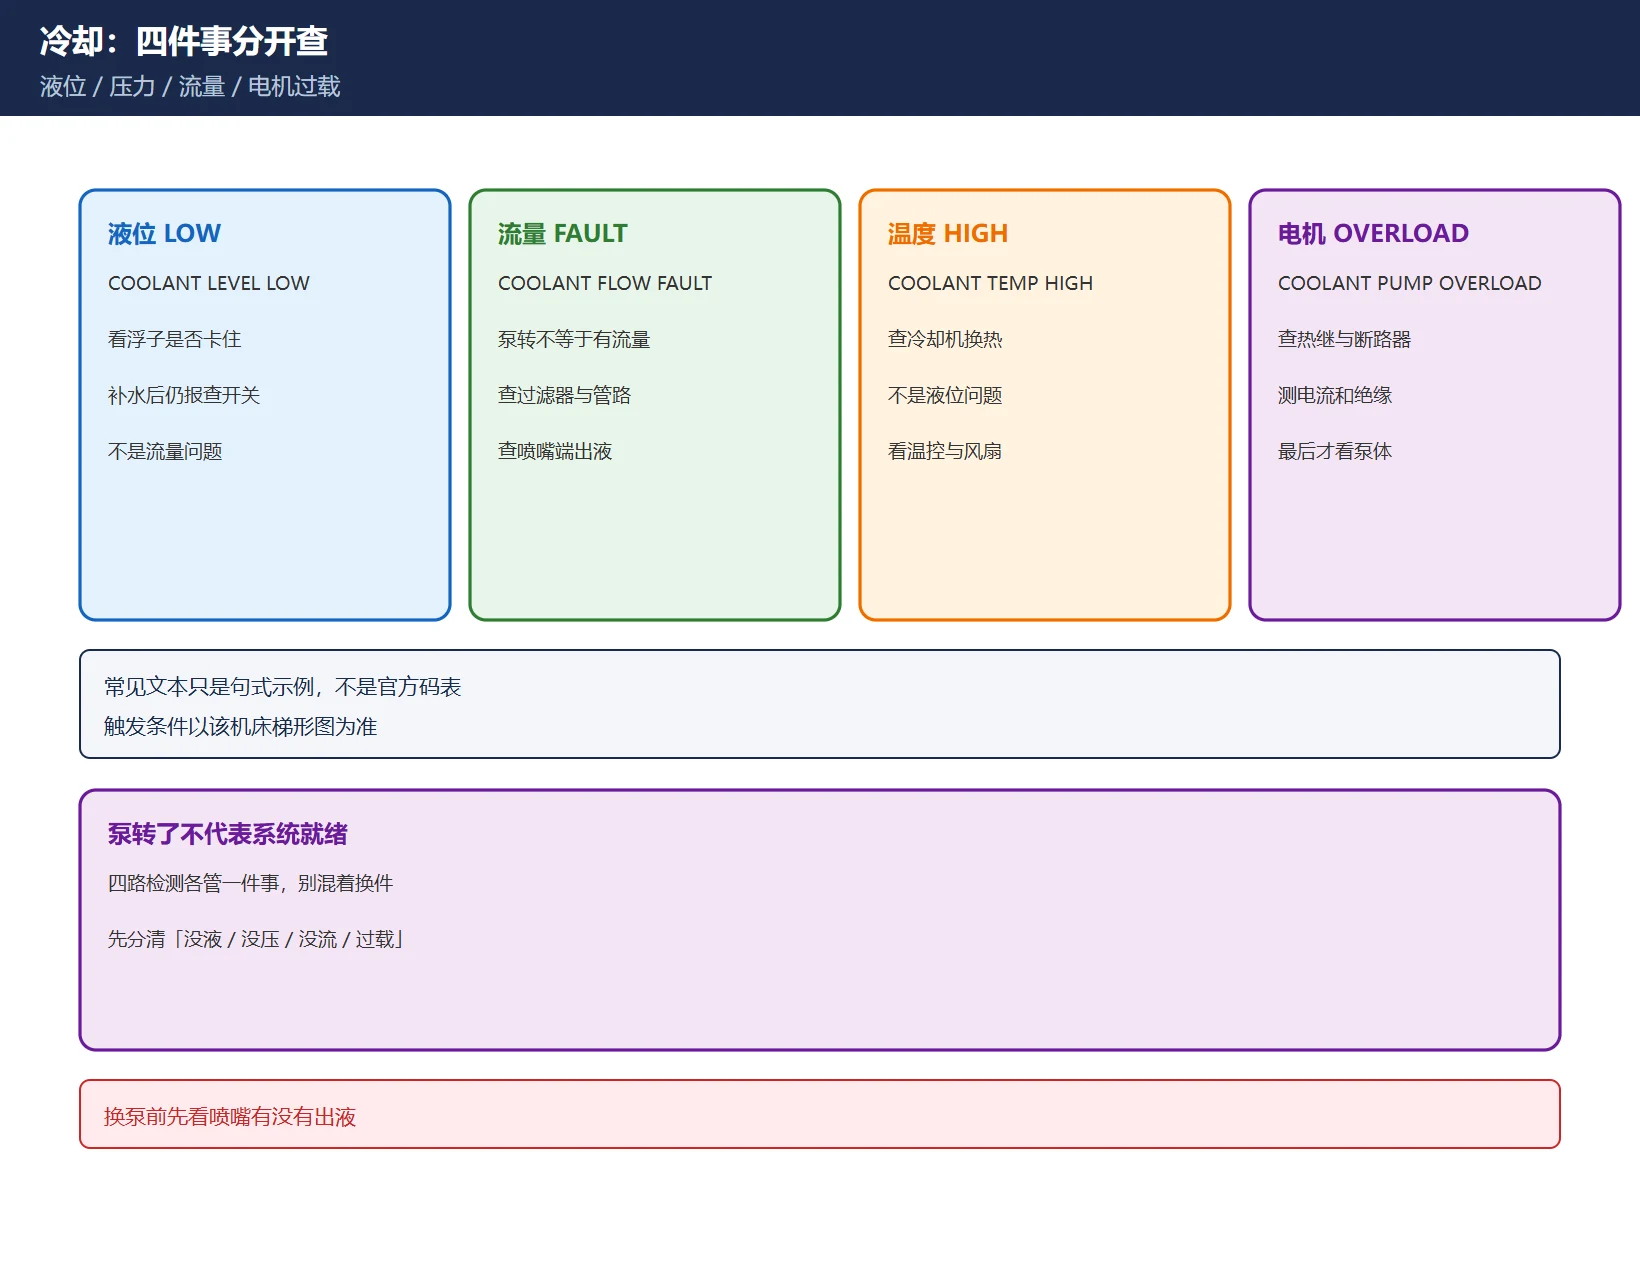
冷却最容易被误判为「泵坏了」。实际上常见四条检测支路:
- 液位开关:
COOLANT LEVEL LOW报的是液位,不是流量;补水后可能仍因浮子卡住而报。 - 流量 / 压力检测:
COOLANT FLOW FAULT关心的是喷嘴端有没有流量,泵在转但管路堵、过滤器堵、叶轮磨损照样报。 - 温度检测:
COOLANT TEMP HIGH要看冷却机与换热,不是液位问题。 - 电机热继 / 断路器:
COOLANT PUMP OVERLOAD才指向电机回路,先测绝缘与电流再看泵体。
表 3 冷却四类检测支路与对应英文句式
现场一句话:先分「没液体 / 没压力 / 没流量 / 电机过载」四件事,再谈换泵。
四、油路与集中润滑:压力开关、油位、泵过载
油路报警要把「打油动作」和「到位确认」分开看:
- 油泵是否按时序启动(PMC 定时器 / 打油间隔);
- 压力开关是否在规定时间内闭合(未闭合 →
LUBRICATION PRESSURE LOW); - 油位开关是否正常(
OIL LEVEL LOW); - 分配器与管路是否到油点(到了泵端没到润滑点,压力开关也可能建不起压)。
集中润滑的完整时序与 X 点反查见 站内专文。LUB PUMP OVERLOAD 先查热继与电机,不要因为「没油」就先换泵。
五、排屑器:过载多半是堵转不是电机坏
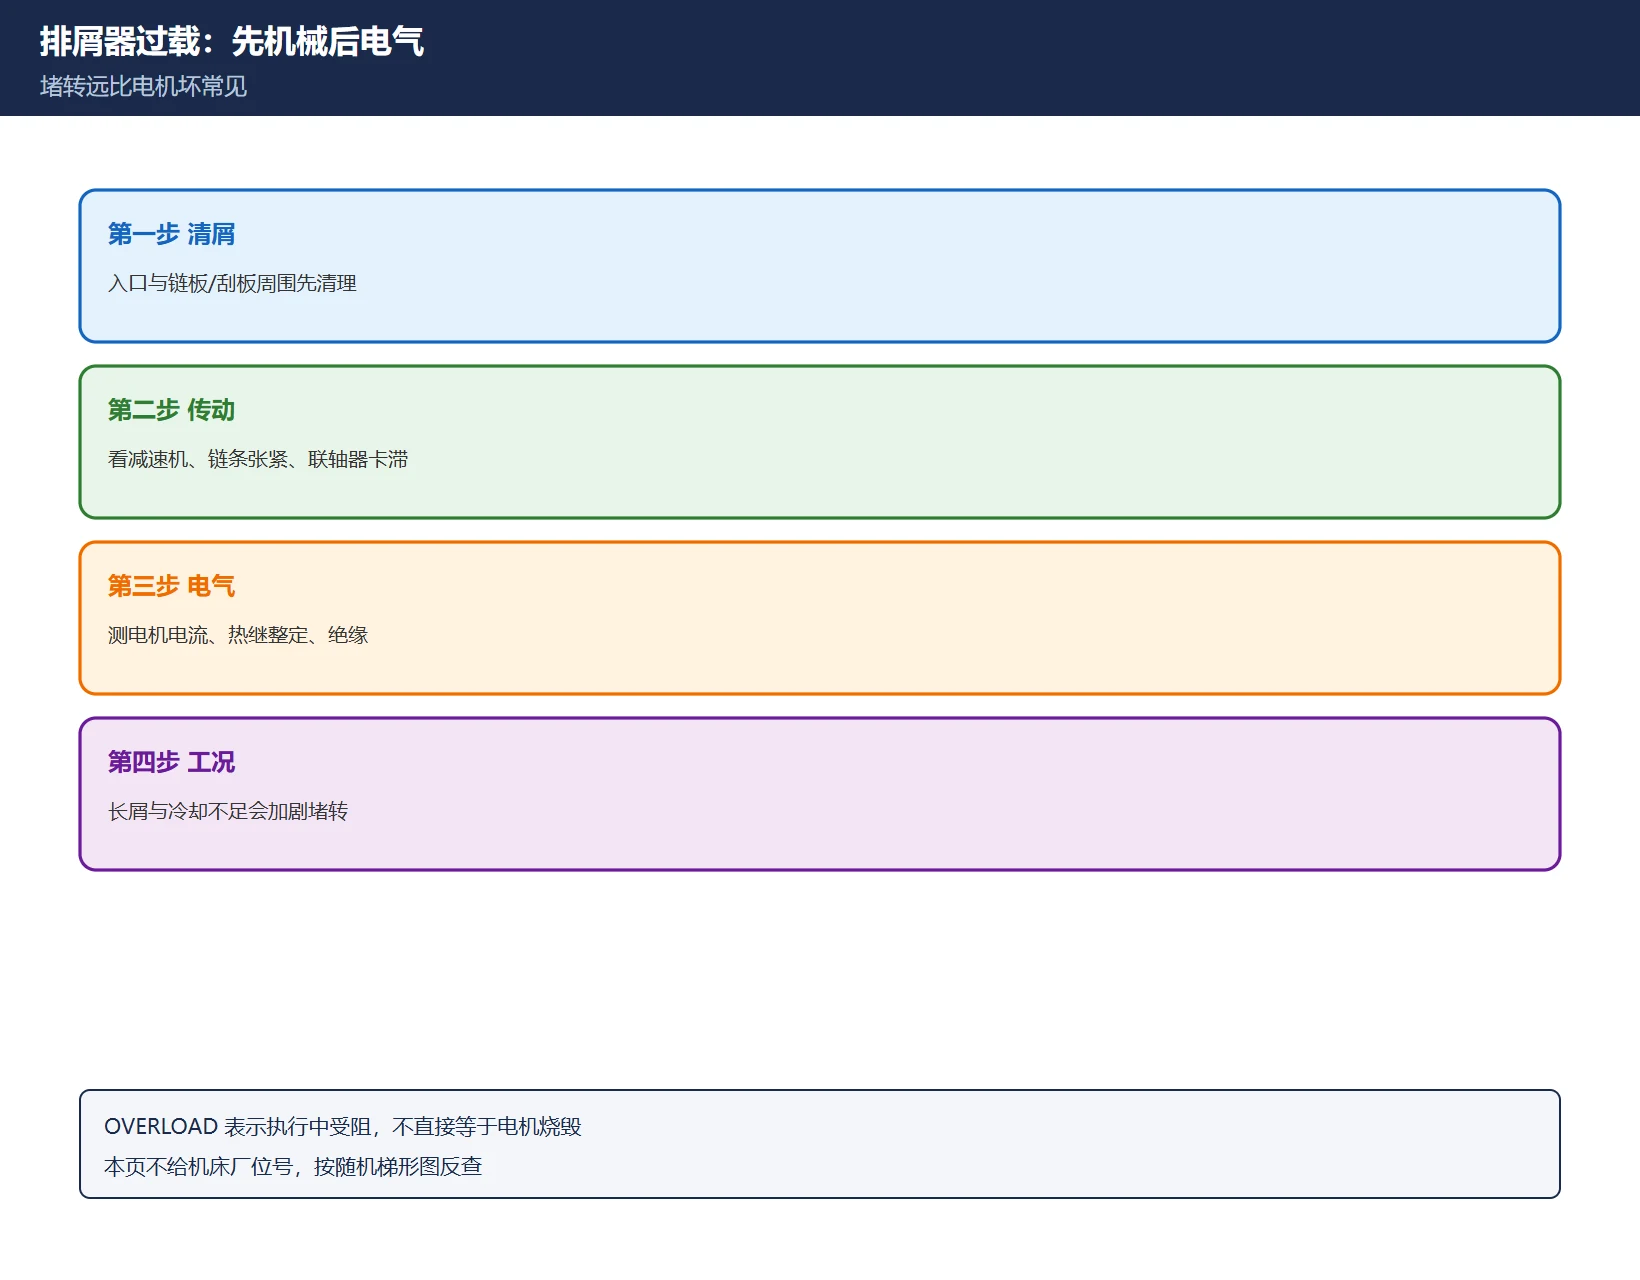
CHIP CONVEYOR OVERLOAD / CONVEYOR JAM 的直接含义是执行机构受阻,不是「电机烧毁」:
- 先停机清屑,确认刮板/链板没有卡死、切屑没有堆在入口;
- 再看减速机、链条张紧、联轴器是否打滑或卡滞;
- 最后才测电机电流、热继整定与绝缘;
- 卷屑与高温会加剧堵转,冷却液供给和断屑参数也要一起查。
表 4 排屑器过载的四级定位顺序
六、气压与液压:掉压的四种原因 + 手动强给边界
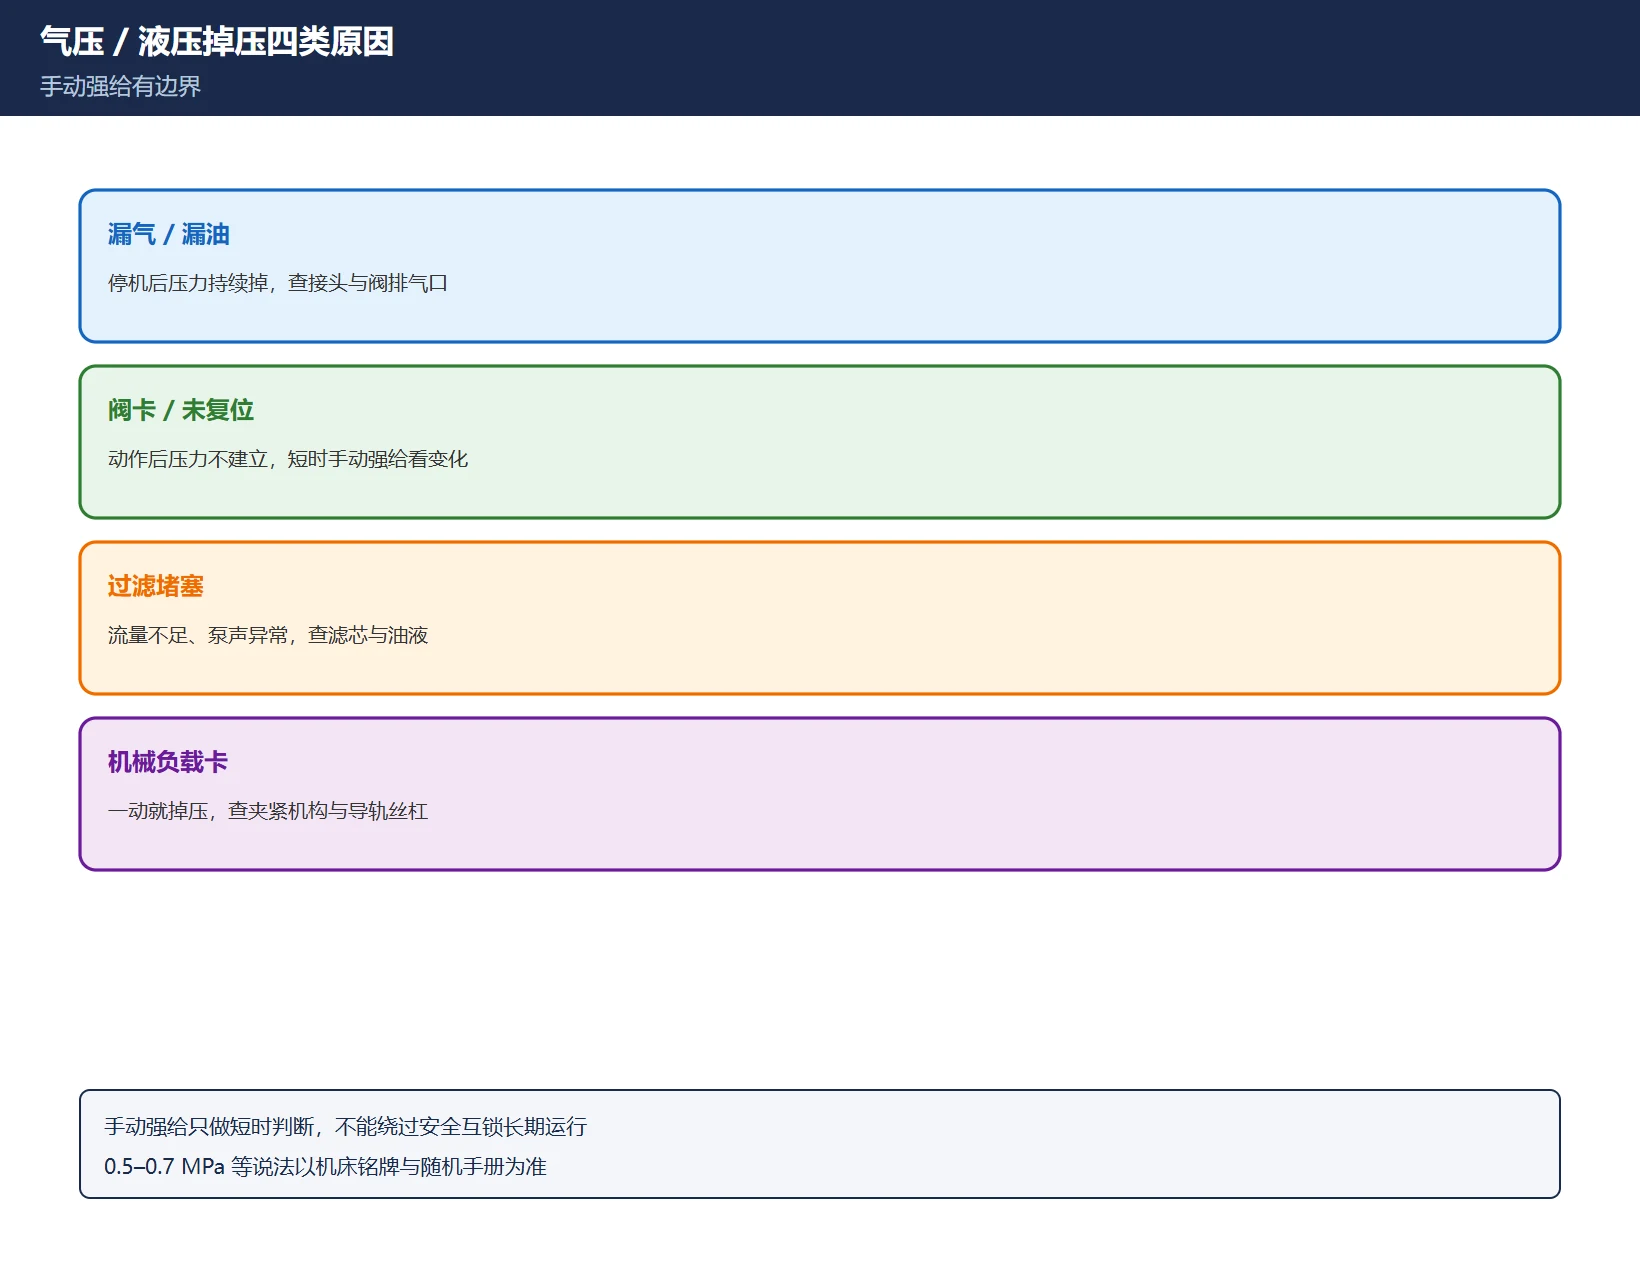
气压/液压压力低,按四类原因分:
| 类别 | 典型表现 | 首查 |
|---|---|---|
| 漏气 / 漏油 | 停机后压力持续掉 | 管路接头、密封圈、电磁阀排气口 |
| 阀卡 / 阀未复位 | 动作后压力不建立 | 手动强给阀,看压力是否立刻上来 |
| 过滤 / 滤芯堵 | 流量不足、泵声音异常 | 滤芯、滤网、油液污染度 |
| 负载 / 机械卡 | 一动作就掉压 | 执行机构、夹紧机构、导轨与丝杠 |
表 5 掉压四类原因
手动强给的边界:短时点动电磁阀可以判断「阀有没有卡、执行机构能不能动」,但不能代替运行验证,更不能绕过安全互锁长时间强制。涉及夹紧、主轴松刀、重力轴抱闸的场合,必须确认机械状态与人身安全,恢复后按原时序复测。松刀气源链路见 站内专文,抱闸时序见 重力轴抱闸。压力具体数值(例如常见的 0.5–0.7 MPa 说法)不是通用标准,以该机床铭牌与随机手册为准。
七、通用排查框架:把文本翻译成动作
五类报警共用一条反查链:
- 记下完整文本、报警号、发生时机、伴随动作;
- 判断语义类别:
NOT READY(前置条件)/OVERLOAD(执行受阻)/FAULT(动作失败)/TIMEOUT(超时)/LOW(量值不足)/INTERLOCK(互锁未满足); - 在 PMC/PLC 里查该报警号对应的 A 地址或中间继电器;
- 从线圈逆推触点,找到 X 点或内部条件;
- 到电气图确认元件,现场测量,处理后按原时序复测。
完整四步法见 FANUC 外围报警反查,ATC 类自定义报警见 ATC 1010–1024 反查。主轴报警的「上电即报 / 启动即报 / 运转中报」分流见 主轴四段分流。
常见问题
COOLANT NOT READY 是冷却液不够吗?泵转了还会不会报?
不一定是液位。NOT READY 说的是「就绪条件没满足」,液位、流量、压力、温度、热继任何一路都可能触发。泵转但管路堵、过滤器堵、叶轮磨损或流向装反,都会照样报;先分清是哪一路检测点,再谈补液或换泵。
CHIP CONVEYOR OVERLOAD 是电机坏还是堵了?
OVERLOAD 在多数机床语境下指执行中受阻,堵转远比电机损坏常见。先停机清屑,再查减速机、链条、联轴器,最后才测电机电流与绝缘。具体触发条件以该机床梯形图为准。
液压压力低,为什么电磁阀手动强给能判断好坏?
手动强给绕过了控制条件,直接让阀动作:如果压力立刻建立,说明阀本身与液压回路大概率正常,问题在上游条件(互锁、控制电压、线圈、信号链);如果仍不建立,重点查漏、滤芯、泵与溢流阀。强给必须短时、确认机械安全,不能绕过安全互锁长期运行。
最后更新:2026-11-16
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。


























暂无评论内容