







最新发布第15页
排序
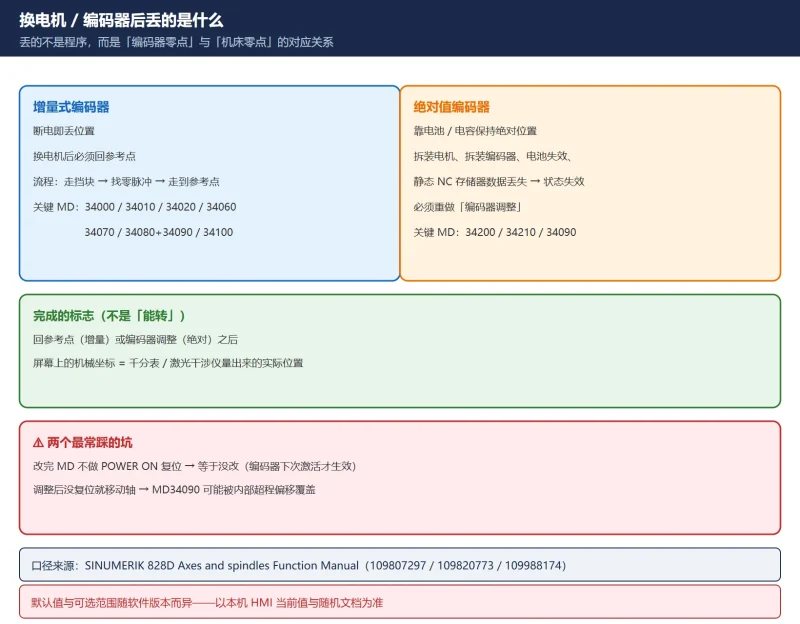
828D 换伺服电机 / 编码器后怎么恢复:MD34210 调整状态机 + MD34090 参考点偏移 + 增量三阶段回零
828D 换完伺服电机或编码器,轴上电后往往报 25022「轴编码器警告 0」或直接要重新回零——丢的不是程序,而是「编码器零点与机床零点之间的对应关系」。本文按官方 Function Manual 给出增量式...

 21天前
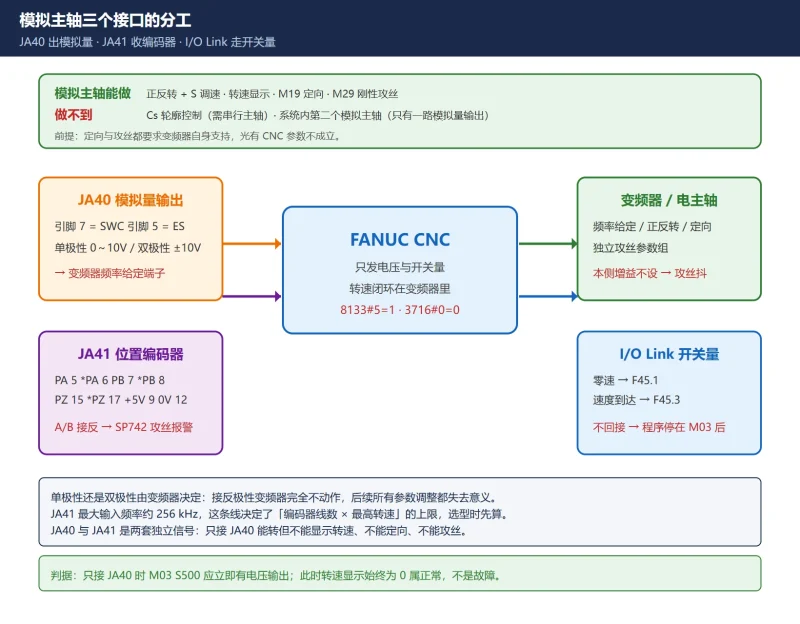
FANUC 模拟主轴调试全流程:8133#5/3716#0/3717 启用链 + 3730/3731 电压标定 + JA40/JA41 接线
模拟主轴的坑不在参数多,而在启用链顺序错、3730 与 3731 填反、JA41 编码器 A/B 接错。本文按接线→启用链→电压标定→功能验证四步走:给出 3717 填 0 时无报警却不转的原因、3731 先 3730 ...
20天前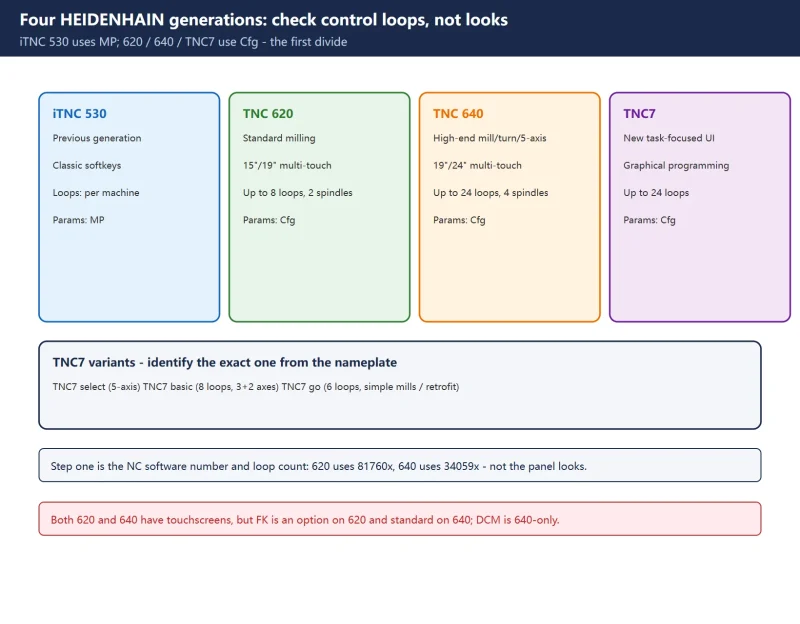
HEIDENHAIN iTNC 530 vs TNC 620 / 640 / TNC7: Differences, MP vs Cfg, and Program Migration
iTNC 530 uses MP machine parameters while TNC 620/640/TNC7 use structured Cfg objects — the first divide in any retrofit or upgrade. This guide uses official HEIDENHAIN data for g...
昨天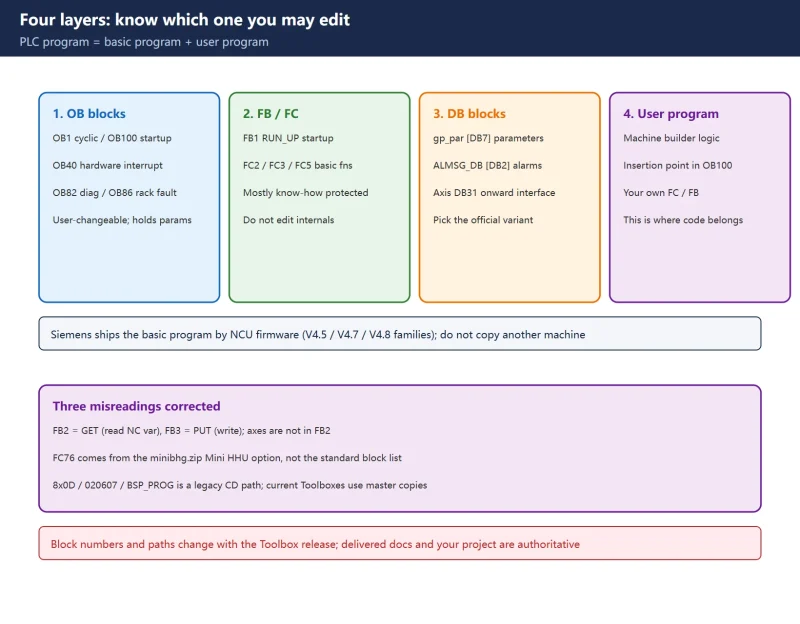
SINUMERIK 828D PLC Programming Tool: STEP 7 Toolbox and the FB1/FB2/OB100 Basic Program
The basic PLC program ships inside the licensed SINUMERIK STEP 7 Toolbox as master copy libraries and STL sources, matched to the NCU firmware. Three official sources, three correc...
前天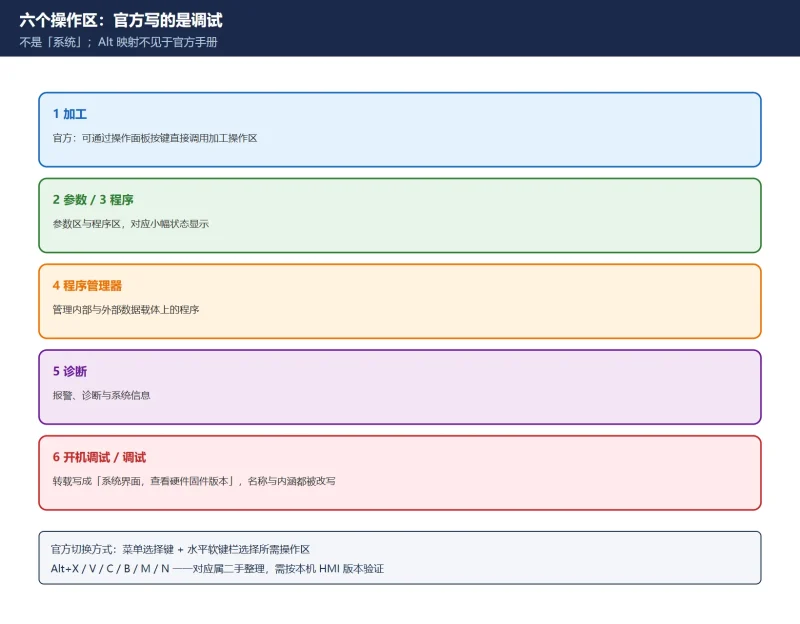
SINUMERIK 828D / 840D sl 快捷键速查(官方手册核实版):六个操作区 + Ctrl / Alt 组合键 + .ARC / .ARD 版本差异
中文转载的「西门子快捷键大全」是同源稿件,把 840D sl 的 Ctrl+Alt+S 也写成 .ARD,把第六个操作区写成「系统」,还漏掉官方两条注意事项。本页按官方操作手册逐条核实,并点破官方中文版 PDF...
6天前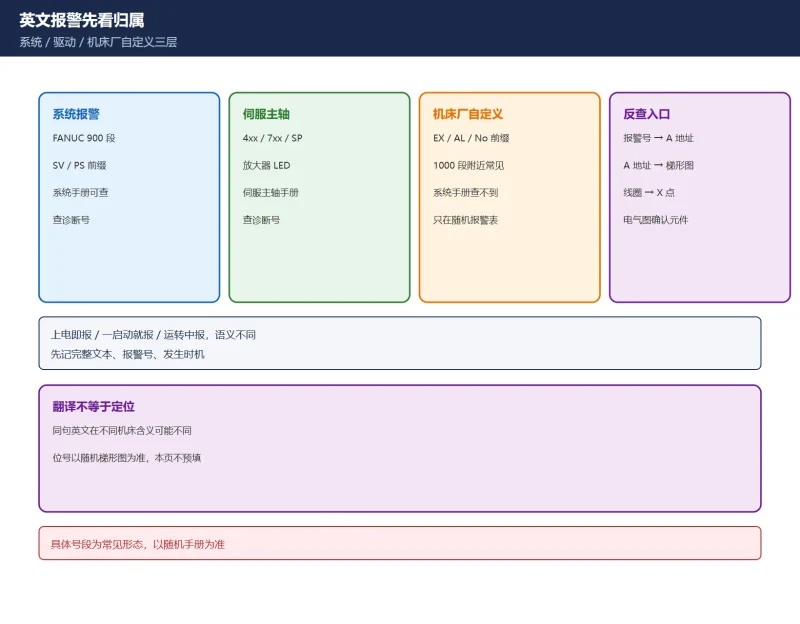
数控机床冷却 / 油路 / 排屑 / 气压 / 液压 五类报警怎么查?英文报警文本 → PMC 反馈位 → 处理动作
冷却、润滑、排屑、气压、液压五类英文报警大多不是系统报警,而是机床厂写在 PMC 里的自定义文本。本页给出五子系统横向对照:文本只是线索,真正要查的是「没就绪还是执行中受阻」,再沿报警...
5天前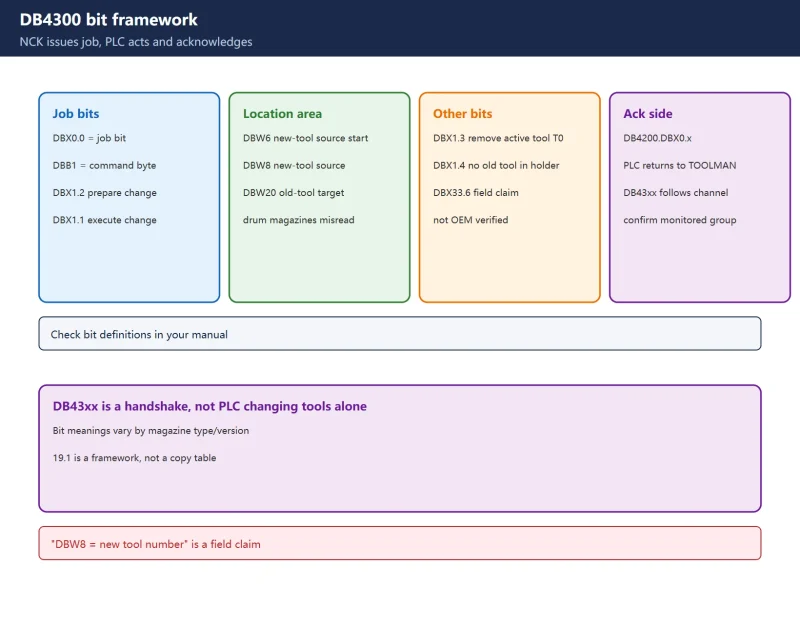
SINUMERIK 828D / 840D sl Tool Management DB Quick Reference: DB4300 Bits, DB9900/9901/9902 Tables and Transfer/Ack Steps
A searchable 828D tool management DB quick reference: DB4300 job/acknowledgment bits, DB9900/9901/9902 table roles and transfer-to-acknowledgment step pairing, with row-level ancho...
前天
数控机床电气柜低压电气元器件之灭弧装置全解析:功能、原理、选型指南
详解数控机床电气柜内灭弧相关低压电气元器件的功能、灭弧原理与选型技巧,搭配实物图片直观展示,助力CNC从业者精准选型,保障电气系统安全稳定运行。
21天前
阅读FANUC PMC程序看不懂主要有哪些因素?
系统总结50个导致“看不懂 FANUC PMC 程序”的关键因素,涵盖结构、符号、逻辑、现场等十大类问题。附学习路径、调试技巧与入门书籍推荐,助你从入门到精通。
21天前
FANUC 黑屏报警“SYS_ALM”报警介绍
根据发那科系统的底层逻辑,这类系统报警主要分为三大阵营: 第一类是软件报警,通常由CNC系统软件检测到数据矛盾、除以零或堆栈溢出等逻辑错误引起; 第二类是硬件报警,主要监测DRAM校验错误...
21天前






扫一扫,添加我的微信









