






最新发布第37页
排序
FANUC PMC Troubleshooting: 5 Real Cases Using Signal Tracing
Master FANUC PMC troubleshooting with 5 real cases: spindle M03 no response, ATC tool-change timeout, E-stop cannot reset, lube pump timer fault, hydraulic chuck no action. Uses a ...

 21天前
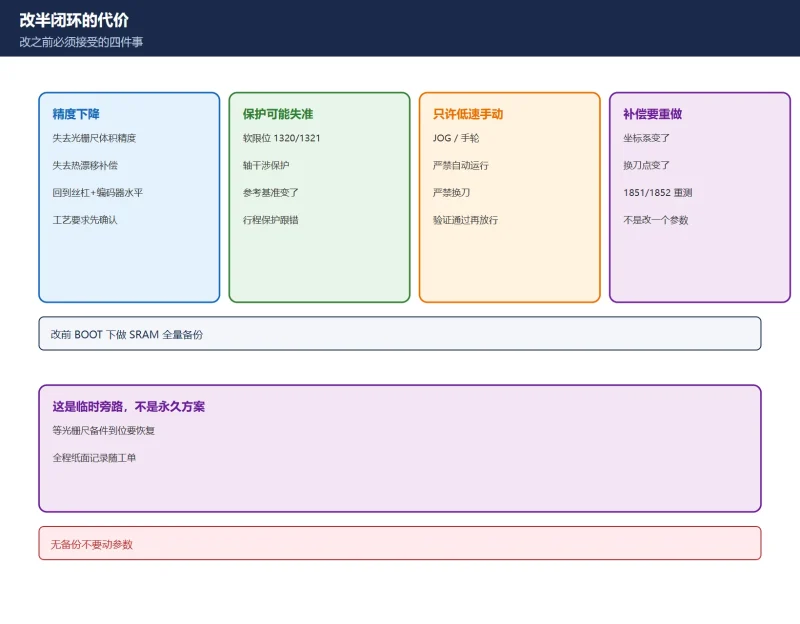
FANUC 全闭环改半闭环(临时屏蔽光栅尺)完整流程:1815#1 / 2024 / 2084/2085 / 2185 + 改完三步验证(附各机型参数口径差异)
FANUC 光栅尺故障怎么临时屏蔽改半闭环?逐项讲清 1815#1/1815#5、2024、2084/2085、2185、1821、1850、1851/1852、2003#5、2019#7 的切换口径,明确指出 2185 与 2024 各来源冲突、必须按本机...
前天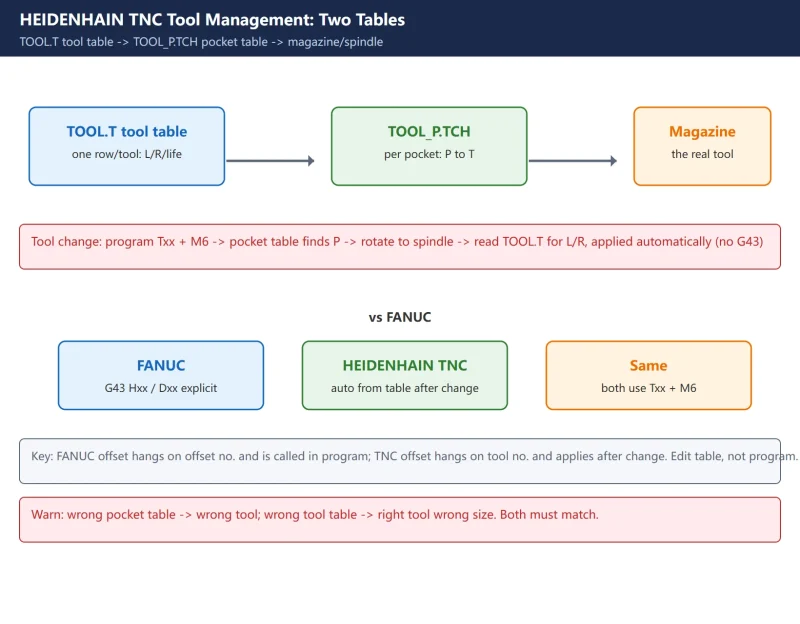
How HEIDENHAIN TNC Tool Management Works – tool_p.tch Pocket Table + TOOL.T Tool Table + L/R Compensation + Tool Life
HEIDENHAIN TNC manages tools with two tables: TOOL.T holds each tool's length/radius/life, TOOL_P.TCH maps each magazine pocket to a tool. This guide explains both tables, how L/R ...
20天前
FANUC 报警号 ↔ 参数号 ↔ 诊断号 三向反查总表:SV / PS / OH 段已核实锚点 + 新老两代编号体系
拿到一条 FANUC 报警,下一步是什么?本页把「报警号 → 参数号 → 诊断号」三个方向的对应关系做成框架表:报警是现象,参数是设定,诊断是现场读数。SV、PS、OH 段逐条给出已核实锚点,先认清...
5天前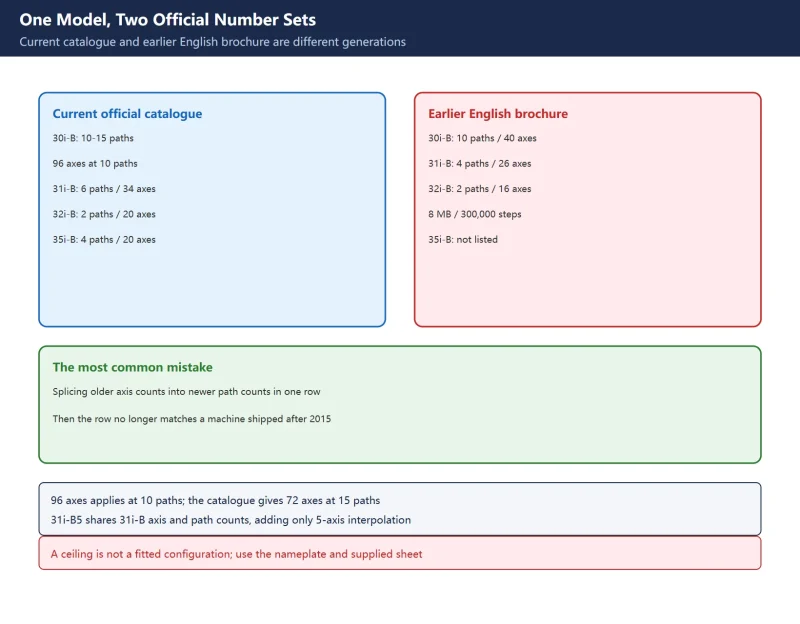
Fanuc CNC Specifications Comparison: 0i-MF vs 30i-B vs 31i-B vs 32i-B vs 35i-B, Two Official Data Sets
Is the 30i-B a 96-axis or a 40-axis control? Both figures are official, from two generations of Fanuc literature. Two data sets side by side, a fourteen-item verification framework...
5天前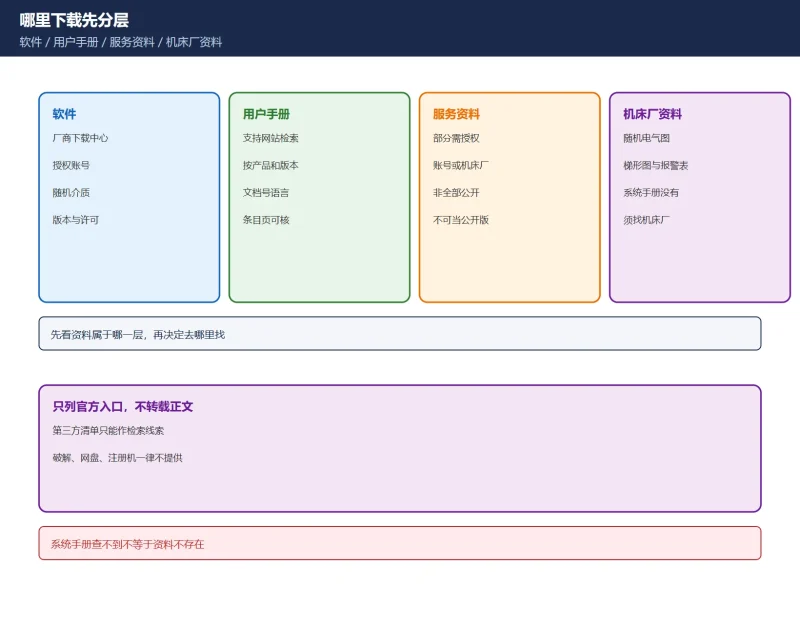
数控电气调试软件与官方手册哪里下载?FANUC / 西门子 / 三菱 / 海德汉 官方入口与版本对应
只列厂商官方入口与可核实的文档编号:FANUC MyFANUC、西门子工业在线支持与 CNC4YOU、三菱 FA 下载中心、海德汉文档库与 TNCremo。按软件、用户手册、服务资料、机床厂资料分层,明确版本对应...
前天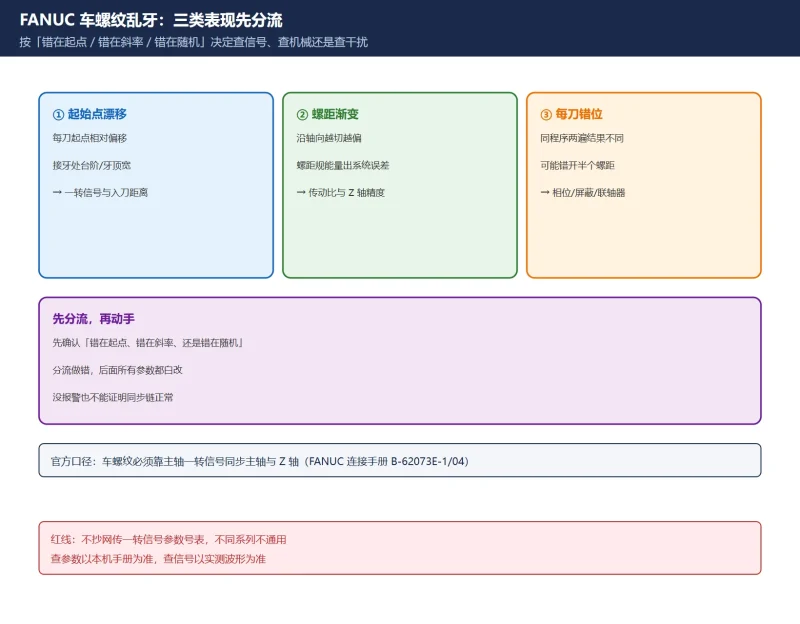
FANUC 车螺纹乱牙 / 螺距不对怎么查?G32/G92/G76 主轴同步链路 + 一转信号 + G96 恒线速与 G50 限速设置
车螺纹乱牙不是改刀补能解决的,本质是主轴一转信号与 Z 轴每转进给的同步被破坏。本文按 FANUC 官方维修手册给出三类乱牙表现的分流方法、G32/G92/G76 的同步要求、SP9041/9042/9046/9047 报警...
6天前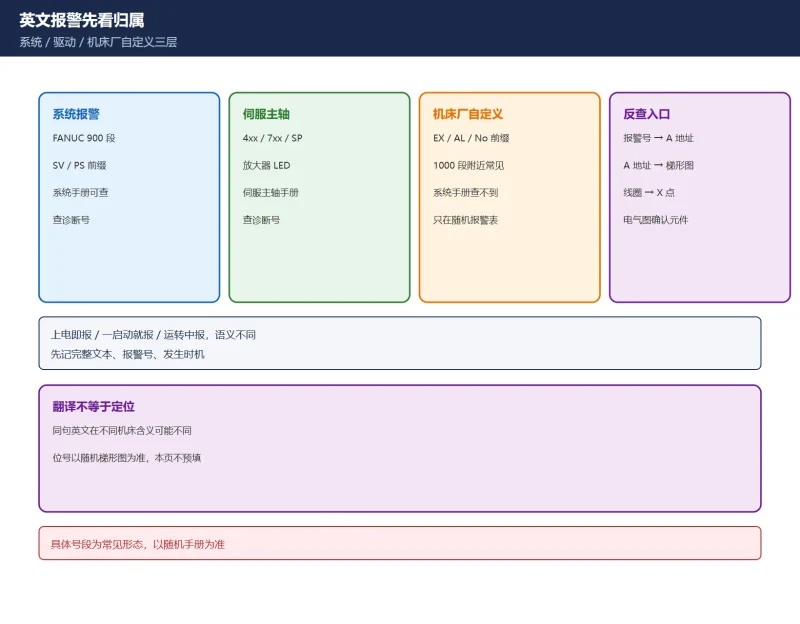
数控机床冷却 / 油路 / 排屑 / 气压 / 液压 五类报警怎么查?英文报警文本 → PMC 反馈位 → 处理动作
冷却、润滑、排屑、气压、液压五类英文报警大多不是系统报警,而是机床厂写在 PMC 里的自定义文本。本页给出五子系统横向对照:文本只是线索,真正要查的是「没就绪还是执行中受阻」,再沿报警...
5天前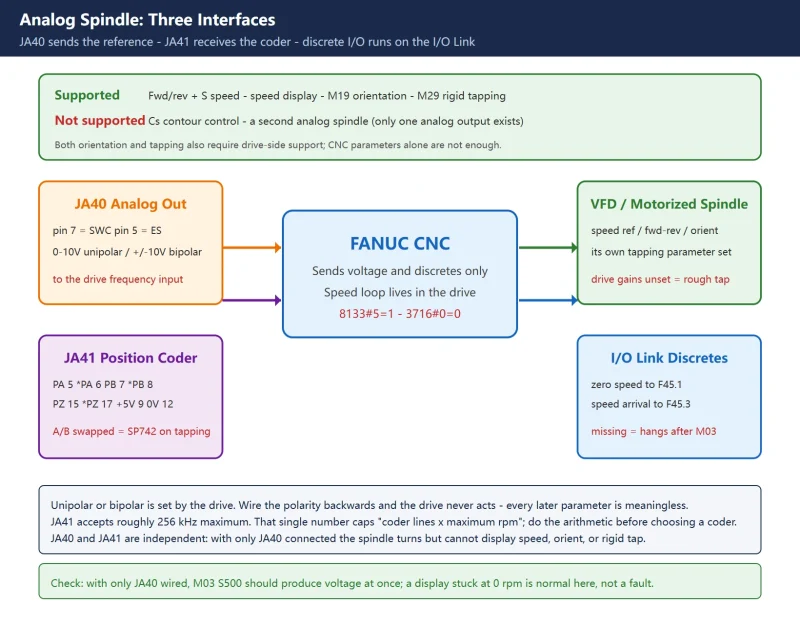
Fanuc Analog Spindle Commissioning: Enable Chain 8133#5/3716#0/3717, 3730/3731 Voltage Calibration, and JA40/JA41 Wiring
An analog spindle is rarely beaten by the number of parameters. It is beaten by a wrong enable order, 3730 and 3731 swapped, or an inverted coder phase on JA41. Four stages in orde...
20天前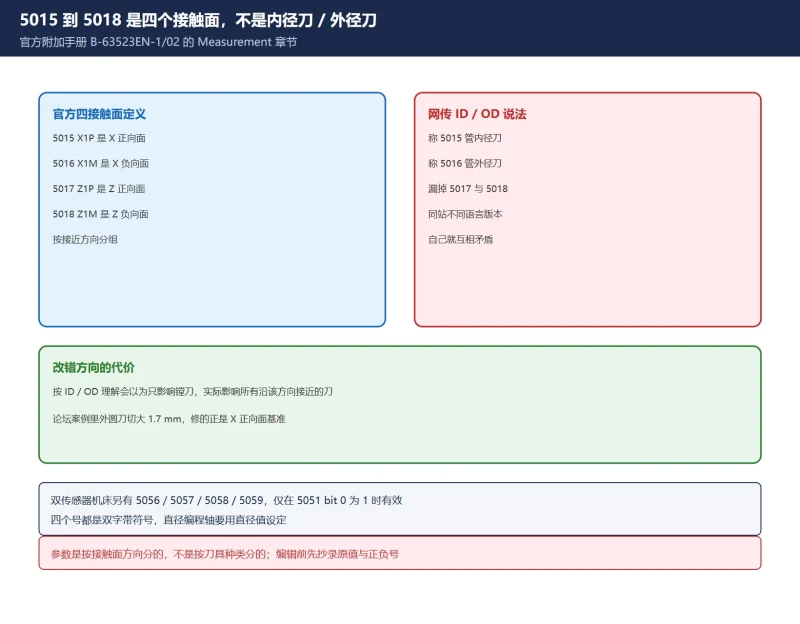
FANUC 对刀仪 / 测头怎么标定?5015–5018 四个接触面 + G31 / G36 / G37 + O9000 宏程序链
5015 与 5016 不是内径刀与外径刀,官方手册写的是 X 轴正负两个接触面。本页按官方附加手册讲清 5015–5018 四个基准距离、标定六步、G31 宏变量与参数号的分层、G36/G37 分工,以及宏程序编号...
6天前






扫一扫,添加我的微信










