


姊妹篇:Bypassing a FANUC Linear Scale: Full to Semi Closed-Loop Conversion;相关:FANUC 光栅尺报警族 SV0381/0384/0385、FANUC 反向间隙补偿 1851、FANUC 螺距误差补偿 3620–3624、FANUC 回零失败分类排查、FANUC 绝对位置丢失与 1815#4 APZ、828D 全闭环改半闭环对照。
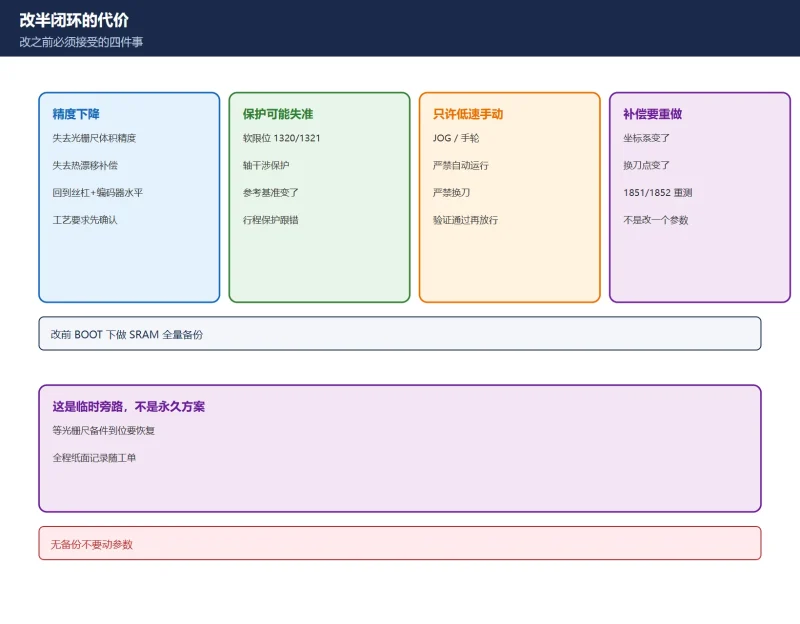
16.1 先说清代价:改之前必须接受的四件事
- 光栅尺提供的体积精度与热漂移补偿全部失去——定位精度回到丝杠与电机编码器的水平。
- 软限位(1320/1321)与轴干涉保护可能不再可靠:参考点基准变了,行程保护跟随失准。
- 只允许 JOG / 手轮低速移动:改完初期严禁自动运行、严禁换刀,直到三步验证通过。
- 坐标系、换刀点、反向间隙补偿都要重做——这不是改一个参数就完事的活。
16.2 什么时候该切、什么时候不该
该切:光栅尺污染、读数头损坏、电缆断路、尺信号间歇丢脉冲——先旁路保生产,等备件到位再恢复。
不该切:想判断机械精度或传动链健康度时,反而应该用半闭环状态测反向间隙——这一点反直觉但很实用:半闭环把”尺的误差”从测量链里拿掉,测出来的才更接近丝杠与联轴器本身的旷量。站内 1851 反向间隙实测流程 可供对照。
16.3 ★ 参数对照总表(核心,逐条按本机手册核对)
表 1 参数对照总表(示例值仅为示意,⚠️ 项必须按本机手册逐条核对)
16.4 ⚠️ 三处口径冲突:不要照抄任何一篇
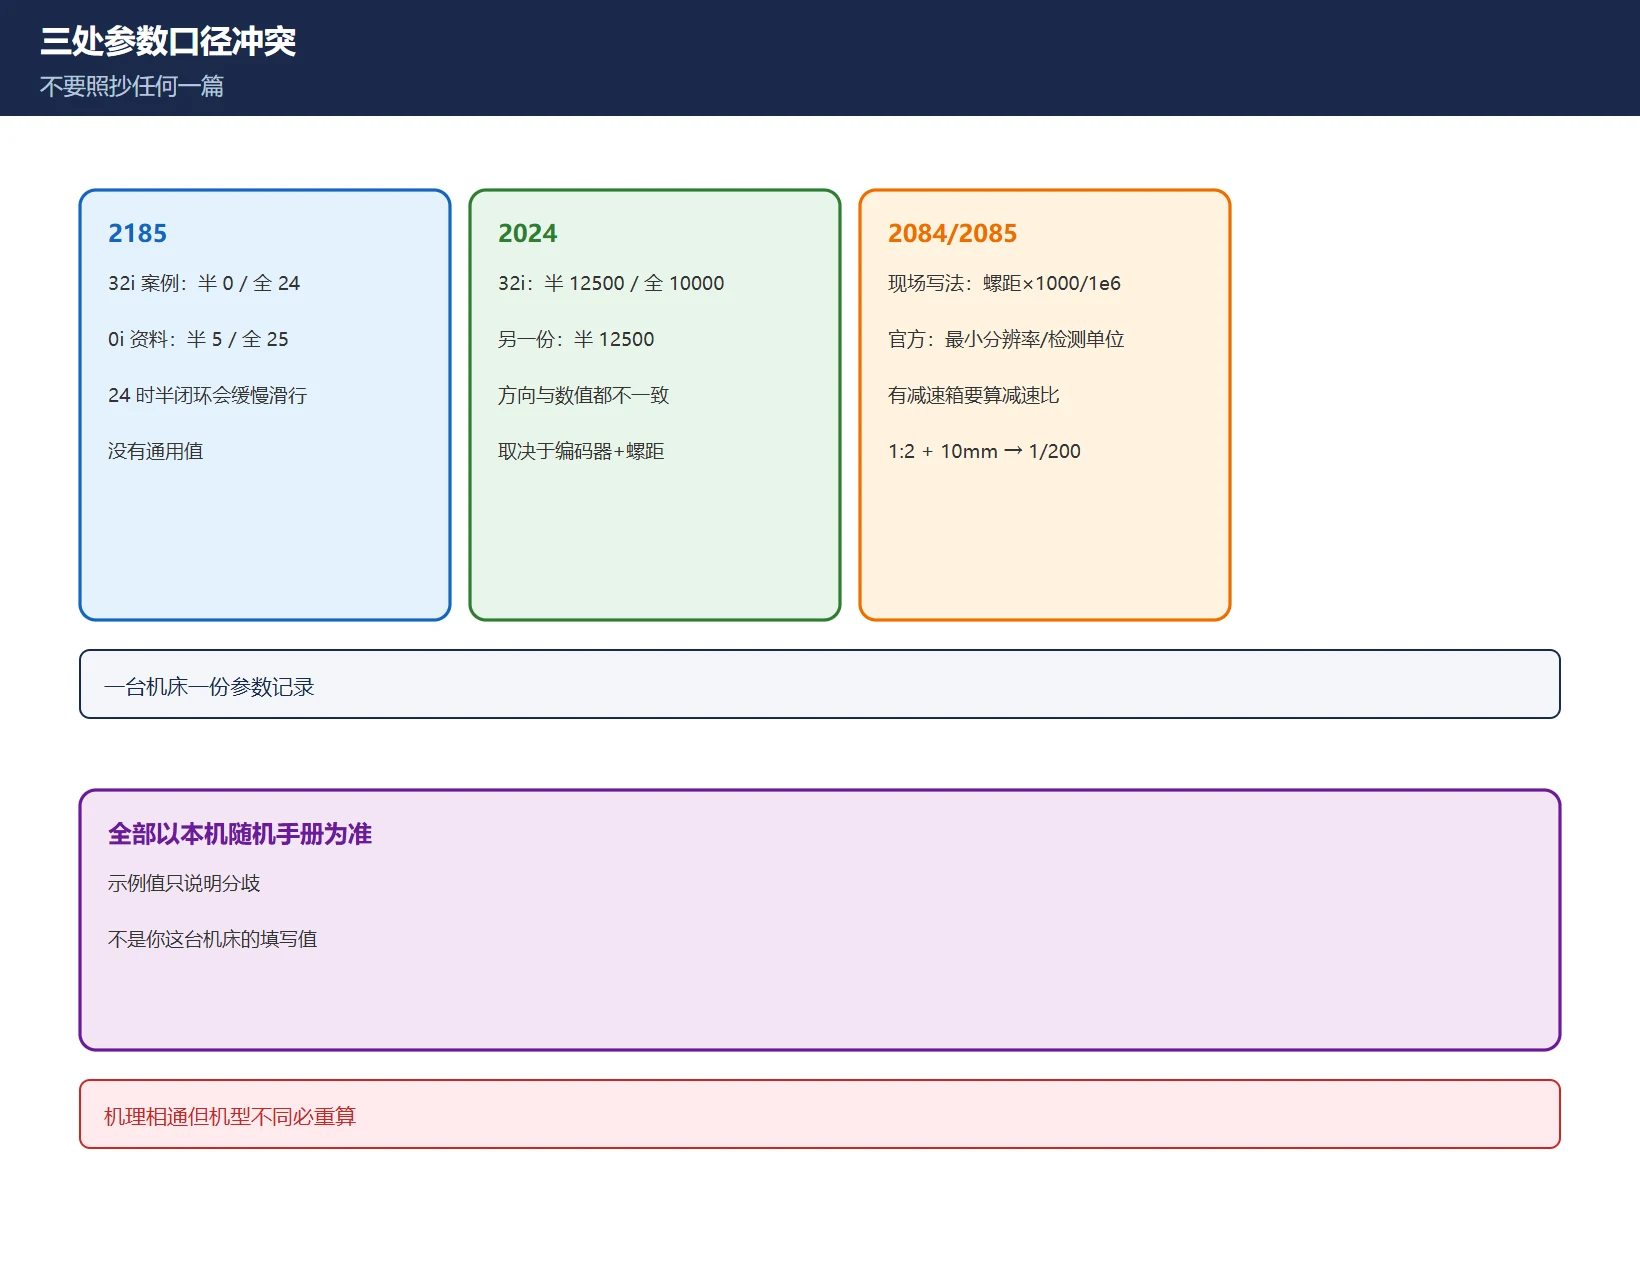
- 2185:一份 32i 案例给”半闭环 0 / 全闭环 24″,并注明 2185=24 时半闭环会出现缓慢滑行、改 0 后消失;另一份 0i 资料给”半闭环 5 / 全闭环 25″。结论:2185 没有通用值,按本机手册。
- 2024:同一份 32i 案例给”半闭环 12500 / 全闭环 10000″,另一份给半闭环 12500,方向与数值都不一致——因为 2024 取决于电机编码器分辨率与丝杠螺距,机型不同必然不同。
- 2084/2085:常见写法是”螺距(mm)×1000/1000000 约分”,官方资料给的是”检测器最小分辨率 ÷ 检测单位”;有减速箱时还要把减速比算进去(例如 1:2 减速、螺距 10 mm → N/M = 1/200)。两种写法本质相通,但必须按你这台机床的螺距与减速比重算。
表 2 口径冲突提示(以本机随机手册为准,不照抄他人机床的数值)
16.5 改参数前的四件准备
- BOOT 引导下做全量 SRAM 备份(参数 + 梯形图 + 螺补表)——这是能恢复回全闭环的唯一保险。
- 记录当前全闭环基准坐标(夹具标准环或打表读数),作为改完核对的参照。
- 急停到位、断电:改伺服参数按本机手册要求断电,涉及 FSSB 通道参数时尤其如此。
- 行程中位 + 拆刀 + 降低倍率:把轴停在行程中段,避免误动撞机。
16.6 改完必须做的三步
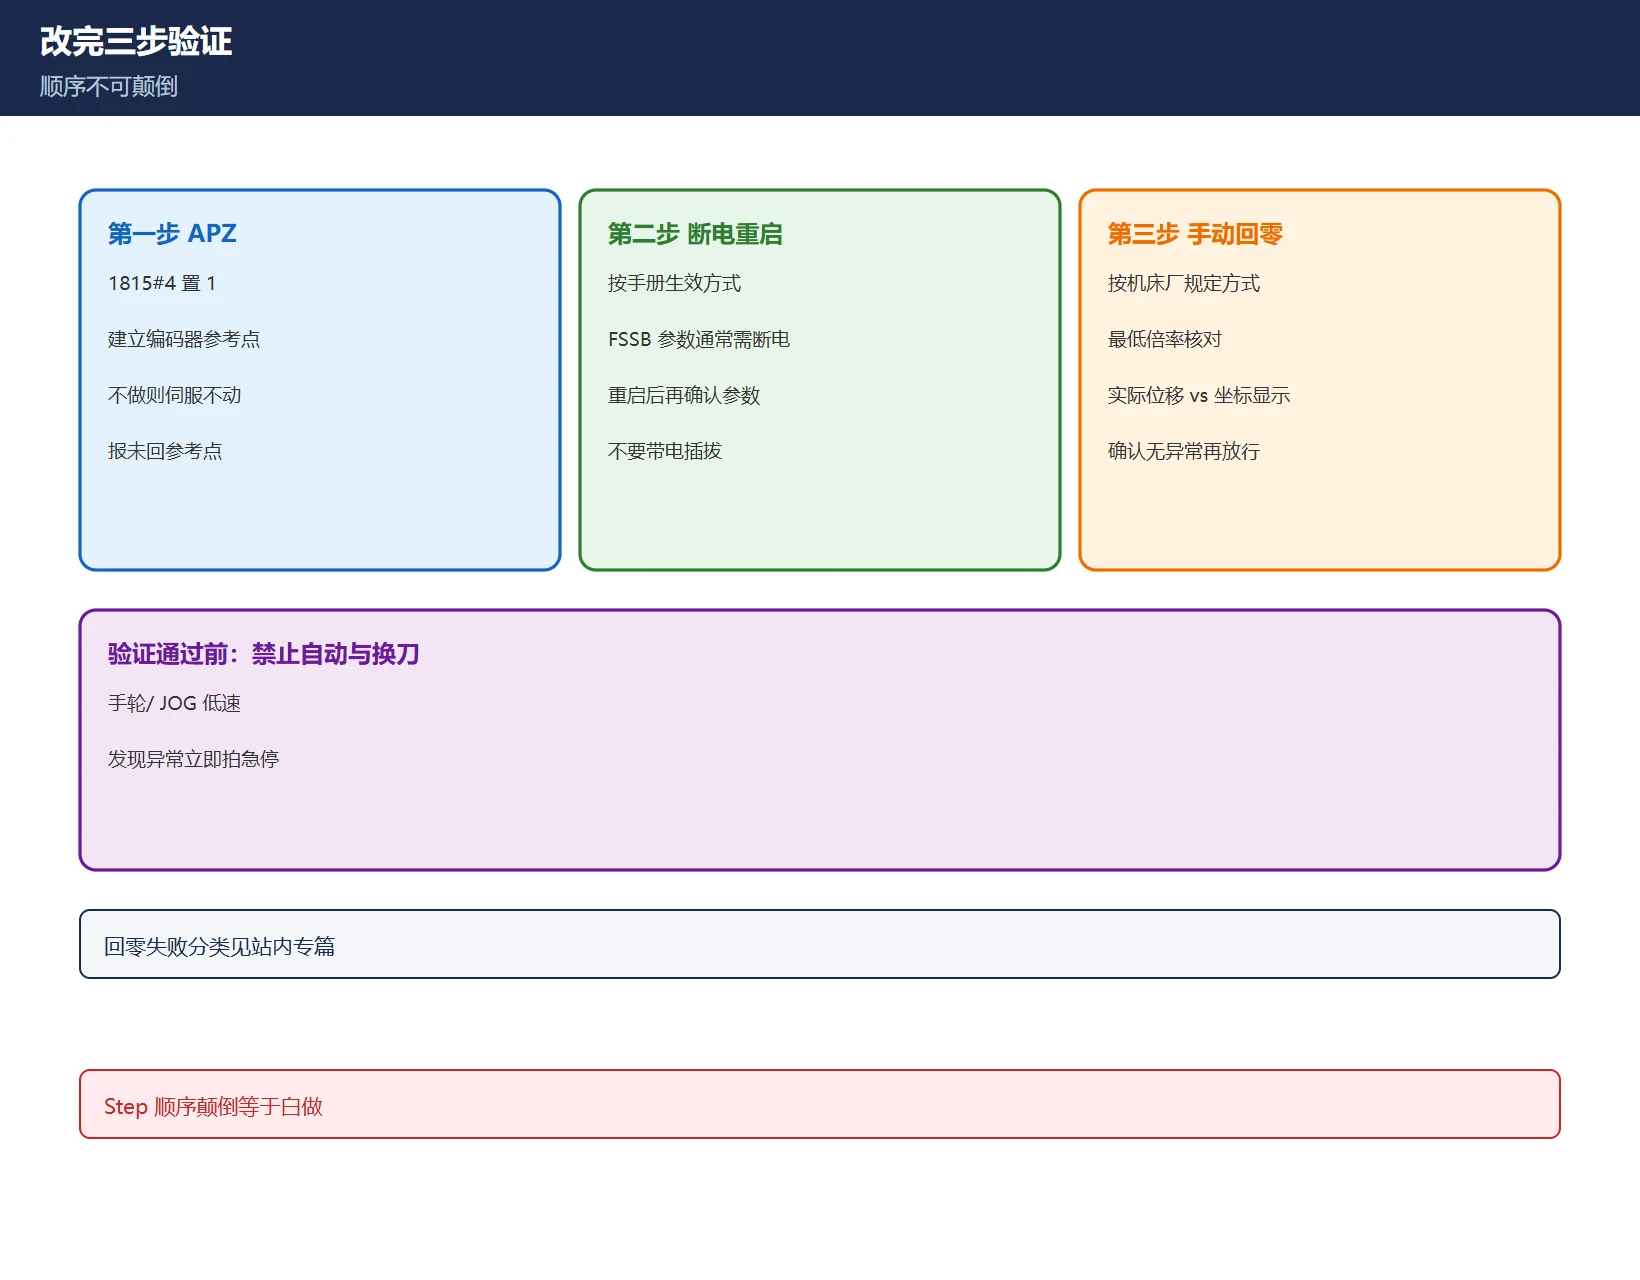
- 1815#4(APZ)置 1 建立编码器参考点:不做则伺服不动、报未回参考点。详见 1815#4 APZ 与手动回参考点。
- 断电重启(生效方式按本机手册, FSSB 相关参数通常需断电)。
- 手动回参考点(按机床厂规定方式),再用最低倍率手轮/ JOG 核对实际位移与坐标显示是否一致。
表 3 改完三步验证(顺序不可颠倒)
16.7 切换后必须重新核对的三件事
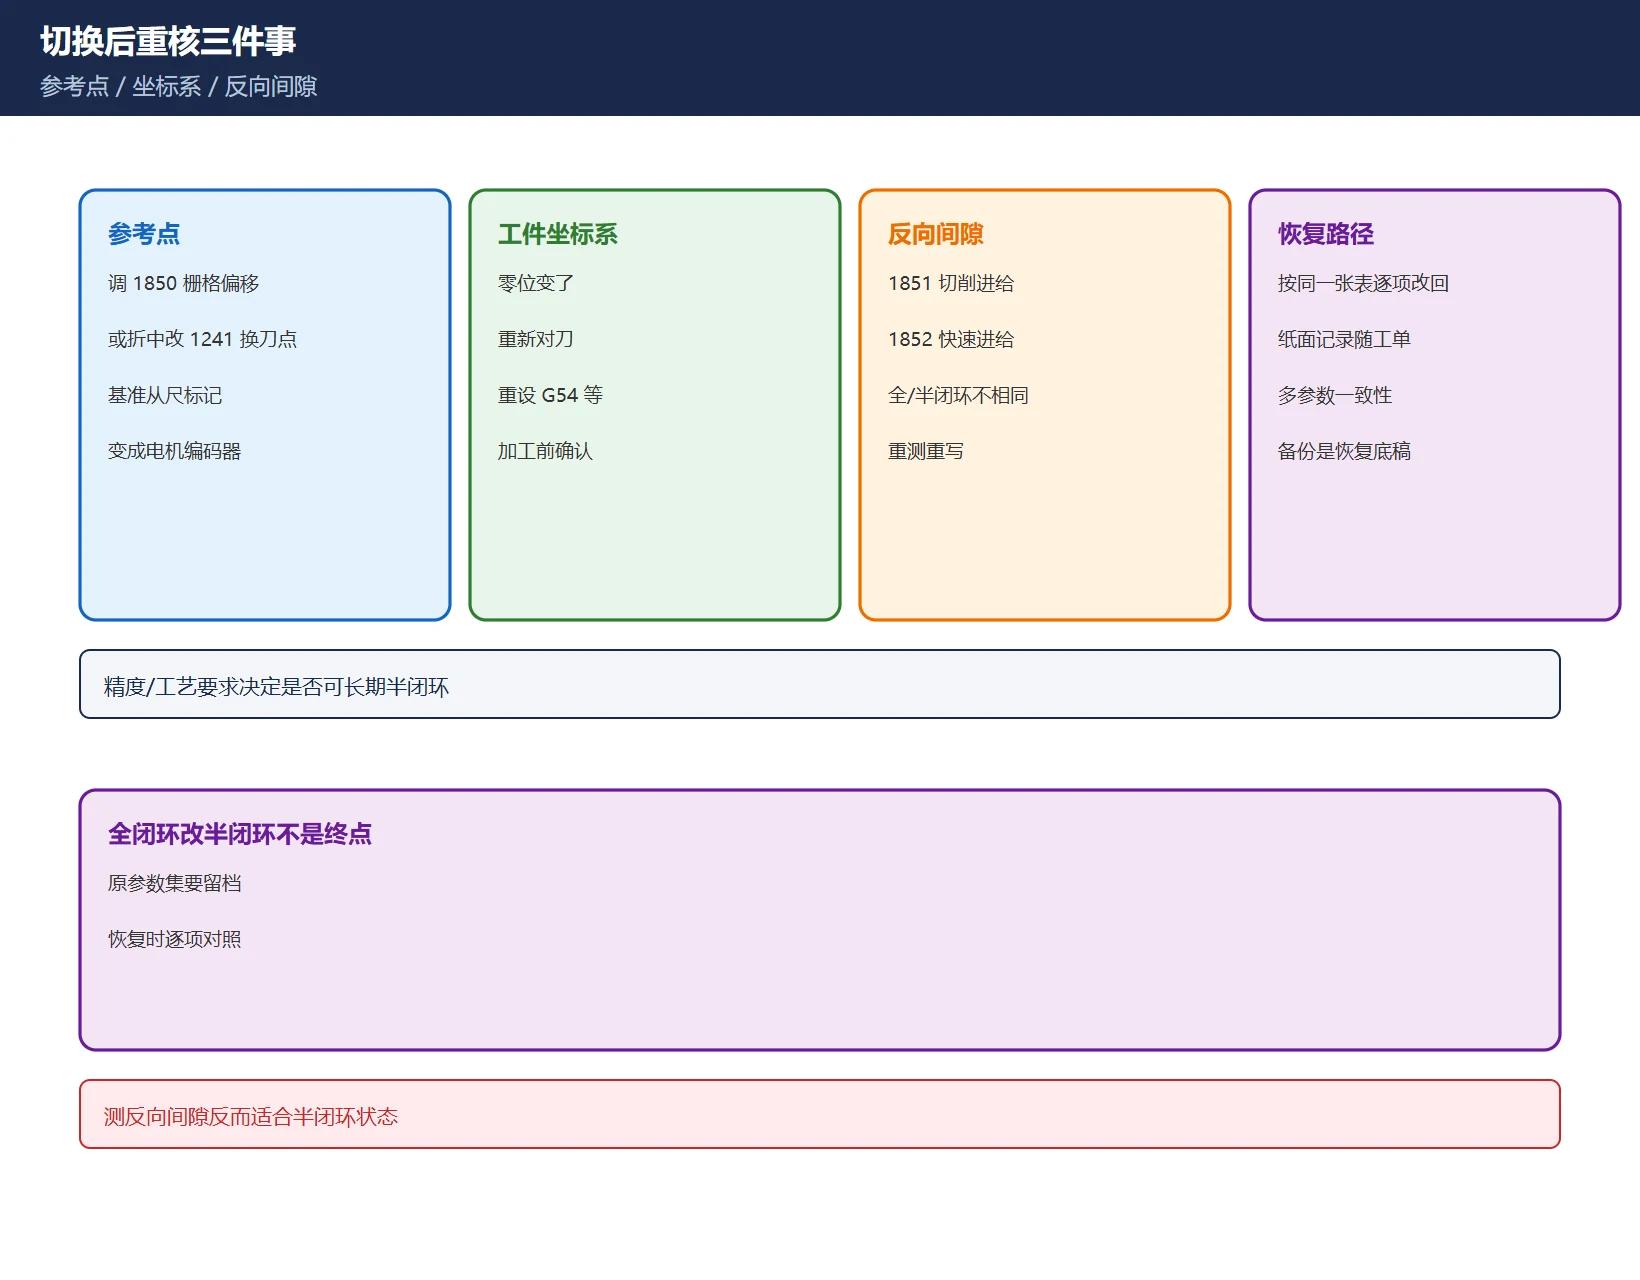
- 参考点位置:调 1850,或折中改 1241 换刀点补偿;加工时重新设定坐标系。
- 工件坐标系:零位变了必须重新对刀、重设 G54 等。
- 反向间隙补偿:1851/1852 重测重写——全闭环与半闭环的反向间隙不是一回事。
16.8 恢复回全闭环
严格按同一张表逐项改回,做纸面记录随工单流转。多参数一致性比单个参数更重要——备份的那份参数集,就是恢复时的对照底稿。
16.9 ⚠️ 旋转轴(A/B)的差异
1815#6(转内绝对位置检测器)、1821 定位计数容量、2275#0 RCN(1/8 转基准)——旋转轴的参数组与直线轴完全不同,不能照搬直线轴的改法。站内 第四轴/旋转轴追加配置 有轴定义与回零设定的展开。
16.10 半闭环期间轴不使能的排查
改完轴不动,先查 G130.x 轴使能信号、K30.0 保持继电器——必须按现场梯形图确认,不能照抄别人的地址。
16.11 软限位的临时处理
1320/1321 可临时放宽以允许移动,但警告:这等于取消行程保护,手动移动必须盯住机械位置,随时准备拍急停。
16.12 来源与合规标注
本篇是方法整理,参数号取自 FANUC 通用伺服/连接手册框架与公开的现场案例;不转载手册正文、不提供手册 PDF。所有示例值(2024=12500、2185=0/24 等)仅用于说明口径分歧,不是你这台机床的填写值——以本机随机手册为准。
常见问题
FANUC 光栅尺坏了怎么临时屏蔽改成半闭环?改哪几个参数?
主开关是 1815#1 由 1 改 0(不用分离型检测器);同时按半闭环重算 2024、2084/2085、1821,并根据机型处理 1815#5、2003#5、2019#7、2185。改前必须做 SRAM 全量备份,改后做 APZ、断电重启、手动回参考点三步验证。2185 与 2024 没有通用值,按本机手册。
改成半闭环后伺服轴不动、报未回参考点是什么原因?
最常见是 1815#4(APZ)没有置 1 建立编码器参考点;也可能是 1815#5 没配合改导致 DS0300 / DS0306 报警,或 FSSB 相关参数未断电重启生效。按”APZ → 断电重启 → 手动回参考点”三步补做。
全闭环改半闭环后工件尺寸变了、换刀撞刀,是什么原因?
参考点基准从光栅尺标记变成电机编码器,参考点位置与工件坐标系都变了。需要重调 1850(或折中改 1241 换刀点)、重新对刀设定坐标系、重测重写 1851/1852 反向间隙。验证通过前严禁自动运行与换刀。
最后更新:2026-11-19
面向海外读者的完整英文版,内容与本文对应 — 可直接转给非中文同事或海外客户。
































暂无评论内容