




最新发布第24页
排序
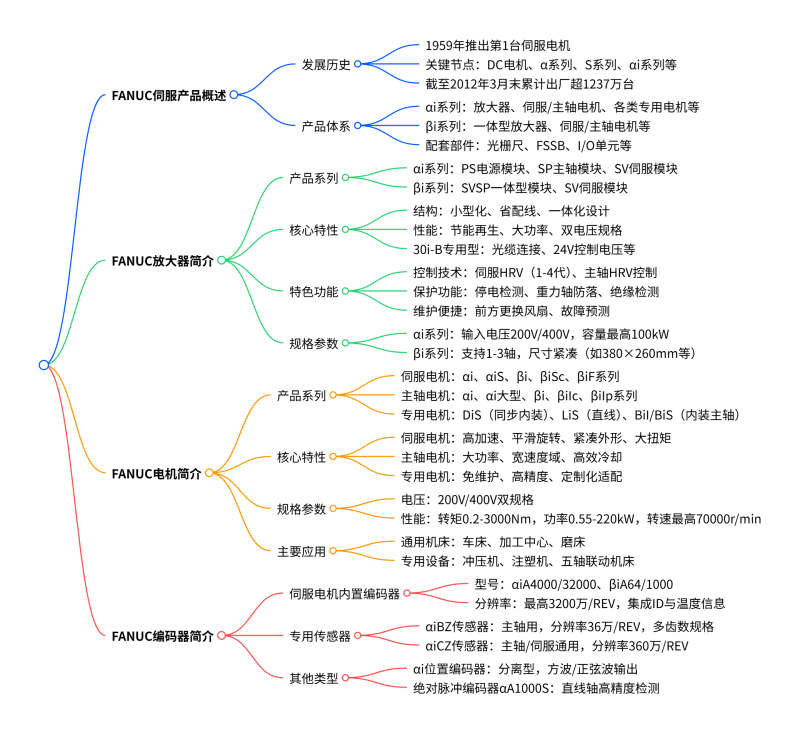
一张图看懂 FANUC 伺服全家福 —— 放大器、电机、编码器该怎么选?
共享屋cncshare整理海量FANUC数控系统维修案例,涵盖报警代码、参数调整、硬件排查与现场调试,附维修笔记与资料下载,帮助数控维修工程师快速定位故障、提升维修效率。

 21天前
FANUC PMC 信号地址格式详解
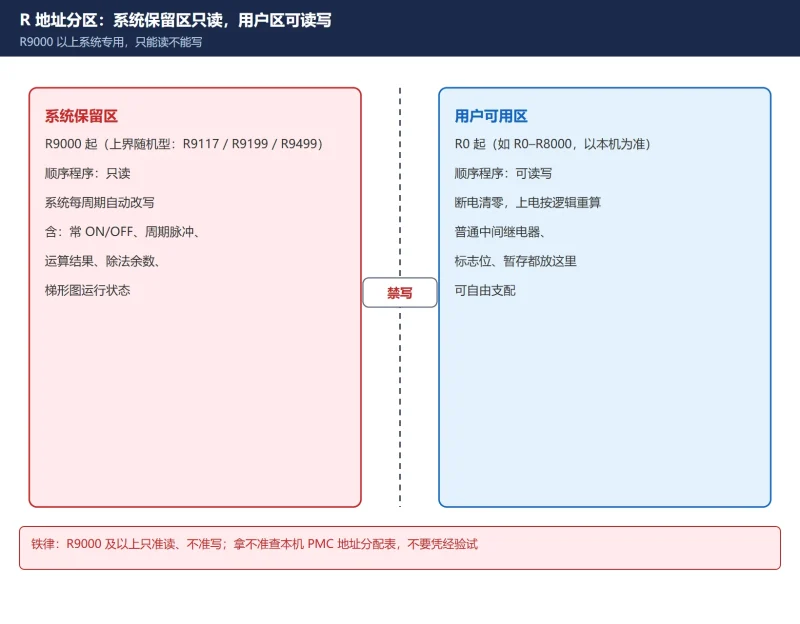
全面解析FANUC-0i系统PMC信号地址格式(如X12.3、Y8.1等),涵盖输入/输出信号、内部继电器、I/O Link配置及优先级规则,助力工程师高效编写PLC程序、快速排查故障。附完整文档下载。
21天前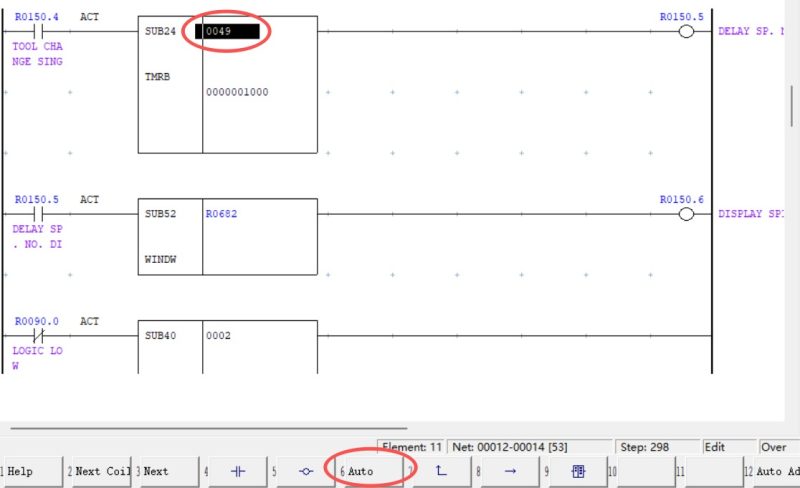
FANUC LADDER III技巧:如何自动分配定时器/计数器参数号?
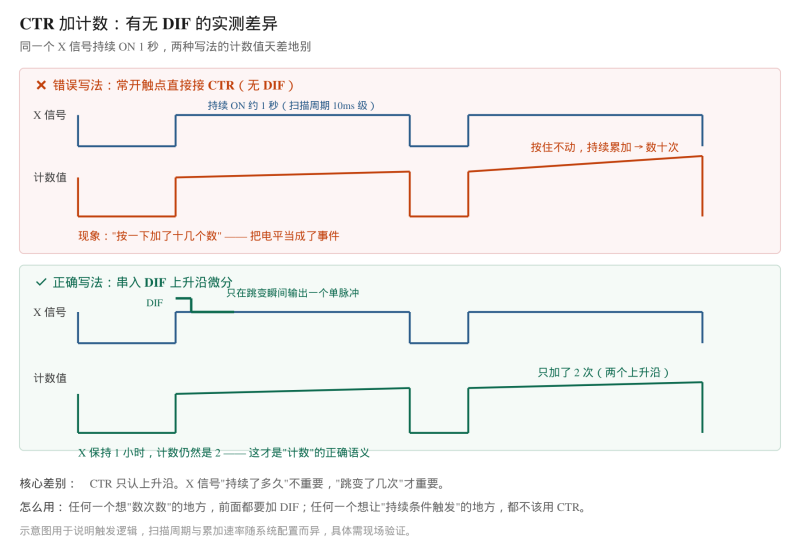
本文详解FANUC LADDER III软件中定时器(TMR)和计数器(CTR)参数号的“自动输入”功能。掌握这一技巧,可避免手动分配冲突,提升PMC编程效率。
21天前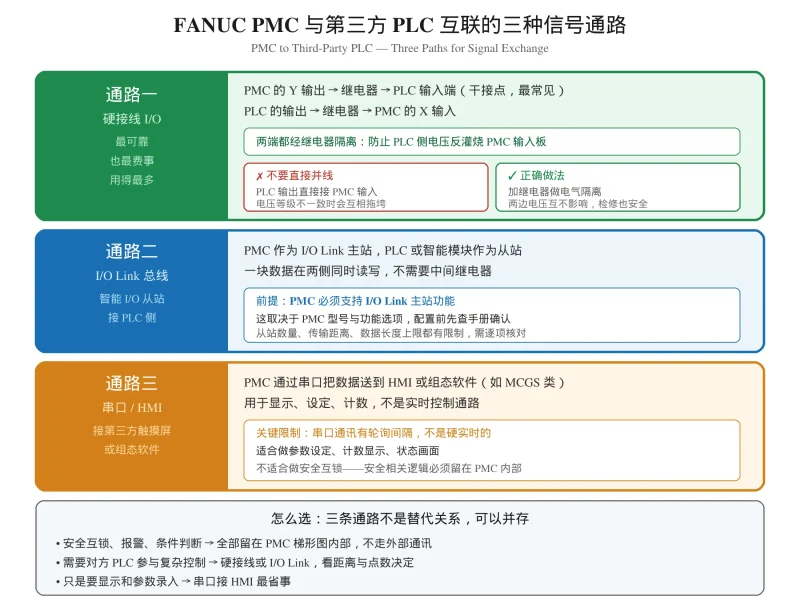
FANUC PMC 与第三方 PLC 通讯怎么实现?S7-200 与组态屏信号交换实操
发那科梯形图实操:讲清 FANUC PMC 与第三方 PLC 互联的三条信号通路(硬接线 I/O、I/O Link 总线、串口 HMI)、电气隔离与共地要点、地址对照表约定,以及信号不通的五步排查顺序
4天前
FANUC Alarm Code List: P/S Alarms 0492–1308 Explained (Part 3)
English reference for FANUC P/S alarm numbers 0492 to 1308: 3D interference check, Cs contour control, thread cutting, macro syntax and variables, program registration, and G10 par...
21天前
伺服放大器坏了修还是换?一张决策表和四个成本项,别只看报价单
伺服放大器故障后只对比维修费和换新价是错的。本文给出可修性判断、维修三个层次、更换三种选择,以及含停机成本的完整决策表,帮你算出真正的成本边界。
5天前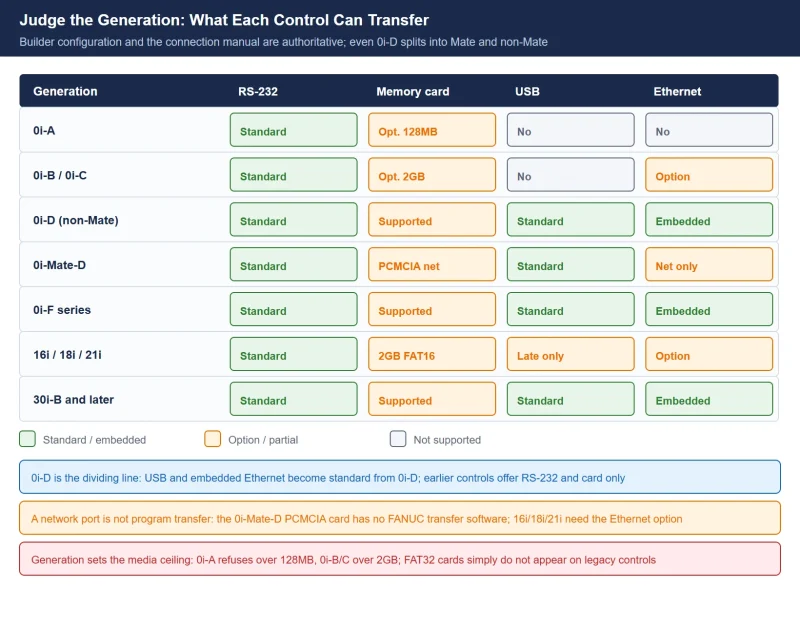
FANUC Program Transfer: RS-232, Memory Card, USB, Ethernet and DNC — Pinout, Parameters and Troubleshooting
Transferring a program into a FANUC control fails for four recurring reasons: wrong cable pinout, wrong 0020 I/O channel, mismatched serial frame settings, or a media format the co...
6天前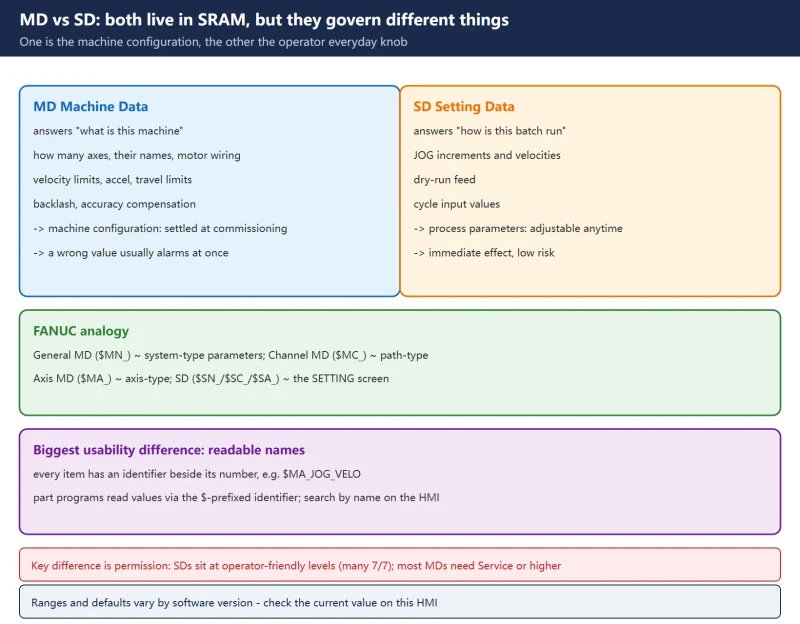
Setting Data (SD) vs Machine Data (MD) on SINUMERIK 828D: Number Ranges, Activation Types and Access Levels
On the 828D both MD and SD live in SRAM but do completely different jobs: MD defines what this machine physically is, and getting it wrong means alarms or even a crash; SD is the o...
昨天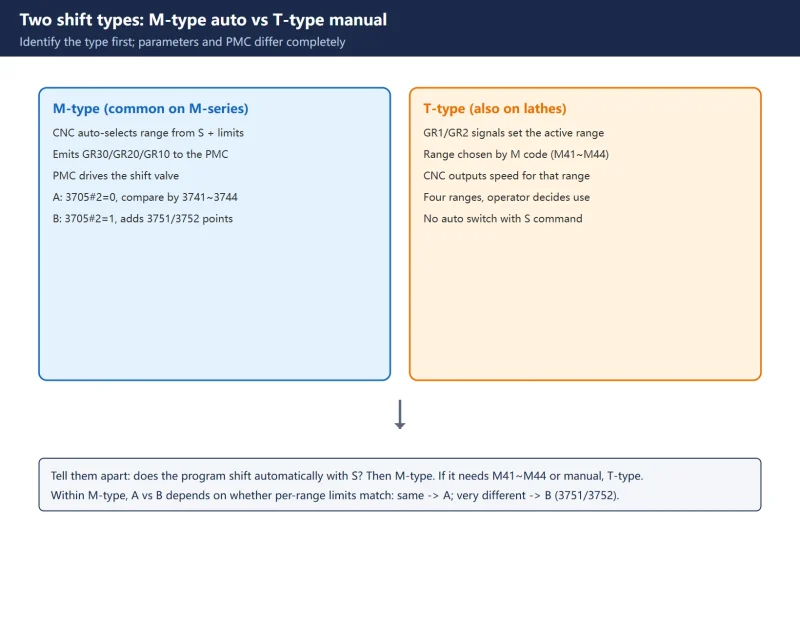
FANUC Spindle Gear Shifting: 3705/3732/3735/3741-3744/3751-3753/4056-4059 and PMC Signals
Gear-shift setup breaks most often because the clamp-speed parameter names are confused (there is no 3734; minimum is 3735, maximum 3736), 3741-3744 is inverted against the gear ra...
5天前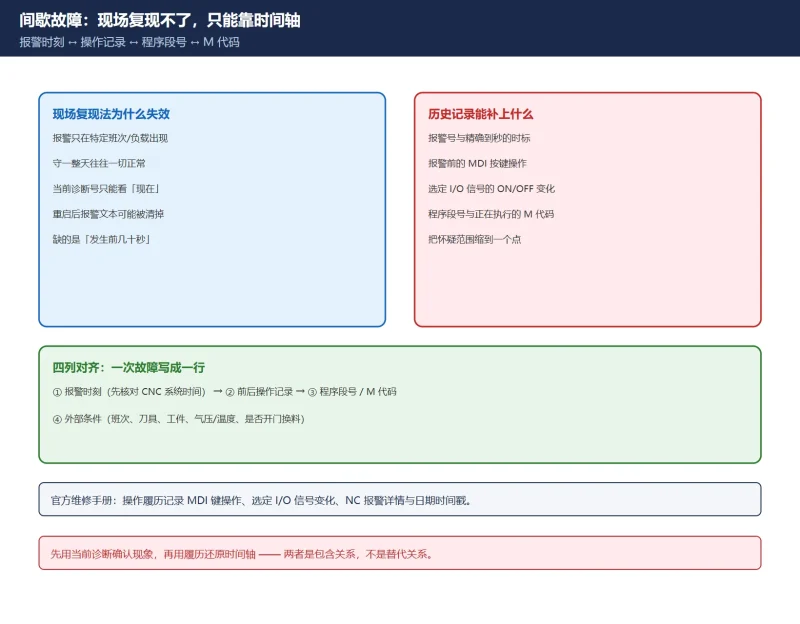
FANUC 报警履历 / 操作履历怎么调出来?3106#4 OPH 与间歇性故障的时间轴反查
间歇故障复现不了,只能靠「什么时候报的」串证据。本文按 FANUC 官方维修手册给出 3106#4 OPH、3106#7 OHS、3122 时标间隔与外部操作消息历史的位定义、操作履历画面调出路径,纠正网上把 #4/#...
前天






扫一扫,添加我的微信










