









最新发布第31页
排序
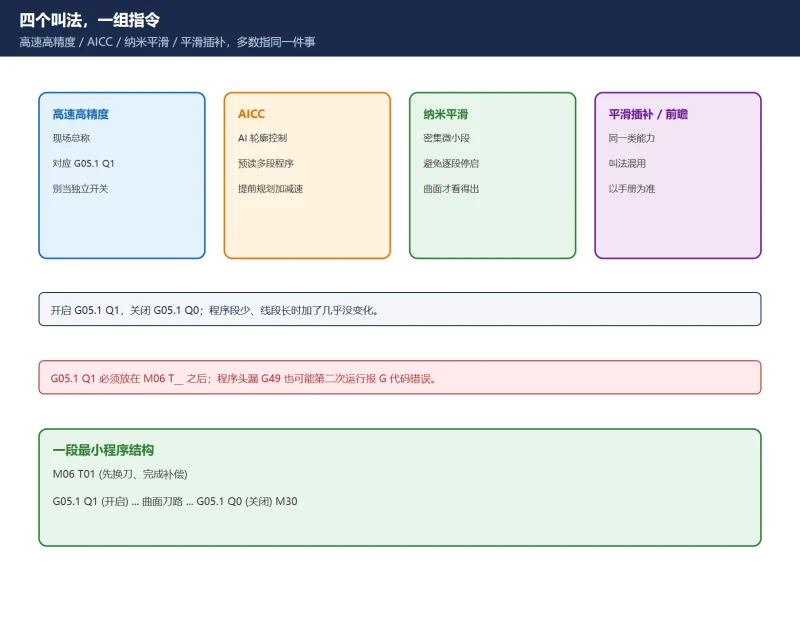
FANUC 高速高精度 AICC / 纳米平滑怎么开?G05.1 Q1 指令 + 参数侧使能 + 开了没效果的 6 个原因
G05.1 Q1 开启高速高精度、Q0 关闭,但程序里写了不一定生效——功能可能是选配、参数侧没使能、程序段太短。本文给 PRMTUN 高精度设定路径、六类「开了没效果」的分诊顺序、与加减速/增益的调...

 13天前
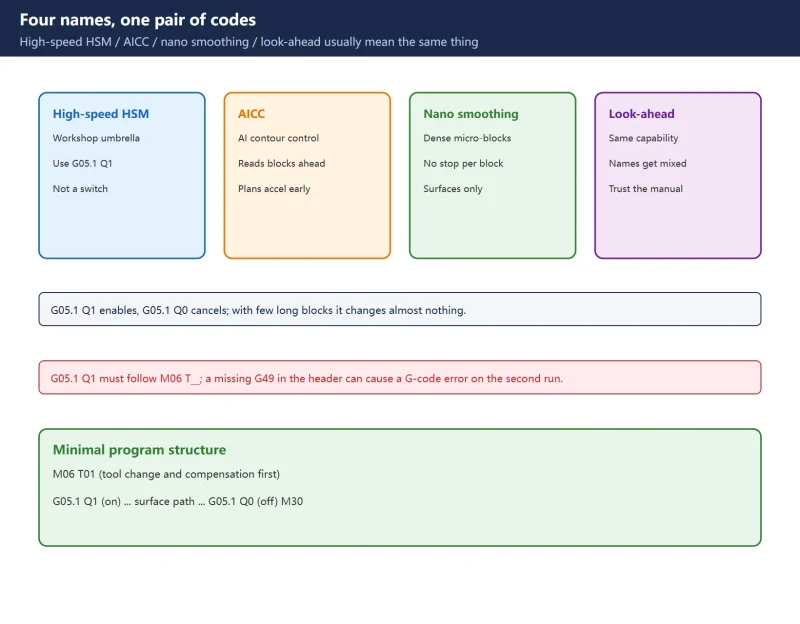
FANUC AICC / Nano Smoothing Setup: G05.1 Q1, Parameter-Side Enable, and Six Reasons It Does Nothing
G05.1 Q1 turns on high-speed high-precision contour control and Q0 cancels it, but the G-code alone is not enough. This guide covers the PRMTUN high-precision setup path, checking ...
13天前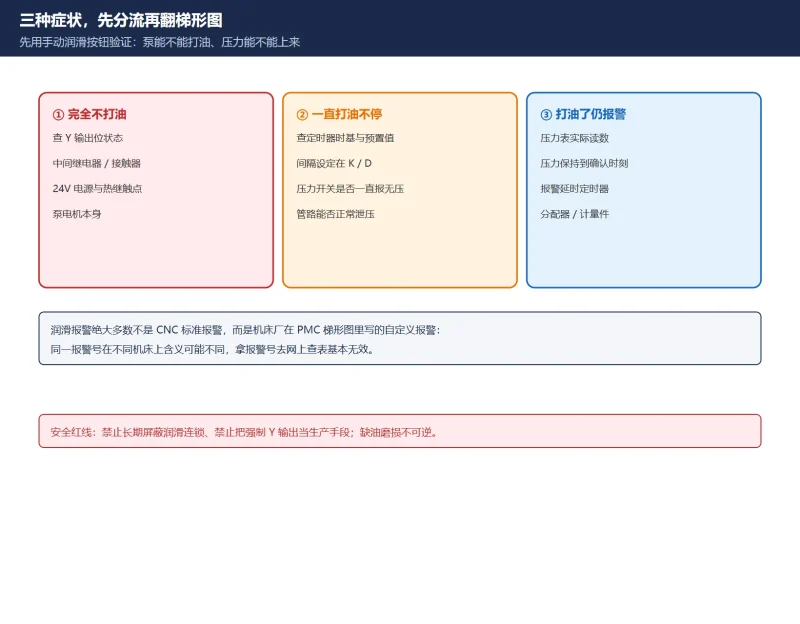
数控机床集中润滑报警怎么查?打油时序 + PMC 定时器 + 压力开关 X 点 + 油泵过载 + A 地址反查
润滑报警先按「不打油 / 一直打油 / 打油了仍报警」分流。本文给集中润滑的周期打油时序、PMC 定时器与保持继电器、压力开关/液位开关/热过载三路 X 输入、Y 输出驱动链,以及从报警 A 地址反查...
5天前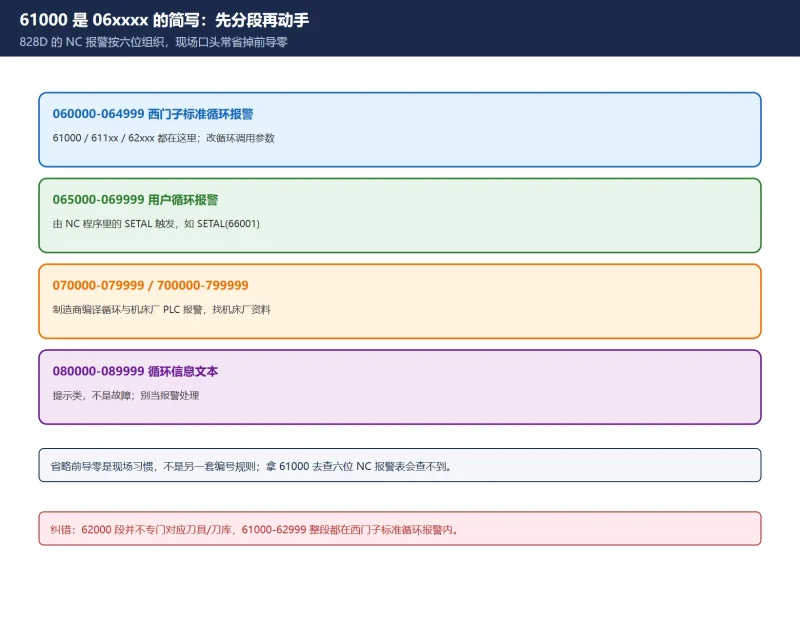
SINUMERIK 828D 循环报警 61000/62000/65xxx 怎么查?六位号段判定 + 61000 无刀补 + 循环参数校验排错
828D 的 61000/62000 是六位报警号 06xxxx 段的简写,两者同属西门子标准循环报警;065000–069999 才是用户循环报警。本文给号段判定表、61000「无刀具补偿激活」的含义、从报警文本到循环参数...
10天前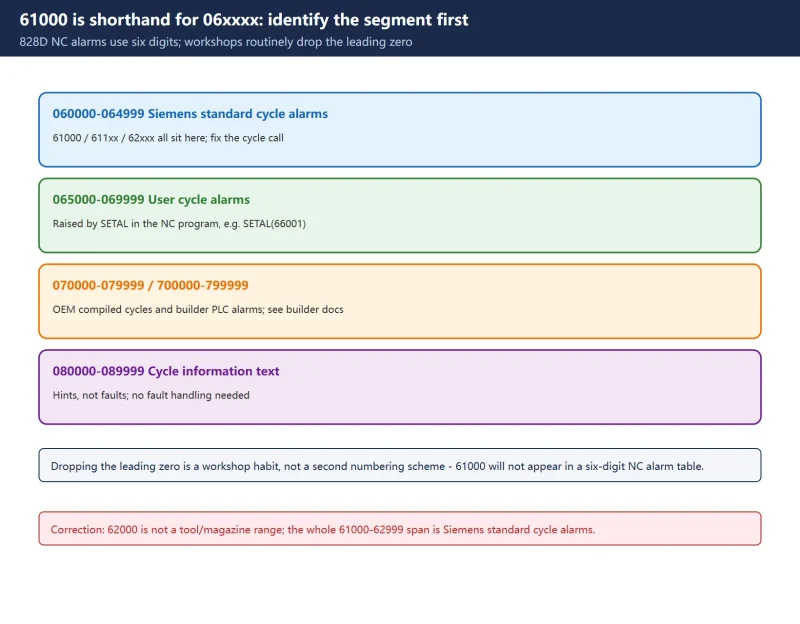
SINUMERIK 828D Cycle Alarms 61000 / 62000 / 65xxx: How to Read and Fix Them
On an 828D, 61000/62000 are shorthand for the six-digit 06xxxx cycle-alarm range; 065000-069999 belongs to user cycles triggered by SETAL. This guide gives the segment rules, alarm...
4天前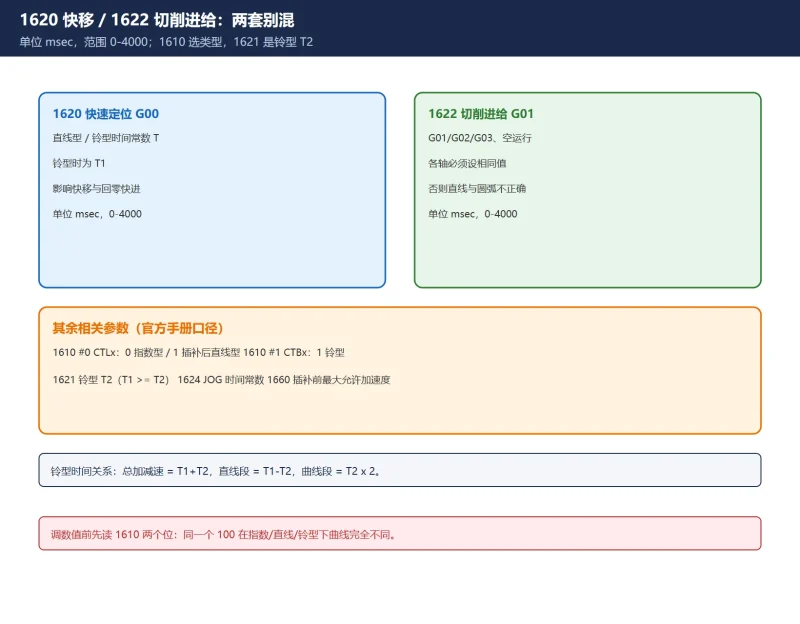
FANUC 加减速时间常数与拐角减速怎么调?1620 快移 / 1622 切削进给 + 拐角过冲与圆角变钝的平衡
1620 管快速定位、1622 管切削进给,单位都是 msec,由 1610 选择指数型/直线型/铃型,1621 是铃型的 T2。本文解释为什么时间常数调大后圆角变钝、调小后拐角过冲,给「先加减速、再开 AICC」的...
6天前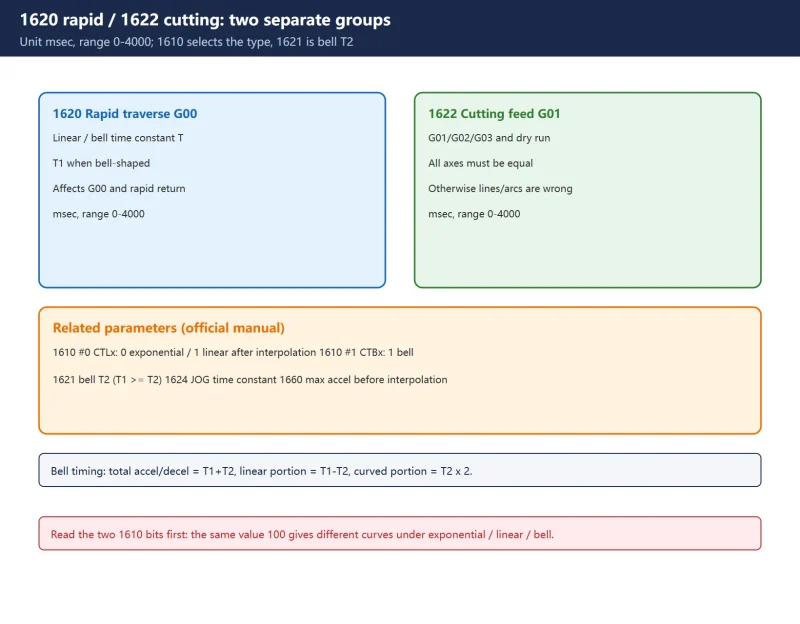
FANUC Acceleration/Deceleration and Corner Slowdown: 1620 Rapid, 1622 Cutting, and the Trade-offs
Parameter 1620 governs rapid-traverse accel/decel and 1622 governs cutting-feed accel/decel, both in msec; 1610 selects exponential, linear or bell-shaped and 1621 sets bell T2. Th...
6天前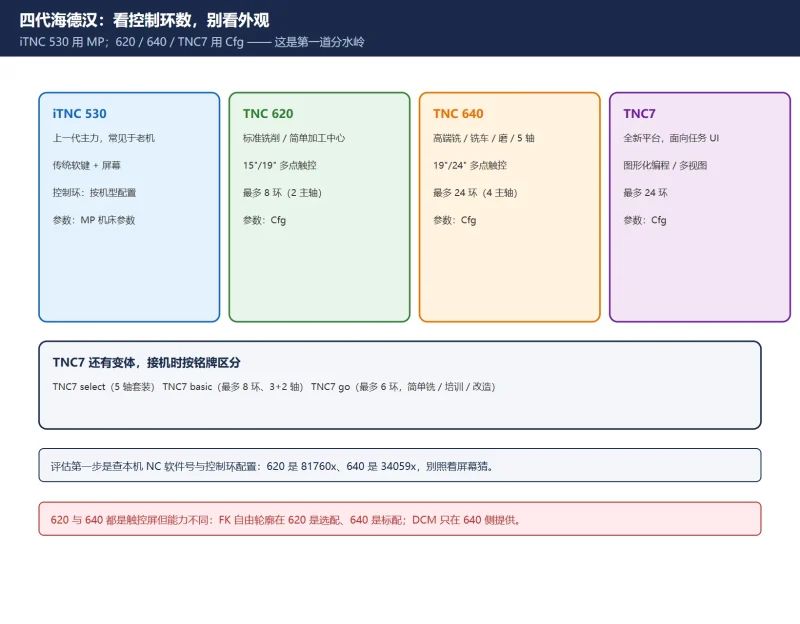
海德汉 iTNC530 / TNC620 / TNC640 / TNC7 怎么区分与迁移?参数体系 MP→Cfg、循环兼容性与程序转换清单
iTNC 530 用 MP 机床参数、TNC 620/640/TNC7 用 Cfg 结构化配置,这是换机与升级的第一道分水岭。本文按海德汉官方资料给四代系统定位(控制环数、用途、界面)、程序与刀具表能否直接导入、循...
昨天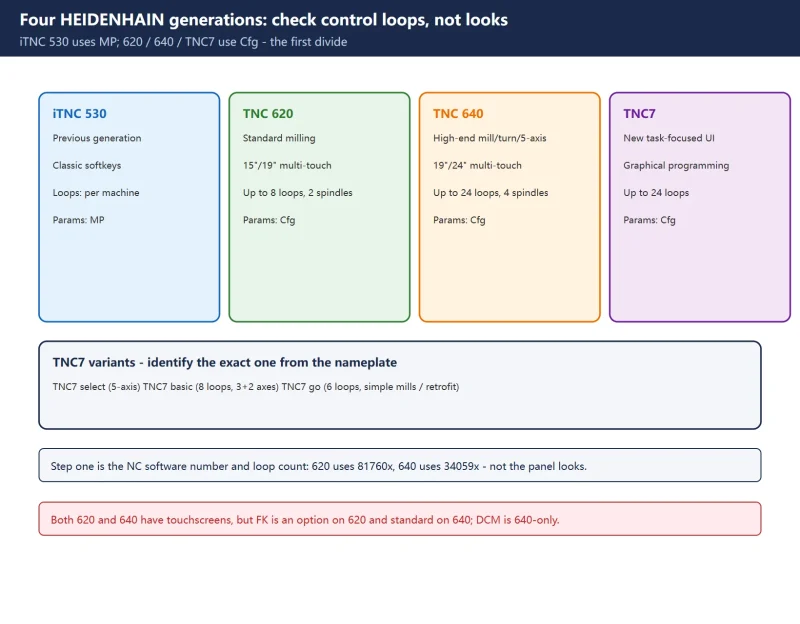
HEIDENHAIN iTNC 530 vs TNC 620 / 640 / TNC7: Differences, MP vs Cfg, and Program Migration
iTNC 530 uses MP machine parameters while TNC 620/640/TNC7 use structured Cfg objects — the first divide in any retrofit or upgrade. This guide uses official HEIDENHAIN data for g...
昨天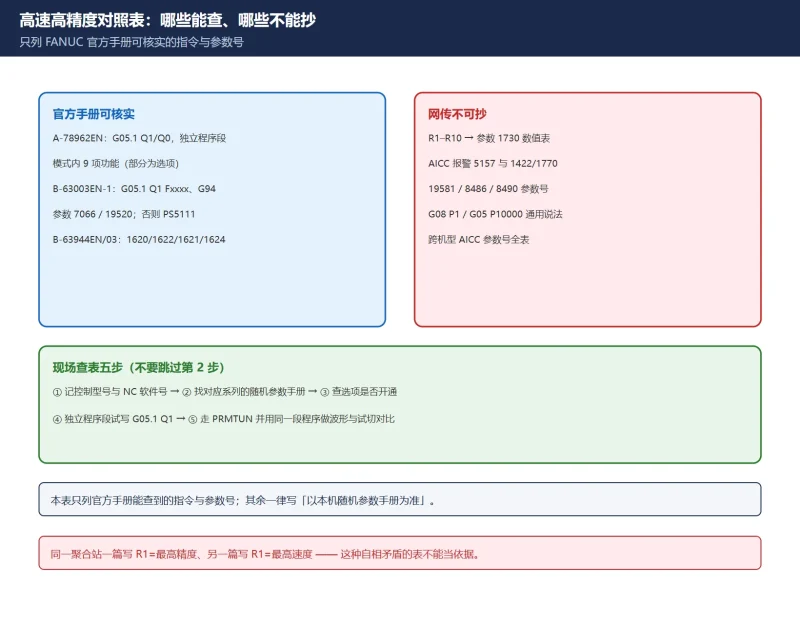
FANUC 高速高精度 / 平滑控制跨机型对照表:AICC、纳米平滑、G05.1 Q1 与官方手册可核实的参数
一页查清 AICC / AI 纳米轮廓控制的叫法、G05.1 Q1/Q0 指令格式、官方手册可核实的参数(7066、19520、1620/1622 等)与跨机型确认方法。网传的「AICC 参数号全表」来源互相矛盾,本表逐条标明...
13天前






扫一扫,添加我的微信









