










最新发布第30页
排序
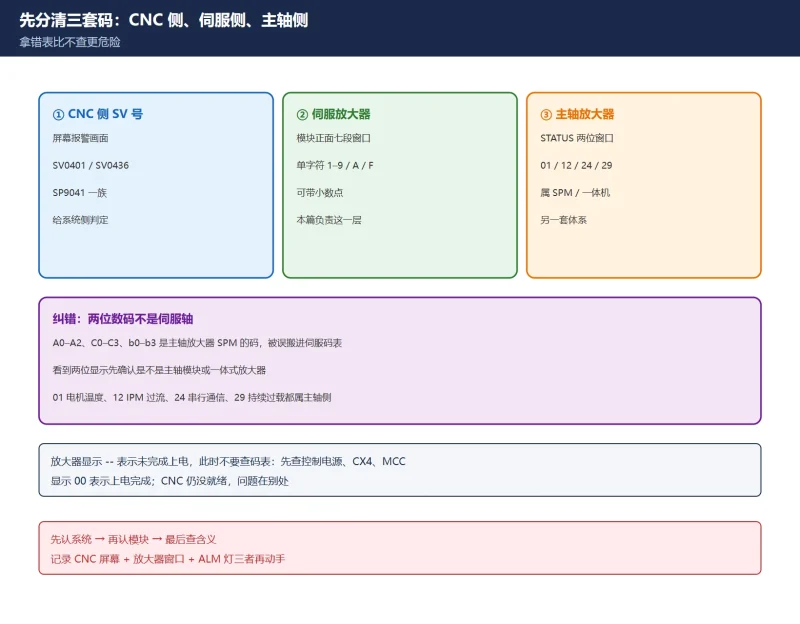
FANUC 伺服放大器 A06B 数码管报警码全表:普通码查电缆,带点码查 IPM
先按 A06B 型号分表(α SVU / α SVM / αi SVM),再用 8/9/A 过流与 8./9./A. IPM 的判别法决定先测电机线还是拆驱动;附断电三步与主轴两位码区分。

 10天前
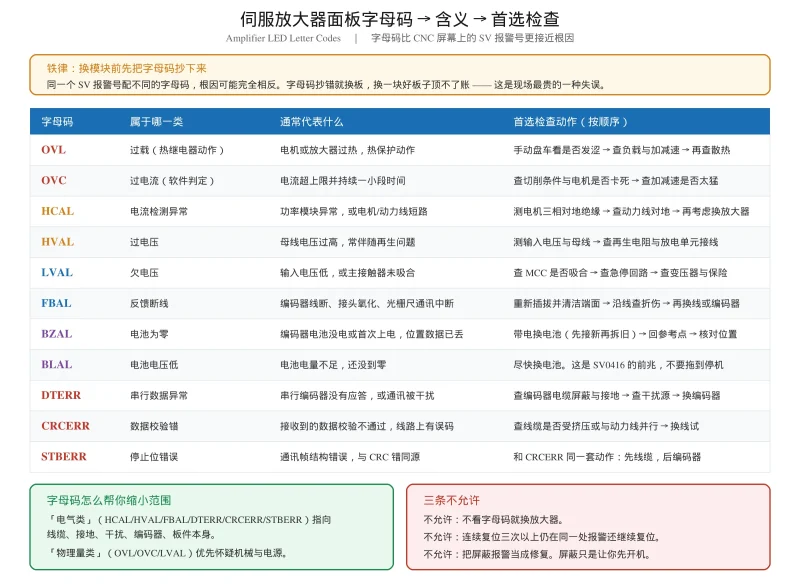
FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索 · 含放大器字母码对照)
FANUC 伺服报警代码对照表 SV0301-SV0449,按报警号可搜索。含 11 个伺服放大器面板字母码(OVL/OVC/HCAL/HVAL/LVAL/FBAL/BZAL/BLAL/DTERR/CRCERR/STBERR)含义与首选检查,附 DGN 720/730/760 ...
10天前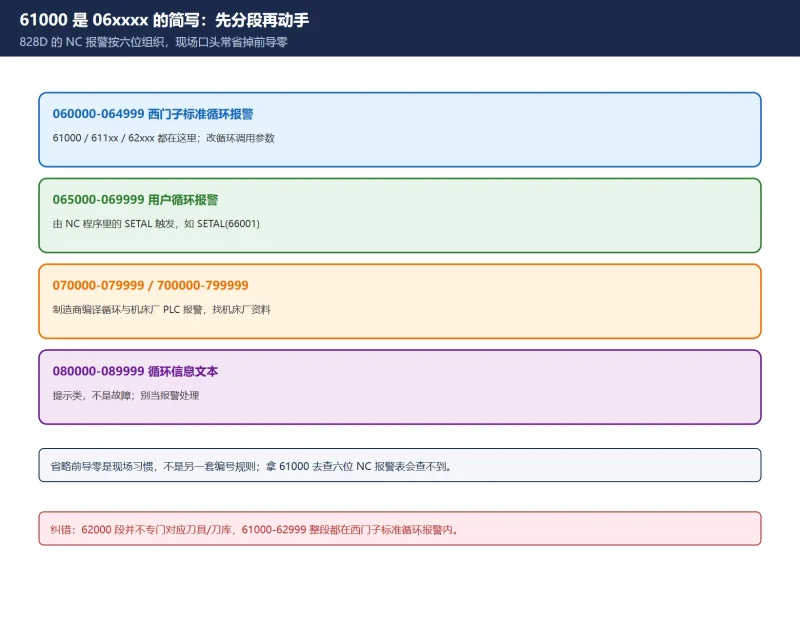
SINUMERIK 828D 循环报警 61000/62000/65xxx 怎么查?六位号段判定 + 61000 无刀补 + 循环参数校验排错
828D 的 61000/62000 是六位报警号 06xxxx 段的简写,两者同属西门子标准循环报警;065000–069999 才是用户循环报警。本文给号段判定表、61000「无刀具补偿激活」的含义、从报警文本到循环参数...
10天前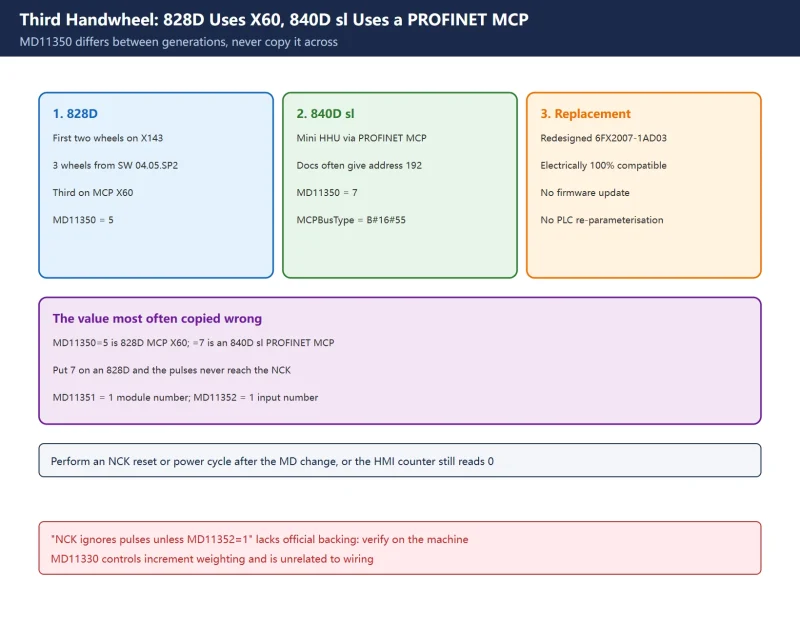
SINUMERIK 828D Third Handwheel and Mini HHU: MD11350, FB1 and DB11/DB21/DB31
The third handwheel goes to MCP X60. MD11350=5 (828D) and =7 (840D sl PN MCP) differ; FB1 and three PLC signal areas decide if the axis moves.
10天前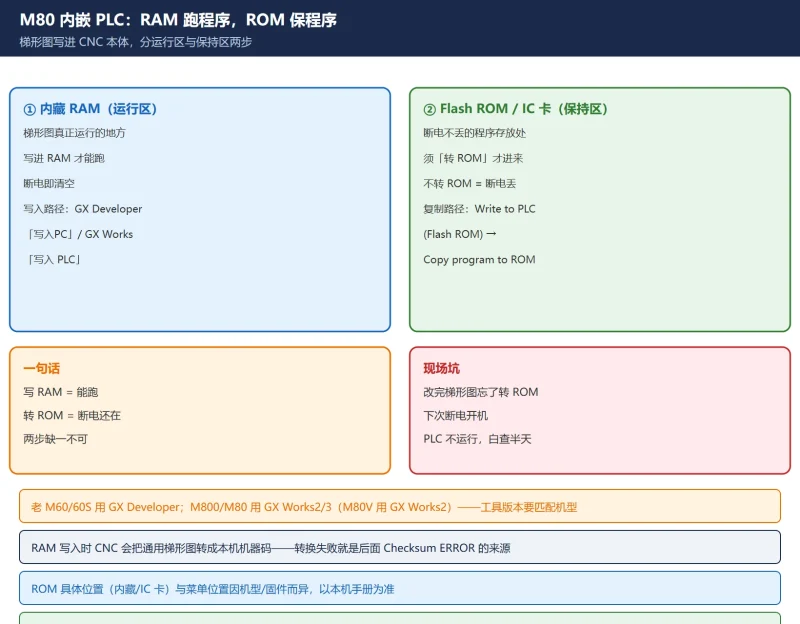
三菱 M80 梯形图怎么写进 CNC?GX Developer 写 RAM、转 ROM 与 Checksum ERROR 排查
三菱 M80 / M800 的梯形图(内嵌 PLC 序列程序)怎么写进 CNC:GX Developer / GX Works2·3 写入内藏 RAM 的流程、为什么必须'转 ROM'固化、以及 Checksum ERROR 的根因(转换错误把出错步变 N...
10天前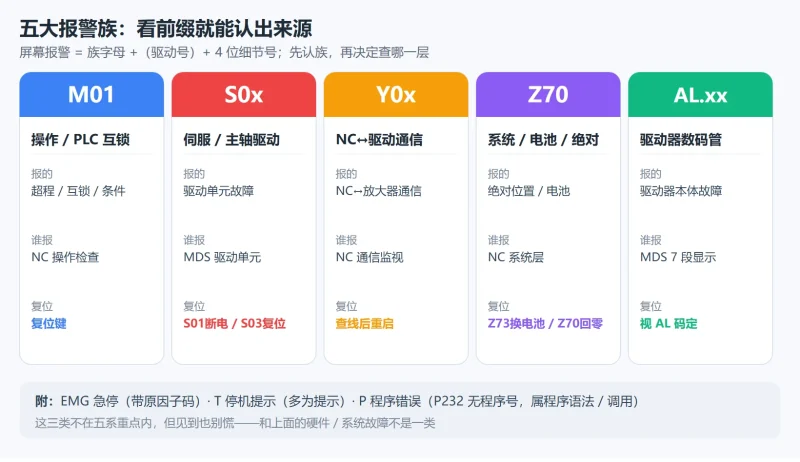
三菱 M80/M70 报警代码怎么读?M01/S/Y/Z/AL 五系族谱 + 4 位细节号(0032/0050/0052)判定与复位等级
三菱 M80/M70 报警按 M01/S/Y/Z/AL 五族划分,4 位细节号才是真正的故障身份证:S01 0032 过流要断电重启、S03 0050 过载按复位键、Z70 丢绝对位置必须回零、换电池必须通电时换。一张复位等级...
10天前
从结构到信号:数控车床电动刀架换刀异常故障诊断全流程图解
一篇搞懂数控车床电动刀架换刀异常故障诊断:从T01~T08信号、TCP锁紧到A/B型换刀时序,结合GSK980TD参数设置与5大真实维修案例,教你快速解决“锁不紧/转不停/不转动”等常见故障,让维修效率翻...
10天前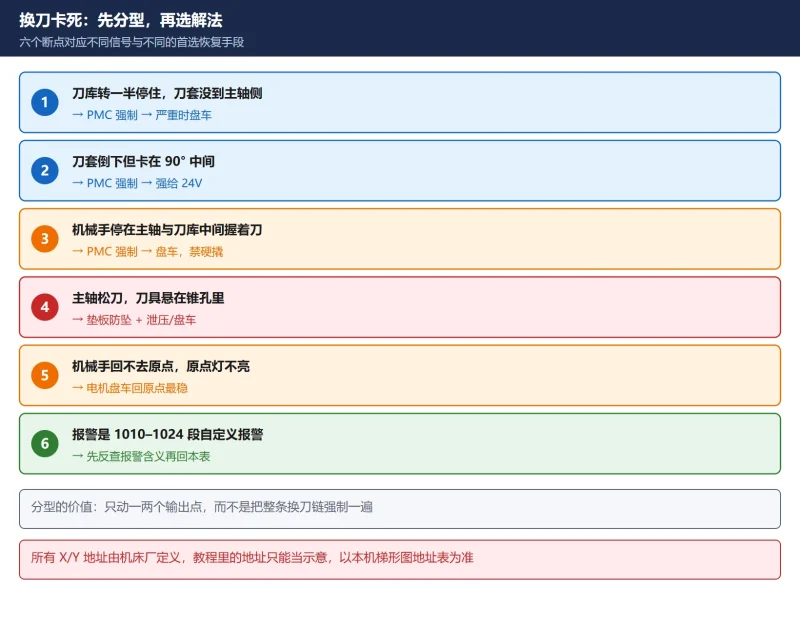
FANUC 换刀卡死怎么强制解开?机械手卡死 / 刀套不落位的四种手动恢复法(PMC 强制输出、电磁阀强给 24V、机械泄压、电机盘车)
换刀已经卡死时的救援动作,不是排查流程。先按六个断点分型定位,再按侵入深度从浅到深依次上手段:PMC 强制输出(普通 FORCE 需停 PMC,X/Y 自锁强制 OVERRIDE 不用停)→ 电磁阀脱离 PLC 直...
10天前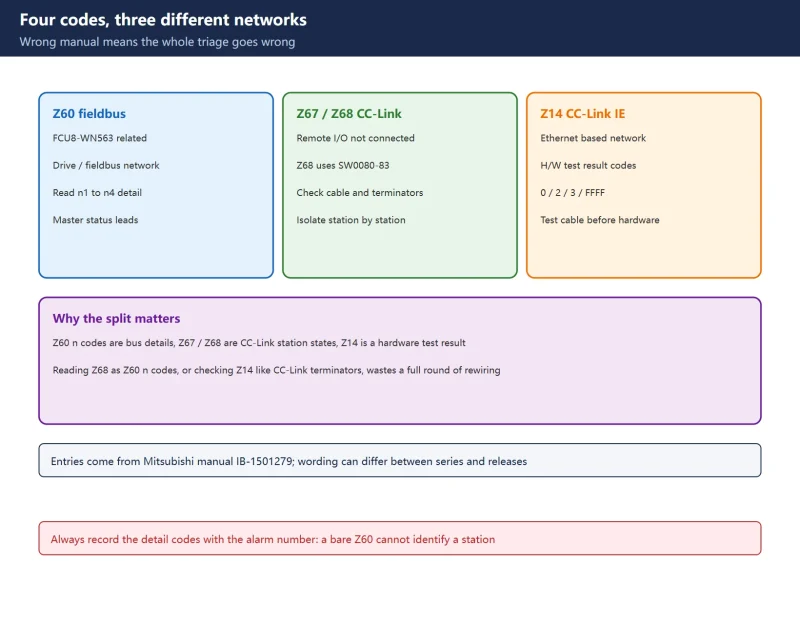
Mitsubishi M80 Z60 / Z67 / Z68 / Z14: Fieldbus, CC-Link and CC-Link IE Field
Z60 belongs to the FCU8-WN563 fieldbus, Z67/Z68 to CC-Link, and Z14 to the CC-Link IE Field hardware test. Read n1-n4, SW0080-0083 and the official terminating resistor values befo...
10天前
FANUC Matrix Keypad Panel Replacement: Remapping PMC Ladder Logic and Resolving R-Address Conflicts
FANUC Matrix Keypad Panel Replacement: Remapping PMC Ladder Logic and Resolving R-Address Conflicts Field notes by 共享屋 (Gongxiangwu) — a real panel-swap job, compiled from wech...
11天前






扫一扫,添加我的微信










