如何使用LADDER III软件查看梯形图的程序的步数?

一句话答案:在 FANUC LADDER III 中查看梯形图步数很简单:程序列表右键 PROPERTIES 即可显示各级与子程序步数,或留意软件右下角状态栏;步数关系 PMC 型号容量上限(标准型与 Lite 型差异大),超限将无法写入。

如何使用LADDER III软件查看梯形图的程序的步数?

在FANUC数控系统的调试与维护中,了解PMC梯形图程序占用了多少步数(Step Count)是非常关键的。不同的PMC型号(如0i-F PMC与0i-F PMC/L)对程序容量有不同的限制,如果程序步数超出硬件支持范围,将导致无法写入或运行异常。

对于FANUC系统,每个类型的PMC程序步数是有限制要求的,那么我们在编写PMC程序的时候,如何才能够知道我们的程序写了多少步了呢?以下是具体查看步骤。

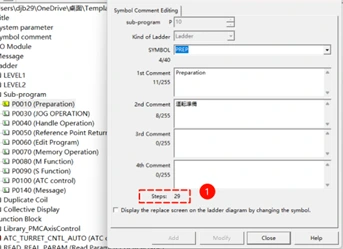
在程序列表界面,按鼠标右键,然后选择PROPERTIES 弹出的界面就会显示出程序的步数

显示出1级程序步数

显示出2级程序步数

显示出每个子程序的步数

查看FANUC梯形图步数非常简单,只需留意LADDER III软件右下角的状态栏即可。养成在修改程序前后检查步数的习惯,是避免机床调试报错的良好职业素养。

 为什么要关注步数?

硬件兼容性:如前所述,FANUC的PMC分为标准型(Standard)和精简型(Lite/L)。例如,0i-F PMC标准版可能支持24,000步,而0i-F PMC/L可能仅支持5,000步。在追加新功能时,必须确认当前步数是否接近上限。
程序优化:如果你发现步数接近临界值,可能需要优化逻辑,删除未使用的变量或简化复杂的网络,以释放空间。
下载图标
FANUC PMC维修学习资料

常见问题

常开和常闭怎么区分?

看斜线是否接触右侧竖线。不接触是常开,斜线穿过竖线是常闭。用法上互锁用常闭,动作触发用常开。

置位 S 和普通线圈的根本区别是什么?

置位具有记忆功能,ON 之后锁住,条件消失也不复位。必须与复位成对出现且使用同一地址,置位条件也不能是持续信号。

为什么置位之后关不掉?

最经典的错误是置位和复位不是同一个地址,导致该位永远无法复位。

© 版权声明
THE END
喜欢就支持一下吧
点赞8赞赏 分享
评论 抢沙发

请登录后发表评论

    暂无评论内容

CNC电气调试问题解答 | 数控机床电气工程师资料共享屋
图片-CNCShare | 数控电气技术中心
FANUC 0i-B / 0i-C 老系统报警速查:同号异义 + 920/930/950 换板还是查线-CNCShare | 数控电气技术中心
数控报警号形态与号段总索引:FANUC / 西门子 / 三菱 / 海德汉 / 华中 / 广数 / 新代 / 科德 八品牌对照 + 这条报警该找谁-CNCShare | 数控电气技术中心
Fanuc Alarm, Parameter and Diagnostic Cross-Reference Table: Verified SV / PS / OH Anchors and the Two Numbering Generations-CNCShare | 数控电气技术中心
FANUC 报警号 ↔ 参数号 ↔ 诊断号 三向反查总表:SV / PS / OH 段已核实锚点 + 新老两代编号体系-CNCShare | 数控电气技术中心
FANUC CNC Simulation Software: the Official CNC Guide Family, Hardware-Key Licensing and the Free-Version Myth-CNCShare | 数控电气技术中心
FANUC 仿真软件怎么选?官方 CNC Guide 四件套、授权方式与「免费版」的合规边界-CNCShare | 数控电气技术中心
HEIDENHAIN iTNC 530 Manuals: NC Software Numbers versus Document IDs, the TNCguide Help System and FCL Function Limits-CNCShare | 数控电气技术中心
海德汉 iTNC 530 手册哪里找?NC 软件号与文档号是两套体系 + TNCguide 帮助系统装进机床 + FCL 功能边界-CNCShare | 数控电气技术中心
Spindle Runout: Four-Layer Diagnosis, the Two-Point Test Arbor Split and Taper Contact Pattern Checking-CNCShare | 数控电气技术中心
主轴跳动太大怎么调?四层排查(轴承预紧 / 锥孔接触率 / 刀柄夹紧 / 联轴器同轴度)+ 两点法分流判据与判据来源纪律-CNCShare | 数控电气技术中心
机床打表找正怎么做?检具选择、标准流程、五项常见几何误差的调整部位与「检验 ≠ 找正」分层-CNCShare | 数控电气技术中心
Machine Geometric Accuracy Check and Adjustment Framework: ISO 230-1 vs ISO 230-2, Error Families, Instruments, Tolerance Provenance and Adjustment Locations-CNCShare | 数控电气技术中心
文章精选
专心做好一件事
打造更优雅的WordPress主题-CNCShare | 数控电气技术中心
专心做好一件事
打造更优雅的WordPress主题