






最新发布第18页
排序
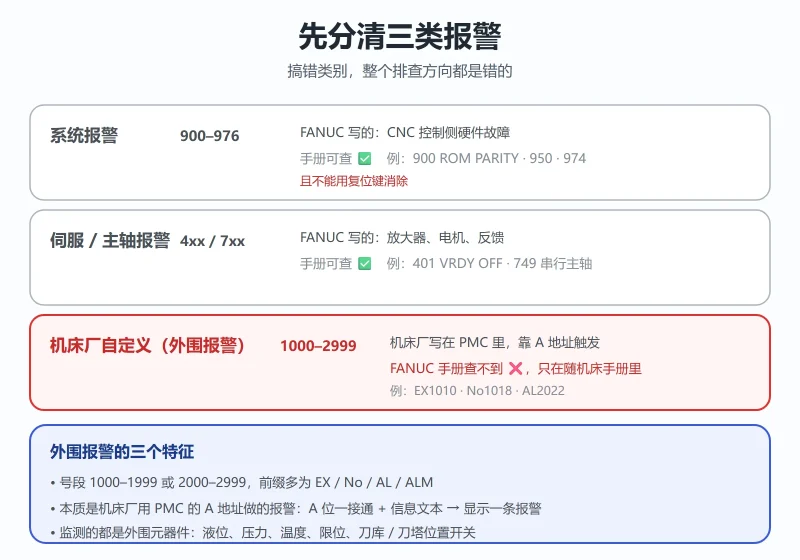
FANUC 外围报警(1000/2000 段)查不到原因?A 地址→梯形图→I/O 点 四步反查法
FANUC 外围报警(1000/2000 段)是机床厂用 PMC 的 A 地址做的自定义报警。本文给出四步反查法:PMC 信号状态找 A 位 → 梯形图 W-搜索线圈逆推触点 → X 点按 I/O Link 分配反查端子排 → 强制...

 4天前
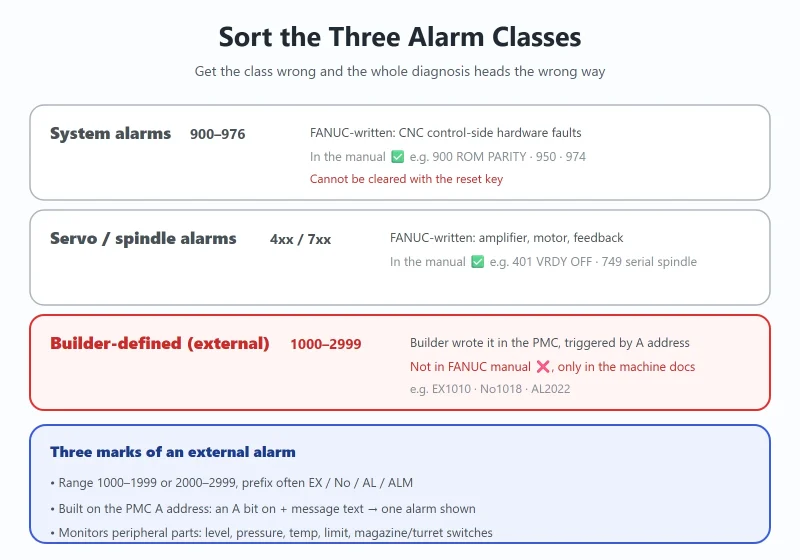
FANUC PMC External Alarm Reverse Lookup: Alarm Number → A Address → Ladder → I/O Point
FANUC external alarms (1000/2000 range) are builder-defined PMC alarms. This guide gives a fixed four-step reverse path: PMC signal status to find the A bit → W-search the coil an...
4天前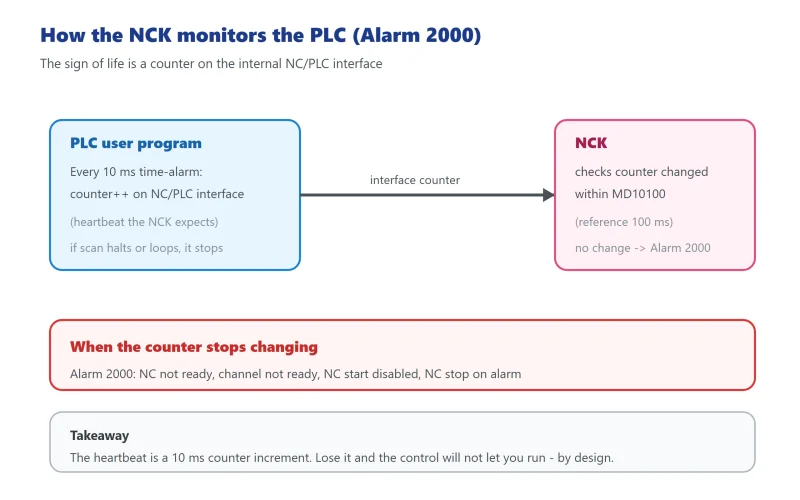
SINUMERIK 828D Alarm 2000/2001: PLC Sign-of-Life Monitoring, MD10100/MD10120 and the Field Fix
Alarm 2000 means the NCK lost the PLC heartbeat. How MD10100/MD10120 govern it, why an empty ISTACK means a loop instead of no fault, and the correct reset sequence.
前天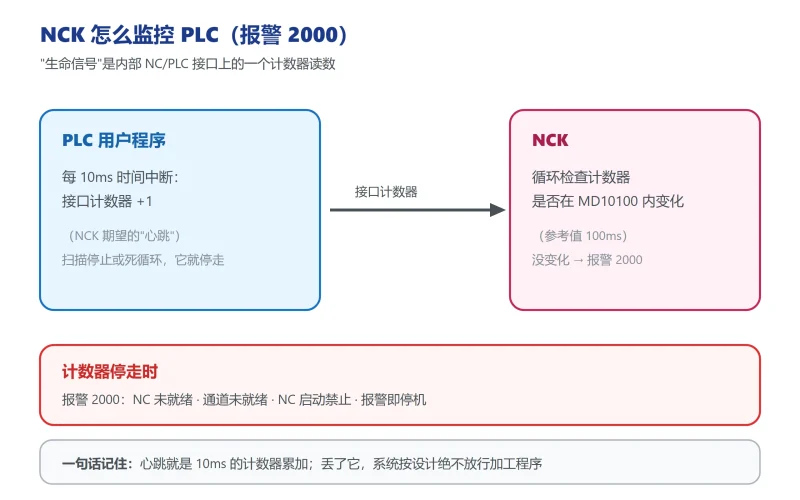
SINUMERIK 828D 报警 2000/2001 怎么解决?PLC 生命信号(Sign of Life)监测原理与 MD10100/MD10120 参数设置
828D 报警 2000 是 NCK 收不到 PLC 心跳的安全停止。本文讲清 2000/2001 的先后关系、MD10100/MD10120 两个参数、空 ISTACK 的正确判读与断电重启的处理顺序。
10天前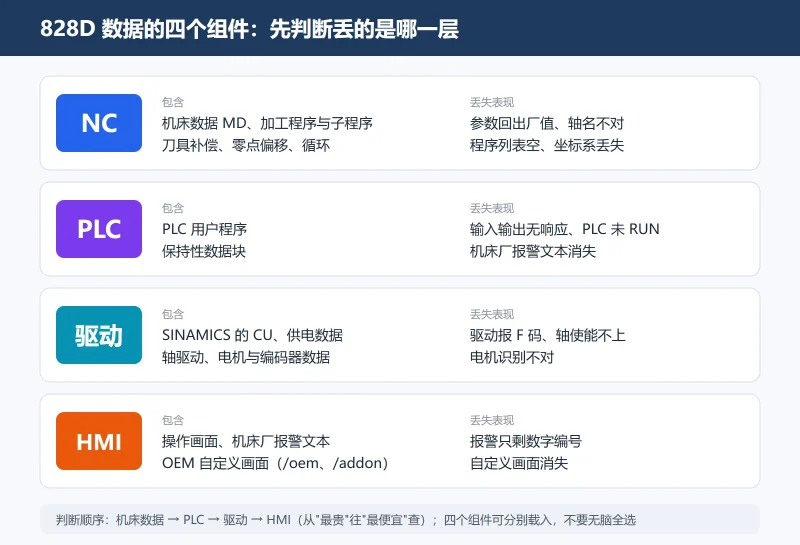
SINUMERIK 828D/802D 数据丢了还能救吗?程序/参数/PLC 三层恢复顺序与缺省模式启动操作详解
828D/802D 数据丢了怎么救:先判断丢的是 NC/PLC/驱动/HMI 哪一层,读懂 4062 与 4060 相反的含义,再按内部备份、.ard 存档、缺省模式启动三条路径恢复。含 SUNRISE 口令与轴名错位提醒。
6天前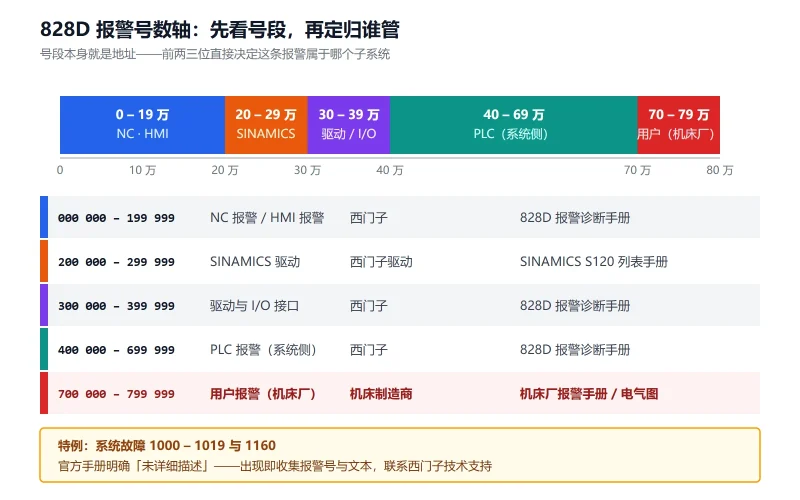
SINUMERIK 828D 报警号分段速查表:000000–799999 分段规则与「这条报警该找谁」判定表
828D 报警号不是随机数字:000000–199999 是 NC/HMI,200000–299999 是 SINAMICS,300000–399999 是驱动 I/O,400000–699999 是 PLC,700000+ 是机床厂自定义。本文给出完整分段表、三步判...
前天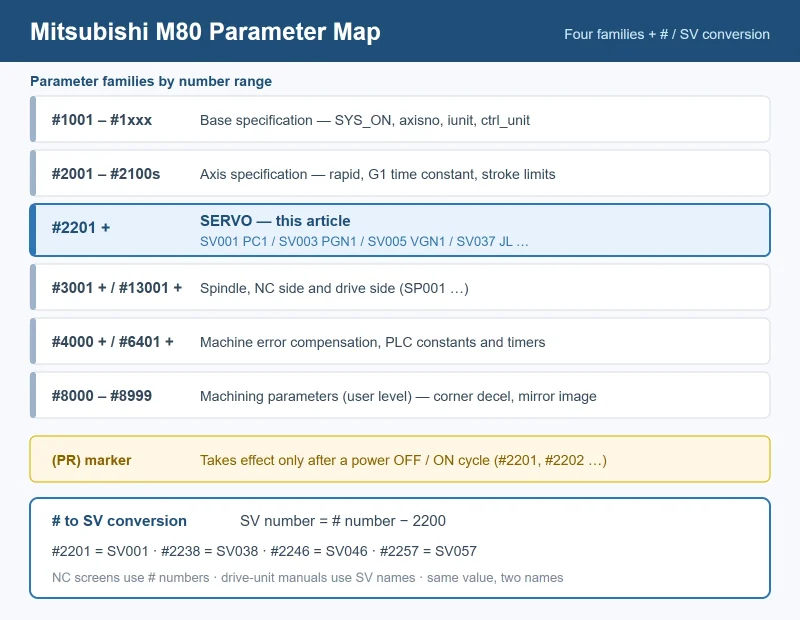
Mitsubishi M80/M70 Servo Parameters: #2201-#2210 Full Table, #2233/#2238/#2246 Resonance Filters, #2235/#2237 Load Inertia Setup
Mitsubishi M80/M70 servo parameter reference: the complete #2201-#2210 block (PC1/PC2 gear ratio, PGN1 position loop, VGN1 speed loop), #2233/#2238/#2246 notch filter setup, #2235 ...
昨天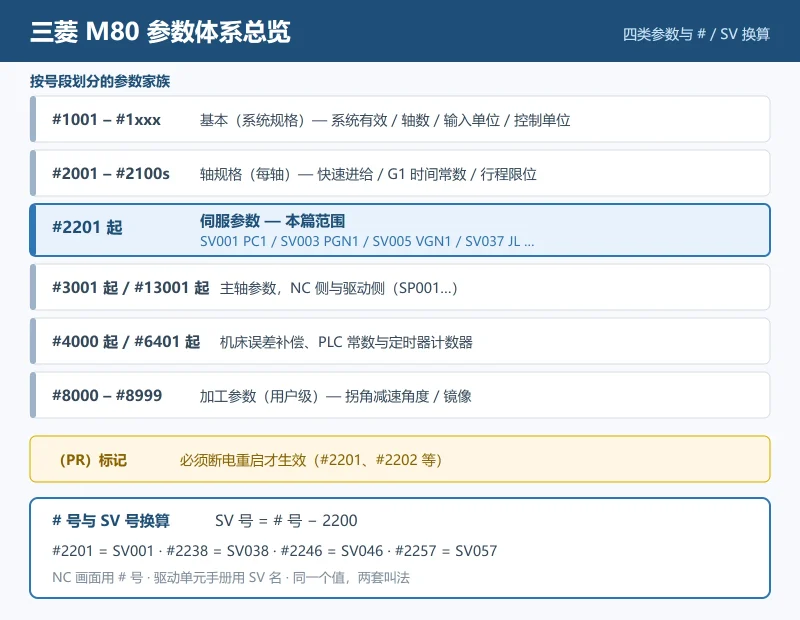
三菱 M80/M70 伺服参数速查:#2201–#2210 全表、#2233/#2238/#2246 共振抑制、#2235/#2237 惯量辨识完整对照
三菱 M80/M70 伺服参数速查:#2201–#2210 全表(PC1/PC2 齿轮比、PGN1 位置环、VGN1 速度环)、#2233/#2238/#2246 共振抑制三件套、#2235→#2237 惯量辨识实测步骤、SHG 与 OMR-FF 互斥、伺服...
昨天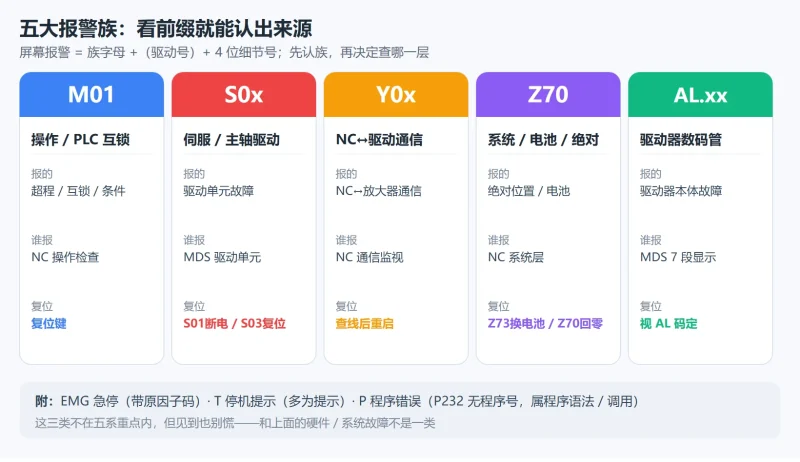
三菱 M80/M70 报警代码怎么读?M01/S/Y/Z/AL 五系族谱 + 4 位细节号(0032/0050/0052)判定与复位等级
三菱 M80/M70 报警按 M01/S/Y/Z/AL 五族划分,4 位细节号才是真正的故障身份证:S01 0032 过流要断电重启、S03 0050 过载按复位键、Z70 丢绝对位置必须回零、换电池必须通电时换。一张复位等级...
10天前
Mitsubishi M80/M70 Alarm Codes: Families, Detail Numbers and Reset
Mitsubishi M80/M70 alarms follow five families — M01, S, Y, Z, AL. The 4-digit detail number is the real fault ID: S01 0032 overcurrent needs a power cycle, S03 0050 overload clea...
昨天






扫一扫,添加我的微信










